

レーザー溶接機用消耗品 すべての初心者が知っておくべきこと
携帯型レーザー溶接機の日常的な消耗品は、保護窓、溶接ノズルチップ、溶加材、シールドガス、ワイヤ経路の摩耗部品です。水冷式システムの場合は、メーカー指定の冷却液とフィルターも必要になる場合があります。フォーカスレンズ、シール、送給部品は通常、交換部品であり、決まったスケジュールで廃棄するものではありません。
消耗品は状態を点検し、機械のマニュアルに正確に従ってください。保護窓の汚れ、ノズルの損傷、ワイヤ経路の不安定さは、パラメータの問題を模倣し、溶接の一貫性を低下させ、高価な光学部品を汚染にさらす可能性があります。機種専用のスターターキットを用意し、故障を記録し、適合するからといって未確認の部品を代用しないでください。
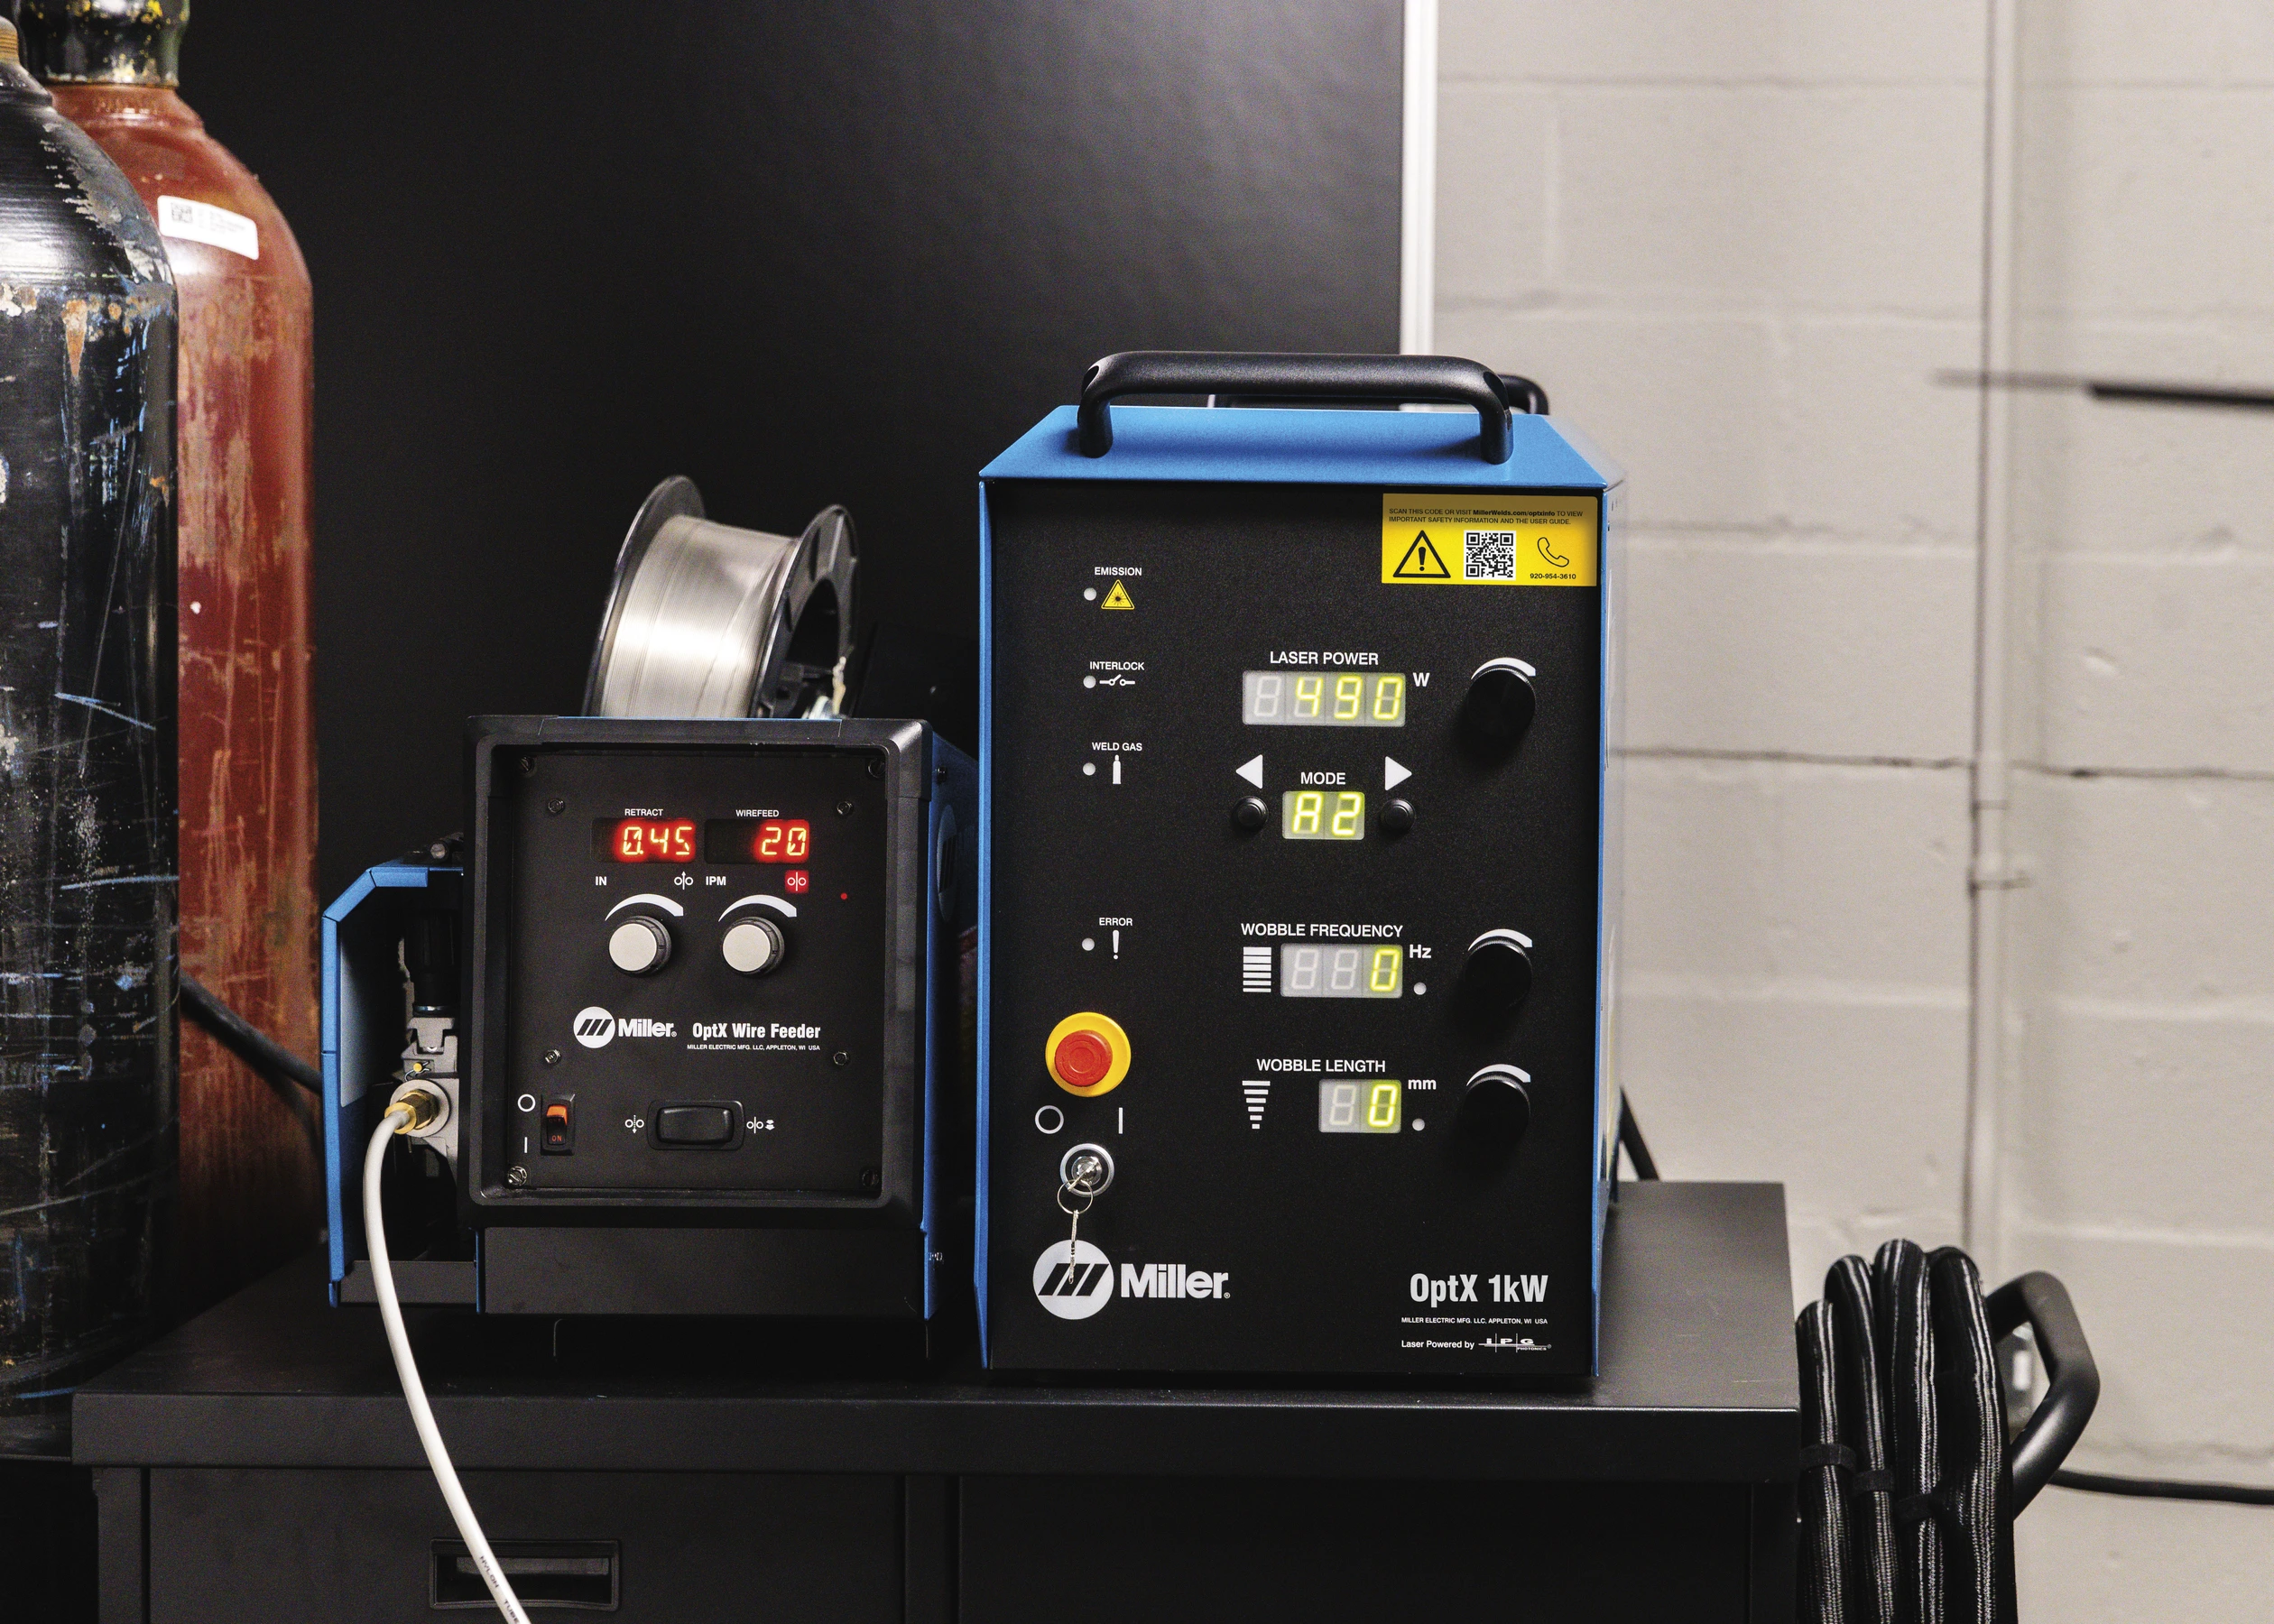
アプリケーション画像:ミラー社製 OptX ハンドヘルドレーザー溶接システム。
光学系を保護し、配線経路を安定させ、すべての交換作業を記録してください。
初心者はノズルを余分に購入しがちですが、保護窓、適切な駆動ローラー、コンタクトチップ、シール、洗浄用品などを忘れがちです。メーカーの部品表と実際の故障履歴に基づいて在庫を管理しましょう。「X時間ごとに交換」といった一般的なルールは、マニュアルで状態に応じた点検が指定されている場合には適用しないでください。
これらは、飛沫と高価な集光光学系との間の犠牲バリアとして機能します。汚染が熱損傷につながる前に点検してください。
溶融、ワイヤ、コーナー、クリーニング、または切断モードごとに指定された形状を使用してください。損傷は、距離、接触検知、およびガス供給に影響を与える可能性があります。
安定した供給を実現するには、ワイヤの合金、直径、駆動ローラー、ライナー、ガイドチューブ、コンタクトチップが一体となって機能する必要があります。
眼鏡やヘルメットは検査が必要ですが、工学的対策、連動式ロックを備えた管理区域、換気は依然として主要な保護手段です。
消耗品、保守部品、または個人用保護具: それらは同じではありません。
正確な分類は、購入とメンテナンスを容易にします。消耗品は、通常の生産工程で使用または交換されることが想定されています。メンテナンス部品は、状態またはサービスの必要性に応じて交換されます。PPEは個人用保護具であり、機械や作業場の安全対策の代替として扱ってはなりません。
保護窓、ノズルチップ、充填ワイヤー、シールドガス。システムによっては、コンタクトチップ、ライナー、シール、冷却剤、ろ過エレメントなども通常在庫品となる場合があります。
フォーカスレンズ、コリメート光学系、フィーダーモーター、ポンプ、センサー、およびトーチの全構成部品は、使い捨て部品ではありません。点検、診断、および承認されたサービス手順に従って交換してください。
レーザー保護メガネ、溶接ヘルメット、防護服、バリア、インターロックなどは安全対策です。これらには点検・交換基準がありますが、「消耗品」と呼ぶことで、より重要な法令遵守の役割が見過ごされてしまう可能性があります。
見た目が似ている保護窓やノズルでも、コーティング、寸法、光学品質、接触点、出力定格などが異なる場合があります。例えば、Miller社のOptXマニュアルでは、システムの最低要件を満たしていない未承認の保護窓やノズルチップを使用しないよう警告しています。互換性は、機器のドキュメントまたはサプライヤーの情報に基づいて判断する必要があり、外観で判断してはいけません。
各アイテムが何を保護するのか、そして故障した場合どうなるのかを知る 見える。
この表は計画の枠組みを示すものです。正確な部品番号、検査方法、交換基準は、設置済みの溶接ヘッド、送給装置、冷却システムの製造元のマニュアルから入手する必要があります。
| Item | 主な機能 | 検査する | 交換または補充する | 初心者によくある間違い |
|---|---|---|---|---|
| 保護窓 | 焦点レンズ領域を飛沫、蒸気、塵埃から保護する犠牲光学バリア | 点、曇り、傷、縁の欠け、変色、残留物、異常な発熱 | 洗浄しても承認された光学状態を回復できない場合、損傷が目に見える場合、または機械の手順で交換が必要な場合 | 汚染された窓を通して溶接を続け、より高価なレンズが損傷するまで続ける |
| 溶接ノズルチップ | トーチの接触/スタンドオフを確立し、意図した接合部、ガス、ワイヤの形状をサポートします。 | 飛沫の付着、変形、接触点の摩耗、ガス経路の閉塞、ねじ山の損傷、および嵌合不良 | 先端部は設計どおりにガスを着座、感知、誘導、供給することができなくなりました。 | ワイヤ溶接用の溶融チップを使用するか、開口径のみで選択する |
| フィラーワイヤー | 隙間を埋め、溶着物を追加し、溶接化学を制御する可能性があります | 合金の種類、直径、錆、酸化物、汚れ、水分、絡まり、スプールの損傷 | スプールが空、汚染されている、識別が間違っている、または保管要件を満たしていない | 「同じ金属ファミリー」であれば、適切な充填合金が保証されるという前提 |
| コンタクトチップ/ガイドチューブ | 溶融池の近くにワイヤを配置し、スムーズな搬送をサポートします。 | 溝の損傷、穴の拡大、焼け跡、堆積物、位置ずれ、取り付け不良 | ワイヤの位置や送りの安定性は、適切なセットアップとクリーニングでは回復できません。 | 摩耗した経路部品を交換する代わりに、供給圧力を上げることで補償する |
| 駆動ローラーとライナー | 選択したワイヤーを、潰したり、削ったり、滑らせたりすることなく移動および誘導します。 | 溝のずれ、摩耗、金属粉、傷、ねじれ、汚染、過剰な抵抗 | 適切な張力とアライメントではもはや安定した給餌は得られない | フィーダーが異なる経路を指定している場合、軟質アルミニウムワイヤにV溝セットアップを使用する |
| シールドガス | 溶融池周辺および光学系/ノズル領域における大気との相互作用を制限する。 | シリンダーレベル、純度、漏れ、圧力、流量安定性、水分、ホースの損傷 | 供給量が少ない、汚染されている、漏れている、または適格な手順に適さない | 合金と溶接要件を検証せずに、汎用チャートからガスを選択する |
| 冷却液/フィルター | これらのアイテムを使用するシステムにおいて、温度制御を維持したり、汚染物質を除去したりする。 | 適切な液量、液面、導電率/品質、異物、変色、圧力、流量、フィルター負荷 | 機械のマニュアルに記載されている状態またはサービス間隔に達しました | 水冷式機械に水道水または任意の不凍液混合液を加える |
保護窓は、 高価な光学機器。
保護窓は溶接ヘッドの光路に配置され、汚染物質が焦点レンズに到達する前に除去するように設計されています。これは焦点レンズとは異なる部品です。汚れたり損傷したりした窓はより多くのエネルギーを吸収し、局所的に発熱して、照射ビームを歪ませたり、突然故障したりする可能性があります。


ウィンドウの寿命は、材料の清浄度、トーチの角度、スパッタ、ガス供給、プロセスモード、および取り扱いによって変化します。メーカーが指定する頻度で、また出力、ビーム挙動、またはウィンドウ温度に変化があった場合はいつでも検査してください。交換は、承認された状態基準に基づいて行い、架空の溶接回数に基づいて交換しないでください。
停車を正当化する兆候
新たな黒ずみ、虹色の変色、曇り、欠け、ひび割れ、活性領域の傷、承認された洗浄では除去できない残留物、光学アラーム、異常な窓の加熱、または溶接の一貫性の急激な変化はすべて、生産を再開する前に停止して検査する正当な理由となります。
何をしないか
光学面に素手で触れたり、口でゴミを吹き飛ばしたり、作業用布で拭いたり、疑わしいOリングを再装着したり、家庭用ガラスクリーナーを使用したりしないでください。マニュアルで清潔な環境が求められている場合は、埃っぽい溶接作業場で光学キャビティを開けないでください。
保護窓を点検または交換せずに 汚染物質を追加する。
以下の手順は、JASIC社が発行しているハンドヘルドレーザーのマニュアルを含む、一般的なメーカーの注意事項を反映したものです。ホルダーの向き、洗浄剤、およびサービスに関する許可事項は、ご使用の機器に合わせてください。
機械を安全にする
溶接を停止し、レーザー照射を無効にし、指定されたシャットダウンおよびロックアウト手順に従い、マニュアルで指示されている場合は電源を切断してください。高温になっている部品が冷えるまで待ってください。ヘッドを開けるのは、訓練を受けた権限のある担当者のみにしてください。
清潔な作業場所へ移動してください。
埃の飛散を防ぐための作業台、承認済みの手袋または指サック、光学用ティッシュ/綿棒、指定された洗浄液、蓋付きトレイ、および適切な交換用窓とシールを用意してください。交換用窓は使用するまで密封したまま保管してください。
速やかに取り外して覆う
取扱説明書に示されているとおりに、保護窓のアクセス部を開けてください。光学面に触れないようにホルダーを取り外し、開いた空洞に空気中の塵が入らないように、速やかにヘッドを閉じるかキャップをしてください。
清潔な光の下で検査する
両面と端面に、異物、膜、焦げ跡、ひび割れ、欠け、コーティングの損傷がないか確認してください。シールと通電リング/コンタクトリングが取り付けられている場合は、それらを点検してください。損傷の有無が不明な場合は、全電源でのテストを行うのではなく、新しい承認済み部品を使用してください。
承認された方法でのみ清掃してください。
メーカー指定の液体と拭き取り方法を使用してください。JASICのマニュアルでは、保護レンズの清掃に無水エタノールを含ませた綿棒を使用するように記載されていますが、この指示は他のコーティング剤やヘッドにそのまま適用しないでください。
再インストールして確認する
窓、ホルダー、シールを正しい向きに取り付け、カバーを閉じ、手順で指示されている場合は赤色灯の位置合わせと安全信号を確認し、生産に戻る前に制御されたテスト溶接を行います。
ノズルはジョイントと動作モードで選択してください。 外観。
ハンドヘルド式レーザー溶接ノズルは、接触検知、スタンドオフ、トーチ角度、シールドガス供給、溶加ワイヤの位置設定に役立ちます。具体的な役割はシステムによって異なります。メーカーのカタログでは、一般的に溶融、ワイヤ溶接、コーナー溶接、クリーニング、切断用のチップが分けて記載されており、さらにアルミニウムの種類や出力範囲も区別されている場合があります。
溶加材を使用しない溶接に対応しています。チップの定格出力、接触形状、および適合する接合方向を確認してください。
ビームとプールに対するワイヤーの位置を決定します。ワイヤーの直径、ガイドチューブ、角度、オフセットは同時に設定する必要があります。
メーカーの指定があれば、追加の接触点によって、T字継手、重ね継手、または内角継手においてトーチを安定させることができます。
複合機では、異なるチップ、レンズ、プログラムが必要になる場合があります。モードの変更は、単なるメニュー選択ではなく、文書化された変換手順が必要です。
清掃するか、交換するか?
緩んだ堆積物は、承認された方法のみで除去し、接触形状やガスオリフィスを変更しないでください。チップが曲がっている、深く傷がついている、詰まっている、緩んでいる、ねじ山がずれている、電気的に不安定である、または規定のワイヤ位置を保持できないチップは交換してください。
ノズルが早期に故障する理由
一般的な原因としては、トーチの角度がエネルギーをヘッド側に反射させている、スパッタが過剰である、ワイヤが先端に当たっている、ワークピースとの接触が不安定である、スタンドオフが間違っている、プロセスパラメータが間違っている、ノズルを本来のモード以外で使用している、などが挙げられます。
安定した充填剤の供給には、 正しいスプール。
ワイヤ溶接では、スプール、駆動ロール、インレットガイド、ライナーまたはコンジット、フィードチューブ、コンタクト/ガイドチップ、そしてレーザーとの最終位置合わせといった、レーザープロセスに完全な機械的経路が追加されます。この一連の工程のどこかに不具合が生じると、気孔、充填不足、不規則なビード形状、ワイヤの突出、または移動速度のばらつきといった形で現れる可能性があります。

ワイヤの合金と直径、駆動ロール溝、張力、ライナー、ガイドチューブ、および最終チップは、互換性があり、位置が合っている必要があります。
ワイヤ送給装置の画像:JASIC社製ハンドヘルドレーザー溶接システム。
溶接要件から溶加材を選択してください
溶加材の分類は、母材のグレード、使用条件、および認定された手順に照らし合わせて選択してください。「ステンレス鋼にはステンレス鋼線」という表現では不十分です。例えば、304系ステンレス鋼の接合に適した溶加材は、異種金属接合、高温接合、または腐食が重要な接合の場合とは異なる場合があります。
直径をシステム全体に合わせる
出典記事の「厚いプレートには太いワイヤが必要」というルールは単純すぎます。直径はフィーダー、ロール、ライナー、チップの範囲内に収まる必要があり、同時に堆積速度、ギャップ、移動速度、熱入力は制御可能です。適切な設定に従ってください。
汚染を制御する
スプールは乾燥した状態で、カバーをかけ、明確に識別できるように保管してください。錆びた、油っぽい、酸化した、ねじれた、または合金が混ざったワイヤーは使用しないでください。鋼鉄の破片がアルミニウムワイヤーに付着しないようにし、相互汚染が問題となる場合は、互換性のない材料を切り替える前にフィーダーを清掃してください。
圧力が強すぎると軟線が変形して金属片が発生する可能性があり、圧力が弱すぎると滑りが生じる可能性があります。送りが不安定な場合は、ロールを締め付ける前に、スプールの抵抗、ロールの溝、ロールのアライメント、ライナーの状態、曲がり、チップボア、ワイヤの清浄度、フィーダーの同期などを点検してください。
ガスはプロセス変数であり、単なる シリンダーの購入。
シールドガスは、酸化、プルームの挙動、ビードの外観、およびプロセスの安定性に影響を与える可能性があります。アルゴンと窒素は多くのハンドヘルドシステムで使用可能とされていますが、すべての合金や受入要件に対して互換性があるとは限りません。機械メーカーの材料プログラムを使用して、正確なガスの種類、純度、圧力、流量、および供給形状を確認してください。
アルゴン
アルゴンは不活性で入手しやすく、鋼、ステンレス鋼、アルミニウム、チタンなど多くの用途に適しているため、広く使用されています。ただし、純度、流量、および必要な溶接金属組織や外観との適合性を確認することは依然として必要です。
窒素
窒素は一部の携帯型レーザー加工で使用され、特定の鋼材やアルミニウムシステム向けにメーカーが指定している場合があります。アルミニウムには全く不向き、あるいはステンレス鋼には万能であると言うのは正しくありません。資格要件によって判断されます。
ヘリウムまたは混合物
ヘリウムや特殊な混合ガスは特殊な作業において有用な場合があるが、価格が高いからといって必ずしも優れているとは限らない。使用するガスは、機器と溶接手順で対応しているもののみとし、供給ガスに対応したレギュレーターとホースを使用する。
シリンダーの固定状態、ラベル、残留圧力、レギュレーターの状態、ホースの健全性、漏れのない接続部、およびトーチにおける規定の流量/圧力を確認してください。
シールドガスは加工ゾーンを保護するものであり、レーザー発生ガスを捕捉するものではありません。抽出フィルターとプレフィルターは、加工対象となる金属やコーティングの種類に応じて選定される、別個のメンテナンス部品です。
ガスを増やせば必ず解決するとは限りません。過剰な流量はシールド効果を損なう可能性があります。表面の清浄度、漏れ、ノズルの損傷、配線、接合部の適合性、パラメータの安定性を総合的に確認してください。
冷却液とフィルターは溶接機が 水冷式または空冷式。
すべてのレーザー溶接機に共通の冷却液スケジュールを適用しないでください。空冷式システムにはプロセス水ループはありませんが、それでも清浄な空気の流れと通気口またはフィルターの点検が必要です。水冷式システムでは、レーザー、溶接ヘッド、チラーごとに指定された正確な冷却液の品質、温度、およびメンテナンス手順が必要です。
水冷式マシン
一般的な点検項目には、冷却液レベル、温度、圧力/流量、漏れ、水質、コンデンサーの清浄度、フィルターの状態などがあります。JASIC社が発行しているLS-15000F/LS-20000Fのマニュアルでは、このシステムには蒸留水または脱イオン水を使用するよう指定されており、水道水の使用は禁止されています。また、毎月の点検項目には、冷却水の点検/交換と回路の清掃が含まれます。他のメーカーでは、使用する冷却液や点検間隔が異なる場合があります。
空冷式マシン
吸気口と排気口を塞がないようにし、通気口周辺に規定の距離を保ち、埃の侵入を防ぎ、定格周囲温度内にとどめてください。フィルターの目詰まりや熱交換器の埃の付着は、液体消耗品がない場合でも冷却性能を低下させる可能性があります。清掃およびフィルター交換の手順は、必ず取扱説明書に記載されているものに従ってください。
設置されているレーザーおよびチラーに承認された種類と濃度の冷却液のみを使用してください。不適切な冷却液を使用すると、シールや金属が腐食したり、導電率が変化したり、堆積物が形成されたり、保証が無効になったりする可能性があります。機械を氷点下で保管する場合は、製造元の排水または保護手順に従ってください。
生産を回復させるキットを構築する 推測。
以下の数量は計画上のカテゴリーであり、普遍的な最小数量ではありません。実際の再発注点は、リードタイム、シフト数、汚染率、故障履歴、およびダウンタイムのコストに基づいて設定してください。すべてのパッケージには、機械のモデルと承認済みの部品番号を記載する必要があります。
| 株式グループ | いつでも利用できるようにしておく | 重要性 | 在庫管理 |
|---|---|---|---|
| 光学保護 | 承認済みの保護窓、シール/Oリング、ホルダーツール、ダストキャップ、および指定された光学クリーニング用品 | 窓が破損すると生産が停止し、フォーカスレンズが露出する可能性がある。 | 密封し、ロット番号ラベルを付けて使用済み部品とは分けて保管してください。すべての設置記録を残してください。 |
| ノズルセット | リリースされたフュージョン、ワイヤー、コーナー、または補助プログラムで使用される各チップと保護キャップ | 片方の先端が損傷した場合でも、オペレーターは間違った形状で応急処置をしてはならない。 | シャドウボードまたはラベル付きコンパートメントを使用する。在庫に戻す前に、ねじ山と接点を検査する。 |
| 配線経路 | 適切なコンタクトチップ/ガイドチップ、ライナーまたはコンジット、ドライブロールセット、ワイヤチューブ、および承認済みのファスナー | これらの部品は、フィーダー全体を交換することなく、給餌不良を特定します。 | 合金の種類と直径でラベルを貼付してください。アルミニウムと鋼の経路部品を混用しないでください。 |
| 充填剤とガス | 適合する充填機の分類/直径、および予定作業と切り替えマージンに必要な十分なガス | 1つのスプールやシリンダーが使い終わったからといって、生産作業が止まるべきではない。 | 合金のトレーサビリティ、乾燥保管、先入れ先出し、シリンダー管理を活用する |
| 冷却/排気 | 承認済みの冷却液フィルター、チラーフィルター、エアフィルター、抽出プレフィルター/メインフィルター(該当する場合) | 熱制御システムと排煙制御システムには、独自のメンテナンスサプライチェーンが必要です。 | 差圧計またはサービスインジケーターと手動で定義された流体記録を使用する |
| 認定されたスペアパーツ | フォーカスレンズまたはセル、トーチカバー、作業感知/接点コンポーネント、および重要なヒューズは、許可されている場合のみ取り外す。 | 納期が長い部品は、日常的に使用する消耗品ではない場合でも、現地在庫を確保することが正当化される。 | 消耗品とは分けて保管し、交換は訓練を受けた担当者のみに限定する。 |
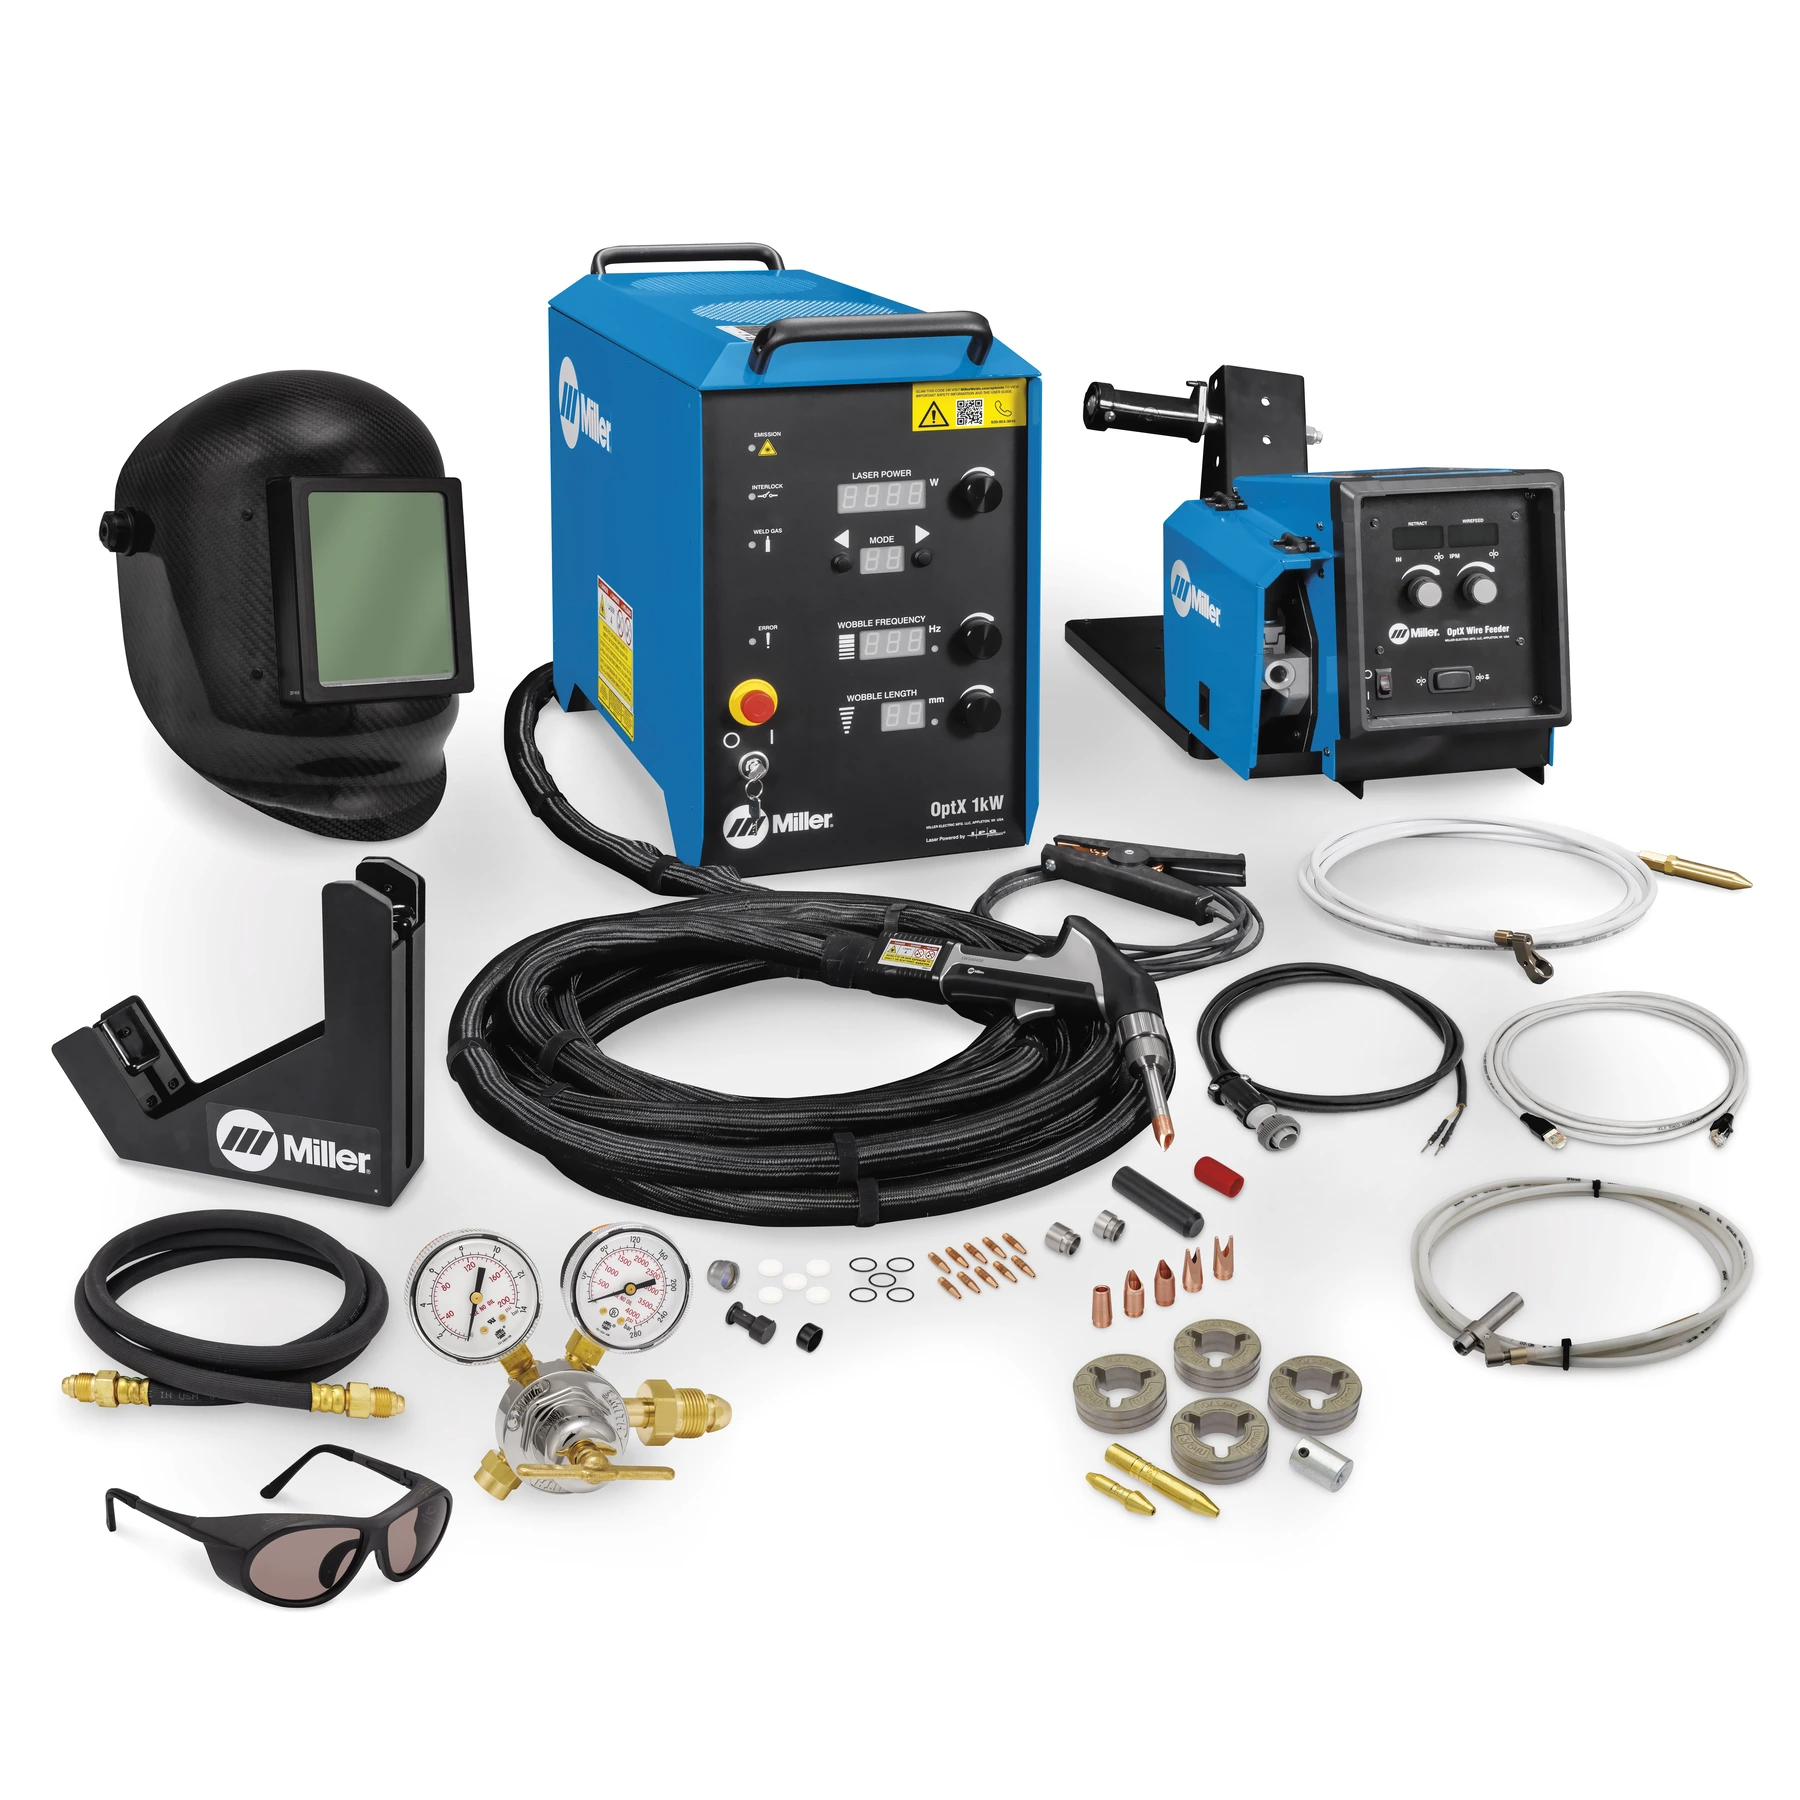
完全なシステムキットには、ノズル、保護窓、シール、ワイヤ供給装置、ガス機器、安全部品などが含まれます。製造開始前に、正確な部品番号を記録しておいてください。
システムイメージ:Miller OptX完全パッケージ。
条件ベースのチェックを内部で使用する 繰り返し可能なルーチン。
以下のサイクルはワークフローのテンプレートであり、交換スケジュールではありません。製造元の実際の作業内容と間隔を保守計画に記入し、汚染、複数シフトでの使用、または重要な生産状況に応じて、点検頻度を厳格化してください。
シフト前に
ノズルが正しいか、窓の状態が清潔か、トーチとケーブルの状態、作業感知接続、配線の識別と経路、ガス供給、排気、冷却剤/空気流量の状態、インターロック、および個人用保護具(PPE)の点検を確認してください。
生産中
ガスの不安定性、送給スリップ、異常なスパッタ、ノズルの加熱、ウィンドウアラーム、ビームの不均一性、溶接部の変色、材料またはパラメータの変更後の変化に注意してください。
転職時
必要に応じて以前のワイヤーとノズルを取り外し、承認された領域を清掃し、合金と直径を確認し、リリースされたプログラムを選択し、ガスを確認し、最初のピースの検証を行います。
シフト終了
トーチを所定の位置に置き、露出した接点をキャップで覆い、承認済みの外部堆積物を除去し、配線と光学部品を保管し、使用状況を記録し、疑わしい部品は生産に戻らないように隔離する。
定期的なメンテナンス
手動で設定した間隔で、フィーダーの摩耗、ライナーの引きずり、ホースとケーブルの配線、冷却フィルターまたはエアフィルター、抽出フィルター、冷却液の状態、電気接続、および機械のアラームを点検してください。
消耗品の故障後
部品番号、日付、機械稼働時間、作業内容、症状、および考えられる原因を記録してください。故障が繰り返される場合は、在庫を増やすだけでなく、トーチの角度、汚染、ガス、パラメータ、取り扱い、および互換性を調査してください。
部品を清潔に保管することで溶接品質が保護されます 機械に届く。
消耗品は保管中に損傷する可能性があります。保管システムは、埃、湿気、衝撃、指紋、合金の混同、不正な交換を防ぎつつ、作業者が正しい部品を容易に見つけられるようにする必要があります。
保護窓とレンズは、使用するまで元の清潔な包装のままにしておいてください。研磨粉塵、油ミスト、直接触れることを避け、平らにするか保護ケースに入れて保管してください。
明確にラベル付けされた保管場所を使用してください。使用済みの光学部品は決して新品の在庫に戻してはならず、不良品のノズルは物理的に隔離する必要があります。
分類、直径、ロット情報、および供給業者ラベルを保管してください。部分的に巻き取られたスプールは覆い、鋼鉄の破片がアルミ製の通路を汚染しないようにしてください。
シール、接着剤、冷却剤、フィルター、光学コーティングについては、製造元の指示に従ってください。供給業者から有効期限が提供されている場合は、記録してください。
物理的に適合するノズルや窓であっても、必ずしも互換性があるとは限りません。容器には、機械名、ヘッド名、品目番号、および承認された動作モードを明記してください。
一般的なスターターキットの数量ではなく、平均消費量、サプライヤーのリードタイム、納期のばらつき、機械の台数、ダウンタイムの可能性に基づいて決定してください。
眼鏡やヘルメットは制御不能な クラス4プロセス安全。
携帯型工業用レーザー溶接機は、一般的にクラス4システムに分類されます。OSHA(米国労働安全衛生局)のガイドラインでは、工学的制御を最優先事項とし、直接光、反射光、散乱光に対する適切な保護措置を義務付けています。レーザー保護メガネは波長と必要な光学濃度に適合している必要があり、溶接ヘルメットは可視光線/紫外線とスパッタに対応します。これらはそれぞれ異なる役割を果たします。
安全装置の状態を点検する
眼鏡やヘルメットのフィルターに、ひび割れ、深い傷、コーティングの損傷、波長/外径表示の判読不能、装着不良がないか確認してください。難燃性衣類、手袋、遮蔽物に、穴、汚染、損傷がないか点検してください。安全プログラムおよび製造元の基準に従って交換してください。
まずは職場環境をコントロールしよう
文書化されたレーザー制御区域、立ち入り制限、インターロック、ビーム封じ込めまたはレーザー安全バリア、警報システム、訓練を受けた人員、安全な作業手順、および発生源捕捉換気装置を使用してください。呼吸保護具が必要な場合は、適切な職場プログラムに従って使用してください。
レーザー溶接では、母材、めっき、コーティング、油、溶加材から有害な浮遊汚染物質が発生する可能性があります。排気フィルターの状態を監視し、システムの圧力、使用状況、または暴露基準に基づいてフィルターを交換してください。シールドガスは局所排気換気の代わりにはなりません。
実績のあるシステムを書き換える前に消耗品を確認してください 溶接プログラム。
消耗品の問題は、レーザーの設定ミスと似ている場合があります。リリース済みのプロセスが突然変更された場合は、パラメータファイルを保存し、まず最も単純な物理的原因を調査してください。
| 観察された症状 | 消耗品関連のチェック | パラメータを変更する前に確認するその他の事項 |
|---|---|---|
| 突然の浸透力の低下、またはビードの幅が広く弱くなる | 保護窓の曇り/焼け跡、フォーカスレンズの汚染、ノズルの不具合または緩み | 焦点位置、赤色光の位置合わせ、光源出力、移動速度、ジョイントギャップ、作業角度 |
| 断続的なワイヤのスタブ、スリップ、またはフィード | ロール溝のずれ、ロールの摩耗、ライナーの汚れ、チップのサイズ不足、スプールの絡まり、ワイヤーの汚染またはねじれ | ロール圧力、スプールブレーキ、フィーダー同期、ガイドアライメント、トーチ動作 |
| 酸化や変色がさらに進む | ガス残量不足/ガス切れ、ガス漏れ、ノズル詰まり、ホース損傷、ガスの種類違い、または配線の汚染 | 部品の清浄度、ガス流量、移動速度、熱入力、ドラフト、およびジョイントシールド形状 |
| 保護窓が繰り返し燃える | 間違った窓、シールの損傷、設置中の汚染、または交換の遅延 | トーチ角度、後方反射、スパッタ方向、ノズル選択、パラメータ、ガス供給 |
| トーチの接触不良またはインターロック不良 | ノズル接触点の摩耗/変形、チップの緩み、通電リングの損傷、または作業面の汚染 | 作業感知クランプ、ケーブル、インターロック回路、接地、および承認された診断手順 |
| 冷却アラームまたは負荷軽減 | 冷却液不足/不適切な冷却液、フィルターの詰まり、通気口の詰まり、または熱交換器の汚れ | 周囲温度、結露、ポンプ/ファン動作、漏れ、圧力、および機械アラームの履歴 |
購入前に消耗品プランについて問い合わせてください レーザー溶接機。
独自規格品、納期が長い消耗品、高価な消耗品を発見する最適なタイミングは、発注前です。初期費用、1年間の通常使用、および重要なダウンタイム時の保護に必要な部品の価格表を請求してください。
機械および溶接ヘッドの構成ごとに、窓、シール、フォーカスレンズ/セル、すべてのノズル、コンタクト/ガイドチップ、ライナー、駆動ローラー、クーラント、フィルターを一覧表示します。
地元で在庫している商品、通常および緊急時の配送時間、最低注文数量、棚の状態、代替サプライヤーが承認されているかどうかを確認してください。
窓の点検、承認された清掃、ノズル交換、配線経路の設定、冷却システムのメンテナンス、故障ログの記録、および安全な再起動に関する実演を要求します。
初年度の消費量予測を依頼する
見積もりには、稼働時間、使用材料、処理モード、汚染レベル、作業員数、予想故障率などの前提条件を明記する必要があります。これはあくまで計画であり、保証された寿命予測ではありません。
保証に影響する部品を定義する
純正品以外の窓、レンズ、ノズル、冷却液、フィルター、または供給部品を使用した場合、保証の適用範囲に影響があるかどうかを確認してください。承認された代替品および必要な取り付け方法を文書で確認してください。
Oceanplayerに、お使いの機械の構成と溶接作業量をお知らせください。
溶接機の機種、溶接ヘッドの機種、送給方式、ワイヤ径、材質、シフトパターン、納品先をお知らせください。互換性のある消耗品リスト、推奨初期在庫、サンプルテスト計画を作成し、日常的に使用する消耗品と不要な交換部品を混同しないようにいたします。
レーザー溶接機の消耗品 よくある質問。
携帯型レーザー溶接機の主な消耗品は何ですか?
主な消耗品は、保護窓、溶接ノズルチップ、溶加材、シールドガスです。ワイヤ溶接システムでは、コンタクトチップまたはガイドチップ、ライナー、チューブ、駆動ローラーなども使用され、これらは経年劣化します。水冷式および排気式システムでは、承認済みの冷却液とフィルターが必要になる場合があります。必要な消耗品の正確なリストは、溶接機と溶接ヘッドによって異なります。
レーザー溶接用保護窓はどのくらいの頻度で交換すべきですか?
普遍的な時間間隔や溶接回数間隔はありません。製造元が指定する頻度で検査を行い、汚染、焼け跡、曇り、傷、欠け、コーティングの損傷、異常な加熱が承認された手順で修正できない場合は交換してください。激しいスパッタや汚れた製造工程は、耐用年数を短縮する可能性があります。
保護窓を交換する代わりに、清掃することはできますか?
メーカーが清掃を許可しており、窓に恒久的な損傷がない場合に限ります。指定された清潔な環境、手袋または指サック、承認済みの液体、および光学用ティッシュまたは綿棒を使用してください。残留物が残っている場合、またはコーティングに傷、焦げ、欠け、または不明確な箇所がある場合は、承認済みの新しい窓を取り付けてください。
フォーカスレンズと保護窓は同じ部品ですか?
いいえ。保護窓は、より高価な集光光学系を保護するための犠牲的なバリアです。集光レンズは光線を整形する部品であり、通常は消耗品ではなく、修理または交換部品です。保護窓が破損すると、集光レンズが汚染や熱にさらされる可能性があります。
レーザー溶接ヘッドには、適合するノズルであればどれでも使用できますか?
いいえ。ノズルは、寸法、接触検知機能、定格出力、ガス流量、ワイヤ位置、接合部形状などが異なる場合があります。溶接ヘッドに指定されている部品番号と動作モードを使用してください。物理的に適合するものの承認されていないノズルを使用すると、安全性、位置合わせ、ガス供給、および保証に影響が出る可能性があります。
レーザー溶接用の溶加材はどのように選べば良いですか?
溶加材の分類は、母材のグレード、接合部の設計、使用条件、および認定された溶接手順に基づいて選択します。次に、溶加材の直径を、フィーダー、駆動ロール、ライナー、ガイドチップ、ギャップ、および溶着要件に適合させます。「ステンレス鋼にはステンレス鋼ワイヤ」といった一般的なルールでは、十分な精度が得られません。
手持ち式レーザー溶接に最適なシールドガスはどれですか?
多くの携帯型溶接システムではアルゴンと窒素が使用されますが、特殊な手順ではヘリウムまたは混合ガスが使用される場合があります。最適なガスは、合金の種類、溶接要件、装置プログラム、および検証結果によって異なります。供給業者が承認した開始点を使用し、実際の接合部で純度、圧力、流量、およびノズルからの供給を検証してください。
水冷式レーザー溶接機に水道水を使用しても大丈夫ですか?
機器メーカーが明示的に許可している場合を除き、水道水は使用しないでください。多くのレーザーチラーでは、ミネラルや不純物が回路を詰まらせたり、光学部品や冷却部品を損傷したりする可能性があるため、蒸留水、脱イオン水、またはその他の管理された冷却液を指定しています。取扱説明書に記載されている冷却液、添加剤、交換手順を正確に守ってください。
初心者向けのレーザー溶接機消耗品キットには何が含まれているべきでしょうか?
機種専用キットには通常、承認済みの保護窓とシール、リリース済みプログラムで使用される各ノズル、互換性のあるワイヤパスチップまたはチューブ、適切な駆動ローラーとライナー、光学洗浄用品、認定済みの充填ワイヤ、ガス供給用スペアパーツ、および承認済みの冷却剤またはフィルターが含まれます。納期と使用量に基づいて数量を設定してください。
なぜ私の防護窓は燃え続けるのですか?
考えられる原因としては、設置時の汚染、交換の遅延、ウィンドウまたはシールの誤り、激しいスパッタ、不適切なトーチ角度、反射エネルギー、ノズルの損傷、ガス供給不良、または不適切なパラメータなどが挙げられます。繰り返し故障が発生する場合は、根本原因の調査が必要です。単にウィンドウを多く在庫するだけでは、フォーカスレンズを保護することはできません。
レーザー安全メガネは消耗品ですか?
これらは安全装備として扱うのが適切です。点検を行い、破損したものは交換してください。ただし、保護メガネだけに頼ってはいけません。クラス4の手持ち式レーザー加工には、管理区域、立ち入り制限、インターロックまたはバリア、訓練を受けた人員、適切な換気など、工学的および管理的な対策が必要です。
レーザー溶接用消耗品はどのように保管すべきですか?
光学部品は清潔な包装で密封保管し、配線は乾燥した状態で識別表示を行い、ノズルは衝撃から保護し、新品、使用済み、不良品は分けて保管してください。在庫品には、機械、ヘッド、品目番号を明記したラベルを貼付してください。シール、冷却液、フィルター、光学コーティングについては、使用期限と環境要件を遵守し、追跡可能な再発注記録を使用してください。
この初心者向けガイドで使用した情報源。
製造元の文書には、機種固有の部品と手順が記載されています。安全対策と換気設備は、該当する職場環境評価および地域の規制にも適合している必要があります。