

ドライアイス洗浄 金型メンテナンスにおけるレーザー洗浄との比較
ドライアイス洗浄は、複雑な金型表面における離型剤、樹脂のオフガス、ゴム残留物の頻繁な除去において、多くの場合、最適な出発点となります。パルスレーザー洗浄は、再現性の高いエネルギー制御と自動化が重要な場合、炭素、酸化物、錆、コーティングの選択的除去において、より強力な洗浄力を発揮します。どちらの方法も、普遍的に安全、高速、または安価というわけではありません。金型材料、表面仕上げ、汚染状況、および工場管理によって、どちらが優れているかが決まります。
高温工具上の残留物を頻繁かつ広範囲に除去するには、まずドライアイスを使用してください。炭素、酸化物、または局所的なコーティングを選択的かつ再現性高く除去するには、まずパルスレーザーを使用してください。表面仕上げまたはコーティングの保護が重要なリスクとなる場合は、両方の方法をテストしてください。
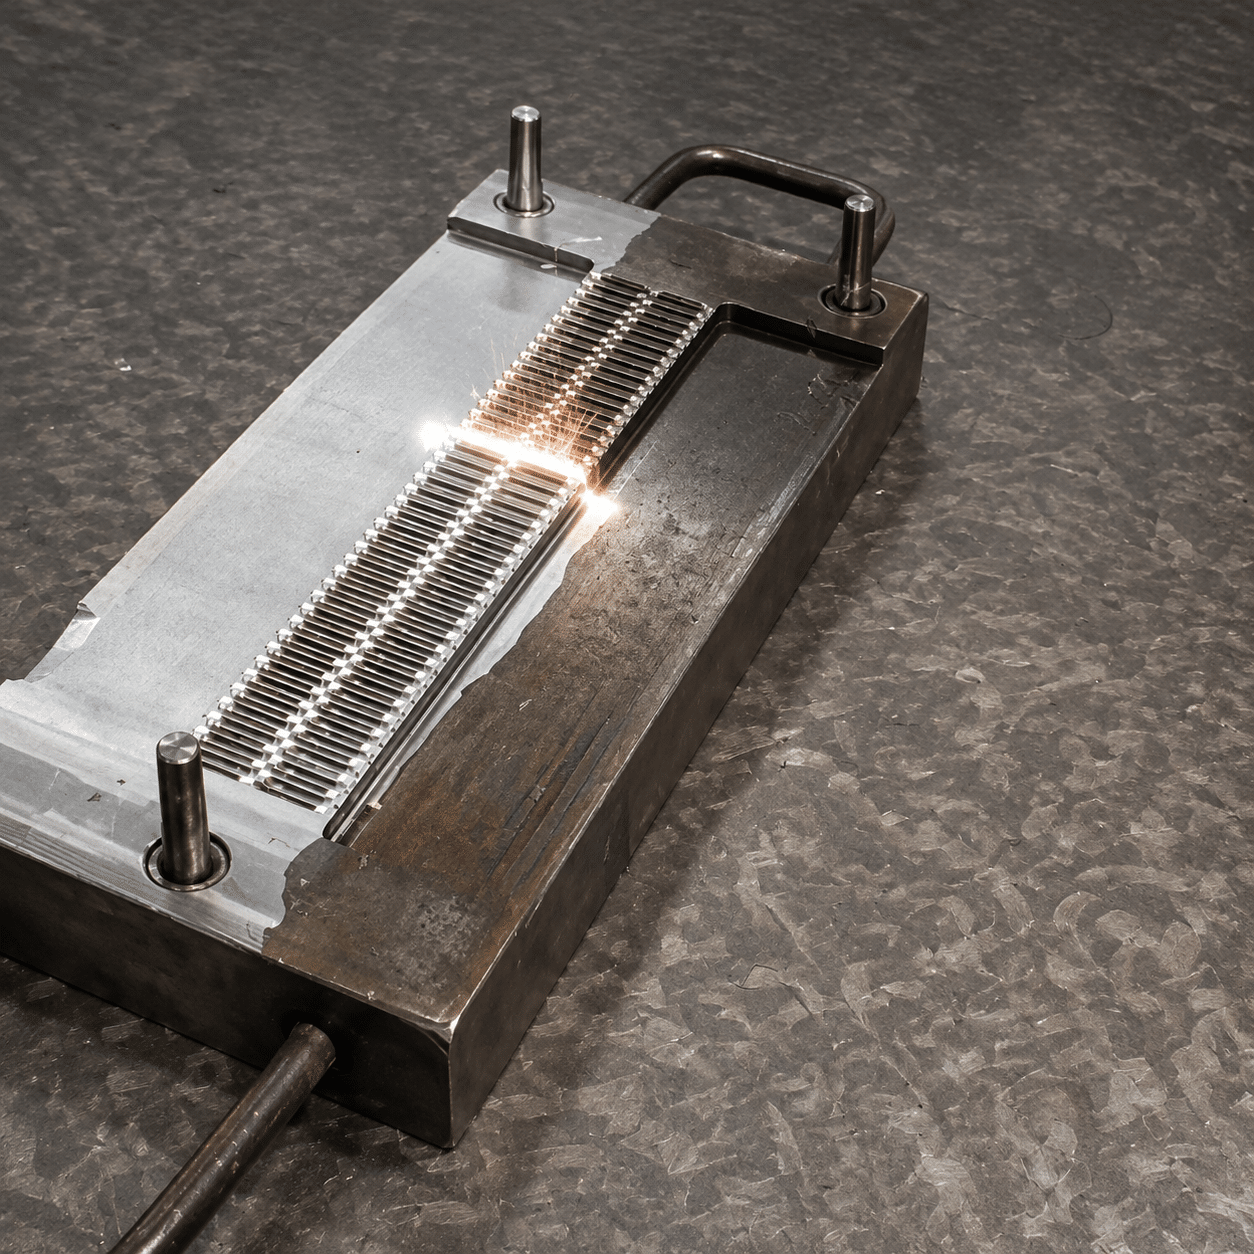 比較は、販売の近道ではない
洗浄後の表面状態を比較してください。残留物が消えたかどうかだけでなく、洗浄後の状態も比較してください。
まずは 保守上の制約機械ではなく、機械です。
これらの4つの指標を参考に、どの工程を最初に管理された試験にかけるべきかを判断してください。洗浄速度という表面的な数値よりも、金型表面の許容精度と完全な停止から開始までのサイクルの方が重要です。
コーティングされた表面、鏡面研磨された表面、アルミニウム表面、または未知の表面については、生産前に管理された試験を実施する必要があります。
爆破材の残留物は残っていないが、ペレット、圧縮空気、騒音、二酸化炭素換気の痕跡は残っている。
ドライアイスの供給網は不要。レーザー制御、煙の捕集、および適切なパラメータ範囲が必要。
代表的な試験を実施した後、質感、寸法、コーティングの状態、製造工程の清浄度を検査する。
どちらの方法がより良いですか カビ対策?
ドライアイスブラストは、作業頻度が高く、広範囲にわたり、残留物が多い場合に最初に試される方法です。例えば、離型剤、樹脂のオフガス、未硬化または硬化ポリマーの残留物、高温状態を維持しプレス機内で使用しなければならない金型に付着したゴムの堆積物などが挙げられます。ドライアイス粒子は昇華によって消費されるため、別途研磨材を回収する必要はありません。ただし、除去された金型の汚染物質は残るため、膨張するCO₂ガスを適切に処理する必要があります。
パルスレーザー洗浄は、選択的、反復的、または自動化を目的とした作業の場合に、最初に試されることが多い方法です。例えば、炭化物、酸化物、錆、局所的なコーティング、油膜、または機械的に接触させてはならない部品周辺の汚染物質の除去などが挙げられます。レーザーはペレットを使用せずに制御された走査経路を実現できますが、処理条件が適切でないと、色、粗さ、硬度、コーティング、または形状が変化する可能性があります。レーザーは非接触式だからといって、必ずしも損傷を与えないとは限りません。
頻繁なプレス機内洗浄、ゴムまたはプラスチックの残留物、複雑なキャビティ、広範囲にわたるリフレッシュ、保護コーティングの維持が必要、工場は既に圧縮空気、ペレット物流、騒音制御、CO₂モニタリングに対応している。
局所的な炭素、酸化物、錆、またはコーティング。再現可能なレシピ。敏感なエッジまたは微細構造。ロボットによる経路。ペレットの保管不要。工場はレーザー制御領域と発生源捕捉抽出を確立できる。
鏡面研磨、反射性アルミニウム、PVD/DLCまたはその他の高付加価値コーティング、未知の合金、深いテクスチャ、混合残留物、厳しい寸法許容範囲、または表面変化を許容できない生産目標。
汚染物質を除去する 異なる物理的な経路。
その仕組みを理解することで、さまざまな用途、リスク、そして最適な応用方法が明らかになる。
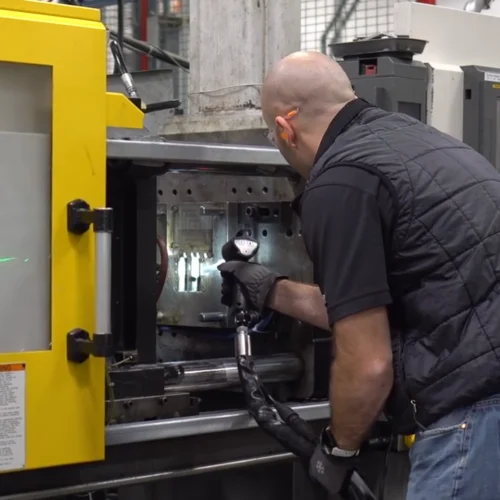

衝撃、熱効果、昇華
圧縮空気によって固体二酸化炭素粒子がノズルを通して加速される。洗浄は、粒子の衝突、汚染物質との界面における温度差、およびドライアイスの急速な昇華による気化の組み合わせによって行われる。
ジェット噴射は運動量を伝達し、不要な層を破砕したり緩めたりするのに役立つ。
冷却によって残留物と工具間の結合状態が変化する可能性があるが、その反応は両方の材料によって異なる。
ドライアイスは二酸化炭素ガスに変化するため、工具上にブラスト材として残ることはありません。
二次ブラスト材を使用しないからといって、廃棄物がゼロになるわけではありません。除去された樹脂、ゴム、油、コーティング剤、その他の汚染物質は、依然として回収または抽出する必要があります。
選択的光吸収およびアブレーション
走査ビームは短い光パルスを照射します。汚染物質と基板はエネルギーを異なる割合で吸収します。適切な処理範囲内であれば、不要な層は表面の許容できない変化が生じる前に、剥離、断片化、または蒸発します。
出力、パルスエネルギー、周波数、スポットサイズ、スキャン幅、オーバーラップ、および滞留時間が相互作用を左右する。
熱膨張、蒸気圧、その他の急激な影響により、残留物と基質の結合が切断される可能性がある。
粒子や蒸気は相互作用領域から離れるため、発生源付近で捕捉する必要がある。
非接触だからといってリスクがないわけではありません。過剰なフルエンス、照射速度の遅さ、重なりが大きい場合、あるいは波長と材料の組み合わせが間違っている場合、表面が変化したり、コーティングが剥がれたりする可能性があります。
方法に合わせて 実際の保守作業。
これは初期段階の計画を支援するものであり、正式な生産レシピではありません。この結果を参考に、どの工程を最初にテストするかを選択してください。
カビと残留物について説明してください。
入力内容を変更すると、推奨事項が更新されます。
軽量ポリマーフィルムの製造や頻繁なプレス加工は、ドライアイス洗浄と相性が良い場合が多い。洗浄後は、アクセス性、ペレットの流れ、ノズル距離、CO₂濃度、および洗浄後の表面状態を確認する。
ドライアイス洗浄とレーザー洗浄の比較: カビ対策の全体像
この表を見積もりおよび試用チェックリストとしてご利用ください。落札者は、残留物や成形仕上げの種類を変更できます。
| 決定要因 | ドライアイス洗浄 | パルスレーザー洗浄 |
|---|---|---|
| 取り外し機構 | 高速の固体CO₂粒子、温度差、および昇華が剥離を促進する。 | 制御された光パルスは、局所的な熱的および機械的な除去効果を生み出す。 |
| カビの残留物が頻繁に発生する | しばしば強い: 離型剤、樹脂の排ガス、未硬化/硬化ポリマー、ゴム残渣。 | しばしば強い: 炭化残留物、油膜、酸化物、錆、および特定のコーティング。 |
| 優れた特徴 | ノズルは空洞や通気口に届くことができるが、アクセス経路、ペレットのサイズ、噴射挙動は依然として重要である。 | 走査パターンは対象物を正確に捉えることができるが、光学的な視線と焦点の幾何学的配置が重要となる。 |
| 金型温度 | 高温でのプレス洗浄用として一般的に推奨されていますが、実際の工具とコーティングの熱応答を確認してください。 | 現場での作業は可能ですが、熱の蓄積と火災のリスクがあるため、適切な作業時間枠を設定する必要があります。 |
| 消耗品 | ドライアイスペレットと圧縮空気の繰り返し使用。保管および昇華による損失が計画に影響を与える。 | 洗浄媒体は不要ですが、電気、排気フィルター、保護窓、光学機器は動作に必要な部品です。 |
| 二次資料 | ドライアイスは気化し、除去された汚染物質は回収または収集のために残る。 | 研磨材は使用しない。除去された汚染物質は粒子や蒸気となり、抽出・ろ過する必要がある。 |
| 表面リスク | 一般的には非研磨性であるとされているが、噴射圧力、熱応答、および脆性コーティングについては依然として試験が必要である。 | 機械的な接触はないものの、過剰なフルエンス、重なり、または滞留時間は、質感、色、コーティング、または冶金特性を変化させる可能性がある。 |
| 反射性/研磨面 | コーティングや研磨剤を残す必要がある場合、多くの場合、最初の試みとして有効です。具体的な仕上がりを確認してください。 | 反射や吸収率の低さによって使用可能な波長範囲が狭まる可能性があるため、波長ごとの危険性分析が不可欠です。 |
| ユーティリティ | ドライアイスの供給、保管、適切な圧縮空気、換気、騒音対策、および破片の回収。 | 電源供給、レーザー制御エリアまたはエンクロージャー、インターロック/エリア制御、および局所排気。 |
| オペレーター環境 | 騒音、飛来物/破片、凍傷、二酸化炭素の蓄積が主な危険要因である。 | 直接/反射レーザー光、火災、電気的危険、およびレーザーによって発生する汚染物質が主な危険要因です。 |
| オートメーション | 自動化は可能だが、媒体の供給、ホース/ノズルの管理、およびプロセスセンシングが必要となる。 | 検証後であれば、繰り返し可能なスキャン経路、ロボット工学、レシピ制御に最適です。 |
| 最適なコストパターン | 断続的で多様な業務を好み、資本コストの低さが、継続的なメディア/物流コストよりも有利になる場合がある。 | 高い初期投資費用を長時間にわたって分散させ、ペレットのコストを削減できるため、頻繁な使用に適している。 |
| 証拠が必要 | どちらの方法でも: 施工前後の写真、許容される清浄度、表面粗さまたはレプリカ、寸法/質感検査、コーティングの状態、サイクルタイム、ユーティリティ、回収された廃棄物、および作業者の曝露管理。 | |
あくまで計画段階の比較です。機械設計、ノズルまたはビームの供給方法、金型合金、仕上げ、残留物などによっては、上記の一般的な方向性が逆転する場合があります。
型、残留物、 許容限界。
排ガス、樹脂膜、離型剤
ドライアイスは、印刷機内での頻繁な高温リフレッシュに適している場合が多い。レーザーは、選択的な炭化領域、ゲート、または詳細な修復に適している場合がある。
加硫ゴム、カーボン、通気口の汚れ
ドライアイスは、広範囲の凹凸のある表面や通気口の清掃に効果的です。レーザーは、頑固な炭素を標的とし、自動で繰り返し清掃を行うことができます。
仕上げまたは保護層はそのままにしておく必要があります
塗膜の保存は厳密な制約事項として扱うこと。生産使用前に、光沢、表面粗さ、塗膜の状態を検証すること。
油、酸化物、局所的な錆
パルスレーザーは、酸化物や錆を選択的に除去する場合、最初に試す価値のある方法であることが多い。油分については、段階的な洗浄と抽出が必要となる場合がある。
挿入物や空洞周辺の残留物
ドライアイスは、現場でのカビ除去に広く用いられています。食品・包装の清浄度と、除去された汚染物質の回収状況を検証します。
プロセスを判断する 残された表面。
目視で問題のない工具でも、表面の質感の変化、通気孔の詰まり、コーティングの剥離、重要な部分への残留物などが生じている可能性があります。許容される結果を文書化してください。
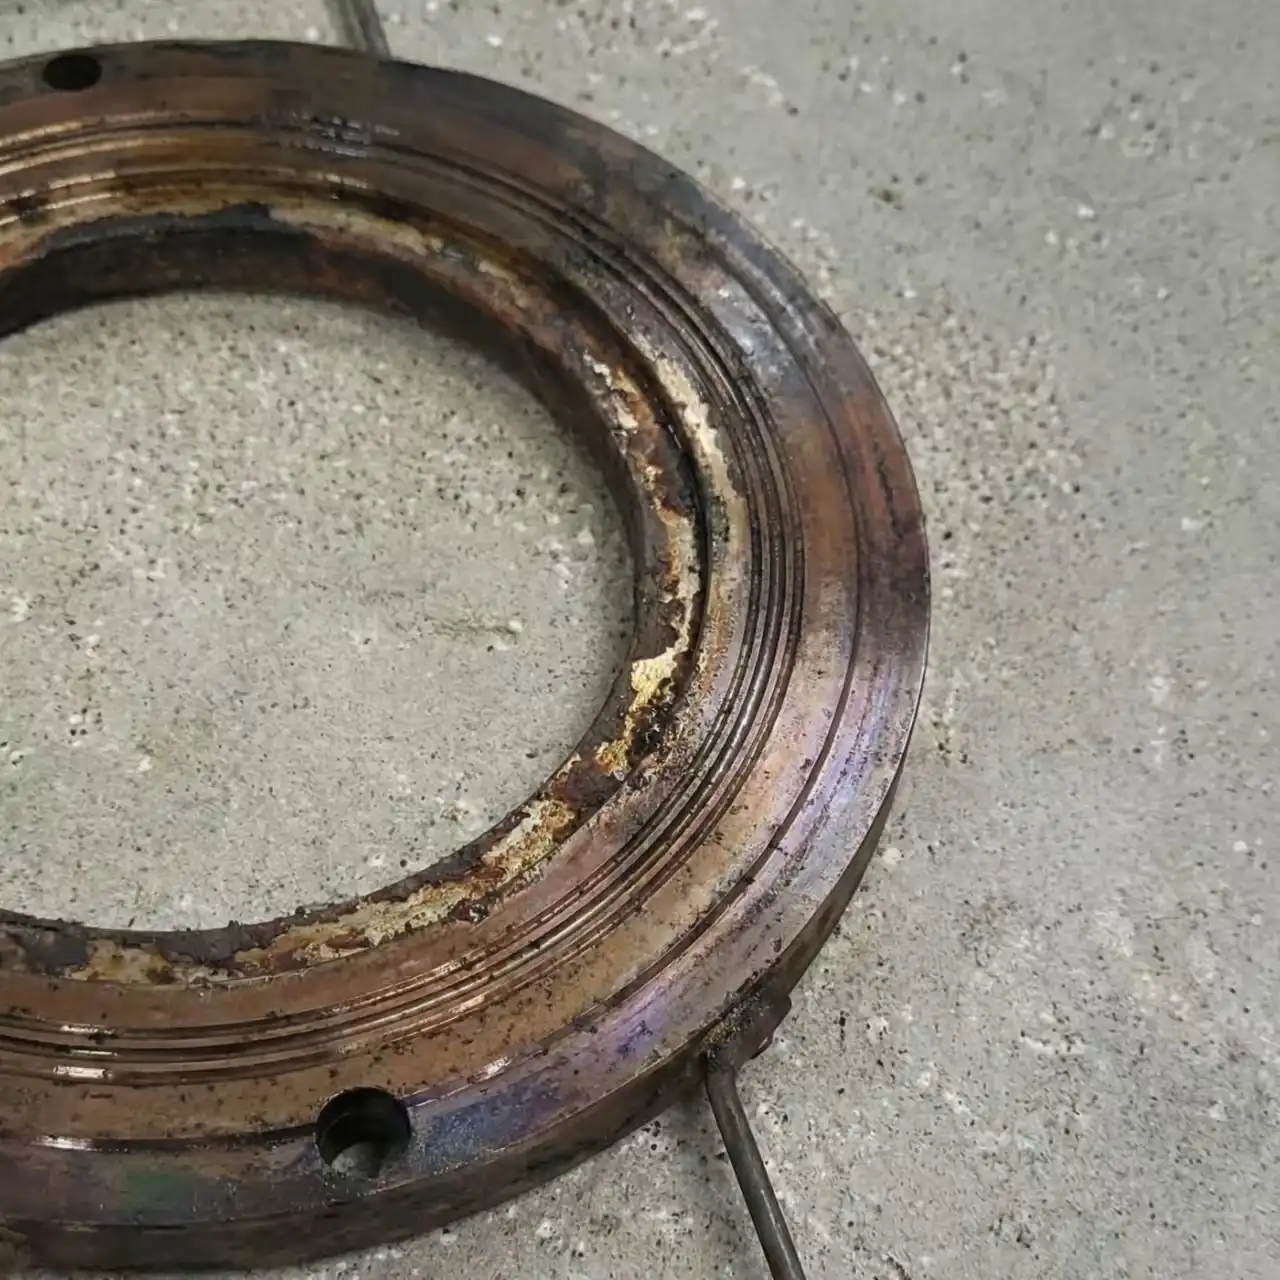
Oceanplayerの適用イメージです。最終的な結果は、金型材料、汚染度、表面仕上げ、および適切なプロセス設定によって異なります。
コストを比較する 洗浄済みの金型は生産ラインに戻った。
機器の価格だけでは、ペレット、圧縮空気、抽出、フィルター、セットアップ、ライン停止、不良部品などの費用は隠されている。
ドライアイスのコスト上限
繰り返しメディアモデルレーザーのコスト境界
資本スプレッドモデルAnnual mold-cleaning cost = equipment ownership + media/energy + extraction and filters + labor + setup + inspection + downtime value + scrap/rework risk.「化学物質不使用」とは、 危険はありません。
どちらのプロセスも、ある一連の消耗品を別の安全および設備管理上の問題に置き換えるものである。
ドライアイス洗浄制御
二酸化炭素は無色無臭で、空気より密度が高い。特にピット、密閉されたプレス機、換気の悪い部屋などでは、換気と大気モニタリングが必要となる場合がある。
ドライアイスは凍傷を引き起こす可能性があります。保管、取り扱い、ペレットの充填には、適切な断熱保護と手順が必要です。
高速の空気や飛散物に対しては、リスク評価に基づいて決定される聴覚、視覚・顔面保護、および立ち入り禁止区域の設定といった対策が必要となる。
ホース、継手、圧力、ノズル反応、空気質は、機械の安全点検の一部です。
レーザー洗浄制御
工業用手持ち式洗浄機は、一般的にクラス4の作業工程となります。危険区域の設定、立ち入り制限、ビーム遮断装置、遮蔽板/筐体、および波長に応じた保護対策を講じてください。
除去された層は空気中の微粒子や蒸気となる。相互作用点の近くで捕捉し、実際の汚染物質から選択的にろ過を行う。
可燃性残留物、周囲の物質、隠れた空洞、および抽出装置の適合性を評価する。
レーザー製品、加工機械、および作業現場に適用される製造元の指示と規格に従ってください。
ハイブリッドメンテナンスプランは、 単一方法ルール。
最適な方法は、定期的なリフレッシュ、定期的な徹底的なクリーニング、そして修復の間で変化する可能性があります。
日常的な生産現場の清掃
一般的な残留物に対しては、承認されたセットアップが最も速い方法を使用してください。多くの場合、高温のインプレスポリマーまたはゴム金型のリフレッシュにはドライアイスが使用されます。
精密な修正洗浄
パルスレーザーは、特定の領域、炭素、酸化物、または文書化されたスキャン経路が付加価値をもたらす特徴に対して使用します。
定期的なツール検証
通気孔、質感、粗さ、エッジ、コーティング、寸法、成形部品の品質を検査し、証拠に基づいて間隔を調整する。
調達部門が実際に活用できる比較分析を実施する。
ベンダーが提示する最高のレーザーサンプルと、最適化されていないドライアイス試験の結果を比較したり、その逆を行ったりしないでください。必ず同じ金型条件と合否判定基準を使用してください。
ツールを記録する
合金の種類、硬度、表面仕上げ、表面質感、コーティング、重要寸法、通気孔、インサート、修理履歴。
汚染を定義する
樹脂、ゴム、炭素、離型剤、油、錆、酸化物、または混合層。厚さおよび使用期間を含む。
受け入れ基準を固定する
必要な清浄度、許容される表面粗さ/色変化、コーティングの保持、通気孔の開口度、および成形部品の品質。
サイクル全体を測定する
セットアップ、アクセス、清掃、位置変更、抽出、検査、解体、および生産再開までの所要時間。
文書関連ユーティリティおよび消耗品
ペレット、圧縮空気、CO₂の制御と、電気、フィルター、光学機器、レーザー安全インフラとの比較。
表面を検査する
リスクレベルに応じて、適切な倍率、表面粗さ、複製、寸法、コーティング試験、または硬度/冶金学的検査を実施してください。
本番環境における証拠の実行
洗浄後に部品を製造し、離型性、外観、閃光、焼け、ショートショット、汚染、不良品を検査する。
管理された作業指示を承認する
機械の設定、安全な操作方法、点検頻度、再訓練、および変更管理のトリガーをロックします。
カビの状態を送ってください。 金型名。
Oceanplayerは、パルスレーザー洗浄の試験実施の妥当性を評価し、試験ルートを提案します。試験依頼の際には、対象とする表面の種類、汚染状況、生産目標などを具体的にご提示ください。
比較を プロジェクトの決定。
ドライアイスとレーザーによる型抜き洗浄に関するよくある質問
調達および保守に関するよくある質問への簡潔な回答。
金型洗浄において、ドライアイス洗浄はレーザー洗浄よりも優れているのでしょうか?
必ずしもそうとは限りません。ドライアイスは、ポリマー、ゴム、離型剤、および排ガス残留物の頻繁なプレス洗浄に適している場合が多いです。パルスレーザーは、炭素、酸化物、錆、またはコーティングの選択的除去や、再現性の高い自動化された経路に適している場合が多いです。金型材料、仕上げ、コーティング、および受入基準によって、どちらのプロセスを最初にテストすべきかが決まります。
カビのメンテナンスにおいて、どちらのプロセスが速いですか?
用途によっては、どちらの方法もより高速になる可能性があります。ドライアイスは、広範囲で複雑な表面を覆い、多くの成形工程において冷却や分解を回避できます。レーザーは、局所的な汚染や再現性の高いスキャン経路において高速です。ノズルやビーム照射時間だけでなく、停止から開始までのサイクル全体を比較してください。
ドライアイスブラスト洗浄は残留物を残しますか?
ドライアイスの粒子は昇華して二酸化炭素ガスになるため、ブラスト材としては残りません。金型から除去された汚染物質は、チップ、粒子、膜、または粉塵として残るため、回収または除去する必要があります。
レーザー洗浄は廃棄物を生み出すのか?
レーザー洗浄は研磨剤や化学薬品浴を必要としませんが、除去された汚染物質は粒子や蒸気になります。抽出フィルターはこれらの物質を収集し、除去された物質の種類に応じて最終的に処理または廃棄する必要があります。
どちらの方法も金型表面を損傷する可能性はありますか?
はい、方法や設定が不適切な場合は問題が発生する可能性があります。ドライアイスの噴射条件や熱反応は、脆い表面やコーティングされた表面に影響を与える可能性があります。レーザーのフルエンス、重なり、照射時間、焦点、吸収率によって、表面が変化したり、コーティングが除去されたりすることがあります。代表的な領域でテストを行い、必要な表面特性を確認してください。
プレス機内の高温金型にドライアイス洗浄やレーザー洗浄を使用することは可能ですか?
どちらも金型の現場メンテナンスに使用されますが、承認される方法は、機械へのアクセス、安全ガード、残留物、金型温度、および工場の安全管理によって異なります。開放型プレス機が高圧ブラスト処理や開放型クラス4レーザー処理に安全であると想定しないでください。
どちらの方法の方が運用コストが低いですか?
ドライアイスには、ペレット、保管、配送、圧縮空気といった継続的なコストがかかります。レーザーはペレットを必要としませんが、電気、抽出フィルター、光学系、トレーニング、安全インフラといった追加コストが発生します。レーザーは高稼働時には限界費用が低くなる可能性があり、ドライアイスは断続的な作業に適している場合があります。実際の現地コストと年間稼働時間を使用してください。
どちらの方法が環境に優しいでしょうか?
どちらにも絶対的な勝者はいません。どちらも溶剤浴や研磨材の使用を避けることができます。ドライアイスはCO₂と圧縮空気を使用し、レーザーは電気とろ過を使用します。どちらの方法も除去された汚染物質の処理が必要です。エネルギー源、ドライアイスの供給源/物流、フィルター、廃棄物、そして実際の処理効率を比較してください。
密閉された金型工場でドライアイス洗浄を行うのは安全ですか?
特定の評価が必要です。二酸化炭素は密閉された場所や低い場所に蓄積し、呼吸可能な空気を置換する可能性があります。換気、大気モニタリング、アクセス制御、および緊急手順が必要となる場合があります。該当する職業曝露規則および機器の指示に従ってください。
レーザー金型洗浄のサンプルテストには、何を送付すればよいですか?
代表的な工具またはクーポン、鮮明な写真、金型の合金と仕上げ、コーティング情報、残留物の種類、現在の洗浄方法、重要な寸法または表面粗さの限界、希望する洗浄間隔、および目標とするライン停止時間を送付してください。