

レーザー溶接の必須パラメータ 初心者向け
適切なレーザー溶接パラメータは、チャート上の単一の数値ではありません。出力、移動速度、焦点、ビームの動き、シールド、ワイヤ供給、接合部の適合性、表面状態など、複数の要素を制御された組み合わせによって決まります。
機械メーカーが承認した、材料、厚さ、接合部が正確なプリセット値から始めます。代表的な試験片を用いて一度に1つの変数を変更し、結果を記録し、生産前に全工程を検証します。このガイドでは、主要な制御機能それぞれについて、そして最も安全な調整順序を説明します。
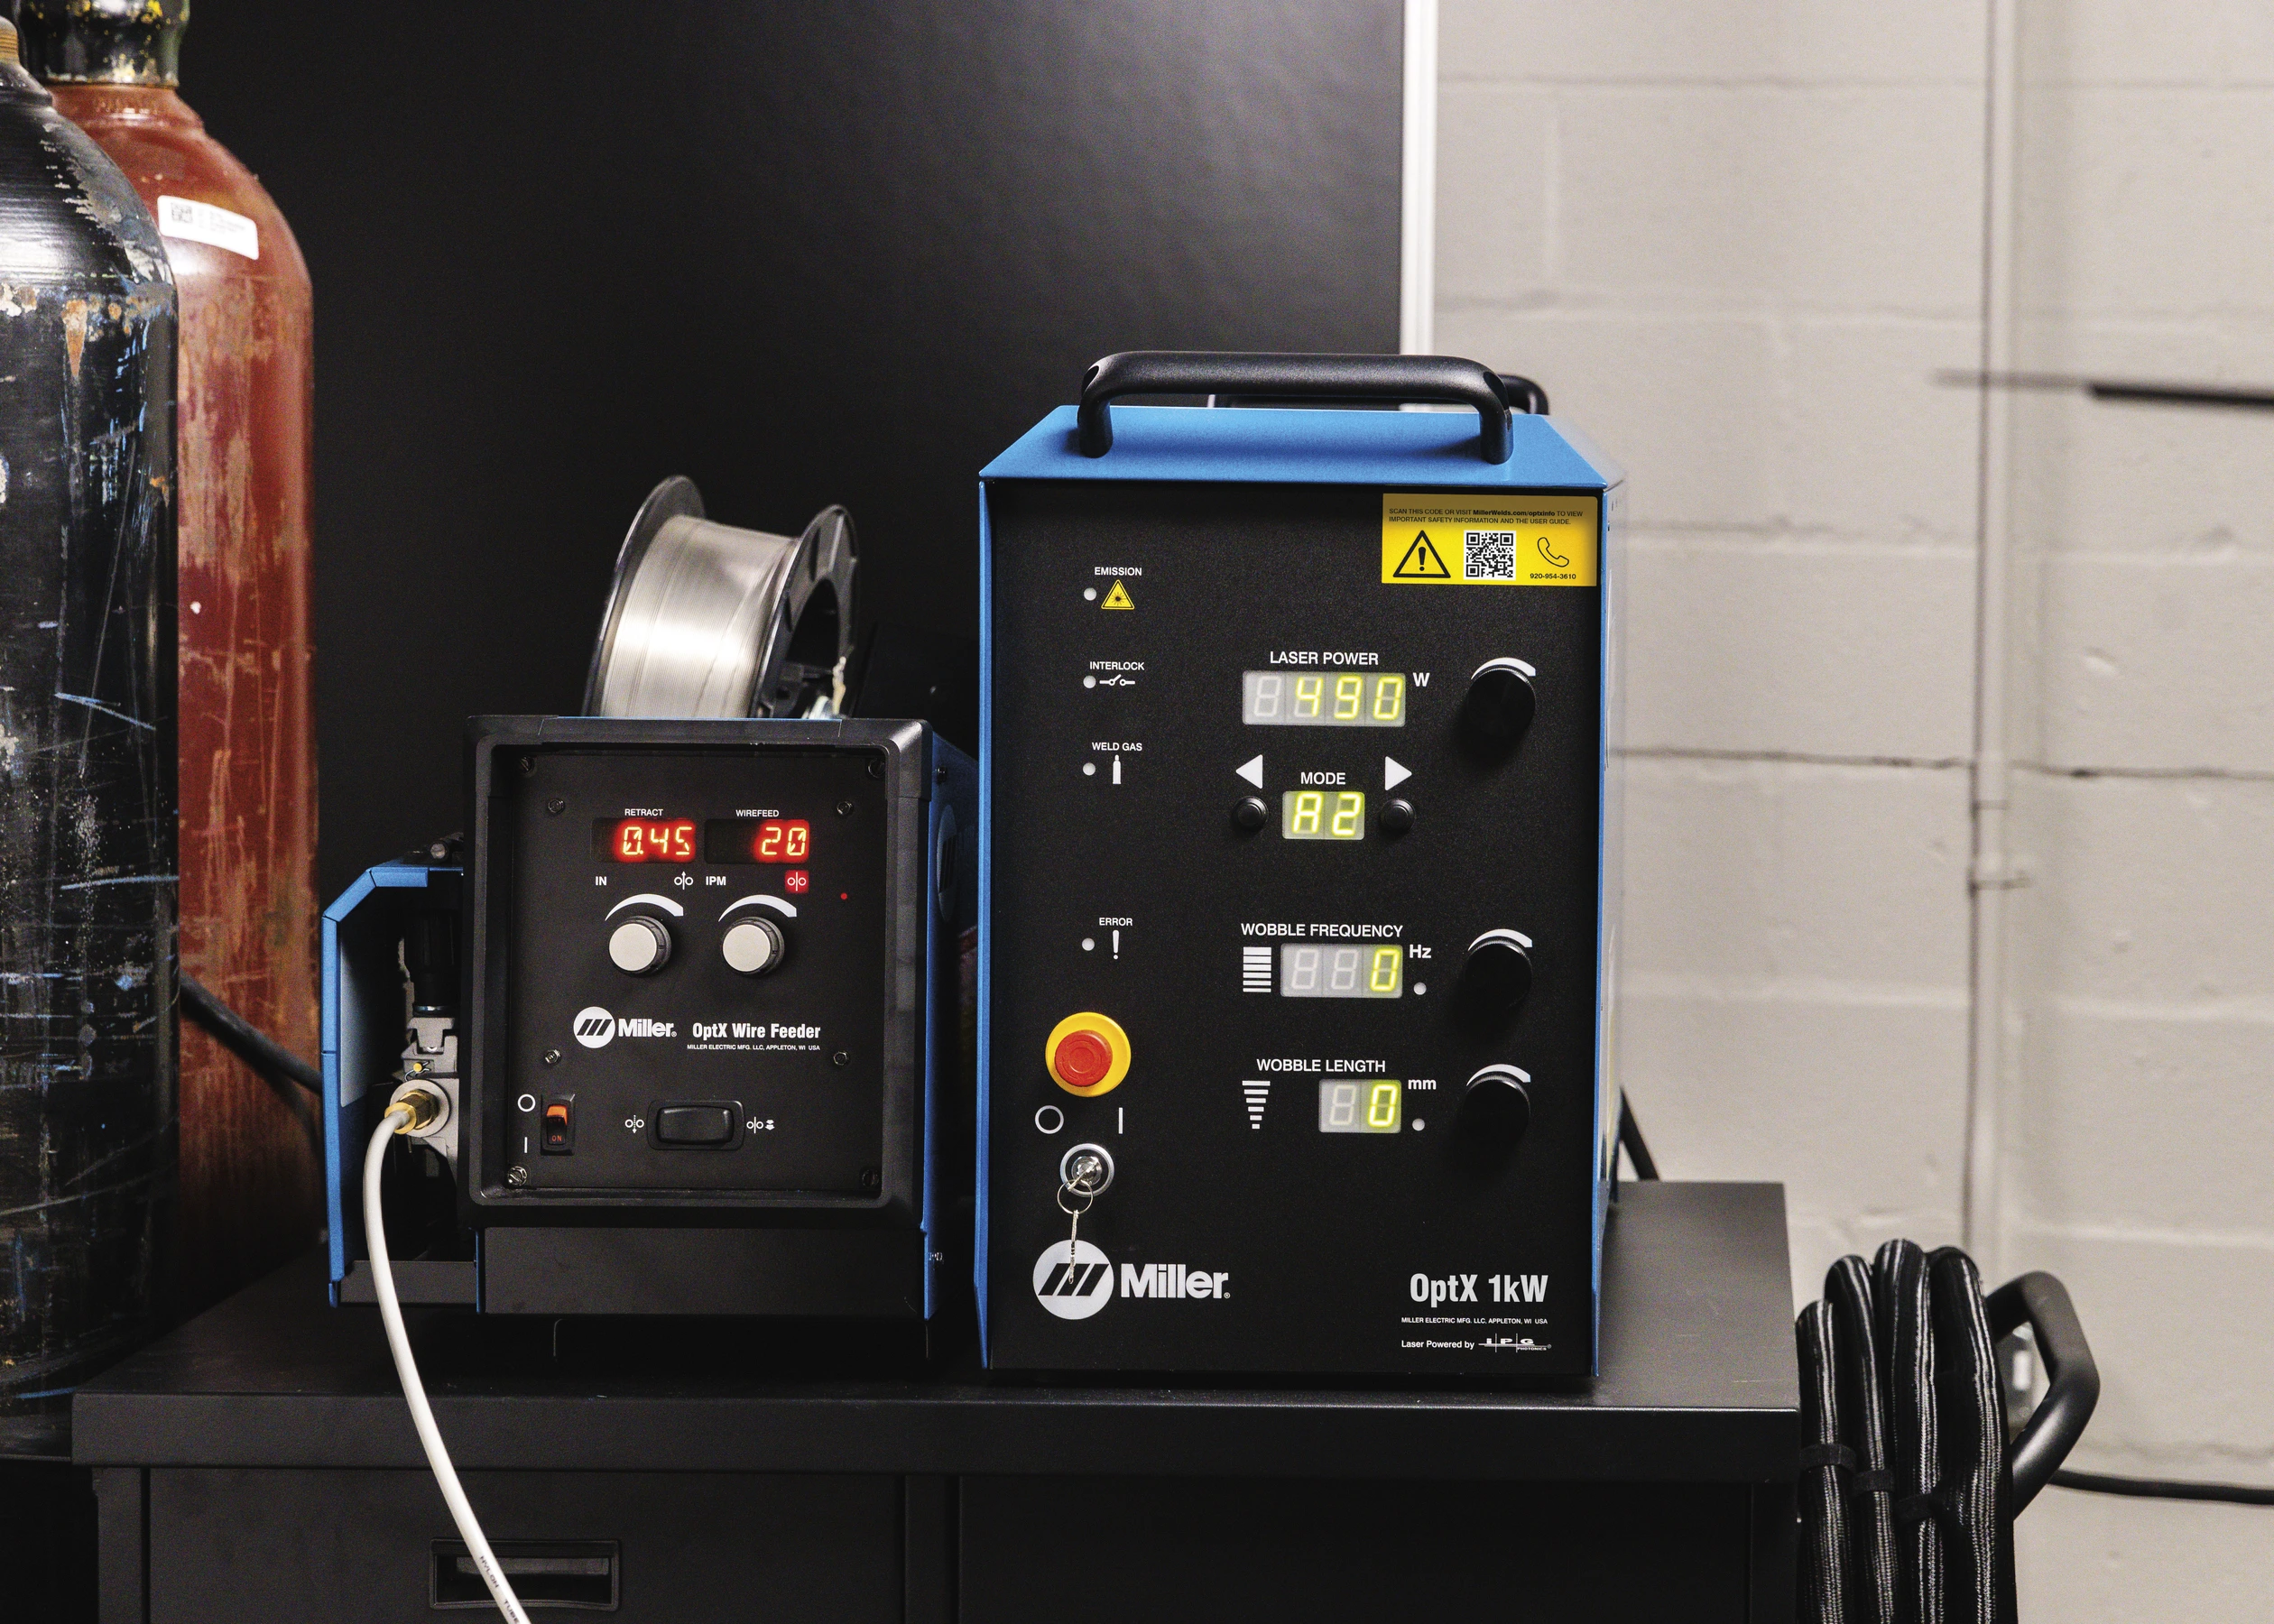
安定性は最大出力よりも優先される。
適切な溶接開始プロセスにより、過度のスパッタ、崩壊、酸化、歪みのない、再現性の高い溶融が得られます。出力を上げることで溶接深度を深くすることはできますが、出力だけでは焦点不良、ギャップの変化、材料の汚れ、ワイヤ送給の不安定さ、シールド不足などを修正することはできません。溶接はシステム全体として捉える必要があります。
変更を加える前に、機械、材料の種類、厚さ、接合部の種類、ノズル、および加工モードを正確に一致させてください。
電力は利用可能なエネルギーを制御し、移動速度は各関節がエネルギーを受け取る時間を制御する。
これらの設定は、エネルギー分布、溶接幅、溶融池の挙動、表面保護、およびギャップブリッジング能力を決定づける。
外観は証拠であって、承認の根拠ではありません。貫通度、融合度、寸法、および必要な機械的性能を確認してください。
何が レーザー溶接のパラメータは?
機械設定はあくまでも一つの層に過ぎません。光学系、ノズル、部品形状、ガス供給、材料状態などが変化すると、同じ表示値でも溶接結果は異なる可能性があります。トラブルシューティングを行う前に、プロセスを4つの制御層に整理してください。
レーザーの出力、モード、該当する場合はデューティサイクル、移動速度、スポットサイズ、および焦点によって、エネルギーが各関節部分に到達する方法が決まります。
揺動の長さ、周波数、パターン、およびトーチの経路は、そのエネルギーを継ぎ目全体に再分配し、プールの動きに影響を与える。
シールドガス、ノズル位置、ワイヤ合金、ワイヤ径、送給速度、および抽出速度は、安定した溶融池の形成を支える。
材質のグレード、厚み、コーティング、清浄度、接合部の隙間、端部の状態、治具の剛性、放熱性などが動作範囲を決定づける。
有用なパラメータ記録には、機械とファームウェア、プログラムまたはモード、出力、速度、揺動、焦点またはスタンドオフの慣例、ノズル、シールドガス、使用点での流量、ワイヤ、接合部、材料の熱量またはロット、治具、および検査結果が含まれます。「1500 W、速度5」は、譲渡可能な溶接手順ではありません。
入力コマンド
これらは、オペレーターまたはプログラムが意図的に設定できる値です。レーザー出力、動作速度、スキャンパターン、ガスタイミング、ワイヤ送給速度、場合によってはパルスまたはデューティサイクル変数などが含まれます。ディスプレイに絶対値、パーセンテージ、またはプログラムインデックスのいずれが表示されているかを確認してください。
あなたがコントロールしなければならない条件
ギャップ、アライメント、表面膜、フォーカス調整、レンズの状態、ガス漏れ、ワークピースの温度などは、コントロールパネルには表示されない場合でも、結果に大きな影響を与える可能性があります。エネルギー補正を行う前に、これらの要素を確認してください。
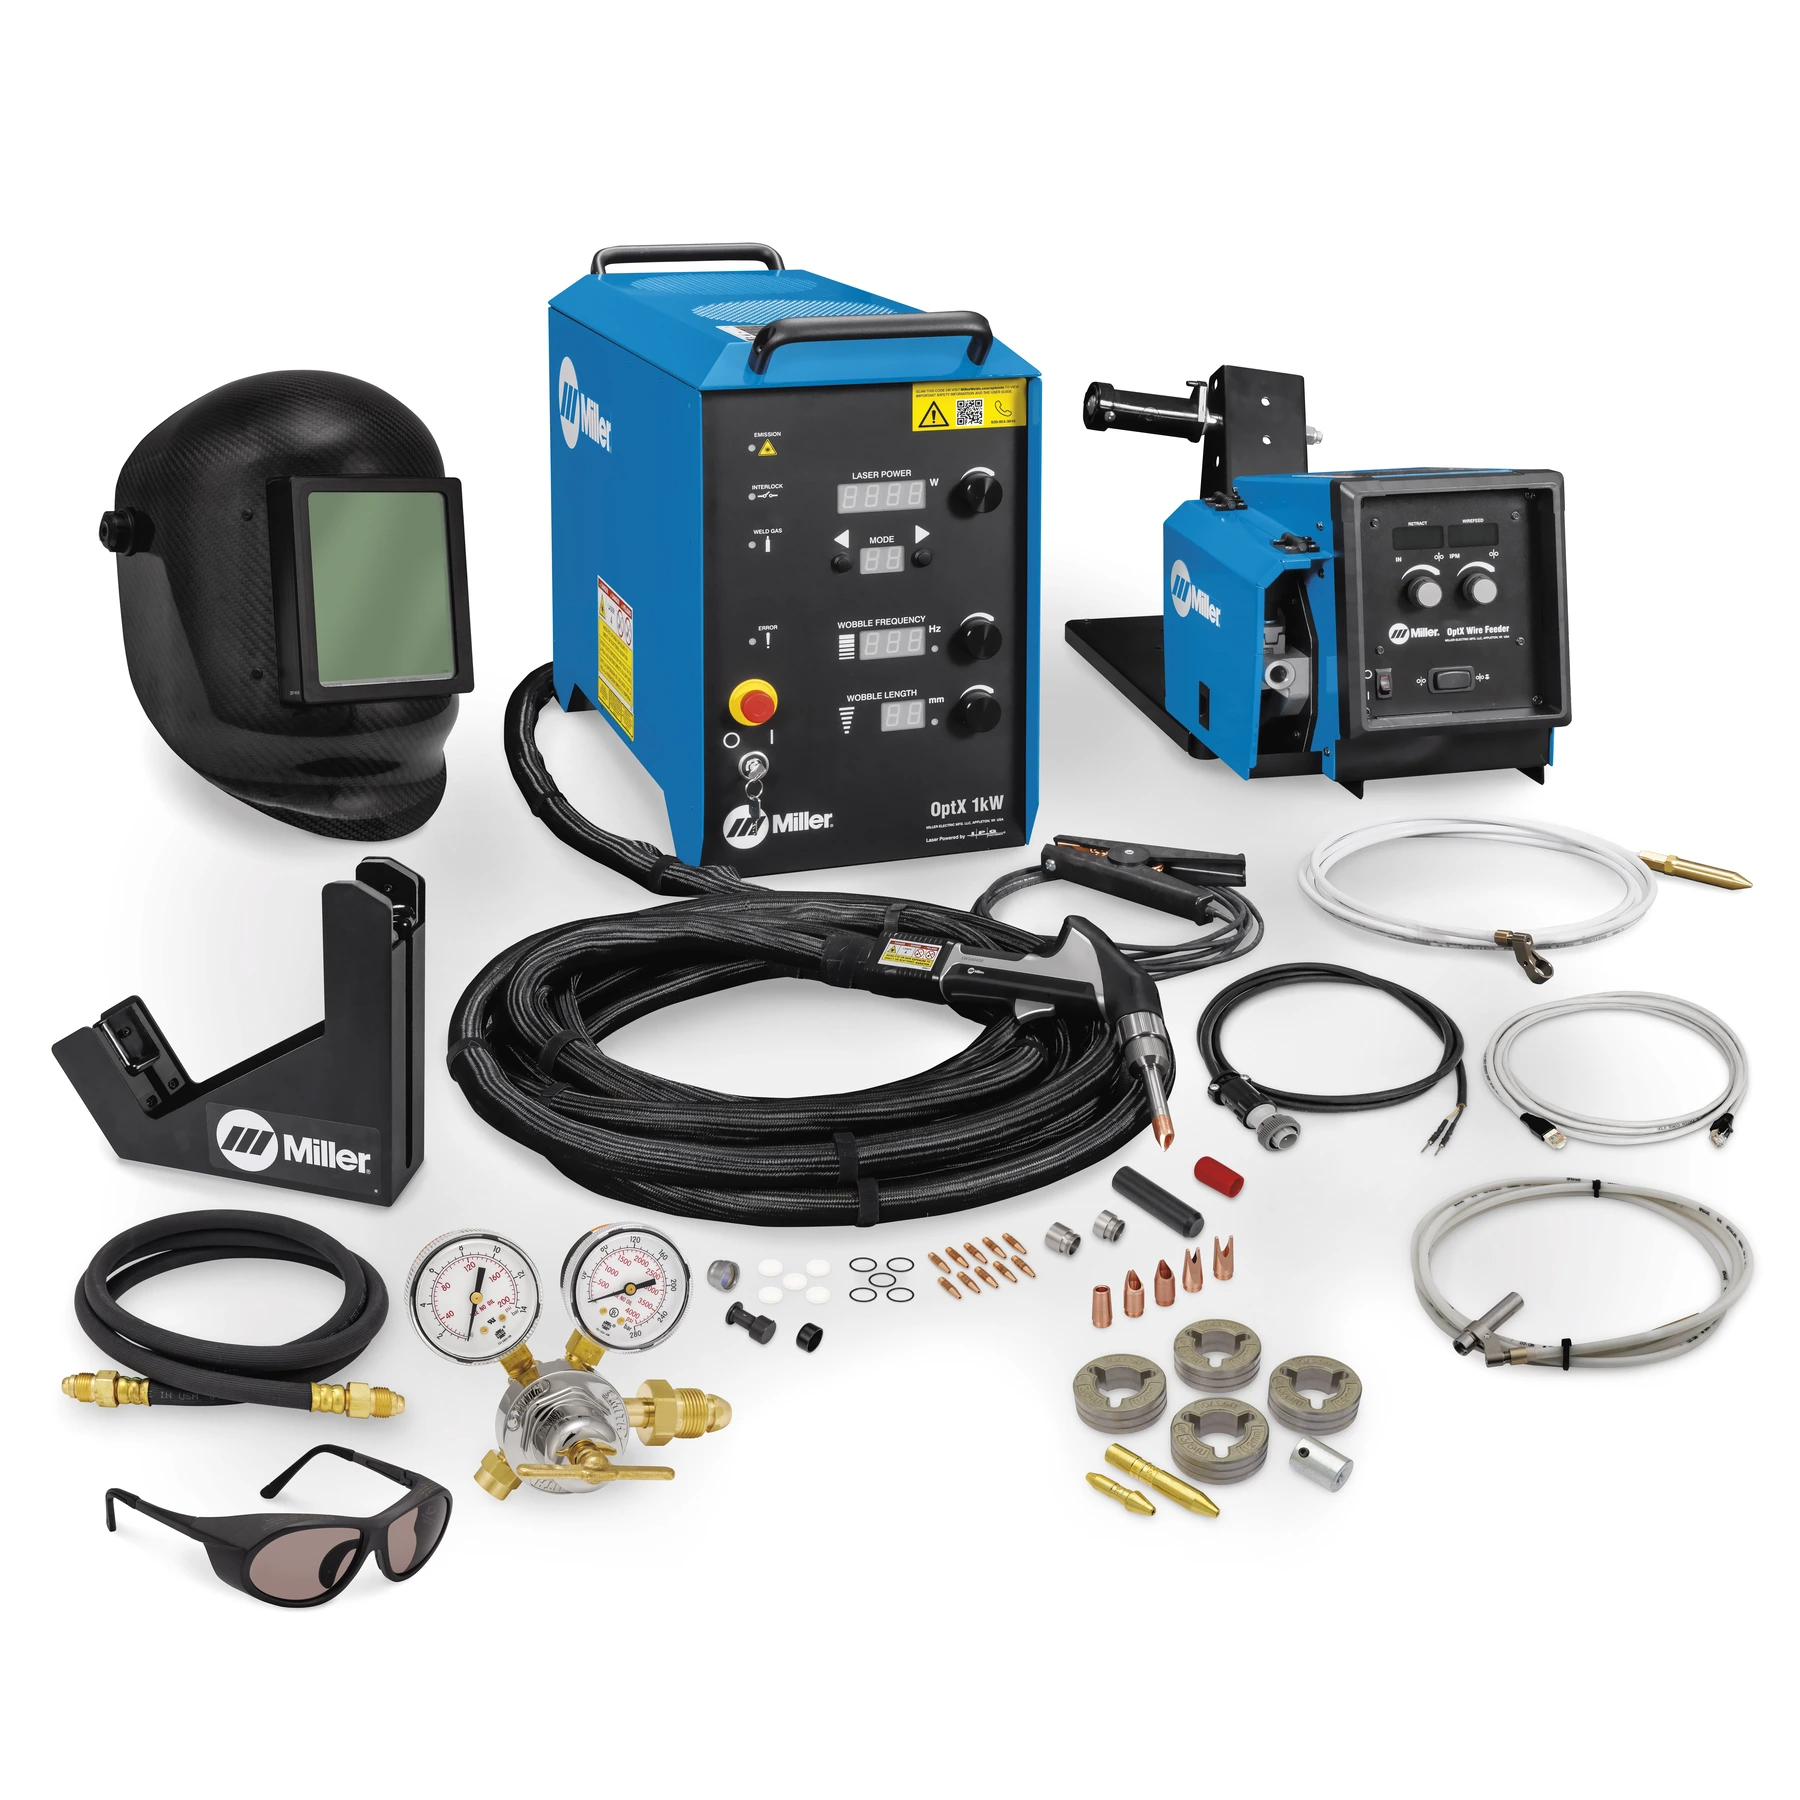
表示画面には、プロセス全体が説明されているわけではありません。
同じ出力を示す2台の装置でも、ビーム形状、光学系、焦点調整方式、揺動パターン、制御ロジック、動作特性、および出力電力は異なる場合があります。トーチ、ノズル、ケーブル、ガス経路、ワイヤフィーダー、ファームウェア、および安全インターロックは、パラメータセットの一部です。
手順を別の機械(定格出力が同じ機械であっても)に移行する場合は、それを新たな検証作業として扱うべきです。
画像出典:ミラー社製 OptX ハンドヘルドレーザー溶接機。
レーザー出力と移動速度 必ず一緒に読んでください。
平均レーザー出力は、光源から得られるエネルギー量を表します。移動速度によって相互作用時間が変わります。これらの比率は、最初の計画段階では有用な指標となりますが、スポット面積、吸収率、ブレ、接合効率、あるいは実際に金属に結合されるエネルギー量を表すものではありません。
送電線エネルギーは比較ツールです
一定速度で連続的に移動するプロセスの場合、単純な公称線エネルギー計算は次のようになります。
線エネルギー(J/mm)≈レーザー出力(W)÷移動速度(mm/s)
出力が一定で速度が低下すると、1ミリメートルあたりの公称エネルギーは上昇します。速度が一定で出力が上昇すると、公称エネルギーも上昇します。この関係は変化の方向性を理解するために利用すべきであり、機械間でプロセスを模倣するために利用すべきではありません。
溶接熱入力計算機を開く比較のための例であり、レシピではありません
1,200 W、30 mm/s の場合、公称線エネルギーは 40 J/mm になります。しかし、これは透過率の低下を保証するものではありません。スポット径の縮小、焦点位置の変更、ビームプロファイルの変更、または吸収率の高い表面によって、電力密度と結合特性が変化する可能性があります。
実際の加工速度と、機械における「出力」の意味を記録してください。パーセンテージは、電源の最大出力とプログラムの動作が分かっている場合にのみ意味を持ちます。
| 前日比 | おそらく最初の影響 | 何が問題になるのか | 確認すべきこと |
|---|---|---|---|
| レーザー出力を上げる | 利用可能なエネルギーが増え、多くの場合、浸透率が向上したり、プールの規模が大きくなったりする。 | 飛散、アンダーカット、エッジの崩壊、焼き抜け、根元の過剰な補強または歪み。 | 浸透度、ビード形状、根元の状態、そして光学系や遮蔽材が安定しているかどうか。 |
| レーザー出力を下げる | エネルギー密度が低く、プールのサイズも小さく、水温も低い場合が多い。 | 溶融不良、断続的な接合、未溶融ワイヤ、またはキーホール挙動の不安定性。 | 界面の融合、最小限の溶け込み、そしてワイヤの溶融――単にビードの表面仕上げだけではない。 |
| 移動速度を上げる | 相互作用時間の短縮と公称線エネルギーの低減。 | ビーズが狭い、融合が不完全、盛り上がり、充填不足、または根の形成が不均一。 | 開始点、停止点、角、およびヒートシンクが変化する位置に沿った連続性。 |
| 走行速度を落とす | 単位長さあたりのエネルギー量が増加し、溶融池の滞留時間が長くなる。 | 過熱、酸化、過度の幅、崩壊、歪み、および熱影響部の拡大。 | 色、形状、ルートプロファイル、寸法変化、そして速度が実際に一定であるかどうか。 |
技術的背景:TWIは、レーザー溶接開発におけるレーザー出力、溶接速度、ビーム伝送、およびプロセス条件の相互依存性について論じています。TWIのプロセスパラメータ研究を参照してください。
溶接の形状を決定づける8つの設定。
すべてのシステムがすべての値を公開するわけではありません。携帯型機器は、保存されたプログラムの下に複数の内部変数をまとめて管理する場合がありますが、統合型生産セルははるかに詳細な情報を公開できます。常に最新の機器マニュアルに記載されている用語と制限事項に従ってください。
意図した核融合モードを生成・維持するには十分な出力が必要ですが、崩壊、激しい蒸発、過熱を避けるには十分低い出力でなければなりません。反射性合金、コーティング、端部接合部、およびヒートシンクの変更は、安定動作範囲を狭める可能性があります。
- 小さな変化を、記録に残しながら段階的に進めていく。
- 重要な変更を加えるたびに、根元または断面を検査してください。
- レンズの汚れやギャップの変化を補うために、余分なパワーを使用しないでください。
速度は単なる出力目標ではなく、プロセス変数です。手動運転では、発進、停止、カーブなど、あらゆる場面で速度を一定に保つ必要があります。一方、自動化においては、加速時や急な経路変更時に、プログラムされた速度と実際の速度が異なる場合があります。
- 既知の距離と、練習時間が経過する時間を記録します。
- 接合部の形状が許す場合は、ランオンタブとランオフタブを使用してください。
- 一時停止時や方向転換時に、局所的な過熱に注意してください。
焦点位置によってスポットサイズとエネルギー集中度が変化します。スポットが小さいほど出力密度が高くなり、スポットが大きいほどエネルギーがより広い範囲に分散されます。正の焦点と負の焦点の意味はメーカーによって異なるため、表示だけを頼りにするのではなく、実際の方向を記録しておきましょう。
- ノズルと部品間の距離および焦点の調整を確認してください。
- エネルギーを変更する前に、保護レンズを点検してください。
- 同じトーチ角度と接触条件を繰り返してください。
ウォブルは、溶融ゾーンを広げ、わずかな嵌合誤差に対する許容度を高め、より広いビード形状を作り出すことができます。しかし、大きな隙間や不均一な隙間を許容するものではなく、過剰なウォブルパターンはエネルギーを広範囲に分散させすぎることで、貫通力を低下させる可能性があります。
- まずは、サプライヤーが提供する関節専用の型紙から始めましょう。
- 貫通の証拠がある場合にのみ、幅を広げてください。
- 型紙を実際の接合線の中心に合わせます。
周波数は移動速度と揺れ幅に影響を与えます。出力が一定であっても、周波数の変化はプールの攪拌、表面の波紋、局所的な滞留分布に影響を与える可能性があります。パターン名と最大範囲はシステムによって異なります。
- 試行中に幅と周波数を個別に変更できます。
- スキャンパターンに沿って周期的に発生する欠陥に注意してください。
- 承認された組み合わせを制御プログラムとして保存する。
システムによっては、連続融着、仮止め、ステッチング、パルスモードなどを備えているものもあれば、パルス制御をプリセット内に隠しているものもあります。ピーク出力、パルス幅、繰り返し周波数、デューティサイクルは総合的に考慮する必要があります。「短いパルス」がすべての薄いシートにとって必ずしも安全であるとは限りません。
- 溶接用に文書化されているモードのみを使用してください。
- 表示されている電力がピーク値か平均値かを確認してください。
- 開始、停止、および重複動作を規定する。
ガスの種類、純度、ノズル形状、吐出角度、前流量、後流量など、すべてが重要です。吐出量が少なすぎると空気が混入し、吐出速度が速すぎると乱流が発生したり、プールが乱れたりする可能性があります。材料やプロセスに応じて、アルゴン、ヘリウム、その他のガスが指定される場合があります。
- 機械および手順の仕様に従ってください。
- 漏れ、レギュレーターの状態、および実際の使用地点での流量を確認してください。
- 結果を判断する際は、音だけでなく酸化状態や品質も考慮に入れるべきだ。
ワイヤーの合金、直径、送り速度、挿入角度、位置は、プール容量に合致している必要があります。ワイヤーが多すぎると、冷たいままプールが広がったり、プールが押し上げられたりする可能性があります。少なすぎると、充填不足になったり、意図した隙間を埋めることができなかったりする可能性があります。ワイヤーの先端は、安定したプールのエネルギーの高い部分に挿入する必要があります。
- 送り速度を変更する前に、ワイヤーを中央に配置して位置を合わせてください。
- 溶加材の冶金特性を、認定要件に適合させる。
- トーチの照射経路全体を通して、給餌がスムーズに行われることを確認してください。
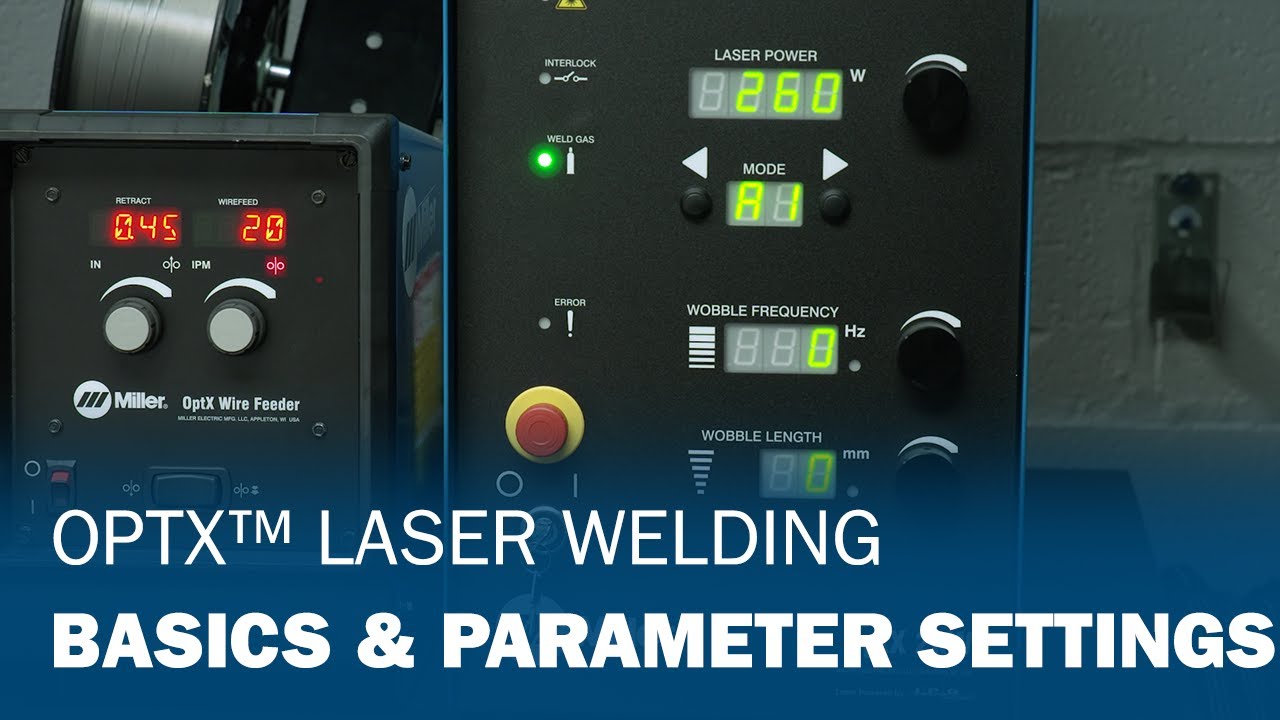
同じ名称の制御機能でも、機械によって動作が異なる場合があります。制限値、単位、プログラムロジック、安全インターロックについては、最新の製造元ドキュメントで確認してください。
トレーニング画像の出典:Miller OptXレーザー溶接の基本とパラメータ設定。
なぜコントロールを変更するのか いくつかの結果が変わる。
パラメータウィンドウとは、溶融性、形状、冶金特性、外観、生産性のすべてが許容範囲内に収まる領域のことです。以下のマトリックスは一般的な相互作用を示していますが、これは診断マップであり、汎用的な調整チャートではありません。
| パラメータペア | ペアがコントロールするもの | バランスが崩れた場合の典型的な故障 | より良い診断質問 |
|---|---|---|---|
| パワー+走行速度 | 単位長さあたりに供給される公称エネルギー量と、核融合を持続させる能力。 | 高エネルギーでは燃焼が起こり、低エネルギーでは核融合が起こらない。 | 問題はジョイント全体に発生しているのか、それとも実際の速度変化箇所のみに発生しているのか? |
| パワー+スポットサイズ/フォーカス | 加工物における電力密度と電力分布。 | 浸透が不安定、飛散が過剰、または幅広く浅いビード。 | 焦点は調整済みですか?また、レンズ/ノズルの状態は変化していませんか? |
| ウォブル幅+パワー | 関節全体に分散されるエネルギーと、貫通に利用可能なエネルギーとの比較。 | 魅力的な幅広のビードだが、界面の融合が不完全である。 | 断面観察によって、両端と根元の両方で融合が確認されますか? |
| 揺れ周波数+速度 | ビームは接合部に沿って密度を再確認する。 | 周期的な波紋、不均一な幅、またはプールの挙動のばらつき。 | 欠陥の間隔は、プログラムされたスキャンまたは動作サイクルに従いますか? |
| ガス流量+ノズル形状 | 被覆率、煙の除去、および局所的な流れの挙動。 | 被覆率が低い場合は酸化が起こり、流速が速すぎる場合は乱流やプールの乱れが生じる。 | ガスは、後続の凝固領域を含む高温領域に到達していますか? |
| ワイヤ送給+電力/速度 | 充填材が溶け、移動し、プールが受け入れられる速度で充填されるかどうか。 | 冷間溶接、ボール状化、充填不足、過剰な補強材または飛散。 | 送り速度を変更する前に、ワイヤの位置は正しいですか? |
| ジョイントギャップ+ぐらつき/ワイヤー | ギャップブリッジングと堆積断面積。 | 断続的な融合、たるみ、充填不足、または根管開口部。 | 製造部品ごとに、隙間は管理された範囲内に収まっていますか? |
| 表面状態 + すべてのエネルギー設定 | 吸収、ガス発生、汚染、および安定性。 | 多孔性、飛散、浸透の不均一性、および保護レンズの急速な汚染。 | クーポン間で、素材、コーティング、オイル、または洗浄方法に変更はありましたか? |
出力、速度、揺れ、ガス圧を同時に変化させた場合、次のビードの状態は良く見えるかもしれませんが、原因は不明のままです。設定を一定に保ち、制御因子を1つだけ変更し、結果を記録し、傾向が反転したら最後に安定していた基準値に戻してください。
あらかじめ設定されたルートから 承認されたプロセスへ。
この手順は、訓練を受けた人員、承認されたレーザー制御区域、および使用可能な状態の機械を前提としています。これは、溶接手順仕様書、製造元によるトレーニング、または必要な安全評価の代わりとなるものではありません。
まず、受け入れ目標を定義する。
材料仕様、厚さ、接合部の種類、隙間許容値、必要な貫通深さ、許容される補強またはアンダーカット、表面外観、歪み制限、および必要な機械的試験または漏洩試験を書き留めてください。合格基準がなければ、パラメータの最適化は表面的なものになってしまいます。
物理的なセットアップを固定する
代表的な試験片、生産用ノズル、検証済みの光学系、正しい遮蔽経路、管理された治具、意図した配線、および実際の部品の向きを使用してください。表面を常に洗浄し、コーティングまたはメッキを記録してください。光沢のあるスクラップでの試験は、油分を含んだ生産部品を代表するものではない可能性があります。
最も近い承認済みプリセットを読み込む
機械、材料の種類、接合部、厚さに応じて、サプライヤープログラムを選択してください。単位とモードを確認してください。保存されたプリセットは開始点であり、自動的な適合性を保証するものではありませんが、安定した動作範囲を大きく逸脱するリスクを軽減します。
ワイヤなしで安定した融合を実現する
接合部が溶融溶接に適している場合は、まず出力、速度、焦点、ビームの動きによって再現性のある溶融池が形成されることを確認してください。開始と停止を観察してください。設計上溶加材が必要な場合は、基礎となるエネルギーと経路が安定した後にのみ溶加材を投入してください。
化粧品使用前の正しい総エネルギー
貫通証拠を用いて、パワー・スピード・フォーカスの組み合わせが根本的に低いか高いかを判断してください。不安定な根元を隠すためだけに、ウォブル幅を広げないでください。主要なエネルギー変数は一度に1つずつ変更し、最後に許容できたクーポンを保持してください。
チューニング幅、シールド、フィラー
溶融が再現可能になったら、幅、外観、充填率の要件を満たすように、ブレ、ガスの被覆率、ワイヤの供給方法を調整します。直線ビードの中央だけでなく、角、開始点、停止点、ヒートシンクの移行部など、あらゆる箇所でその効果を確認してください。
窓の端に挑戦する
現実的な高低差、厚み公差、治具のばらつき、作業者の移動量、表面状態などをテストしてください。完璧な試験片でしか機能しないプロセスは、生産には適していません。アラーム、対応計画、再認定のトリガーを定義してください。
ロック、ラベル付け、トレーニング
承認されたプログラムを保存し、不正な編集を制限し、ノズルと消耗品を特定し、設定シートを作成し、オペレーターにドリフトを認識させるトレーニングを実施します。検査結果と改訂履歴を記録し、成功した設定が再現可能となるようにします。
なぜ普遍的な レーザー溶接設定表
材料名と板厚だけでは、プロセスを完全に定義することはできません。合金の種類、熱処理、コーティング、反射率、接合部の形状、クランプ、ヒートシンク、レーザー波長、ビームプロファイル、実際のスポットなど、すべてが動作範囲を変化させる可能性があります。
| アプリケーション変数 | 重要性 | 開始戦略 | 証拠が必要 |
|---|---|---|---|
| 炭素鋼またはステンレス鋼 | 合金の種類、表面スケール、遮蔽、および熱入力は、溶融、酸化、硬度、および外観に影響を与える。 | 機械に設定されている鋼材のプリセットを正確に使用し、表面状態とガス被覆率を制御してください。 | 必要に応じて、断面形状、ビード形状、硬度、または機械的試験を実施する。 |
| アルミニウム合金 | 反射率、酸化膜、熱伝導率、合金組成、高温割れ感受性は大きく異なる。 | 合金の種類と焼き戻し状態を特定し、常に清掃を行い、資格のある溶接技術者とともに溶加材と接合部の拘束状態を評価する。 | 溶融状態、多孔性、亀裂、強度、寸法検査。 |
| 銅または真鍮 | 高い反射率と導電性は結合を複雑にする。真鍮に含まれる揮発性の亜鉛は多孔性を高め、ヒューム発生のリスクも高める。 | システムが合金の種類と厚さに適していることを確認し、管理された試験と発生源の捕捉を実施してください。 | 断面検査、多孔度検査、機械的性能評価、および排煙制御検証。 |
| 亜鉛メッキまたはコーティングされた金属 | コーティング剤の蒸気はプールを不安定にし、多孔性や飛沫の発生を引き起こす可能性があります。また、重なり合う隙間は換気に影響を与えます。 | コーティング量と接合部の設計を特定し、裸鋼材として扱うのではなく、確立された手順に従ってください。 | 内部多孔性、コーティング損傷、飛散、強度、および露光制御。 |
| バットジョイント | 配列と隙間は、架橋と根の形成に直接影響を与える。 | 揺らぎや充填材を増やす前に、エッジの品質、不一致、隙間をコントロールしてください。 | 根の連続性、整列性、浸透性、および下地充填。 |
| ラップジョイント | ビームの位置、上部シートの厚さ、および界面の状態が、溶融領域を決定する。 | 接合面を正確に特定し、重なり/接触を制御する。上側のビードだけで判断してはいけない。 | 界面幅、下層シートへの浸透度、剥離性能またはせん断性能は、仕様どおりに評価される。 |
| 角継ぎまたはフィレット継ぎ | 端部の熱集中、トーチへのアクセス、充填材の配置、遮蔽範囲は急速に変化する。 | 指定されたノズルと作業角度を使用し、コーナーを通過する際の実際の経路速度を確認してください。 | 脚のサイズ、根元の融合、縁の溶融、表面の酸化。 |
最新の市販システムは、それぞれ独自の材料および厚みに関する対応範囲を公開しており、プリセット値も提供しています。値を盲目的に転記するのではなく、 IPG LightWELDの機能ページに記載されている機種固有の対応範囲と関連マニュアルを比較してください。


その欠陥を手がかりとして読み解く――診断ではありません。
原因が異なれば、視覚的な症状も似通うことがあります。まずは設定と状態の確認を行い、次にパラメータを慎重に変更してください。溶接部に構造、圧力、電気、安全、または規制上の要件がある場合は、担当の溶接技術者に報告してください。
| 観察された症状 | 設定を変更する前に確認してください | 調査すべきパラメータの方向性 | 証明が必要 |
|---|---|---|---|
| 融合不全または浅い浸透 | プリセットの誤り、フォーカス/スタンドオフのエラー、レンズの汚れ、実際の速度が高すぎる、ジョイントの位置ずれ、ぐらつき、またはワークピースとの接触不良。 | 出力と速度のバランス、焦点、ビームの中心位置を評価する。制御された条件下での試行のみで、過度の揺れを補正する。 | 断面検査または認定された非破壊検査を実施してください。上部ビードの幅が不十分です。 |
| 焼け焦げ、たるみ、または端の崩れ | 部品の厚さ、隙間、エッジの状態、局所的な放熱、一時停止、および実際の経路速度。 | 単位長さあたりのエネルギー消費量を減らす、焦点を合わせる、制御速度を上げる、またはエネルギーを再配分する――一度に一つの変数ずつ調整する。 | 根部の形状、残存厚み、歪み、および許容誤差の極限における再現性。 |
| 気孔 | 油、湿気、コーティング、亜鉛、接合部の汚染、ガス漏れ、隙間風、キーホールの不安定さ、配線の状態。 | まず適切な準備と遮蔽を行い、次に出力、速度、ビームの動きを通して安定性を評価する。 | 内部検査または断面検査。表面がきれいだからといって、気孔のない溶接部であるとは限らない。 |
| クラッキング | 材料の同一性、充填材との適合性、拘束条件、接合部の設計、厚み変化、予熱/層間加熱の要件。 | 割れを軽視してはいけません。冶金、充填材、熱サイクル、および手順の適格性を確認してください。 | 金属組織検査および必要な機械的試験は、技術者の管理下で実施される。 |
| アンダーカットまたはアンダーフィル | 接合部の位置、トーチの角度、ギャップ、ワイヤの位置合わせ、および溶加材の供給が中断されているかどうか。 | プールのサイズ、速度、揺れ、充填材の量をバランスよく調整してください。過剰なパワーは、充填材を入れずにプールの縁を洗い流してしまう可能性があります。 | 接合部全体に沿った形状測定と最小有効断面積。 |
| 飛沫または不安定な煙柱 | 汚染、コーティング、焦点、保護レンズ、ノズル損傷、ガス速度、および不均一なスタンドオフ。 | 承認された電力・速度・焦点範囲を通じて、過剰な電力密度を低減するか、安定性を向上させます。 | レンズの汚染率、表面状態、欠陥発生頻度、および内部溶接品質。 |
| 暗色の酸化または変色 | ガスの種類、漏れ、照射範囲、前流/後流、ノズル角度、ドラフト、ビーム通過後に保持される熱。 | 遮蔽性を向上させ、不要な熱曝露を低減する。単に流量を最大化するだけでは不十分である。 | 表面の受入性、腐食に関する要件、および該当する場合は裏面の状態。 |
| 不均一なビーズ、または周期的な波紋 | 手動移動の安定性、ワイヤ送り抵抗、経路加速、光学系の緩み、治具の振動。 | 機械的な原因が除外された後、揺動の周波数/幅、動作速度、ワイヤ送給の安定性を確認してください。 | ビーズの周期性、プロセスログ、および繰り返しクーポンを用いた試験結果。 |
表示設定が同一であるにもかかわらず、クーポンごとに結果が変わる場合は、パラメータをさらに変更する前に、フォーカス、光学系、表面、ギャップ、遮蔽、動作、または機械の状態など、制御されていない条件を疑ってください。
設定を知る方法 実際、その通りです。
滑らかで光沢のあるビードでも、溶融不良、多孔性、または許容できない根元が隠れている可能性があります。製品リスクと適用される規格、仕様、または顧客要件に基づいて、受入計画を策定してください。
幅、補強、アンダーカット、不整合、歪み、開始点、停止点、表面状態を規定の制限値と比較して測定する。
浸透性、界面融合、根の形状、内部の細孔、およびぐらつきや充填剤の実際の影響を確認します。
設計、規格、またはリスクによって必要とされる場合は、引張試験、剥離試験、曲げ試験、せん断試験、疲労試験、または硬度試験を実施してください。
部品に関連する漏れ防止性、電気抵抗、耐腐食性、清浄度、外観基準を検証する。
現実的なギャップ、材料、および作業者のばらつきを網羅するために十分な数のサンプルを試験する。1つの試験が成功したからといって、能力が決まるわけではない。
承認された検査期間、検査方法、消耗品、設定、改訂、再認定のトリガー、および対応計画を記録します。
サンプル検査のために送付するもの
実際の合金の種類と厚さ、接合図、ギャップ範囲、部品写真、必要な溶接長さ、サイクル目標、溶加材の必要量、表面状態、および合否判定基準を提供してください。代表的な生産サンプルは、一般的なシートサンプルよりも優れた推奨事項を提供します。
有用なテストが返すもの
機械の構成、パラメータ記録、消耗品、視覚的な証拠、セクションまたはテスト結果、観察されたリスク、推奨される次の検証手順を要求してください。見た目の良いビーズの短いビデオだけでは不十分です。
パラメータ開発はレーザー安全システム内部で行われる。
携帯型レーザー溶接機は一般的にクラス4レーザーシステムに分類されます。直接ビーム、鏡面反射、拡散反射、高温作業、電気機器、圧縮ガス、金属ヒュームは、すべて一つの作業として評価する必要があります。個人用保護具(PPE)は、あくまでも一層の保護具にすぎません。
資格のあるレーザー安全専門家が選定した、設計された囲いまたは管理区域、インターロック、警告システム、ビーム耐性バリア、および表面を使用してください。
レーザー保護メガネは、波長と光学的濃度に関する要件を満たしている必要があります。製造元指定のヘルメット、保護服、および高温作業用保護具(PPE)を使用してください。通常の溶接用保護具のみに頼ってはいけません。
抽出方法は、材料、コーティング、充填剤、およびプロセスによって異なります。亜鉛メッキ、塗装、めっき、または合金化された金属は、専門家による曝露管理を必要とする有害な汚染物質を発生させる可能性があります。
オペレーターは、機械、プロセス、および緊急時の対応に関する訓練を受ける必要があります。生産プログラムの変更は文書による承認なしには行えないよう、パラメータへのアクセスは制限されるべきです。
操作を開始する前に、製造元の指示に従って、緊急停止装置、アクセスインターロック、トーチ接点または煙の安全装置、およびワークピースの接続部をテストしてください。
新しい反射形状、合金、コーティング、治具、または自動動作によって、表示される溶接パラメータが同じであっても、ビーム経路、ヒューム、および高温作業のリスクが変化する可能性があります。
安全に関する参考資料:ミラー社製ハンドヘルドレーザーの安全に関するガイダンス、OSHAレーザーハザード指令、OSHAレーザー章。
材料、接合部、受入目標をお送りください。
Oceanplayerは、携帯型レーザー溶接機の候補を絞り込み、代表的なサンプルテストを計画するお手伝いをします。合金の種類、板厚、接合図、ギャップ許容値、溶加材の必要量、写真、および必要な結果を共有していただければ、一般的な出力値ではなく、お客様の用途に基づいた推奨事項をご提案いたします。
関連する溶接ガイドとツール。
レーザー溶接のパラメータ:初心者向けFAQ
レーザー溶接において最も重要なパラメータは何ですか?
レーザー出力、移動速度、焦点またはスポットの状態、揺動幅と周波数、加工モード、シールドガス、ワイヤ送給、接合部の精度が主な制御項目です。表面の清浄度、ノズルの状態、治具の再現性、実際の材料グレードも同様に重要ですが、これらは制御パネルには表示されない場合があります。
新しい溶接作業に適したレーザー出力はどのように選べば良いですか?
機械の種類、材料の種類、厚さ、接合部など、メーカーが設定した最新のプリセットから始めましょう。代表的な試験片と生産設定を使用してください。出力と移動速度を調整し、切断または承認された検査方法によって、貫通または接合部の融合を確認します。厚さだけで出力を選択しないでください。
厚い金属ほど、常に高いレーザー出力を必要とするべきでしょうか?
厚い金属は、より多くのエネルギーや異なる接合部の準備を必要とすることが多いですが、パワーだけが解決策ではありません。移動速度、焦点、スポット、ビームプロファイル、合金、放熱、接合部の形状、そして機械の定格能力など、すべてが重要です。非常に厚い接合部や、要求の厳しい接合部は、ハンドヘルドシステムの認定範囲を超える場合があります。
レーザー溶接の速度が速すぎるとどうなるのか?
速度が速すぎると、インタラクション時間が短くなり、ビード幅が狭くなったり、溶融が不完全になったり、充填不足になったり、盛り上がりが生じたり、ルートが不均一になったりする可能性があります。コーナーや加速ゾーンを通過する際の実際の速度を確認してください。焦点、パスの位置、ジョイントの適合性、および機械の状態が確認されてから、エネルギーを上げてください。
レーザー溶接の速度が遅すぎるとどうなるのでしょうか?
低速走行は単位長さあたりの公称エネルギーを増加させ、過度の幅、酸化、歪み、端部の崩壊、焼き付き、またはより大きな熱影響部の発生につながる可能性があります。平均速度が許容範囲内に見えても、発進、停止、およびコーナーでの手動操作の躊躇は、局所的な欠陥を引き起こす可能性があります。
レーザー溶接における正しい焦点位置はどれですか?
普遍的な符号付き値はありません。焦点合わせの慣例、光学系、許容スタンドオフは機械によって異なります。製造元の手順に従い、物理的な方向を記録し、校正を確認してください。正しい位置とは、安定した光学系と再現性のあるスタンドオフで、必要な電力密度と溶接形状が得られる位置です。
揺動幅と揺動周波数は溶接にどのような影響を与えるか?
揺動幅はビームをより広い溶接ビードに広げ、周波数はトーチの移動に伴うスキャンの繰り返し頻度を変化させます。これらは出力と速度とともに、溶接幅、溶融池の攪拌、外観、溶け込み深さに影響を与えます。揺動幅が大きすぎると、溶融が不十分な、幅広で美しいビードができてしまう可能性があります。
レーザー溶接にはどのシールドガスを使用すればよいですか?
溶接機の供給業者または認定された溶接手順書で指定されたガスを、使用する材料と用途に合わせて使用してください。アルゴンとヘリウムは一般的な不活性シールドガスですが、特定のシステムや合金によっては他のガスも使用できる場合があります。ガスの純度、被覆率、ノズル、タイミング、実際の使用箇所での流量は、ガスの名称と同様に重要です。
適切なシールドガス流量はどれくらいですか?
ノズルサイズ、距離、角度、接続部、ガス密度、ドラフト、後縁被覆率などが異なるため、一律の流量値は信頼できません。まずは機器または手順で定められた値から始め、適切な流量計で吐出量を確認し、漏れ、乱流、酸化、プールの乱れなどを確認した後にのみ調整してください。
ハンドヘルドレーザー溶接において、溶加材はどのような場合に使用すべきでしょうか?
ワイヤは、承認された隙間を埋めたり、断面積を増やしたり、冶金特性を制御したり、接合部の設計要件を満たしたりするために使用できます。ただし、隙間制御に取って代わるものではありません。ワイヤの合金と直径を手順に合わせて調整し、ワイヤ先端の位置を合わせ、送り速度を溶融池容量、レーザーエネルギー、移動速度とバランスさせてください。
レーザー溶接のパラメータ設定は、すべての金属に共通して使用できるのでしょうか?
いいえ。鋼、ステンレス鋼、アルミニウム、銅、真鍮、チタン、およびコーティングされた材料は、吸熱性、熱伝導率、酸化挙動、亀裂リスク、およびヒューム発生量が異なります。同じ種類の合金であっても、異なる準備、充填材、遮蔽、および検証が必要となる場合があります。各材料と接合部の組み合わせは、それぞれ管理された手順として扱ってください。
レーザー溶接プロセスが生産段階に入ったかどうかは、どのように判断すればよいですか?
必要な外観、寸法、内部構造、機械的特性、または機能的適合性が、現実的なプロセス変動全体にわたって実証された場合にのみ、準備完了となります。承認されたパラメータ範囲、機器、消耗品、セットアップ、検査計画、オペレーターのトレーニング、および反応限界を文書化し、プログラムをロックして改訂管理します。
このガイドで使用した情報源。
- ミラー — OptXの安全性、セットアップ、パラメータに関するトレーニング
- ミラー社製 - Current OptX 2 kW ハンドヘルドレーザー溶接機の取扱説明書
- IPG Photonics - LightWELDシステムの機能、プリセット、ウォブル、セットアップ
- IPG Photonics - LightWELD XRシステムデータシート
- TWI — スポットサイズとビーム品質がレーザー溶接性能に及ぼす影響
- TWI ― 集光光学系と出力密度に関する考察
- リンデ社 ― シールドガス成分の物理的および冶金学的役割
- OSHA(米国労働安全衛生局)—レーザーの危険性に関するガイドライン
- OSHA(米国労働安全衛生局)— レーザーの危険性と換気に関する考慮事項