


鋼材から錆を最速で除去する方法: 仕上げ面から選択
錆を除去して新たなコーティングを施す必要がある広範囲の鋼材表面には、研磨ブラスト処理が有効な出発点となります。小規模な補修には、電動工具を使用することで準備時間を短縮できます。研磨による清掃が難しい箇所には、レーザー洗浄がより早く完了する場合があります。浸漬洗浄やウォータージェット洗浄は、アクセスや汚染に関する様々な問題を解決します。
比較する上で重要なのは、錆がどれだけ早く消えるかだけでなく、準備、清掃、検査を含めた、承認された表面になるまでの時間である。
錆の写真:フミカス・サギサヴァス、CC0 1.0;暗いオーバーレイでトリミング。見た目だけで準備のグレードは判断できません。

どの錆除去方法を最初に試すべきでしょうか?
ジョブの制約条件に基づいて、処理方法を絞り込みます。これらは条件付きの出発点であり、実際の速度ランキングではありません。処理方法が採用されるのは、次の工程で求められる清浄度、表面形状、および部品の状態を満たしている場合のみです。
画面が小さい場合は、横方向にスクロールしてすべての列をお読みください。
| 方法 | 強力なスタートフィット | 時間を節約できる場所 | 何がその利益を消し去ることができるのか |
|---|---|---|---|
| 研磨ブラスト | 広いアクセス可能な表面、付着したスケール、新しいプロファイルが必要なコーティング作業 | 除去とプロファイル生成を1回の操作で実行。適切な繰り返し部品を連続的に処理。 | 封じ込め、マスキング、コンプレッサーの制限、研磨材の回収、廃棄物処理 |
| レーザー洗浄 | 局所腐食、溶接帯、研磨材の侵入に耐えられない特定の部品およびアセンブリ | ブラスト材を添加しない選択的処理 | 実際の錆の除去が遅い、アクセスできない部分、抽出、レーザー制御、または許容できない表面変化 |
| パワーツール | 小規模な修理、エッジ、ボルト、およびメンテナンスアクセスポイント | 短期間での動員と小規模地域への直接アクセス | 繰り返しの研磨、疲労、研磨痕、溝削り、および規定等級を下回る仕上がり |
| 化学的除去 | 浸水に適したネジ山、凹部、または形状を持つ取り外し可能な部品 | バッチ処理と浸漬中の手作業の削減 | 滞留時間、残留液、すすぎ、乾燥、浴槽の状態、材料の不適合性 |
| ウォータージェット | 粉塵、塗膜剥離、または可溶性汚染物質により乾式ブラストが困難なメンテナンス作業 | 研磨剤の添加を避け、表面の物質を除去しながら洗浄する。 | 排水、アクセス、フラッシュラスト、または別途プロファイリング作業の必要性 |
コーティングの「プロファイル」とは、コーティングの密着性を高めるために指定される表面テクスチャのことです。目に見える錆を除去することと、適切なプロファイルを作成することは、それぞれ別の要件です。純粋なウォータージェット処理は既存のプロファイルを露出させますが、研磨剤を含む湿式ブラスト処理は異なるプロセスです。
試運転を行う前に、錆、ミルスケール、ピットを確認してください。
ミルスケールとは、熱間圧延時に形成される酸化層のことです。付着力が強いため、オレンジ色の錆がほとんど見えない場合でも除去が困難な場合があります。また、古い塗料、油、塩分、アクセスできない面、鋼材の厚さや寸法限界なども記録しておきましょう。
ISO 8501-1の錆等級は、初期の外観を4段階に分類している。洗浄速度や洗浄後の状態については規定していない。
- A主にスケールに付着
- 表面の大部分には製粉時の水垢が残っており、錆はほとんど、あるいは全く見られない。
- B錆び始め
- 錆が発生し始め、ミルスケールが剥がれ落ち始めている。
- Cわずかに目に見える凹み
- スケールは腐食によって剥がれ落ちているか、削り取れば除去できる程度で、肉眼でもわずかな凹みが確認できる。
- D全体的に目に見える腐食
- スケールが腐食して剥がれ落ち、表面全体に穴が開いているのがはっきりとわかる。
洗浄によって失われた金属が回復するわけではありません。腐食によって耐荷重部や重要な寸法が減少している場合は、適切な厚さの補修または技術評価を実施してください。洗浄したピットは、依然としてピットです。
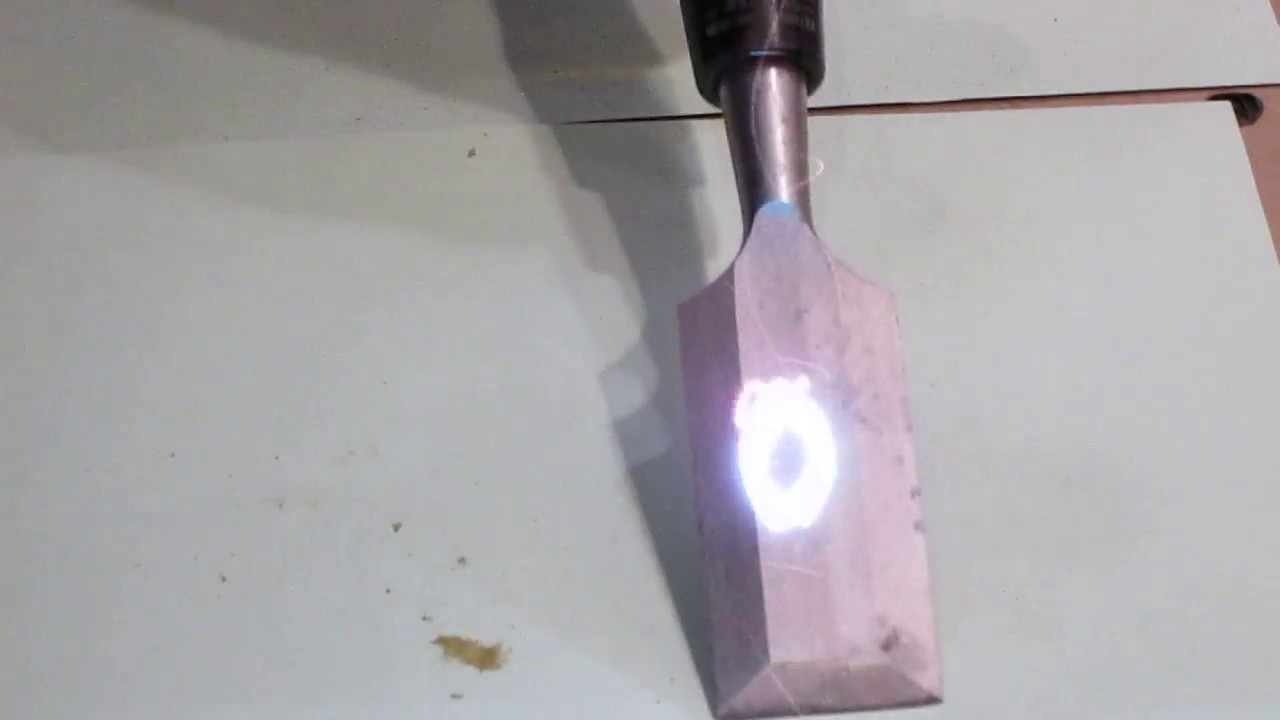
レーザー洗浄:選択的除去の価値を検証する
レーザー洗浄は、表面層に光エネルギーを照射し、加熱、アブレーション、および関連する効果によって層を剥離させる技術です。研磨材を使用することなく、選択した帯状部分や特定の箇所を処理できます。ビームが対象物に到達し、周囲の部品が保護されていれば、アセンブリ周辺のマスキングや修復作業を削減できます。
大きなアセンブリのごく一部だけを処理する必要がある場合に、この方法のメリットが最も大きくなります。幅広く腐食の激しい鋼材の場合、活性除去速度が遅い方が、清掃の手間を省けるというメリットを上回る可能性があります。実際の酸化物、コーティング、形状をテストしてください。ビデオできれいなストリップが映っているからといって、1シフトあたりの許容面積が決まるわけではありません。
パルス波システムと連続波システムは別々に試験する必要がある。
パルスシステムはエネルギーを断続的に供給し、連続波(CW)システムは照射中にエネルギーを連続的に供給します。モードだけでは、処理量や損傷は決まりません。照射面における出力、該当する場合はパルス設定、スポットサイズ、フォーカス、スキャンオーバーラップ、照射時間など、すべてが熱入力と熱除去に影響します。
仕上げ鋼材に不要な発熱、溶融、組織変化、寸法損失がないか評価してください。レーザー洗浄された表面は、元の形状を維持したり、ブラスト洗浄の形状要件を満たしたりするとは限りません。より詳細な比較については、パルス式と連続波式の比較ガイドを参照してください。
研磨剤を添加しないからといって、排出物が全くないわけではありません。除去された錆やコーティングは、適切な回収と廃棄物処理が必要です。時間設定には、レーザーアクセス制御、反射光制御、および排気装置を含めてください。
研磨ブラスト:広い表面と新しいプロファイルに最適な選択肢
研磨粒子は、腐食やスケールを除去すると同時に、鋼材の表面テクスチャを変化させます。除去と特定のアンカー形状の両方が必要な場合、研磨粒子を使用することで、別途プロファイリング工程を省略できます。研磨材の選択と処理条件は、必要な仕上げと基材に適したものでなければなりません。
エアブラスト処理は、大型構造物や設置済みの構造物など、多くの用途に適しています。繰り返し加工が必要なプレート、梁、形材には、ホイールブラストラインも検討してみてください。ウィーラブレーター社のローラーコンベアシステムは、連続搬送、ブラスト処理、研磨材回収を1つの生産設備で実現します。ただし、この搬送上の利点は、ラインに適合する部品にのみ適用されます。
フルインストールを比較する
アクセス、マスキング、空気供給、ノズル状態、研磨材の供給と回収を確認してください。粉塵の飛散を防いだり、使用済み研磨材を時間内に除去したりできない場合、高い除去率はほとんど意味がありません。古いコーティング材によっては、暴露制御や廃棄物処理経路が変わる場合もあります。
指定された前処理工程で油分やグリースを除去してください。研磨による衝撃は脱脂の代わりにはなりません。特に端部、角部、凹部など、仕上がりの形状と清浄度を検査してください。


電動工具:ちょっとした修理には、多くの場合、最も手っ取り早い方法
適切なグラインダー、スケーラー、サンダー、またはブラシツールがあれば、ほとんど準備なしで作業を開始できます。そのため、ブラストシステムを所定の位置に移動させるよりも清掃作業自体に時間がかかるような、小さな箇所、端の部分、メンテナンス箇所では、電動工具を試してみる価値があります。
ツール名では準備グレードは定義されません
SSPC-SP 3の電動工具洗浄とSSPC-SP 11の電動工具洗浄(金属素地への洗浄)では、評価基準が異なります。SP 3は緩く付着した材料を対象としていますが、SP 11では、より厳しい金属素地および表面形状の仕上げが求められます。この違いについては、 FHWAのアーカイブされた検査マニュアルで説明されています。現在のプロジェクトで指定されている版と合格基準を適用してください。
ワイヤーブラシは付着した材料を研磨してしまう可能性があり、研磨力の強いディスクは健全な鋼材を削り取ってしまう可能性があります。目的の結果を得るためにヘッドと研磨方法を選択し、見た目の明るさだけに頼るのではなく、ピットやエッジの状態を検査してください。
広い面積を扱う場合は、工具交換、位置調整、作業者の疲労、集塵、繰り返し作業などの要素も考慮に入れる必要があります。平坦で作業しやすい場所で短時間のデモンストレーションを行うと、持続的な生産性を過大評価してしまう可能性があります。
化学物質除去:経過時間と人件費は別々に計上する
浸漬洗浄は、ディスクや直線ビームでは容易に届かない露出したねじ山や凹部にも届きます。部品をまとめて浸漬洗浄している間、作業員は他の作業を行うことができます。これにより、部品が完成するまでの時間を短縮することなく、作業時間を削減できます。
酸性系とキレート系の錆除去剤は、化学的性質が異なります。錆転換剤もまた異なり、錆と反応して変換層を形成し、単に鋼材を露出させるだけではありません。後工程でその表面処理が許容されない限り、これらの薬剤を互いに代用しないでください。
製品例:浸漬は工程の一部にすぎない
CRC社のEvapo-Rustの手順書には、下準備、浸漬、すすぎ、乾燥の手順が記載されています。また、グリースを最初に除去する必要があること、そして一部の酸化皮膜は除去できる可能性があることも警告しています。そのため、「鋼材に安全」という表示は、すべての仕上げ材や組み立て部品との適合性を保証するものではありません。
濃度、温度、浸漬時間、すすぎ、廃棄については、製品の取扱説明書および安全データシートを必ず参照してください。空洞からの排水、乾燥、浴槽の状態、および次の保護工程についても記載してください。化学薬品による除去によって、コーティングに指定された研磨面が得られると想定しないでください。
レーザーと化学処理の比較では、これらのプロセスと適合性のトレードオフについてより詳しく説明しています。


ウォータージェット処理:粉塵、塩分、既存の形状を総合的に評価する
粉塵や水溶性汚染物質が大きな制約要因であり、かつ現場で廃水処理が可能な場合は、ウォータージェット洗浄を検討してください。
AMPPは、ウォータージェット加工と湿式研磨ブラスト加工を区別しています。純粋なウォータージェット加工では、以前の下地処理で残った形状を露出させることはできますが、新しいアンカーパターンは作成されません。一方、湿式ブラスト加工では研磨材が加えられ、表面の質感が変化する可能性があります。
乾燥後に表面を確認してください
既存のプロファイルが不適切な場合は、追加のプロファイリング作業を実施してください。コーティングシステムに合わせて、ウォータージェットの清浄度レベルと許容されるフラッシュラスト状態を指定してください。1回のウォーターパスでプロジェクトの塩分濃度制限に達したと想定するのではなく、残留汚染の有無を確認してください。
鋼材が乾燥する過程で、瞬間的な錆が発生することがあります。排水、乾燥、検査、塗装の各工程を連携させて行うことで、二度目の下地処理を避けることができます。
許容面までの時間を計測する
各候補者に対して、開始条件、清掃対象エリア、および受入要件を同一に設定します。作業固有の準備が開始された時点で計測を開始し、清掃と合意された引き渡しが完了した時点で計測を停止します。清掃作業時間は別途記録し、除去作業とオーバーヘッド作業のどちらが完了に影響するかを確認できるようにします。
乾燥時間、待機時間、保護時間が上記以外の工程にある場合は、別途加算してください。経過時間と労働時間は別々に記録してください。例えば、2人が1時間作業した場合、労働時間は2時間としてカウントされますが、並行して行われた作業は経過時間として二重にカウントされません。
実例:より速いパスでより遅いジョブが生成される
あくまで例示であり、機器の性能測定に基づくものではありません。2平方メートルの局所的な補修、2つの認定ルート、同一の仕上がり基準、および連続した工程を想定しています。下記の所要時間は計算上の時間のみを示しており、ブラスト処理やレーザー洗浄の実際の速度を示すものではありません。
画面が小さい場合は、横方向にスクロールして2つのシナリオを比較してください。
| ステージ | 爆発シナリオ | レーザーシナリオ |
|---|---|---|
| セットアップと保護 | 60 min | 20 min |
| 能動的な除去 | 20 min | 40 min |
| 清掃と廃棄物処理 | 30 min | 10 min |
| 検査と引き渡し | 10 min | 10 min |
| 総作業時間 | 120 min | 80 min |
能動的な除去速度はそれぞれ6 m²/hと3 m²/hです。4つの段階すべてを含めると、許容面積の除去速度は1 m²/hと1.5 m²/hになります。想定されるレーザー経路は、通過速度が遅いにもかかわらず、より早く完了します。セットアップ時間、面積、または許容結果が異なると、この結果は逆転する可能性があります。
この例を、サプライヤーの試用に役立つものにしましょう。
代表的な錆や扱いにくい箇所だけでなく、扱いやすい平坦な部分も活用してください。不良箇所、追加パス、メディアやフィルターの交換、部品の移動、次の工程に到達するまでの時間を記録してください。いずれかの工程で合意された仕上がり基準を満たせなかった場合は、完了時間を比較する前に再加工を含めてください。
継続的な計画策定には、測定した仮定値を錆と塗料の除去時間見積もりツールに入力してください。計画見積もりは、生産配合に関する繰り返し試行に代わるものではありません。
メソッド呼び出し前に受け入れ条件を定義する方が速い
塗装作業においては、下地処理方法を塗料データシートおよびプロジェクト仕様書と照らし合わせてください。表面が綺麗に見えても、密着性や耐用年数に影響を与える要件を満たしていない場合があります。
- 清潔さと印象: 適用される調製基準、許容される残留物、および要求される質感を明記してください。
- 汚染: 関連する油分、粉塵、可溶性塩類、またはプロセス残留物の検査項目と制限値を明記してください。
- 基質の状態: 寸法、残りの厚み、および禁止されている熱損傷や機械的損傷がないかを確認してください。
- 引き継ぎ条件: 乾燥条件、許容される瞬間的な錆の発生、および次の作業を行うための環境条件の範囲を定義する。
実際のプロセスには標準規格を使用してください
AMPPの表面処理基準では、乾式ブラスト、湿式ブラスト、ウォータージェット、電動工具による処理を区別しています。処理方法名や金属表面の写真だけでは適合性を証明するものではなく、清浄度ラベルは処理工程間で自動的に同等とみなすべきではありません。
レーザー加工に関しては、AMPP SP21511-1-2024は、 AMPPの2024年報告書に記載されているように、パルスレーザーによる鉄系金属の加工について規定しています。なお、ISO/FDIS 8504-6は、 2026年9月10日時点ではまだ開発中でした。草案は、発行済みの国際規格または包括的な機器認証として扱われるべきではありません。
セットアップ時間に露出制御を含める
封じ込めと廃棄物処理方法を決定する前に、除去する錆、コーティング、その他の材料を特定してください。ブラスト処理や工具の使用には、適切な粉塵、粒子、騒音対策が必要です。化学薬品の使用には、製品固有の取り扱い方法が必要です。ウォータージェット処理には、耐圧性能を備えた機器と、アクセス管理が必要です。
レーザー作業には、評価済みのビーム経路、直接および反射放射線からの保護、訓練、適切な放射線捕集装置が必要です。NIOSHは、これらの一般的な産業用レーザーの危険性について説明しています。実際の設置に関する管理策は、デモンストレーション開始前の計画に含める必要があります。
検品後は、次の工程まで必要な状態を維持してください。錆除去後の塗装手順書には、乾燥、フラッシュ錆、塗装準備について記載されています。
技術情報源
- ISO 8501-1:2007 プレビュー、セクション 2 — 錆の程度はA~Dの等級で評価します。目視による評価は生産性テストではありません。
- AMPP:ウォータージェット洗浄および湿式研磨ブラスト洗浄 ― プロファイルの違いと瞬間的な錆びに関する考慮事項。
- FHWA橋梁塗装検査現場マニュアル — 清掃方法、事前清掃、およびSP 3/SP 11の違いに関する説明はアーカイブされています。現在のプロジェクト文書は契約上の要件を規定しています。
- CRC Evapo-Rust 使用説明書 これは、準備、浸漬、すすぎ、乾燥の手順の具体的な例であり、普遍的な化学処理方法ではありません。
機器の例、規格の適用状況、産業用レーザーの安全に関するガイダンスは、関連するセクションにリンクされています。
実際の部品、明確な仕上げ、そして完全なサイクルを比較してください。
鋼材の種類と厚さ、錆やコーティングの状態、面積、複雑な形状、そして次の作業内容をOceanplayer Laser社にお知らせください。必要な仕上げと出力も併せて記載していただければ、代表的な洗浄試験に焦点を当てた話し合いが可能になります。