オーシャンプレイヤー

オーシャンプレイヤー 産業用レーザー機器|洗浄、溶接、マーキング、自動化 サンプルテスト | グローバル配送
主要システム
Best Seller オーシャンプレイヤー 500W パルスレーザー洗浄機
注目モデル
500Wパルスレーザークリーナー

制御された表面衝撃で、より高速なパルス洗浄を実現。

500Wパルス微調整Best Seller
用途
用途事例
ケーススタディ
資料
亜鉛メッキ鋼板のレーザー溶接

亜鉛メッキ鋼のレーザー溶接 よりクリーンな接合部、より速い生産、そしてより優れたプロセス制御。

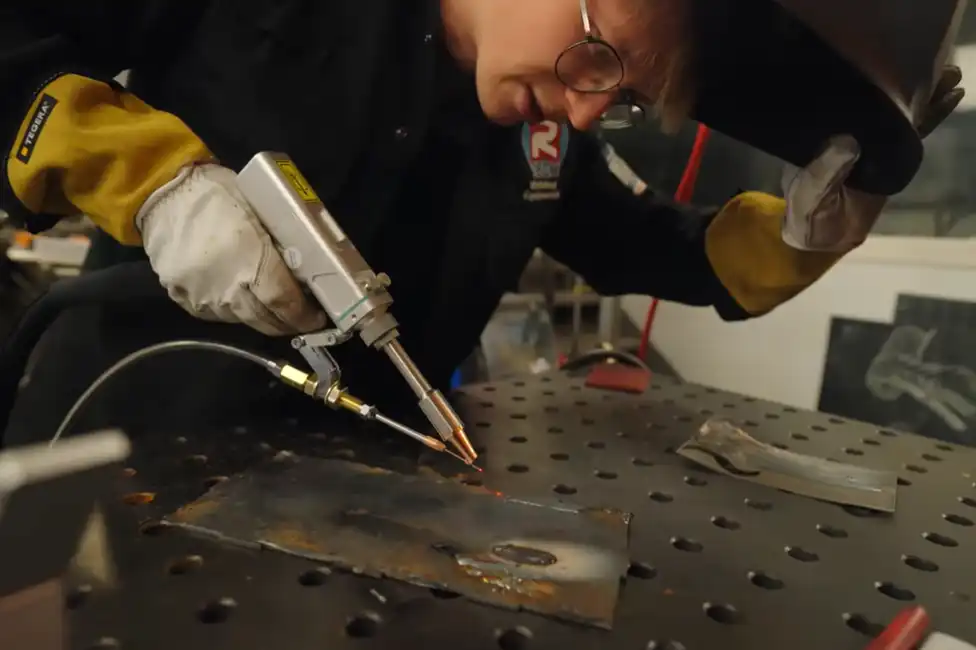
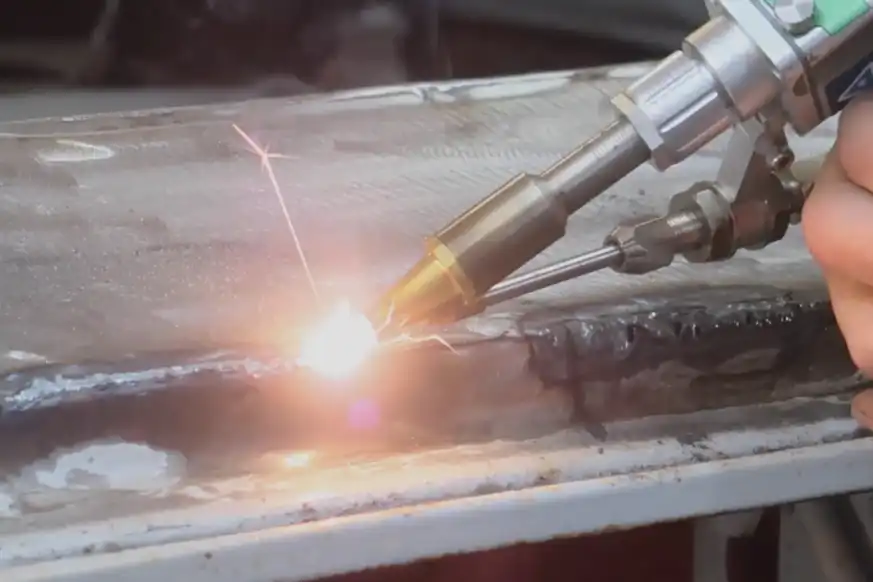
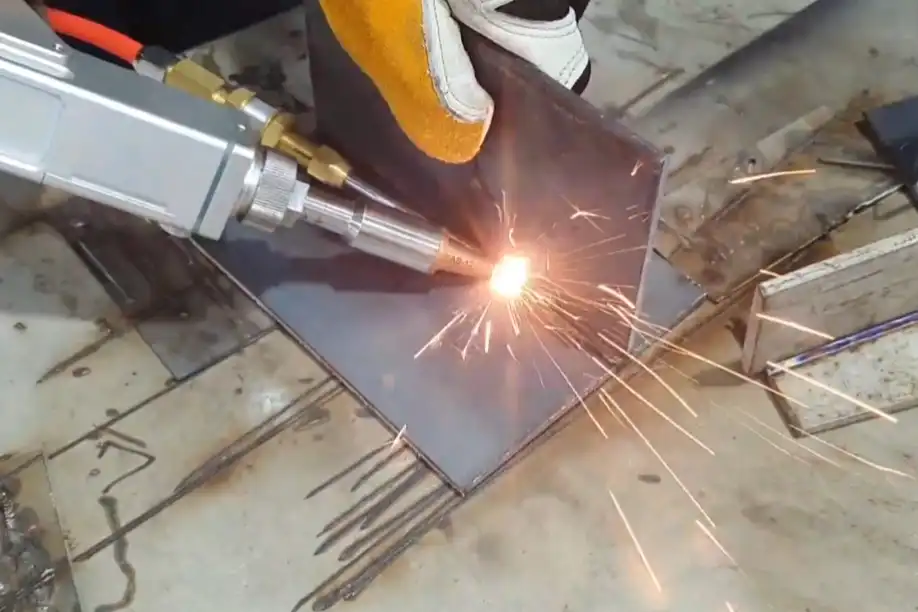
Oceanplayerの亜鉛メッキ鋼板レーザー溶接ソリューションは、亜鉛蒸気、スパッタ、気孔、コーティング損傷を抑制しながら、コーティング鋼板、キャビネット、フレーム、HVAC部品、家電パネル、金属筐体などの溶接を支援します。板厚、亜鉛コーティング、接合部の設計、ギャップ制御、日々の生産量に応じて、ハンドヘルド式、ワイヤフィーダー式、水冷式、自動式レーザー溶接機からお選びいただけます。
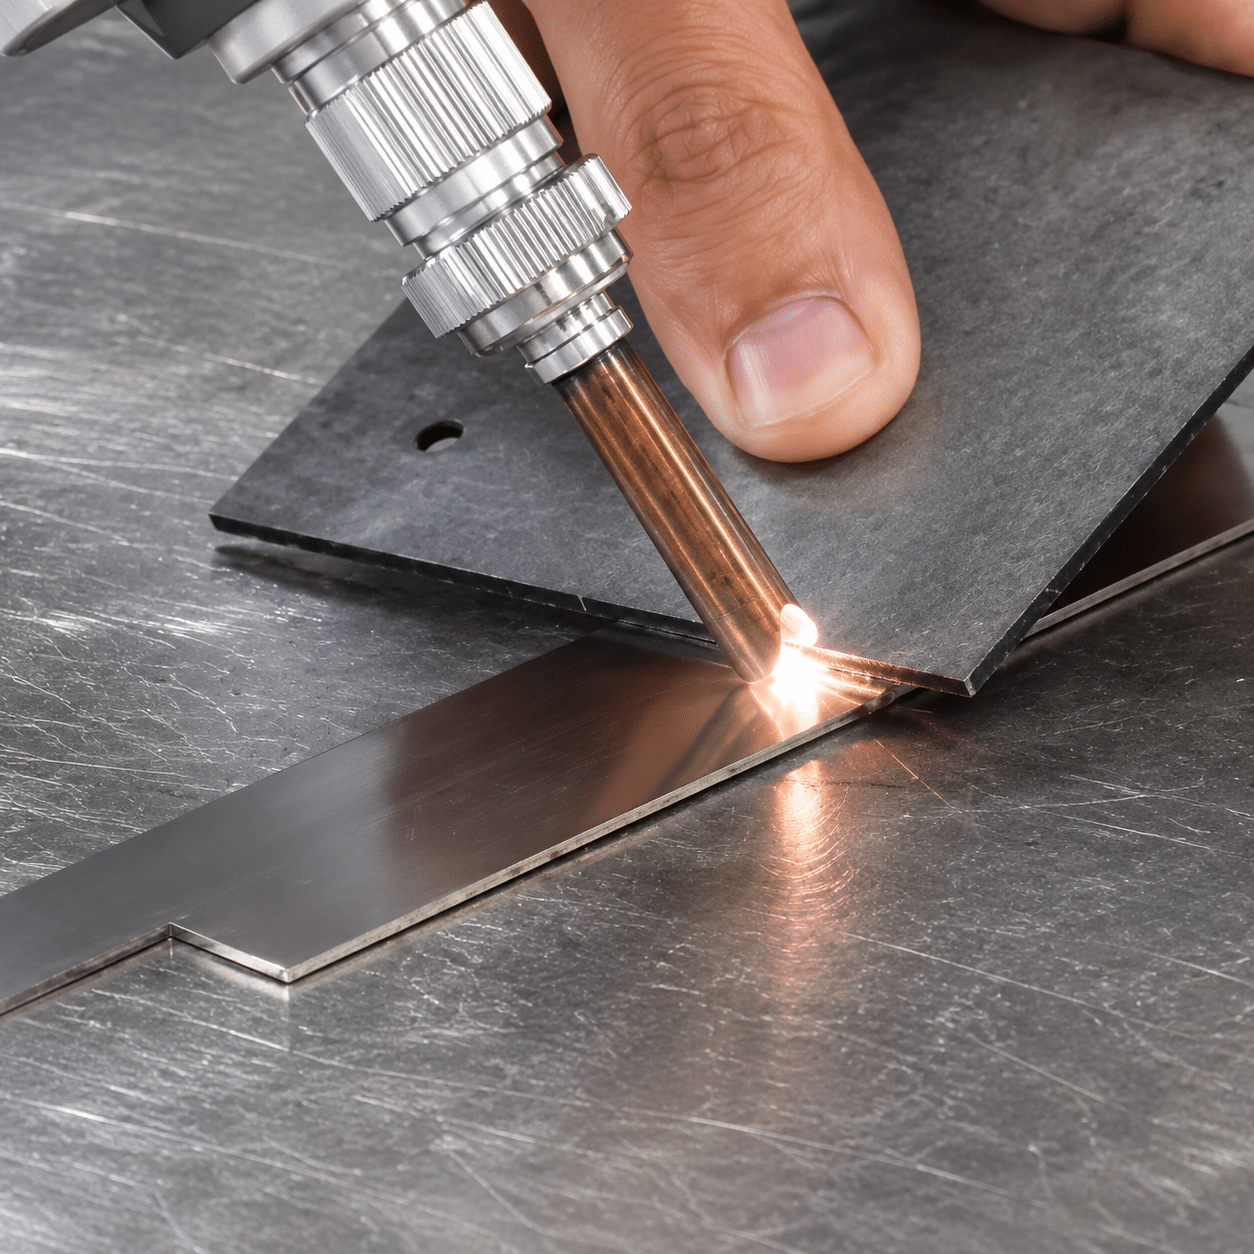
  • 亜鉛メッキ鋼板とフレームの溶接
  • 亜鉛蒸気制御のためのプロセスガイダンス
  • 溶接試験サンプルあり
亜鉛メッキ鋼板レーザー溶接機溶接コーティング鋼板
亜鉛関連欠陥の制御コーティングされた鋼板の継ぎ目や生産溶接用に設計されています。
Znコーティングされた鋼
ギャップ蒸気漏れ
ホイール試乗サンプル証明
欠陥管理多孔性、気泡、不安定な継ぎ目を減らす
よりクリーンな生産研削作業の削減と溶接作業の高速化
コーティングに関する意識亜鉛層の挙動を考慮した溶接計画を立てる
安全計画抽出装置の使用と適切な作業者保護具の使用
お客様の懸念

亜鉛メッキ鋼の溶接問題 制御されたレーザー加工が必要

亜鉛めっき層は溶接中に蒸発する可能性があります。適切な接合部設計、パラメータ、および抽出を行わないと、亜鉛めっき鋼板の溶接において、気孔、スパッタ、ブローホール、弱い溶接部、または過度のめっき層損傷が発生する可能性があります。

亜鉛蒸気と多孔性

亜鉛メッキ層は溶接部内部から蒸気を放出することがあります。適切なギャップ、速度、ビーム設定を行うことで、蒸気をよりスムーズに放出できます。

飛散物と表面欠陥

不安定な蒸気圧は、飛沫の発生や継ぎ目の粗さの原因となります。工程テストは、目に見える欠陥や手直しを減らすのに役立ちます。

コーティングと腐食防止

レーザー溶接は、溶接部付近の亜鉛層に影響を与えます。製造前に、溶接部の位置、コーティングの補修、腐食対策などを計画してください。

適用範囲

亜鉛メッキ鋼のレーザー溶接が適している場所

レーザー溶接は、亜鉛メッキ鋼製品において、従来型の溶接よりも高速な溶接、きれいな継ぎ目、安定した再現性、そして少ない仕上げ作業が求められる場合に有効です。

  • HVACダクト、換気部品、機器パネル、板金カバー。
  • 電気キャビネット、金属製ボックス、ドア、フレーム、および塗装済み鋼製筐体。
  • 自動車修理用パネル、ブラケット、軽量構造物、および塗装済み鋼製アセンブリ。
  • 家具のフレーム、陳列棚、棚板、および亜鉛メッキ鋼板製の加工製品。
  • バッチ生産においては、治具や安定したパラメータを用いることで一貫性を向上させることができる。
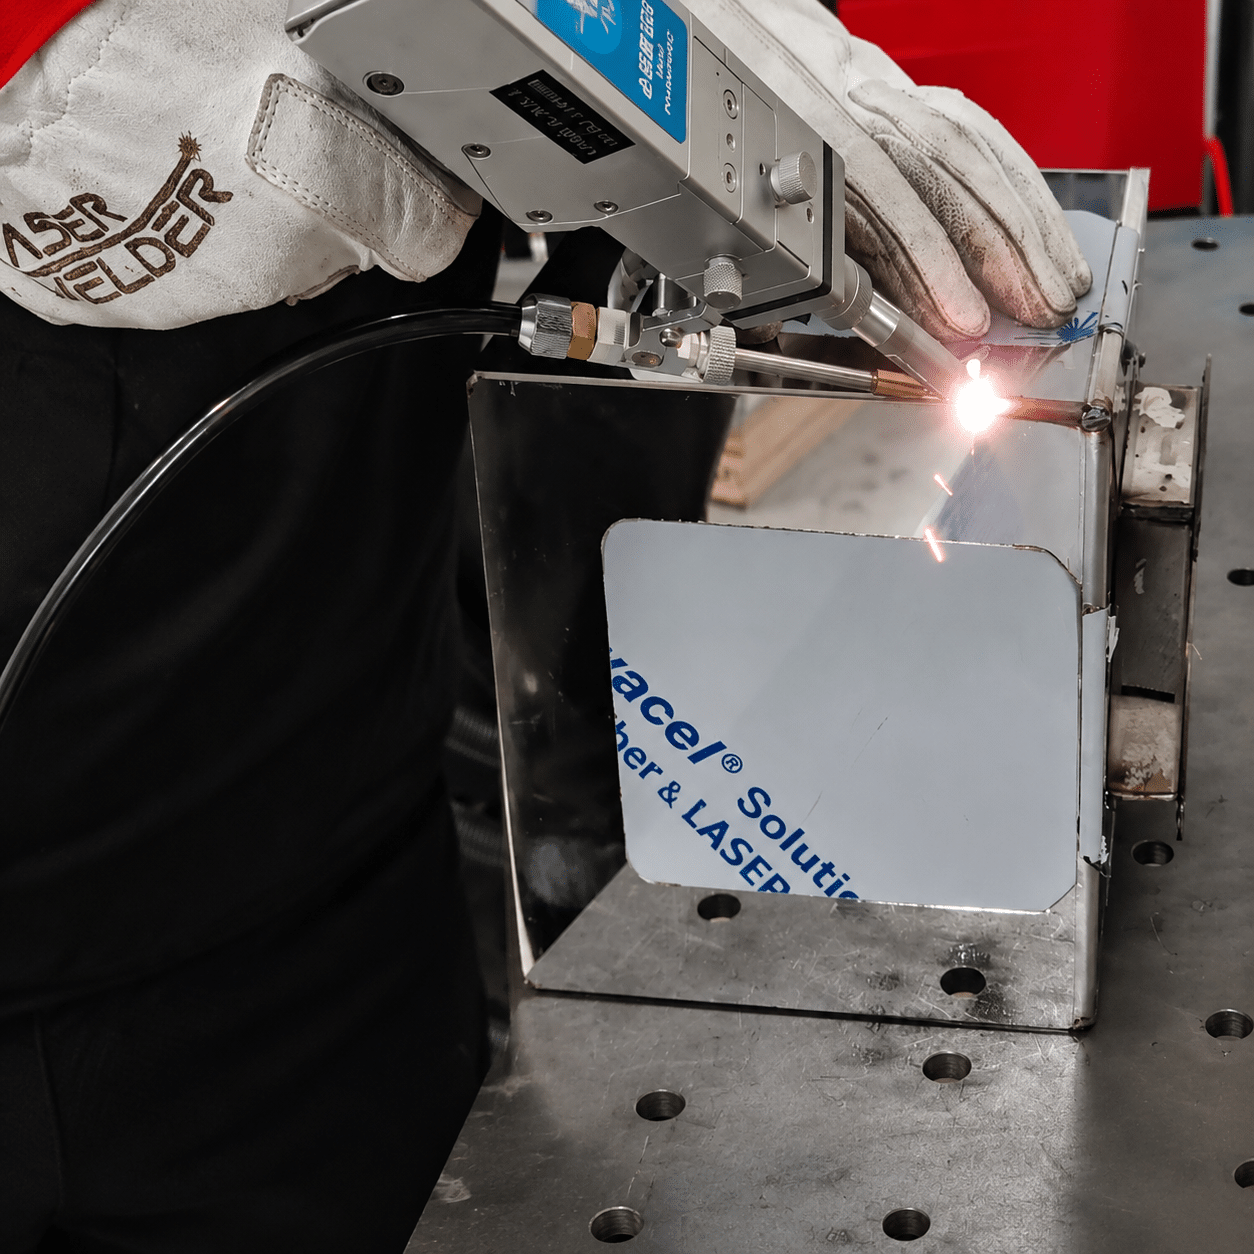
キャビネット、HVACパネル、フレーム向けの亜鉛メッキ鋼板レーザー溶接用途
プロセス要因

亜鉛メッキ鋼板のレーザー溶接品質を決定づける要因は何ですか?

良好な亜鉛めっき鋼溶接は、亜鉛めっきの厚さ、接合部の適合性、蒸気の排出経路、シールド、溶接速度、抽出、および溶接後の腐食に関する要件に依存します。

関節の隙間

亜鉛蒸気が逃げる経路を確保する

重ね継ぎ目や密着継ぎ目では、気泡や多孔性を低減するために、適切なクリアランス制御や工程変更が必要となる場合が多い。

  • 重ね継ぎ目のクリアランスを確認してください
  • 繰り返し使える隙間を作るには治具を使用する
  • 速度とフォーカス設定をテストする
抽出プロセス

溶接エリアでのヒュームの制御

亜鉛めっき溶接では、亜鉛を含むヒュームが発生します。生産現場での使用においては、適切な排気装置と作業者の保護が重要です。

  • 局所的な排煙装置を使用する
  • 安全な作業エリアを計画する
  • 生産前にオペレーターを訓練する
厚さガイド

レーザー溶接設定を選択する 亜鉛メッキ鋼板の厚さと接合部の種類

最適な構成は、板厚、コーティングの種類、重ね継ぎまたは突き合わせ継ぎの設計、継ぎ目の外観、目標強度、および日々の作業量によって異なります。

亜鉛メッキ鋼製ワークピース一般的なセットアップベストセラー確認すべきこと
0.6~1.2mmのシート制御パラメータ付き1000W~1500W家電パネル、カバー、HVAC部品焼け付き、歪み、コーティングの損傷
1.2~2.5mmのシート1500W~2000Wのハンドヘルドレーザー溶接機キャビネット、フレーム、ボックス、および一般的な製作物気孔率、重ね合わせクリアランス、溶接強度
2.5~4.0mm厚のコーティング鋼板適切なジョイント設計により2000W~3000Wより重いブラケット、構造物、および繰り返しの継ぎ目浸透、蒸気制御、抽出
ラップジョイントギャップ制御付き治具補助溶接重ね合わせた亜鉛メッキ鋼板アセンブリ亜鉛蒸気の漏出と噴気孔の制御
縫い目が目立ち、隙間があるワイヤフィーダー付きレーザー溶接機縫い目の充填と外観の改善が必要な製品ワイヤの種類、送り速度、継ぎ目の形状
溶接結果ギャラリー

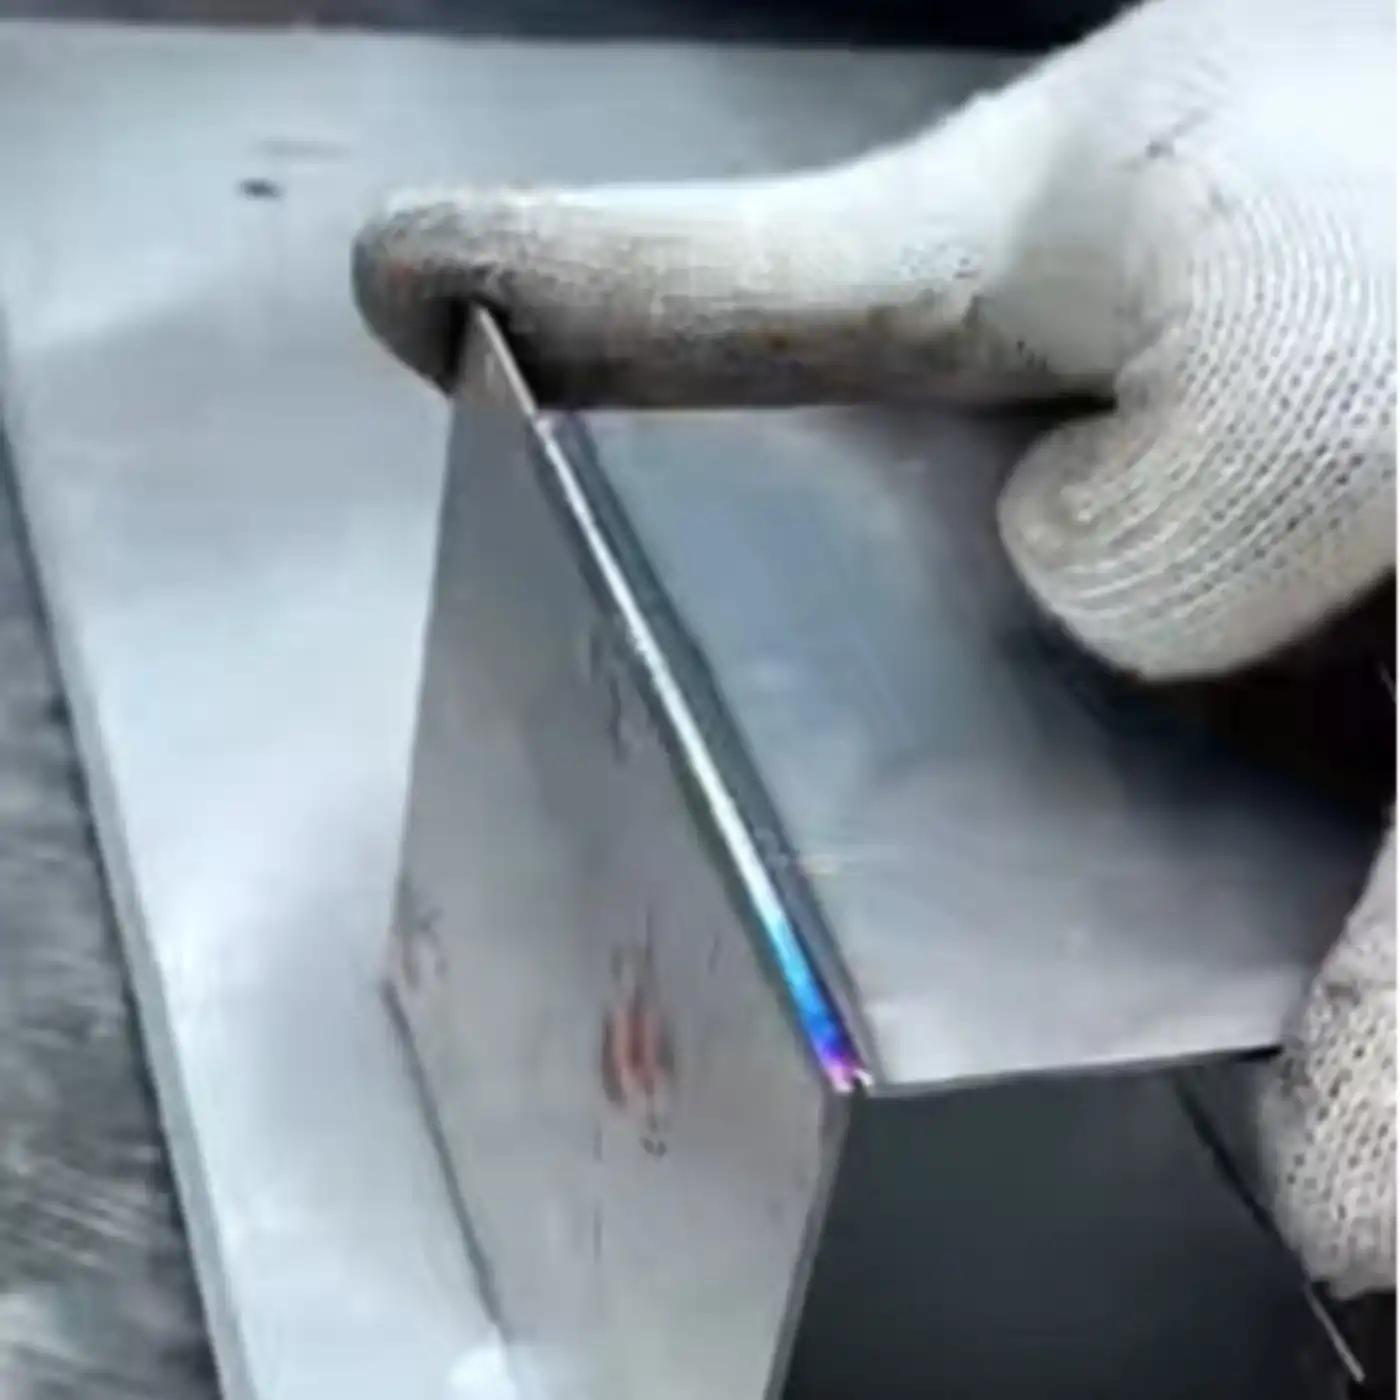
亜鉛メッキ鋼のレーザー溶接結果をレビューする 一般的な製品タイプ

被覆板、重ね継手、キャビネット、空調設備部品、フレーム、ワイヤ送給溶接継ぎ目における溶接結果を比較します。
ビデオデモ

亜鉛メッキ鋼のレーザー溶接をご覧ください 本物のコーティングされたスチール部品

構成を選択する前に、溶接速度、溶接部の形成、ヒューム制御、重ね継手の挙動、および最終的な表面品質を確認してください。
機械構成

レーザー溶接の設定を合わせてください 亜鉛メッキ鋼のワークフロー

亜鉛メッキ溶接は、安定した電力、制御された接合部クリアランス、適切な排気、シールド、および目に見える継ぎ目や不完全な継ぎ目に対するオプションのワイヤ送給といった利点があります。

ハンドヘルドレーザー溶接機

塗装済み板金、キャビネット、フレーム、修理、各種亜鉛メッキ鋼部品など、幅広い用途に対応できる柔軟な選択肢です。

水冷式レーザー溶接機

長時間の連続運転、高出力、およびコーティング鋼板を長時間溶接する生産ラインでの使用に推奨されます。

ワイヤフィーダーオプション

製品に縫い目の隙間、端のばらつき、または外観上の補修が必要な場合に役立ちます。

フィクスチャサポート

治具は、生産溶接時に重ね合わせクリアランス、エッジの位置合わせ、および繰り返し溶接部の位置を制御するのに役立ちます。

ヒューム抽出

亜鉛メッキ鋼板の溶接時には、局所的な吸引とろ過を用いて亜鉛含有ヒュームを管理してください。

溶接後保護

溶接後、溶接箇所に清掃、塗装補修、または防錆処理が必要かどうかを確認してください。

レーザー溶接と従来型溶接の比較

メーカーが比較する理由 TIG溶接、MIG溶接、スポット溶接によるレーザー溶接

レーザー溶接は、亜鉛メッキ鋼製品において、より速い溶接速度、よりきれいな溶接継ぎ目、そしてより安定した繰り返し溶接が必要な場合によく検討される。

方法以下のためにベスト主な懸念事項レーザーが役立つ場合
レーザー溶接コーティングされたシート、キャビネット、フレーム、および繰り返しの継ぎ目亜鉛蒸気の制御と抽出が必要より速いスピード、狭い熱入力、よりきれいな縫い目
MIG溶接より厚いコーティングを施した鋼板加工熱、飛沫、コーティングの損傷がさらに増加レーザーは薄い部品の仕上げ作業を軽減できる
TIG溶接小規模な手作業と精密な修理作業速度は遅く、スキル要求度は高いレーザーは繰り返し縫いの効率を向上させることができる
スポット溶接重なり合うシートアセンブリ縫い目のシーリングが不十分で、シミが目立つ。レーザーは、密閉性が重要な箇所に連続した継ぎ目を作ることができる。
選ぶ前に

選択する前にこれらの詳細を確認してください 亜鉛メッキ鋼レーザー溶接機

ワークピースに関する明確な情報は、レーザー出力、接合部クリアランス、ワイヤフィーダーのオプション、抽出設定、およびサンプル溶接パラメータの推奨に役立ちます。

コーティングの種類と厚さ

鋼材が溶融亜鉛めっき、電気亜鉛めっき、または成形後の塗装のいずれであるかをお知らせください。

板厚と接合部の種類

突き合わせ継ぎ目、重ね継ぎ目、隅継ぎ目、およびフレームは、それぞれ異なる隙間制御と溶接経路を必要とします。

強さと外見の目標

目に見える製品の場合、溶接後の継ぎ目をよりきれいに仕上げ、スパッタを減らし、研磨作業を軽減する必要があるかもしれません。

ギャップ制御能力

継ぎ目の隙間を一定に保つことで、亜鉛蒸気によって引き起こされる多孔性や気泡の発生を抑えることができます。

本番環境

生産に使用する前に、排煙装置、遮蔽装置、設置スペース、作業者の保護対策を計画してください。

溶接後の腐食防止

溶接箇所にコーティング補修、不動態化処理、塗装、その他の保護処理が必要かどうかを確認してください。

サンプル溶接試験

亜鉛メッキ鋼板のサンプルをお送りいただければ、実用的な溶接方法をご提案いたします。

板厚、コーティングの種類、接合部の設計、ギャップサイズ、目標強度、外観要件、および日々の作業量をお知らせください。Oceanplayerは、レーザー出力、ワイヤフィーダーのオプション、抽出に関する考慮事項、および溶接パラメータのサンプルをご提案いたします。

01

ワークピースの詳細を共有する

コーティングの種類、シートの厚さ、接合部の写真、および目標とする継ぎ目結果をお送りください。

02

試験溶接パラメータ

電源、速度、ギャップ、焦点、シールド、ワイヤ送給、およびヒューム制御を確認してください。

03

構成を選択

手持ち式、水冷式、ワイヤ送給式、または自動亜鉛メッキ鋼溶接装置を選択してください。

FAQ

亜鉛メッキ鋼板のレーザー溶接に関するよくある質問

亜鉛メッキ鋼板はレーザー溶接機で溶接できますか?
はい。亜鉛メッキ鋼板はレーザー溶接が可能ですが、亜鉛めっき層の状態を考慮する必要があります。工程を適切に管理しないと、蒸発した亜鉛によって気孔、飛散、気泡が発生する可能性があるためです。
亜鉛メッキ鋼の溶接が難しいのはなぜですか?
亜鉛層は溶接温度で蒸発する。もし蒸気が接合部から逃げ出せない場合、溶融池を乱し、気孔や表面欠陥を引き起こす可能性がある。
亜鉛メッキ鋼板を溶接する際に、気孔率を低減するにはどうすればよいでしょうか?
接合部のクリアランス、溶接速度、焦点、シールド、表面状態、およびヒューム抽出を制御することで、気孔率を低減できます。正確なコーティングと接合部の種類を確認するには、サンプルテストが重要です。
レーザー溶接は亜鉛メッキ層を損傷しますか?
溶接部付近の亜鉛層は熱の影響を受けます。その程度は、設定、溶接部の形状、および熱入力によって異なります。製品によっては、溶接後のコーティング補修や腐食防止が必要になる場合があります。
亜鉛メッキ鋼板のレーザー溶接には、ヒューム抽出装置が必要ですか?
はい。亜鉛メッキ鋼の溶接では亜鉛を含むヒュームが発生するため、生産前に局所的な排気、ろ過、および適切な作業者保護対策を計画する必要があります。