


表面酸化物が及ぼす影響 レーザー吸収とマーキングのコントラスト
表面酸化物は、金属が吸収するレーザーエネルギーの量と、マーキング後の可視光の反射率に影響を与えます。適切な酸化物層を形成することで、黒色または有色のマーキングが可能になります。一方、酸化物の不均一性、油分、またはスケールは、結果のばらつきの原因となります。再現性の高いマーキングを行うには、開始面を適切に管理し、適切なマーキングプロセスを選択し、規定の条件下で最終結果を測定する必要があります。
熱による着色のイラストであり、レーザーパラメータチャートではありません。写真:Zaereth / Wikimedia Commons、CC0。
レーザーマーキングのコントラストが変化した場合、何をチェックすべきでしょうか?
出力設定を上げるのではなく、まずは症状から確認してください。黒いマーク、色付きのロゴ、読み取れるデータマトリックスコードはそれぞれ異なるターゲットです。レシピを変更する前に、不具合に一致するチェック項目を使用してください。
| 何が見える | 最初に確認してください | 有用な次のステップ |
|---|---|---|
| 片側にまだら模様 | 油分、酸化物のばらつき、仕上げ方向、部品の高さ、焦点。 | 同じ装置を用いて、管理された処理を施した表面と、受け取ったままの表面を比較する。 |
| 黒の代わりに青または金色 | そのプロセスによって、異なる酸化物や表面テクスチャが生成されているかどうか。 | 小さなパラメータ比較を行い、固定照明下で評価してください。 |
| 読み取りが困難な暗黒コード | モジュールの形状、静音ゾーン、グレア、読書灯。 | 大きなテスト用正方形だけでなく、実際のコードサイズと検査形状を確認してください。 |
| 洗濯やサービス後に跡が変わる | 残留物、フィルムの安定性、および実際の露光量。 | マーキング工程を開始する前に、クリーニングまたはサービスサイクルを繰り返してください。 |
これらの検査は原因の特定に役立ちますが、外観だけでは酸化物の化学組成を特定したり、レーザーが正しい出力を供給していることを証明したりすることはできません。
酸化膜はレーザー吸収をどのように変化させるのか?
吸収率とは、入射光エネルギーのうち、表面に吸収される割合のことです。残りのエネルギーは反射または透過されます。不透明な金属部品の場合、部品全体を透過する光は通常無視できるほど小さいため、吸収率は同じ波長における全反射率を約1から引いた値になります。
この関係は、孤立した透明な酸化膜ではなく、酸化物と金属の界面全体に関わるものです。また、カメラに到達する明るい反射光だけでなく、さまざまな方向に反射された光も含まれます。
酸化膜は表面の光学特性を変化させます。厚さ、化学組成、粗さ、温度はすべて結果に影響を与える可能性があります。局所的な吸収変動に関する研究は、可視光測定が加工レーザーの波長で必ずしも信頼できる推定値にならない理由も示しています。Mikkelstrup et al., 2021。
レーザー吸収と可視暗さは異なる測定値である
一般的な光ファイバーマーキングレーザーは、赤外線領域である1064nm付近で動作します。人間の目は可視光でマーキングを検査します。そのため、黒く見える表面は「1064nmのエネルギーをどれだけ吸収するか」という問いに対する数値的な答えにはなりません。レーザーの波長と検査条件は切り離して考えてください。
同じマーキング工程中に表面が変化する可能性がある
表面が加熱されると、酸化したり、溶けたり、表面が粗くなったり、材料が失われたりすることがあります。後続のパルスは、最初のパルスとは異なる表面に当たる可能性があります。これが、既にマーキングされた領域でレシピの挙動が異なる場合がある理由の一つです。
酸化膜が厚いほど、レーザーエネルギーの吸収量が多くなるのでしょうか?
いいえ。変化は波長、酸化物の組成、層構造によって異なります。ある波長で反射率を低下させる変化が、別の波長ではそうならない場合もあります。また、過度の加熱は、層を単に厚くするのではなく、溶かしたり除去したりする可能性もあります。
- 1. 開始面表面仕上げ、酸化、汚染は初期反応に影響を与える。
- 2. エネルギー吸収実際の波長と表面状態によってエネルギー結合が決まる。
- 3. 表面の変化熱、酸化、または物質の除去によって、次の相互作用が変化する。
- 4. 完成マーク可視反射率、質感、およびマークの形状がその外観を決定する。
レーザー刻印されたステンレス鋼が青、金色、または紫色に変色するのはなぜですか?
レーザー加熱によって形成される酸化物は、その組成と厚さによってステンレス鋼からの反射光を変化させる。これには2つの効果が考えられる。1つは、酸化物材料が可視光の一部を吸収すること、もう1つは、薄膜内部での反射によって可視光スペクトルの一部が強められたり打ち消されたりすることである。この2つ目の効果は薄膜干渉と呼ばれる。
ステンレス鋼の色を膜厚だけで説明することは正確ではありません。異なる酸化物、混合化合物、表面の質感によって、膜厚が似ていても異なる光学的反応が生じる可能性があるからです。
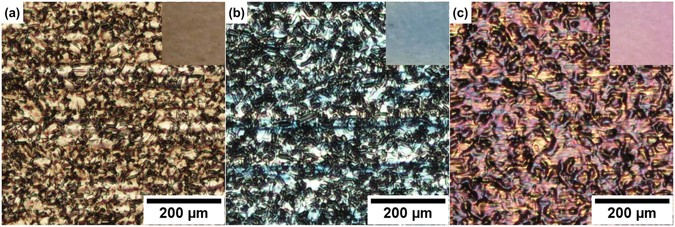
304ステンレス鋼:発表されたレーザー着色試験
Lu氏らは、空気中で研磨された304ステンレス鋼に1064nmのナノ秒レーザーを照射した。試験サンプルでは、構造色効果よりも酸化物とスピネル化合物の色が最終的な外観に大きく影響した。図は、カメラアングルによって見かけの色合いが変わる理由も示している。研究論文を読む。
厚さと色に関する普遍的なレシピは存在しない。アダムスらは、空気中でナノ秒1064 nm照射を用いて研磨された304L上に約20~500 nmの酸化膜を作製したと報告している。高累積照射では、蒸発と粒子放出により膜厚が減少した。これは1つの実験結果であり、すべての合金やレーザーの目標範囲ではない。アダムスら、2013年。
黒色のレーザーマーキングは彫刻と同じですか?
いいえ。黒色に見えるというのは、結果を表すものであり、メカニズムを表すものではありません。酸化物ベースの焼きなまし、表面テクスチャリング、彫刻はすべてコントラストを変化させることができますが、部品自体を同じように変化させるわけではありません。
従来のレーザーアニーリングでは、局所的な加熱によって着色酸化物が形成され、材料の大幅な除去を避けることを目的としています。彫刻では、基板材料が除去されます。この違いは、深さ、滑らかさ、またはシーリング面を維持する必要がある場合に重要になります。TRUMPFのアニーリングの説明。
| プロセス | コントラストはどのように作られるのか | 確認すべきこと |
|---|---|---|
| 酸化物ベースのアニーリングまたはカラーマーキング | 制御された加熱によって酸化層が変化する。 | 色、表面状態、洗浄耐久性、腐食に関する要件。 |
| 彫刻 | 材料を除去することで奥行きが生まれ、光の反射が変化する。 | 深さ、エッジの品質、粗さ、および許容される材料の損失。 |
| コーティングの変更または除去 | コーティングが変化するか、あるいは対照的な層が露出する。 | コーティングの種類、残存する保護層、および露出している基材。 |
| 超短パルス黒色マーキング | 微細な表面構造と表面化学は、光学的応答を変化させる。 | 適切な角度からのコントラスト、質感、腐食、および使用耐久性。 |
データマトリックスコードはアプリケーションであり、独立した材料変更メカニズムではありません。まずプロセスを選択し、次にコードを検証してください。
同じ酸化マーキングのレシピは、あらゆる金属に有効ですか?
いいえ。まず、基材、仕上げ、およびコーティングを特定してください。「金属」というだけでは十分な材料仕様とは言えず、同じ合金でも表面の状態が異なる場合があります。
ステンレス鋼
ステンレス鋼の薄い不動態皮膜は、より厚いレーザー酸化皮膜とは異なります。ブラッシング、研磨、および以前に熱処理された表面は、試験で別の結果が出るまでは、異なる初期状態として扱う必要があります。腐食に敏感な部品のマーキングは、洗浄や不動態化処理を含むすべての製造工程が完了した後、使用状況に応じた点検が必要です。
チタン
チタンは酸化によって色づきますが、電気化学的陽極酸化処理の色見本はレーザー設定の色見本ではありません。皮膜の形成方法と表面物質の状態によって色合いが変わります。実際のレーザーマーキングサンプルと一貫した観察環境を用いて、色調を承認してください。
炭素鋼、アルミニウム、銅
炭素鋼に付着する錆やミルスケールは、均一に形成されない不均一な層であり、意図的に作られた装飾的な皮膜ではありません。後で除去する予定であれば、永久的な痕跡として残すことはできません。
陽極酸化アルミニウムの場合、レーザーがコーティングを変化させているのか、それとも除去しているのかを判断する必要があります。裸のアルミニウムと銅は、それぞれ独自のプロセス試験が必要です。ステンレス鋼の焼きなましレシピは、これらの金属の信頼できる初期仕様とはなり得ません。
用途別の具体的な例については、ステンレス鋼レーザーマーキングガイドを参照してください。比較対象には、材質と表面仕上げの状態を必ず明記してください。
どのレーザー設定が酸化物の色とコントラストに影響を与えますか?
重要なのは、「何パーセントの出力を使用すべきか?」という単純な問いではなく、各領域にどれだけのエネルギーが到達するか、それがどれくらいの速さで到達するか、そして表面がどのように反応するか、という問いです。他のレーザーの設定をそのままコピーしても、同じパルス、スポット、または熱履歴が得られるとは限りません。
出力、パルス持続時間、繰り返し周波数
これらの設定は相互に作用します。一定の平均出力において、パルス繰り返し周波数を上げると、パルスあたりの平均エネルギーは減少します。しかし、パルスがスキャン領域にどれだけ密集して照射されるかも変化します。周波数を高くすれば必ずマークが濃くなるか薄くなるかのどちらかになるとは限りませんので、ご注意ください。
MOPAとはマスターオシレーターパワーアンプの略で、レーザー光源のアーキテクチャを表します。一部のMOPA光源は、指定された動作範囲内でパルス幅を調整できます。この柔軟性により、マーキング範囲を絞り込むことができますが、特定の色を保証するものではありません。MOPAレーザーマーキングシステムを選択する際は、実際の光源仕様を比較してください。
スキャン速度、ハッチ間隔、フォーカス
ハッチ間隔とは、隣接する走査線間の距離のことです。速度やスポットサイズと同様に、隣接するトラックの重なり具合にも影響します。フォーカス誤差は、エネルギー密度と小さなコードセルの形状の両方に影響を与える可能性があります。電力を変更する前に、実際の部品の高さと治具を確認してください。
通過順序、冷却および雰囲気
間隔の短い複数の通過は、冷却時間によって区切られた通過とは必ずしも同じように振る舞うとは限りません。酸素供給量とガス流量も、酸化、冷却、およびプルームに影響を与える可能性があります。これらの条件は、背景情報として扱うのではなく、記録してください。
比較を効果的に行うには、材料、準備、レンズ、焦点、アートワークを固定してください。機械の許容範囲内で限られた設定のみを変更し、各サンプルにラベルを付け、有望な結果が得られた設定を再現してください。もし許容できる結果が得られるのが、たった一つの繊細な設定の場合のみであれば、生産マージンが狭すぎる可能性があります。
レーザー照射痕が不均一または不安定な場合、どのようにトラブルシューティングすればよいですか?
変更を加える前に、参照用のクーポンを保管し、元のレシピを記録してください。参照部品と新しい部品の両方にずれが生じた場合は、機械とセットアップを点検してください。参照部品は安定しているものの、新しいバッチで変化が生じた場合は、入荷した材料と表面を調査してください。
| 問題 | 役立つ比較 | まだ結論を出すべきではない |
|---|---|---|
| 指紋や取り扱い箇所に沿ってムラが生じる。 | 承認されたクリーニング結果と、受け取ったままの部品を比較してください。その際、光学系と焦点は固定してください。 | 改善が見られたことは表面処理の改善を示唆するものであり、酸化物だけが欠陥の原因であったことを証明するものではない。 |
| 中央と端は異なる印を付ける | 部品の平面度、視野全体の焦点、治具の位置、およびスキャンフィールド補正を確認します。 | フィールドエラーやジオメトリエラーを、マテリアルカラーの問題として扱わないでください。 |
| 黒色が青、茶色、または灰色に変化する | 同じ照明下で検査し、パルス挙動、重なり、通過タイミングにおける制御された変化を比較する。 | 色は温度計でもなければ、電力不足を示す万能の指標でもない。 |
| 拭き取ると跡が消える | 試験部品に、本来の生産工程で使用される洗浄方法を適用し、残留物や表面の変化がないか検査する。 | 最初は色が濃く見えたとしても、緩い付着物は永久的な痕跡として許容できるものではありません。 |
| 新しい仕入先ロットでは異なる結果が出ます | 基準バッチと比較して、仕上げ、コーティング、不動態化処理履歴、形状、および材料識別を確認してください。 | 合金名が同じだからといって、表面状態が同一であるとは限らない。 |
材料やコーティングを特定できない場合、またはマークによって許容できないピッチング、溶融、寸法変化、または腐食性能が発生する場合は、製造レシピの調整を中止してください。
マーキングのコントラストと耐久性はどのように測定すべきでしょうか?
外観と機能の両方が重要な場合は、外観と機能それぞれに異なる合格判定方法を用いるべきです。見た目が魅力的な部品でもバーコード認証に不合格となる場合があり、一度スキャンできたコードでも洗浄後には再び不合格となる可能性があります。
ロゴの色と明るさの測定
照明条件、視野角、および基準サンプルを定義します。測定色については、測定器の形状、光源、および観察者の設定を記録します。
CIELABでは、L*は明度を表し、a*とb*は色座標を表します。承認に使用される色差の式と許容範囲を明記してください。すべての顧客または仕上げに適した単一のΔE制限はありません。NISTの色測定の概要。
データマトリックスと直接部品コードの検証
実際のコードサイズと合意済みの検証設定を使用してください。コントラスト、セル形状、照明はすべて結果に影響します。暗さだけでは不十分です。
ISO/IEC 29158:2025では、照明や等級付けを含む、直接部品マーキングのシンボル品質評価に関する変更点が規定されています。必要な等級と適用条件をお客様と合意した上で、製造時の読み取り装置を別途確認してください。
耐久性を確認するため、一連の工程全体をテストしてください。洗浄、摩耗、熱暴露、腐食試験などの関連試験の後、マーキングされた部品を再確認してください。後続の処理によってマーキングが変化する場合は、レーザー加工直後のマーキングだけでなく、最終的な納品状態を評価してください。
根本原因が不明な場合は、具体的な疑問に答える検査方法を選択してください。例えば、形状を調べるための顕微鏡検査、深さや粗さを調べるための表面形状測定、酸化物組成を調べるための適切な化学分析などです。検査は単に報告書を作成するだけでなく、問題解決につながるものでなければなりません。
レーザー洗浄は、酸化膜を除去すると同時に新たな酸化膜を生成することができるのでしょうか?
可能です。レーザーは不要な層を除去した後、新たに露出した金属を加熱し続けることがあります。不適切な条件下では、その表面に新たな酸化物、熱変色、または損傷が発生する可能性があります。酸化したQ345鋼に関する研究では、入力が過剰になると新たな酸化物とアブレーションピットが発生することが報告されています。これはリスクを示していますが、普遍的な閾値を確立するものではありません。Q345レーザー洗浄研究。
したがって、実地試験では、元の層と露出した基板の両方を対象とする必要があります。洗浄後に黒ずんだ部分が見られる場合、それは残留汚染物質、新たな酸化物、あるいは表面の質感の変化が原因である可能性があります。原因を特定せずに出力を上げると、結果が悪化する可能性があります。
溶接、接着、またはコーティングを行う部品については、次の工程と外観を確認してください。マーキングを行う部品については、洗浄からマーキングまでの間隔と保管条件を一定に保ってください。
安全はプロセスの一部です。適切なビーム封じ込め、アクセス制御、およびヒューム抽出装置を備えた、評価済みのレーザー装置内でテストを実施してください。反射金属、未知のコーティング、および放出された粒子は危険をもたらします。アクティブな処理ビームにさらされている間は、サンプルを作成したり焦点を調整したりするために安全装置を取り外さないでください。
再現性のある酸化マーキングプロセスをどのように承認しますか?
表面仕様、レーザー加工レシピ、および測定可能な結果の組み合わせを承認してください。写真と設定ファイルだけでは、製造プロセスを再現するには不十分です。
- 最終的な結果を定義する。色やコードの品質、許容される深さや粗さ、およびマークが耐えなければならない洗浄条件や使用条件を指定してください。
- 試験対象の表面を代表的に評価する。実際の等級、仕上げ、コーティング、および予想されるロット間のばらつきを含めてください。焦点に影響を与える場合は、実際の曲率、マークサイズ、および治具を使用してください。
- セットアップ手順全体を記録してください。レーザー光源、波長、レンズ、焦点、パルス設定、速度、ハッチング、パス順序、準備、雰囲気を記録します。合格サンプルと不合格サンプルの両方を保存します。
- サービス後に再度確認する。代表的な部品に対して承認されたプロセスを繰り返し、最終状態を確認し、検査を含めたサイクルタイムを記録する。重要な材料または設定変更があった場合は、再認定を行う。
目的は、可能な限り濃いテストマークを付けることではありません。実際に製造する部品に、許容範囲内のマーキングを施すことです。より幅広い加工オプションについては、レーザーマーキングガイドをご覧ください。
マーキング試験の定義でお困りですか? Oceanplayer Laserに、材料グレード、仕上げまたはコーティング、接写写真、マーキングのアートワークと寸法、目標とする外観またはコードグレード、使用条件、および必要な出力をお送りください。可能であれば、目標とする結果とともに、失敗サンプルも添付してください。
私の採点申請について話し合う参考情報
- Adams et al. (2013). ステンレス鋼304Lへのナノ秒パルスレーザー照射:酸化物の成長と下地金属への影響。 表面およびコーティング技術、222、1–8。
- Luら(2017)。ステンレス鋼表面へのナノ秒レーザー着色。 Scientific Reports、7、7092。掲載されている研究図の出典。
- Mikkelstrup、Thomsen、Kristiansen (2021)。3Dレーザースキャンを用いたレーザーマーキングにおける表面吸収の局所的変化を近似するための新しい方法。 IOP Conference Series: Materials Science and Engineering, 1135, 012002.
- TRUMPF: アニーリング - レーザーマーキング手順。 酸化物系マーキングおよび関連方法に関するメーカーの説明。
- 大野(2000)、NIST:CIE色度測定の基本。 色座標、測定条件、および測定機器に関する考慮事項。
- ISO/IEC 29158:2025。 バーコードシンボル品質試験仕様書—直接部品マーキング(DPM)。
- 酸化した鉱山部品のNd:YAGレーザー洗浄後のQ345鋼の表面完全性の調査(2020)。 コーティングス、10(8)、716。