

塗装中に飛び散りを防ぐ方法 レーザー溶接プロセス
レーザー溶接時のスパッタを低減するには、溶融池を安定させることが効果的です。表面をマスキングする必要はありません。まず、清潔で適合性の高い部品と、メーカー承認済みの基準点を用意します。次に、溶接ヘッドの角度と距離を一定に保ちながら、レーザー出力、移動速度、焦点、走査幅、ワイヤ送給速度、シールドガスを調整します。
スパッタとは、溶融金属が噴出する現象です。スパッタは、キーホール挙動の不安定性、エネルギーの過剰または不均一な分布、溶融池の乱れ、溶加材の供給不良、汚染、接合不良、または不適切なガス供給などの兆候である可能性があります。最も効果的な修正方法は、一度に1つの要因のみを変更し、表面の外観と溶接部の健全性の両方を測定する制御された試験を実施することです。
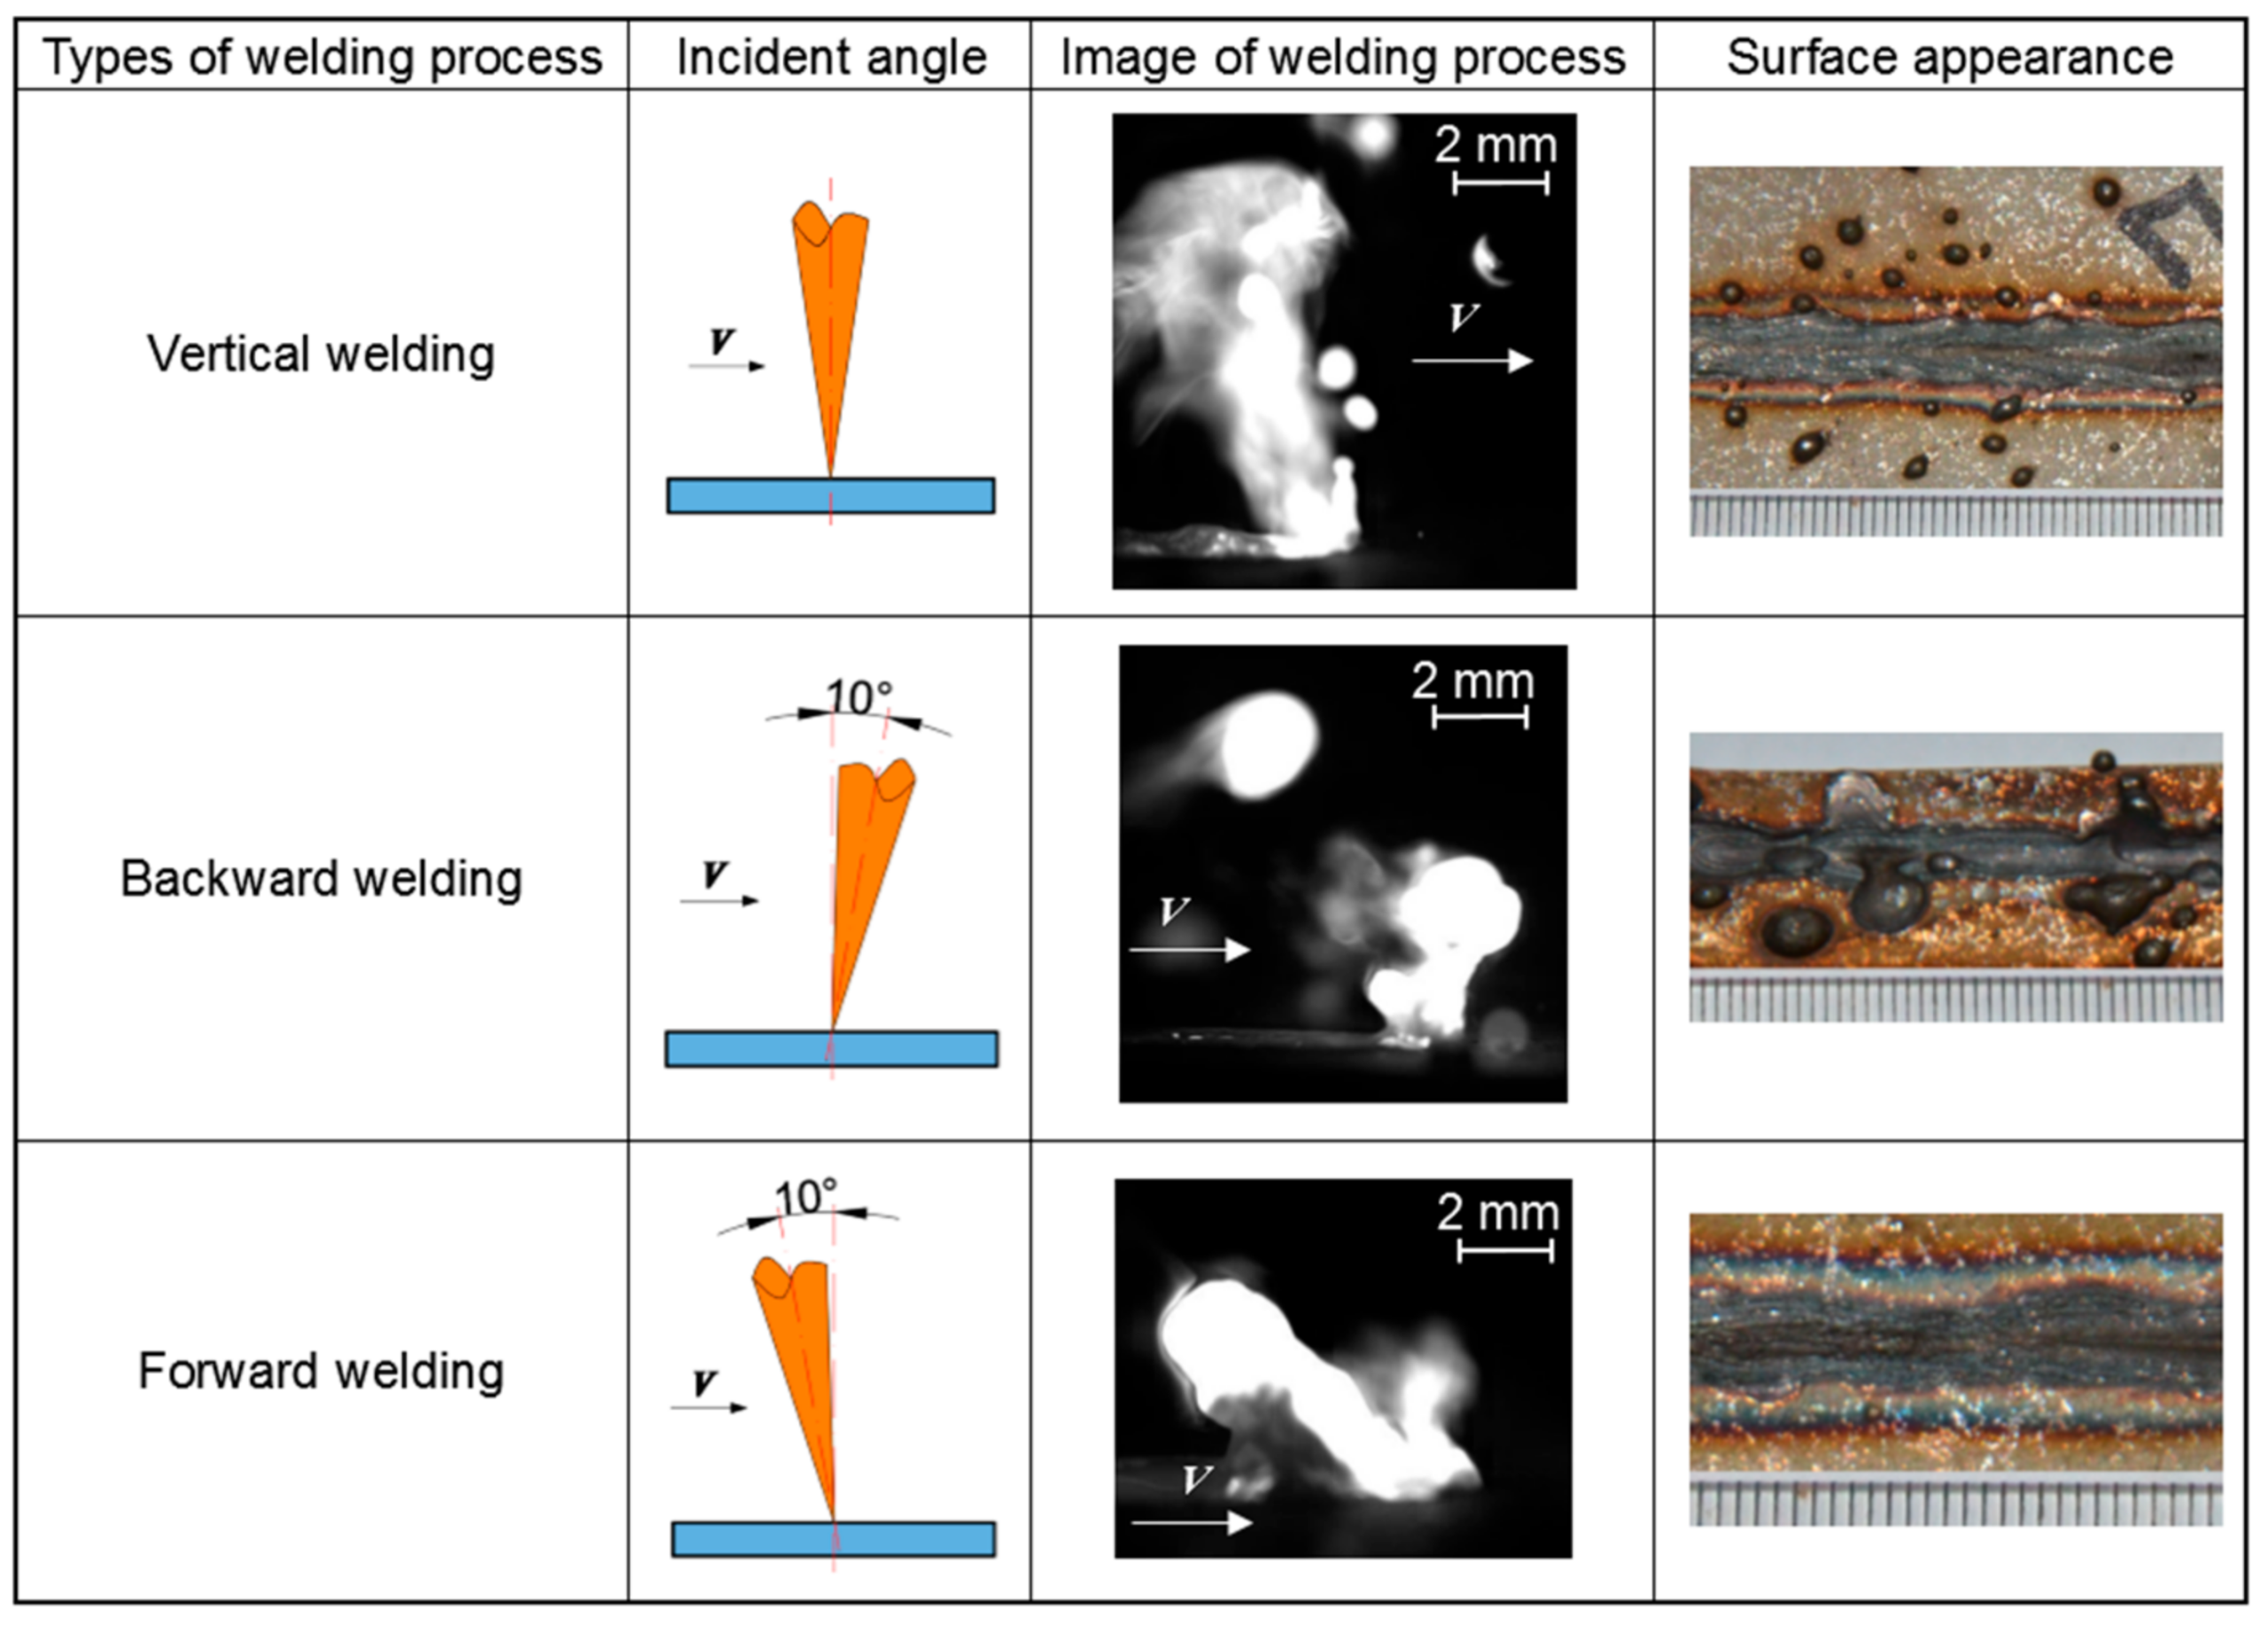
研究図:Zhang et al., Metals 2018, 8, 625 , CC BY 4.0。10 kWの実験はメカニズムを説明するものであり、手持ちのパラメータ処方ではありません。
飛沫を清掃する前に、発生源を修正してください。
飛散防止製品は、承認された近傍表面への付着を軽減できますが、キーホールを安定させたり、ワイヤの配置不良を修正したり、シールドを回復させたりすることはできません。まず、飛散の原因を取り除いてください。その後で初めて、プロセス承認済みのバリアが溶接部以外の領域に有効かどうかを判断してください。
油分、コーティング、錆、酸化物、水分を除去し、材料の等級、隙間、エッジの位置合わせを確認する。
局所的なエネルギーが過剰であったり、浸透状態が不安定であったりすると、激しい蒸気流や溶融流が発生する可能性がある。
ワイヤーの直径と速度を合わせ、目的の溶融ゾーンにワイヤーを繰り返し正確に位置合わせする。
代表的な試験片を用いて、浸透度、充填不足、多孔性リスク、再現性を確認する。
飛沫、火花、煙は 同じ欠陥ではない。
有用な診断は、噴出物の方向、大きさ、タイミング、位置を記録することから始まります。「溶接部から飛沫が出ている」というだけでは、適切な是正措置を選択するには範囲が広すぎます。
溶融金属の飛沫
丸みを帯びた、あるいは不規則な形状の金属粒子が溶融池から飛び出し、ワークピース、ノズル、または近くの治具に固着する。このような粒子の繰り返し噴出は、溶融金属の不足、クレーターの形成、または溶着金属の損失と同時に発生する可能性がある。これはプロセス安定性の問題として対処すべきである。
白熱した火花
明るく短命な粒子は、表面スケール、コーティング、汚染物質、または排出された金属から発生する可能性があります。それらが特定の場所、接合部の隙間、粘着層、コーティングの境界、または作業者の動作の変化からのみ発生するかどうかを記録してください。
煙と蒸気の柱
油分、塗料、酸化物、不適切な溶加材、または光学部品の損傷などが原因で、煙の発生量が増加する場合があります。蒸気プルームは深溶け込み溶接に固有の現象ですが、その方向や強度が急激に変化した場合は、溶接プロセスが不安定になっている可能性があります。
材料のグレードと厚さ、接合部の種類、ギャップ、レーザー出力、走査幅と周波数、移動速度、ワイヤの合金/直径/送り速度、ガスの種類と供給条件、焦点設定、ノズル、溶接方向、およびスパッタの正確な位置を記録します。短い側面からのビデオを見ると、スパッタの噴出が仮付け、動作変更、またはワイヤ配置エラーのいずれに起因するものかがわかる場合が多いです。
溶融金属が十分な熱を得ると、飛沫が発生し始める。 プールから出るための勢い。
深溶け込みレーザー溶接では、蒸気の反動圧力によってキーホールが開きます。表面張力、重力、溶融金属の流れ、そして噴出する蒸気が、その空洞と周囲の溶融池に絶えず作用します。バランスが崩れると、膨張した溶融金属の柱が液滴となって剥離することがあります。
出力、焦点、スポットまたはスキャン形状、および移動速度によって、エネルギーがどこに蓄積されるか、そしてプロセスが伝導モード、遷移モード、またはキーホールモードで動作するかどうかが決まります。
反動圧力、表面張力、ガス流量、ワイヤの挿入方向、接合部の形状、および材料特性が、キーホールと溶融プールの流れを決定づける。
運動エネルギーが溶融金属をプール内に保持するエネルギーを上回ると、飛沫が噴出し、アンダーフィルを残したり、近くに付着したりすることがあります。

スパッタは溶融池の動きによって生じる現象である。実際的な目的は、液滴が付着するのを防ぐだけでなく、溶融池を安定させることにある。
研究図:Hartel et al., Applied Sciences 2023, 13, 10507 , CC BY 4.0.
プロセスを変更する 規律ある秩序。
機械メーカーが認定または推奨する、使用する材料と厚さに合ったプログラムから始めてください。一度に1つの変数だけを変更し、テストログを記録し、結果が悪化した場合は基準値に戻してください。
材料を洗浄し、識別する
合金に適した方法を用いて、接合部および熱影響部付近から油、グリース、塗料、錆、スケール、酸化物、水分を除去してください。基材のグレード、コーティング、溶加材を確認してください。汚染物質は吸収性を変化させ、ガスを発生させ、溶融池の状態を乱す可能性があります。
亜鉛メッキ鋼、真鍮、その他の揮発性物質を含むシステムでは、材料に応じた接合部の設計とヒューム対策が必要です。コーティングされた接合部からの激しい噴出を、単なる出力設定の問題として扱わないでください。
制御ギャップ、エッジ条件、および拘束
レーザー溶接では熱が狭い領域に集中するため、隙間の不均一性、端部のずれ、仮付け部の形状などが溶融体積の急激な変化を引き起こす可能性があります。接合部の嵌合精度を検証済みのプロセス範囲内に維持し、仮付け部の再現性を確保してください。
溶接ギャップを埋めるために溶加ワイヤを使用する場合、ワイヤの体積と移動速度は、変化する接合部の体積に合わせる必要があります。溶接中に開いたギャップは、単に出力を上げるだけでは確実に修正できません。
パワーと走行速度のバランスを再調整する
局所的なエネルギーが過剰になると、溶融池が拡大し、蒸気による流れが強まります。一方、エネルギーが不足したり、急激に変化したりすると、溶接モード間の不安定な遷移が生じる可能性があります。承認されたプログラムから開始し、溶け込み深さと表面損失を監視しながら、少しずつ調整してください。
出力と走行速度は同時に考慮する必要があります。走行速度が遅くなり、単位距離あたりのエネルギー消費量が増加する場合、出力設定を低くしても必ずしも安全性が向上するとは限りません。
焦点、スキャン幅、および揺れを確認します。
焦点位置が不適切だと、スポットの強度や浸透挙動が変わります。走査パターンが狭すぎるとエネルギーが集中し、広すぎると浸透が弱くなったり、エッジの不安定性が生じたりする可能性があります。焦点調整を確認し、メーカー指定のノズルおよびスタンドオフの手順に従ってください。
揺動の周波数と幅は、接合部の形状と材質を反映するものであり、外観上の調整に用いるべきではない。エネルギー分布が変化するたびに、貫入深さを再検証すること。
フィラーワイヤーの供給をプールに合わせてください
指定されたワイヤ合金と直径、適切な駆動ロール、ライナー、ガイドチップを使用してください。ワイヤを所定の溶接ノズル溝と溶融池の位置に正確に配置してください。断続的なワイヤ供給、過剰なワイヤ供給、ワイヤが冷たい母材に接触する、またはワイヤがビームを予期せず横切ると、溶融池が乱れて噴出が発生する可能性があります。
送り速度は、移動速度およびレーザー出力に合わせて調整してください。異なる機械、ワイヤ径、または接合部から汎用的な送り速度値をコピーしないでください。
シールドガス供給を安定させる
材料および機器に指定されているガス種、純度、供給構成を使用してください。漏れ、ホースの状態、レギュレーターの動作、ノズルの位置、および通風を確認してください。供給範囲が不十分な場合や、局所的なガスの勢いが強すぎる場合、溶融池の状態が変化する可能性があります。
あらゆる欠陥に対して、流量を継続的に増加させることで対応してはいけません。研究によると、特定の条件下ではガス流量を増やすことでスパッタを低減できますが、流量が多すぎると溶接部が不安定な表面状態に移行してしまう可能性があります。
角度、距離、動作を再現可能にする
システムが要求するヘッドの向きとノズルとの接触状態を維持してください。コーナーでは、急加速、ためらい、持ち上げ、回転を避けてください。排気を行わずに走行経路を練習し、オペレーターが方向転換、始動、停止、アクセス変更を行う方法を計画してください。
高出力の実験室環境で飛散を低減する方向や角度が、あらゆる手持ち式溶接機に当てはまるわけではありません。機器のトレーニング方法に従い、実際の接合部で検証してください。
ノズルと光路を保護してください。
保守マニュアルに従って、溶接ノズル、保護窓、およびアクセス可能な光学部品を点検してください。ノズルにスパッタが付着するとガス供給が妨げられる可能性があります。光路の汚染や損傷はビームの散乱や変化を引き起こし、プロセス調整のばらつきにつながる可能性があります。
保護窓が繰り返し汚れたり、熱で損傷したり、ひび割れたりする場合は、作業を中止してください。飛沫の発生源を修復せずに窓を交換しても、次の故障を遅らせるだけです。
シールドガスを増やすと 必ずしも良いとは限らない。
適切なガス供給は、酸化を抑制し、蒸気プルームに影響を与え、表面領域を安定させることができます。しかし、有効な範囲は、ノズルの形状、ガスの方向、スポットまたはスキャンサイズ、速度、および材料によって異なります。過剰な運動量は、溶融金属を移動させたり、望ましくないビード形状を作り出したりする可能性があります。
ガスの種類と純度は、機器および手順書で確認してください。
工程における実際の流量を確認し、ホースの漏れやレギュレーターの不安定性を探してください。
無制限の流量増加で補償するのではなく、ブロックドラフトを採用する。
制御された変更を行うたびに、ビードの形状、酸化、飛散、浸透性を検査してください。

症状を使用して選択する 次の対照試験。
これらは診断のための指示であり、普遍的な設定ではありません。一つの症状には複数の原因が考えられるため、パラメータを変更する前に、材料、接合部、および機器の状態を確認してください。
| 観察された状況 | 考えられるメカニズム | 最初のチェック | 制御されたテスト方向 |
|---|---|---|---|
| 大きな液滴と目に見えるアンダーフィル | 過剰または不安定なキーホール/溶融プール流、局所的なエネルギーが高すぎる、焦点が不適切 | 焦点、出力、速度、スキャン幅、ジョイントギャップ、および材料コーティングを確認してください。 | ベースラインに戻し、局所的なエネルギーを小さくするか、速度を少しずつ調整しながら、貫通度を確認してください。 |
| 飛沫は、タックやギャップの変化箇所で発生する。 | 急激な融解量または吸収量の変化 | 縫い目全体に沿って、留め具のサイズ、端の整列、拘束状態、隙間を検査してください。 | レーザープログラムを調整する前に、仮合わせ/仮付けの再現性を確保してください。 |
| フィラーワイヤーが始動すると飛散が増加する | ワイヤの速度、角度、合金、直径、またはプールへの進入方法が一致していません。 | 送り速度を調整し、ガイド/ノズル、ワイヤの位置、および一定の供給量を確認します。 | 位置合わせを正しく行い、次に移動量と出力に応じてワイヤ送り速度を調整します。 |
| ランダムな煙の噴出 | 油、塗料、酸化物、水分、コーティングされた材料、または汚染されたワイヤー | 代表的な試験片から材料を特定し、汚染物質を除去する。 | パラメータを変更する前に、確認済みの清浄な材料を用いてベースライン測定を繰り返してください。 |
| 酸化したビーズと不規則な飛沫 | シールドが不十分または乱れている。ノズルまたはガス経路に問題がある。 | ガスの種類、実際の供給量、漏れ、ノズル、スペーサー、および通風を確認してください。 | 指定されたガス供給量を復元し、恣意的な高流量補償は避けてください。 |
| トーチの向きによって飛沫の分布が変わる | 角度、距離、ガスの方向、または配線の挿入方向が変わります。 | オペレーターの経路と配管の引き込み量を確認し、直線状の試験片の走行距離を比較する。 | 姿勢と移動方向を標準化し、次にアクセス可能な範囲を判定する。 |
| 生産シフト中に結果が変動する | 保護窓の汚染、ノズル堆積物、ワイヤ送給のずれ、過熱、または材料のばらつき | 消耗品、光学機器、フィーダー、およびロットごとの材料の状態を検査する。 | 機器の状態を修復し、既知の基準クーポンを再度使用してください。 |
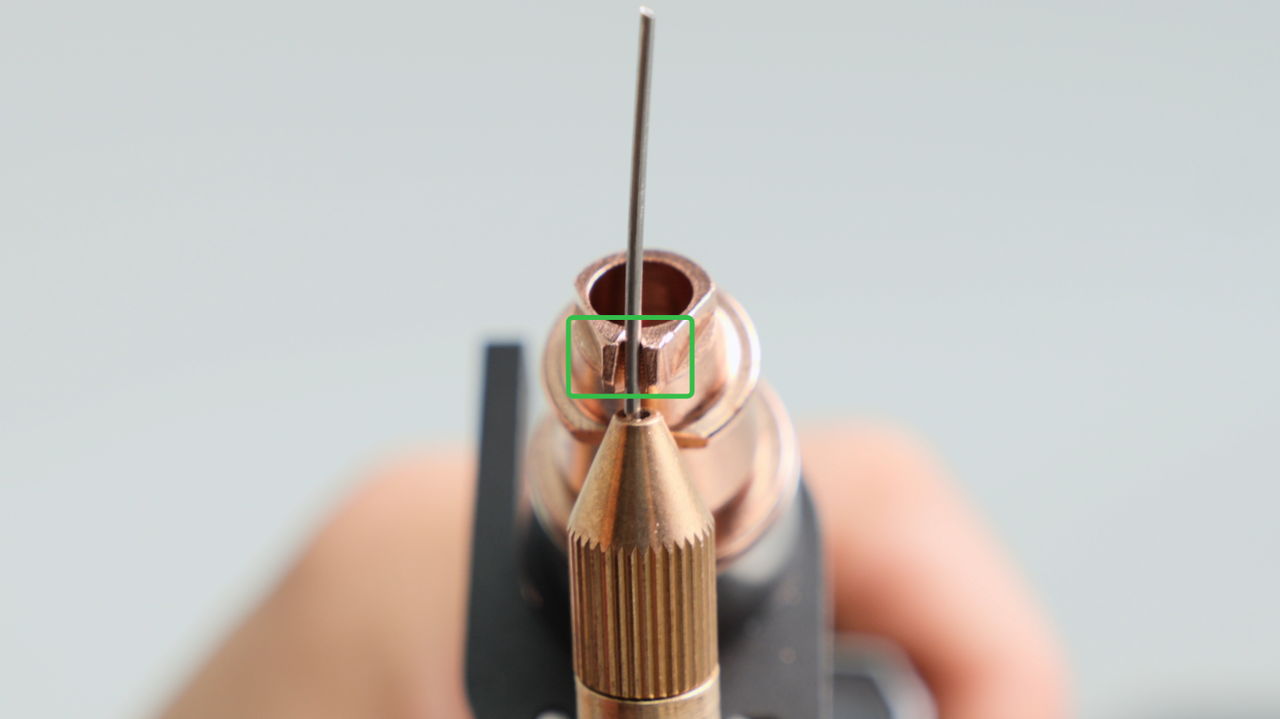
安定した給電だけでは不十分です。ワイヤは 適切な場所。
溶加材ワイヤは、レーザースキャンと溶融池に対して、メーカーが指定した位置に到達する必要があります。ワイヤが冷たい母材に接触したり、ビームを不規則に横切ったり、ヘッドを接合部から押し離したりすると、スパッタのように見える周期的な乱れが生じる可能性があります。
溶加材の合金組成と直径を、基材と製造工程に合わせてください。
適切なロール、ライナー、コンジット、およびワイヤ送給ノズルを使用してください。
レーザー照射前に、一定の送り速度と再現性のある出口位置を確認してください。
ワイヤの体積をギャップ、移動速度、溶融池のサイズに合わせて調整する。
同じパラメータ変更で 異なる結果。
吸水性、熱伝導率、粘度、表面張力、合金元素、コーティングは、プロセスウィンドウに影響を与えます。厚さだけで設定を移すのではなく、材料の種類ごとに特性を評価する必要があります。
表面の状態、ガスの供給状況、熱による変色を観察してください。
ステンレス鋼は一般的に加工条件が管理しやすいが、油分、酸化物、ガス被覆不良、ワイヤ挿入部の不安定性などが原因で、ビードの噴出や酸化が発生する可能性がある。ビードの外観に加え、浸透度と充填不足の検査も併せて行う。
- 接合面と充填材ワイヤーは清潔に保ってください。
- 必要な外観と金属特性を満たす遮蔽処理を確認してください。
- 最初の溶接を記録する前に、証拠を消し去ってはいけません。
接合部からスケール、錆、コーティングを除去してください。
ミルスケール、錆、プライマー、オイルは表面の吸収性を変化させ、ガスを放出する可能性があります。薄板溶接では、わずかな隙間の変化でも溶融体積に大きな相対的変化が生じる可能性があるため、接合精度と仮付け溶接の均一性が重要です。
- きれいで再現性のあるエッジを用意する。
- 両面を点検し、焼き付きや根の突出がないか確認してください。
- ワイヤーが必要な手順の場合は、材料と適合する充填材を使用してください。
酸化膜、反射率、配線処理、キーホールの安定性を制御する。
アルミニウムは、持続的な酸化層と高い熱伝導率、そして合金の種類によって異なる蒸気挙動を併せ持っています。軟質溶加材ワイヤには、適合する供給部品も必要です。試験片を用いた管理された試験プログラムを実施し、気孔やスパッタの有無を検査してください。
- 承認された酸化物除去および洗浄方法を使用してください。
- 焦点とエネルギー配分を注意深く確認してください。
- 電線の供給状況を確認し、削れ、滑り、位置ずれがないか確認してください。
揮発性物質および排煙制御を考慮した設計。
亜鉛は、被覆または成形される基合金よりも沸点が低い。閉じ込められた亜鉛蒸気は溶融池を激しく攪拌する可能性がある。これらの用途には、一般的な電力削減ではなく、適切な接合設計、プロセスウィンドウ、および発生源捕捉抽出が必要となる。
- 試験前に、コーティングまたは合金の組成を特定してください。
- 蒸気の放出に必要な接合経路を提供する。
- 目に見える飛沫に加え、多孔性、充填不足、および発生する煙についても評価する。
バリアは清掃に役立つかもしれないが、 溶接の品質を判定する。
飛散防止スプレー、ゲル、または治具コーティングは、製品が材料および後工程の仕上げに承認されている場合、接合部以外の表面への付着を軽減することができます。ただし、溶融金属が溶融池から流出するのを防ぐものではなく、溶接経路に塗布すると汚染を引き起こす可能性があります。
関節から外しておく
溶融部に残留物が残ると、ヒュームが発生したり、濡れ性が損なわれたり、塗装、めっき、接着、耐食性に悪影響を及ぼす可能性があります。製品の技術データおよび認定された溶接手順に従ってください。
機器を正しく保護する
溶接ヘッド、保護窓、ノズル、ワイヤ経路、または排気口に向けて、自作のオイルやエアゾールを噴霧しないでください。機械に承認された保護およびメンテナンス方法を使用してください。
実際の改善を測定する
付着したスパッタ、清掃時間、アンダーフィル、該当する場合の質量損失、および光学消耗品の寿命を追跡します。表面がきれいになったからといって、スパッタの発生が減少したとは限りません。
訂正を証明する 代表的なクーポン。
実際の材料の等級、厚さ、表面状態、接合部の形状、向き、溶加材、およびシールド配置を使用してください。無関係な端材に美しいビードを作ったとしても、それは製造工程の基準を満たしません。
上部と根元を撮影し、飛散した飛沫の数を数えるか分類し、清掃時間を記録し、機械、ワイヤー、ガスの設定をすべて保管する。
まず材料の状態を正しく調整し、次にエネルギー、フォーカス/スキャン、ワイヤー、ガス、オペレーターの動きを制御された順序で調整します。
部品に定められた受入方法を用いて、浸透度、溶融度、アンダーカット、アンダーフィル、ルートコンディション、および気孔率を評価する。
複数のクーポンと、関連するスタート、ストップ、コーナー、タックを実行します。許容範囲とストップ基準を記録します。
携帯型産業用レーザー溶接機は、高出力レーザーシステムです。作業者は溶接とレーザーの安全に関する訓練を受け、設置場所に応じた筐体、インターロック、レーザー対応の個人用保護具(PPE)、ヒューム抽出装置、および操作手順を遵守する必要があります。
接合部、材料、および現在のパラメータ記録を送信してください。
Oceanplayerは、材料のグレード、厚さ、コーティング、接合ギャップ、溶接位置、レーザー出力、移動速度、スキャン設定、溶加材、ガス供給、およびスパッタ写真などを分析できます。目標は、他のアプリケーションからコピーした汎用的なパラメータではなく、的を絞ったサンプルテスト計画と機器の推奨を行うことです。
関連する溶接リソース
レーザー溶接スパッタに関するよくある質問
レーザー溶接時にスパッタが発生する原因は何ですか?
スパッタは、溶融金属が溶接プールから加速されて噴出する際に発生します。一般的な原因としては、キーホールや蒸気の流れの不安定性、エネルギーの過剰または不適切な分布、汚染、ギャップの不均一性、焦点のずれ、シールドの乱れ、溶加材の供給の不安定性、オペレーターの急激な動きなどが挙げられます。
レーザー出力を下げると、必ず飛散も減少するのでしょうか?
いいえ。出力は、移動速度、焦点、スキャン形状、材料、接合部の適合性などと相互作用します。出力を下げると、プロセスが不安定になったり、浸透が不十分になったりする可能性があります。承認された基準値から始めて、一度に1つの要素ずつ調整してください。
溶接速度が遅すぎると、スパッタが発生することがありますか?
はい、用途によっては、低速移動によって局所的なエネルギーが増加し、溶融池が拡大することがあります。しかし、速度が速すぎると、溶融池の不安定な挙動、隆起、または溶融不良を引き起こす可能性があります。許容速度は、選択した出力と形状に応じて決定する必要があります。
シールドガスはレーザー溶接時のスパッタにどのような影響を与えるのか?
シールドガスは酸化を抑制し、蒸気プルームとプール表面に影響を与えます。ガスの種類が不適切、漏れ、通風、ノズル位置の不良、または局所的な運動量の過剰は、結果を不安定にする可能性があります。装置と材料に適したガス構成を使用してください。
シールドガスを増やせば、飛散は止まるだろうか?
必ずしもそうとは限りません。流量を増やすことで塗布範囲はある程度まで改善される可能性がありますが、過剰な勢いは液溜まりを乱したり、ビーズの形状を変えたりする恐れがあります。流量を無制限に増やすのではなく、実際の塗布量を確認し、規定の工程内で調整してください。
金属が汚れていると、レーザー溶接時にスパッタが発生することがありますか?
はい。油、グリース、塗料、錆、スケール、酸化物、水分はレーザーの吸収を変化させ、溶融領域にガスを放出する可能性があります。機械のパラメータを変更する前に、材料を清掃し、識別してください。
溶加材ワイヤーを使用すると、なぜ飛散が増加するのですか?
ワイヤが誤った場所に挿入されたり、断続的に供給されたり、必要量を超えたり、冷たい金属に接触したり、不適切な合金や直径が使用されたりする可能性があります。供給経路全体を確認し、ワイヤ速度を電力および移動量に合わせて調整してください。
揺動溶接はスパッタを低減しますか?
適切なスキャンパターンを用いることでエネルギーを分散させ、ギャップ許容度を向上させることができますが、ウォブル加工は必ずしもスパッタ低減につながるわけではありません。幅、周波数、フォーカス、出力、速度は、材料と接合部に合わせて調整し、浸透深さと表面損失について検証する必要があります。
レーザー溶接には、スパッタ防止スプレーを使用すべきでしょうか?
製品と用途が承認された場合にのみ使用し、溶融領域および光路から遠ざけてください。バリアは近傍表面への付着を軽減できますが、溶融金属を噴出させるプロセス自体を修正するものではありません。
なぜ塗料の飛沫は画鋲や角の部分からしか発生しないのでしょうか?
タック溶接とコーナー溶接では、熱の流れ、ギャップ、溶融量、速度、作業者の向きが変わります。タック溶接の形状を標準化し、動作を計画し、直線溶接の設定とは別にこれらの移行をテストしてください。
汚れた保護窓は飛沫の発生を増加させることがありますか?
光路の汚染や損傷は、伝送されるエネルギーを散乱または変化させ、処理の安定性を損なう可能性があります。機器のマニュアルに従って保護光学系を点検・交換し、汚染源を特定して修正してください。
飛沫の問題が解決したかどうかは、どうすればわかりますか?
代表的な試験片を繰り返し使用し、付着液滴の減少だけでなく、開始、停止、仮止め、および生産位置全体を通して、安定した浸透、融合、アンダーフィル、ルートコンディション、多孔性許容度、および再現性を検証します。
このガイドで使用した情報源
発表された実験結果はメカニズムを説明するものであり、機器のマニュアルは設置された機器を制御するものである。あるレーザー、材料、またはノズル配置から得られた数値を、普遍的な設定値として転用すべきではない。