

正しい選択方法 保護ガス レーザー溶接用
アルゴンは多くのレーザー溶接作業において実用的な出発点となりますが、万能な解決策ではありません。最適なシールドガスは、合金の種類、レーザー光源、溶接深さ、ノズル設計、要求される外観、ルート保護、そして適切な溶接手順によって異なります。
多くのハンドヘルド型ファイバーレーザー溶接では、まずアルゴンガスで試運転を開始してください。溶け込み深さ、溶接プルームの制御、または特定の材料の特性がコストに見合う場合は、アルゴン・ヘリウム混合ガスまたはヘリウムガスの使用を検討してください。窒素ガスや活性ガス混合ガスは、汎用的な代替ガスとしてではなく、材料や溶接手順に応じた選択肢として扱ってください。
 ガス+配送+手順
ノズルの形状、流量分布、スタンドオフ、後端被覆率、根元保護などは、ガスの名称と同じくらい重要になり得る。
イメージ: TRUMPF GmbH + Co. KG / ウィキメディア・コモンズ、CC BY-SA 3.0 DE。まずは プロセス要件最も安いシリンダーではない。
適切なガスを選択することで、高温の金属を保護し、レーザーと材料の安定した相互作用を促進し、保護すべきすべての表面にガスを届けることができます。これらの4つの決定事項によって、初期段階での仕様ミスのほとんどを防ぐことができます。
入手しやすく、不活性で、ノズルと流量を適切に設計すれば十分な密度があり、効果的な被覆効果を発揮する。
高いイオン化ポテンシャルと熱伝導率は、特に従来のCO2レーザー条件下など、特定の高出力または透過性が重要なプロセスに役立つ可能性がある。
一部の鋼材では許容される場合もあるが、反応性合金や非鉄合金では相バランスが変化したり、窒化物が形成されたりする可能性がある。
ノズルが不適切な場合、流量が大きすぎると空気が混入する可能性があります。ガス、ノズル、スタンドオフ、角度、パージ、および合否判定基準を一つのシステムとして検証してください。
最新のハンドヘルド式または固定式のファイバーレーザーシステムを用いたステンレス鋼、軟鋼、アルミニウムの溶接作業では、アルゴンガスが最初の試みとして最も理にかなっている。アルゴンは不活性で、一般的に在庫があり、ヘリウムよりも経済的に正当化しやすい。しかし、だからといってアルゴンが自動的に最適とは限らない。薄い化粧継ぎ目を保護するガスであっても、高出力のキーホール溶接における溶接プルームの挙動を制御したり、完全溶け込み溶接のルート部を保護したり、冷却中の高温チタンを空気から遠ざけたりすることはできない。
レーザー溶接用保護ガスという用語には、いくつかの異なる機能が含まれています。溶融池の周囲のガスはシールドガスです。キーホール上部の蒸気、プルーム、またはプラズマを制御するために、別のジェットを使用することもできます。トレーリングシューは、冷却中の溶接部を保護する場合があります。バッキングガスまたはパージガスは、完全溶け込み溶接部の下面を保護する場合があります。1本のボンベで複数のゾーンに供給できますが、流量要件と供給装置は必ずしも同じではありません。
レーザーの種類が重要です。TWI がまとめた研究によると、プラズマを抑制するためにヘリウムが必要であるという従来の理由は、特に高出力 CO2 レーザー溶接に関連しています。Nd:YAG やファイバーレーザーなどの近赤外線固体レーザーはプルームと異なる相互作用をするため、CO2 レーザーの研究から得られた結論をハンドヘルドファイバーレーザーの手順にそのまま適用すべきではありません。[2] [3]
実用的な意思決定階層
- 合金の種類、製品形状、コーティング、溶接部の受入要件を正確に確認してください。
- レーザー光源、波長、出力、ビーム照射方式、接合タイプ、および溶加材ワイヤまたはアーク溶接プロセスが関与しているかどうかを特定します。
- どの表面を遮蔽する必要があるかを決定します。上部ビード、煙の噴出域、後部の熱影響域、および/または根元です。
- 材料および機器の取扱説明書で許可されている、保守的な始動ガスを選択してください。
- ガス組成を変更する前に、ノズルの形状、位置、流量を最適化してください。
- 目視検査、断面検査、多孔度試験、および関連する機械的試験または腐食試験によって、窓全体を評価します。
ISO 14175は、溶融溶接およびレーザー溶接を含む関連プロセス用のガスおよび混合物を、化学的性質および冶金学的挙動に基づいて分類します。[1]
レーザー光源および溶接ヘッドの製造元は、使用可能なガス、圧力、清浄度、流量に制限を設けている場合があります。そのため、一般的なブログ記事の推奨よりも、これらのメーカーの公式文書の方が信頼性が高いと言えます。
WPS、PQR、顧客仕様書、または業界規格でガスが指定されている場合、溶接部が見た目上は許容範囲内であっても、ガスを変更すると再認定が必要になる場合があります。
比較する前に、4つの仕事を分けておく必要があります。 アルゴンとヘリウム。
プロセスエンジニアが遮蔽、プルーム制御、後縁保護、および背面保護をそれぞれ独立した設計課題として扱うと、ガスの選定が容易になる。
溶岩プールを遮蔽する
溶融金属および凝固直後の金属から、酸素、水分、その他の大気成分を排除してください。反応性の高い材料の場合、必要な保護レベルは著しく高くなります。
プルームまたはプラズマを制御する
適切に照射されたジェットは、蒸気、粒子、または電離したプルームがエネルギー供給を妨げるのを防ぐのに役立つ。その効果は波長と出力に大きく依存する。
冷却ビーズを保護してください
チタンなどの反応性合金は、周囲温度以上の酸素や窒素を吸収する可能性がある。レーザー照射後、後方に伸びるシューが不活性ガスの照射範囲を延長する。
溶接ルートを保護する
完全貫通継ぎ目では、下面が空気にさらされます。上面のビードがきれいに見えても、裏当てガス、パージチャンバー、または密閉型治具が必要になる場合があります。
溶接品質は、ガス包絡線によって左右される。
目に見える上部のビードは、結果の一部にすぎません。遮蔽材は、周囲の空気を流れに引き込むことなく、目的の表面にしっかりと付着していなければなりません。
- ノズル径と内部の流れ調整は流速に影響を与える。
- 噴射口と溶融池との接触位置は、噴射口からの距離と角度によって決まる。
- 移動速度によって、冷却ビーズが覆う必要のある時間が変わります。
- 器具は、ガスの分布を遮断したり、方向を変えたり、不安定にしたりする可能性がある。
- 根元の隙間や開いた継ぎ目は、パージ動作を変化させる。

アルゴン、ヘリウム、窒素、および活性混合物はそれぞれ 異なる処理ウィンドウ。
重要な問いは「どのガスが最も強力か?」ではなく、「どのガスと供給システムが、許容可能な総コストで規定の溶接品質を満たすことができるか?」である。
アルゴン:共通基準
アルゴンは不活性で入手しやすく、空気よりも密度が高いため、安定した局所的な照射を容易に実現できます。装置の仕様書で許可されている場合、ステンレス鋼やアルミニウムを含む多くのファイバーレーザー用途において、アルゴンは実用的な出発点となります。
- 第3章:濃度
- 多くの合金に対して、入手しやすく、経済的で、効果的です。
- UCCA現代美術センターがアップロードしたYouTubeで展覧会を見る
- 高出力CO2レーザープラズマ条件下では、低いイオン化ポテンシャルが重要となる場合がある。
- ベストセラー
- ベースライン試験、薄切から中切片、化粧用遮蔽およびパージサービス。
ヘリウム:ターゲットを絞ったアップグレード
ヘリウムは、イオン化ポテンシャルが高く、熱伝導率が高く、密度が低いという特徴を持つ。そのため、特定のCO2レーザー加工においてプラズマ制御を改善できるほか、厚肉材料や導電性材料を用いた試験において、貫通深さや加工速度を向上させる可能性もある。
- 第3章:濃度
- 有用なプラズマ制御特性と潜在的なエネルギー伝達上の利点。
- UCCA現代美術センターがアップロードしたYouTubeで展覧会を見る
- コストの上昇と需要の増加は、そのメリットを相殺する可能性がある。
- ベストセラー
- 証拠に基づいたCO2レーザー、厚切片、またはAr-Heを用いた比較試験。
窒素:経済的だが反応性が高い
窒素は安価であることが多く、特定の鋼材には適している場合もある。しかし、冶金学的な意味では不活性ではない。溶解した窒素や窒化物は、硬度、相バランス、腐食挙動、欠陥リスクを変化させる可能性がある。
- 第3章:濃度
- 選定された認定鋼溶接における、潜在的なコストおよびプロセス上のメリット。
- UCCA現代美術センターがアップロードしたYouTubeで展覧会を見る
- チタン、アルミニウム、その他の窒化物に敏感な合金には、汎用的な使用を避けてください。
- ベストセラー
- 学年別の手順は、試験および合格データによって裏付けられています。
混合物:手順固有のツール
Ar-He混合ガスは、アルゴンの被覆性とヘリウムの特性を併せ持つことができる。窒素または水素を含む混合ガスは、冶金特性を変化させる可能性がある。CO2またはO2を含む混合ガスは、主に特定の活性プロセスまたはハイブリッドプロセスに属する。
- 第3章:濃度
- 被覆率、プルーム挙動、アーク結合、または冶金学的反応を調整できます。
- UCCA現代美術センターがアップロードしたYouTubeで展覧会を見る
- 少量の反応性添加物も無害ではなく、再認定の対象となる可能性があります。
- ベストセラー
- サプライヤーが承認し、WPSで定義または管理された開発作業。
「ヘリウムは常に深部まで浸透する」理由はあまりにも単純だ
ヘリウムは一部の高出力CO2レーザープロセスにおけるプラズマ干渉を低減できるが、浸透深さは波長、吸収率、焦点、出力密度、移動速度、キーホール安定性、接合部の適合性、ガス供給によっても制御される。TWIはCO2レーザー溶接とNd:YAGレーザー溶接で異なるガス効果を報告しており、ガス性能について議論する際にはレーザー光源を明記する必要がある理由を示している。[3]
このマトリックスは試行ルートとして使用してください。 適格な処置。
合金の化学組成、コーティング、厚み、溶加材、接合部の形状、顧客の要求事項によって回答は変わります。「鋼」または「アルミニウム」だけでは十分な情報とは言えません。
| 材料ファミリー | 実用的な出発ルート | 別のガスと比較する場合 | 重要な注意事項 | 検証の焦点 |
|---|---|---|---|---|
| 炭素鋼および低合金鋼 | アルゴンは保守的な基準である 多くの自家組織ファイバーレーザー治療試験において、窒素は、グレードや手順が許す場合に検討されることがある。 | コストまたは溶接ビード性能の目標に応じて、N2を比較してください。ハイブリッドレーザーMAG溶接では、WPSで定義された活性混合物を使用してください。 | 水素は、割れやすい鋼材の割れを促進する可能性があります。CO2/O2の添加量は、プロセス固有のものであり、一般的なレーザー加工の推奨事項ではありません。 | 硬度、多孔性、アンダーカット、引張/疲労性能、およびコーティングの状態。 |
| オーステナイト系ステンレス鋼 | アルゴンは一般的です 上部シールドの場合。完全な浸透や腐食が重大な作業には、ルートパージが必要になる場合があります。 | 等級に応じた窒素添加やAr-He試験は、相バランス、外観、浸透性について評価される場合がある。 | 窒素はフェライト/オーステナイトのバランスを変化させる可能性がある。熱による変色は被覆不足の兆候である可能性があるが、色だけでは内部品質を証明することはできない。 | 色、根元の酸化状態、必要に応じてフェライトの状態、腐食試験、多孔度および形状。 |
| アルミニウム合金 | アルゴン、または承認されたアルゴン-ヘリウム混合ガス。 TWIの薄板レーザー溶接に関するガイドラインでは、アルミニウムの溶接に適した始動ガスとして、Ar、He、またはHe-Arが挙げられています。【4] | 断面の厚さ、高い導電率、または移動速度の目標が正当化される場合は、Ar-Heを比較してください。 | 窒素を万能な低コスト代替品として扱わないでください。酸化物、水素/水分による汚染、および接合部の密着性を管理してください。 | 多孔性、浸透性、酸化物介在物、高温割れ、外観、および歪み。 |
| 銅および銅合金 | アルゴンベースラインとAr-He比較 浸透性やプルーム挙動が制限要因となる場合。 | 高出力または厚肉の試験ではヘリウム含有量が正当化される場合もあるが、波長、ビーム品質、および吸収率がしばしば支配的となる。 | 真鍮は亜鉛蒸気やヒュームの問題を引き起こす。ガスは不安定なキーホールや不適切な光源波長を補正することはできない。 | スパッタ、多孔性、浸透度、電気的性能、亜鉛損失、およびヒューム捕集。 |
| チタンとジルコニウム | 高純度アルゴンまたはヘリウム、および多層保護システム。 材料が手順限界以下に冷却されるまで、上部、後部の熱影響部、および根元を遮蔽する。 | ガスを変更する前に、チャンバー、トレーリングシュー、リングノズル、バッキングフィクスチャ、フローコンディショナーなどの供給方式を比較検討してください。 | 一般的な手順では、窒素、酸素、二酸化炭素、水素の使用を避けてください。NASAのチタンアーク溶接仕様は、厳格な純度、露点、酸素管理の有用な例ですが、レーザーに関する正確な要件は、該当する仕様書から確認する必要があります。【6] | 遮蔽色基準、酸素吸収率、延性、硬度、表面汚染、根の状態。 |
| ニッケル基合金 | アルゴンは一般的な初期シールドです。 Ar-Heは、高出力または貫通性が重要な作業に適しているかどうか評価される可能性がある。 | ヘリウム含有量は、定められたプロセス目標値および許容基準値とのみ比較してください。 | 水素含有混合物は万能ではなく、特定の合金や使用条件によっては使用できない場合がある。 | 亀裂、多孔性、偏析、腐食性能、および機械的試験。 |
| コーティングされた金属または異種金属 | 基板名だけでガスを選択しないでください。 コーティングの化学組成、蒸気経路、および界面における各合金を特定する。 | 特殊なガス抽出装置や局所抽出装置が有効な場合もあるが、多くの場合、接合部の設計とコーティングの除去が決定的な要因となる。 | 亜鉛、油、めっき、接着剤などは、蒸気、不安定性、有害なガスを発生させる可能性があります。活性混合物は反応を悪化させる可能性があります。 | 金属間化合物層、多孔性、コーティングからの蒸気漏れ、ヒューム、強度、腐食。 |
ISO 14175は溶接ガスの分類枠組みを提供するものであり、特定の接合部に必要な材料および手順の認定に取って代わるものではありません。[1]
保守的な選択をする ガスルートの開始。
このツールは最初の試行範囲を絞り込むものです。ノズル設計、圧力、距離、移動速度、遮蔽面積は同時に開発する必要があるため、意図的に普遍的な流量を規定していません。
アルゴンから始めましょう
初期シールドガスとしてアルゴンを使用し、代表的な接合部でノズル位置、流量、および許容基準を検証する。
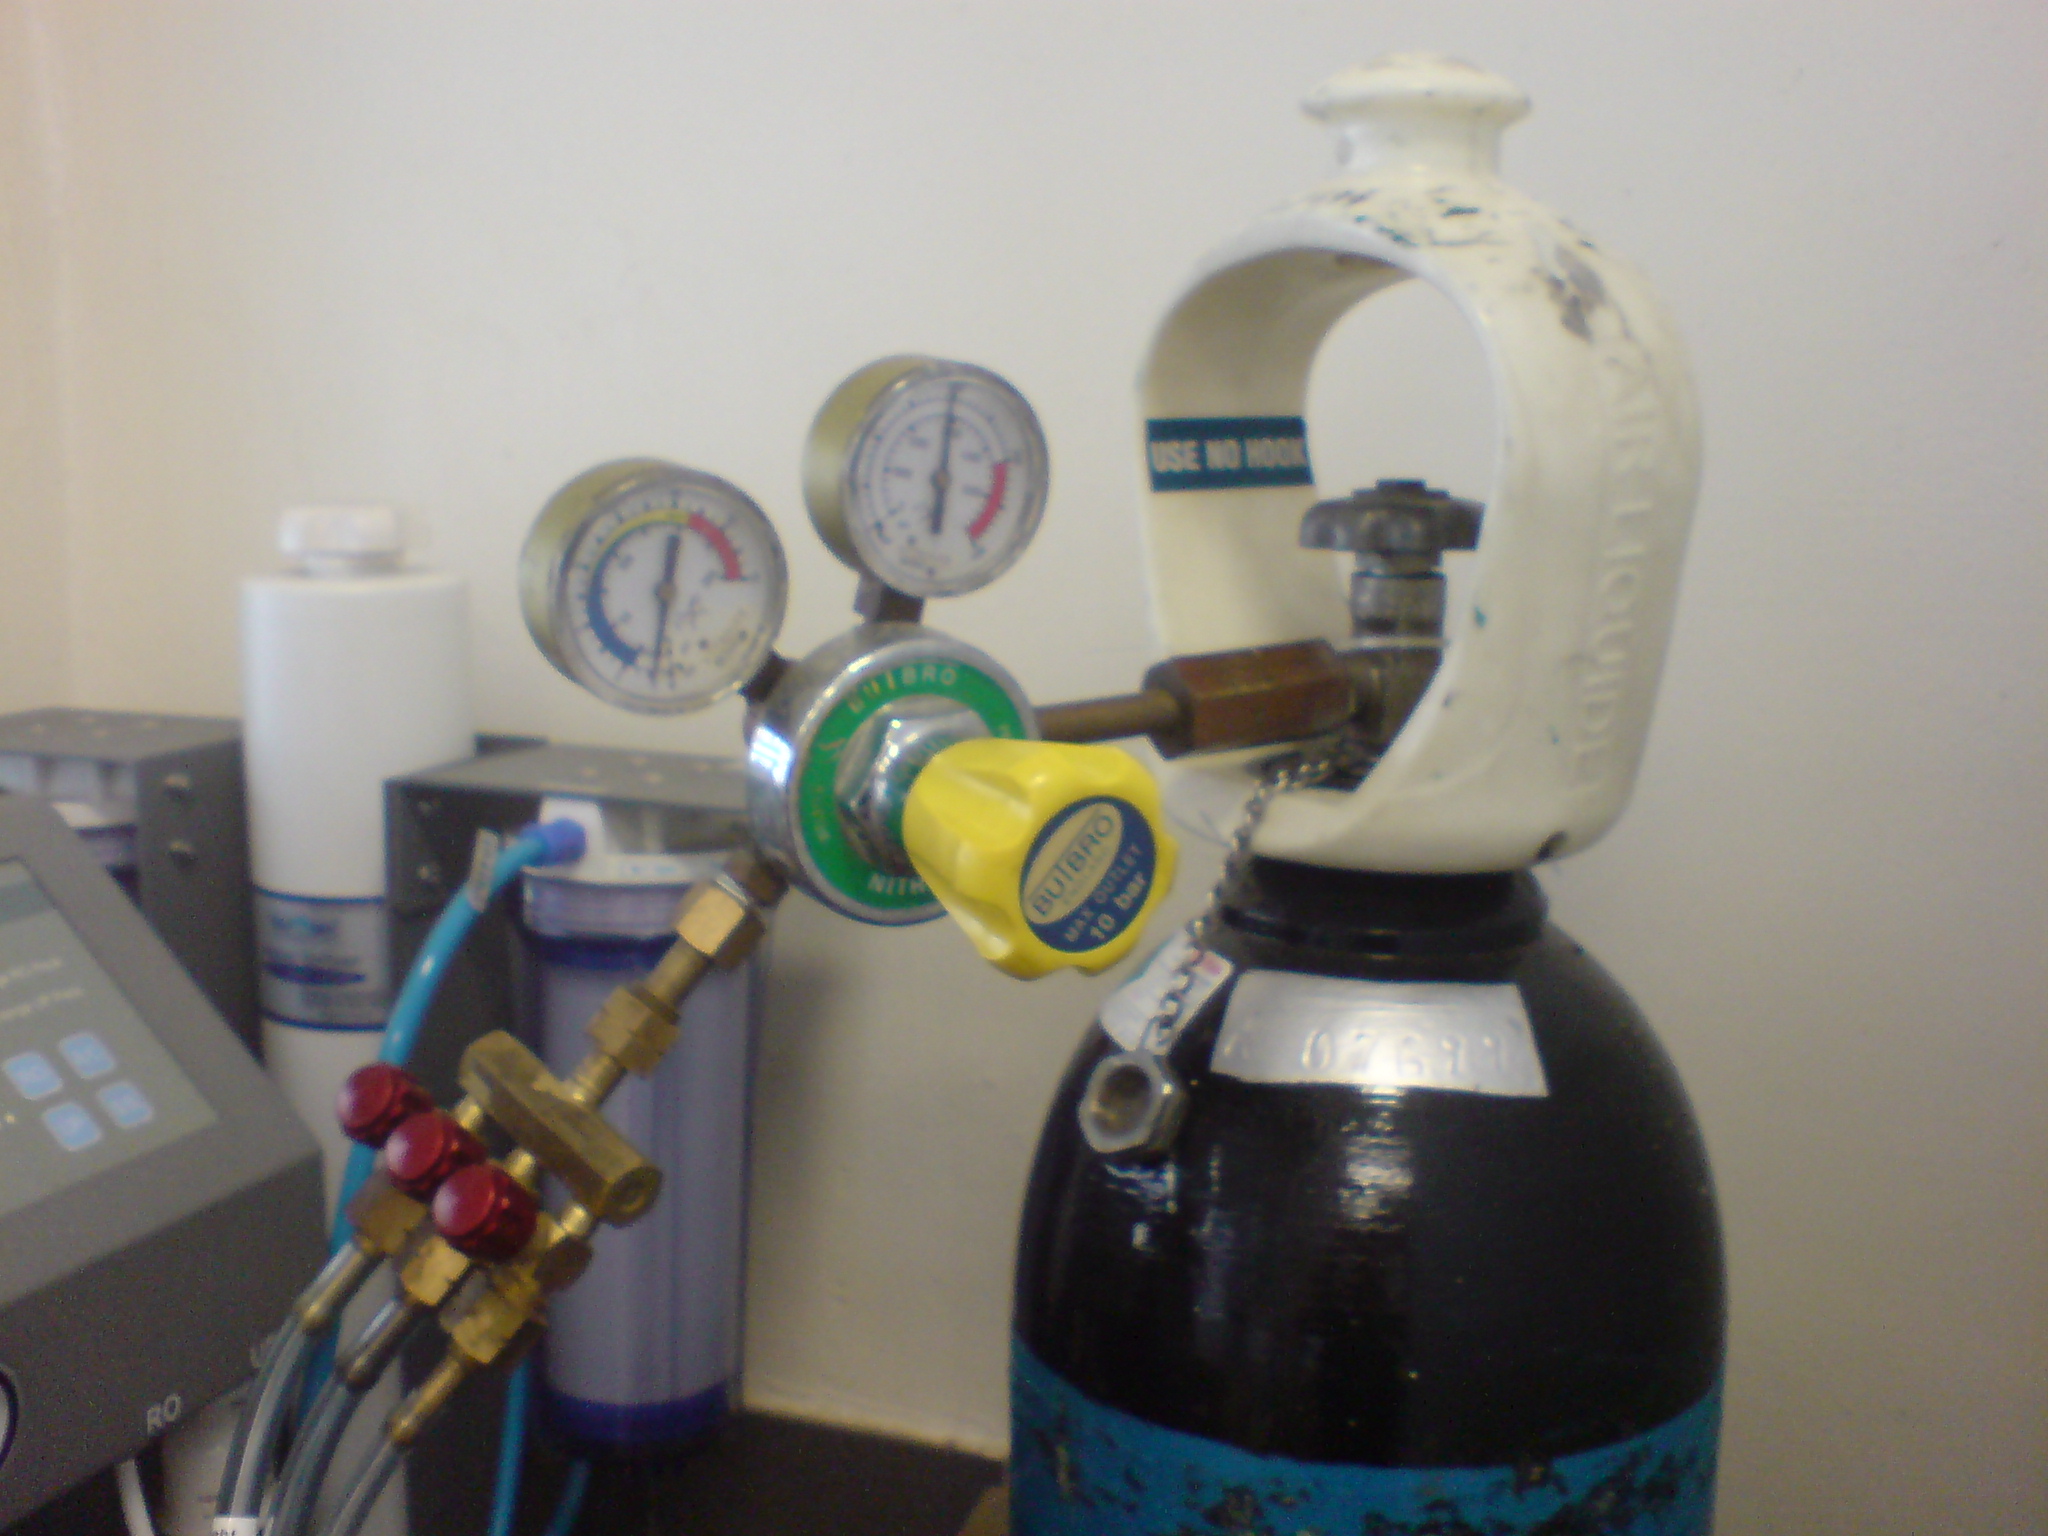
適切なボンベであっても、レギュレーターの漏れ、ホースの汚れ、透過性のあるチューブ、または制御不良の出口を通して、汚染された、あるいは不安定なシールドを供給する可能性がある。
イメージ: ライフルマン82 / ウィキメディア・コモンズ、パブリック ドメイン。流量が増えることは、 より優れた遮蔽。
高速ジェットは乱流になり、溶融池を乱したり、周囲の空気をシールド内に引き込んだりする可能性がある。TWIと工業ガスのガイダンスはどちらも、ノズルの直径、位置、角度、衝突点、分布が結果に影響することを強調している。[5] [9]
保護区域を定義する
上部プール、プルーム制御ゾーン、冷却ビーズ、根の位置をマッピングします。単一の同軸ノズルでは、これら4つすべてをカバーできない場合があります。
配送コンセプトを選択してください
オプションには、同軸ノズル、サイドジェット、リングノズル、トレーリングシュー、パージダム、バッキングバー、密閉チャンバーなどがあります。
ガスの清浄度を管理する
ガス種、レギュレーターの状態、適合する洗浄済みチューブ、漏れ防止性、パージ時間を指定してください。繊細な作業の場合は、露点と残留酸素の制限値も必要となる場合があります。
速度と位置を最適化する
実際のノズルに合わせて圧力と流量を設定してください。他のノズルヘッドの流量値をコピーするのではなく、ノズル間の距離、角度、キーホールからの距離を確認してください。
動作中の検証
実際の治具、抽出装置、部品形状を用いて、生産速度でテストしてください。抽出装置の捕捉フローの位置が適切でない場合、抽出装置は遮蔽装置と競合する可能性があります。
障害エンドポイントを監視する
反応性合金の場合は、指定された酸素測定値または遮蔽色基準を使用してください。その他の合金の場合は、断面、気孔率、および実際の使用要件を使用してください。
ガス組成をチェックする前に、ガス組成を責めないでください。 配送システム。
シールドの不具合はいくつかあり、どれも似たような症状を示します。まずは不具合のメカニズムを診断し、次に一度に一つの変数だけを変更してみてください。
青、茶色、または強い熱による色合い
考えられる原因としては、被覆率の低さ、ガス到達の遅れ、過剰な距離、後端保護の不十分さ、根の露出、漏れ、または抽出によるシールドの剥離などが挙げられます。
まず最初に、タイミング、ノズル位置、漏れ、背面状態、ガス包絡線を確認してください。きれいなトップビードの下の多孔性
内部多孔性は、目に見える酸化だけでなく、コーティングの蒸気、水分、油分、不安定なキーホール挙動、接合部の隙間、または溶解ガスによっても発生する可能性があります。
まず、洗浄、コーティングの漏洩経路、断面積、ガスの純度、およびパラメータの安定性を確認してください。飛散またはキーホール不安定性
ガスの速度がプールを乱している可能性もあるが、焦点位置、出力密度、揺れ、移動速度、設置方法、蒸気圧なども同様の問題を引き起こす可能性がある。
まず確認すべきは、ガス交換だけではなく、流量変化を制御した上でのプロセスの安定性です。流量が多いほど酸化が悪化する
噴流が乱流になったり、空気を巻き込み始めたりした可能性がある。同じ体積流量でもノズルが小さいと流速が上がり、問題が悪化する可能性がある。
まず、ノズル径、流量調整、角度、表面からの距離を確認してください。顔は良いが、根元が酸化している
上部の遮蔽材では、金属を貫通した根元からの漏電を防ぐことはできません。裏打ち材に漏れがあったり、パージが不十分であったり、接合部の隙間によって位置がずれている可能性があります。
まず、パージ量、ベント経路、シール、バックフィクスチャ、およびプレパージ時間を確認してください。ひび割れや予期せぬ硬さ
ガス組成によって溶接部の化学組成が変化する可能性はあるが、冷却速度、溶加材、希釈率、合金の状態、水素汚染についても調査する必要がある。
まず最初に、材料証明書、ガス証明書、硬度マップ、および破断箇所を確認してください。承認された溶接1件あたりのコストを比較する
シリンダーの価格だけでは、消費量、不良部品、稼働停止時間、酸化または多孔質の溶接部の修理に必要な労力は考慮されていません。
ヘリウムのコストは、 測定されたプロセス上の利点。
ヘリウムは特定の溶接条件を改善する可能性があるが、密度が低いため、より高い体積流量が必要となる場合があり、供給価格も変動しやすい。適切な比較を行うには、溶接速度、ガス消費量、初回パス歩留まり、後工程の洗浄、および回避された欠陥の価値を測定する必要がある。
アルゴンは入手しやすく、被覆しやすいことから、基準ガスとしてよく選ばれます。窒素はガス価格の面では魅力的に見えるかもしれませんが、冶金特性、腐食挙動、または認証要件の変化によって、節約できるはずのコストが相殺されてしまう可能性があります。混合ガスは、再現性のある欠陥を解決できる場合に限り、最もコスト効率の良い選択肢となり得ますが、そのためには、管理された試験でその利点が実証されている必要があります。
不活性シールドガスは化学的に無害ですが、それでも 酸素欠乏の危険性。
レーザーの安全性、溶接ヒューム、圧縮ガス、換気制御は、まとめて設計する必要があります。OSHAは、ヘリウム、アルゴン、二酸化炭素などのガスが酸素を置換する可能性があること、また溶接によって有害なヒュームやプロセスガスが発生することを指摘しています。[8]
酸素置換
アルゴン、ヘリウム、窒素は、密閉空間、ピット、換気の悪い部屋などに蓄積する可能性があります。漏洩の有無を評価し、必要に応じて換気または酸素濃度モニタリングを実施してください。
圧縮シリンダー
ボンベをしっかりと固定し、互換性のあるレギュレーターを使用し、バルブを保護し、輸送用キャップを操作用金具から分離し、ガス供給業者の取り扱い規則に従ってください。
溶接ヒュームとガス
シールドガスは、金属ヒューム、オゾン、窒素酸化物、またはコーティング分解生成物を除去しません。シールドを破壊しない発生源捕集抽出法を使用してください。
反応性付加物
水素を含む混合物は、可燃性および冶金学的リスクをもたらします。酸素および二酸化炭素の添加は、プロセス化学を変化させます。承認されたシステムおよび手順のみを使用してください。
検証する ガス窓 代表的な関節について。
材料、接合部、光学系、および合否判定基準を一定に保ちながら、ガスの経路を比較する有効な試験を実施します。最適な条件を生産ラインで再現できるよう、試験設定全体を記録してください。
ロックマテリアル識別
合金の種類、厚さ、コーティング、充填剤、表面状態、熱処理、および材料証明書を記録してください。
ガスシステムを記録する
ガスの種類、純度、流量、圧力、ノズル、角度、距離、パージおよび抽出位置。
エネルギー変数を保持する
光源、波長、出力、焦点、スポット、揺らぎ、速度、ワイヤレート、ジョイントギャップ。
外見だけでなく、その先まで調べてください。
断面形状、浸透度、多孔度、硬度、および規定された機械的または腐食試験。
試験変動
想定される部品の隙間、汚染、温度、速度、ガス供給量の変動を考慮して、経路を検証する。
承認された手順を凍結する
ガス、供給機器、制限事項、検査方法、および変更管理要件を文書化する。
ガスの決定を 機械、材料、試験。
シールドガスを使用しても、不適切なレーザー光源、接合部の不備、または未検証の生産目標を補うことはできません。これらのページを使用して、システム全体の計画を立ててください。
レーザー溶接 シールドガスに関するよくある質問
合金の種類、レーザーの種類、および適切な手順によって最終的な選択が決まるため、回答は意図的に条件付きとなっています。
レーザー溶接に最適な保護ガスは何ですか?
万能な最適ガスは存在しません。アルゴンは不活性で入手しやすく経済的であるため、多くのハンドヘルド式および自動式ファイバーレーザー溶接において、実用的な最初の選択肢となります。ヘリウムまたはアルゴン-ヘリウム混合ガスは、特定の溶け込み深さ、溶接プルームの制御、または厚肉部溶接の問題に応じて比較検討する価値があります。窒素および活性混合ガスについては、材料および手順に応じた妥当性の検討が必要です。
レーザー溶接にはアルゴンとヘリウムのどちらが適していますか?
アルゴンは通常、コストが低く、局所的な溶接が容易です。ヘリウムはイオン化ポテンシャルが高く、高出力CO2レーザー加工におけるプラズマ制御を向上させることができます。また、特定の溶け込み深さが重要な試験にも役立つ場合があります。最適な選択肢は、合格基準を満たし、合格溶接あたりのコストが最も低い溶接方法です。
窒素はレーザー溶接に使用できますか?
はい、特定の用途、特に一部の鋼材においては有効ですが、窒素は冶金学的に不活性ではありません。硬度、相バランス、腐食挙動、窒化物形成に影響を与える可能性があります。アルゴンの代替として普遍的に使用すべきではなく、チタンやアルミニウムの標準シールドガスとしては一般的に不向きです。
ステンレス鋼のレーザー溶接で一般的に使用されるシールドガスは何ですか?
アルゴンは一般的な出発ガスとして選択されます。窒素は特定のステンレス鋼種や特性目標に応じて検討される場合があり、アルゴン-ヘリウム混合ガスはプロセス性能目標に応じて評価されます。完全浸透溶接や腐食が重要なステンレス鋼接合部では、ルートパージと熱変色の制御も必要となる場合があります。
アルミニウムのレーザー溶接には、どのガスを使用すべきですか?
アルゴン、ヘリウム、または承認されたアルゴン・ヘリウム混合ガスが一般的な出発点となります。アルゴンは多くの場合、経済的な基準となりますが、厚み、導電率、または溶接速度に応じてヘリウム含有量をテストすることがあります。窒素は、アルミニウムレーザー溶接用の汎用シールドガスではありません。
ヘリウムは必ず浸透性を高めるのでしょうか?
いいえ。ヘリウムは、特に高出力CO2レーザー溶接におけるプラズマ制御など、レーザーと材料の相互作用を改善する可能性がありますが、溶け込み深さは波長、焦点、出力密度、速度、キーホールの安定性、接合部の精度、ガス供給量にも左右されます。制御された条件下での比較が必要です。
レーザー溶接にアルゴンと二酸化炭素の混合ガスを使用できますか?
機器供給業者、材料手順、または認定された溶接手順仕様書(WPS)で許可されている場合に限ります。Ar-CO2混合ガスはMAG溶接と密接に関連しており、特定のハイブリッドレーザー-MAGプロセスで使用される場合があります。証拠がない限り、自家ファイバーレーザー溶接にそのまま使用すべきではありません。
レーザー溶接には、どれくらいのシールドガス流量が必要ですか?
信頼できる普遍的な流量値はありません。必要な流量は、ノズル径、出口形状、圧力、スタンドオフ、角度、移動速度、遮蔽面積、抽出量、および部品形状によって異なります。速度が速すぎると、乱流や空気混入を引き起こす可能性があります。装置の初期設定範囲を使用してから、実際のガス範囲を確認してください。
ガス流量が多い場合でも、溶接部が酸化するのはなぜですか?
ガスの到達が遅すぎたり、プールに届かなかったり、漏れたり、乱流になったり、抽出によって引き抜かれたりしている可能性があります。根元や後端の熱影響部が保護されていない可能性もあります。流量を増やす前に、被覆範囲、ノズル位置、ガスの純度、シールを確認し、パージを行ってください。
シールドガスはレーザーレンズを保護しますか?
ガス流は、蒸気や飛沫がプロセスヘッドに付着するのを防ぐのに役立ちますが、メーカーが設計した保護窓、カバースライド、エアナイフなどの代替手段にはなりません。承認されたガス経路のみを使用し、消耗品の光学部品は指示に従ってメンテナンスしてください。
チタンのレーザー溶接には、後端シールドとルートシールドが必要ですか?
多くの場合、そうです。チタンは高温時に酸素と窒素を吸収するため、上部プール、冷却ビーズ、および根元部分には高品質の不活性ガスによる保護が必要となる場合があります。許容酸素濃度、露点、ガス純度、および遮蔽時間は、該当する手順または仕様書から取得する必要があります。
シールドガスは製造前にどのように検証すべきでしょうか?
代表的な材料と接合部を使用してください。ガスの種類、純度、供給装置、流量、圧力、距離、パージを記録します。次に、外観、根元、断面、貫通部、多孔性を検査し、続いて用途に応じて必要な機械的、腐食、硬度、または電気的試験を実施します。
参考文献とさらに読む
- ISO 14175:2008溶接消耗品 - 溶融溶接および関連プロセス用のガスおよび混合ガス。この規格はレーザー溶接を範囲に含み、2023年に最新版であることが確認されました。
- TWI:レーザー溶接におけるガスシールド、プラズマ制御、およびプルーム制御.
- TWI:ガス環境がCO2およびNd:YAGレーザー溶接プロセスの効率に及ぼす影響.
- TWI:自動車用鋼材およびアルミニウムのレーザー溶接.
- TWI:Nd:YAGレーザー溶接におけるプラズマ制御パラメータの最適化.
- NASA PRC-0002:チタンの手動アーク溶接のプロセス仕様これは、厳格なチタン遮蔽管理の一例としてのみ使用されており、レーザー特有の普遍的な規則として使用されているわけではありません。
- 国際電気機械加工ジャーナル:純チタンの広面積垂直レーザー溶接におけるシールドガスの挙動.
- OSHAファクトシート:溶接作業中の有害なヒュームとガスの制御.
- エア・リキード:レーザーノズルシールドとガス分配.
合金、接合部、品質目標を送ってください。 ガス名。
Oceanplayerは、レーザー溶接の用途を検討し、実用的な装置とサンプルテストの手順を策定するお手伝いをいたします。ご依頼内容には、具体的な材料、厚さ、接合部、生産目標、および受入方法を含めてください。