

製品の耐用年数を延ばす方法 レーザー溶接機
レーザー溶接機は、汚染、熱、流量、電気的ストレス、および操作ミスが故障する前に適切に管理することで、より長く使用できます。現実的な解決策は、普遍的な寿命や一般的なカレンダーではなく、シフト点検、アラーム履歴、ビーム照射時間、および状態証拠によって裏付けられた、OEMベースの保守計画です。
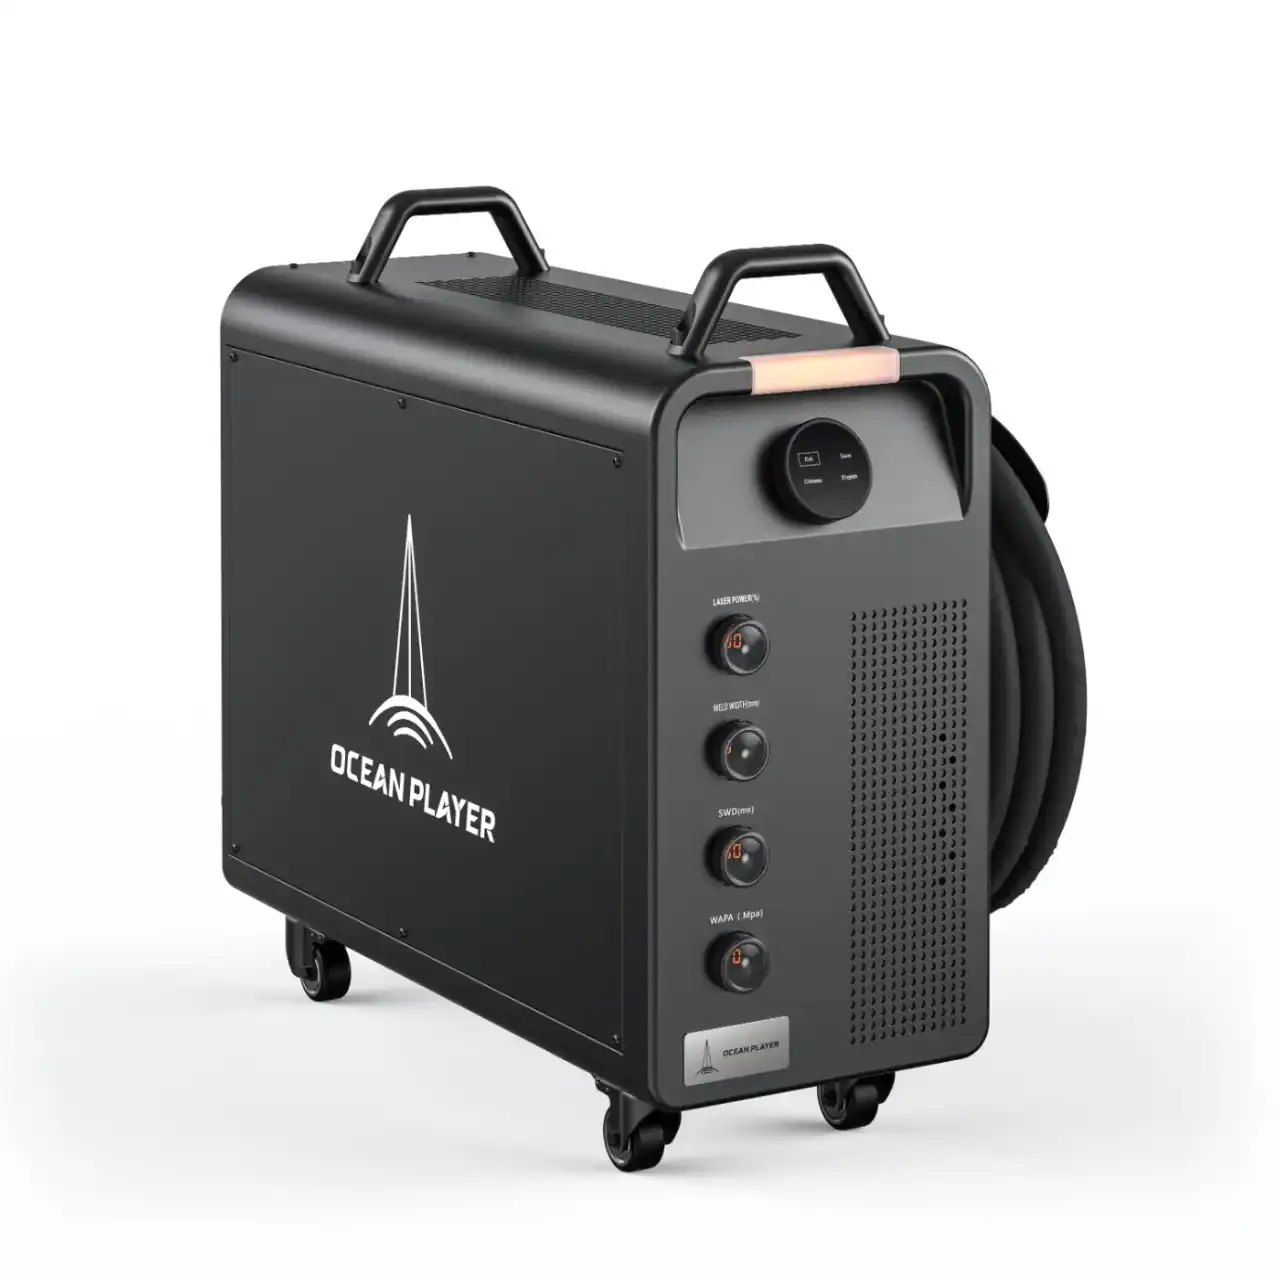 信頼性はプロセスヘッドから始まる
まず、 最初に失敗する.
レーザー光源は設計寿命が長いものの、安価な保護窓、汚れたフィルター、損傷したファイバー、目詰まりしたコンデンサー、あるいは無視されたインターロックなどが原因で、生産がはるかに早く停止してしまうことがあります。したがって、耐用年数はシステム全体の結果であり、レーザー光源の横に印字された単一の数値ではありません。
犠牲光学部品を検査する
カバーガラスが熱を伝えて焦点調整光学系に危険を及ぼす前に、汚れ、焦げ跡、曇り、または損傷がないか確認してください。
冷却と空気の流れに関する証拠を読む
機械のマニュアルと照らし合わせて、温度、流量、液面レベル、フィルター、コンデンサーのクリアランス、アラームを確認してください。
リセットする前に記録する
断続的な不具合を診断できるように、コード、タイムスタンプ、レシピ、材料、および最近のメンテナンス情報を保存してください。
オペレーターとサービス業務を別々に行う
内部光学系、高電圧キャビネット、光ファイバー接続には、資格を有する認定された担当者とエネルギー制御が必要です。
レーザー溶接機のメンテナンスガイド
レーザー溶接機の寿命を実際に縮めるものは何ですか? 耐用年数?
ほとんどの予防可能な故障は連鎖的に発生します。カバーガラスへの飛沫付着、エアフィルターの目詰まり、ケーブルの過負荷といった小さな不具合が、熱、不安定性、汚染を引き起こし、より高価な部品にまで影響を及ぼすのです。
飛沫、煙、または粉塵が侵入する
ノズル、保護窓、コンデンサー、通気口、センサーなどに堆積物が付着します。
汚れた部品が熱くなる
光学的な冷却経路や制限された冷却経路は、より多くのエネルギーを吸収し、通常の状態から逸脱する。
溶接品質が動き出す
浸透性、飛散、焦点、ワイヤ送給、温度などの再現性が低下する。
症状は無視される
作業員は、原因を記録することなく、出力を上げたり、アラームをリセットしたり、溶接を続けたりする。
高価な部品が露出する
フォーカスレンズ、QBH接続部、光ファイバーケーブル、ポンプ、光源、または制御装置が損傷する可能性があります。
階層化されたスケジュールを使用する— 一般的なカレンダー.
適切なメンテナンス間隔は、メーカー、冷却システム、照射時間、材質、ヒューム負荷、および環境によって異なります。下記の表は、有用なメンテナンス項目を示しています。具体的な手順と間隔については、OEMのチェックリストをご参照ください。
| メンテナンスレイヤー | 典型的なチェック | 記録する証拠 | エスカレーションする場合 |
|---|---|---|---|
| シフト開始 | 頭部と安全: 保護窓、ノズル、トリガー/インターロックの状態、光ファイバーケーブル、コネクタ、シールドガスホース、および目視可能な漏れ。 | 合否判定、オペレーター、カバーガラスの状態、新たな損傷、作動中のアラーム。 | 窓が焼けている、またはひび割れている。ファイバージャケットが潰れている、または切断されている。インターロックが安全でない。 |
| 生産中 | 処理条件: 溶接外観、スパッタの発生傾向、焦点の安定性、ワイヤ送給、ガスの被覆率、チラーの温度/流量、および異常な騒音。 | レシピ、材料、照射時間、アラームコード、傾向変化、および影響を受けたバッチ。 | 温度/流量アラームが繰り返し発生する、材料の変化がないのにプロセスが変動する、またはヘッドが異常に高温になる。 |
| シフト終了 | ハウスキーピング: 手の届く範囲の外部表面を清掃し、許可された区域からゴミを取り除き、ケーブルを点検し、トーチをきつく曲げたり衝撃を与えたりせずに保管してください。 | 清掃完了、消耗品使用済み、異常事項は次のシフト担当者へ引き継ぎました。 | 汚染物質が密閉された光学領域内に存在しているか、または承認された手順では除去できない場合。 |
| 週単位/使用量ベース | サポートシステム: 外部フィルタースクリーン、コンデンサーの状態、排気風量表示、ガス接続部、ワイヤーライナー、およびフィーダーローラー(装着されている場合)。 | 圧力/流量インジケーター、フィルターの状態、清掃日、ローラーまたはライナーの摩耗。 | フィルターの負荷が急速に回復する、抽出が発生源で捕捉されなくなる、またはワイヤの送りが不安定な状態が続く。 |
| OEMサービス間隔 | 質の高いサービス: 冷却液の化学分析または交換、内部フィルターの交換、電気系統の点検、ファームウェアのレビュー、校正チェック、および内部光学作業。 | サービスレポート、部品、ソフトウェアバージョン、測定値、次回の修理予定日。 | 測定値が手動設定の上限値を超えている場合、冷却液の汚染の兆候がある場合、または内部の光学系/光ファイバー接続部へのアクセスが必要な場合。 |
| 条件トリガー | 診断: レンズの消耗、アラームの頻度、温度マージン、電力供給、フォーカス、溶接欠陥、またはダウンタイムの変化を調査する。 | 前後のデータ、障害ツリー、是正措置、および確認テスト。 | 根本原因は不明であり、運転を継続すると被害が拡大する可能性がある。 |
IPG社のLightWELDメンテナンスガイドは、メーカー固有の例として挙げられます。このガイドでは、各シフトの開始時に保護窓を点検するようユーザーに指示しています。製品の交換手順、部品、または交換間隔を、マニュアルなしで別の溶接ヘッドに適用しないでください。
検査ルートを設定してください 実際の作業負荷.
最も近い機械の状態を選択してください。結果はチェックの優先順位を示しますが、サービスマニュアル、アラーム指示、保証条件、または現場の安全手順を上書きするものではありません。
機械の用途について説明してください。
公称出力定格のみを用いるのではなく、直近の照射時間と観測された条件を考慮してください。
通常の予防サイクルを実行する
始業時の光学点検と安全点検を実施した後、この機種に指定されている水冷システムのサービスポイントと間隔に従ってください。

カバーガラスを 犠牲警報.
保護窓は、プロセス汚染と高価な集光光学系の間に位置します。この窓に付着したスパッタや煙はレーザーエネルギーを吸収し、局所的な加熱を引き起こして出力を低下させる可能性があります。そのため、カバーガラスの検査は、携帯型レーザー溶接機において最も価値の高い日常業務となることが多いのです。
機械がまだ発光しているかどうかだけで判断しないでください。コーティングの曇り、小さな焦げ付き、エッジの欠け、不適切なコーティング、指紋などによって熱挙動が変化する可能性があります。IPGが公開しているメンテナンス資料では、LightWELDユーザーに対し、各シフトの開始時に保護窓を点検するよう指示しており、保護窓は集光光学系を保護する犠牲要素であると説明しています。
安定した冷却により光源、光学系、 プロセスウィンドウ.
冷却系の不具合は、液面低下、流量制限、熱交換器の汚れ、フィルターの詰まり、冷却液の誤使用、換気不良、凍結、センサーやポンプの故障などが原因で発生する可能性があります。適切な対処方法は、機械が水冷式か空冷式かによって異なります。
流体、流量、放熱を制御する
液面レベル、温度、流量表示、ホース、漏れ、フィルターの状態、コンデンサーのクリアランスを確認してください。冷却液の種類、処理方法、交換間隔は、供給元およびチラーメーカーが指定する基準に従ってください。
- すべてのシステムが同じ「純水」を受け入れると決して思い込まないでください。
- 補充数量を記録し、紛失が繰り返される場合は調査する。
- システムを凍結や結露から保護してください。
空気の流れ経路を保護する
外部水回路がないからといって、メンテナンスが不要というわけではありません。吸気口、排気口、フィルター、ヒートシンク、ファンは、高温で汚染された空気を再循環させることなく、熱を放出する必要があります。
- 通気口の周囲には、指定された間隔を確保してください。
- 温度上昇の原因となる制限措置を行う前に、承認済みの外部フィルターを清掃してください。
- ファンの音の変化や温風の再循環について調査してください。
トレンドを把握する ― 警告だけではない
アラームは遅れて発せられる信号です。シャットダウン前に許容範囲が狭まっていることを把握できるよう、通常の温度、流量、圧力、またはファン動作を記録しておきましょう。
- 全く同じレシピと環境条件下で比較してください。
- 異常な測定値を保守作業と関連付ける。
- 生産を継続するために、警報制限を迂回したり、引き上げたりしないでください。

煙と粉塵はどちらも健康被害をもたらし、 メンテナンス負荷.
溶接ヒュームは、母材、コーティング、溶加材、および溶接プロセスによって決まる複雑な混合物です。NIOSH(米国国立労働安全衛生研究所)は、局所排気換気を作業区域からヒュームを排出するための発生源制御方法として説明しています。局所排気換気は、現場の産業衛生または換気の専門家によって選定および検証されるべきです。
機械にとって、効果的な吸引は、加工ヘッド付近や作業場の冷却面付近への堆積物を低減します。ただし、レーザー囲い、インターロック、適切な個人用保護具(PPE)、物質危険性評価、呼吸保護具の着用義務に代わるものではありません。
正しい操作により、メンテナンスが不要になります 修理.
適切な保守計画には、機械の起動方法、取り扱い方法、プログラミング方法、保管方法が含まれます。高額な故障の多くは、筐体の外側で発生します。
始業前点検
排出前に、承認された作業区域、インターロック、緊急停止装置、保護窓、ノズル、ファイバー経路、ガス、冷却装置、抽出装置、およびレシピを確認してください。
管理された生産
規定された処理範囲内で作業してください。光ファイバーケーブルを持ってトーチを引っ張ったり、曲げ半径を超えたり、車両や高温部品によってケーブルが損傷する可能性のある場所にケーブルを置いたりしないでください。
管理されたシャットダウン
電源、冷却装置、制御装置が所定の順序で停止するように、製造元のシャットダウン手順に従ってください。動作中の故障を一時的に停止させるためだけに、主電源を遮断しないでください。
シフト引き継ぎ
アラーム、変更された消耗品、不安定なレシピ、および一時的な対応を記録してください。「今は問題なさそうだ」という口頭での報告は、診断の証拠として保存されません。
ノズル、カバーガラス、フォーカス
指定されたノズル形状と作動距離を維持してください。ノズルが曲がったり汚染されたりすると、遮蔽、ワイヤの位置、反射エネルギーに影響が出る可能性があります。必要な手順と工具なしに、内部光学系を再調整しないでください。
ケーブルと光接続
ケーブルを急な曲げ、ねじれ、圧迫、高温の飛沫、衝撃から保護してください。被覆の損傷、接続部の緩み、コネクタの汚染は、資格のある検査員による検査の停止条件とみなしてください。
ローラー、ライナー、チップ
ローラー、ワイヤ、ライナー、接点部品を適合させます。ワイヤの変形や摩耗の加速につながる過剰な張力で補正するのではなく、送りの不安定性、異物、駆動圧力を追跡します。
機械データを使用してサービスをスケジュールする 失敗する前に.
カレンダーによる保守管理は、予測可能な作業を把握するのに役立ちます。状態データによる保守管理は、負荷変動や断続的な故障を把握するのに役立ちます。これらを組み合わせることで、より信頼性の高い保守管理システムを構築できます。
実際のレーザー使用時間と筐体の電源投入時間を分離し、使用状況に基づいた間隔設定をサポートします。
冷却液の温度、流量、圧力、またはファンの動作を、通常の生産状況と比較して監視します。
保護窓の劣化が加速している場合、その原因究明が必要であることを明らかにします。
障害をリセットすることで、実際に原因が解消されたのか、それとも一時的に隠蔽されただけなのかを示します。
| 観察された症状 | まず最初に点検すべき箇所 | しないでください | 有用な証拠 |
|---|---|---|---|
| 突然の浸透力の低下 | 材料/接合部の変更、保護ウィンドウ、ノズル、フォーカス、レシピ、ヘッド位置、およびソースアラーム。 | 古いビーズが戻ってくるまで、出力を上げ続けてください。 | ビフォーアフターサンプル、光学写真、プログラムバージョン、および電力/温度の推移。 |
| 保護窓は急速に破損する | スパッタの方向、ノズルの損傷、作動距離、ガス供給、汚染、反射、および適切な部品/コーティング。 | 未確認の窓を取り付けるか、焼け焦げた塗膜を磨く。 | ウィンドウバッチ、変更間隔、溶接方向、材料、および故障箇所。 |
| 温度または流量アラーム | 液面レベル、漏れ、ホース、フィルター、ポンプ/センサー、コンデンサー、通気口のクリアランス、周囲環境、および承認済みの冷却液。 | アラームをバイパスするか、制限値を引き上げるか、負荷がかかった状態で繰り返し再起動する。 | 警報コード、入口/出口の測定値、メンテナンス履歴、および最近の補充状況。 |
| 断続的なワイヤ送給 | スプールドラグ、ローラーの選択/圧力、ライナー、チップ、ケーブルの配線、ワイヤーの清浄度、同期設定。 | 抵抗を感じることなく、最大の駆動圧力を加えてください。 | ワイヤの種類/直径、送り速度、ローラーの設定、故障発生時期、摩耗部品の写真。 |
| 多孔性や変色がより顕著になる | 材料の清浄度、ガスの種類/流量、漏れ、ノズルの被覆、通風、根元の遮蔽、およびプロセス熱入力。 | レーザー光源が外観上故障していると仮定する。 | ガスラベル、流量計、接合部の準備、ビード部、および遮蔽配置。 |
| 頻繁に発生する説明のつかない旅行 | オリジナルコード、インターロックチェーン、電力品質、接地、コネクタ、温度、ソフトウェアの変更、およびイベントのタイミング。 | サービス提供前に履歴を削除するか、安全入力をバイパスしてください。 | エクスポートされたログ、コードの写真、タイムスタンプ、プログラム、および最近の施設変更。 |
TRUMPFの最新の状態監視資料では、部品の状態、警告傾向、および保守履歴を使用して、冷却水レベルの低下やフィルターの汚れなどのリスクをダウンタイム前に特定する方法が説明されています。利用可能なセンサーとデータは、機械によって異なります。
エネルギーを抜く前に サービス.
レーザー溶接機は、目に見えないクラス4の放射線、高電圧、蓄積された電気エネルギー、冷却圧力、圧縮ガス、動作、および高温作業を組み合わせた装置です。「ビームがオフ」であることは、安全な保守状態が確認されていることを意味するものではありません。
OSHAの危険エネルギー基準は、保守作業中の予期せぬ通電と蓄積エネルギーに対処するものです。現場および機械ごとに、適用されるエネルギー制御プログラム、訓練を受けた担当者、および検証手順を明確に定める必要があります。
ロックアウト/タグアウト
保守作業中に作業員が予期せぬ起動やエネルギー放出にさらされる可能性がある場合は、現場の手順に従ってください。隔離し、蓄積されたエネルギーを制御し、安全な状態であることを確認してください。
レーザー放射
ドア、インターロック、または筐体を破壊しないでください。内部保守作業は、通常の作業とは異なる危険を生じさせる可能性があり、認定されたレーザー保守技術者の資格が必要です。
電気と冷却
コンデンサ、主電源回路、ポンプ、加圧配管などは、依然として危険な状態にある可能性があります。必要な放電、待機、および確認手順に従ってください。
煙と物質
発生源でのヒュームの制御、コーティングや合金の特定、および排気装置の維持管理を行う。清掃作業は、堆積した有害物質を攪乱する可能性がある。
耐用年数を測定する 可用性と安定性.
すべてのレーザー溶接機が10年、15年、あるいは20年も持つという、普遍的に妥当な主張は存在しない。機械の構造、使用状況、環境、修理サポート、そして陳腐化といった要素がすべて影響する。より優れたプログラムとは、メンテナンスによって保護されるべき成果を測定するものである。
計画外のダウンタイム
故障時間、復旧時間、および再発原因を追跡します。技術的には動作可能でも、頻繁に不安定になる機械は、有用な耐用年数を提供していません。
初回通過利回り
検証済みの同じレシピが、出力、再加工、またはカバーガラスの消費量を増やすことなく、引き続き許容できる溶接結果を生成できるかどうかを監視します。
部品、サービス、ソフトウェア
ライフサイクル価値を評価する際には、保護窓、ノズル、フィルター、ポンプ、訓練を受けたサービス担当者、バックアップ、および互換性のあるソフトウェアの入手可能性を含めてください。
メンテナンスから続けて 機械の選定と検証.
冷却アーキテクチャ、プロセス検証、またはサービスサポートに関連するメンテナンス上の問題が発生した場合、これらのOceanplayerページをご利用ください。
レーザー溶接機 耐用年数に関するよくある質問
レーザー溶接機の寿命はどのくらいですか?
寿命は一律ではありません。耐用年数は、機械の設計、照射時間、冷却方法、汚染、物理的な取り扱い、メンテナンスの質、サービスサポート、部品やソフトウェアの入手可能性などによって異なります。単一の数値に頼るのではなく、部品の保証、メンテナンス要件、保守性についてサプライヤーに確認してください。
レーザー溶接機の日常的なメンテナンス作業の中で、最も重要なものは何ですか?
多くの携帯型溶接機では、作業開始時に保護窓、ノズル、光ファイバーケーブル、安全装置、冷却状態を点検することが非常に重要です。正確なチェックリストは、溶接機本体および溶接ヘッドのマニュアルを参照してください。
レーザー溶接機はどのくらいの頻度で点検整備を受けるべきですか?
OEMのスケジュールと、稼働時間、シフト数、環境、消耗品の傾向、状態データを組み合わせる。稼働率の高い生産現場や粉塵の多い生産現場では、管理された環境で時折使用される場合よりも、より頻繁な点検が必要になる可能性がある。
保護窓の交換時期はどのように判断すればよいですか?
汚染や損傷が承認された手順で安全に修復できない場合、または焦げ跡、曇り、ひび割れ、プロセス劣化により焦点光学系を保護できなくなった場合は、製造元の検査基準に従って交換してください。
レーザーレンズをアルコールやアセトンで清掃しても大丈夫ですか?
光学機器メーカーまたは機械メーカーが、使用する液体、純度、塗布方法、および塗布手順を明示的に承認している場合に限ります。コーティング、接着剤、およびアセンブリはそれぞれ異なります。一般的な溶剤処理手順を使用すると、コーティングが損傷したり、汚染物質が光路に移動したりする可能性があります。
水冷式レーザー溶接機には、蒸留水と脱イオン水のどちらを使用すべきでしょうか?
レーザー光源およびチラーの製造元が指定する冷却液の化学組成、導電率、処理方法、交換手順を厳守してください。システムによって使用する材料、腐食防止剤、制限値が異なるため、普遍的な冷却液の推奨はありません。
空冷式レーザー溶接機はメンテナンスの手間が少ないのでしょうか?
外部水回路とその作動油の供給は不要になりますが、それでもなお、清潔で妨げのない空気の流れ、フィルターと熱交換器のメンテナンス、適切な周囲環境、光学系の検査、ケーブルの保護、および安全点検が必要です。
私のレーザー溶接機が過熱し続けるのはなぜですか?
考えられる原因としては、フィルターの詰まり、コンデンサー表面の汚れ、通気口のクリアランス不良、熱風の再循環、冷却液レベルの低下、漏れ、流れの閉塞、作動油の誤使用、ポンプまたはセンサーの故障、過度の周囲温度、定格負荷外での運転などが挙げられます。アラームの手順に従ってください。負荷がかかった状態でアラームをリセットし続けないでください。
光ファイバーケーブルの被覆が損傷している状態で溶接作業を続けても大丈夫ですか?
いいえ。機械を停止し、認定された担当者に搬送システムを点検してもらってください。たとえ出力が継続していても、押しつぶし、切断、急な曲がり、または熱による損傷は、ビームの確実な搬送と安全性を損なう可能性があります。
ソフトウェアのアップデートは、マシンの寿命を延ばすのか?
承認済みのアップデートは、不具合の修正、診断機能の向上、互換性の維持に役立ちますが、適切に管理する必要があります。運用中に未検証のソフトウェアをインストールするのではなく、パラメータのバックアップ、バージョン管理、サプライヤーの指示に従ってください。
メンテナンスのためにどのような記録を保管すべきですか?
ビーム照射時間、検査結果、アラームコード、温度または流量データ、交換部品、冷却液およびフィルターの履歴、ソフトウェアバージョン、写真、担当者、および機械を稼働状態に戻すために使用された検証テストを保管してください。
専門業者に依頼すべきタイミングはいつですか?
光ファイバーまたは内部光学機器が損傷している可能性がある場合、安全回路が故障した場合、冷却アラームが繰り返し鳴る場合、高電圧または密閉された領域へのアクセスが必要な場合、発生源から内部障害が報告された場合、または承認されたオペレーターによる点検後も根本原因が不明な場合は、エスカレーションを行ってください。
この記事で使用した情報源 メンテナンスガイド
メーカー固有の手順は例として示されています。安全および保守作業は、実際の機械のマニュアルおよび地域の要件に従う必要があります。
技術および安全に関する注意事項:このページは保守計画を支援するものであり、機器マニュアル、保証条件、ロックアウト/タグアウトプログラム、レーザー安全プログラム、電気手順、産業衛生評価、または特定のシステムに関する認定を受けた担当者によるサービス作業に代わるものではありません。
レーザー溶接機を選ぶ 長年にわたるサポート.
材料、厚さ、想定される溶接時間、シフト数、冷却方法、作業場の状況、サービス提供場所をお知らせください。Oceanplayerは、実際の生産状況に合わせて最適なシステム構成を提案し、サンプル溶接計画を作成いたします。