

判断方法 レーザー溶接の継ぎ目品質
レーザー溶接は、指定された表面形状、溶融形状、および使用要件に基づいて評価します。まず図面と工程記録を確認し、溶接部全体を検査した後、必要に応じて断面検査、適切な非破壊検査、および性能試験を実施します。滑らかなビードだけでは内部品質を証明できません。


1. このジョイントが達成すべきことを定義する
以下の7つのチェック項目は検査の判断基準となるものであり、すべての溶接部に対して必須となる7つの検査項目ではありません。装飾的な筐体、荷重のかかるブラケット、密閉タンクなどでは、それぞれ異なる証拠が必要となります。検査方法を選択する前に、必要な結果を決定してください。
材質と状態、各部材の厚さ、接合部の詳細、必要な貫通幅または溶着幅、許容表面形状、および関連する製品試験を正確に記録してください。検査方法、合格基準、サンプリング計画、および作業承認権限者も追加してください。「見た目は良好」では解釈の余地が大きすぎます。
3つの文書は明確に区別して保管してください。図面は接合部を定義し、溶接手順仕様書(WPS)は接合部の製造方法を記述し、検査計画書は適合性の確認方法を規定します。手順の認定が必要な場合は、その試験記録が認定範囲の裏付けとなる証拠となります。
手順認定に関しては、ISO 15614-11:2025が金属材料の電子ビーム溶接およびレーザービーム溶接を対象としています。ISO記録には、2026年5月付の修正版が記載されています。適用される契約または製品規則で要求される版および修正を適用してください。
2. 接合部と工程記録を確認する
レーザー出力を調整する前に、部品とセットアップが認定された手順と一致していることを確認してください。コーティングの誤り、接合部のずれ、または保護窓の汚染は、表示される出力設定が同じままでも溶接結果に影響を与える可能性があります。
溶接前
- 等級、材料ロット、状態、コーティングを特定してください。
- 端部の準備、表面の清浄度、および重なり合う接合部を確認してください。
- ギャップ、不一致、部品の位置を規定の許容範囲と比較して測定します。
- 治具、クランプの順序、裏打ち、および継ぎ目へのアクセスを確認してください。
溶接中
- プログラムのバージョン、出力またはパルス設定、移動速度、フォーカスを記録します。
- 揺動設定、充填線、およびシールド材(使用した場合)を記録してください。
- アラーム、追跡データ、および重要なメンテナンス変更を保持する。
- 記録を実際の部品、継ぎ目、製造時間にリンクさせてください。
証拠に基づいて原因を絞り込んでください。光学系の変更後に不具合が発生した場合は、その変更内容を確認してください。不具合が特定の治具位置でのみ発生する場合は、その位置のアライメントとフィッティングを確認してください。複数の変数を同時に変更すると、次の結果の説明が難しくなります。
3. 目に見える縫い目全体を検査する
視覚的に許容できるレーザー溶接継ぎ目は、意図した経路に沿っており、指定された形状と連続性の限界を満たしています。始点、安定部分、角、重なり部分、終端、そしてアクセス可能な場合は根元部分を検査してください。見た目の良い部分だけで判断しないでください。
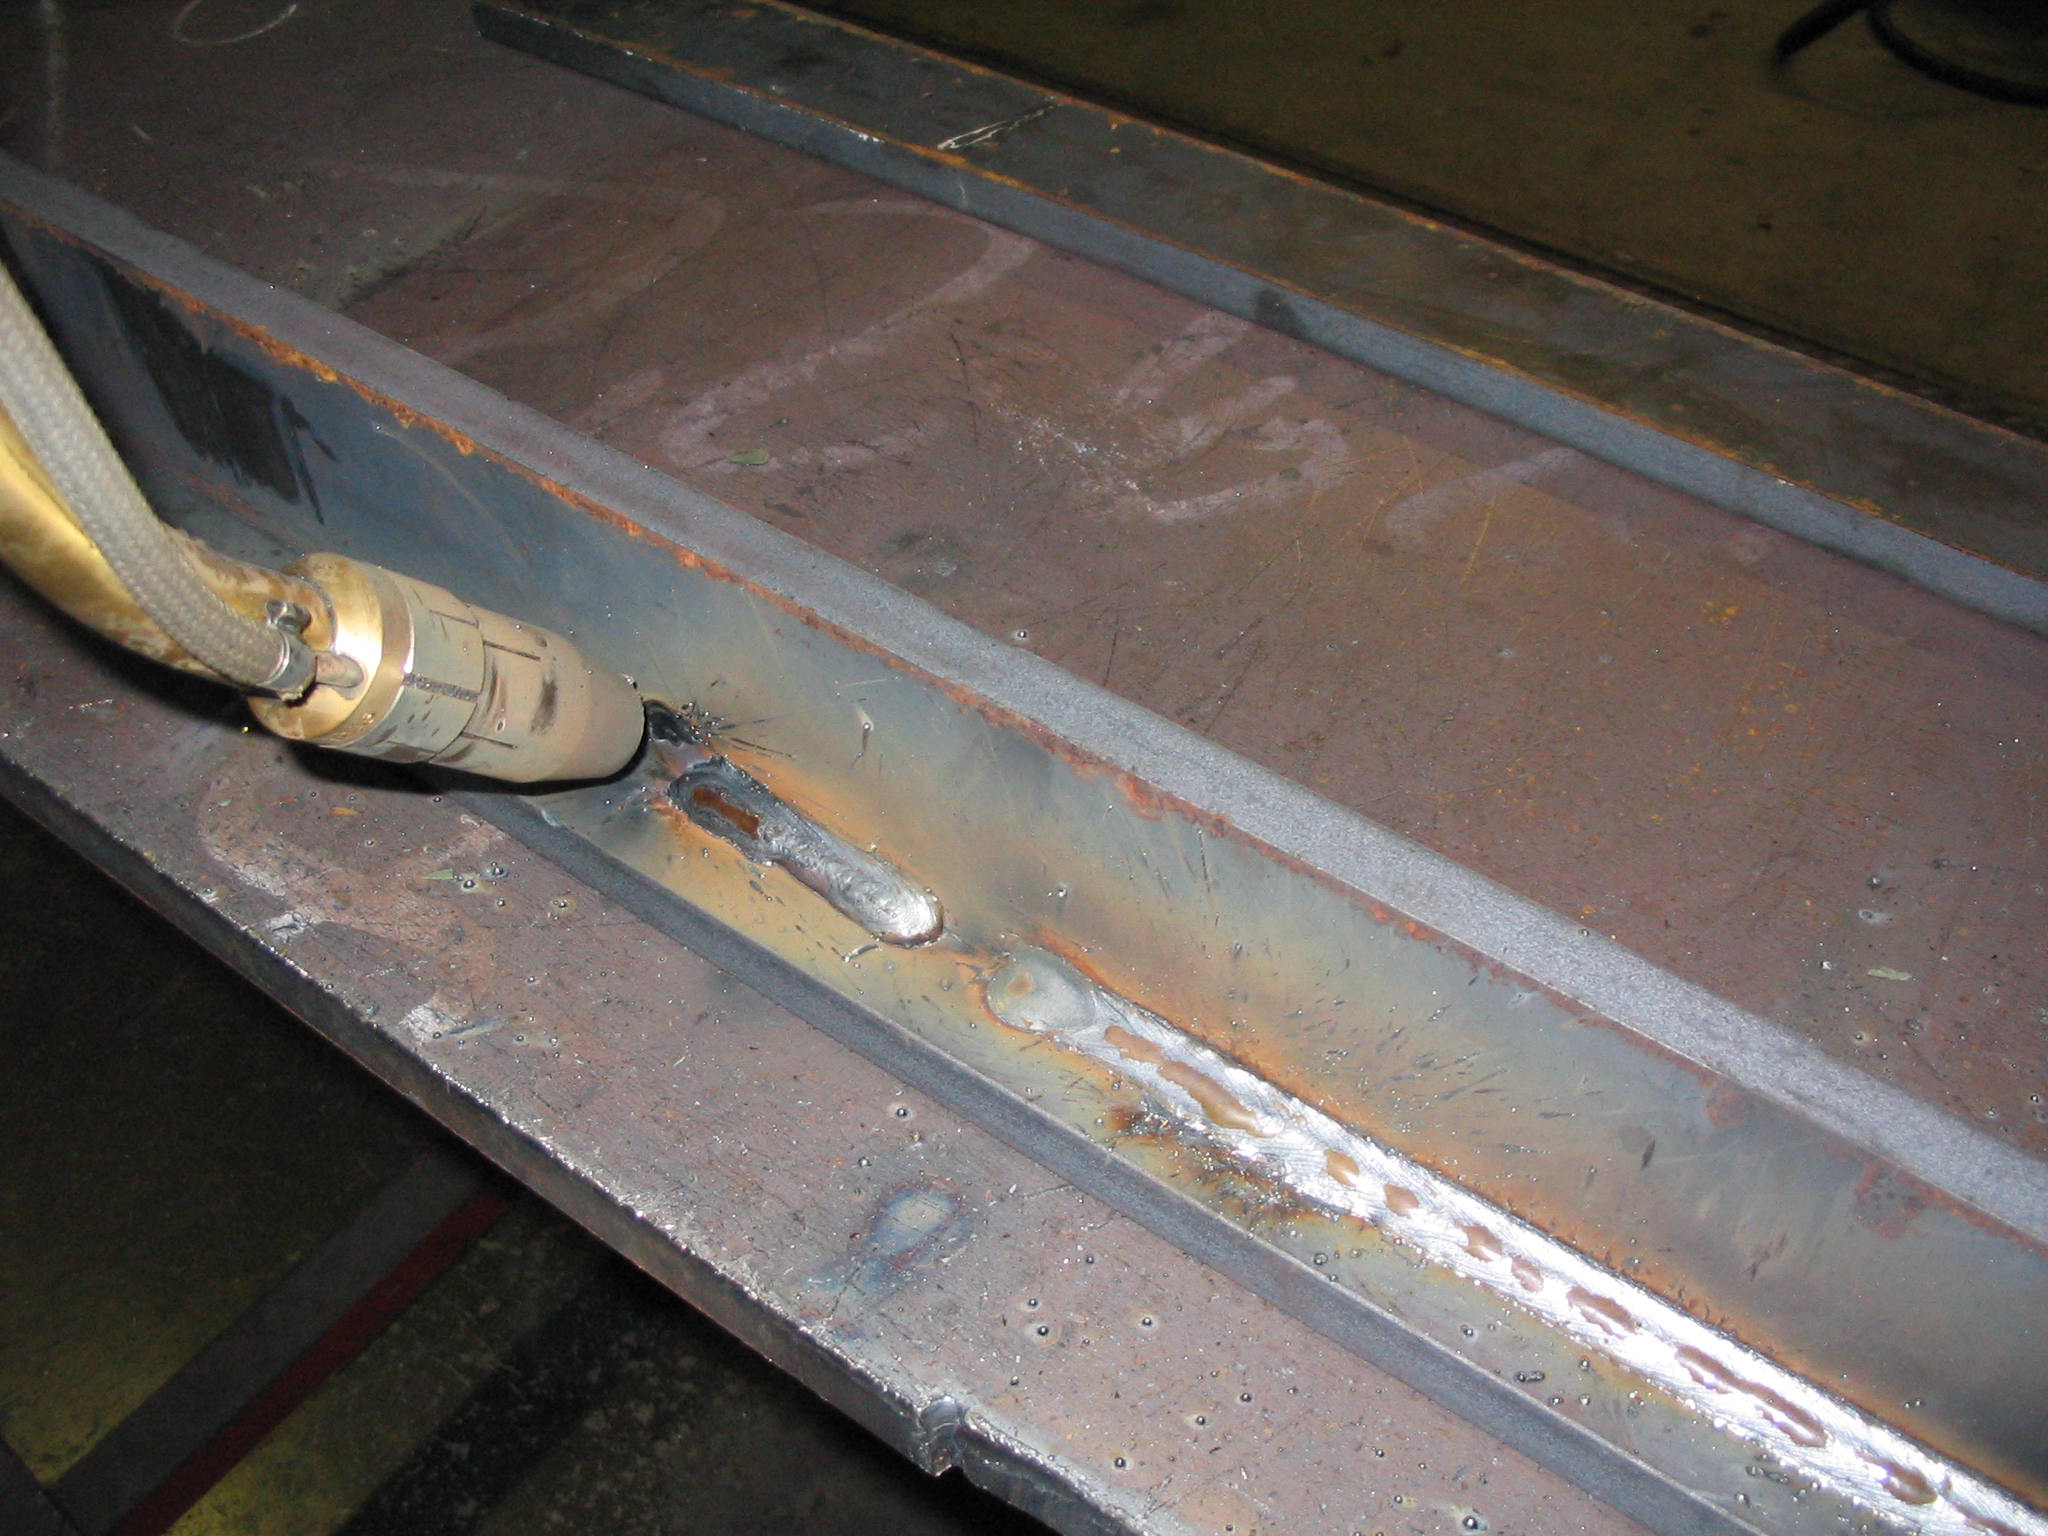

観察結果を再現可能にする
指示が損なわれない承認済みの洗浄方法を使用してください。適切な照明とアクセスを確保し、必要なゲージまたは校正済みの測定システムを使用してください。ISO 17637:2016は溶融溶接部の目視検査を規定しており、溶接前の継手検査にも適用できます。
図面で要求されるとおり、実際の寸法と位置(幅、アンダーカット深さ、アンダーフィル、補強、ミスマッチ、開始/停止部)を記録します。溶接止端部とは、目に見える溶接面が母材と接する境界のことです。
色や飛沫は手がかりとなる。その意味は素材や用途によって異なる。銀色の表面や均一な波紋模様は、必ずしも合否を一概に判断するものではない。
| 観察 | 確立すべきこと | 役立つ次のアクション |
|---|---|---|
| 細い線やひび割れのような跡 | それが不連続性であるかどうか、また、どの程度まで広がっているか。 | 影響を受けた作業物を評価のために保管し、適切な表面検査または断面検査を実施してください。 |
| 穴や窪み | その開口部がより大きな空洞や失われた部分につながっているかどうか。 | ポジションをマッピングし、必要に応じて内部検査を選択します。 |
| アンダーカットまたはアンダーフィル | アンダーカットとは、端部の溝のことです。アンダーフィルとは、溶接面が低い状態のことです。指定された寸法を測定してください。 | 許容範囲と比較し、有効継手サイズが不明な場合は断面形状を確認してください。 |
| 幅が不規則、パスが欠落、または不一致 | 形状が承認された条件から逸脱している場合。 | その位置における部品の位置、追跡状況、速度、および適合状況の記録を比較してください。 |
| クレーターまたは急な再起動 | 過渡状態における連続性と局所融合。 | 該当する場合は、その場所をセクションテスト計画または機能テスト計画に含めてください。 |
画面が小さい場合は、表を左右にスワイプしてすべての列を読んでください。
症状だけでは原因を特定することはできません。TWIのレーザー溶接欠陥ガイドでは、合金や溶接形状に関連する亀裂、汚染、遮蔽、キーホール不安定性に関連する気孔について説明しています。亜鉛めっき重ね継手では、コーティング蒸気の閉じ込めによってブローホールが発生することもあります。詳細なプロファイル調査については、レーザー溶接アンダーカットガイドを参照してください。
4. 必要なインターフェースでの貫通と融合を確認する
断面標本は、開発、認定、または定期検証の際に接合部を直接検査する方法です。これは、サンプリングされた平面を示します。ただし、1つの断面標本だけでは、接合部全体にわたって同じ状態が続いていることを証明することはできません。
浸透と融着は、それぞれ異なる問題に対する答えです。必要な深さは接合部の設計によって決まります。融着とは、意図した接合面が実際に溶け合っているかどうかを指します。重ね継ぎの場合、上板に深く見えるビードがあっても、下板が接合されていない可能性があります。
概念的な断面図であり、実測溶接や受入テンプレートではありません。色は溶融ゾーンと母材を示しています。図には熱影響部や指定されたコーティング厚さは示されていません。
セクションの写真だけでなく、そのセクション自体を記録してください。
その位置と向きを特定します。指定された深さ、界面幅、または有効溶接サイズを測定し、ルート形状、観察された気孔、亀裂、または未溶融領域を記録します。溶融した溶融部と、溶融せずに加熱された熱影響部(HAZ )を区別します。
検査対象部分を覆い隠さずに試料を準備してください。切断による損傷や研磨ムラは、解釈を歪める可能性があります。マクロ検査は全体の形状を把握するものであり、ミクロ検査と硬度試験は、それぞれ異なる材料特性に関する疑問に答えるものです。それぞれの準備および検査範囲については、Struers社の溶接部に関するガイダンスおよびISO 17639:2022を参照してください。
完全溶け込みと部分溶け込みの接合部および測定用語については、「溶接溶け込みの意味」を参照してください。意図的に部分溶け込みを指定した接合部は、完全溶け込みの要件を満たしていないことと混同してはなりません。
5. 欠陥、材料、形状に応じて非破壊検査(NDT)を選択する
非破壊検査(NDT)は、試験片を切り出すことなく部品を検査します。想定される欠陥に対してこの検査法を選択し、実際の接合部でその欠陥を検出できることを実証してください。アクセス性、厚み、表面状態、向き、検出感度など、すべてが重要です。
ISO 17635:2025は、一般的な選定指針を示しています。試験方法、試験範囲、および合否判定基準を明確に定める必要があります。品質レベルのラベルだけでは、完全な検査とは言えません。
| 方法 | 有用な証拠 | 主な制限 |
|---|---|---|
| 視覚検査(VT) | アクセス可能な路面状況と測定された形状。 | 隠れた融合状態、内部の細孔含有量、または材料特性を特定することはできません。 |
| 浸透探傷試験(PT) | 不連続部は、清浄で非多孔質の表面へと開口する。 | 内部に隠された欠陥は明らかにならない。 ISO-3452 1 溶接の受入基準ではなく、原則を示すものである。 |
| 磁性粒子検査(MT) | 適切な強磁性材料における表面指示。 | 磁性材料の適合性を確認してください。単に「鋼鉄」という名称だからという理由だけで選択しないでください。 ISO 17638. |
| 放射線検査(RT) | アクセスや感度が適切な、多孔性などの内部条件。 | 平面上の微細な欠陥は、ビーム角度が好ましくない場合、検出が困難になることがある。 |
| 超音波探傷(UT) | 内部反射板は、検証済みのプローブとセットアップを用いて検査された。 | 薄い、狭い、または複雑な接合部は、特殊な技術を必要とする場合があります。従来の超音波検査で対応できると思い込まないでください。 |
| 準備済み切片(破壊的) | 溶融部の形状と切断面における目に見える欠陥。 | 試料を消費し、炭層全体ではなく、特定の場所からサンプルを採取する。 |
モバイル端末では水平方向にスワイプしてください。方法の適合性自体は、許容できる結果を保証するものではありません。
薄い継ぎ目に従来型の超音波探傷が標準ではない理由
ISO 17640:2018は、厚さ8mm以上の低減衰金属溶接部、主に完全溶け込みフェライト系接合部に対する手動超音波探傷試験について規定しています。また、特定の特殊用途についても規定しています。この適用範囲は、超音波検査ではより薄い材料を検査できないという物理的な主張ではなく、別の用途固有の技術が想定されるのではなく、正当化されなければならないことを意味します。
放射線透過性検査(RT)に関して、TWIの放射線検出性に関する研究は、欠陥の開口幅、方向、および貫通厚さが検出に影響を与える理由を明らかにしています。したがって、明確な手法と必要な感度が示されていない限り、「X線を使用する」というアドバイスは不十分です。
6. 製品が依存する特性をテストする
良好な形状と許容範囲内の非破壊検査結果は品質評価の根拠となりますが、すべての使用特性を直接測定できるわけではありません。製品の負荷や機能を表す試験を、明確な方法と合否判定基準に基づいて選択してください。
- 静的負荷: 適切な引張試験、せん断試験、または接合試験を実施する。試験片の形状、荷重方向、結果、および破断位置を記録する。
- 延性または露出した欠陥: 指定された曲げ試験により、開口部や延性の制限が明らかになることがあります。試験片の向きと曲げ条件が重要です。参照 TWIの曲げ試験の説明.
- 冶金学的挙動: 合金の種類や使用状況に応じて、必要な微細構造試験、硬度試験、その他の材料試験を実施する。
- シーリング: 完成したアセンブリの漏洩試験方法、試験条件、および許容漏洩率を定義する。
- 電気サービスまたは周期的なサービス: 代表的な条件下で、規定された抵抗値、温度上昇、または疲労性能を評価する。
高い引張強度結果が漏洩防止性能を証明するものではなく、漏洩試験が疲労寿命を証明するものでもありません。同様に、母材の破損は、その試験片と荷重条件から得られた証拠に過ぎず、他のすべての使用条件を証明するものではありません。
7.製品リリース前に再現性を確認する
1つの試験片が成功したということは、1つの試験条件が満たされたことを示しています。生産においては、材料、組み立て、設備、および検証計画についても管理が必要です。設定値を信頼できる生産範囲として扱う前に、繰り返し使用する部品と関連する公差条件を確認してください。
モニターの意味を検証する
フォトダイオードとカメラは、光信号や溶融池の特徴を観測し、それらを溶接挙動と関連付けることができます。これらの出力は、プロセス証拠となります。TWIは、これらのモニタリング原理と、観測された信号から品質がどのように推測されるかを解説します。
実際のプロセスにおける適切なセクション、非破壊検査(NDT)、または性能結果に基づいてシステムを検証してください。関連する許容できない条件を含め、見逃された指示や誤検出を確認し、材料、形状、光学系、またはセンサーの変更後に関係性を再評価してください。変更されていない信号が検査不合格を覆すようなことがあってはなりません。
異常な結果に対する対応を定義する
管理計画では、停止または保留条件、影響を受ける生産期間、確認検査、リリース権限、および修理規則を明記する必要があります。疑わしい部品とそのデータを保存してください。さらなる出力を受け入れる前に、変更された変数を調査してください。
有用な溶接品質記録に必要な最低限の情報
- 部品および継ぎ目の識別番号、材料ロット、コーティング、厚さの重ね合わせ。
- 図面およびWPSの修正、実際のセットアップおよびプログラム。
- 検査方法、検査範囲、場所、機器、および制限事項。
- 測定結果、セクションまたはテストの参照値、および偏差。
- 処分内容、責任者、およびその後の確認事項。
サンプリングおよび再認定のトリガーは、該当する仕様書および検証済みの管理計画に定められています。「N回の溶接ごとに検査する」という普遍的な間隔はありません。
結果が不明確な場合の質問
検査前に溶接部を研磨または艶出ししても良いですか?
製造および検査手順で許可されている場合に限ります。仕上げ加工によって、プロファイル情報が失われたり、表面の開口部がぼやけたり、溶接サイズが変わったりする可能性があります。まず、必要な溶接状態の状態を維持し、仕様で要求されている場合は、仕上げ状態も評価してください。
溶接部が目視検査には合格したが、漏れ試験や強度試験に不合格だった場合はどうなるでしょうか?
不合格の結果は保管し、影響を受ける作業を特定してください。テスト設定を確認した後、必要に応じて接合部の形状、内部状態、材料特性を調査してください。目視検査に合格しても、別途要求されるテストの不合格は取り消されません。リリースには、実際の要件に対する承認された処理が必要です。
Oceanplayer Laser社とレーザー溶接の用途についてご相談いただくには、材料とコーティング、厚み構成、接合図、想定されるギャップ、溶接経路、および合格基準をお送りください。不良サンプルまたは既存の検査結果も併せてお送りください。評価に含めるべきセクションと製品テストについて合意してください。