

レーザー溶接の方法 高反射素材
反射率の高い金属もレーザー溶接は可能ですが、プロセスウィンドウはレーザー出力だけでなく、エネルギー結合とシステム保護を中心に構築する必要があります。合金の種類、厚さ、接合部に適した光源とビーム伝送システムを選択し、表面状態と接合精度を制御し、溶融池を安定させ、レーザーを危険な後方反射から保護する必要があります。
銅、アルミニウム、真鍮、金メッキ部品、および異種材料接合部は、単一の材料群として振る舞うわけではありません。これらの材料は、反射率、熱伝導率、揮発性合金元素、酸化膜、および冶金反応によって異なるリスクを生じます。現実的な解決策は、波長、出力密度、移動速度、焦点、ビーム形状、遮蔽、および検査を実際の部品と関連付けた、管理された試験計画を作成することです。
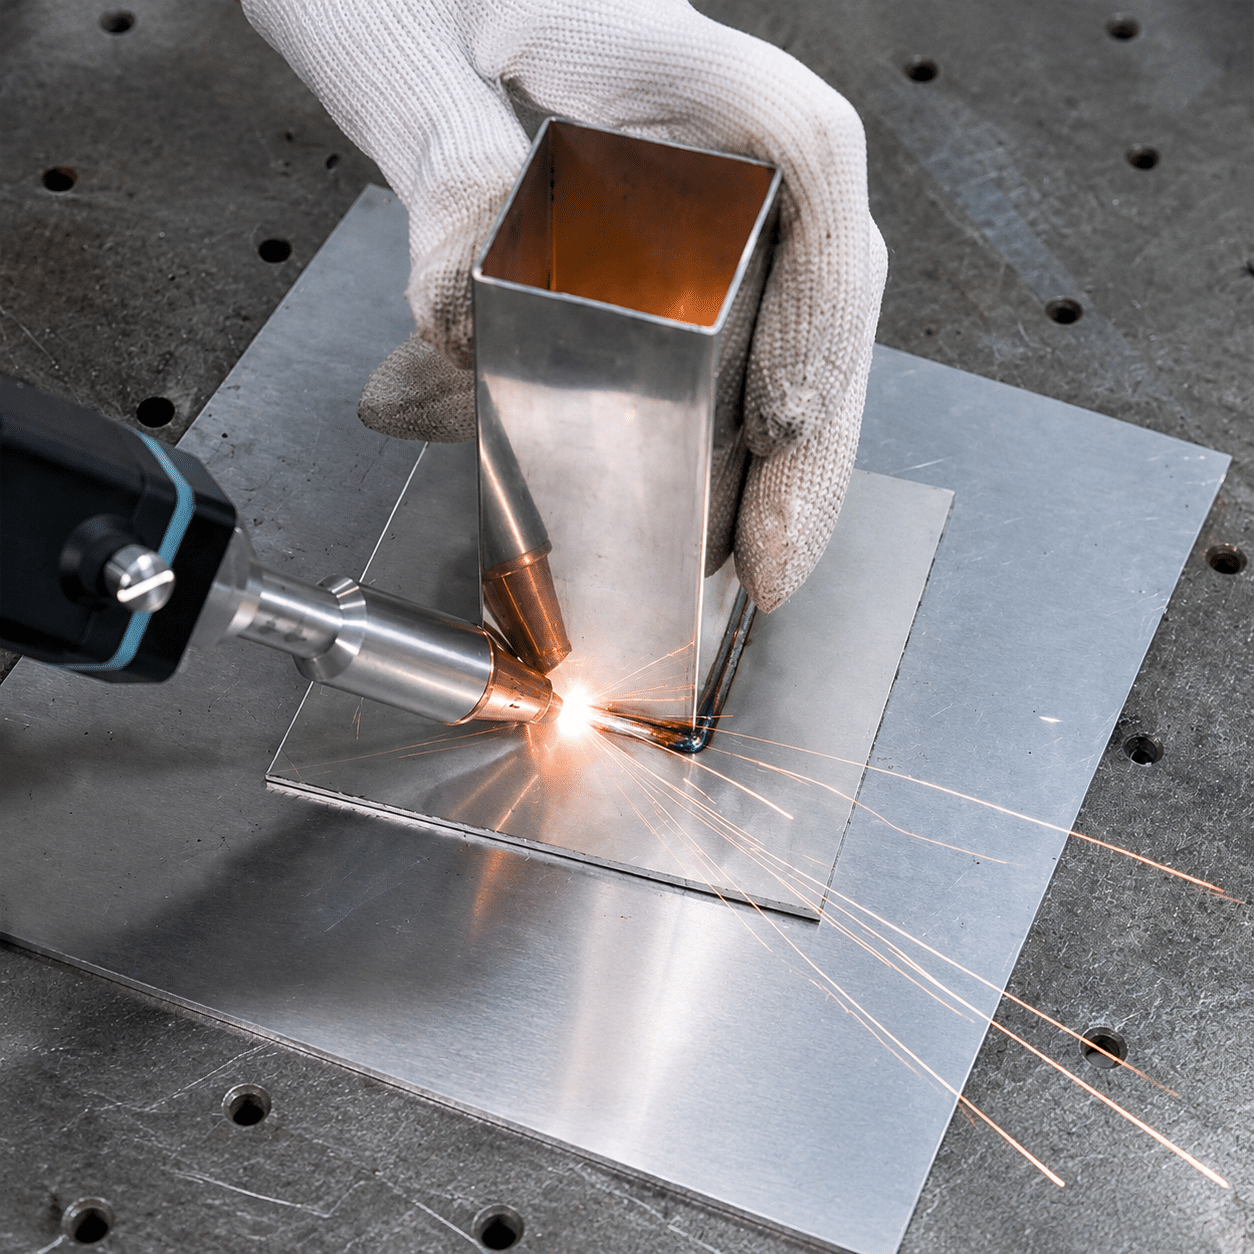
反射率をシステム変数として扱う。
低温表面の反射率は重要ですが、溶接のすべてではありません。表面が加熱され、溶融し、キーホールへと変化するにつれて、吸収率も変化します。したがって、実用的なプロセスでは、溶接部への入射、定常状態の溶融池、そして光源と光学系による反射エネルギーの処理方法を制御する必要があります。
赤外線ファイバー、緑色光源、青色光源は、出力、ビーム品質、低温表面との結合において、それぞれ異なるトレードオフ特性を持つ。
反射、急速な熱流、酸化物、汚染、および不適切な接合は、スパッタ、多孔性、または不完全な溶融を引き起こす可能性があります。
レーザー、プロセスヘッド、伝送ファイバー、モニタリング、および光学保護装置が、用途に適合していることを確認してください。
断面試験および用途に応じた試験を用いて、実際の合金、コーティング、形状、および製造公差を検証する。
高反射素材はなぜ レーザー溶接はより難しい?
工程計画において、「高反射性」とは、入射波長の大部分を熱に変換せずに反射する表面を指します。これにより、安定した溶融またはキーホール形成の閾値が上昇し、さらに別の問題が生じます。それは、反射されたビームがプロセスヘッドやレーザー光源に向かって戻ってくる可能性があることです。
清浄で研磨された銅表面は、プロセス開始時の近赤外線に対して特に吸収しにくい場合があります。表面の状態、温度、位相、波長はすべて、瞬間的な吸収に影響を与えます。
銅とアルミニウムは熱伝導率が高い。わずかなパラメータの変化でも、溶融不足、伝導溶接、不安定なキーホールといった状態の間でプロセスが変化する可能性がある。
水面が変形し、プールが形成されるにつれて、跳ね返ってくる水の方向と大きさが変化する可能性があります。そのため、機器は単に間に合わせの角度で遮蔽するのではなく、この負荷に対応できるように選定・構成する必要があります。
室温での光学データは波長の比較には役立ちますが、それだけで実際の溶接結果を予測することはできません。表面粗さ、酸化物、コーティング、入射角、温度、溶融状態、キーホール形状などが溶接中の結合状態を変化させるため、「銅はXパーセント反射する」とか「常に最適な波長は1つである」といった固定的な記述は、信頼性の低いプロセス仕様となります。
困難な移行期こそが、しばしば溶接の始まりとなる。
溶融前は吸収が限られているため、点火は焦点位置、ビームプロファイル、表面状態、出力変化率に影響を受けやすい。安定した溶融状態またはキーホールが形成されると、エネルギー結合は通常変化する。点火が不安定な場合、オペレーターは過剰な出力で補正しようとすることがある。その結果、弱い結合状態から激しい蒸発、スパッタリング、キーホール崩壊へと急激に移行する可能性がある。
より良いアプローチは、起動、定常移動、終了の3つのプロセス段階に分けることです。各段階について、ランプ動作、接近動作、終了を定義します。安定した中間部分が完全なサイクルを証明すると仮定するのではなく、継ぎ目の最初と最後の部分を検査します。
反復生産においては、プロセス変化を示す可能性のある信号(反射光、プラズマまたは熱放射、レーザー出力、ヘッドアラーム、カバーガラスの状態、部品高さのばらつきなど)を監視します。監視は金属組織学的検証に取って代わるものではありませんが、目に見える不良品が発生する前に変化を検出するのに役立ちます。

レーザー光源を選択する 共同要件色だけではありません。
光源の波長は、特に銅の場合、初期結合に影響を与えますが、生産上の選択は、利用可能な電力、ビーム品質、スポットサイズ、伝送アーキテクチャ、プロセスヘッドとの互換性、後方反射率、デューティサイクル、サービスサポート、および総コストにも左右されます。
| ソースルート | 強みとなる点 | 検証の主な制限 | 良い最初の質問 |
|---|---|---|---|
| 近赤外線ファイバーレーザー 約1030~1080 nm | 高出力での供給が広く、成熟した産業エコシステムを有し、アルミニウム、鉄鋼、および多くの複合生産プログラムで一般的に使用されています。強度、ビーム照射、開始戦略、およびソース保護が適切であれば、銅の溶接も可能です。 | 冷間銅の結合は可視光波長に比べて低く、表面感度も高くなります。システムが反射負荷に対応できるように設計されていない場合、反射負荷は深刻な問題となる可能性があります。 | 使用されている光源は銅線用として承認されていますか?反射光保護および監視機能はどのようなものが組み込まれていますか?ビーム形状や揺れを最適化することは可能ですか? |
| 緑のレーザー 約515nm | 銅の初期吸収率が高いほど、安定溶融の閾値が低下し、制御された伝導やキーホール溶接が可能になります。査読済みの比較研究では、試験済みの銅条件下において、結合性と安定性が向上することが示されています。 | 供給元によって、出力、ビーム品質、効率、統合オプション、コストは異なります。ある厚さやモードで得られた結果をそのまま転用することはできません。 | 生産速度で必要な浸透深度は達成可能ですか?利用可能なスポット、作動距離、スキャン戦略は何ですか? |
| ブルーレーザー 約445~450 nm | 銅やその他の非鉄金属における強力な可視光結合は、安定した加熱、薄板接合、バッテリー接続、および付加的なエネルギー供給を可能にする。 | 実際のパッケージの出力密度とビーム品質によっては、深部への透過が制限される可能性がある。接合部へのアクセスと光学的な統合は依然として重要である。 | 溶接方法は伝導溶接ですか、それともキーホール溶接ですか?使用可能な光源は、必要なスポット径と輝度を実現できますか? |
| ハイブリッドまたはマルチビームアプローチ | 可視光線源は制御された加熱を実現し、赤外線源は浸透性を提供する。形状を工夫したビームや複数のビームを用いることで、処理範囲を広げることができる。 | ハードウェア、アライメント、制御、検証の複雑さが増す。その利点は、実際の生産現場で実証されなければならない。 | 品質向上は統合コストに見合うものだろうか?両方の情報源はどのように監視・保守されるのか? |
必要な電力は、波長、ビームプロファイル、スポットサイズ、厚さ、接合部の形状、速度、モード、および材料の状態によって異なります。薄い銅タブには制御された可視光伝導溶接が必要になる場合があり、厚いバスバーには高輝度キーホールプロセスが必要になる場合があります。安定した結合のない電力は、接合部を改善するどころか、スパッタや機器のリスクを高める可能性があります。
初めての 溶接経路 あなたのアプリケーションのために。
このプランナーは、最初の技術協議を整理するためのものです。溶接手順の計算は含まれておらず、機械設定シートとして使用すべきではありません。
関節について説明してください
最も近い組み合わせを選択してください。プランの推奨事項は即座に更新されます。
可視光および保護赤外線銅線ルートを比較する
安定性が最優先される薄型銅線の場合、緑色または青色の可視光伝送方式と、銅線対応の赤外線光ファイバーシステムを比較検討してください。波長だけでなく、接続品質、スループット、統合性を考慮して選択してください。
計画策定の補助としてのみご利用ください。最終的な設定、安全対策、個人用保護具(PPE)、および受入試験は、レーザー安全および溶接に関する責任者が決定する必要があります。
後方反射防止は システムに組み込まれている。
反射性のワークピースは、加工ヘッド、伝送ファイバー、またはレーザー光源にエネルギーを反射する可能性があります。そのため、1つのアイソレーターで「99%遮断」といった一般的な保証では安全を確保することはできません。保護対策は機器固有のものであり、想定される材料、電力、形状、およびデューティサイクルに合わせて確認する必要があります。
互換性のあるソースを指定してください。
レーザーメーカーに、その機種が銅、アルミニウム、または想定される反射負荷に対して承認されているかどうかを確認してください。許容反射電力、アラーム動作、シャットダウンロジック、および保証条件を確認してください。鋼材に安全に使用できる光源が、研磨された銅にも必ずしも適しているとは限りません。
ビーム経路を保護し、監視する。
承認済みのプロセスヘッド、保護窓、光ファイバーインターフェース、およびセンサーを使用してください。カバーガラスの汚染と反射光アラームを監視してください。目に見える損傷が発生するのを待つのではなく、プロセス状況に基づいて検査および交換の間隔を決定してください。
反射光の形状を制御する。
製造元が承認したヘッドの向き、ビームトラップ、および囲い面を使用してください。ワークピースの傾きが制御されていないと、スポットの位置がずれたり、貫通深度が変わったり、危険が別の場所に伝わったりする可能性があります。形状の変更は、検証済みの手順書に記載する必要があります。
反射光、光ファイバー、光学系、または温度に関するアラームが発生した場合は、処理を停止して原因を特定してください。材料の向き、焦点、ヘッドの状態、カバーガラス、コネクタの状態、およびプロセスの安定性を確認してください。根本原因を調査せずにリセットを繰り返すと、品質問題が高額な電源障害に発展する可能性があります。
直接、反射、および 空気感染による危険物。
高出力レーザー溶接では、危険な直接光、鏡面反射光、拡散光、高温物質、火災、電気エネルギー、レーザーによって発生する空気中の汚染物質に人が曝される可能性があります。工学的対策は、最初の保護手段となります。

ISO 7010 W004 警告シンボル: Maxxl2 / Wikimedia Commons、パブリックドメイン。
適切な保護筐体、インターロック、管理区域、ビームストッパー、警報システム、および文書化されたアクセス手順を使用してください。開放型クラス4作業には、正式な危険性評価が必要です。
通常の溶接用遮光メガネは、自動的にレーザー保護機能を持つわけではありません。保護メガネは、実際の波長と必要な光学的濃度に適合している必要があり、また、遮光カバーやビーム制御の代わりにはなりません。
工程に適したサイズの発生源捕集抽出装置を使用してください。真鍮は亜鉛を含むヒュームを発生させる可能性があり、メッキまたはコーティングされた部品は、さらに有害な成分を放出する可能性があります。溶接前にコーティングの種類を確認してください。
可燃物を除去し、飛散物や高温部品を適切に管理し、適切な消火対応を行い、施設の高温作業手順に従ってください。反応性の高い合金や微細な堆積物には、特別な管理が必要となる場合があります。
レーザー安全担当者または責任ある安全担当者は、波長、出力、照射形状、アクセス可能な放射、観察条件、筐体、インターロック、換気、および非ビームハザードを評価する必要があります。訓練および標準操作手順は、実際のセルと一致していなければなりません。
表面、ジョイント、固定具を準備します。 プロセス変数。
高反射金属の溶接は、しばしば「レーザー出力」のせいにされがちですが、実際には汚染、酸化物、めっき、部品の高さ、ギャップといった制御不能な変数が存在します。再現性のある準備仕様を策定することで、パラメータ最適化を開始する前に、プロセス範囲を絞り込むことができます。
材質と状態を正確に特定してください。
合金の種類、熱処理条件、供給元、厚さ、表面処理を記録してください。「銅」「アルミニウム」「真鍮」だけでは不十分です。電気用銅、陽極酸化アルミニウム、ダイカストアルミニウム、快削真鍮は、それぞれ異なるガス、酸化物、冶金学的リスクを示す可能性があります。
すべてのコーティングと残留物を特定する。
めっき、酸化物、潤滑剤、接着剤、塗料、洗浄剤などの化学薬品を確認してください。適切な方法でこれらを除去または処理してください。未知のコーティングについては、そのヒューム、蒸発挙動、接合部への影響が理解できるまで溶接しないでください。
部品の嵌合精度と高さを制御します。
ギャップ、重なり、エッジの状態、平面度、治具の再現性を測定します。小さなギャップでも熱の流れや充填材の必要量が変化する可能性があります。高さのばらつきは焦点に影響を与え、スキャナシステムではスポットサイズやエネルギー密度が変化する可能性があります。
準備期間を確認してください。
保管中に表面状態が変化する可能性があります。洗浄から溶接までの許容時間、取り扱い規則、梱包方法、再洗浄基準を明確に定めてください。生産時にすぐに溶接できない場合は、検証時に経年劣化した代表的な部品を使用してください。
遮蔽と避難経路を確保する。
合金の種類、接合部、および受入条件に応じて、ガスの種類と供給方法を選択してください。流量はレギュレーターだけでなく、溶接部で確認してください。流量が過剰だと溶融池が乱れ、位置が不適切だと酸化が進んだり、溶融プルームを捕捉できなかったりする可能性があります。
測定基準値を固定する。
ビームプロファイル、焦点基準、ワークピースにおける出力、移動量校正、揺動パターン、ワイヤ送給、および光学状態を記録してください。基準となるデータがないと、後から「パラメータ変更」したように見えても、実際には装置のドリフトである可能性があります。

見た目が美しい銅溶接でも、用途によっては不具合が生じる可能性がある。
バスバー、タブ、および導電性アセンブリについては、設計要件に従って、接触抵抗または接合抵抗、温度上昇、電流サイクル挙動、および機械的健全性を検証してください。幅広く美しいビードは低抵抗の証明にはならず、狭い溶接は性能不足の証明にはなりません。
治具の圧力、接触面積、めっき状態、溶接位置は、電流経路と熱流の両方に影響を与える可能性があります。これらの要因は、試験片に反映させる必要があります。生産部品が積層構造、コーティング構造、または大型ヒートシンクに熱的に接続されている場合、平坦な単板ビードオンプレート試験では、誤った信頼感を与えてしまう可能性があります。
断面図を用いて、目視可能なビードと浸透度、多孔度、界面融合、熱影響部の形状との関連性を明らかにします。そして、これらの観察結果を、製品にとって重要な機能試験と関連付けます。
窓を作る - 1つだけではなく 魔法の世界。
各パラメータは複数の物理的効果に影響を与えます。実験計画法を用いる場合を除き、設計された手順で最適化を行い、結果を記録し、制御因子を一度に1つずつ変更してください。
| 変数 | 何が変わるのか | 少なすぎる/低すぎる | 多すぎる/高すぎる | 検査対象 |
|---|---|---|---|---|
| 電力密度 | 加熱速度、溶融開始、およびキーホール形成。 | 断続的な溶融、不完全な溶融、始動不良。 | 激しい蒸発、飛散、アンダーカット、過度の浸透、またはソースストレス。 | 開始時の一貫性、浸透性、煙の挙動、反射光信号。 |
| 移動速度 | 単位長さあたりのエネルギーと溶融池の滞留時間。 | 過剰な熱、熱影響部の拡大、歪み、揮発性元素の損失。 | 溶融不良、狭く不安定なビーズ、開始/停止感度。 | 断面形状、上下のビード、歪み、および縫い目の長さ全体にわたる均一性。 |
| 焦点とスポットサイズ | 強度、浸透形状、および高さ変化に対する耐性。 | 大きなスポットでは、必要な閾値に達しない可能性があります。 | 非常に小さな強いスポットは、ウィンドウを狭め、スパッタを増加させる可能性があります。 | 焦点調整、部品の高さ、光学系の状態、およびビードの形状。 |
| ビーム形状/揺れ | エネルギー分布、プール幅、キーホール運動、ギャップブリッジング。 | インターフェースのカバー範囲が不十分、または融合が不安定です。 | 周波数と振幅が一致しない場合、加熱範囲が広すぎたり、浸透性が低下したり、周期的な欠陥が発生したりする可能性があります。 | 溶融幅、周期性、多孔性、重なり、溶融物の噴出。 |
| パワーランプ | 溶接部への移行と溶接部からの離脱。 | 弱いスタート、あるいはクレーターのような終焉。 | 急激な吸収遷移、飛散、または局所的な過熱。 | 最初/最後の10~20mm、終端クレーター、および監視信号。 |
| シールドガス | 酸化、煙の相互作用、および表面の外観。 | 酸化、汚染、そして保護の不均一性。 | プールの乱れや流量の無駄が生じ、ガスは抽出不良を補うことができない。 | 接合部における流量、ノズル位置、変色、およびヒュームの捕捉。 |
| フィラーワイヤー | ギャップ許容範囲、化学組成、溶融体積。 | 充填不足、隙間の未処理、または好ましくない化学反応。 | 冷線、不安定な転送、過剰な強化または希釈の変化。 | ワイヤの照準、送り速度の同期、合金の適合性、および断面形状。 |
「電圧を上げる」や「メタルコアワイヤに変更する」といった指示は、アーク溶接に関するアドバイスであり、レーザー溶接全般に適用できる調整方法ではありません。レーザーシステムにはワイヤフィーダーが含まれる場合もありますが、制御変数となるのは、レーザー出力とビーム伝送、動作、ワイヤの合金/直径/送り速度、接合部の形状、遮蔽、および特定の制御アーキテクチャです。
別のリスクモデルを使用する それぞれ反射する金属。
材料名はあくまでも出発点に過ぎません。合金の種類、熱処理、コーティング、厚さ、接合部、使用条件によって、最初の試作で優先すべき点が、接合性、蒸気制御、多孔性、亀裂、金属間化合物の形成、または表面外観のいずれであるかが決まります。
銅および銅合金
カップリング+熱流純銅は、近赤外線波長域における低温表面吸収率が低く、かつ熱伝導率が高いという特性を兼ね備えています。可視光の緑色または青色の光源を用いることで、初期の結合性を向上させることができます。また、適切なプロセス条件が満たされれば、保護された高輝度赤外線システムを用いて銅を溶接することも可能です。
- 純銅を青銅、真鍮、析出硬化型銅合金から分離する。
- 表面状態と始動戦略を制御する。低温銅による始動はデリケートな場合がある。
- 電気接続部については、外観だけでなく、抵抗値、熱サイクル、電流負荷を検証する必要があります。
- 飛沫、多孔性、界面の不完全な融合、および反射光アラームに注意してください。
アルミニウム合金
酸化物+多孔性アルミニウムは赤外線光源を用いたレーザー溶接が広く行われているが、高い熱伝導率、表面酸化物、水素源、合金の種類に依存する凝固挙動などが品質範囲を狭める可能性がある。ダイカストや陽極酸化層には特に注意が必要である。
- 鍛造材か鋳造材かを特定し、正確なシリーズ、焼き戻し、コーティングを特定する。
- 酸化物、潤滑剤、水分、洗浄方法を制御する。
- 多孔性が重要な場合は、断面またはCTスキャンを使用してください。表面が滑らかなビーズは、細孔を隠してしまう可能性があります。
- 実際の合金ペアについて、割れ感受性と充填材の選定を評価する。
真鍮
亜鉛蒸気+ヒューム真鍮は揮発性元素の問題を引き起こす。亜鉛は激しく蒸発し、キーホールを乱し、溶融物を噴出させ、亜鉛を含むヒュームを発生させながら多孔質構造を生じさせる可能性がある。合金の識別と発生源からの回収は必須である。
- 亜鉛含有量と、鉛やその他の成分が含まれているかどうかを記録する。
- 蒸気の噴出を隠すのではなく、接合部の形状と蒸気の逃避経路をテストする。
- 亜鉛の激しい損失を抑えつつ核融合を達成できるような、制御されたエネルギー範囲を使用する。
- 魅力的なトップビードの下を点検してください。表面下に多孔性がある可能性があります。
プレート接合部および異種接合部
コーティング+冶金薄い反射コーティングは初期の光学的相互作用を支配する一方、基板は熱の流れと接合強度を左右する。異種金属は脆い金属間化合物や好ましくない希釈領域を形成することもある。
- 塗膜の材質、厚さ、均一性、および状態を明記してください。
- スタック全体のヒートシンクと電気経路をモデル化する。
- 浸透と希釈を制御すること。「完全な混合」が必ずしも最良の目標とは限らない。
- 必要に応じて、剥離強度、せん断強度、引張強度、耐性、腐食性、および熱サイクル試験を検証します。
反応性合金、可燃性堆積物、および未知のコーティングは、一般的な「反射金属」のレシピにまとめるべきではありません。処理前に、組成、防火対策、ヒュームの危険性、筐体との適合性、および適切な手順を確認してください。
欠陥パターンを使用して選択する 次の検査。
下記の表はトラブルシューティングの手順を示すものであり、一度の調整で全ての関節の不具合が解消されることを保証するものではありません。複数のパラメータを変更する前に、物理的なセットアップを点検してください。
| 観測結果 | 調査すべき可能性のあるメカニズム | 最初の管理された検査 | この近道は避けてください |
|---|---|---|---|
| 開始が不安定、または断続的な融合 | 初期結合が低い、または変動する、酸化物/汚染、焦点ドリフト、部品高さの変化、不安定なランプ。 | 表面処理、ワークピースへの電力供給、焦点基準、および開始シーケンスを確認します。良好な溶接と不良な溶接のモニタリング波形を比較します。 | 光源の互換性と光リターンを確認する前に、最大出力に切り替えないでください。 |
| 飛散または溶融物の噴出 | 急激なキーホール遷移、過剰な局所強度、揮発性コーティング/合金元素、好ましくない揺れ、不安定な嵌合。 | 煙やプールの挙動を観察し、ランプ、焦点、速度、ビームプロファイル、コーティング、ジョイントギャップといった変数を一つずつ確認する。 | 溶接速度を遅くすれば必ず溶接部が安定するとは限りません。蒸発が増加する可能性もあります。 |
| 気孔 | 水素/水分/酸化物、コーティング蒸気、キーホール崩壊、ガス閉じ込め、揮発性亜鉛またはマグネシウム。 | 断面またはCTスキャンを用いて細孔の位置と種類を特定し、洗浄、保管、合金、遮蔽、ビームの動き、および脱出経路を確認する。 | 多孔性を判断する際に、一番上のビードだけを見て判断しないでください。 |
| 浸透不足 | 結合強度不足、スポットサイズが大きい、高速、焦点誤差、ヒートシンク、ギャップ/スタック誤差、またはインターフェース接触不良。 | スポット/フォーカスと照射電力を測定し、スタックとフィクスチャを検証し、電力密度/速度マトリックスを作成する。 | スポットサイズ、速度、ジョイント形状を指定せずに出力を指定しないでください。 |
| クラッキング | 合金の凝固範囲、溶加材の不一致、拘束、希釈、熱サイクル、または脆性金属間化合物。 | 亀裂の位置と段階を特定し、合金の組み合わせ、溶加材、拘束条件、溶け込み深さ、冷却状態について、溶接/冶金専門家と検討する。 | 合金固有の証拠がない限り、普遍的な予熱や徐冷に関するアドバイスを適用しないでください。 |
| 光学系損傷または反射光アラーム | 反射経路の不具合、光源/ヘッドの不適合、保護窓の汚染、コネクタまたはファイバーの問題、プロセスの不安定性。 | 停止する。製造元の警報手順に従う。光学系と形状を検査する。監視とソース承認を確認する。 | 根本原因の調査を行わずに、アラームを無効にしたり、生産を繰り返しリセットしたりしないでください。 |
完全な検証 生産範囲。
手作業で洗浄された平らな試験片にビードが正常に形成されたことは有用な証拠ではあるが、生産承認を意味するものではない。検証計画には、セルが実際に遭遇する材料および形状のばらつきを含める必要がある。
テストマトリックスを作成する
- 材料の最小厚さ、公称厚さ、最大厚さ。
- 仕入れによって可能となるサプライヤーおよび合金のバリエーション。
- 清潔だが、経年劣化しており、許容範囲をはるかに超える表面状態。
- 最小および最大の製造ギャップ、部品の高さ、および治具の公差。
- 開始領域、定常状態領域、コーナー/遷移領域、および終了領域。
- 公称設定値に加え、制御された上限および下限プロセス限界値。
証拠を製品の機能と結びつける。
接合部に適した目視検査、寸法検査、断面検査、多孔度評価を実施する。設計上必要な場合は、漏洩試験、剥離試験、せん断試験、引張試験、疲労試験、腐食試験、電気抵抗試験、温度上昇試験、圧力試験を追加する。
光源モデルと波長、ビームプロファイル、出力電力、焦点、ヘッド角度、揺動パターン、速度、ワイヤ、遮蔽、抽出、準備、治具、およびモニタリング信号を文書化する。目的は、検出可能なプロセスウィンドウを定義することであり、説明のつかない「理想的な設定」を維持することではない。
材料の識別情報:合金の種類、熱処理状態、コーティング、厚さ、および供給業者の状態が判明している。
光学的互換性:光源、伝送ファイバー、および処理ヘッドは、反射負荷に対して承認されています。
安全対策:囲い、インターロック、ビームストッパー、個人用保護具、避難手順、および手順は、危険性評価と一致している必要があります。
プロセスウィンドウ:定義された入力および適合範囲において、品質は許容範囲内に維持される。
監視:アラームおよびプロセス信号には、文書化された動作制限値と対応手順が定められています。
機能的証拠:接合部が、重要な機械的、電気的、密閉性、または耐久性試験に合格していること。
材料、接合図面、および目標とする結果を送付してください。
Oceanplayerは、お客様の銅、アルミニウム、真鍮、または異種金属の用途を検討し、代表的なサンプルテスト計画を策定し、品質、スループット、統合性、および安全性の要件に基づいて、最適なレーザー溶接システムの方向性を提案します。
高反射性材料のレーザー溶接
これらの回答は、初期計画段階における参考情報となります。最終的な機器、パラメータ、および安全対策は、実際の使用状況に合わせて確認する必要があります。
高反射性材料はレーザー溶接できますか?
はい。銅、アルミニウム、真鍮、メッキ部品は日常的にレーザー溶接されていますが、合金の種類、厚さ、接合部の形状、品質要件に合わせて、光源、ビーム伝送システム、プロセスウィンドウを調整する必要があります。表面制御、後方反射防止、代表的な試験も不可欠です。
銅溶接に最適なレーザー波長は何ですか?
最適な波長は一つとして存在しません。一般的に、緑色や青色の波長は近赤外光よりも低温の銅に効率的に結合するため、適切な用途では溶接の開始と安定性を向上させることができます。高輝度近赤外ファイバーレーザーも銅の溶接に使用できます。溶接する波長は、浸透度、速度、ビーム品質、機器の保護、統合性、コストなどを考慮して選択してください。
標準的なファイバーレーザーで銅を溶接できますか?
近赤外線ファイバーレーザーシステムの中には、銅溶接用に設計・承認されているものもあれば、そうでないものもあります。光源のモデル、加工ヘッド、反射光許容値、モニタリング機能、保証内容を正確に確認してください。高反射性の負荷に対して、どのファイバーレーザーも安全であると安易に考えてはいけません。
銅のレーザー溶接でスパッタが発生するのはなぜですか?
スパッタは、キーホール溶接への急激な移行、局所的な強度の過剰、不安定な結合、焦点誤差、不適切なビーム動作、表面汚染、または接合部のばらつきによって発生する可能性があります。開始時と溶融池の挙動を観察し、速度を下げたり出力を上げたりするだけでなく、制御パラメータマトリックスを調整してください。
アルミニウムのレーザー溶接はなぜ気孔が発生しやすいのでしょうか?
水素源、酸化膜または陽極酸化層、汚染物質、鋳造ガス、不安定なキーホール挙動などは、凝固中に気孔を閉じ込める原因となる可能性があります。そのメカニズムは、アルミニウム製品と接合部によって異なります。気孔が問題となる場合は、準備と保管を管理し、ビームの動きと遮蔽を検証し、表面下を検査してください。
真鍮はレーザー溶接しても安全ですか?
真鍮はレーザー溶接が可能ですが、亜鉛蒸気によって溶接部が不安定になり、亜鉛を含むヒュームが発生する可能性があります。合金の識別、密閉、発生源捕集抽出、および検証済みのエネルギー範囲が必要です。その他の構成材料やコーティングによって、別の危険性が生じる場合もあります。
反射性の高い金属を加工する場合、レーザーヘッドを傾けるべきでしょうか?
機器供給業者と検証済みの手順で形状が指定されている場合に限ります。承認された角度は反射経路の管理に役立ちますが、即席の傾斜は焦点、スポット形状、ジョイントへのアクセス、および危険方向を変えてしまいます。定義された向き、ビームトラップ、およびエンクロージャーを使用してください。
一般的な自動遮光溶接ヘルメットは、レーザー溶接から保護してくれるのでしょうか?
自動的にそうなるわけではありません。レーザー保護眼鏡は、危険性評価の一環として、実際の波長と必要な光学的密度に基づいて選定する必要があります。適切な筐体やインターロックなどの工学的対策が最優先されます。従来の溶接用遮光眼鏡は、特別に評価・承認されない限り、レーザー保護具として扱うべきではありません。
レーザー出力を上げれば、高い反射率は解消されるのか?
いいえ。出力を上げれば必要な強度が得られるかもしれませんが、適切な波長、スポットサイズ、開始戦略、移動速度、ビームプロファイル、および機器保護がなければ、蒸発、スパッタ、および反射負荷が増加する可能性があります。出力は、プロセス全体の範囲の一部として指定する必要があります。
反射性金属サンプル試験には何を送れば良いですか?
合金の種類と熱処理条件、コーティング、厚さ、接合図、許容ギャップ、使用条件、目標サイクルタイム、検査基準を正確に指定してください。生産時の表面状態の代表的な部品を提供し、使用可能な充填材、シールド、洗浄に関する制約事項を特定してください。
このガイドで使用した情報源
工学的結論は、提示された試験条件に基づいて導き出されるものであり、特定の材料、波長、または設定から得られた値は、普遍的な設定値として提示されるものではありません。
- Engler, S.、Ramsayer, R.、Poprawe, R.「鮮やかな緑色レーザーと赤外線レーザーを用いた銅のレーザー溶接に関するプロセス研究」 物理学論文集 12(2011)。 https://doi.org/10.1016/j.phpro.2011.03.142
- 竹中 哲也 他「純銅の青色、緑色、赤外線レーザー溶接の比較」 レーザー応用ジャーナル とします。 https://doi.org/10.2351/7.0001177
- Kaufmann, F. 他「515 nmおよび1030 nmにおける銅のレーザー加工中の動的光結合」 製造プロセスジャーナル とします。 https://doi.org/10.1016/j.jmapro.2024.10.028
- Trometer, N. 他「アルミニウムレーザー溶接における水素気孔形成のモデリングと検証」 製造プロセスジャーナル 124(2024)。 https://doi.org/10.1016/j.jmapro.2024.06.052
- 労働安全衛生局。「レーザーの危険性」。 OSHAレーザー危険性に関するガイダンス.
- 労働安全衛生局。「レーザーの安全性と危険性評価に関するガイドライン」。 OSHA指令STD 01-05-001.
最終技術レビュー日:2026年7月20日。この記事は予備的なプロセス計画を支援するものであり、機器の取扱説明書、認定された溶接手順、または現場固有のレーザー安全評価に代わるものではありません。