

レーザー溶接機の出力を合わせる方法 あなたのニーズに合わせて
レーザー溶接機の出力は、必要な速度で溶接しなければならない最も難しい繰り返し作業に基づいて選択してください。単に板厚だけで判断したり、予算内で買える最大のワット数だけで判断したりしてはいけません。
薄板で密着性の高いシート加工であれば、1000Wシステムが効率的な入門クラスとなります。1500Wシステムは、多様な加工に対応できる余裕を提供します。2000Wシステムは、認定された機械であれば、厚みとスループットを向上させることができます。2000Wを超えるシステムでは、光学系、冷却システム、電源、筐体定格、反射制御、生産検証といった要素がさらに重要になるため、購入はエンジニアリングプロセス上の決定として捉えるべきです。
見かけ上のワット数ではなく、実際に使える処理能力を重視して購入しましょう。
最適な機械は、材料、接合部、ギャップ、目標サイクルに対して十分な検証済みの能力を備えつつ、薄板加工向けにオペレーターが制御可能な低エネルギー範囲を提供します。定格レーザー出力は重要ですが、ビーム品質、焦点、ブレ、実際のワークピース出力、冷却、デューティサイクル、プリセット品質によって、その出力がどれほど有用になるかが決まります。
コアとなる作業が明確で、シートがきちんとフィットし、制御性、携帯性、システム負荷の低減が最優先事項である場合に最適です。
多様な板金加工、適度な厚み、そして生産上の余裕を求める場合によく用いられる中間的な工法。
サプライヤーが、実際の材料を用いて、より高い移動速度やより厚い高品質の接合部を実証できる場合に役立ちます。
試験結果、セル全体の安全性、冷却、ユーティリティ、光学系、そして実際の処理能力要件に基づいて、その正当性を証明してください。
7つの入力が決定します 適切なレーザー溶接出力。
機械カタログではなく、部品ファミリーリストから始めましょう。繰り返し発生する作業ごとに、以下の要素を記録します。通常、最も要求の厳しい商業的に重要な作業が、必要な最大能力を決定します。最も薄い素材や熱に弱い素材を扱う作業は、機械が十分な制御で動作できるかどうかをテストします。
合金の種類、焼き戻し状態、反射率、熱伝導率、コーティング、亀裂挙動によって、出力範囲は変化する可能性があります。銅、真鍮、亜鉛メッキ鋼板、高反射合金については、システム固有の証拠が必要です。
重ね継ぎの場合、総厚は必要な貫入深さとは異なります。フィレット継ぎの場合は、有効な喉部と脚部のサイズが重要になります。上板厚と下板厚は別々に指定してください。
突き合わせ継ぎ、重ね継ぎ、隅継ぎ、フィレット継ぎは、エネルギーの伝達方法が異なります。隙間が一定の範囲内であれば、ぐらつきや充填材が役立つ場合もありますが、大きな隙間や変化する隙間を確実に修復することはできません。
必要なワット数を尋ねる前に、完全浸透、部分浸透、界面融合幅、許容ルートプロファイル、および必要な有効断面積を定義してください。
出力の低いシステムでは溶接速度が遅くなる可能性がある一方、使用可能な出力が高い場合は、接合部、光学系、溶融池が安定していれば、処理能力に余裕が生まれる。
溶融池は、所定の供給速度で母材と溶加材の両方を溶融させる必要がある。ワイヤの位置、直径、合金の種類、およびギャップ充填対象によって、より多くの電力が必要かどうかが決まる。
1日のアーク点灯時間、周囲温度、電源設備、冷却装置、排気装置、筐体定格、トーチ到達距離、およびメンテナンスサポートは、機械の採用可否を決定する要因となる。
提案された機械について、最低安定設定値、公称生産設定値、および承認された上限値を、試験片の断面図とサイクル証拠とともに要求してください。
特大部品が年に2回しか発生せず、生産の95%が薄いステンレス鋼板である場合、その例外的な部品の加工を外部委託したり別のプロセスを利用したりするコストと、年間を通して毎日使用できる大型レーザーシステム、筐体、ユーティリティパッケージを購入するコストを比較してください。
定格出力は重要ですが、 溶接能力ではない。
レーザー出力は、特定の条件下で光源から放出されるエネルギー量を表します。加工対象物は、エネルギー密度、相互作用時間、吸収率、溶融池の挙動に反応します。機械の光学系と制御システムは、定格出力が接合部に到達し、移動する効率を決定します。
パワーとスピードは一緒に読み解く必要がある
連続溶接における有用な計画比較指標として、公称線エネルギーが挙げられる。
線エネルギー(J/mm)≈レーザー出力(W)÷移動速度(mm/s)
同じ速度であれば、出力が高いほど1ミリメートルあたりの公称エネルギーが増加します。同じ出力であれば、移動速度が遅いほど公称エネルギーは増加します。これにより溶け込み深さは増しますが、同時に溶け落ち、歪み、スパッタ、アンダーカット、崩壊なども増加する可能性があります。これは方向指示器であり、持ち運び可能な溶接手順ではありません。
溶接時の入熱量を比較する1500Wのマシン2台が異なる動作をする理由
集光スポットを小さくすることで、出力密度を高めることができます。ビーム品質は、集光性や焦点深度に影響を与えます。揺動は、接合部全体にエネルギーを拡散させます。焦点位置、保護窓の状態、波長、およびワークピースにおける実際の出力も、性能に影響を与えます。
TWIが4kWの一定出力で行った制御実験では、スポットサイズとビーム品質によって貫通深度と達成可能な速度が変化することが示されました。購入者にとっての教訓は、これらの実験設定をそのまま模倣するのではなく、ワット数だけで機器を比較することを避けるべきだということです。
平均、ピーク、洗浄力はそれぞれ異なります
データシートをよくお読みください。システムによっては、平均溶接出力、パルスモード時のピーク出力、クリーニング時のピーク値などが記載されている場合があります。クリーニング時のピーク値を、他の機械の連続溶接出力と比較しないでください。
レーザー出力は壁コンセントの消費電力ではありません
レーザー出力が2000Wだからといって、装置全体の消費電力が2kWだけというわけではありません。光源、冷却システム、制御装置、ワイヤフィーダー、排気装置、補助機器なども電力負荷に含まれます。必要な設備は、メーカーの入力仕様書と設置場所の図面に基づいて決定してください。
通常、1000W、1500W、2000W、3000W以上の出力に対応する場所。
これらは購入プロファイルであり、普遍的な厚さ定格ではありません。実際の能力は、特定の機械、光学系、材料、接合部、プログラム、および受入要件によって異なります。
薄板加工、精密加工、そして主な業務が精密な組み立てと中程度のサイクル要求を伴う工場にとって、適切な入門コースです。
- 最大プロセスヘッドルームを下げる
- システムへの負荷が軽い場合が多い
- 実際の作業負荷が少ない場合に最適です。
- 反射材は別々に証明する
多くの場合、最高のハンドヘルド出力にこだわることなく、より厚みのある材料や速度の柔軟性を必要とする複合加工工場で選ばれています。
- より幅広い複合材料の可能性
- 配線のための余裕と適度な隙間
- それでも制御可能な薄板モードが必要
- 最も硬い合金を検証する
定期生産において、移動速度、浸透性、または適用範囲に有意な改善が認められる場合に有効です。
- より高い潜在的スループット
- より厚い関節や負荷のかかる関節には、より多くのエネルギーが必要です。
- 設定ミスによる影響が大きい
- 筐体、冷却装置、入力電源を確認してください。
プロセス、システム、および設置場所がそれに適した設計になっている場合にのみ検討してください。生産量が多いからといって、必ずしも手作業によるプロセスが優れている、あるいは経済的であるとは限りません。
- 代表的なテストプログラムを要求する
- 反射と囲いの負荷を確認する
- 運転状況、チラー、光学系を確認してください。
- 自動化または別のプロセスを比較する
現在のメーカーの範囲を使用して理解する 機械固有のデータが重要な理由。
IPGは現在、LightWELD 1000、1500 XR、2000 XRそれぞれについて、個別の溶接能力制限値を公表しています。これらの値は、各製品ファミリーとその規定条件に基づくものであり、システム全体の構成によって能力が変化することを示す有用な証拠となりますが、同じ出力を持つすべての溶接機に共通する定格値ではありません。

IPG社は、鋼材の厚さを最大0.156インチ(約4.0mm)、3/5系アルミニウムの厚さを最大0.129インチ(約3.3mm)まで対応し、ワイヤ溶接にも対応していると記載しています。銅材は本機種の対応範囲には含まれていません。

IPG社は、鋼材の加工能力を最大0.234インチ(約5.9mm)、3/5系アルミニウムを最大0.229インチ(約5.8mm)、銅を最大0.081インチ(約2.1mm)までとしている。

IPG社は、鋼材の加工能力を最大0.313インチ(約8.0mm)、3/5系アルミニウムを最大0.325インチ(約8.3mm)、銅を最大0.129インチ(約3.3mm)までとしている。
製品画像およびシステム固有の機能データ:IPG Photonics LightWELD製品比較。数値はメーカーが公表している最大機能であり、Oceanplayerの一般的な推奨値ではありません。入手可能性は地域によって異なる場合があります。
公表されている制限値は、特定の材料グレード、接合部、モード、ワイヤ、嵌合方法、および受入基準を前提としている場合があります。サプライヤーに、要求されたサイクルタイムで部品の実演を行い、実際の貫通深さ、断面、歪み、および欠陥の結果を文書化するよう依頼してください。
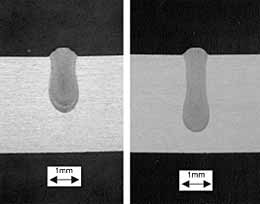
TWIが実施した4kWの制御された試験では、集光スポットのサイズを変えることで断面形状が変化しました。機器選定にあたっては、光源の出力だけでなく、ビーム特性、光学系、試験結果などの情報も併せて確認してください。
研究画像の出典:TWI、「スポットサイズ、レーザー品質、溶接性能」。この研究では特定の4kW実験室システムを使用しており、ここではそのメカニズムを説明するために示されており、手持ち式の設定を推奨するものではありません。
同じ厚さでも必要なこと 異なる出力余裕。
材料の吸収率と熱伝導率は重要ですが、合金の化学組成、表面膜、接合部の拘束条件、そして求められる結果も同様に重要です。試験計画を定義する際には、材料名を使用してください。一般的な表からワット数を選択するために材料名を使用しないでください。
| 素材または状態 | 電源の選択が変わる理由 | サプライヤーに提供すべきもの | サンプルテストで証明しなければならないこと |
|---|---|---|---|
| 炭素鋼 | 通常は実用的な基準値となるが、グレード、スケール、厚さ、目地質量、および必要な機械的特性によって、許容範囲は依然として左右される。 | 正確な等級、厚さ、目地図面、コーティング、および必要な浸透度。 | 指定されている場合は、溶融形状、アンダーカット、硬度、または機械的性能。 |
| ステンレス鋼 | 熱による変色、歪み、表面仕上げの要件によっては、浸透が容易な場合でも、より速い移動速度と制御された熱が望ましい場合がある。 | 等級、仕上げ、衛生基準または外観基準、遮蔽配置、および歪み制限。 | 浸透度、色、根元の酸化状態、表面仕上げ、寸法。 |
| アルミ | 反射率、酸化物、熱伝導率、合金固有の亀裂感受性によって、使用可能な窓は製造機械に依存する可能性がある。 | 合金の種類と焼き戻し処理(単に「アルミニウム」という名称ではなく)、さらに接合部、洗浄方法、充填材の計画。 | 製造工程におけるばらつきによる多孔性、亀裂、融合、歪み、および要求強度。 |
| 銅 | 高い反射率と熱伝導率によっては、より高いビーム輝度が必要となる場合や、銅専用のシステムが必要となる場合があります。 | 銅のグレード、導電率要件、表面状態、厚さ、電気的機能。 | 安定した結合、浸透性、多孔性、電気抵抗、および機械的結果。 |
| 真鍮 | 揮発性の亜鉛はプールを不安定化させ、多孔質化を引き起こし、亜鉛を含む煙を発生させる可能性がある。生の電力を使用しても、このリスクは解消されない。 | 合金の種類、亜鉛含有量(既知の場合)、接合部およびヒューム制御計画。 | 内部多孔性、溶融状態、表面状態、寸法精度、抽出性能。 |
| 亜鉛メッキまたはコーティングされた鋼板 | 塗膜からの蒸気や接合部からの通気は、安定性に大きく影響する可能性がある。塗膜が厚い場合、同じ厚さの鋼板でも、塗膜のない鋼板とは異なる挙動を示すことがある。 | コーティングの種類と量、重ね合わせの形状、隙間/通気経路、および許容されるコーティング損傷。 | 多孔性、飛散、コーティングの状態、強度、再現性。 |
| 隙間のある突き合わせ接合 | 単に出力を上げるだけでは開口部を大きくすることはできません。ぐらつきや充填材は、適切に管理された範囲でなければなりません。 | 最小、公称、最大ギャップに加え、エッジの不一致および治具の再現性。 | 根の連続性、充填、補強、および許容限界における強度。 |
| ラップジョイントまたはフィレジョイント | 必要な界面融合または有効スロートは、スタック全体の厚さよりも重要である可能性がある。 | 板厚、重ね合わせ、梁の位置、アクセス角度、および必要な溶接サイズ。 | 界面幅、下層シートの浸透深さ、脚のサイズ、および該当する場合は剥離/せん断性能。 |
より高い力が価値を生み出すとき、そしてそれが 未使用の容量を生み出す。
定格出力が高いほど、処理範囲が拡大したり、ボトルネック工程における有効移動速度が向上したりする場合には価値があります。しかし、積載、治具の取り付け、検査、段取り替えなどがサイクルの大部分を占める場合には、その価値はほとんどありません。
溶接荷重を測定する
シフト時間とビーム照射時間を分けて記録してください。ローディング、仮付け、治具の設置、ガス設定、パラメータ変更、溶接、検査、アンローディングの各工程を記録してください。溶接時間がサイクルのごく一部しかない場合、溶接速度を上げても節約効果はわずかかもしれません。
同等の受容度で比較する
1000W、1500W、2000Wの各溶接条件について、それぞれが要求される溶け込み深さ、形状、欠陥レベルをすべて満たした場合にのみ、溶接時間を計測してください。良好な溶接と、見た目だけを良くした高速溶接を比較すると、生産性に関する誤った結果が得られます。
薄型作業窓を保護する
様々な厚さの材料を扱う工場では、高い溶接能力と低い溶接精度の両方が求められます。高出力電源、プリセット機能、およびモーションシステムが、最も薄い繰り返し部品を溶け落ちや過度の歪みなく溶接できることを確認してください。
| 制作上の問題 | 収集すべき証拠 | 電源選択が変わる理由 |
|---|---|---|
| 日々の商品構成はどうなっていますか? | 材質、厚さ、接合方式の種類に応じた時間または単位。 | 通常の薄板加工に使用する機械が、通常よりも厚みのある加工物に対して過剰な負荷をかけることを防ぎます。 |
| 実際のボトルネックはどこにあるのでしょうか? | 積載、取り付け、溶接、仕上げ、検査の各工程におけるサイクル内訳。 | 溶接速度の向上によって、1シフトあたりの完成部品数に影響が出るかどうかを示します。 |
| 速度調整は手動ですか、それとも自動ですか? | トーチの回転速度のばらつきと、作業者ごとの結果の違いを測定した。 | 高出力の場合、一時停止や不規則な手動操作に対する許容範囲が狭まる可能性があります。 |
| 必要な電線の長さはどれくらいですか? | ワイヤの合金、直径、送り速度、接合ギャップ、および溶着断面積。 | 溶解需要の増加は電力供給の余裕を正当化する可能性があるが、それは安定した供給が前提となる。 |
| 想定される稼働時間はどのくらいですか? | 定格負荷、冷却能力、周囲環境範囲、およびメンテナンス計画。 | 一度溶接箇所に到達しても、その位置を維持できない機械は、仕様が不十分である。 |
| どのような手戻り作業が回避されるのか? | 現在の研削、矯正、研磨、スクラップ処理、検査にかかる時間。 | 多くの場合、最大のビジネス価値は、移動速度の最大化よりも、後処理の削減から生まれる。 |
システム全体を比較する。 レーザー光源の価格。
一般的な価格帯はすぐに古くなってしまう上に、不完全なパッケージを比較している場合が多い。安全な運用、プロセスの認定、生産サポートに必要なすべてを含めた、同等のコストを算出する必要がある。
| コストカテゴリ | 確認事項 | より高次の力はそれを変えることができる |
|---|---|---|
| ベース溶接システム | レーザー光源、冷却装置、トーチ、ケーブル、制御装置、モード、保証書は含まれていますか? | 出力が高くなると、光源、冷却装置、光学系、重量、およびサービスレベルが変わる可能性があります。 |
| 配線およびプロセスパッケージ | ワイヤフィーダー、コンジット、駆動ローラー、コンタクトチップ、ノズル、ガスレギュレーターは付属していますか? | より高い成膜ターゲットには、より高性能な供給装置や消耗品が必要になる場合があります。 |
| レーザーの安全性 | 筐体、インターロック、レーザー対応の視認パネル、警報システム、LSOサポート、およびPPE? | 電力密度と反射リスクは、筐体の仕様書に記載されている定格値の範囲内に収まる必要があります。 |
| ヒュームおよび高温作業の管理 | 実際の合金、コーティング、生産速度に合わせてソースキャプチャのサイズを調整しますか? | 処理量が増加すると、ヒュームの発生量とフィルターの負荷が増加する可能性があります。 |
| ユーティリティとインストール | 電圧、位相、遮断器、接地、冷却、ガス、圧縮空気、床面積、そしてHVAC? | 高出力パッケージは、電力、熱、および設置場所に関する要件を増加させる可能性があります。 |
| トレーニングと資格 | オペレーター、保守、安全、プロセス開発に関する研修が含まれますか? | より高性能なシステムは、制御を必要とするパラメータの組み合わせをより多く生成できる。 |
| 消耗品およびサービス | 保護窓、レンズ、ノズル、フィルター、応答時間、そして現地在庫? | 高出力時における光学系の汚染や損傷は、高額なダウンタイムを引き起こす可能性がある。 |
| 生産経済 | サイクル、労働力、ガス、配線、電気、手直し、不良品、稼働時間を計測しましたか? | 価格差を正当化するのは、理論上のワット数ではなく、検証済みの年間節約額のみである。 |
2000Wレーザーを2kW機器として扱って運転コストを計算しないでください。機器全体の定格入力と実測デューティ比を使用し、それに排気装置、ワイヤ送給装置、ガス供給装置、筐体システム、その他の補助装置の費用を加算してください。
部品リストから購入仕様書まで。
問い合わせ内容に技術的な根拠が含まれている場合、供給業者はより正確な電力供給を提案できます。最終見積もりを依頼する前に、この手順を踏んでください。
部品ファミリーマトリックスを作成する
繰り返し使用する材料、正確なグレード、最小および最大厚さ、接合部、隙間、溶接長さ、月間生産量をリストアップしてください。収益を牽引する案件、または現在のボトルネックとなっている案件に印を付けてください。
受け入れ基準を定義する
ワット数について議論する前に、溶け込み深さ、溶融幅、溶接サイズ、外観、歪み、漏れ、導電率、機械的試験、および適用される規格または顧客の要求事項を確認してください。
プロセスの極値を特定する
薄くて熱に弱い部品、一般的な量産部品、そして最も難易度が高く要求の厳しい部品の3つを選んでください。これら3つのサンプルは、低レベルの制御、日常的な経済性、そして高い能力を示しています。
スクリーンマシンクラス
メーカーの最新性能データに基づいて、1000W、1500W、または2000Wのシステムを候補に絞り込んでください。3000W以上のシステムについては、より強力な証拠と現地調査が必要となる、設計段階の検討が必要な案件として扱ってください。
代表的なサンプルテストを実行する
製造材料、表面、接合部の形状、配線、および組み立て方法を使用します。各候補について、電力、速度、焦点、揺れ、シールド、ワイヤ送給、治具、および実際のサイクルを記録します。
同等の品質で検査する
断面形状、機械的または機能的なテスト結果、歪み、表面仕上げ、再現性などを比較検討する。同じ合格基準を満たさない速度に関する主張はすべて却下する。
サイトパッケージ全体を確認してください
筐体、排気装置、電気設備、冷却装置、ガス設備、アクセス、トーチの到達範囲、使用条件、周囲環境の制限、消耗品、現地サービス、およびオペレーターのトレーニングについて確認してください。
購入内容を指定して確定する
見積書と発注書には、実証済みの部品性能、付属品、トレーニング、ドキュメント、保証、受入試験、配送、設置、およびサービス対応を記載してください。
何を送付すべきか、そしてサプライヤーは何を返送すべきか。
説得力のある電力推奨は、部品に紐づいている必要があります。動画は状況把握に役立ちますが、最終的な決定はパラメータ記録と受入試験結果に基づいて行うべきです。
グレード、焼き戻し、コーティング、表面仕上げ、厚さ、およびサンプルが生産用材料であるかどうかを明記してください。
隙間、不一致、重なり、溶接サイズ、アクセス、治具の状態を示す図面または断面図を送付してください。
溶接長さ、1シフトあたりの部品数、許容サイクル数、段取り替え時間、予想ビーム照射時間、および自動化計画を明記してください。
浸透性、外観、歪み、漏れ、電気的または機械的な要件、および検査方法を定義する。
サンプル作成に使用した機械の機種、モード、出力、速度、フォーカス、揺動、ガス、ワイヤー、ノズル、および治具をリクエストしてください。
写真、走行動画、断面図、承認済みの試験結果、観察された制限事項、および提案された動作範囲を要求してください。
最もきれいな完璧なクーポンだけでなく、現実的な隙間や表面状態の境界をテストしてください。
納品された機械を貴社でどのように受け入れるか、また、実証された結果が再現されなかった場合の対応について合意してください。
サプライヤーへの質問
公表されている制限値が完全貫通か部分貫通か、使用された合金と接合部、ワイヤが必要だったかどうか、速度はどのように測定されたか、どのような負荷がかかったか、どの筐体定格が適用されるか、どの消耗品が現地で在庫されているかを尋ねてください。
引用文における危険信号
推奨事項が「最大厚さ」のみに基づいている場合、洗浄ピーク出力が溶接出力として示されている場合、ユーティリティ入力が欠落している場合、テストセクションが利用できない場合、または安全および排気がオプションの付属品として扱われている場合は、注意が必要です。
出力が高くなると、システム設計の不備による影響も大きくなる。
携帯型レーザー溶接機は一般的にクラス4レーザー製品です。筐体および観察パネルの定格、アクセスインターロック、反射制御、ヒューム抽出、高温作業制御、ガス安全、オペレーター認証、波長に応じた目と皮膚の保護など、レーザー安全評価を受けた完全なセルを選択してください。
筐体システムが、選択したレーザーの波長、出力密度、予想される反射率、および照射時間について文書化されていることを確認してください。単に「レーザー安全」と記載されているだけでは不十分です。
材料、コーティング、ワイヤー、生産速度によって曝露量が決まる。生産量と処理量が増加すると、ヒュームやフィルターの負荷が増加する可能性がある。
出力の選択、パラメータの編集、およびメンテナンスは、施設のレーザーおよび溶接安全プログラムに基づき訓練を受けた担当者のみに限定されなければならない。
最新の安全情報については、ミラー社製ハンドヘルドレーザーの安全に関するガイダンスおよびOSHAのレーザーの危険性に関する章を参照してください。
材料、厚さ、接合方法、およびサイクル目標をお知らせください。
Oceanplayerは、1000W、1500W、2000Wのハンドヘルドレーザー溶接ルートを、お客様の実際の用途と比較できます。写真や図面、合金の種類、板厚、ギャップ許容値、溶加材の必要量、溶接長さ、1日あたりの溶接量、合格基準などを含めてご提供いただければ、一般的な板厚表ではなく、部品に基づいた回答が得られます。
関連する機械およびエンジニアリングツール。
レーザー溶接機の電源に関するよくある質問。
レーザー溶接機に必要な出力はどれくらいですか?
最も難易度の高い材料、厚み、接合部、隙間、および必要な移動速度から選択し、次に、その機械が最も薄い部品にも対応できることを確認してください。まずはメーカーの最新の能力データから始め、代表的なサンプル溶接と検査を通して最終的な選択を行います。
1000Wのレーザー溶接機は板金溶接に十分でしょうか?
1000Wシステムは、メーカーが承認済みのプリセットを提供し、使用する材料と接合部で実証済みであれば、薄くて下地処理の行き届いた板金加工に最適です。しかし、より深い溶着、より速い生産速度、大量のワイヤ溶着、または反射材への対応が必要な場合は、このシステムでは性能不足となる可能性があります。
1500Wと2000Wのどちらのレーザー溶接機を購入すべきでしょうか?
2000Wを選択するのは、試験の結果、追加の有効電力によって厚み、速度、または加工マージンが大幅に向上することが確認された場合に限ってください。生産構成をカバーでき、ユーティリティ、携帯性、または低速制御がより重要な場合は、1500Wの機械の方が経済的に優れた選択肢となる可能性があります。
レーザー溶接の出力が高いほど、必ずしも良いとは限りません。
いいえ。出力を高くすれば性能と速度は向上しますが、同時に焼損、崩壊、飛散、そして走行停止に対する感度も高まります。より多くの冷却装置、電力容量、安全設備が必要になる場合もあります。最大出力の未使用性よりも、実用的な制御性の方が重要です。
2000Wのレーザー溶接機は、より厚い金属をより速く溶接できるのか?
可能性としてはあり得ますが、それは機械全体、ビーム、焦点、接合部、材料、およびプロセスが安定している場合に限ります。候補となるシステムを同じ浸透深さと品質許容値で比較してください。定格出力が高いからといって、すべての合金や接合部で生産速度が向上するとは限りません。
携帯型レーザー溶接機は、どのくらいの厚さまで溶接できますか?
ワット数による標準的な厚さはありません。メーカーが公表する制限値は、モデル、材質、接合部、およびモードによって異なります。その値が完全貫通を意味するのか部分貫通を意味するのか、ワイヤーが使用されたのか、どのような検査によって結果が確認されたのかを確認し、その後、生産部品をテストしてください。
アルミニウムはステンレス鋼よりも常に高いレーザー出力を必要とするのでしょうか?
アルミニウムは、反射率、熱伝導率、酸化物、合金特有の亀裂挙動などの特性から、より扱いが難しい場合がありますが、「出力を上げれば良い」というわけではありません。ビーム品質、波長、表面処理、接合部、焦点、充填材、および機械の設定によって、使用可能な範囲が決まります。
同じレーザー溶接機で、鋼鉄、ステンレス鋼、アルミニウムの加工は可能ですか?
多くのファイバーレーザーシステムは複数の材料ファミリーに対応していますが、それぞれに承認済みの設定、遮蔽、準備、および検証が必要です。使用する材料のグレードと厚さが、提案されたモデルの公表済みおよび試験済みの性能範囲内であることを確認してください。
2000Wのレーザー溶接機は、わずか2kWの電力しか消費しないのですか?
いいえ。2000Wという数値は通常、レーザーの出力値を表しており、総入力電力需要を表すものではありません。光源効率、冷却装置、制御装置、ワイヤフィーダー、排気装置、および付属品も負荷に含まれます。電力供給計画には、メーカーの入力電圧、相数、電流、および設置場所の要件を使用してください。
3000Wレーザー溶接機を検討すべきタイミングはいつですか?
繰り返し実行されるプロセスがテストされ、より高い出力によって、より低いクラスでは実現できない正当な性能向上またはスループット向上が得られる場合は、3000W以上の出力を検討してください。光学系、冷却、デューティサイクル、電源、筐体定格、反射、排気、そして自動化または別のプロセスの方がより良い解決策となるかどうかを検討してください。
レーザー溶接機の価格を比較するにはどうすれば良いですか?
溶接機、冷却装置、トーチ、ワイヤフィーダー、消耗品、ガス関連機器、筐体、インターロック、排気装置、個人用保護具(PPE)、ユーティリティ、トレーニング、資格認定、保証、サービスなど、設置済みのパッケージ全体を比較してください。次に、同等の溶接品質における、検証済みの年間生産量、労働時間、再加工、稼働時間を比較してください。
レーザー溶接のサンプルテストには何を含めるべきですか?
製造に使用する材料、厚み、接合部、隙間、コーティング、ワイヤ、治具はすべて正確に指定してください。出力、速度、焦点、揺れ、ガス、サイクルタイムを記録してください。出力を選択する前に、浸透度、溶融度、形状、欠陥、歪み、および必要な機械的または機能的性能を検査してください。