


錆の除去方法 切削工具
健全な無塗装の鋼製切削工具に軽い錆が発生した場合は、まず軽い油と非常に目の細かいスチールウールを使って部分的に手作業で清掃してください。残留物を拭き取り、刃先を点検し、必要に応じて研ぎ、その後、保護して乾燥した状態で保管してください。ステンレス鋼製、コーティング済み、または超硬チップ付きの工具の場合は、別の方法を選択し、損傷した工具は清掃前に使用を中止してください。
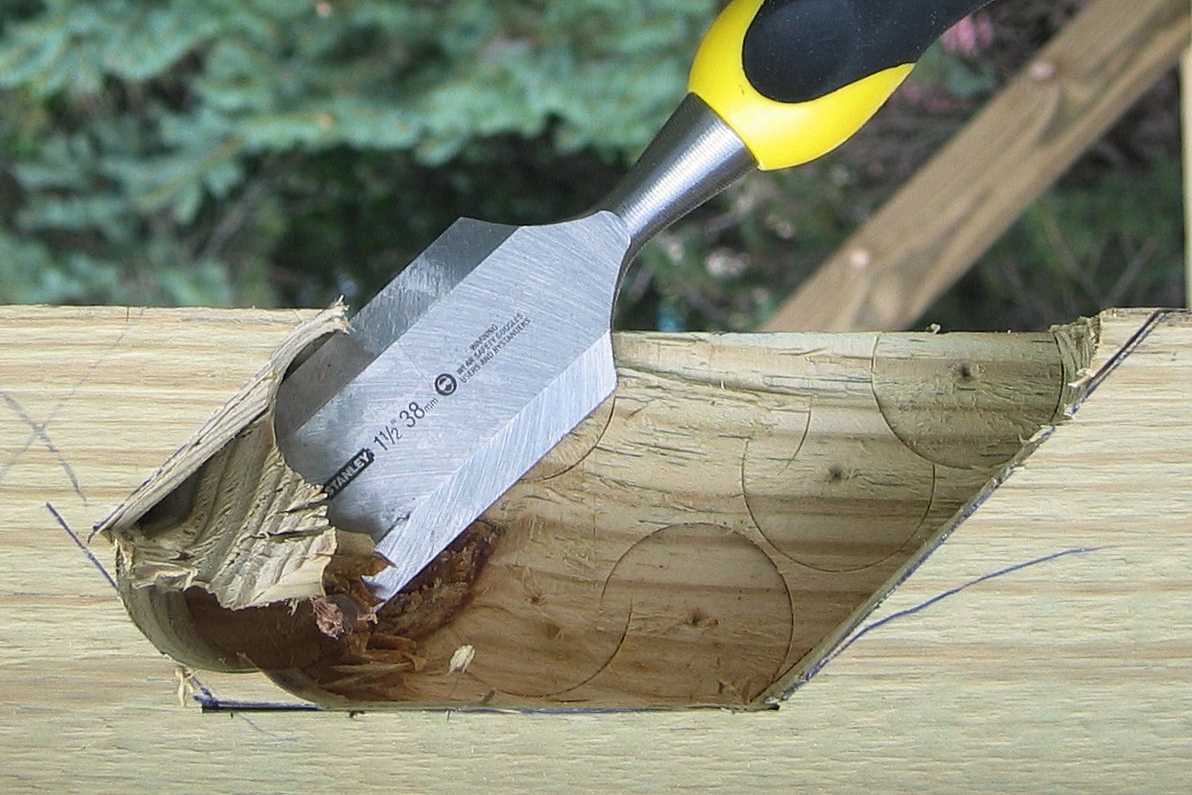
作業場の道具に関する写真:Biser Todorov / Wikimedia Commons、CC BY 3.0;レイアウトのためにトリミング済み。
クリーナーを選ぶ前に、損傷状況を確認してください。
目標は、適切な切れ味、フィット感、仕上げを備えた実用的な工具を作ることです。錆を取り除いても、すでに腐食してしまった鋼材を補うことはできません。付着した汚れを払い落とし、特に刃先、支点、シャンク、クランプ面、タング、ろう付けされた先端部などを、強い側面照明の下で点検してください。
- 薄い表面膜: 表面が健全で互換性がある場合、部分的な清掃は妥当な出発点となる。
- 粗い錆や目に見える凹み: 金属が見える程度に清掃し、影響を受けた機能を評価してください。本体のピットと、刃先まで達するピットは、異なる問題です。
- ひび割れ、カーバイドの緩み、ハンドルの接続部の弱化、または主要部分の欠損: 製造元または資格のある修理業者による評価を受けるまで、工具の使用を中止してください。洗浄や切断の試し作業では、構造的な損傷は解消されません。
鑿、鋸刃、フライスなど、すべての工具に共通するピット深さの制限値はありません。精密工具の場合は、工具の寸法と使用上の制限値に従ってください。歴史的な工具の場合は、まず仕上げ、刻印、または古色をそのまま残すべきかどうかを判断してください。CCIの鉄製品保存ガイドラインでは、光沢のある金属が必ずしも適切な保存目標ではない理由を説明しています。
方法とツールの構造を一致させる
表面と基材の両方を確認してください。黒色の酸化皮膜、メッキ、切削コーティング、ろう付け接合部などは、鋼材本体が洗浄剤に耐えられる場合でも保護が必要な場合があります。構造が不明な場合は、浸漬または研磨を行う前に、製造元の指示を確認してください。
| 工具または表面 | 実用的な出発ルート | 何が決定を変えるのか? |
|---|---|---|
| 光沢のある、無塗装のプレーンスチール | 薄い膜を作るには、0000番のスチールウールで軽い油を手で試してください。 | 研磨された基準面やエッジは、頑丈な外面よりも高度な制御を必要とする。 |
| 錆がひどい取り外し可能なスチール部品 | 部品全体に対応した、ラベル付きの取り外し工具を検討してください。 | 仕上げ材との適合性、処理時間、清掃の容易さ、および新たに露出したピットを確認してください。 |
| ステンレス鋼 | ステンレス鋼に対応したクリーナーと、清潔で炭素鋼以外の専用洗浄剤を使用してください。 | オレンジ色の跡には、鉄分が付着している可能性があります。通常のスチールウールを使用すると、さらに汚れが付着する可能性があります。 |
| ハイス(HSS) | グレード、コーティング、およびメーカーのメンテナンス方法を特定してください。 | HSSはステンレス鋼の同義語ではありません。フルート、逃げ面、シャンク、熱処理された刃先を保護してください。 |
| 超硬チップ付き、ろう付け、コーティングまたはメッキ加工された工具 | 製造元が承認した現地での清掃またはサービス手順に従ってください。 | 互換性のあるスチールボディクリーナーであっても、チップ、ろう付け、またはコーティングとの互換性を保証するものではありません。 |
| 木材、ゴム、プラスチック、または接着剤を使用した鋼鉄 | 手の届く範囲の金属部分を清掃し、整備のために設計された方法以外での分解は行わないでください。 | 製造元が許可しない限り、組み立てた部品を水に浸さないでください。液体が取っ手や隠れた接合部に入り込む可能性があります。 |
画面が小さい場合は、横方向にスクロールして、すべてのメソッド制限値を確認してください。
基準:軽度の錆と元の仕上げについてはCCI、ステンレス鋼の洗浄と鉄の混入についてはBSSA。HSSの具体的な例として、BÖHLER S600は耐摩耗性と高温硬度について記載されていますが、これらの特性は錆除去適合性評価ではありません。
軽い表面の錆を除去する6つのステップ
この方法は、使用可能な、元々光沢があり、無塗装の鋼板部品を対象としています。小さな手作業による洗浄テストに耐えられるほど腐食がひどい場合は、適合性を確認した上で、下記の化学処理のセクションを参照してください。

1. ツールを分離してサポートする
カッターを取り外す前に、電源が入っている機器の電源を切り、絶縁手順に従ってください。部品を損傷しないようにしっかりと支えてください。刃先に手が触れないように注意し、錆がないか指で触らないでください。
清潔な布、軽い潤滑油、適切な洗浄剤、および適切な照明を用意してください。作業に適した保護眼鏡と手袋を着用してください。化学製品を使用する場合は、必要な手袋の材質やその他の注意事項について、安全データシート(SDS)を確認してください。
2. 汚れ、樹液、油分を取り除く
工具とその表面仕上げに適した洗浄剤を使用し、その洗浄剤に記載されている手順に従って洗浄してください。油分を用いた洗浄を行う前に、部品を乾燥させてください。コーティングされた表面や粘着性のある表面は腐食を隠してしまうため、テストパッチの結果を判断するのが難しくなります。
3. 小さな、重要でない領域をテストする
少量の軽いオイルを数滴垂らし、既存の加工痕に沿って0000番のスチールウールで優しくこすります。パッチ部分をきれいに拭き取り、状態を確認します。処理によって維持したい表面仕上げが変わったり、許容できない傷が残ったりする場合は、作業を中止してください。
4. 頻繁に拭き取るなど、局所的に清掃する
テストが許容範囲内である場合にのみ作業を続行してください。軽い力で、短く制御されたストロークを使用してください。研磨材を切削先端から遠ざけ、角や基準面を丸めないようにしてください。錆消しゴムも局所的な選択肢の一つですが、これも研磨材であるため、同様の仕上げチェックが必要です。
灰色の汚れを落とすためだけに、こすり続けないでください。軽度に腐食した光沢のある鉄に対するCCI法では、洗浄後に目に見える灰色の斑点が残ることが許容されます。健全な金属を研磨して取り除く必要はありません。
5. 残留物を取り除き、再度検査する
緩んだ錆、汚れた油、研磨性の破片を拭き取ります。アクセス可能なピボット、穴、溝を点検しますが、粒子を奥に押し込まないようにしてください。CCIの機械洗浄に関するガイダンスにも記載されているように、スチールウールの破片自体が後々の汚れの原因となることがあります。洗浄によって明らかになったピットや損傷を再評価してください。
6. 刃先を仕上げてから、工具を保護する。
刃先に手入れが必要な場合は、錆落とし研磨ではなく、適切な研ぎ方を行ってください。最終的な清掃と完全乾燥後、メーカー推奨の薄い保護フィルムを適切な表面に塗布してください。余分なフィルムを拭き取り、可動部は指定通りに潤滑してください。
部分的な洗浄だけでは不十分な場合は、錆取り剤を使用してください。
適切な浸漬型製品を使用すれば、周囲の表面を研磨することなく、凹部の錆まで除去できます。使用方法、温度、浸漬時間、すすぎ、乾燥、廃棄方法など、製品と部品ごとに定められた手順が役立ちます。「錆除去剤」は単一の化学物質ではありません。
- 部品全体が互換性があることを確認してください。 基材となる鋼材だけでなく、仕上げ、コーティング、ハンドル、接合部なども含めること。脆弱な部品の保護または除去は、工具メーカーの許可がある場合に限ること。
- ラベルに記載されている通りに準備し、使用してください。 頑固な汚れや油汚れを落としてください。指定された希釈率、またはそのまま使用できる溶液、容器、接触方法を使用してください。洗浄剤を混ぜないでください。
- 治療中に確認してください。 製品に記載されている間隔で点検し、必要な錆除去が達成された時点で作業を終了してください。時間を長くしても、腐食したエッジは修復されません。
- 完全な清掃と乾燥。 指示に従ってすすぎ洗いまたは拭き取り、アクセス可能な接合部や穴に溜まった液体を取り除いてください。研磨または保護剤を塗布する前に、新たに露出した表面を点検してください。
メーカーの例:無酸性とは、仕上げ材に安全であることを意味するものではありません。
WD-40 スペシャリスト ラストリムーバー ソークは、酸を含まない、すぐに使える浸漬式製品として販売されています。現在の使用説明書には、青みがかった金属、茶色に変色した金属、その他の酸化皮膜処理された金属には使用しないようにと記載されています。指定された洗浄手順には、水で洗い流し、完全に乾燥させることが含まれます。これらの詳細から、製品の説明と同様に、適合性や仕上げに関する指示が重要であることがわかります。製造元の製品ページおよびリンク先のデータシートを参照してください。
代わりに酢を使ってもいいですか?
酢は酸性処理剤なので、精密な刃先、保護酸化皮膜、または複数の素材を組み合わせた工具の場合、テストされていない一晩の浸け置きは不適切な出発点となります。市販の錆取り剤の浸け置き時間を自家製の溶液にそのまま適用するのではなく、その工具に適した処理方法を確認してください。重曹ペーストも、検証済みの錆取り処理の代わりにはなりません。こすり洗いとすすぎは、やはり表面の状態に合わせて行う必要があります。
錆は消えたが、刃先はどうなったのだろうか?
腐食は金属を消耗させます。一度ピットが形成されると、その腐食生成物を取り除くことで窪みが現れます。ピットの底まで周囲の表面を研磨すると、さらに多くの材料が除去され、工具の寸法が変わる可能性があります。図は錆除去前後の同じ表面を示していますが、許容されるピットの深さは指定されていません。
ノミの例:ピットの位置によって次のステップが変わる
具体例:洗浄後、ノミの刃先から離れた、基準点ではない部分に浅い窪みが見つかった。この窪みだけを理由に、刃面全体を研磨して滑らかにするのは適切ではない。工具の残りの状態と用途を考慮して判断する必要がある。
切削刃の先端とピットが交差する場合、通常の研磨では刃先が不連続になる可能性があります。研磨の評価では、工具の使用限界内で健全な切削形状を回復できるかどうかを判断する必要があります。深い摩耗、亀裂、または残存材料の不足がある場合は、修理の検討または交換が必要です。
裏面は基準となるように平らに保ってください。Lie -Nielsenの研ぎ方説明書では、ノミの裏面研ぎと鉋の刃研ぎのテクニックを明確に区別しています。適切な角度と方法は工具によって異なり、ノミ、剪刀、鋸歯刃、フライス盤用カッターなど、あらゆる工具に共通する砥粒と角度の組み合わせはありません。
電動研磨や電解処理は、この手作業による洗浄工程とは別に行ってください。電動ブラシや研磨材は、表面仕上げや寸法に影響を与える可能性があります。電解処理は、合金の種類、熱処理、組み立ての適合性を確認する必要がある別の工程です。超硬チップ付きカッターや複雑な精密カッターについては、メーカーのサービスルートをご利用ください。
使用可能な工具を再び使用する前に、必要に応じて、留め具、位置合わせ、ピボット動作、ガード、クランプ面を点検してください。製造元の点検および調整手順に従ってください。外観が光沢があることは、使用許可の基準ではありません。
新たな錆の発生を防ぎ、洗浄後の変化を解釈する
保管する前に、水、冷却液、樹液、指紋、研磨剤の破片を取り除いてください。見える面だけでなく、凹部も乾燥させてください。工具は、適切な保護フィルムを貼った清潔で乾燥した場所に保管してください。湿った鞘や汚れた引き出しは、せっかくの清掃作業を台無しにしてしまう可能性があります。
湿度は合否判定の基準となる数値ではなく、考慮すべき要素です。CCIは、清浄な鉄製品の場合、相対湿度が65%前後以上になると腐食リスクが高まる一方、塩分や汚染物質はより低い湿度でも腐食を引き起こす可能性があると述べています。しかし、湿度が65%未満であれば工具箱が安全であるという保証はありません。湿度計を使用し、定期的に点検する方が、感覚で判断するよりも効果的です。CCIの予防保守に関するガイダンスを参照してください。
| 何が見える | それが意味するところ | 次のアクション |
|---|---|---|
| すすぎ後の鮮やかなオレンジ色の膜 | 新たに露出した鋼材に発生する瞬間的な錆。多くの場合、残留水分や汚染物質が付着している。 | 必要な清掃作業を完了し、適切な方法で新しいフィルムを剥がし、完全に乾燥させて保護してください。 |
| 水に浸した後、表面が灰色または黒色になる | 製品特有の変色、残留物、または仕上がりの変化。色だけでは原因を特定できません。 | 研磨作業を続ける前に、製品の説明書を確認してください。錆の残存や、意図しない塗膜の剥離がないか点検してください。 |
| 支点が固いまま、またはハンドルが緩む | 目に見えない汚染、腐食、または組み立て時の損傷が残っている可能性があります。 | 設計どおりにアセンブリを整備してください。機構に無理な力を加えたり、柄が緩んだ工具を再び使用したりしないでください。 |
横方向にスクロールして、すべてのフォローアップ措置をご覧ください。
具体的な変色例を挙げると、Evapo-RustのメーカーFAQには、一部の高炭素鋼で黒ずみが生じる可能性があると記載されており、処理後にすすぐよう指示されています。この説明は製品固有のものであり、すべての黒ずんだ工具の原因を診断するものではありません。
次回使用時には、工具にオイルまたはワックスを塗布してください。グリップ力、クランプ力、または加工物の仕上げを損なうようなコーティングは避けてください。食品に接触する工具には、その用途に適した洗浄剤と保護剤を使用してください。工具メーカーの保管方法に従い、どの作業用オイルでも代用できるとは考えないでください。
レーザー洗浄はどのような場合に試してみる価値があるのか?
繰り返し行われる工業用バッチ処理や、アクセスしやすい鋼製工具本体の場合、レーザー洗浄は手作業や浸漬洗浄に代わる、制御された洗浄方法として有効です。レーザーはレーザー光と材料の相互作用によって材料を除去しますが、発生する破片は回収する必要があります。TWIではこのプロセスについて解説しています。また、当社のレーザー洗浄と化学洗浄の比較ガイドでは、より広範なプロセス比較について解説しています。
寸法、表面仕上げ、エッジの状態、コーティング、接合部の要件に基づいて、実際のサンプルを評価してください。熱処理の完全性が重要な場合は、工具メーカーと必要な検証方法を定めてください。目視で問題がないサンプルであっても、硬化処理されたエッジやろう付けされた先端が使用に適しているとは限りません。
訓練を受けたオペレーター、適切なレーザー封じ込めおよび抽出装置を用いて試験を計画してください。Oceanplayer Laser社に、工具の材質、構造、腐食の写真、重要な表面、バッチサイズ、および洗浄後も変更してはならない部分を送付してください。
関連する手順と説明の横に、出典へのリンクが記載されています。ピット図とノミのシナリオはあくまで例示であり、実際の修復結果を示すものではありません。工具メーカーのサービス制限、および使用するクリーナーのラベルと安全データシート(SDS)に従って、実際の作業を進めてください。