

交換方法 レーザー溶接用保護レンズ
レーザー溶接用保護レンズ(保護窓またはカバーガラスとも呼ばれる)は、高価な集光・平行光光学系をスパッタ、ヒューム、粉塵から保護する交換可能な光学バリアです。正しく交換するには、機械的な作業であると同時に汚染防止対策も重要です。レンズとホルダーを正確に特定し、承認されたエネルギー制御手順に従って装置を隔離し、クリーンな環境で作業を行い、光学部品は端だけを持って取り扱い、シールを保護し、製造元の指定どおりにヘッドを復元する必要があります。
機械を停止して隔離し、危険なエネルギーがゼロであることを確認し、ヘッドの外側を清掃し、クリーンステーションを準備し、キャビティに埃が入らないように引き出しを取り外し、正しいレンズとシールを文書に記載された向きで取り付け、ホルダーを再取り付け、アセンブリを検査してから、製造元が承認したチェックを使用して機械を稼働状態に戻してください。稼働中の「低電力アライメント」テストを即席で行わないでください。
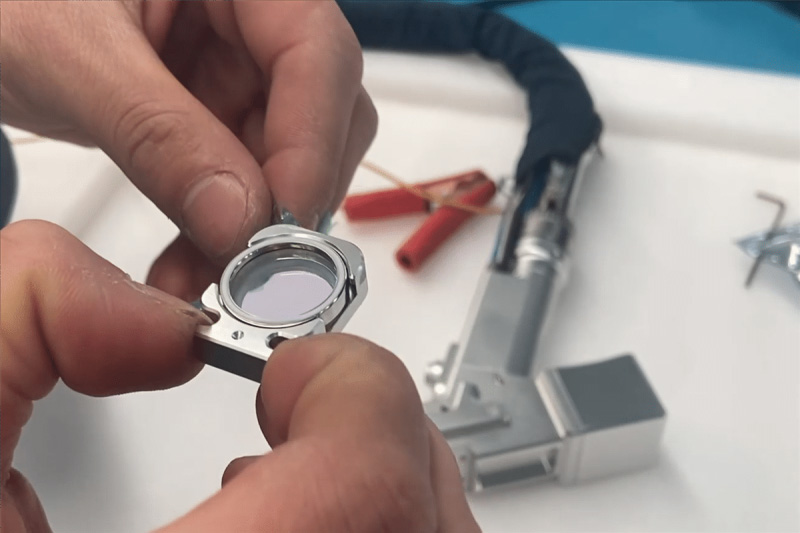 モデル固有の手順が必要です
たった一つの埃の粒子、指紋、あるいは損傷したシールが、簡単な消耗品の交換を高額なヘッド修理へと変えてしまう可能性がある。
画像参照:DPレーザー保護レンズガイド。
レンズ交換を 光学サービス業務。
ホルダーは一見シンプルに見えるかもしれないが、互換性、清潔さ、そして密閉性によって、新しいウィンドウが内部光学系を保護するか、あるいは次の故障箇所となるかが決まる。
「20mmの保護レンズ」という情報だけでは、光学的な互換性や機械的な互換性を証明するには不十分です。
雇用主が定めた手順書と機械のマニュアルを使用してください。緊急停止だけでは、サービスの遮断とはみなされません。
開封前にヘッドの外側を清掃し、カバーをかけた状態で糸くずのない部品を清潔な作業台の上に準備してください。
承認されたサービス再開点検の前に、着座状態、シール状態、ホルダーの嵌合状態、および開口部の詰まりがないことを確認してください。
保護窓、焦点レンズ、コリメータは 互換性はありません。
保護レンズは、溶接ヘッドの加工端付近に配置された犠牲ガラスです。その役割は、スパッタ、金属蒸気、煙、粉塵などの汚染物質が、より高価な集束・平行光光学系に到達する前に遮断することです。多くのハンドヘルドヘッドは引き出し式のホルダーを使用していますが、寸法、コーティング、シール設計、向き、ネジの配置、上下の窓の位置などは様々です。
フォーカスレンズとコリメートレンズは、内部光学系に属します。これらの部品を交換するには、ヘッドの取り外し、専用工具、特定の向き、およびサービス校正が必要になる場合があります。たとえば、RayTools BW240 のマニュアルでは、カバーガラスのメンテナンスとコリメートレンズおよびフォーカスレンズの作業を分けて説明し、他の構成のユーザーにはそれぞれの設置ガイドに従うよう指示しています。汚染が保護窓を越えて侵入している場合は、ヘッドの奥深くまで作業を進めないでください。
多くの溶接ヘッドで使用される消耗品です。焼け付き、腐食、ひび割れ、永久的な曇り、または承認された手順で洗浄できない場合は交換してください。
ビームの形状を整え、集束させます。内部メンテナンスは機種ごとに異なります。向きの間違いや汚染はヘッドの損傷や処理工程の変更につながる可能性があります。
分岐した光ファイバーの出力を光路に調整してください。これらの光学系に汚染や損傷の疑いがある場合は、作業を中止し、認定サービス担当者に連絡してください。
レンズの位置を確認し、キャビティを閉じてガス漏れがないようにしてください。再利用されたシール、挟み込まれたシール、シールの欠落、または損傷があると、内部光学系に汚染物質が侵入する可能性があります。
レンズ交換は、 通電中の溶接ヘッド。
このページは計画ガイドであり、機器のマニュアル、雇用主のエネルギー制御プログラム、または訓練を受けたサービス承認の代わりとなるものではありません。
機械が承認された安全整備状態にある場合を除き、ホルダーを開けないでください。
手持ち式溶接システムは、光、電気、熱、空気圧、冷却、および動作エネルギーといった危険なエネルギー源となる可能性があります。作業を開始する前に、技術者が危険にさらされる可能性のあるすべての発生源を特定してください。
排出を停止し、システムを停止し、エネルギーを遮断し、マニュアルおよび職場の手順に従ってキー/プラグ/ロックを制御してください。
「オフ」、スタンバイ、または緊急停止状態であっても、危険なエネルギーがゼロであると決めつけないでください。承認された方法で状態を確認してください。
指定された冷却および圧力解放の手順に従ってください。加圧状態または高温状態の機器は開けないでください。
清潔な手袋は光学部品を保護するものであり、レーザー安全対策の代わりにはなりません。一般的な「レーザーメガネ」ではなく、危険性評価で推奨されている個人用保護具(PPE)を使用してください。
一部のヘッドおよび内部光学モジュールは修理専用です。無理やりホルダーを取り付けたり、自己流で分解したりするのではなく、適切な担当者にご相談ください。
周囲に清潔な作業ゾーンを構築する 光共振器。
ほとんどの予防可能な故障は、新しいレンズがホルダーに取り付けられる前に始まっている。例えば、部品の間違い、外側の汚れ、手袋の汚染、空気質の悪さ、または保護されていない開口部などが挙げられる。
部品と書類を確認する
溶接ヘッドの取扱説明書を開き、適切なレンズホルダーのセクションを確認してください。
- 正確なヘッドモデルとシリアル番号/構成
- 保護窓部品番号
- 直径、厚さ、コーティング
- シールまたはOリングの仕様
- 文書化された向きと固定方法
承認済みの光学用品を準備する
レンズ/ヘッドメーカーが許可した材料のみを使用してください。
- 清潔なニトリル手袋または指サック
- クリーンルームグレードの糸くずの出ないワイプまたは綿棒
- 承認されたレンズクリーナーまたは指定された無水アルコール
- ゴム球ブロワーまたは指定された清浄乾燥空気
- 蓋付きトレイとネジ容器をきれいにします。
環境を制御する
空洞を露出させる前に、粒子を減少させる。
- 清潔で乾燥した、明るい作業面
- 近くで研磨作業や溶接の煙、窓を開けないでください。
- 開口部にファンが風を当てていない
- 開封前にヘッドの外側を清掃しました。
- 交換用レンズのパッケージは必要な時のみ開封してください。
レーザー溶接を置き換えるための8つのステップ 保護レンズ。
以下の手順は、引き出し式保護窓の一般的な動作ロジックを示しています。機種ごとの具体的な動作については、製造元の取扱説明書を参照してください。
故障を確認し、その状態を記録します。
機械に安全な白色光を用いて検査してください。焦げ跡、凹み、曇り、ひび割れ、ホルダーの向きなどを写真に撮ってください。証拠を乱す前に、症状(電源喪失、出力不安定、温度アラーム、繰り返し発生する汚染など)を記録してください。
窓にひび割れ、焦げ跡、または目に見える変形がある場合は、直ちに停車してください。シャットダウン、隔離、検証
承認された電源遮断および危険エネルギー制御手順に従ってください。電気、空気圧、冷却、動作、およびその他の関連する電源を遮断してください。交換作業中は、機械を検証済みの安全状態に維持してください。
緊急停止装置は、必ずしもエネルギー遮断装置として機能するわけではない。ヘッドの外側を清掃し、ステーションを準備します
引き出しを開ける前に、引き出し周辺の外側のほこりや汚れを取り除いてください。新しいレンズ、シール、清掃済みの工具、カバー付きトレイを取り出してください。外側の清掃が終わったら、新しい糸くずの出ない手袋を着用してください。
銃の外側についた汚れた手袋をレンズの端に近づけないでください。ホルダーを放して慎重に引き抜いてください。
引き出しを支え、指定されたロックネジまたはキャップのみを緩め、説明書に記載されている方向に引き出してください。説明書の指示に従って、水平または垂直に保ってください。レンズをヘッド開口部より先に押し出さないでください。
引っかかった引き出しを無理に動かそうとせず、なぜ引っかかっているのか原因を突き止めてください。開いた空洞を保護する
露出時間を最小限に抑えてください。メーカー承認済みのキャビティカバーを使用するか、内部光学系に触れないようにクリーンバリアを使用してください。サービス手順書に明示的に方法が記載されていない限り、光路に紙、接着剤、または繊維を挿入しないでください。
目的は排除であり、光学系の近くに新たな汚染物質を配置することではない。ホルダーを分解する手順
清潔なトレイに置きます。キャップ、保持リング、スライドリング、シールを、記載されている手順に従って取り外します。古いレンズは端を持って扱います。ホルダーとシールに異物、傷、歪み、熱痕、ガス漏れ箇所がないか点検します。
取扱説明書で禁止されている場合は、爪や硬い道具を使ってシールをこじ開けないでください。新しいレンズを点検して取り付けます。
取り付け前に、両面を明るい場所で点検してください。許可されたブロワーを使用して、許容範囲内の埃を取り除いてください。端だけを持ってください。レンズ、シール、および固定部品を所定の向きに取り付けてください。一部の窓は方向を選ばないタイプですが、そうでないタイプもあります。
他の溶接ヘッドのモデルから向きを推測してはいけません。再挿入、セキュリティ確保、サービス復旧
レンズが平坦であること、シールがしっかりと装着されていること、開口部に残留物がないことを確認してください。ホルダーを完全に挿入し、ロック機構を規定の状態に締め付けてください。工具とバリアを取り外し、ガードを閉じ、承認済みの修復および機能チェック手順に従ってください。
「位置が合うかどうかを確認するため」に、開放型または未認証の光路に照射しないでください。ホルダースタックは、 正確な溶接ヘッド。
分解図は、引き出し、保持部品、窓、シールを特定するのに役立ちますが、異なるヘッドの正しい組み立て順序を確認することはできません。

画像参照:DPレーザー保護レンズガイド。
決定を下す レンズの状態。
点検頻度および交換時期は、機器のマニュアルでより厳格な間隔が定められていない限り、状態に基づいて決定されます。
| 観察された状況 | 計画行動 | 理由と境界 |
|---|---|---|
| 粉塵のみ | 取扱説明書で許可されている場合は清掃してください。 | 清潔な場所で、承認された送風機または清掃方法を使用してください。設置前に両面を再度点検してください。 |
| 薄いフィルムまたは指紋が消える | 承認された光学方法を使用して一度クリーニングしてください。 | 糸くずの出ない清潔な布と指定の洗剤を使用してください。こすり洗いをしたり、汚れた布を再利用したりしないでください。 |
| 焼け跡、穴、またはコーティングの損傷 | 交換する | 吸収欠陥はビーム内で急速に加熱される可能性があります。洗浄しても、焼けたコーティングやピット状の表面は修復できません。 |
| ひび割れ、欠け、または縁の損傷 | ホルダーを交換して点検する | 機械的完全性および密閉性が損なわれている可能性があります。損傷の原因が応力、衝撃、または過熱のいずれであるかを判断してください。 |
| 承認されたクリーニング後も残る曇り | 交換する | 曇りは、コーティングの損傷、微細な飛沫、または透過率と吸収率を変化させる化学的攻撃を示している可能性があります。 |
| 新しいレンズはすぐに汚れる | 停止して診断する | ガス品質/流量、ノズル、シール、ホルダーの装着状態、ヘッドの向き、抽出、スパッタの飛散経路、および上流側の汚染状況を確認してください。 |
| 内部光学系が汚染されているように見える | 停止して正規サービスにエスカレーションしてください | 焦点調整光学系や光軸調整光学系がエネルギーを吸収し続けている間は、カバーガラスを交換し続けないでください。 |
| レンズ仕様が不明確 | インストールしないでください | 部品番号、寸法、コーティング/波長、定格電力、ホルダー、シールについては、製造元または供給元に確認してください。 |
見た目がクリアな窓でも、頭部に合わない場合がある。目視検査では、光学コーティング、波長適合性、または損傷閾値を証明することはできない。
繰り返しの失敗は通常 システム症状。
汚染源や熱源を特定せずに、保護窓の頻繁な交換を通常のメンテナンスとみなしてはいけません。
汚染された、または不安定なガス流
水分、油分、異物、流量不足、通路の詰まり、またはタイミングの誤りにより、飛沫や煙が窓に到達する可能性があります。機械に指定されているガス品質、配管、およびタイミングを確認してください。
ノズルが破損、汚れている、または間違っている
ノズルの形状と状態は、ガスの供給とスパッタの遮蔽に影響します。位置合わせ、開口部、ネジ山、消耗品との互換性を確認してください。
頭部への過剰な飛沫
ガンの角度、スタンドオフ、ジョイントの嵌合、ワイヤの位置、表面の汚染、およびパラメータの選択によって、溶融材料または蒸気が保護窓に向かって流れる可能性があります。
後方反射と不安定な結合
アルミニウム、銅、その他の反射性素材は、光学的なリスクやプロセスの不安定性を高める可能性があります。機器の許容材料および操作手順に従ってください。
シールが破損しているか、ホルダーの嵌合が不完全です。
シールがねじれていたり、溝が汚れていたり、キャップが緩んでいたり、引き出しが部分的にしか挿入されていなかったりすると、新しい窓がきれいな状態でも汚染物質が侵入する可能性があります。
頭部内部に既に存在する熱または汚染物質
窓の交換が正しく行われた後でも、焦点が合わない、電源が切れる、アラームが鳴る、または繰り返し熱が発生する場合は、内部の光学系に損傷があり、修理が必要である可能性があります。
コーティング、厚み、または材料が不適切
物理的に装着できるレンズでも、光学特性や機械的な支持構造が適切でない場合があります。見た目だけで判断せず、仕様書に記載されている純正部品を使用してください。
サービス中に埃や煙が侵入する
研磨粉塵、溶接ヒューム、ファン、そして不注意な取り扱いによって、ヘッドを再組み立てする前に新しいレンズが汚染される可能性があります。
正しい部品であることを確認済み
ヘッドのモデル、部品番号、直径、厚さ、コーティング、シールは、文書に記載されている構成と一致しています。
両方のレンズ面を検査しました
清潔な白色光の下では、繊維、ほこり、指紋、傷、欠け、コーティング痕、洗浄剤の残留物は一切見られません。
シールと保持部品が装着される
ねじれ、挟み込み、リングの欠落、異物混入などはなく、レンズは無理な圧力をかけなくても平らに収まります。
ホルダーが完全に固定されています
引き出し/蓋は正しい方向に戻り、ロック機能は規定どおりにしっかりと固定されます。
空洞を閉じ、工具を取り外した。
ヘッドや作業エリアの近くに、仮のカバー、拭き取りシート、包装材、緩んだネジ、工具などが残っていないこと。
ガス、ノズル、抽出について検討
適切な消耗品が取り付けられ、以前の汚染の原因についても検討されました。
警備員と安全制御装置が復旧した。
エネルギー制御装置を取り外す前に、承認された手順に従って、すべてのカバー、インターロック、およびバリアを再取り付けしてください。
承認された機能チェックが完了しました
レーザー制御区域内では、製造元が規定する点検/試験手順に従ってください。異常な音、温度、出力、警報、またはビーム挙動が見られた場合は、作業を中止してください。
新しいレンズをチェックする前に、新しいレンズを責めないでください。 頭全体。
これらの症状は、厳密な診断を行うためのきっかけであり、光学的な問題があっても溶接作業を続けることを許可するものではありません。
| 交換後の症状 | 最初のチェック | いつ止めるべきか、いつエスカレートすべきか |
|---|---|---|
| 電力はまだ低いようです | レンズの仕様、清浄度、装着状態、シール、ホルダーの嵌合状態、ノズル、ガス、および検証済みの作業設定。 | 内部光学系の汚染、温度アラーム、原因不明の焦点変化、または正しく再組み立てしても改善が見られない場合。 |
| 出力が不安定です | ガスの安定性、ノズルの状態、ワークピースの清浄度、ワイヤの位置、接合部の嵌合状態、および保護窓の動き。 | ビームの挙動が不規則、ヘッドから煙が出る、警報が繰り返し鳴る、または内部に目に見える汚染がある。 |
| 新しいレンズはすぐに熱くなったり、傷がついたりします | 部品/コーティングの間違い、両面への残留物、シール漏れ、スパッタ経路、ガス品質、上流側の熱。 | ひび割れ、焦げ跡、煙、急激な温度上昇、または繰り返し発生する損傷が見られた場合は、直ちに作業を中止してください。 |
| ホルダーは着席できません | 向きのずれ、レンズの厚みの間違い、シールの位置ずれ、保持リングの不具合、溝内の異物、または引き出しの破損。 | 無理に押し込まないでください。部品が図面と一致しない場合や、ホルダー/ヘッドが歪んでいる場合は、上司に報告してください。 |
| ガス漏れまたは異常な流れ | シール位置、ホルダーの閉鎖状態、ノズル、継手、およびマニュアルに記載されている圧力/流量チェック。 | 光学共振器またはプロセスシールドが密閉され、正常に機能していることが確認できない場合は、溶接作業を停止してください。 |
| 焦点または溶接幅が変更されました | レンズ/ホルダーの間違い、装着不良、ノズル位置、作業設定の不備。 | 焦点調整/コリメート光学系のずれや損傷が発生した場合は、認定されたサービスおよび校正が必要です。 |
状態に応じて交換する—できるだけ頻繁に点検する リスクには、
「毎週交換」という普遍的なルールは正当化できません。検査頻度は、メーカー、電力、材料、接合部、スパッタ、ガス、環境、使用サイクルによって異なります。例えば、xTool社のMetalFabガイドラインでは、毎日の操業前検査と、アルミニウムや銅などの反射性材料に対するより頻繁な検査を推奨しています。他のヘッドでは、異なるスケジュールが定められている場合もあります。
実用的なメンテナンス計画は、マニュアルに記載されている最低限の頻度から始め、実際のレンズの状態記録に基づいて間隔を狭めていきます。レンズの使用時間またはシフト数、材質、プロセス、ガス、故障箇所、交換理由を記録します。パターンに変化が見られた場合は、単に予備レンズの在庫を増やすのではなく、プロセスを調査してください。
目視できる窓に、ほこり、油汚れ、焦げ跡、ひび割れ、異常な温度やアラームの履歴がないか確認してください。
予期せぬ停電、溶接部の不安定、ヘッド温度警告、変色、煙、または急速な汚染が発生した場合は、作業を停止してください。
別の窓を取り付ける前に、ノズル、ガス、シール、ホルダー、およびプロセス条件を点検してください。
記録を活用して、材料、シフト、ジョイント、またはオペレーターに関連する故障のクラスターを特定し、予防計画を改善する。
溶接ヘッドのモデルを送ってください。 レンズ径。
Oceanplayerは、サポート対象機器に関する関連文書と交換方法の特定を支援します。正確なヘッド名、現在の保護窓のマーキング、ホルダーの写真、および故障症状をお知らせください。
レーザー溶接用保護レンズに関するよくある質問
技術者や購入者からよく寄せられる質問への簡潔な回答。
レーザー溶接機における保護レンズの役割は何ですか?
これは、集光および平行光光学系を飛沫、煙、塵、およびプロセスデブリから保護する犠牲光学窓です。ヘッドの機械的要件と密閉性を維持しながら、目的のレーザー波長を透過する必要があります。
レーザー溶接用保護レンズはどのくらいの頻度で交換すべきですか?
状態および製造元のマニュアルに記載されている交換時期に基づいて交換してください。記載されている頻度で点検し、飛沫、反射材、汚れたガス、または過酷な環境によって汚染が増加する場合は、より頻繁に点検してください。焦げ跡、穴、ひび割れ、欠け、または永久的な曇りがある場合は交換が必要です。
汚れた保護レンズはレーザー溶接の出力を低下させる可能性がありますか?
はい。汚染によって伝送効率が低下し、エネルギーが吸収されることで、発熱、動作不安定、損傷を引き起こす可能性があります。電力損失は、ガス、ノズル、設定、内部光学系などからも発生する可能性があるため、交換しても正常な動作に戻らない場合は、システムを診断してください。
レンズを交換する代わりに、クリーニングすることはできますか?
付着した埃や軽い剥離可能な膜は、メーカーが許可している場合に限り、承認された光学用品を使用して清掃できます。ただし、コーティングの焼け、ピット、ひび割れ、欠け、または永久的な曇りは、仕様どおりに清掃できないため、交換が必要です。
同じ直径の保護レンズであればどれでも使用できますか?
いいえ。直径だけでは、厚み、コーティング、波長、光学的損傷閾値、エッジ品質、ホルダーの適合性、シールの互換性を確認することはできません。溶接ヘッドのモデルに適合する、文書に記載されている純正部品、または正式に承認された代替部品を使用してください。
保護レンズのどちら側がレーザーに面しているのでしょうか?
溶接ヘッドの取扱説明書に従ってください。一部の平面保護窓は方向を問いませんが、コーティングされた窓やアセンブリには特定の向きが指定されています。外観や他の機械から方向を推測しないでください。
レンズの清掃に、普通の圧縮空気を使っても大丈夫ですか?
メーカーが指定の空気源の使用を許可している場合に限ります。通常の作業用エアには、油分、水分、微粒子が含まれている可能性があります。一部のマニュアルでは、ゴム製のブロワーまたは清潔で乾燥した空気を使用するよう指示されています。レンズに口で息を吹きかけないでください。
新しい保護レンズがすぐに焼けてしまうのはなぜですか?
一般的な原因としては、取り付け時の汚染、レンズ/コーティングの誤り、シールの損傷、ノズルの汚れや不備、ガスの不安定性や汚染、過剰なスパッタ、反射性作業、ホルダーの装着不良、ヘッド内部の損傷などが挙げられます。レンズを繰り返し交換するのではなく、作業を中断して原因を特定してください。
交換後、低出力レーザーで位置合わせのテストを行うべきでしょうか?
レーザー照射中のビーム位置合わせテストを即席で行わないでください。ガードと安全制御装置を元に戻し、製造元が承認した運用復帰点検および機能チェックの手順に従って、制御されたレーザーエリア内で作業してください。手順が不明な場合は、上司に報告してください。
レンズホルダーが元の位置に戻らない場合はどうすればいいですか?
無理に押し込まないでください。向き、レンズの厚さ、シールの装着状態、保持リングの位置、ホルダーやヘッドへの異物や損傷がないかを再確認してください。引き出しを無理に押し込むと、レンズが破損したり、シールが損傷したり、光学部品がずれたりする可能性があります。
内部光学系のメンテナンスはいつ行うべきですか?
内部汚染が目視できる場合、または疑われる場合、焦点が変わる場合、アラームが鳴り続ける場合、窓を正しく交換した後も電源が異常な状態が続く場合、またはマニュアルでユーザーが焦点調整/コリメートモジュールにアクセスできないと記載されている場合は、作業を中止し、認定サービスに連絡してください。
交換用レンズを注文するには、どのような情報が必要ですか?
機械および溶接ヘッドのモデル、シリアル番号/構成、正確な部品番号、直径、厚さ、コーティングまたは波長、ホルダーの位置、シール仕様、ラベルおよびアセンブリの鮮明な写真を提供してください。