

インコネル718 特性、用途、加工限界
インコネル718は、ニッケルを主成分とする析出硬化型合金で、過酷な温度や負荷に耐える強度が求められる用途に使用されます。その実用的な限界は、製品の形状、熱処理、使用環境、製造方法によって異なります。
設計者や機械加工工場にとって、「718」という数字だけでは十分な情報とは言えません。まず必要な最終状態を定め、次にその状態を実現できる材料、加工代、そして適切な接合方法や熱処理工程を選択する必要があります。


インコネル718とは何ですか?
合金718はUNS N07718として識別され、一般的にはW.Nr. 2.4668として知られています。インコネルはスペシャルメタルズ社の商標です。この材料は、ニッケルを主成分とするマトリックスに、クロム、鉄、ニオブ、モリブデン、および熱処理特性を向上させるための微量添加元素を組み合わせたものです。
析出硬化とは、制御された時効処理によって金属内部に微細な強化析出物が形成される現象である。そのため、固溶化処理された素材と完全に時効処理された完成品は、化学組成が同じであっても、強度や加工性は大きく異なる場合がある。
組成は合金を特定するものであり、その最終的な特性を特定するものではない。
製造元は、ニッケルとコバルトを質量比で50~55%、クロムを17~21%、ニオブとタンタルを質量比で4.75~5.50%、モリブデンを質量比で2.80~3.30%とし、残りを鉄としています。チタンとアルミニウムも管理されています。これらの概要値は識別のための補助的なものであり、完全な化学組成と製品仕様は材料証明書に記載されます。
出典:特殊金属合金718の仕様書、組成および熱処理の項。記載されている範囲は、完全な購入仕様ではありません。
初期見積もりには、どの特性を利用できますか?
予備計算には物性値を用い、その後、条件に応じた設計データを取得してください。密度、導電率、融点範囲は、完成部品の許容応力、疲労寿命、クリープ寿命を決定するものではありません。
画面が狭い場合は、表を水平方向にスワイプしてください。キーボードを使用するユーザーは、表の領域を選択して矢印キーを使用できます。
| プロパティ | 報告値または換算値 | 条件と実際的な意味 |
|---|---|---|
| 密度 | 焼鈍処理後約8.19 g/cm³、焼鈍処理および時効処理後8.22 g/cm³ | 0.296および0.297 lb/in³から換算。質量概算に役立ちますが、実際の部品体積と在庫公差を考慮してください。 |
| 熱伝導率 | アニール処理後約11.1 W/(m·K)、アニール処理および時効処理後11.4 W/(m·K) | 70°F (約 21°C) では、製造元の表 5 から。導電率は温度によって変化するため、熱モデルには温度依存データセットを使用してください。 |
| 比熱容量 | 435J/(kg・K) | 70°F(約21℃)の場合。これは単位質量あたりの蓄熱量を表すものであり、部品を通過する熱の流れの速度を表すものではありません。 |
| 融解範囲 | 1260–1336°C(2300–2437°F) | 溶融範囲であって、使用温度定格やレーザー溶接設定値ではない。 |
出典:Special Metals、表2および表5、物理定数。これは標準データであり、仕様限界ではありません。表5の導電率の値は電気抵抗率から計算されています。77および79 Btu·in/(ft²·h·°F)は、約11.1および11.4 W/(m·K)に相当します。
引張強度に単一の値がない理由
強度は、製品の形状、断面サイズ、熱処理、試験方向、温度に関係するはずです。たとえば、製造元の表 14 には、1800°F で 1 時間溶体化処理と水冷を行い、その後 1325°F で 8 時間保持し、炉冷で 1150°F まで冷却して 18 時間保持して合計時効を完了した後のパンケーキ鍛造品の室温横方向試験の結果が報告されています。その結果は、引張強度 204.5 ksi (約 1410 MPa)、0.2% オフセット降伏強度 176 ksi (約 1213 MPa)、伸び 16% でした。報告された鍛造品は直径 5.5 インチ、厚さ 1 インチで、試験は中心から断面の中央に向かって横方向に行われました。これらはその試験片と処理に対する結果であり、718 とラベル付けされた棒材や印刷部品の特性を保証するものではありません。
熱処理は意思決定にどのような影響を与えるのか?
固溶化処理は、その後の時効処理の開始条件を確立するものであり、時効処理によって強度が増す。処理サイクルの選択は材料の状態選択の一部であるため、製造工程に着手する前に決定する必要がある。
製造元は、以下の2つの大まかな処理方法群について説明しています。これらは、異なる718条件が存在する理由を説明するものであり、完全な炉の操作説明書ではありません。
溶解温度が低いファミリー
溶解温度範囲: 1700~1850°F(927~1010°C)。
熟成工程の概要: 1325°F(718°C)で8時間、炉内で1150°F(621°C)まで冷却し、合計熟成時間が18時間に達するまで保持した後、空冷する。
この資料では、この材料群は、破断挙動、ノッチ破断延性、および疲労強度の有用なバランスを備えているとされています。
より高い溶解温度ファミリー
溶解温度範囲: 1900~1950°F(1038~1066°C)。
熟成工程の概要: 1400°F(760°C)で10時間、炉内で1200°F(649°C)まで冷却し、合計熟成時間が20時間に達するまで保持した後、空冷する。
この速報では、厚肉断面における横方向延性および衝撃特性に関する利点と、応力破断ノッチ脆性に関するトレードオフについて説明している。
出典:特殊金属、熱処理および機械的特性。総時効時間には、最初の保持時間、炉内冷却時間、および最終保持時間が含まれます。これは、2番目の温度での追加の18時間または20時間ではありません。該当する仕様書には、溶液浸漬、冷却方法、炉内制御、および受入試験が規定されている必要があります。
約700℃は安全な運転限界温度でしょうか?
単一の温度で安全な使用が保証されるわけではありません。製造元は1300°F(約704°C)までの使用範囲を説明していますが、その説明には応力、暴露時間、または要求寿命が明記されていません。短時間の温度変化、連続的に負荷がかかる締結部品、および回転する疲労破壊部品には、それぞれ異なる検証が必要です。適用される設計許容値と認定された材料の状態を使用し、融点範囲や短時間の引張試験を長期的なクリープおよび破断データの代わりとして使用しないでください。
インコネル 718 の機械加工が難しいのはなぜですか?
高強度と加工硬化性のため、工具の選定と切削時の食い込みが重要となる。メーカーによると、焼きなまし処理を施した材料では加工が容易になり、工具寿命も長くなる一方、時効処理を施した材料ではより優れた仕上がりと切りくず排出効果が得られるという。
承認された工程で許可されている場合は、最終時効処理の前に粗加工を行い、後工程での仕上げ加工のために十分な加工代を残してください。部品の形状、熱処理による歪みの経験、最終公差に基づいて許容値を決定してください。718部品すべてに共通する許容値は存在しません。
症状、検査項目、次の対応策を比較するには、左右にスワイプしてください。
| あなたが観察するもの | 最初に確認すること | 役立つ次のアクション |
|---|---|---|
| 急速な摩耗または予測不可能なインサート寿命 | 実際の材料の状態と硬度、切削速度、工具のグレード、摩耗が徐々に進行しているか、刃先が欠けているか。 | 工具メーカーが提供する、その作業条件と材料条件に関するデータから始めます。摩耗パターンと、刃先あたりの許容部品数に基づいて、管理された試験結果を比較します。 |
| チャタリングまたは変化する表面パターン | 工具の突き出し量、ワークの保持力、肉厚、振れ、およびフィーチャー周辺の接触状態の変化。 | 除去速度を上げる前に、不安定性を解消してください。一度に1つのエンゲージメント変数またはセットアップ変数を変更し、結果として得られる表面状態を確認してください。 |
| 軽い仕上げ工程での仕上がりが悪い | 刃先の摩耗、切削が摩擦切削であるかどうか、および選択した切削工具の接触点における実際の切りくず厚さ。 | 工具メーカーに、最小有効切削厚さを確認してください。送り速度を単純に下げると、摩擦の問題が悪化する可能性があります。 |
| 工具材料を変更した後に予期せぬ不具合が発生する | 冷却剤の使用法が超硬工具からセラミック工具にも引き継がれたかどうか。 | 工具ファミリーの指示に正確に従ってください。サンドビックのセラミックフライス加工ガイドでは、熱衝撃を避けるために乾式切削を使用していますが、超硬フライス加工の例では冷却液を使用しています。 |
出典:特殊金属加工部門およびサンドビック・コロマント社、超合金のセラミックフライス加工。上記のチェック項目は診断手順であり、未検査部品に対する確定診断ではありません。セラミックフライス加工に関するガイダンスは、すべてのセラミック旋削加工やその他の加工に一般化して適用することはできません。
インコネル718は、レーザー溶接を含め、溶接できますか?
718は溶接可能ですが、接合部には実際の状態と使用条件に適したプロセスが必要です。製造元は、他の析出硬化型ニッケル合金と比較して溶接後の割れに対する耐性が高いことを強調していますが、これは接合部全体にわたって欠陥のない溶接や母材の特性を保証するものではありません。
レーザー溶接においては、装置の性能と接合部の認定を切り離して考える必要があります。定格出力だけでは、溶け込み深さ、許容される欠陥、最終熱サイクル後の特性は保証されません。


意義のある裁判で確立すべきこと
- 製造ジョイントを合わせます。 実際の合金の状態、厚さ、接合部の形状、嵌合方法、充填方法、およびアクセス制約を考慮してください。
- その過程を記録する。 ビームモード、出力、フォーカスまたはスポットの定義、移動速度、遮蔽、および固定具の配置を含めてください。
- 必要な結果をテストする。 所定の溶接後処理後、合意された断面検査、欠陥検査、および機械的または使用関連の受入試験を実施する。
ビードが視覚的に滑らかであることは、観察結果の一つに過ぎません。認定計画では、必要な測定項目と、製造継手の受入基準を明確に定める必要があります。
材料の溶接性に関する背景情報:特殊金属、加工および溶接。この試験手順は計画ガイドであり、Oceanplayer Laser 718の認定を主張するものではなく、該当する溶接手順に取って代わるものでもありません。
印刷された718には独自の材料ルートが必要です
粉末の化学組成が一致したからといって、3Dプリント部品が鍛造材と同等になるわけではありません。製造パラメータ、欠陥、向き、およびその後の熱処理など、すべてが認定記録に記載されるべき事項です。
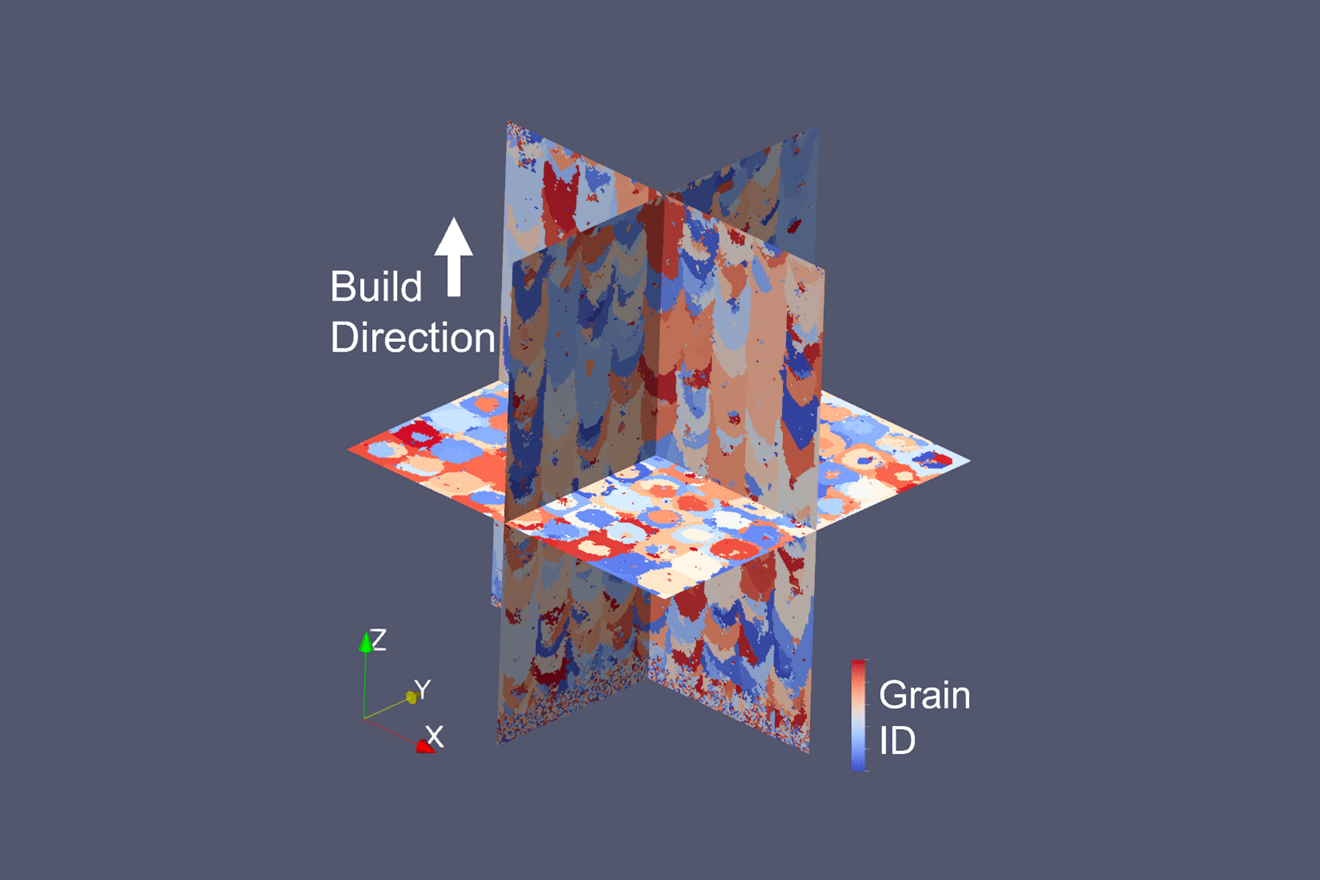
米国国立標準技術研究所(NIST)が発表した、3種類のレーザー粉末床溶融法による成形条件を比較した研究では、試験片の強度差は欠陥構造が主な要因であることが明らかになった。これは、エネルギー密度の数値を別の装置にそのままコピーするのではなく、成形プロセス全体を検証する必要がある理由を示している。
製造記録を完成部品にリンクする
ASTM F3055は、レーザーまたは電子ビーム溶融を用いたUNS N07718の粉末床溶融法による完全溶融成形を対象としています。その適用範囲には、原料、製造計画、熱処理、微細構造、機械的特性、および検査が含まれます。
必要な後処理工程(熱間等方圧プレスが必要かどうかを含む)を定義し、最終状態をテストする。応力除去のみを行った部品と、固溶化処理および時効処理を行った部品は、共通の特性クレームを共有してはならない。
出典: ASTM F3055-14a(2021) ; NIST の LPBF 718 欠陥、微細構造、引張特性に関する出版物。
インコネル718または625:どのような違いがありますか?
まず使用条件を確認し、次に適合条件を比較してください。718は析出硬化が可能です。合金625(UNS N06625)は、その強度の大部分を固溶強化によって得ており、その強化機構を得るために析出硬化は必要ありません。
経年劣化後の高強度を主な要件とする場合、718は評価対象として当然の候補となります。耐食性や加工性といった要件が決定要因となる場合は、実際の環境における625のデータを検討してください。どちらの合金も万能な耐食性を持つわけではなく、また、どちらもニッケル合金であるという理由だけで、図面上で互いに置き換えることはできません。
比較対象には、必要な応力と寿命、温度、プロセス流体、接合手順、および納品される製品の形状を含める必要があります。代替材料の詳細については、「インコネル625の特性、用途、および機械加工に関する考慮事項」を参照してください。
強化と合金の識別:特殊金属合金625の速報と合金718の速報。
718が使用される場所、そしてそれぞれの用途で求められるもの
タービンディスクおよびエンジンハードウェアには、関連する疲労、温度、および検査の証拠が必要です。高強度ファスナーには、規定の強度と寸法状態が必要です。油田用圧力機器には、その圧力負荷と環境に適した材料認定が必要です。「航空宇宙で使用」または「石油・ガスで使用」は用途群を表すものであり、特定の熱、部品、または製造方法を保証するものではありません。
仕様を在庫および最終状態に合わせる
仕様番号は、その適用範囲が購入対象と一致する場合にのみ役立ちます。以下の例は、製品の形状、熱条件、および用途の違いを示しています。契約書に記載されている改訂内容と、適用されるすべてのサイズ制限を確認してください。
水平方向にスワイプして、最終列の購入伝票をご覧ください。
| 仕様例 | 公開された範囲が対象とする内容 | 購入小切手 |
|---|---|---|
| 安全規格 | 固溶化処理された棒材、鍛造品、フラッシュ溶接リング、およびさらなる加工用の素材。析出硬化可能。 | 製品の寸法と適用範囲を確認してください。「析出硬化型」とは、完成部品の特性に既に時効処理されていることを意味するものではありません。 |
| SAE AMS5596N | 指定された溶液処理状態にある、厚さ1インチ(25.4 mm)以下のシート、ストリップ、箔、およびプレート。 | 板材の要件は、棒材や鍛造品の要件と自動的に互換性があるわけではありません。 |
| ASTM F3055 | フルメルトパウダーベッド溶融法を用いて積層造形されたUNS N07718。 | 製造および最終処理条件、資格証明、検査要件を明記してください。 |
| API 6ACRA | API 6Aを補完する、圧力保持装置および圧力制御装置用の時効硬化ニッケル合金。 | 必要な版と購入者の要件を確認してください。一般的な航空宇宙材料証明書は、それ自体ではこの義務の受諾を証明するものではありません。 |
適用範囲の参照規格:SAE AMS5662P、SAE AMS5596N、ASTM F3055、APIの6ACRA概要。APIの2015年の通知では、6ACRAが6A718に取って代わったと記載されていますが、最新版を定めているわけではありません。既存の図面で6A718が指定されている場合は、文書を置き換える前に購入者と要件を確認してください。
RFQに何を書くべきか
合金の種類、製品の形状と寸法、仕様と改訂、納入状態と最終要求状態、動作温度と環境、必要な機械的試験、検査、トレーサビリティを明記してください。酸性環境下での使用については、一般的な「酸性環境対応」ラベルに頼るのではなく、実際の使用条件と該当する購入者/材料認定要件を明記してください。
機械加工または溶接の見積もりを作成する際は、熱処理、仕上げ、最終検査の責任をどちらの当事者が負うのかを明記してください。これにより、機械加工可能な溶体化処理済み素材の見積もりと、完全に加工・検査済みの部品の見積もりを比較してしまうことを防ぐことができます。
718レーザー溶接アプリケーションについて説明します。
材料の仕様と状態、厚さ、接合図面、アクセス上の制約、および必要な検査結果をOceanplayer Laser社にお送りください。これらの詳細情報に基づいて、適切な機器とサンプル評価計画について協議することが可能になります。