

レーザー切断厚さ: 材質と出力による範囲
レーザー切断は薄板材の加工が可能で、適切な産業用システムを使用すれば数十ミリメートル厚の金属も加工できます。使用可能な範囲は、材料、レーザー光源、機械構成、および要求される切断面品質によって異なります。以下のメーカー固有の数値を使用して加工内容を精査し、実際の部品を確認してください。最大厚さだけでは、量産可能な切断であるとは限りません。
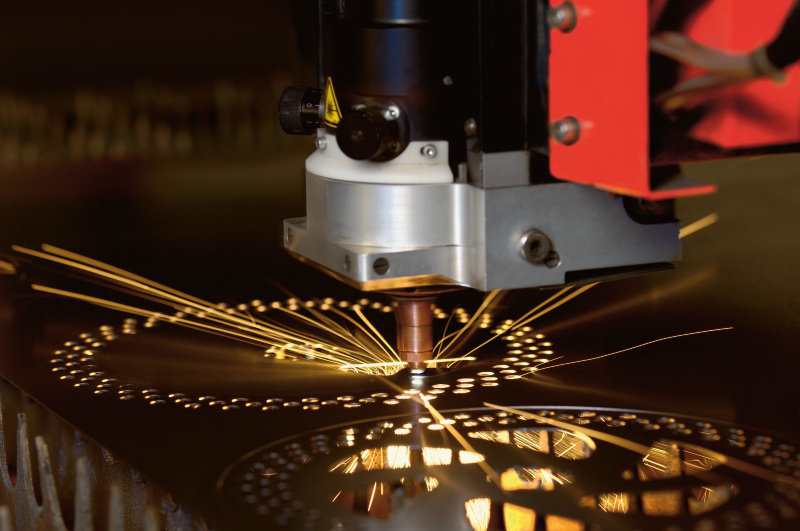
ファイバーレーザーは、一般的な金属をどのくらいの厚さまで切断できるのか?
この表は、TRUMPF社が公表しているTruLaser 1030、1040、1060ファイバーレーザーシリーズの最大板厚に基づいています。これらは特定の機種ファミリーの例であり、すべてのファイバーレーザーに共通する制限値ではありません。
厚さの単位はすべてミリメートルです。画面が小さい場合は、表を左右にスクロールしてください。
| 材料 | 4 kW トゥルーファイバー 4000 | 6 kW トゥルーファイバー 6001 | 12 kW トゥルーファイバー 12001 | 12kW、厚板パッケージ |
|---|---|---|---|---|
| 軟鋼 | 20 mm | 20 mm | 20 mm | 20 mm |
| ステンレス鋼 | 20 mm | 20 mm | 20 mm | 20 mm |
| アルミ | 20 mm | 20 mm | 20 mm | 別々に記載されていません |
| 銅 | 20 mm | 20 mm | 20 mm | 別々に記載されていません |
| 真鍮 | 20 mm | 20 mm | 20 mm | 別々に記載されていません |
出典:TRUMPF社技術データ。最初の3列には、別途記載されている厚板オプションは含まれていません。概要には、合金グレード、ガス組成、切削速度、または合意された刃先品質の制限は記載されていません。正確な構成と地域仕様をご確認ください。
レーザーで厚さ50mm以上の金属を切断することは可能ですか?
一部のシステムでは可能です。TRUMPF社は、厚板加工パッケージを備えた一部の2.4kW TruLaser 5000ファイバー構成において、軟鋼およびステンレス鋼の最大厚さを約61mm(24インチ)としています。これはメーカー独自の主張であり、すべての24kWマシンで同じ結果が得られることを保証するものではありません。また、経済的な生産速度を示すものでもありません。24kW仕様書を参照してください。
「最大切断厚さ」とは具体的にどういう意味ですか?
見積もりを比較する前に、サプライヤーが何を測定したのかを確認してください。板を分離することと、図面通りの部品を作ることは同じではありません。また、レーザーが板を貫通するのか、それとも露出した端から照射を開始するのかについても、テストで説明する必要があります。
- 切断能力
- 材料が分離する。これだけでは、テーパー、表面粗さ、穴、熱による損傷、付着した金属を除去するのにかかる時間などについてはほとんど何も分からない。
- 許容範囲内の部品品質
- 完成品は、寸法およびエッジに関して合意された要件を満たしています。図面で小さな穴、直角のエッジ、または最小限の仕上げが要求される場合は、制限が変更される場合があります。
- 生産能力
- このプロセスは、実用的なサイクルタイムとコストで、その品質を再現します。ヘッドの移動時間だけでなく、穴あけ、搬送、ガス供給、仕上げ、不良品の発生時間も含めます。
有用なサプライヤー明細書には、これら3つの要素すべてが含まれている必要があります。例えば、購入仕様書には、材料のグレード、測定された厚さ、部品図面、切断面の要件、許容される仕上げ、目標サイクルタイムなどが明記されているべきです。サプライヤーは、無関係な直線切断を示すのではなく、これらの要素を組み合わせた具体的な例を示すべきです。
厚さは「ゲージ」だけでなく、ミリメートルまたはインチで明記してください。ゲージの表記方法は材質によって異なります。金属のゲージと厚さの換算表を使用して変換した後、実際に材質を確認してください。
CO₂レーザーは、アクリルや木材をどのくらいの厚さまで切断できますか?
デスクトップ型および生産用CO₂レーザーシステム(非金属用)には、それぞれ独自の材料ガイドラインが必要です。上記の金属用表をアクリルや木材には使用しないでください。また、レーザーの種類に関わらず、出力が同じだからといって切断性能が同じであるとは限りません。
アクリル:パス数とパワーを比較する
Epilog社のアクリルガイドには、同社システムにおけるシングルパス加工の例がいくつか掲載されています。ただし、材料の種類や設定によって仕上がりは異なります。
小さな画面で全ての列を表示するには、左右にスクロールしてください。
| レーザー出力 | アクリルの厚さ | パス数 |
|---|---|---|
| 80〜100 W | 3/8インチ・約9.5mm | ワンパス |
| 120 W | 1/2インチ・12.7mm | ワンパス |
| 200 W | 3/4インチ・約19mm | ワンパス |
出典:Epilog社のアクリル切断ガイド。同ガイドに掲載されている厚みのある2パス切断の例は、本図の1パス切断の例とは互換性がありません。ご使用のアクリル板の切断面の外観、寸法、および総切断時間を確認してください。
木材と合板:正確なシート構造をテストする
「木材」は単一の均一な素材ではありません。樹種、密度、含水率、接着剤の層や空隙などによって、板材の切断状態は変化します。ある合板パネルを分離する設定によって、同じ公称厚さの別のパネルに焦げた端や切断されていない部分が残る可能性があります。
機械の供給業者に実際の木材製品に適した設定を問い合わせ、代表的な小さな部品を加工してください。裏面に切削漏れがないか、端部に許容範囲を超える焦げ付きがないか、そして仕上がり寸法を確認してください。繰り返し加工は、加工後の部品が許容範囲内である場合にのみ有効であり、機械の加工範囲を広げるための万能な方法ではありません。
アクリルチャートを、材質が不明なプラスチックに貼り付けないでください。PVCや一部のハロゲン化樹脂系材料は、通常のレーザー加工には適していません。切断前に、材質とコーティングの種類を特定し、機械メーカーの承認を得て、抽出要件を確認してください。Trotec社は、同社のレーザーシステムで加工すべきでない材料の一覧を公開しています。
材料や機械の構成によって、厚みの限界が変わるのはなぜですか?
レーザーは切断箇所に十分なエネルギーを供給する必要があり、アシストガスは切断溝(カーフ)から材料を除去します。エネルギー供給や材料除去が不安定になると、切断面が粗くなったり、板材の分離が停止したりする可能性があります。
材料の吸収、熱流、ビームの焦点、ガス、移動速度など、すべてがそのバランスに影響を与えます。そのため、材料名とワット数だけでは完全な切断仕様とは言えません。TRUMPFは、これらの切断メカニズムとプロセス変数について解説します。
鋼とステンレス鋼では、エッジの決定方法が異なる
軟鋼は酸素アシスト切断法で切断できる一方、ステンレス鋼の加工では酸化の少ない刃先が求められることが多い。使用するガスの種類や刃先の条件によって、切断可能な厚さや速度が変わる。
合金の種類と後工程を明記してください。粗加工ブラケットに適したエッジは、目に見える加工、コーティング、または厳密に管理された溶接継手には適さない場合があります。
アルミニウム、銅、真鍮には承認された材料設定が必要です
これらの材料は、熱の吸収や拡散の仕方において鋼鉄とは異なる挙動を示すことがあります。鋼鉄のリミット設定やアルミニウムの設定を、銅や真鍮に直接適用しないでください。
材料の種類、切断ヘッド、加工方法が承認されていることを確認してください。直線切断が成功した場合でも、穴あけ加工や細かい部分については、後日確認が必要です。
レーザー出力が高いほど、切断面が厚くなるのでしょうか?
光出力の向上は切断能力の向上につながりますが、すべての部品が同じように改善されるわけではありません。ビームの照射方法、切断ヘッド、ノズル、ガス供給、制御システム、および搭載オプションも依然として重要です。厚みチャートだけでは、機械が対象の形状をどれだけ速く切断できるかを判断することはできません。
調達にあたっては、正確なシステム構成と代表的な切断テスト結果を比較してください。定格光レーザー出力は、施設の電力需要とは別に管理してください。チラー、排気装置、その他の機器にも電力が必要です。
酸素、窒素、空気は切断面にどのような影響を与えるのか?
アシストガスは工程の一部であり、交換可能な付属品ではありません。提示された厚さに使用されるガス経路と、完成品に必要なガス経路を比較してください。
酸素は切断を助けるが、酸化層を残す可能性がある
酸素は高温の鋼材と反応し、切断時に熱を加える。これは切断の厚みや速度を向上させるのに役立つが、酸化した刃先は次の作業の前に清掃が必要になる場合がある。
窒素は反応熱を加えることなく酸化を制御する
窒素は酸素との反応なしに溶融材料を噴射します。これは、切断端の酸化が望ましくない場合によく用いられます。ただし、切断には十分なエネルギーとガス流量を機械が供給する必要があります。窒素切断された切断端は、必ずしもバリがなく、あらゆる溶接プロセスに対応できるとは限りません。
圧縮空気は不活性代替品ではない
空気には酸素が含まれているため、窒素切断とは切断面の仕上がりが異なる場合があります。空気切断の見積もりが魅力的に見える場合は、ガス料金だけでなく、仕上がり部品と追加の切断面加工費用も比較検討してください。
プロセス背景:TWIによる反応性および不活性補助ガスの説明。承認された設定については、最新の機械マニュアルを使用してください。古い記事のパラメータ例は、最新の機械設定シートとは異なります。
生産における切断厚さをどのように検証できますか?
作業内容を正確に表す図面と材料を使用してください。長く開いた切り込みは分離の証拠として役立ちますが、完成部品のすべての穴、角、縁を示すものではありません。
- 在庫を測定し、特定する。 合金グレード、公称厚さと実測厚さ、表面仕上げ、コーティング、平面度を記録します。在庫のばらつきが重要な箇所は複数チェックします。 板金厚さ公差ガイド 公称厚さが仕様の全てではない理由を説明します。
- 難しい機能をテストしてみる。 代表的な穴、狭いスロット、角、導入部、貫通部を含めること。後からドリル加工や機械加工が可能かどうかについて合意すること。
- 実行前に通過部分を定義する。 寸法、エッジ、仕上げに関する要件を設定します。作業者が一貫した検査を行うのに役立つ場合は、代表的な合格および不合格のエッジサンプル、または鮮明な写真を保管してください。
- 実際の作業工程と所要時間を記録してください。 機械、電源、搭載オプション、ガス、ノズル、フォーカス設定、プログラムを記録します。穴あけを含む部品またはネスティングの全サイクルを測定し、ガス使用量と仕上げ時間を記録します。
- 次の操作を繰り返して確認してください。 想定される作業負荷条件下で複数の部品を検査してください。部品が曲げ加工、溶接、塗装、または密封される場合は、それらの次の工程でも正常に動作することを確認してください。

切断部分のどの部分を測定すればよいですか?
図面公差に適した測定器を用いて、重要な寸法を測定します。厚み方向のエッジの直角度、指定箇所の粗さ、およびドロス(下面に付着した固化物)を確認します。穴あけ箇所と小さな輪郭は、長い直線エッジとは別に検査します。
ISO 9013は、熱切断の幾何学的品質に関する枠組みを提供します。「ISO品質」とだけ記述するのではなく、適用される版、修正、および厚さの適用範囲を明記してください。適用範囲外の要件については、別途合意してください。切断面の化学組成、熱の影響、および後続の溶接への適合性については、それぞれ独自の合格基準が必要です。
端部の加熱が部品の機能に影響を与える場合は、熱影響部ガイドでその問題についてより詳しく説明されています。端部が滑らかに見えるだけでは、その下の材料が変化していないとは限りません。
試験で不合格となる箇所が省略されている場合は、厚みに関する主張を受け入れないでください。サプライヤーがグレードを変更したり、小さな穴を取り除いたり、仕上げ加工を増やしたり、サイクル目標を超えて作業を遅らせたりする場合は、プロセスを承認する前に元の要件を再評価してください。
テストは、想定された安全設定の範囲内で行ってください。
機械の本来の筐体、インターロック、排気装置、防火装置が正しく設置された状態で、承認された材料のみを使用してください。材料のコーティングや残留物によって発生するヒュームが変わる場合があります。ガス供給、酸素濃縮または置換、高温部品、およびメンテナンス作業についても、現場固有の評価が必要です。OSHAのレーザー安全に関するガイダンスと、レーザー切断時の放射線および関連する危険性に関する当社の説明を参照してください。
レーザーが定格厚さで綺麗に切断できないのはなぜですか?
記載されている最大値は、すべてのシートや輪郭に適用できるものではありません。まずは、不良ロットを承認済みの工程表と比較することから始めましょう。複数の異なる欠陥が類似したエッジを生じる可能性があるため、これらの症状はチェック項目を整理するためのものであり、見た目から単一の原因を診断するためのものではありません。
小さな画面では、左右にスクロールして推奨されるチェック項目をご覧ください。
| 観察された問題 | 不一致の可能性 | 次に確認すべきこと |
|---|---|---|
| 切断されていない橋または不完全な分離 | ストック、表面、フォーカス、ガス供給、またはレシピが、認定された設定と異なる。 | 実際の厚さとグレードを確認し、実行記録を機械メーカーが承認した設定と比較してください。 |
| 下面に大量のドロスが付着している | 溶融物の除去は安定しておらず、ノズルの状態、ガスの供給量、速度、焦点などが影響する可能性があります。 | 底面を点検し、欠陥の発生箇所を記録してください。訓練を受けた作業員に、取扱説明書に従って消耗品と納品状況を確認させてください。 |
| 直線部分は合格、穴や角は不合格 | このデモンストレーションは、貫通、狭い輪郭、または局所的な熱の蓄積を再現したものではありませんでした。 | 実際の機能とプログラムをテストしてください。この材料と厚さについて、メーカーが提示する最小機能要件を確認してください。 |
| 部品は分離できるが、うまくはまらず、仕上がりも良くない。 | エッジのテーパー、寸法、粗さ、または許容される仕上げについては定義されていませんでした。 | 公称厚さ制限を変更する前に、図面と照らし合わせて部品を測定し、エッジの要件を確認してください。 |
警報が鳴った場合、光学系に損傷の疑いがある場合、火災が発生した場合、または抽出が失敗した場合は、作業を停止してください。インターロックをバイパスしたり、製造元の承認された手順以外で光学系のメンテナンスを行ったりしないでください。
どのような場合に、別の切断方法を検討すべきでしょうか?
レーザー加工で要求を満たすには、低速切断、複数回のパス、または大掛かりな仕上げ加工が必要となる場合、同じ図面上で別の加工方法を比較検討してください。最適な加工方法は、要求されるコストと生産量で許容できる部品を納品できる方法です。
- プラズマ: 導電性金属の場合、図面でそのエッジや形状特性が確認できる場合は比較する価値があります。後工程での機械加工や仕上げ加工も考慮に入れてください。
- 酸素燃料: 厚手の炭素鋼の切断に適した実績のある材料です。ただし、ステンレス鋼やアルミニウムの切断には一般的に使用できません。
- 研磨ウォータージェット: 熱による切断面の発生を避けることが重要な場合は、この点を考慮してください。ただし、テーパー、寸法、表面状態、サイクルタイムも必ず確認してください。
- のこぎり加工、ルーター加工、または機械加工: 形状、材料の承認、または最終公差が機械加工に適している場合に役立ちます。
消耗品、取り扱い、仕上げ、スクラップを含めた、合格品1個あたりのコストを比較してください。切断価格だけでは、次の工程に進むだけの作業が隠れてしまう可能性があります。
実用的なレーザー切断の厚さはどのように選べばよいのでしょうか?
まず、サプライヤーの材料固有の加工能力を確認し、次に図面と一致する証拠を求めてください。材料のグレード、測定された厚さ、レーザー構成、ガス経路、エッジ要件、および全サイクル時間をまとめて保管してください。カタログに記載されている最大の数値ではなく、作業要件を満たす組み合わせを承認してください。
切断された部品は次にレーザー溶接されるのでしょうか?
切断面の状態と接合精度は溶接プロセスに影響を与えます。Oceanplayer Laserによるレーザー溶接の適用性に関するレビューをご希望の場合は、材料グレード、板厚、接合図面、切断方法とガス、切断面の写真、予定数量、および溶接要件をお送りください。
その情報は、切断結果を次の製造工程につなげるのに役立ちます。レーザー溶接ガイドから始めることもできます。
出典および仕様に関する注記
- TRUMPF TruLaser 1000 ファイバー シリーズ (NAIST) と 24kWの技術データ: 指定された機械の最大厚さとオプション構成。
- エピログアクリル塗布ガイドアクリル樹脂の例(パス回数明記)。
- トランプは基本を切り崩している (NAIST) と TWIプロセスバリアント切削機構、アシストガス、刃先に関する用語。
- ISO 9013:2017 (NAIST) と 修正案1:2024年:幾何学的熱切断分類および公差フレームワーク。
- Trotecの材料制限 (NAIST) と OSHAレーザーガイダンス材料の適合性およびレーザー加工の危険性。
メーカーの数値は、記載されているシステムに関するものであり、同じ出力を持つすべての機械に関するものではありません。購入または生産量を決定する前に、最新の仕様と試験条件を確認してください。