

レーザー錆除去 化学的方法との比較
レーザーによる錆除去と化学的な錆除去は、それぞれ異なる生産上の課題を解決します。レーザー洗浄は、再現性と選択的な制御が重要な、乾燥した局所的な視線内作業に適しています。一方、化学的な方法は、浸漬バッチ処理、内部形状、低資本で断続的な作業に適しています。どちらを選択するかは、合金の種類、錆の層、最終的な表面仕上げ要件、処理量、ユーティリティ、廃棄物処理経路、安全管理などによって決まります。速度に関しては、一律の基準はありません。
局所的な錆除去や、液体浴を用いない繰り返し可能な錆除去には、まずレーザー処理を選択してください。浸漬処理や、手の届きにくい形状の処理には、まず化学処理を選択してください。高強度鋼材、厳しい寸法精度、重要な仕上げ、またはコーティングの密着性が判断の決め手となる場合は、両方の方法をテストしてください。
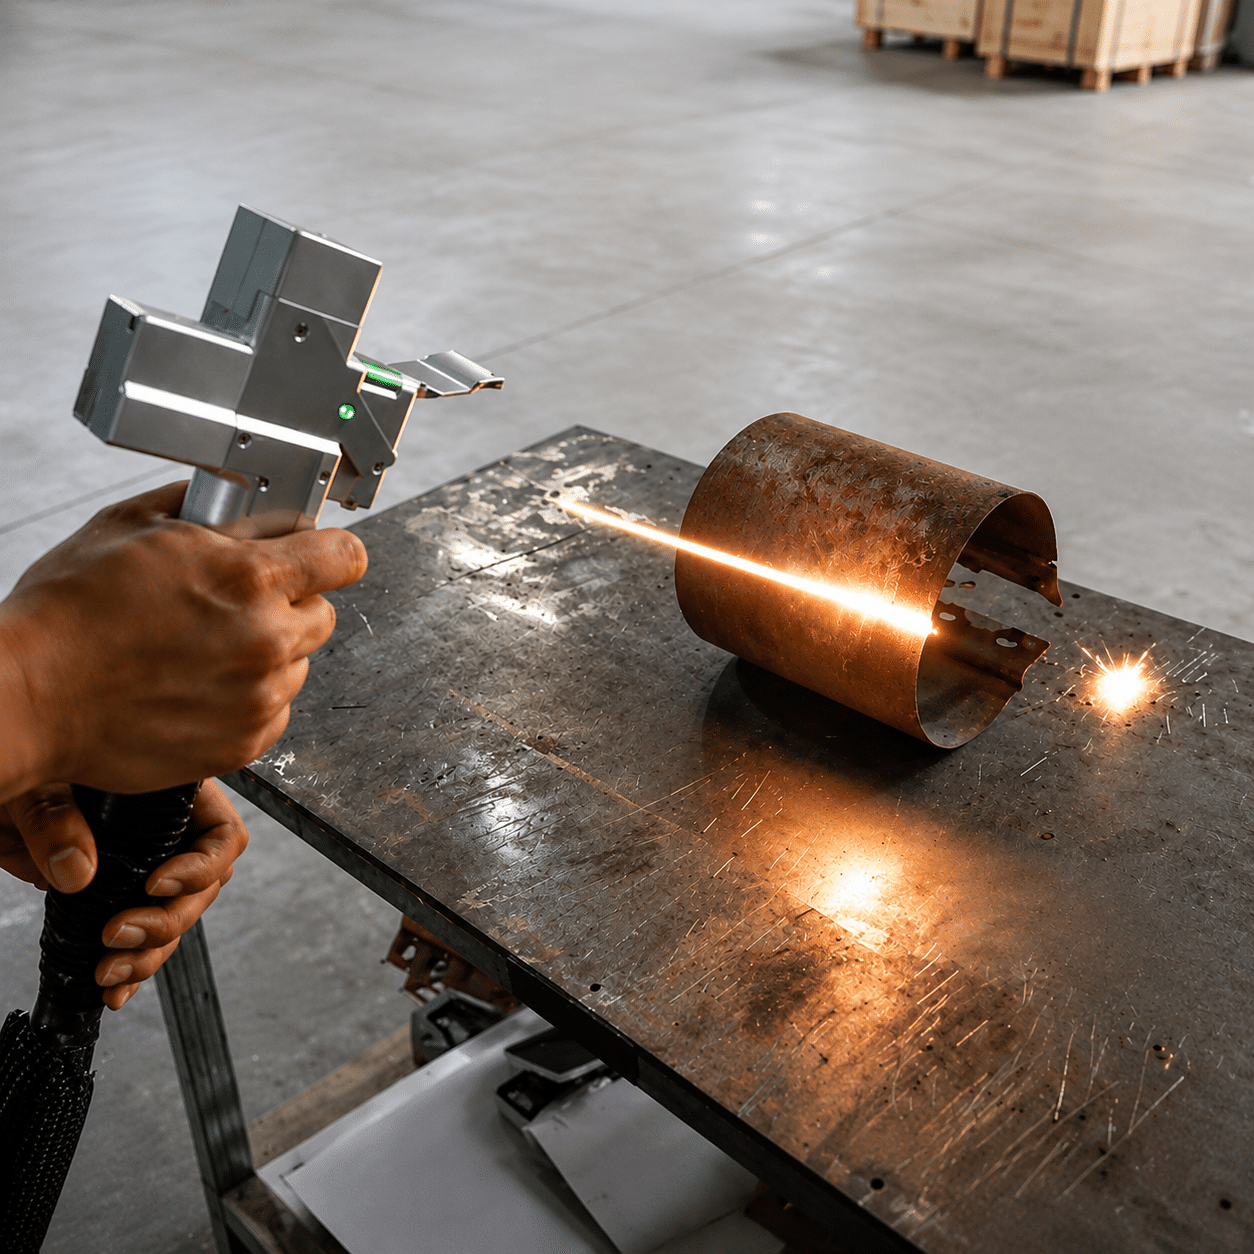 プロセス全体を比較する
また、表面形状、残留物、寸法、接着状態、および生産再開までのサイクル全体についても確認してください。
まずは パーツと仕上げ方法ではなく、方法そのものです。
見た目が明るい表面でも、必ずしも許容できるとは限りません。最適なプロセスとは、指定された清浄度、形状、寸法、および後工程での性能を満たし、かつリスク調整後の総コストが最も低いプロセスです。
どちらの方法も、あらゆる錆除去作業において、必ずしもより速く、より環境に優しく、より安全であるとは限らない。
化学薬品による処理は不要。局所的な環境、自動化、そして即時的な視覚的フィードバックに最適です。
液体は、光線が直接視認できないような凹部や内部表面に接触することがある。
プロファイル、塩分/残留物、瞬間的な錆、寸法、および下流のコーティングまたは接合性能を確認してください。
どの錆除去方法が より良いですか?
レーザーによる錆除去は、対象が局所的で再現性があり、レーザービームが照射可能な場合に、最初に試されることが多い方法です。典型的な例としては、溶接部、機械フレーム、金型、工具、自動車部品、修理箇所、生産治具などが挙げられます。制御されたスキャンにより、研磨材を追加したり部品を浸漬したりすることなく、酸化物を除去できます。ただし、このプロセスには、視線の確保、適切なパラメータ設定、レーザー安全管理、および発生源からの除去装置が必要となります。
液体へのアクセスが主な利点となる場合、化学的な錆除去は通常、最初に試される方法です。浸漬処理は、スキャンが難しい小さな部品、凹部、ねじ山、アンダーカット、内部表面などをまとめて処理できます。酸は錆を迅速に除去できますが、基材金属を侵食し、腐食性廃棄物を発生させ、感受性の高い鋼材では水素関連のリスクをもたらす可能性があります。より穏やかなキレート系はこれらのリスクを軽減できますが、多くの場合、より長い浸漬時間が必要となり、すすぎ、乾燥、浴槽管理も依然として必要です。
局所的な錆、浸漬すべきでない大型部品、生産セル、繰り返し可能なスキャン経路、ドライワークフロー、マスキングや液体封じ込めが望ましくない、廃棄物の量と化学物質の取り扱いが主な制約となる。
小型部品を大量に収容するバスケット。ねじ山と内部通路。複雑な三次元アクセス。低い稼働率。既に確立された洗浄/すすぎ/乾燥ラインが存在する。合金と下流工程は、この化学薬品に耐えられる。
高強度鋼、未知の合金、貴重な古色、薄い材料、厳しい公差、錆とコーティングの混合、接着性が重要な下地処理、または残留物や表面変化のいずれも許容できない受入要件。
レーザーと化学薬品によって結果がもたらされる 異なるプロセスチェーン。
この仕組みは、アクセス、公共設備、廃棄物、検査、および評価対象となる表面リスクを決定する。
光エネルギーが酸化層を除去する
走査ビームによって、錆びた表面に制御されたエネルギーが照射される。波長、パルス構造、および処理条件によっては、除去プロセスは、アブレーション、急速な熱膨張、蒸気圧、および酸化物と金属の界面における振動を伴う場合がある。
パルスエネルギー、周波数、スポットサイズ、焦点、スキャン幅、速度、およびオーバーラップによって、局所的な相互作用が決まります。
基材が熱を受けると、錆は断片化、剥離、溶解、または蒸発する。
粒子、煙、蒸気は作業区域から放出されるため、適切な局所的な吸引およびろ過が必要となる。
非接触だからといって、基材への影響がゼロというわけではありません。照射量、照射時間、または重なりが大きすぎると、色、粗さ、硬度、または形状が変化する可能性があります。2024年のQ235研究では、塗料の錆層をレーザーで除去した後の表面形態と粗さを測定しました。
化学反応は腐食を溶解、錯体化、または変換する
部品は化学薬品に浸漬、ブラッシング、スプレー、または包埋される。酸は酸化鉄を溶解し、露出した金属を侵食する可能性がある。キレート剤は金属イオンをより選択的に結合する。転化剤は酸化物を完全に除去するのではなく、酸化物と反応する。
濃度、温度、撹拌、反応条件へのアクセス、反応時間などが反応の均一性を決定する。
腐食抑制剤や浴のモニタリングは卑金属の腐食を抑制することはできるが、合金固有のリスクをすべて排除するわけではない。
残留化学物質と水分を除去する必要があります。また、表面は瞬間的な錆びを防ぐために直ちに保護処理が必要になる場合があります。
液体は複雑な形状に達するが、プロセス境界には浴槽の状態、持ち越し、すすぎ水、乾燥、廃水、および化学的に適合する下流工程が含まれる。
酸、キレート剤、コンバーターを分離してから 妥当な比較だ。
「化学的錆除去」という言葉は、処理速度、残留物、安全性、最終的な表面状態など、非常に異なる製品を指す場合がある。
狭い制御範囲での高速酸化物溶解
塩酸、リン酸、硫酸、クエン酸、および独自の酸系は錆を溶解できます。強酸はスケールを迅速に除去できますが、露出した金属の腐食、孔食、ヒューム、寸法損失、水素吸収を考慮する必要があります。腐食抑制剤は卑金属の腐食を抑制するのに役立ちますが、すべての鋼材を安全にするわけではありません。
最適な条件:合金専用の制御機能を備えた、実績のある工業用浴槽より穏やかな取り扱いとより長い保持時間
キレート剤は溶解した鉄を結合し、多くの用途において、より穏やかな酸攻撃で腐食を除去することができます。修復作業や小型部品の洗浄に有効ですが、洗浄液の濃度、温度、時間、残留物、すすぎ・乾燥工程などが性能を左右します。
最適な適合性:デリケートな部分、修復、浸け置きに適した形状適合性のあるコーティング前の安定化
化成剤は残存酸化物と反応し、特定のコーティングシステムを支えるための新しい層を形成します。完全な除去が困難な場合に有効ですが、結果として金属地肌が露出することはありません。適合性、膜厚、およびコーティング手順が重要となります。
最適な適合:変換を前提に設計されたメンテナンスコーティングシステム浸漬+電流
電気分解は、導電性部品の錆を落としつつ細部を損なわないため、修復作業に適しています。電気分解には、タンク、電解液、電気設備、後処理洗浄、そして迅速な乾燥が必要です。水素発生と材料適合性を考慮すると、適切なプロセス制御が不可欠です。
最適な用途:細部の保存がスピードよりも優先される、取り外し可能な部品レーザーによる錆除去と化学薬品による錆除去: 全体像
この表を使用して、試作と見積もりを定義してください。回答は、部品の形状、錆の程度、合金の種類、および必要な後処理仕上げによって変化する可能性があります。
| 決定要因 | レーザー錆取り | 化学的錆除去 |
|---|---|---|
| 取り外し機構 | 走査光エネルギーは、アブレーションと急速な熱機械的効果によって酸化物を除去する。 | 製品に応じて、酸溶解、キレート化、電気化学反応、または化学変換が用いられる。 |
| アクセス | 視線が通っていることが必要です。 焦点と走査角度は、汚染された表面に届くように調整する必要があります。 | 液体との接触が必要です。 適切な濡れ性と排水性があれば、浸漬によってねじ山、凹部、内部形状にまで洗浄液が到達する可能性がある。 |
| パーツサイズ | 大型部品、固定部品、浸漬が困難な部品、および局所的な修理箇所に最適です。 | 浴槽に取り付ける部品、または内部で包んだり、噴霧したり、循環させたりできる部品にしっかりとフィットします。 |
| バッチ処理 | 各表面ごとにスキャンまたは自動化が必要であり、治具を使用することで再現性を向上させることができる。 | 部品同士の接触、攪拌、および浴槽内の均一性によっては、多数の小さな部品を一緒に浸漬することが可能である。 |
| 選択性 | エネルギーウィンドウとスキャン経路が検証された後の、高い空間制御性。 | マスキング、阻害剤化学、滞留時間制御の選択性。液体は接触した場所ならどこでも反応する。 |
| 卑金属リスク | 過剰なエネルギーや滞留時間は、表面の粗さ、色、硬度、コーティング、寸法を変化させる可能性があります。 | 過度の酸洗は、金属の損失、孔食、煤の発生、寸法変化、水素吸収を引き起こす可能性があります。 |
| 高張力鋼 | 酸洗処理は不要だが、熱特性および冶金特性の検証は依然として必要となる。 | 水素脆化対策が必要となる場合があり、材料強度とプロセス仕様が極めて重要となる。 |
| 表面残留物 | 液体残留物は存在しないが、堆積・再堆積した粒子および煙状生成物については評価する必要がある。 | すすぎ、中和、乾燥の工程で、化学物質、溶解塩、および残留物を除去する必要があります。 |
| フラッシュラスト | 乾燥処理は水による瞬間的な錆の発生を抑えることができるが、露出した表面は湿度の高い空気中で再酸化する可能性がある。 | 水を使ったすすぎと乾燥は、次の保護工程を適切に管理しない限り、明らかな瞬間的なさび病のリスクを生み出す。 |
| ユーティリティ | 電源供給、排気、制御区域/囲い、インターロック、そして場合によっては自動化。 | 薬品貯蔵、適合タンク/ポンプ、換気、給水、洗浄工程、乾燥、廃水処理。 |
| 消耗品 | 排気フィルター、保護窓/光学部品、その他定期メンテナンス項目。 | 化学薬品、阻害剤、浴槽補充液、試験キット、すすぎ水、中和剤、および個人用保護具。 |
| 無駄 | 除去された汚染物質に基づいて濃縮された粒子とフィルター廃棄物。 | 廃液、すすぎ水、スラッジ、容器。分類は化学組成と汚染物質によって異なる。 |
| 速度 | 局所的でアクセスしやすい領域では高速処理が可能ですが、複数回の処理や複雑な形状では処理速度が低下します。 | 一度に多数の小型部品を処理可能。保持時間、すすぎ時間、乾燥時間、浴槽への部品投入量によって、全体の処理サイクルが決まります。 |
| オートメーション | 認定後、ロボット経路、レシピ、プロセス監視に最適です。 | 自動浸漬ライン、コンベア、監視付き浴槽シーケンスに最適です。 |
| 最良の経済パターン | 資本が多くの生産的な時間に分散され、化学物質の取り扱いが回避されるような、頻繁または高価値な利用。 | 断続的な作業、バッチ式浸漬、または既存の化学処理ラインにおいて、追加資本の削減が、繰り返し発生する化学薬品および廃水処理コストを上回る場合。 |
| 証拠が必要 | どちらの方法でも: 許容される清浄度、形状/粗さ、寸法、残留物または塩分チェック、瞬間的な錆の観察、コーティングまたは接合性能、完全なサイクル時間、ユーティリティ、廃棄物、およびオペレーター制御。 | |
あくまで計画上の比較です。独自の化学組成、レーザー波長、ビーム伝送方式、合金、または受入基準によっては、上記の一般的な方向性が逆転する可能性があります。
表面を判断する 次の操作は受信します。
錆は消えても、塩分、残留物、不適切なプロファイル、または隠れた材料損傷が残る場合があります。次の製造工程またはサービス工程に合わせて、受け入れ基準を明確に定義してください。
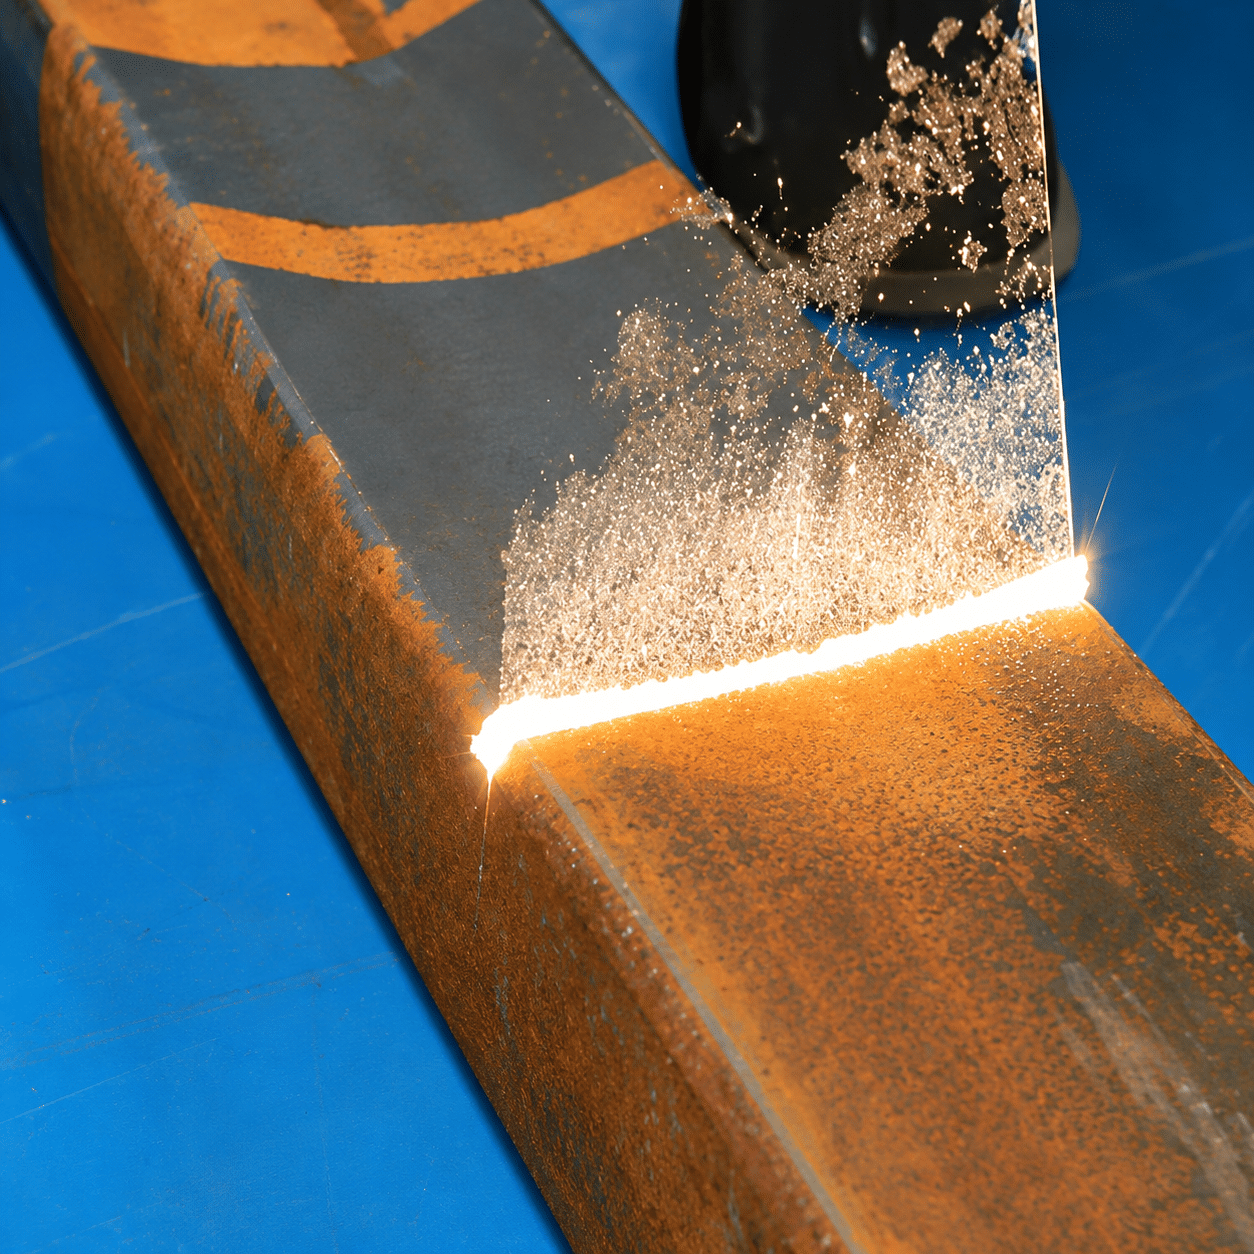
画像は、レーザーによる錆除去の代表的な結果を示しています。この画像だけでは、塗膜の仕上がり状態、塩分除去、形状、寸法適合性、長期的な耐食性などを証明するものではありません。
機械の価格をボトル1本と比較しないでください 錆取り剤。
完成した、承認済みの成果物を比較してください。目に見える錆が消える前と後の作業内容を含めてください。
レーザー洗浄のコスト上限
資本主導化学洗浄のコスト上限
消費主導型Accepted cost per part or m² = capital allocation + labor + complete cycle time + utilities + consumables + waste + safety/compliance + inspection + rework + downtimeどちらの方法も自動的に 「環境に優しい」または「危険のない」。
レーザーは、放射線、煙、電気・火災制御に関する危険を集中させる。化学的方法は、腐食性、接触、蒸気、保管、流出、液体廃棄物に関する危険を集中させる。
レーザー洗浄制御
錆除去システムには、一般的に高出力の産業用レーザーが使用されます。危険性評価には、直接エネルギー、散乱エネルギー、反射エネルギー、特に反射性の高い金属周辺におけるそれらの影響を含める必要があります。
煙の組成は、錆、塗料、油、メッキ、基材によって異なります。発生源での捕集抽出を行い、実際の汚染物質に適したフィルターを選択してください。
高温粒子、可燃性コーティング、電気系統、移動機器、圧縮ガス、自動化システムは、目や皮膚への曝露以外にも危険をもたらす。
製品設計、危険性分析、および適用される規格で要求される筐体、インターロック、アクセス制限、トレーニング、標識、および個人用保護具を使用してください。
化学洗浄管理
酸やアルカリは、目、皮膚、呼吸器系に深刻な有害作用を引き起こす可能性があります。安全データシート(SDS)、濃度、温度、および使用方法によって、暴露計画が定められます。
相性の悪い洗浄剤や中和剤を混ぜると、熱、圧力、有毒ガスが発生する可能性があります。タンク、ポンプ、シール、容器は、使用する化学物質に適合している必要があります。
酸による水素チャージは、特に高強度鋼において懸念される問題です。一般的な保持時間ではなく、材料とプロセス仕様を適用してください。
使用済み溶液およびすすぎ水は、pH、溶解金属、または除去されたコーティング剤により、腐食性または有害となる可能性があります。地域の規則に従って廃棄物の特性を評価してください。
形状、体積、および 次のプロセス。
同じ工場でも、錆びた部品の一つにはレーザーを使用し、別の部品には化学薬品を使用することがある。
大型機械および固定構造物
レーザー洗浄は、対象物を水に浸すことが難しく、洗浄箇所を限定できるため、多くの場合、最初の試みとして採用されます。アクセス方法、抽出方法、および許容される洗浄面積率を確認してください。
典型的な最初のルート:レーザー小型ファスナーおよびバッチ部品
浸漬処理は、多くの部品や隠れた表面を同時に処理できます。高強度締結部品には、水素脆化対策と適切な仕様が必要です。
典型的な最初のルート:化学薬品ライン溶接および塗装準備
レーザーは、乾燥したターゲットを絞った準備領域を作り出すことができます。化学的方法を用いると、部品全体を洗浄できます。接着性、溶接品質、残留物、および次の工程までの時間をテストします。
典型的な最初の方法:対照比較自動車および再生製造
レーザー加工は、繰り返し加工可能なセルや、特徴点周辺の選択的な領域に適しています。化学薬品浸漬加工は、取り外し可能な部品や複雑な内部形状に適しています。部品構成によって経済性が決まります。
典型的な最初のルート:コンポーネントファミリーごとに分割遺産と修復
緑青、銘文、薄片、および不明な修復箇所は、積極的な除去を危険にさらします。より穏やかなキレート療法、電気分解、または熟練した技術者によるパルスレーザーの使用が適切な場合があります。
典型的な最初の手順:保存修復家主導のサンプルテスト船舶、鉄道、重工業製造
レーザーは局所的な液体の封じ込めを回避できる一方、化学処理は取り外し可能な部品や既存の処理ラインに適している場合がある。広範囲の処理には、ブラスト処理などの第三の方法との比較検討が必要となる場合がある。
典型的な最初の手順:実行可能なすべてのプロセスを比較する調達部門が実際に活用できるような試験運用を実施する。
代表的な錆の状態、同一の合格基準、および完全な停止から始動までのサイクルにおいて、両方の経路を比較する。
ベース材料を特定する
合金の種類、熱処理、硬度/強度、厚さ、コーティング、過去の修理歴、寸法、および重要な特徴。
腐食を分類する
軽度の突発的な錆、大気中の錆、スケール、孔食、塗料と錆の混合層、塩類、油、または正体不明の堆積物。面積と厚さを記録する。
必要な最終表面を定義する
金属素地、緑青保持、塗装準備済み、溶接準備済み、導電性、寸法変化なし、またはコンバータ対応。
受け入れテストを凍結する
目視による等級、表面粗さ/形状、粉塵、塩分/残留物、寸法、該当する場合は硬度/冶金学的特性、および下流工程における接着性または接合性試験。
サイクル全体を測定する
セットアップ、マスキング、アクセス、洗浄、位置調整、すすぎまたは抽出、乾燥、検査、清掃、生産再開。
公共料金と廃棄物の記録
電気、抽出、フィルターと、化学薬品、水、換気、加熱、中和、乾燥、廃棄物特性評価との比較。
暴露後直ちに検査する
指定された湿度、保管期間、または塗装期間経過後に、フラッシュラスト、再酸化、残留物、汚れ、および表面状態を確認してください。
管理されたプロセスを承認する
ロックパラメータ、浴槽制御、安全作業方法、点検頻度、保守、再訓練、および変更管理トリガー。
錆びた部分を送ってください。 表面積。
Oceanplayerは、レーザー洗浄が試験運用に値するかどうかを検討し、パルス式または連続波式の開始方法を推奨します。ご依頼内容には、合金の種類、錆の状態、最終表面仕上げの要件、生産目標などが含まれます。
比較を 計測されたプロジェクト。
レーザーと化学薬品による錆除去に関するよくある質問
よくあるメンテナンス、購入、およびプロセスに関する質問への簡潔な回答。
レーザーによる錆除去は、化学薬品による錆除去よりも優れているのでしょうか?
必ずしもそうとは限りません。レーザーは、乾燥した状態での局所的、再現性のある、視線が通る洗浄に適しています。一方、化学洗浄は、浸漬されたバッチ、ねじ山、凹部、内部形状の洗浄に適しています。合金の種類、錆層、最終表面状態、年間処理量、ユーティリティ、廃棄物、安全管理などによって、どちらの方法を最初に試すべきかが決まります。
レーザーによる錆除去は、化学薬品による錆除去よりも速いですか?
浴槽、すすぎ、乾燥工程が不要なため、アクセスしやすい局所的な領域では処理速度が速くなります。化学薬品は多数の小さな部品を同時に処理でき、複雑な形状にも対応できます。セットアップ、処理、再配置、すすぎまたは抽出、乾燥、検査、生産再開という完全なサイクルを比較してみてください。
レーザーによる錆除去は金属にダメージを与えますか?
プロセスウィンドウが適切でない場合、そのような問題が発生する可能性があります。過剰なフルエンス、照射時間、オーバーラップ、または熱蓄積は、色、粗さ、硬度、コーティング、または寸法を変化させる可能性があります。適切なプロセスでは、波長、パルス構造、フォーカス、およびスキャンパラメータを錆と基材に合わせて調整します。
酸性錆除去剤は鋼材を損傷する可能性がありますか?
はい。酸化皮膜を除去した後、露出した基材金属は酸によって腐食され、孔食、煤、寸法損失、水素吸収を引き起こす可能性があります。酸の濃度、腐食抑制剤、温度、保持時間、攪拌、合金の種類、浴の状態などを適切に管理する必要があります。
水素脆化のリスクとは何ですか?
酸洗浄やその他の水素添加プロセスは、感受性の高い高強度鋼に深刻なリスクをもたらす可能性があります。ASTM B849は、特定の鉄鋼加工工程における感受性を低減するための前処理について規定しています。一般的な洗浄方法ではなく、該当する材料および製造仕様に従ってください。
レーザー洗浄は廃棄物を生み出すのか?
はい。液体浴や研磨材の使用は避けられますが、錆やその他の汚染物質は空気中の微粒子、煙、または堆積物として放出されます。発生源抽出法では、フィルターで物質を捕捉するため、フィルターの内容物に応じて適切な処理が必要です。
化学薬品を使った錆取り剤は環境に優しいのでしょうか?
強酸よりも穏やかな製品もありますが、どの製造工程にも材料、水、エネルギー、包装、廃棄物といった環境負荷が伴います。実際の配合、浴槽寿命、すすぎ水、溶出金属、中和処理、そして地域の廃棄方法を評価してください。
錆転換剤は錆除去の代わりになりますか?
コーティングシステムがその用途向けに設計されている場合に限ります。コンバーターは残存酸化物と反応して新しい層を形成しますが、完全に除去した場合のような金属の素地表面は得られません。コンバーターとトップコートの製造元の適合性および下地処理に関する指示に従ってください。
塗装前にどちらの方法を用いるのが良いでしょうか?
最適な方法は、コーティングに必要な清浄度、形状、残留物レベルを実現できる方法です。レーザーは乾燥した状態で特定の箇所を洗浄するのに適しており、化学薬品ラインは形状全体を洗浄するのに適しており得ます。密着性、可溶性残留物、粉塵、瞬間的な錆、およびコーティングの遅延を検証してください。
錆除去にはどのレーザーが使用されますか?
パルスファイバーレーザーは、表面制御と平均熱入力の低減が重要な場合によく選ばれます。連続波(CW)ファイバーレーザーは、より出力が重要な、重度の錆や大型で頑丈な表面の加工によく用いられます。実用的なタイプと出力範囲を判断するには、サンプルテストを実施する必要があります。
レーザー洗浄でアルミニウムや銅の錆を除去できますか?
アルミニウムと銅は鉄錆を形成しませんが、酸化物、腐食生成物、または汚染物質を運ぶ可能性があります。これらの物質は鋼鉄とは光学特性や熱特性が異なるため、鋼鉄の錆除去剤を再利用しないでください。それぞれを独立した用途開発プロジェクトとして扱ってください。
レーザーによる錆除去テストには何を送れば良いですか?
代表的な部品またはサンプル、合金および熱処理に関する情報、鮮明な写真、錆およびコーティングの識別情報、重要な寸法、要求される最終表面状態、後工程、年間生産量、アクセス条件、および目標サイクルタイムをお送りください。