

レーザー溶接機サンプルテストチェックリスト: 注文前に確認すべき事項
レーザー溶接機を承認する前に、実際のシート、接合部、および製品要件をテストしてください。研磨された汎用サンプルでは、レーザーがビードを形成することは確認できますが、デモンストレーションチームが去った後、部品が強度、気密性、平坦性、耐腐食性、製造の安全性、再現性を備えていることを証明することはできません。

実際の等級、厚さ、コーティング、仕上げ、接合部、取り付け範囲、アクセス、および固定具を使用するか、結果が暫定的なものであることを明確に示してください。
研磨、艶出し、塗装、洗浄を行う前に写真を撮って検査することで、開始点、停止点、ひび割れ、気孔、焼き抜けなどを見逃さずに済みます。
ラベル付きマクロセクションやその他のリスクベースの検査を使用してください。表面の外観だけでは、内部の状態や負荷に対する反応をすべて把握することはできません。
現実的なバリエーションを用いて複数のサンプルを実行し、正確な構成、方法、記録、および変更トリガーを保持します。
レーザー溶接機を注文する前に、サンプルテストで何を証明すべきでしょうか?
レーザー溶接機を注文する前に、供給業者に、お客様から提供された、または完全に適合する板材を実際の接合部で溶接してもらうよう依頼してください。接合状態と機械構成を記録してください。次に、溶接前の状態を検査し、代表的な断面を切り出し、実際の故障リスクに合致する機械的または欠陥テストを選択し、解放された部品を測定し、必要な漏れや腐食のチェックを実施し、クラス4のレーザーおよびヒューム制御を確認し、結果を再現してください。
手順適格性試験の規律(定義された材料、接合部、変数、試験、記録)を用いるが、該当するコードの適格性が実際に完了していない限り、それを商業的実現可能性またはサンプル受入結果と呼ぶ。
多くの場合、平らで扱いやすい試験片、理想的な嵌合、最新の光学系、そして専門のオペレーターを使用します。初期の実現可能性の検証には役立ちますが、その結果が実際の成形部品に反映されるとは限りません。
追跡可能な材料、代表的な接合部、および外観、融合性、機能、寸法、安全性、再現性に関する事前に合意された証拠を使用する。
| 試験条件 | 決定は支持できる | 証拠が必要 | 停止境界 |
|---|---|---|---|
| 一般的なサプライヤーのクーポン | 初期段階のプロセス実現可能性のみ | 材料の識別情報、機械構成、設定、および未加工の結果 | 異なる材質、接合部、または成形部品の購入を承認しないでください。 |
| 生産量一致型共同クーポン | 機器およびプロセスのスクリーニング | 実際の等級、厚さ、コーティング、接合部、適合範囲、マクロ断面、および繰り返し結果 | 取り付け、表面状態、または納品された構成が一致しない場合は、作業を中止してください。 |
| 実際の形状の部品 | 事前注文の承認またはFATの証拠 | 機能、寸法、仕上げ、漏れ、負荷のチェックに加え、再現性および引き渡し記録 | 選択または研磨された部品が1つだけ表示された場合は停止してください。 |
| コードまたは顧客資格 | 正式なリリースは、規定文書の要件を満たした場合にのみ行われます。 | 適用されるWPS/PQR、資格を有する人員、必要な検体、方法、記録、および承認 | 商業的なデモンストレーションを正式な資格認定と称してはならない。 |
特定の溶接試験において、どのような証拠を要求すべきでしょうか?
最も近い条件を選択してください。結果には、要求すべき証拠が表示されます。機械パラメータや自動合格は表示されません。
サンプルは、不足している管理項目と証拠項目が割り当てられ、完了した後にのみ、購入決定を裏付けることができる。
これは計画策定の補助に過ぎません。WPS(溶接手順仕様書)、規格適合決定、検査資格、またはレーザー安全承認ではありません。
サンプルテストの前にサプライヤーに送付すべきものは何ですか?
サプライヤーは溶接ソリューションを提案できます。ただし、部品の仕様と成功に必要な条件は購入者が決定します。これらの情報は試験日より前に提出してください。そうすることで、手付金を支払った後に最も厳しい条件が判明する事態を防ぐことができます。
改訂内容、溶接箇所、重要寸法、外観面、および試験に試験片を使用するか実部品を使用するかを明記してください。
等級、厚さ、該当する場合は焼き戻し、仕上げ、コーティング、フィルム、ロット要件、および許容される洗浄状態を記載してください。
エッジ、重なり、隙間、不一致、位置合わせ、クランプ、位置、アクセス、開始、停止、コーナーを定義します。
強度、漏洩、寸法、外観、腐食、衛生、疲労、規格、または顧客事例から選択してください。
縫い目の長さ、量、位置、タクトタイムの予測、取り扱い、段取り替え、作業員数、自動化レベルを共有する。
提案されている管理区域、反射面のある周辺環境、排気設備、可燃物、電源、および訓練担当者を特定してください。

薄板レーザー溶接は、接合精度に非常に敏感です。実際の接合部の状態、重なり具合、曲率、溶接ガンのアクセス方法、クランプ方法などを記録してください。製造工程で隙間や不一致の範囲が許容される場合は、公称状態と合意された現実的な範囲でテストを実施してください。
- 含めます: スタート、ストップ、コーナー、短い継ぎ目、銃の角度の変化。
- リリース後の検査: デモ版の厳格な制限は、制作上の歪みやアクセス制限を隠蔽する可能性がある。
- システム全体を維持する: シーラント、フランジ、取り付け部、または機械的な継ぎ目が、最終的な漏洩経路の一部となる可能性がある。
レーザー溶接サンプルの合否判定には、どのような検査方法を用いるべきですか?
12項目のチェックは4つの承認段階に分けられています。各段階は購入者の異なる質問に答えるものなので、完成度の高いサンプル1つだけでは購入手続きを進めることはできません。
サンプルは製品版を代表するものですか?
材料トレーサビリティ
購入者から提供された、または完全に一致するシートを使用してください。等級、厚さ、コーティング、仕上げ、焼き戻し、表面状態、充填剤、ロット番号を記録してください。
接合と取り付け
実際の継ぎ目、端、重なり、許容ギャップ、不一致、アクセス、位置、クランプ方法を模倣します。普遍的な最大ギャップを考案することなく、重要な境界をテストします。
正確な機械構成
光源、ヘッド、光学系、ノズル、ワイヤフィーダー、シールド供給装置、治具、インターロック、ソフトウェアの改訂版、およびメンテナンス状況を特定する。
その記録は実際の溶接工程を保存しているか?
テスト済みの設定と操作方法
ワット数だけでなく、出力モード、移動方法、フォーカスまたはスタンドオフ、振動、ガス、ワイヤー、クランプ、開始、停止、および該当する場合はコーナー方法も記録してください。
溶接後の外観状態
研磨、艶出し、塗装、洗浄を行う前に、必ず点検してください。ひび割れ、不連続性、アンダーカット、アンダーフィル、重なり、焼き付き、穴、飛散、酸化、弱い開始部や角がないか確認してください。
マクロセクションと融合
関連する箇所で、ラベルを付けた切片を切断、準備、検査する。マクロ切片では、融合の形状、根部の状態、孔、切断面における明らかな融合不全などを確認できる。
テスト結果は、部品の実際の故障リスクと一致しているか?
機械的挙動
実際の接合部と支配的な要件を反映した、曲げ、引張、剥離、破壊、引っ張り、ねじり、または機能的な荷重試験方法を選択してください。まず、試験片、方向、および破壊基準を定義してください。
関連する欠陥方法
目視検査、マクロ検査、浸透探傷検査、放射線検査、超音波検査、漏洩検査は、それぞれ異なる条件を捉えます。薄板や接合部の形状によっては検査方法が制限される場合があるため、検査方法の適合性を実証する必要があります。
歪みと寸法
溶接前、溶接後、および治具を外した後で、製品が満たすべき寸法(平面度、直角度、フランジ位置、穴の位置関係、ドアの嵌合性など)を測定します。
生産現場でも同様の結果を再現できるか?
漏れと機能
密閉部品については、境界、媒体、条件、安定化、期間、測定機器、および合否判定を含む、承認された圧力、真空、気泡、減衰、トレーサー、またはその他の方法を定義する。
腐食、仕上げ、EHS
亜鉛メッキ鋼板の塗膜の剥落と補修状況の確認、ステンレス鋼の着色、汚染、および指定された処理の確認、さらに発生源捕捉計画とクラス4レーザー制御計画の策定。
再現性と引き継ぎ
現実的なスタート、ストップ、コーナー、位置、およびバリエーションを繰り返してください。必要に応じて、訓練を受けた2人目のオペレーターを追加し、設定や構成の変更後には必ず繰り返してください。
見た目の良いレーザー溶接ではなぜ承認されないのか?
検査方法はそれぞれ異なる疑問に答えるものです。重要な故障モードを明らかにすることができる最もシンプルな組み合わせを用い、実際の製品、契約、または関連仕様に基づいて合格基準を作成してください。
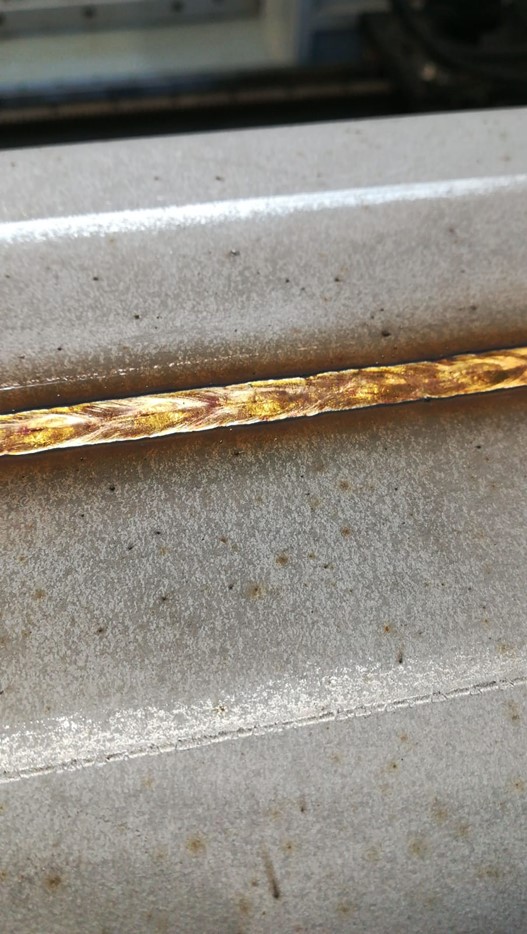
見た目がきれいなビードでも、連続性、酸化、アンダーカット、スパッタ、始動/停止挙動を示すことはできますが、埋没した細孔、溶融境界、荷重応答、漏洩経路をすべて証明できるわけではありません。
画像:LaserTherm、 ウィキメディア·コモンズ, CC BY-SA 4.0.
エッチングされた断面からは、その箇所における貫入形状や内部の不連続性が明らかになる。これはあくまでもサンプルとして得られた証拠であり、長い貫入部のあらゆる部分が同一であることを証明するものではない。
画像:LaserTherm、 ウィキメディア·コモンズ, CC BY-SA 4.0.部品の故障リスクに最も適した検査方法はどれですか?
この表は計画図です。最終的な方法と合格基準は、適用される図面、規格、顧客仕様、および資格を有する技術チームによって決定されます。
| 製品優先順位 | 検討すべき証拠 | 重要な境界線 |
|---|---|---|
| 化粧品用エンクロージャー | 溶接後の視覚的参照、治具解放後の寸法、新規継手のマクロ断面図、合意された仕上げ工程。 | 美しい顔は、内部融合や再現性を証明するものではない。 |
| 荷重支持継手 | 関節固有の機械的試験、破壊記録、マクロ断面、および必要に応じて指定された非破壊検査。 | 試験の方向と受入基準は、実際の負荷経路を反映していなければならない。 |
| 密閉されたダクト、タンク、または筐体 | コーナー部、始点/終点部、付属部品、溶接後の最終状態を含む、境界全体にわたる漏洩試験。 | 圧力試験は危険を伴う場合があります。製品に定められた手順と許容限度に従って実施してください。 |
| 寸法精度が重要な組立工程 | クランプおよび治具の解放後、複数のサンプルにわたって基準点に基づいた前後測定を実施する。 | 選択した写真1枚や、設置場所での測定値だけで承認しないでください。 |
| 腐食または衛生サービス | 合金/表面仕上げの追跡可能性、表面再生、汚染管理、洗浄性、および用途に応じたレビュー。 | 色味が薄いことや不動態化処理だけでは、すべての酸化物や汚染物質が除去されたことの証明にはなりません。 |
亜鉛メッキ鋼とステンレス鋼は、サンプル試験にどのような影響を与えるのか?
清浄な炭素鋼試験片の結果を、亜鉛メッキ鋼板またはステンレス鋼板に転写しないでください。
亜鉛メッキ鋼板で確認すべき事項は何ですか?
亜鉛は、溶融金属の飛散、多孔性、スパッタ、および溶融安定性に影響を与える可能性があります。また、溶接は溶接部付近の元の保護層を破壊します。
- 実際のコーティング、表面油、および接合界面を特定する。
- 未処理のサンプルおよびマクロセクションに、気孔や不安定な融合がないか検査する。
- 実際のワークピース形状に合わせて光源の捕捉を確認し、露出を評価する。
- 許可されている局所的な下地処理および溶接後のコーティング補修について定義する。
- 修理後の状態が、想定される屋内、湿潤環境、または腐食環境下での使用に適しているかどうかを検査してください。
ステンレス鋼について確認すべき事項は何ですか?
熱による変色、酸化、飛沫、炭素鋼の汚染は、湿潤環境、塩化物環境、化学薬品環境、衛生環境、または化粧用環境において問題となる可能性がある。
- 実際のグレード、仕上げ、専用の洗浄工具を使用してください。
- 許容される色合いと必要な表面処理方法について合意する。
- 指定された不動態化処理の前に、必要に応じて溶接部の酸化物や汚染物質を除去してください。
- パッシベーション処理は、熱による変色や大きな汚染物質を除去する代替手段として用いてはいけません。
- 最終的な表面が腐食性、清掃性、外観上の要件を満たしていることを確認してください。
どのクラス4レーザーおよびヒューム制御装置を準備しておく必要がありますか?
工場でレーザー溶接機のサンプルテストを立会って確認するにはどうすればよいでしょうか?
高価な機械、新規サプライヤー、または強度、漏れ、腐食、安全性に影響を与える接合部については、立ち会い検査が非常に重要です。出張が不可能な場合は、ライブビュー、ラベル付きサンプル、生データ、およびリスクに見合う場合は郵送による実物サンプルを活用してください。
磨き上げられた最終サンプルによって、それを製作するためにどれだけの調整、再加工、洗浄、あるいは治具の補助が必要だったかを忘れてはならない。
切断する前に計画を承認してください。
図面、材料、接合部、サンプルセット、証拠、合否判定権限、サンプル所有権、再試験規則を凍結する。
身元確認と溶接前の状態確認。
ラベル、コーティング、保護フィルム、エッジ、クリーニング、測定された厚さ、ギャップ、位置合わせ、クランプを撮影します。
提示された構成を確認してください。
光源、ヘッド、光学系/ノズル、配線/ガスシステム、治具、安全パッケージ、ソフトウェア/プログラム、およびメンテナンス状態を記録します。
手を加えていない最初のパスを観察してください。
チューニング中に開始、停止、コーナー、移動制御、煙の方向、抽出、反射、および行われたすべての調整を記録してください。
溶接後のサンプルを保存し、検査する。
研磨、洗浄、磨き、コーティングを行う前に、一定の光の下で写真を撮影し、目に見えるすべての痕跡を記録してください。
ラベルの切り取り位置とテスト位置を明記してください。
切断前に、マクロ試験片、機械的試験片、非破壊検査用試験片、および保持試験片を選定する。必要に応じて、独立したレビューのために十分な量の材料を確保する。
解放されたアセンブリの寸法を測定します。
治具を取り外し、機能寸法を記録し、境界全体に対して定義された漏れ試験、適合試験、または荷重試験を実行します。
エラーをクローズし、パッケージを収集します。
不適合事項を記録し、修正後には必要な試験を繰り返し、生データ、物理サンプル、最終許容値、および残存リスクを保存する。

実際の板厚、隙間、重なり、溶接後の寸法を記録してください。公称値や治具装着時の外観だけでは不十分です。
画像: Jeremyida002、 ウィキメディア·コモンズ, CC BY-SA 4.0.購入手続きを中止すべき危険信号とは?
警告が一つでも出れば、証拠の連鎖が不完全であることを意味します。口頭での約束を受け入れるのではなく、不足している検査を要求してください。
承認されたサンプルは、見積依頼書(RFQ)、工場出荷前検査(FAT)、および発注書にどのように記載すべきですか?
サンプルがリスクを低減するのは、その識別情報、構成、結果、および制限値が見積書、発注書、工場受入検査書、および生産関連文書に反映された場合に限られる。
- 手付金の支払いまたは発売前に、接合部や取り付けに関する問題点を発見します。
- マーケティング上の主張を、実際のシートと機能に関する証拠へと変換します。
- 仕入先、購買担当者、品質管理担当者、および業務担当者に関する単一のレコードを作成します。
- 設置前に、安全性、有害物質の有無、仕上げ作業について明らかにします。
- 限定された試験では、将来の材料や生産量の無制限な変動を証明することはできない。
- 検査には、破壊的な試料、検査室のサポート、および追加の材料が必要となる場合があります。
- 供給業者のデモ施設は、購入者による現地調査に代わるものではありません。
- 生産工程の変更には、明確なレビューと、場合によっては再テストが必要です。
レーザー溶接機のサンプル試験に関するよくある質問
メインのチェックリストで完全に解決されない、購入者からの残りの質問に対する簡潔な回答。
購入者はレーザー溶接のサンプルをいくつ要求すべきでしょうか?
決まった数はありません。公称状態、現実的な適合性や材料の境界、重要な開始点、停止点、角、位置、さらに目視検査、マクロ断面、破壊試験や機能試験、購入者の維持のために、十分な数の部品を要求してください。より重大な部品には、より多くの証拠と繰り返しが必要です。
レーザー溶接サンプルはすべてマクロ断面の検査を依頼すべきでしょうか?
マクロ断面は、新しい接合部、薄板やコーティングされたシート、重要な継ぎ目、または不慣れな工程において特に有用です。その数と位置はリスクに基づいて決定する必要があります。断面は切断面のみを示すため、継ぎ目全体が重要な場合は、視覚的および機能的な証拠と組み合わせて使用してください。
レーザー溶接された板金部品の漏れを検査するにはどうすればよいですか?
製品指定の方法(圧力保持、減衰、気泡、真空、トレーサーガスなど)を使用し、媒体、圧力または真空、安定化、期間、温度、機器感度、境界、許容結果を定義します。コーナー、開始/停止、および付属物を含めます。圧力試験は、管理された安全な手順に従って実施する必要があります。
汎用的なマシンプリセットを生産現場で使用できますか?
これはあくまで出発点として扱ってください。実際の材料、厚さ、コーティング、接合部、取り付け方法、治具、移動方法、遮蔽または充填材の配置、および受入要件に基づいて、生産設定をテストする必要があります。テストした範囲と、レビューまたは再テストのきっかけとなる変更点を記録してください。
どの基準が証拠と安全性の境界を規定しているのか?
- AWS C7.4/C7.4M:2017-AMD1 ―レーザービーム溶接プロセス、品質検査、設備およびオペレーターの枠組み。
- AWS B2.1/B2.1M:2026 — 参照文書によって要求された場合の、レーザービーム溶接を含む正式な手順および性能の認定。
- ISO 15614-11:2025 ―電子ビーム溶接およびレーザービーム溶接に関する正式なWPS認定試験。
- ISO 13919-1:2019 — 鋼、ニッケル、チタンにおけるレーザー/電子ビーム溶接の欠陥品質レベル。このレベルは生産品質を表すものであり、用途への適合性を表すものではありません。
- ISO 13919-2:2021 ―アルミニウム、マグネシウム、純銅の欠陥品質レベル。
- ISO 17637:2016 ―溶接継手の目視検査(溶接前の継手検査を含む)。
- ISO 17639:2022 ―溶接部の肉眼的および顕微鏡的検査のための準備と手順。
- ISO 3452-1:2021 ―表面開口不連続部に対する浸透探傷試験の原理を規定するものであり、合否判定基準を定めるものではない。
- ISO 9712:2021 ―必要に応じて、非破壊検査担当者の資格認定および認証を行う。
- OSHA技術マニュアル:レーザーの危険性 — 管理区域、ビーム終端、進入、訓練、およびクラス4の管理。
- AWS:ハンドヘルドレーザー溶接の安全性 ―高出力携帯型システムにおける実用的な安全上の問題。
- NIOSH エンジニアリング制御: 溶接LEV —発生源捕捉と材料依存型の排煙制御に関する状況。
- アウトクンプ:製造後の処理 ―ステンレス鋼の熱処理、洗浄、酸洗、不動態化処理に関する文脈。
トライアル付きの機器推奨を受けるには、何を送付すればよいですか?
図面、実際の材料とコーティング、接合部断面、取り付け範囲、仕上げまたは漏洩要件、生産量、および現場の制約条件を共有してください。Oceanplayer Laserは、それらを代表的なテストマトリックスと機器の推奨事項に変換するお手伝いをいたします。