レーザー溶接について解説します。 仕組み、適用範囲、システムの選び方。
レーザー溶接によって、ステンレス鋼、炭素鋼、アルミニウム、亜鉛メッキ鋼板、板金、パイプ、精密部品がどのように接合されるかを学びましょう。このガイドでは、溶接原理、適切な材料、機械の種類、溶接品質の要素、ワイヤ送給、冷却方法、サンプル試験の手順を1ページで分かりやすく解説しています。
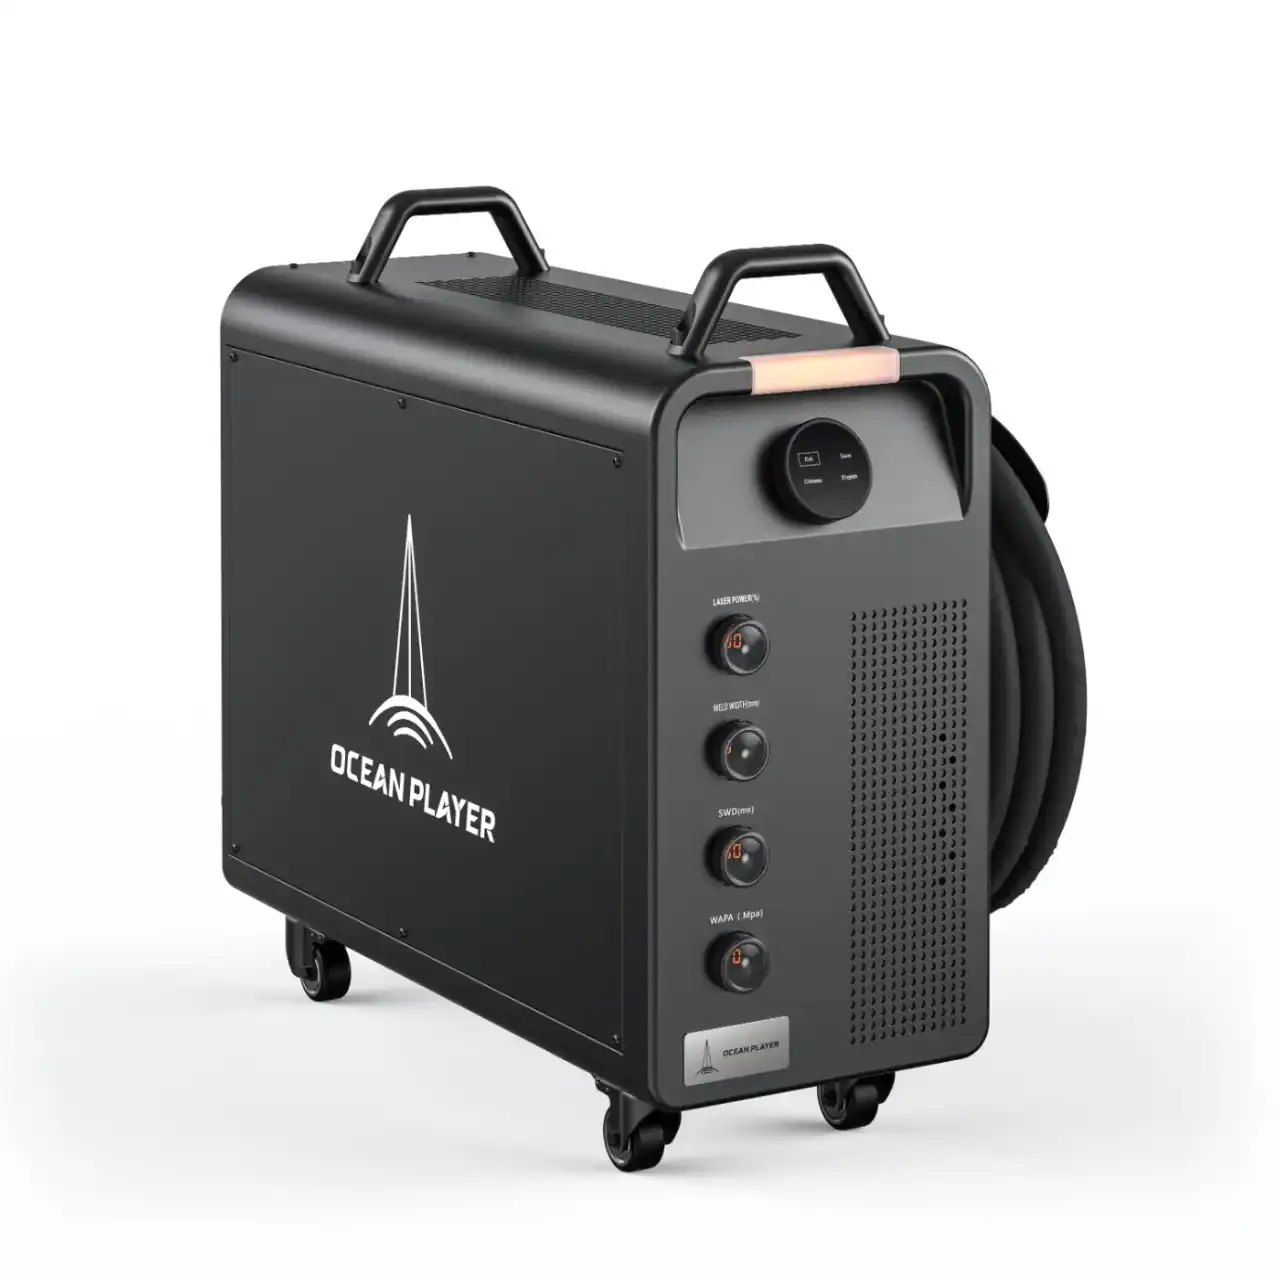
- レーザー溶接の原理とプロセスフロー
- 材質、厚さ、ワイヤ送給、シールドガスの基礎知識
- 手持ち式、空冷式、水冷式、ロボット式溶接システム
レーザー溶接を探索する 機器選択の原則
レーザー溶接とは何か、その仕組み、接合可能な材料、溶接品質の判定方法、適切なシステムの選び方といった重要なトピックを、実践的な順序で解説します。
レーザー溶接とは何ですか?
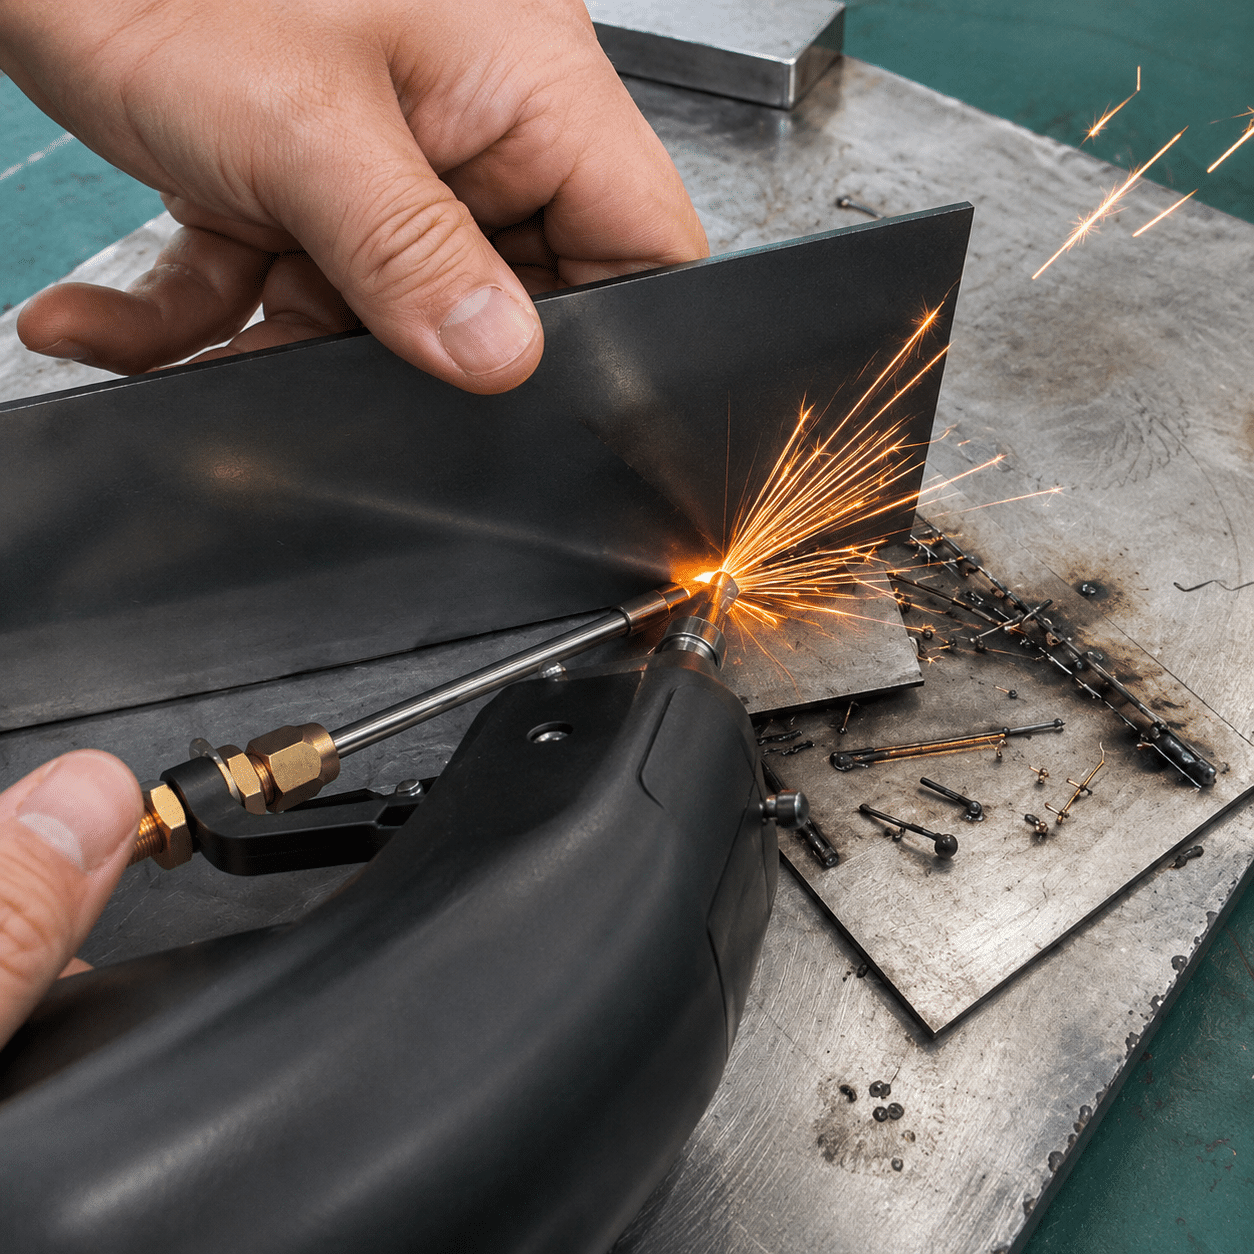
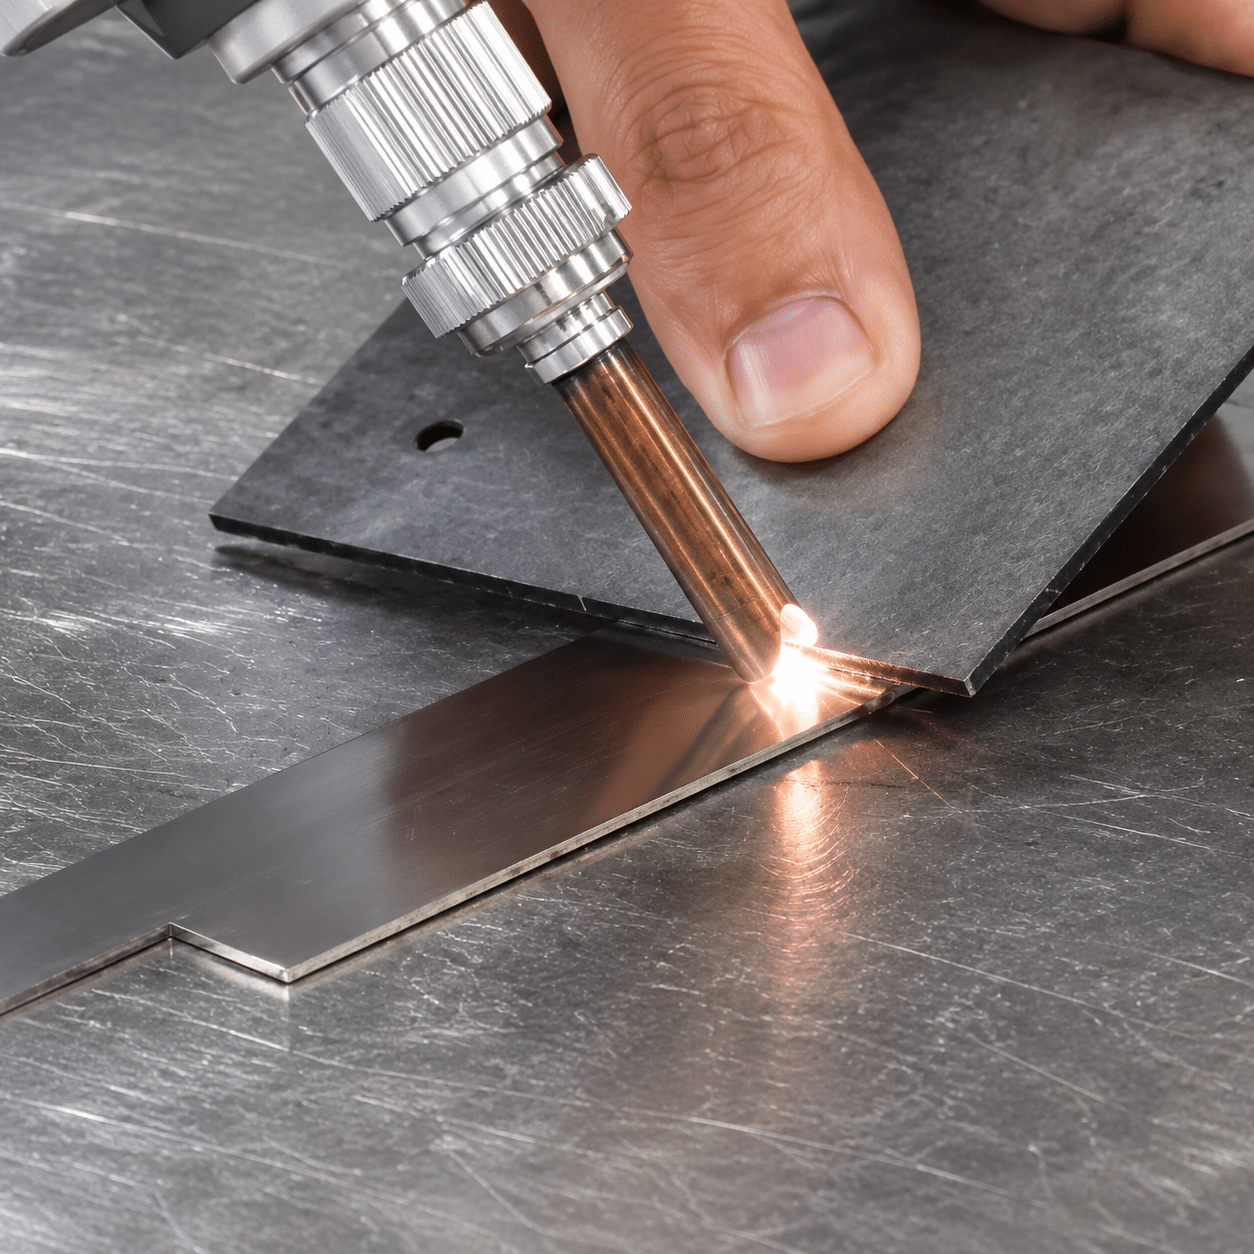
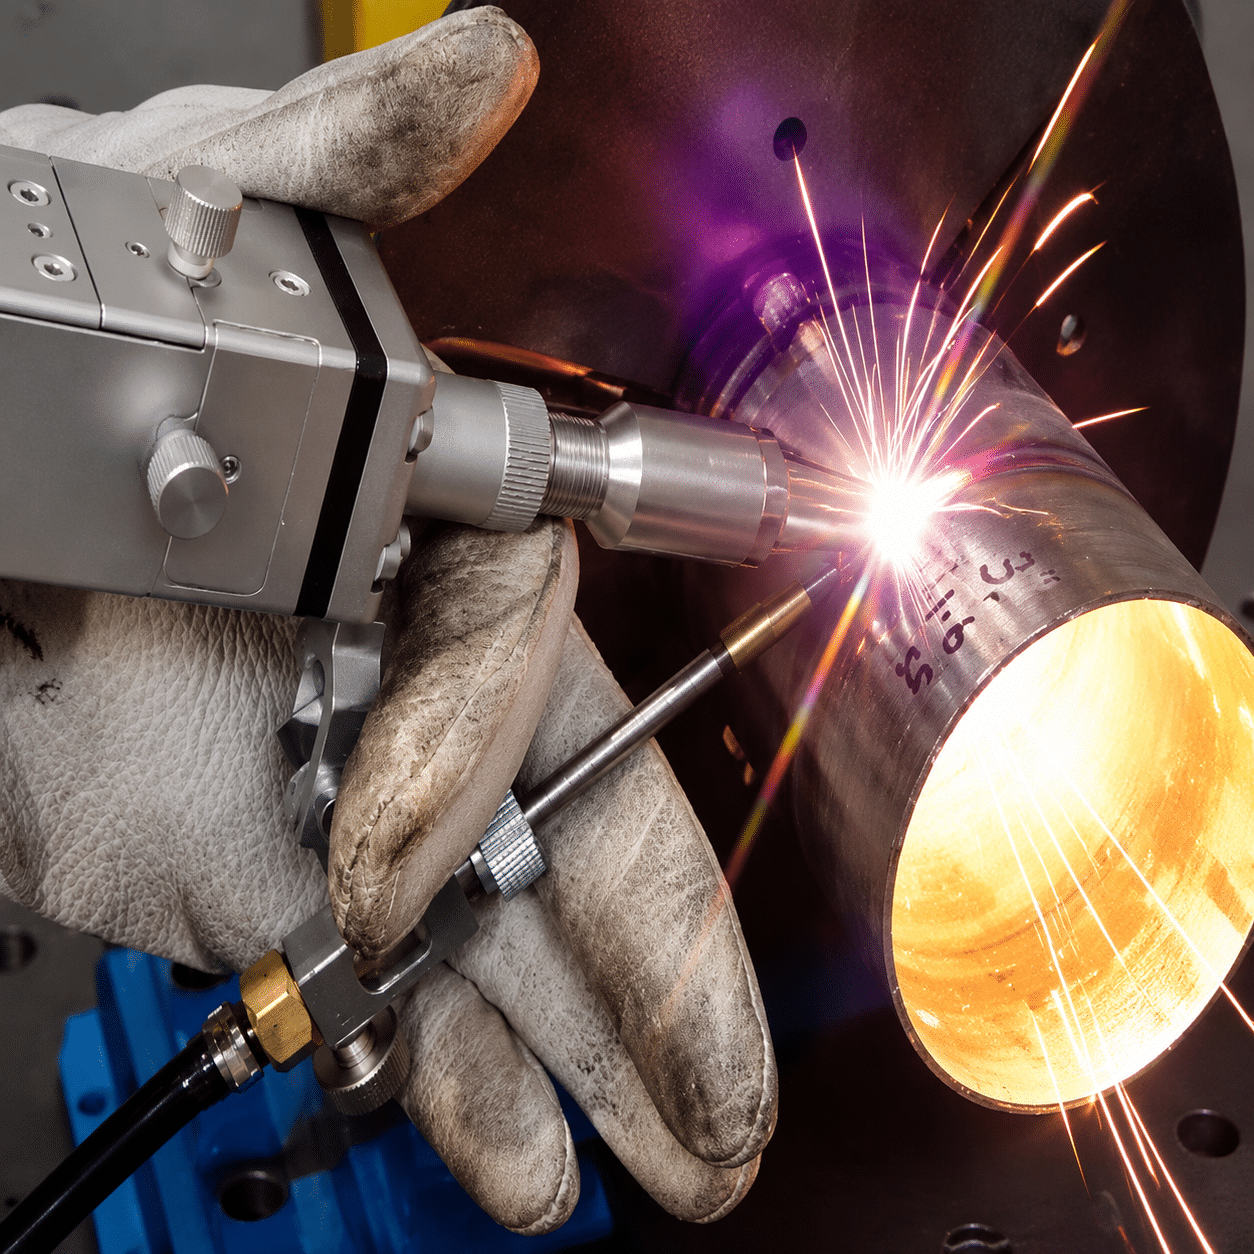
レーザー溶接は、集束されたレーザービームを用いて接合部を溶融させ、溶接継ぎ目を形成する金属接合プロセスです。エネルギーが狭い領域に集中するため、レーザー溶接は従来の多くの溶接方法に比べて、狭い継ぎ目、高速な溶接速度、そして低い入熱量を実現できます。
レーザー溶接がどのように形成されるか 制御された金属接合
レーザー溶接の品質は、ビーム、材料、接合部の精度、移動速度、シールドガス、およびオプションのワイヤ送給装置がどのように連携して機能するかによって決まります。
部品が配置される
接合部は、適切な隙間、固定具による支持、およびアクセス角度で位置合わせされています。
レーザーエネルギーが関節を溶かす
ビームは溶接経路に沿って溶融池を形成する。
シールドガスが継ぎ目を保護する
ガスは酸化を抑制し、継ぎ目の外観を向上させるのに役立ちます。
必要に応じてワイヤーが隙間を埋めます
ワイヤー送りは、隙間を埋めたり、ビードの形状を改善したり、より厚い接合部を支えるのに役立ちます。
溶接品質がチェックされます
溶接後、継ぎ目の外観、溶け込み具合、歪み、強度などを確認します。
どのような材料や部品が適しているか レーザー溶接?
レーザー溶接は、継ぎ目の外観、速度、熱制御、再現性が重要な薄板から中厚板の金属部品に広く用いられている。
ステンレス鋼
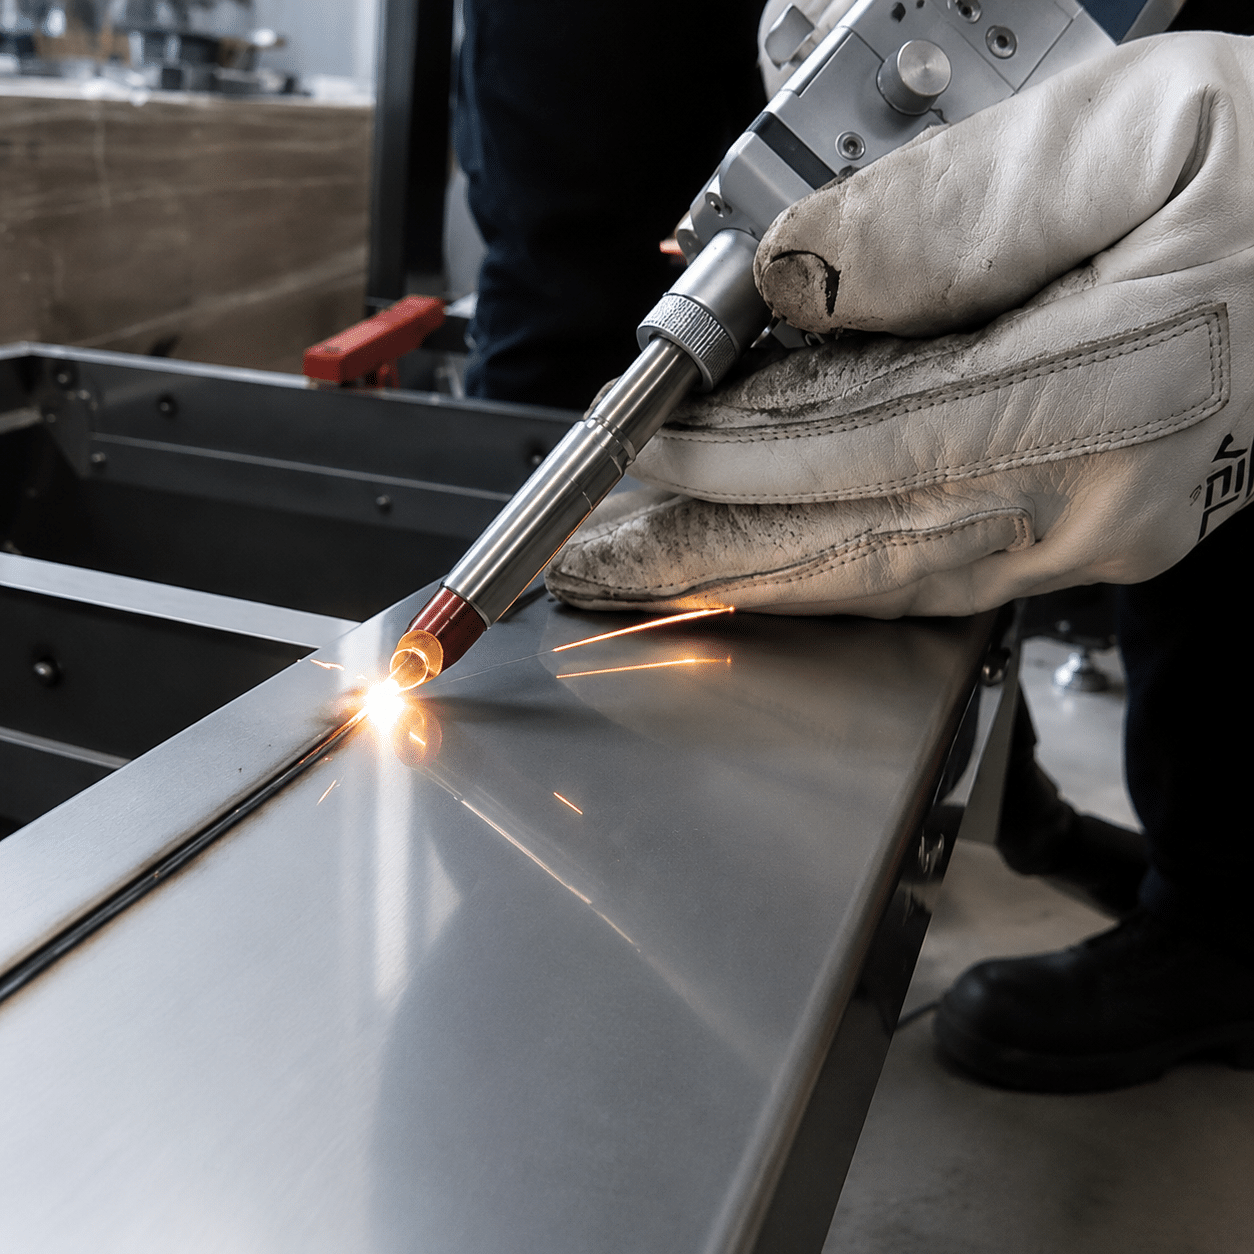
キャビネット、キッチン用品、医療機器部品、筐体、および目に見える溶接部に適しています。
アルミ
電力、ワイヤ送給、シールドガスが適切に制御されている場合、軽量部品の加工に有効です。
炭素鋼
板金加工、フレーム、機械部品、ブラケット、および一般的な製造工程でよく使用されます。
亜鉛めっき鋼
亜鉛めっきは、発生する煙、多孔性、溶接部の品質に影響を与えるため、パラメータを慎重に管理する必要がある。
レーザー溶接と比較 TIG溶接、MIG溶接、抵抗溶接
最適なプロセスは、材料、厚み、接合部の設計、生産量、外観要件、および作業員のスキルによって異なります。
| 方法 | 第3章:濃度 | 一般的な制限 | フィット感 |
|---|---|---|---|
| レーザー溶接 | 高速で狭い縫い目、低い熱入力、そして良好な外観 | 適切な取り付け、安全保護、および正しいパラメータが必要です | 板金、ステンレス製品、アルミニウム部品、筐体、および生産溶接 |
| TIG溶接 | 熟練溶接工にとって、高度な制御性と馴染みのあるプロセス | 通常は動作が遅く、オペレーターのスキルに依存する度合いが高い。 | 精密な手作業、修理溶接、少量生産 |
| ミグ溶接 | 強力な堆積力があり、厚い構造物にも適しています | より多くの熱入力、スパッタ、および溶接後の清掃が必要になる場合があります。 | 構造物の製作、厚みのある部品、高充填材需要 |
| 抵抗溶接 | 適切な重なり合う部品の高速スポット接合 | 特定の関節タイプとアクセス条件に限定される | 自動車用板金、スポット溶接、および繰り返し重ね合わせ接合 |
レーザー溶接の主なシステムを理解する前に 機器の選択
レーザー溶接システムはそれぞれ異なるワークフロー上の課題を解決します。最適なシステムの選択は、使用率、携帯性、溶接長さ、部品サイズ、ギャップの状態、および生産の再現性によって異なります。
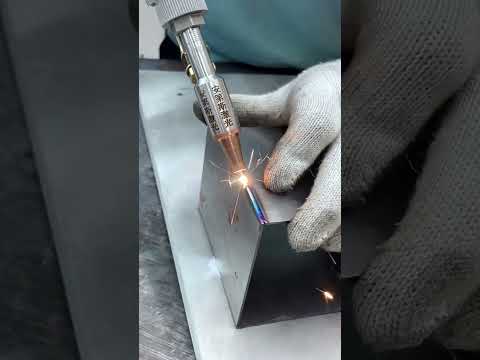
手持ち式レーザー溶接機
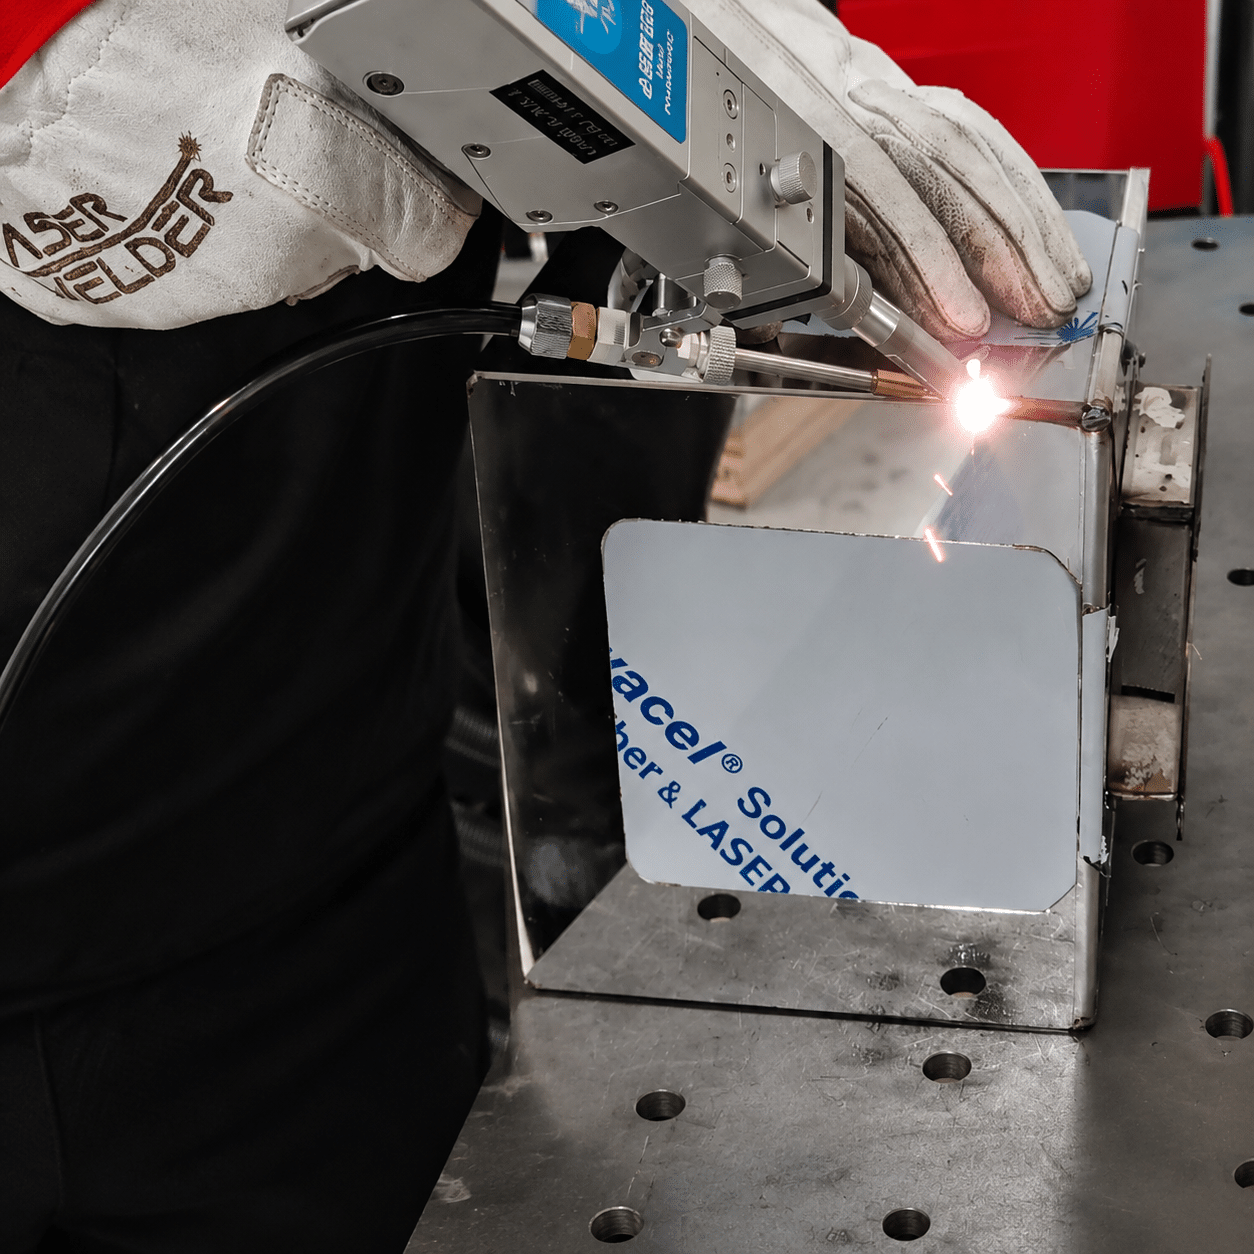
作業場、板金加工、修理溶接、その他多くのステンレス鋼や炭素鋼の作業に柔軟に対応できます。
空冷式レーザー溶接機
携帯性と簡単なセットアップが重要な、軽~中程度の溶接作業に適したコンパクトなオプションです。
水冷式レーザー溶接機
長時間の稼働、高出力、より要求の厳しい生産溶接作業に適しています。
優れたレーザー溶接は、 接合部の取り付けと工程管理
レーザー溶接はきれいな溶接部を形成できるが、その結果は部品の準備、材料の厚さ、接合部の隙間、溶接速度、シールドガス、ワイヤ送給、および作業者の操作方法に大きく左右される。
- レーザー溶接は安定した接合状態で最も効果を発揮するため、接合部の隙間を適切に管理する必要があります。
- シールドガスは酸化を抑制し、溶接部の外観を向上させるのに役立ちます。
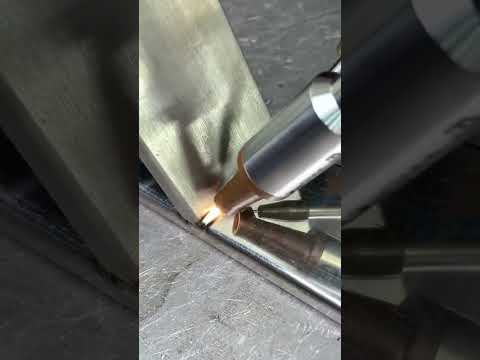
- ワイヤ送給は、隙間を埋めたり、ビード形状を改善したり、厚みのある部品を支えるのに役立ちます。
- 溶接サンプルは、溶け込み具合、気孔率、亀裂、歪みについて検査する必要がある。
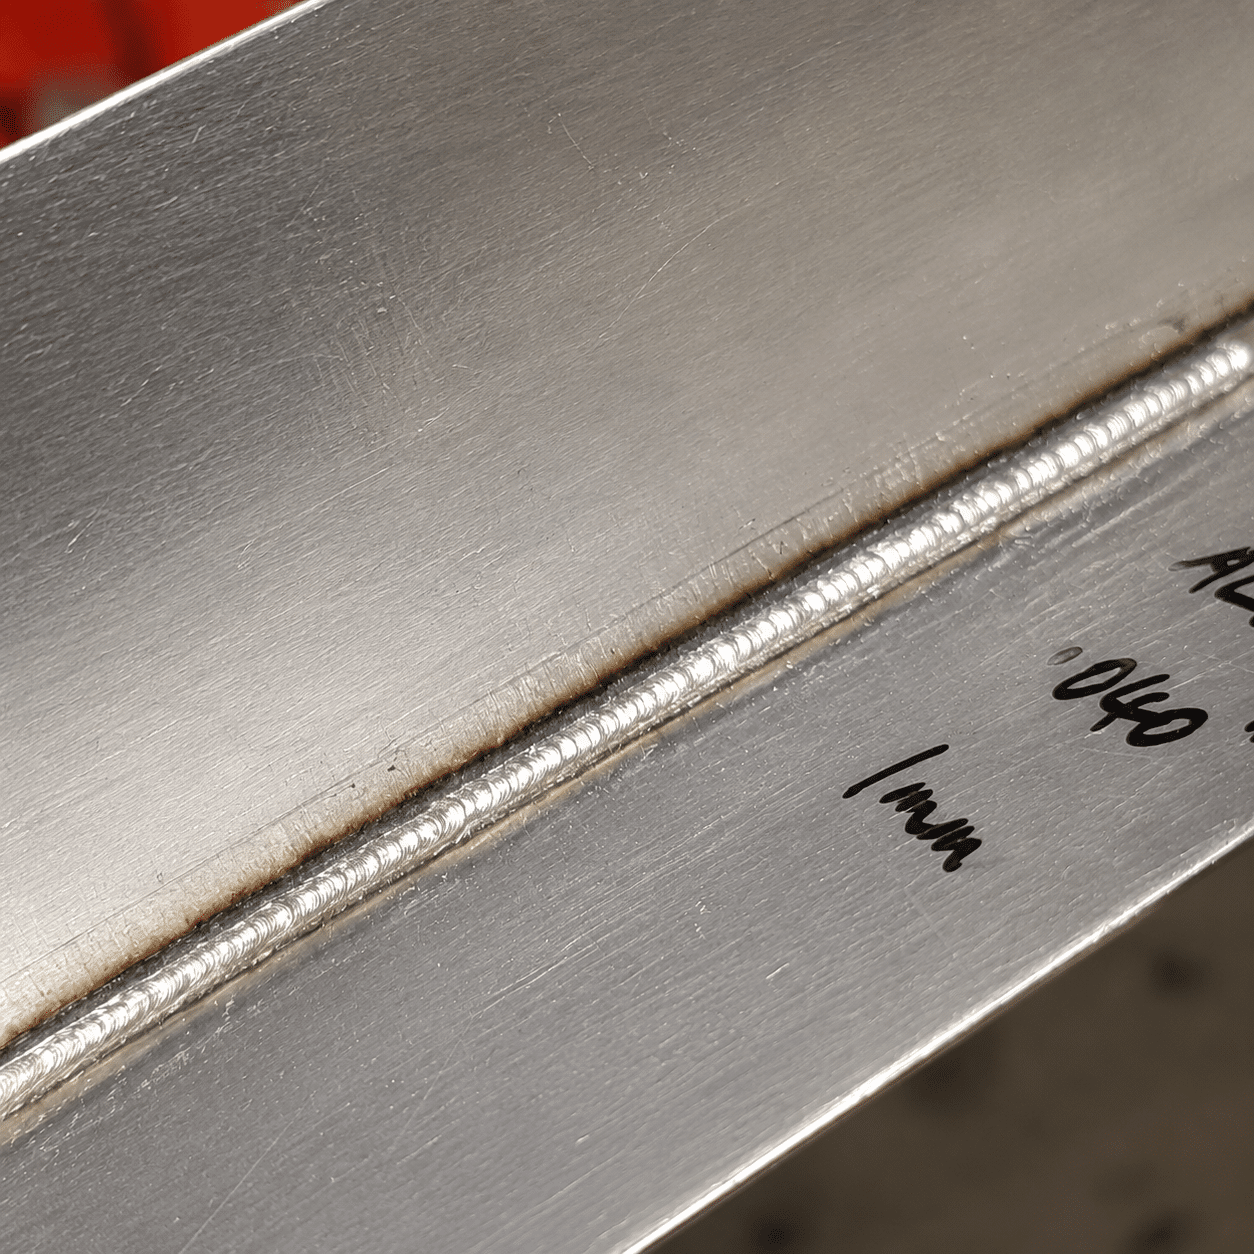
電力と構成を一致させて 材料の厚さと接合部の種類
実際の溶接能力は、材料、接合部の設計、組み立て方法、溶接速度、シールドガス、ワイヤ送給方式の有無によって異なります。
| 要件 | 共通システム選択 | ベストセラー | 確認すべきこと |
|---|---|---|---|
| 薄いステンレス鋼板 | 1000Wまたは1500Wのハンドヘルドレーザー溶接機 | キャビネット、キッチン金具、ドア、囲い、および目に見える継ぎ目 | 歪み、変色、継ぎ目幅、溶接後の仕上げ |
| 中型板金加工 | 1500Wまたは2000W水冷式レーザー溶接機 | フレーム、ブラケット、機械カバー、その他一般金属製品 | 貫通深さ、ギャップ許容範囲、治具および移動速度 |
| 隙間に敏感なジョイント | ワイヤフィーダー付きレーザー溶接機 | フィット感が完璧でない部品や、縫い目のビード幅が広い部品 | ワイヤー材質、供給安定性、ビード形状、オペレーター制御 |
| 繰り返し行われる生産溶接 | ロボットレーザー溶接システム | 自動車部品、バッテリー部品、治具、生産セル | ロボット経路、治具設計、安全エンクロージャー、サイクルタイム |
レーザー溶接の一般的な用途 金属製品および生産部品
これらの例を参考に、レーザー溶接が一般的にどのような場面で使用されているか、また、ご自身の部品でどのような結果をテストすべきかを理解してください。
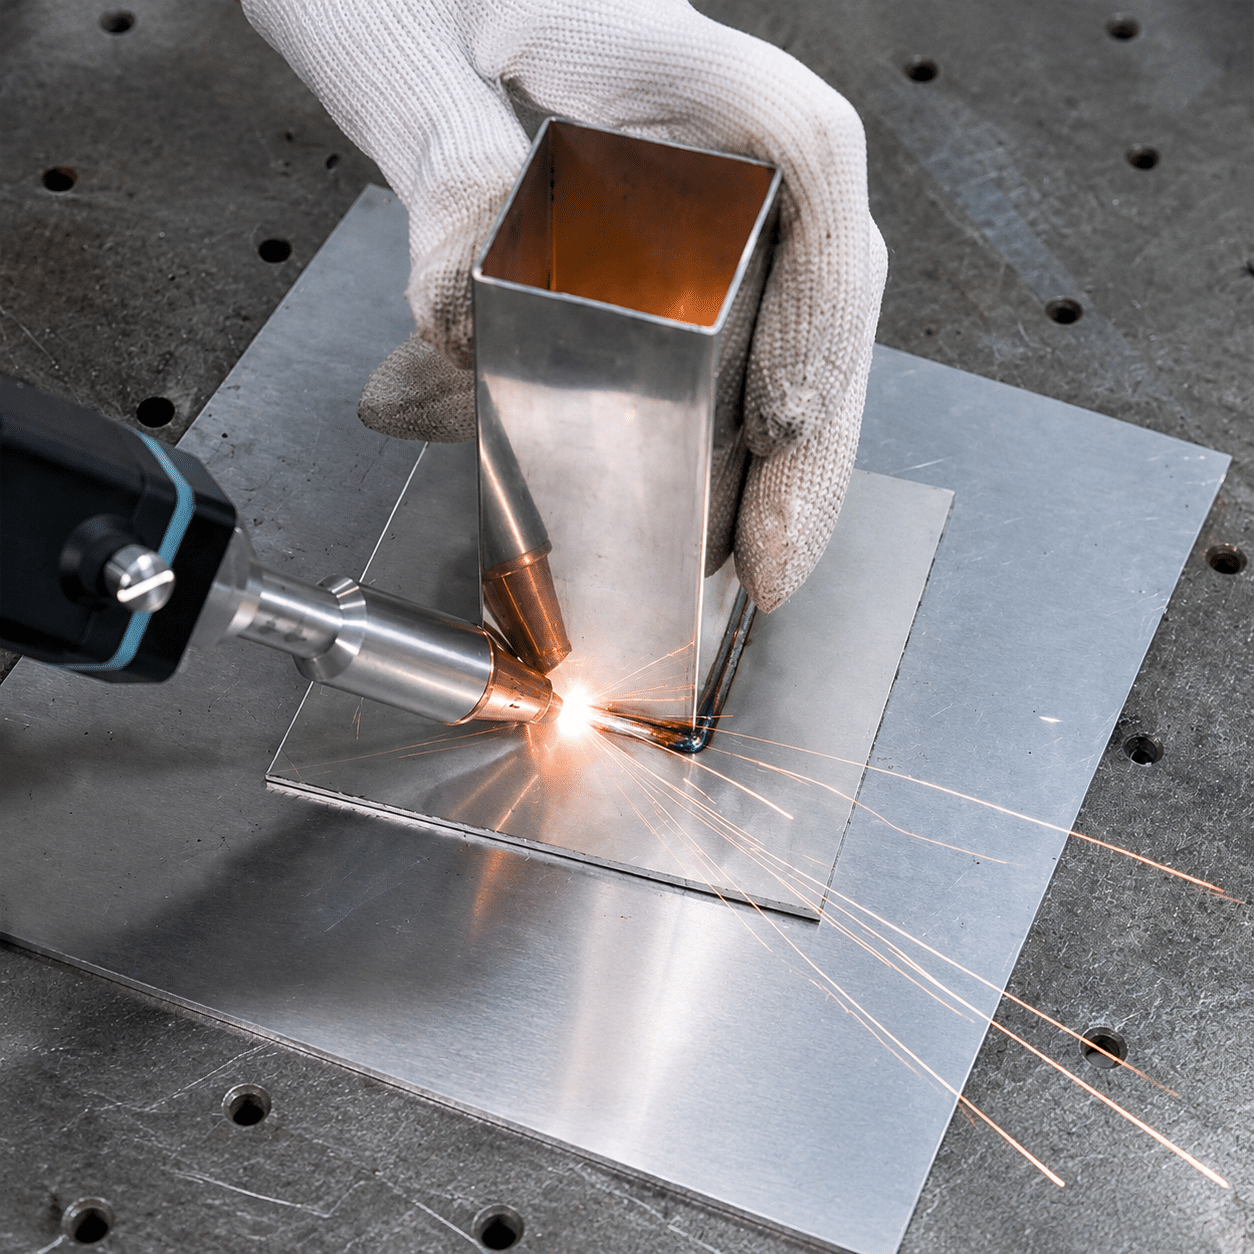


レーザー溶接の挙動を観察する 独自のサンプルテストを計画する
動画は、溶接速度、溶接部の外観、ワイヤ送給、作業者の動き、シールドガスの影響、そしてそのプロセスが対象部品に適しているかどうかを示すのに役立ちます。
レーザー溶接は、実際の材料、厚さ、接合部の設計を用いて試験する必要がある。
溶接システムを選定する最も確実な方法は、実際の部品、接合部の隙間、材料の組み合わせ、必要な溶接部の外観、および強度要件をテストすることです。
部品の詳細を共有する
材料、厚さ、接合部の種類、隙間の状態、写真、および目標溶接結果をお送りください。
溶接品質を確認する
継ぎ目の外観、浸透度、歪み、多孔性、および強度要件を確認してください。
構成を選択してください
空冷式、水冷式、ワイヤフィーダー式、ハンドヘルド式、またはロボット式システムから選択してください。
企画制作
治具、シールドガス、安全保護、排気装置、および作業者の作業手順を確認してください。
Oceanplayerで学習を続けよう レーザー溶接関連資料
レーザー溶接の基本を理解したら、関連製品や用途のページをご覧ください。
よくある質問 レーザー溶接技術
これらの回答では、工程、適切な材料、機械の違い、そして最終構成前にサンプル溶接が重要な理由について説明します。