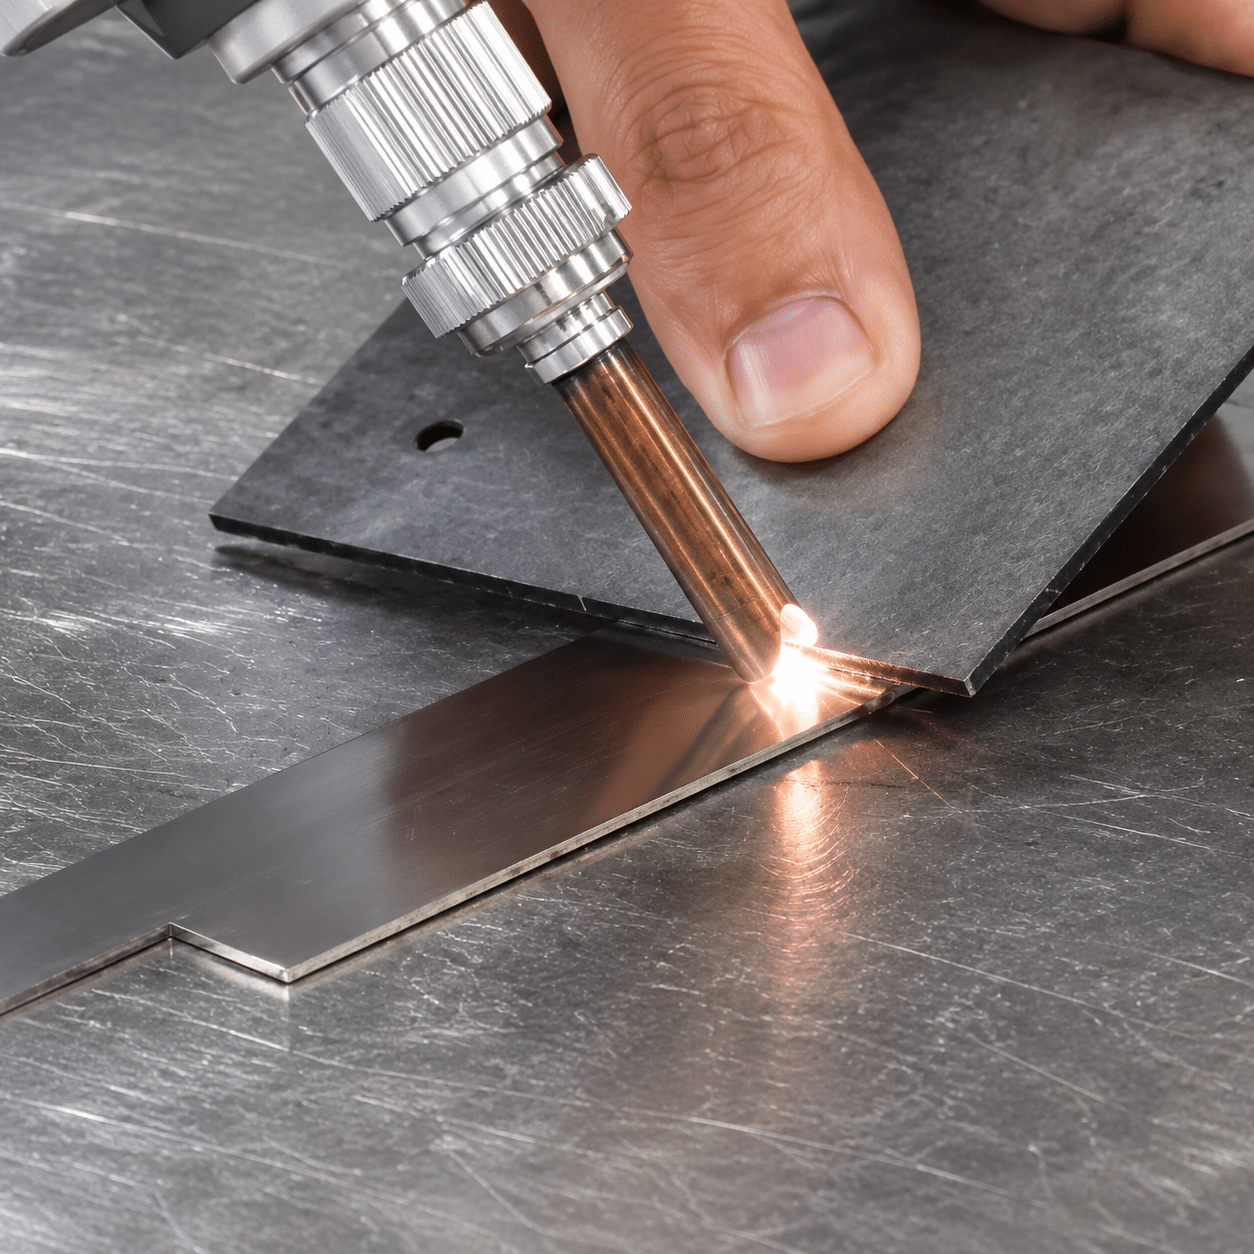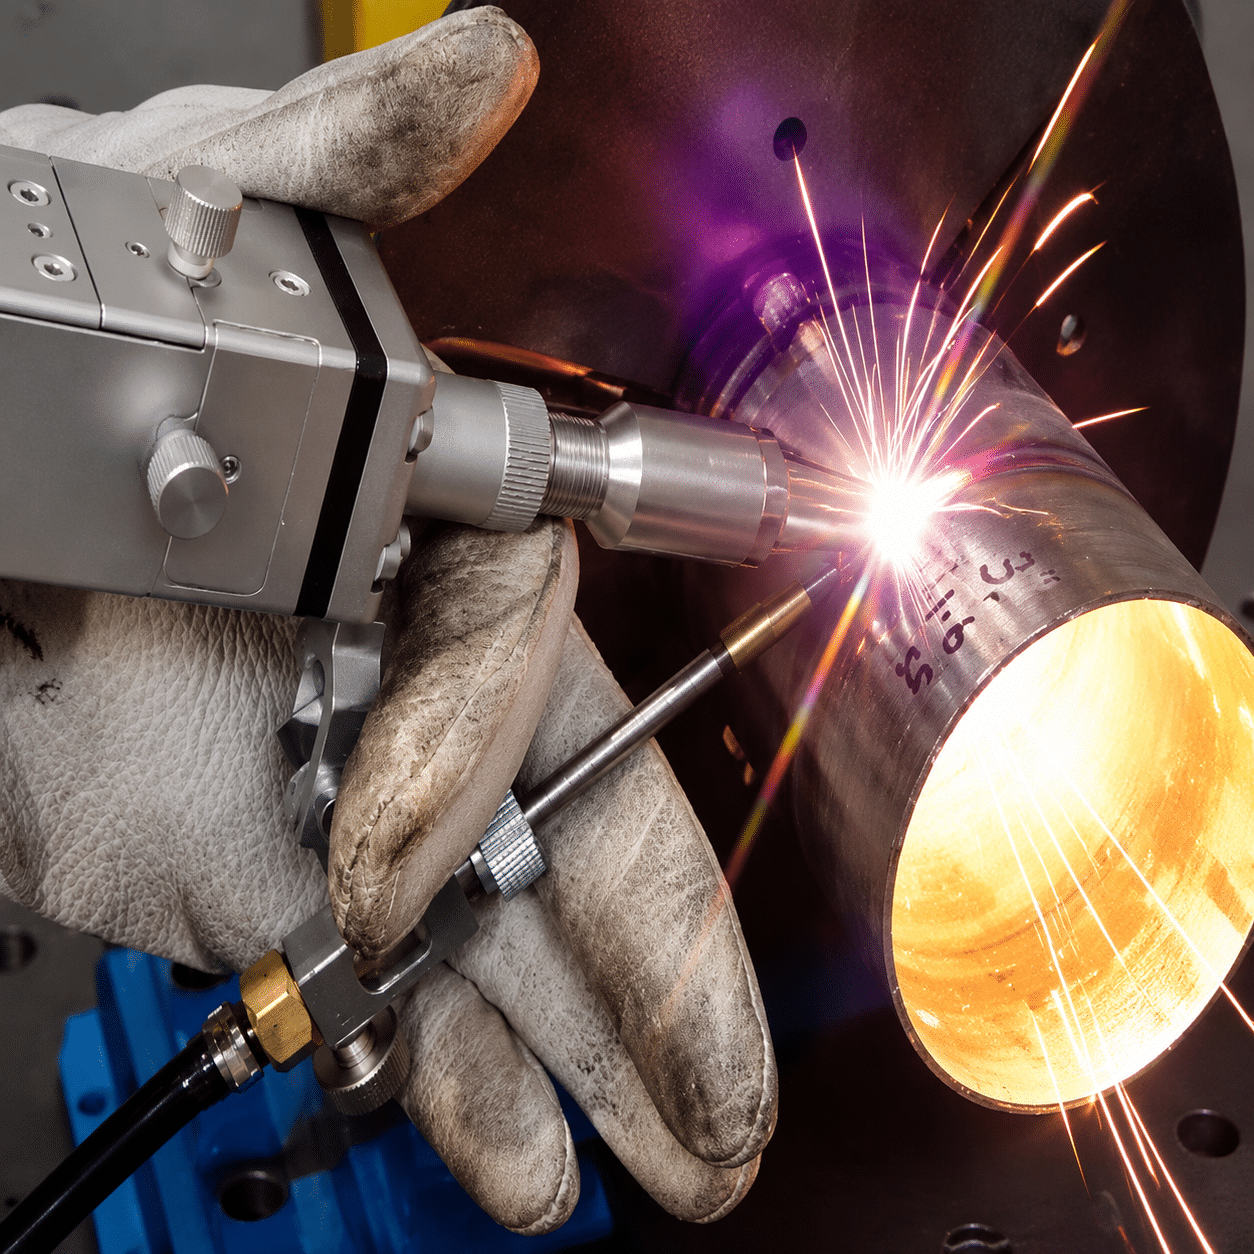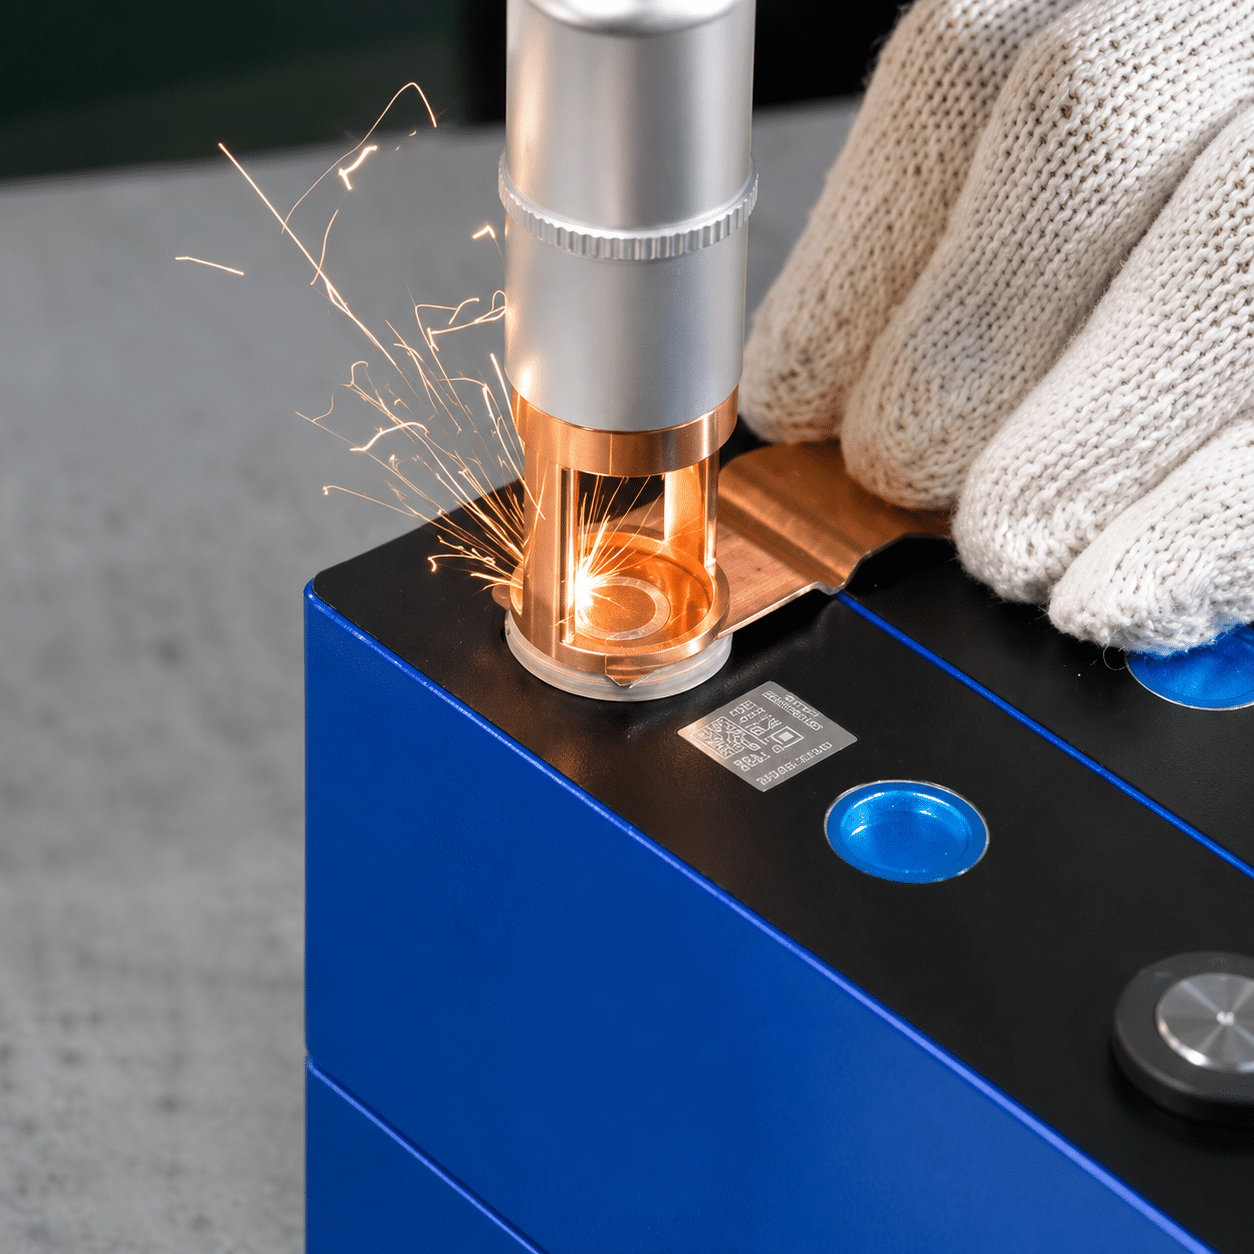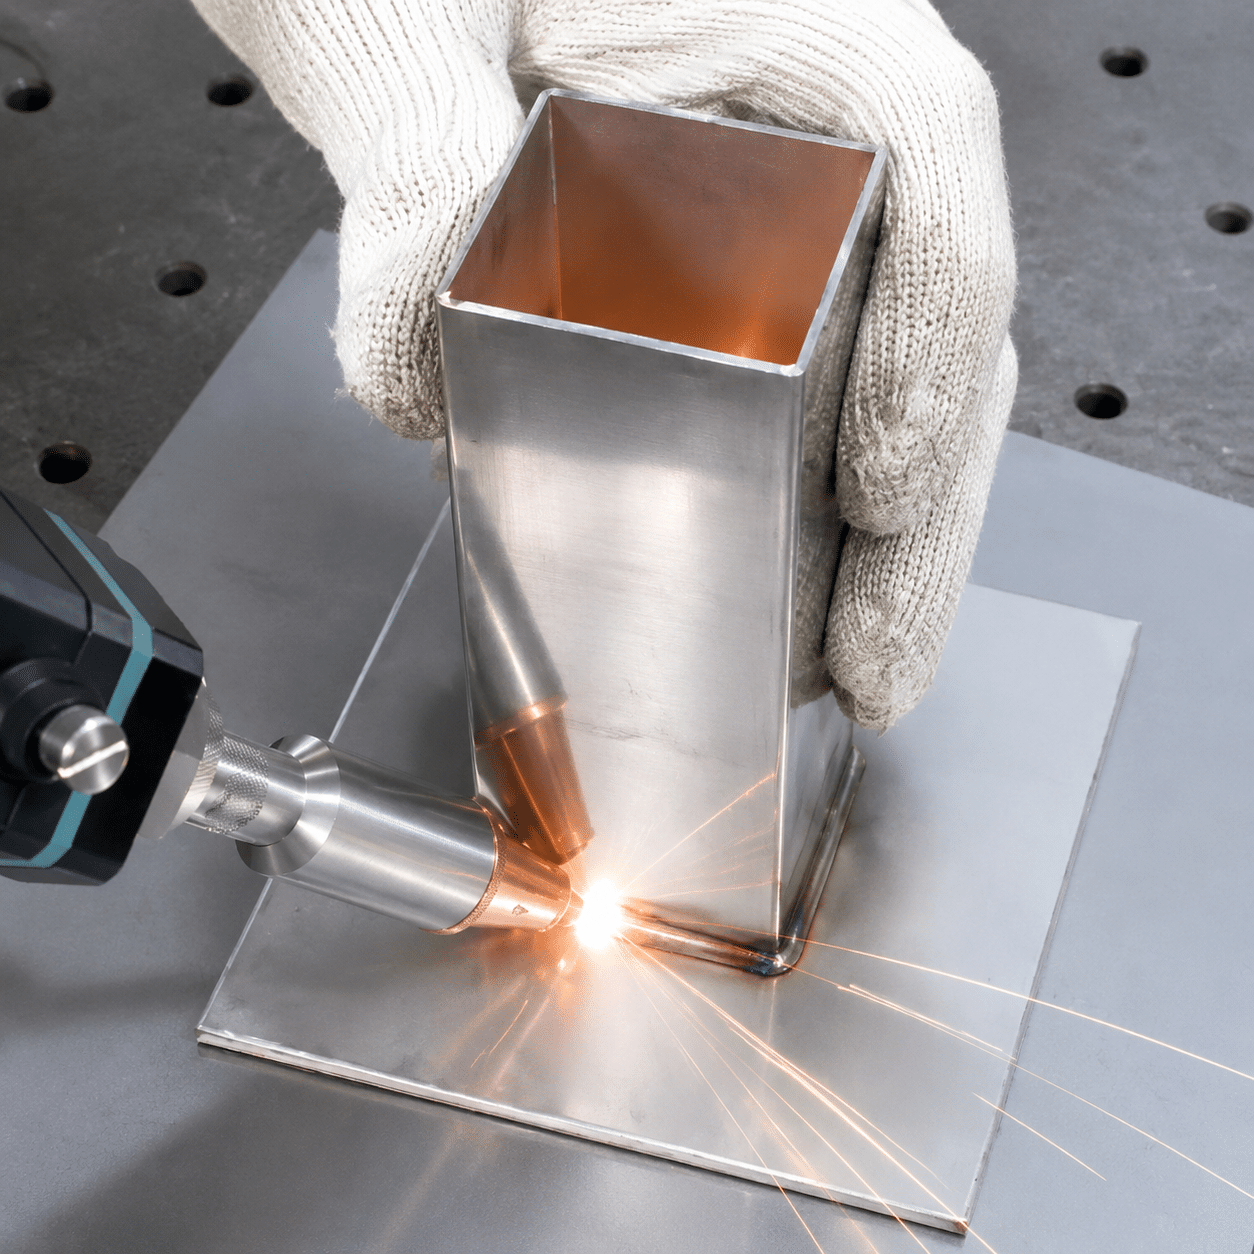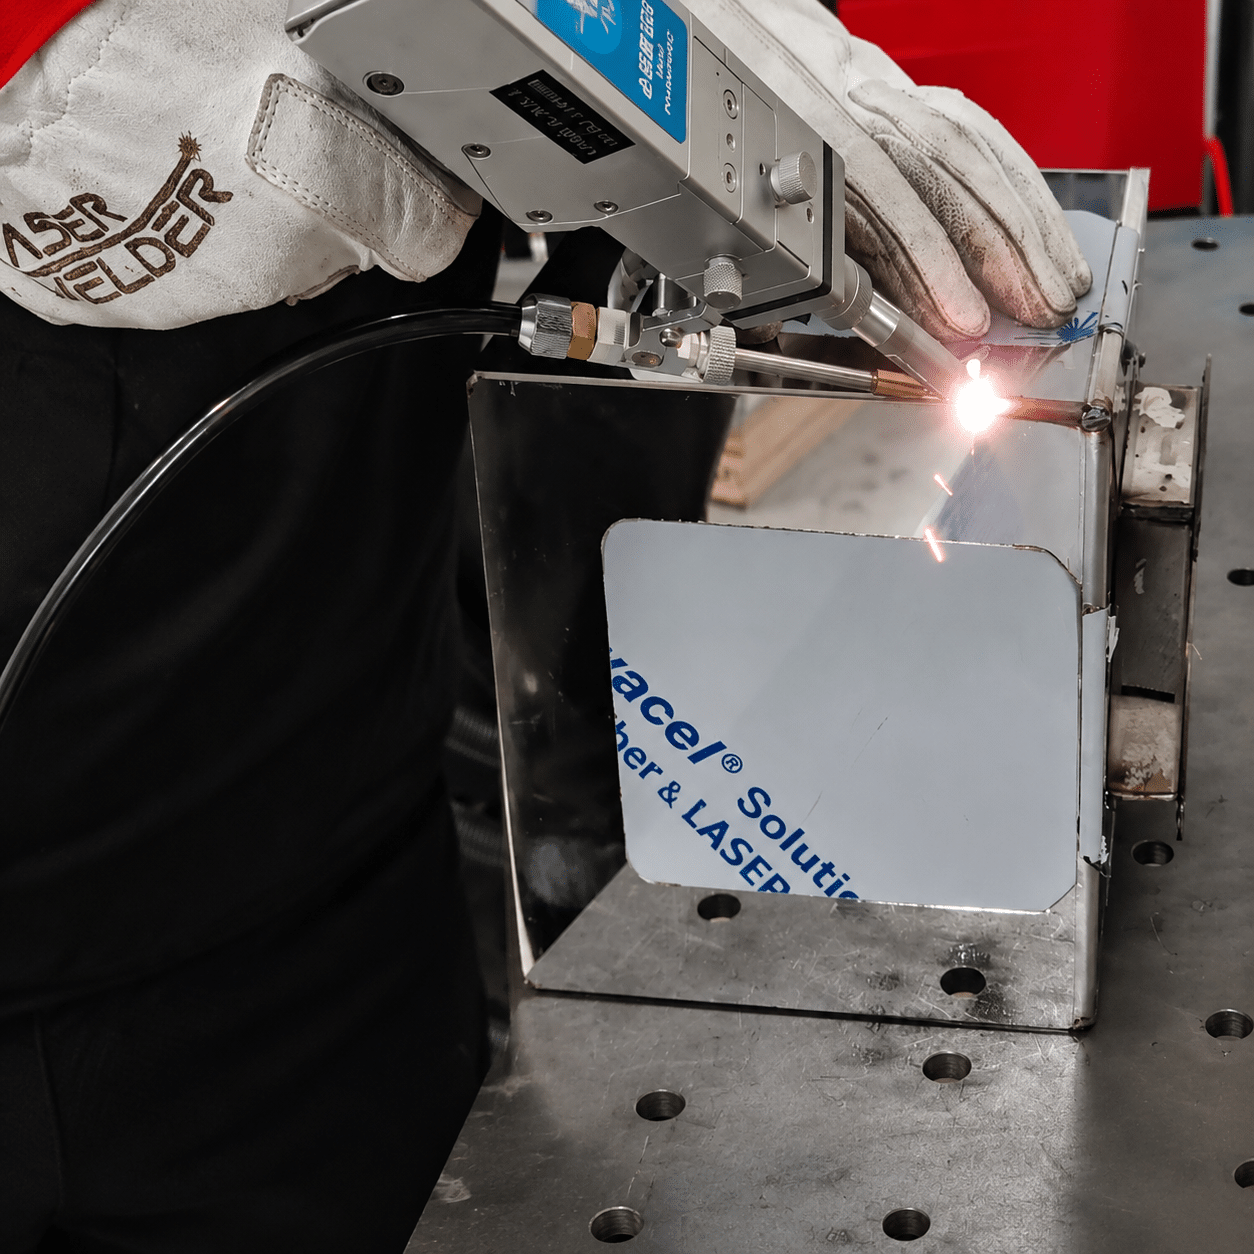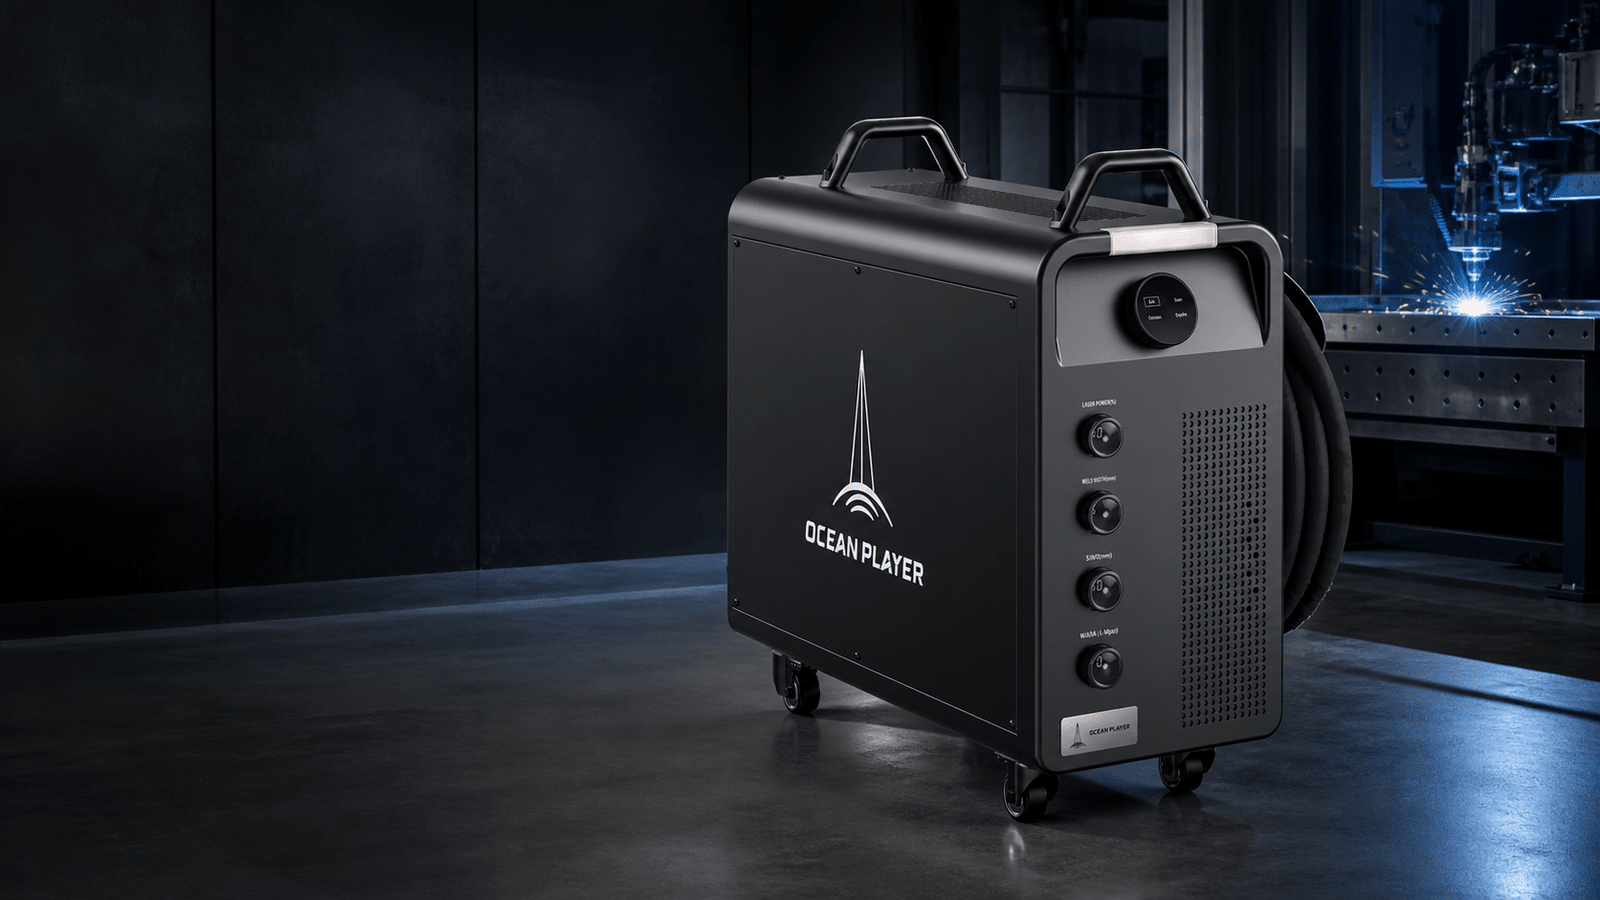
レーザー溶接機 よりきれいな縫い目、より速い製造、そして信頼性の高い生産。
ステンレス鋼、炭素鋼、アルミニウム、亜鉛メッキ鋼板、チューブ、および生産組立品向けに、ハンドヘルド式、空冷式、水冷式、ワイヤ送給式、またはロボット式レーザー溶接装置をお選びください。Oceanplayerは、お客様の部品に最適な電力、冷却、ワイヤ送給、および自動化ソリューションを提供します。
- 携帯型およびロボットシステム
- 空冷式と水冷式のオプション
- 溶接試験サンプルあり
周囲の機械を選択してください 溶接結果と生産目標
機械の出力も重要ですが、溶接品質は継手の設計、接合方法、材料、シールドガス、ワイヤの選択、溶接速度、および作業者の制御にも左右されます。
接合部の準備と条件が適切であれば、飛沫、変色、仕上げ作業を軽減できます。
板金、キャビネット、筐体、および目に見えるアセンブリの変形を制御します。
作業員に対し、一般的な接合部における再現性の高い溶接作業のための手順を指導する。
冷却、ワイヤ送給、自動化を、必要な稼働サイクルと部品生産量に合わせて調整する。
オーシャンプレイヤーを比較する レーザー溶接機の種類
まず、機械がどのように使用されるかを検討し、次に冷却、電力、ワイヤ供給、自動化に関する要件を比較します。
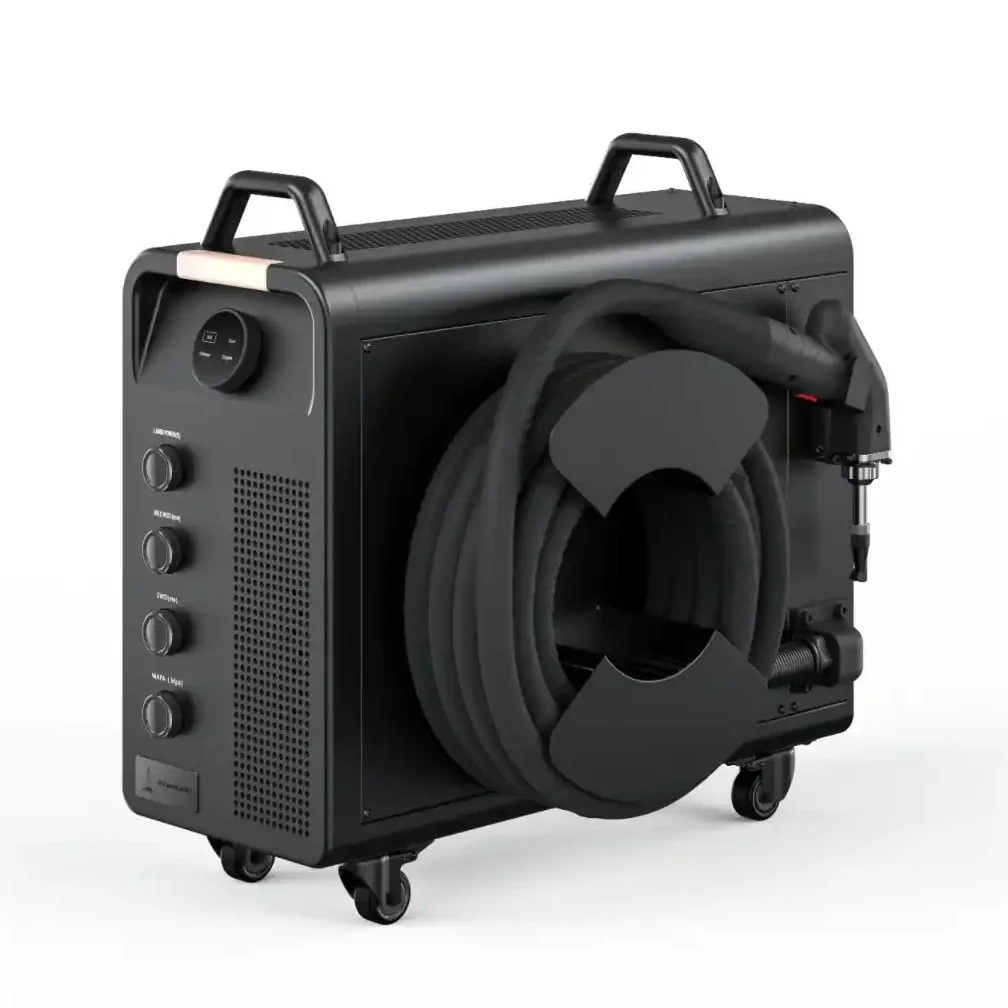
システムを構築する 実際に溶接する方法
まず動作方式を選択し、次に冷却方式と溶加材を選択します。これにより、生産ワークフロー全体を考慮せずに電源を選択することを防ぎます。
手持ち式またはロボット式
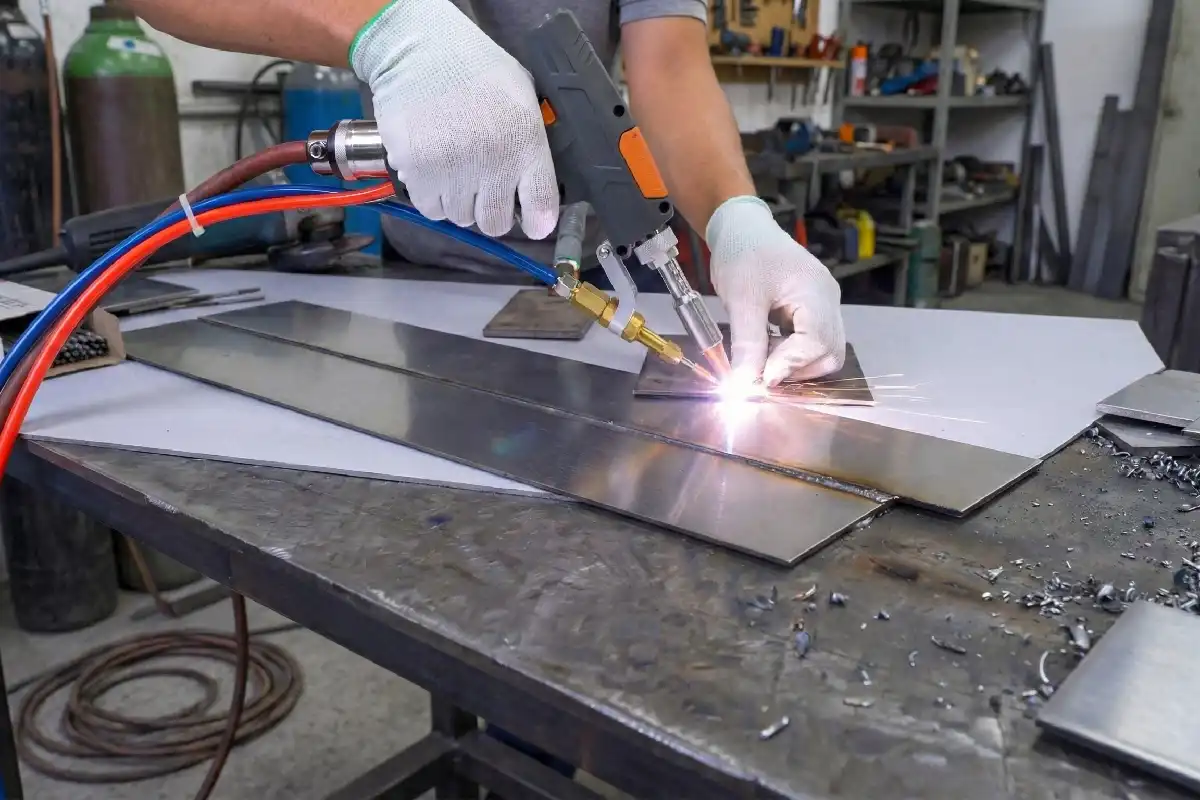
手持ち式溶接は、多様な部品に対応できる柔軟性を提供します。ロボット溶接は、再現性の高い溶接経路と制御されたサイクルタイムを実現します。
- 部品の種類とロットサイズ
- 共同アクセス
- オペレーターまたは自動化ワークフロー
空冷または水冷
空冷はコンパクトなシステムに適しています。水冷は、持続的な生産と熱安定性を確保するためによく選択されます。
- 連続溶接時間
- 作業場の温度
- 移動性と設置スペース
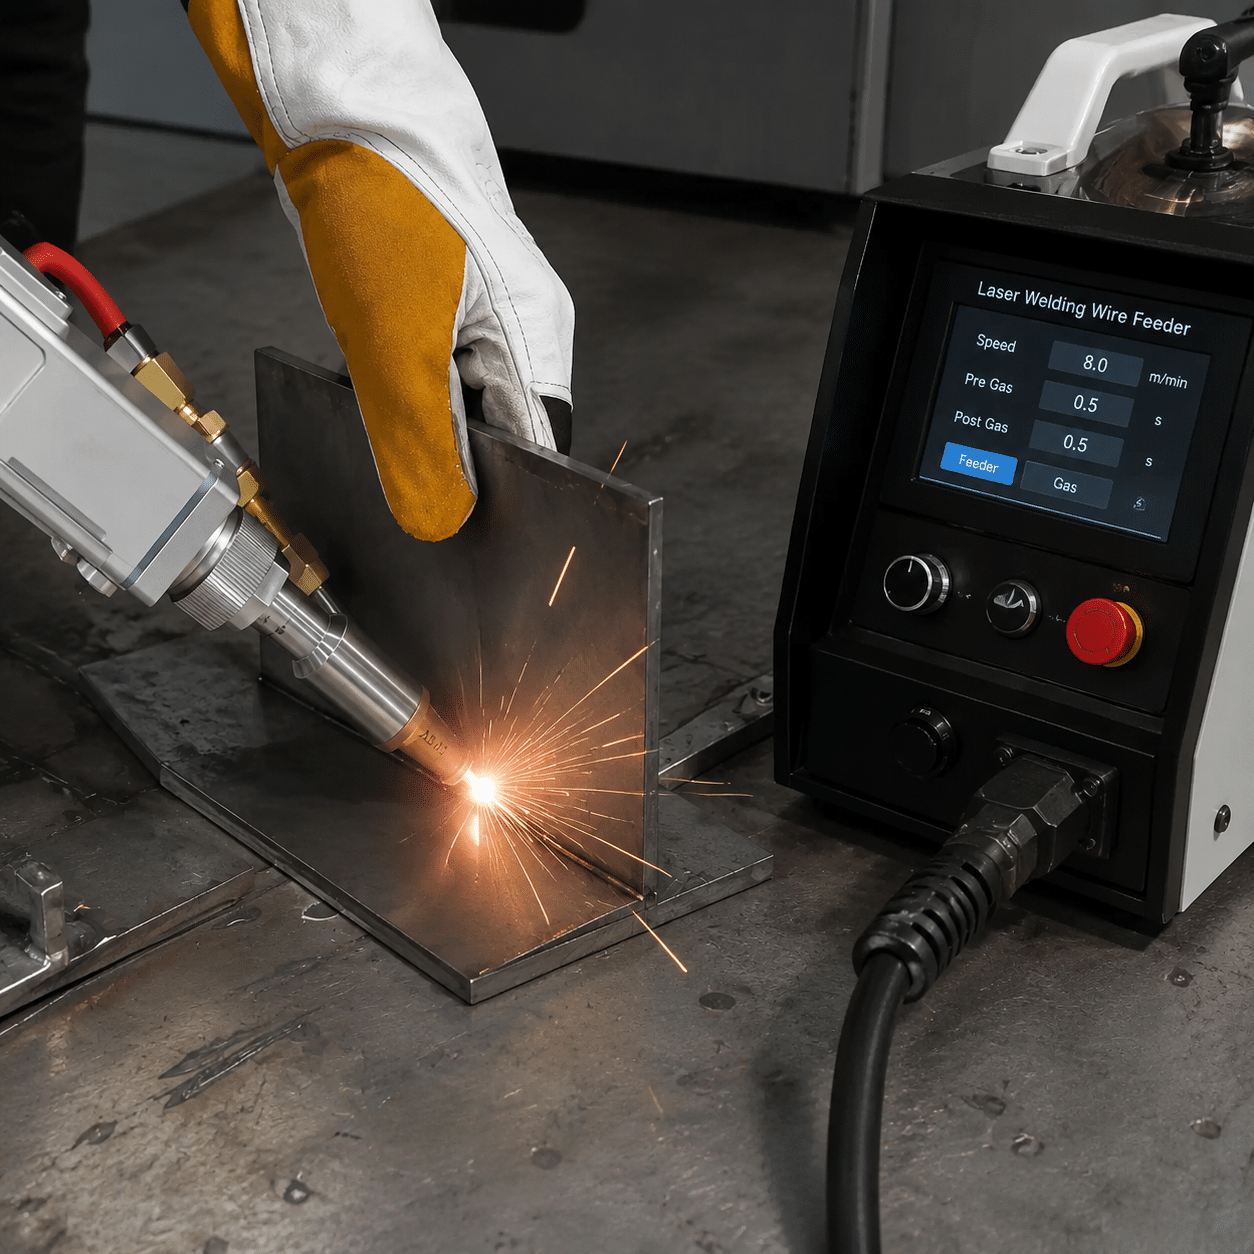
ワイヤ溶接または自溶接
接合部の位置合わせが適切に行える場合は、ワイヤを使用せずに溶接する。隙間、補強、または合金のマッチングに溶加材が必要な場合は、ワイヤを追加する。
- 接合部の隙間と端部の状態
- ビード形状の要件
- 材料および充填剤の適合性
プロセスを計画する 材料応答と接合部設計
サンプル溶接では、実際の部品について、溶け込み具合、外観、強度、変形、シールドガス、溶加材を確認する必要がある。
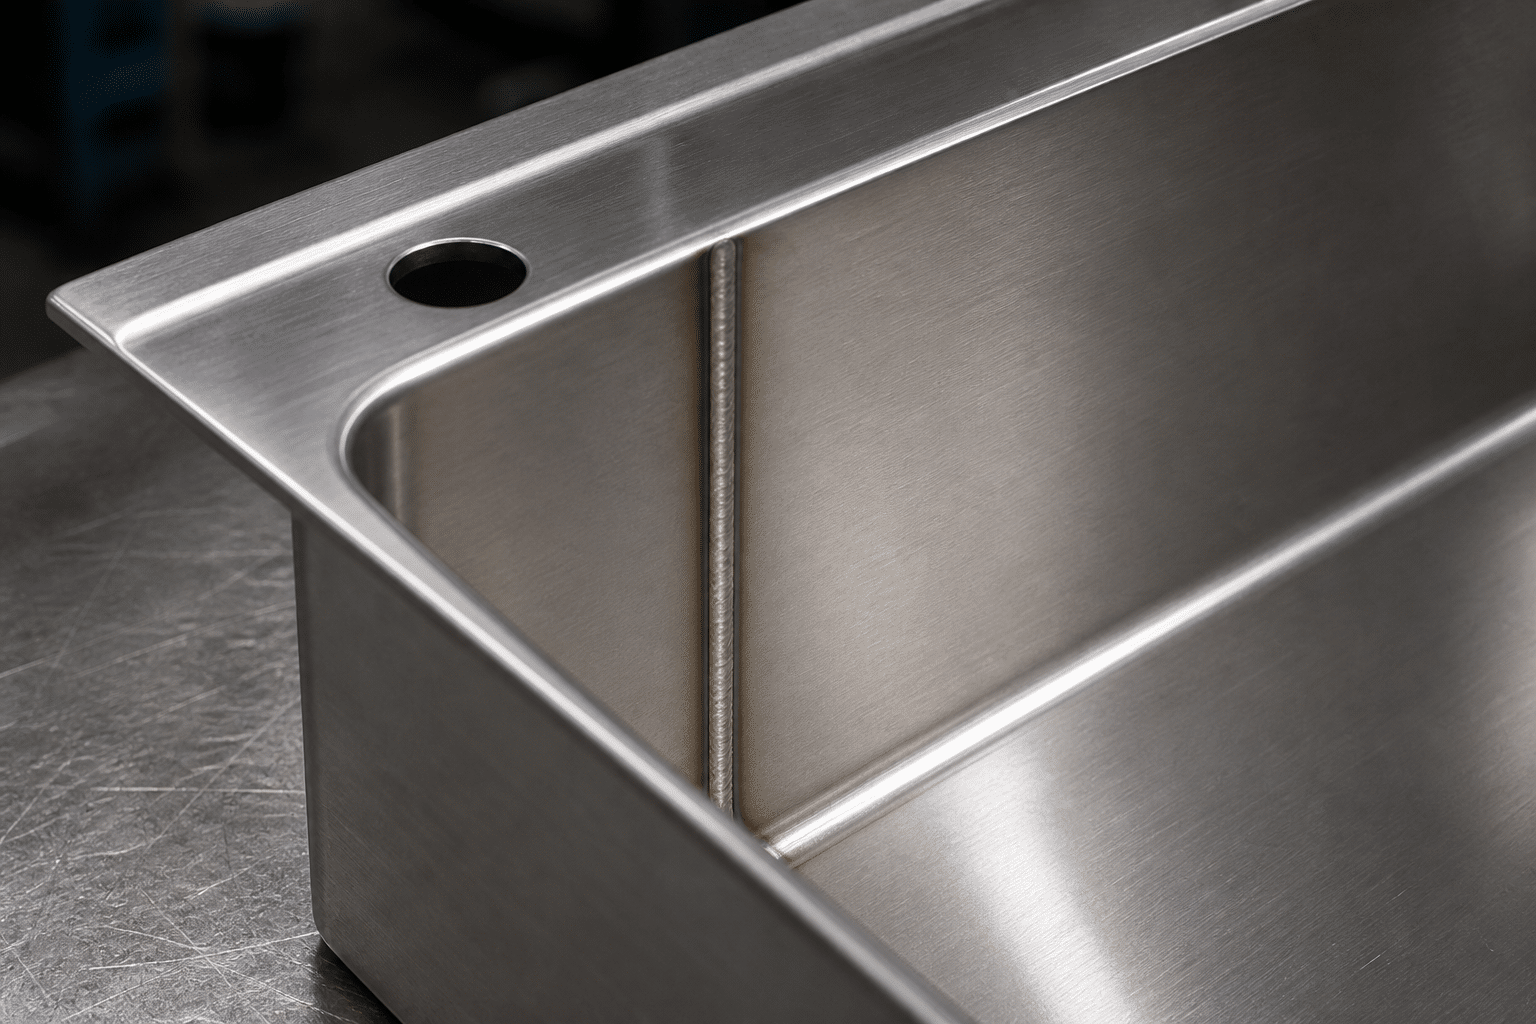
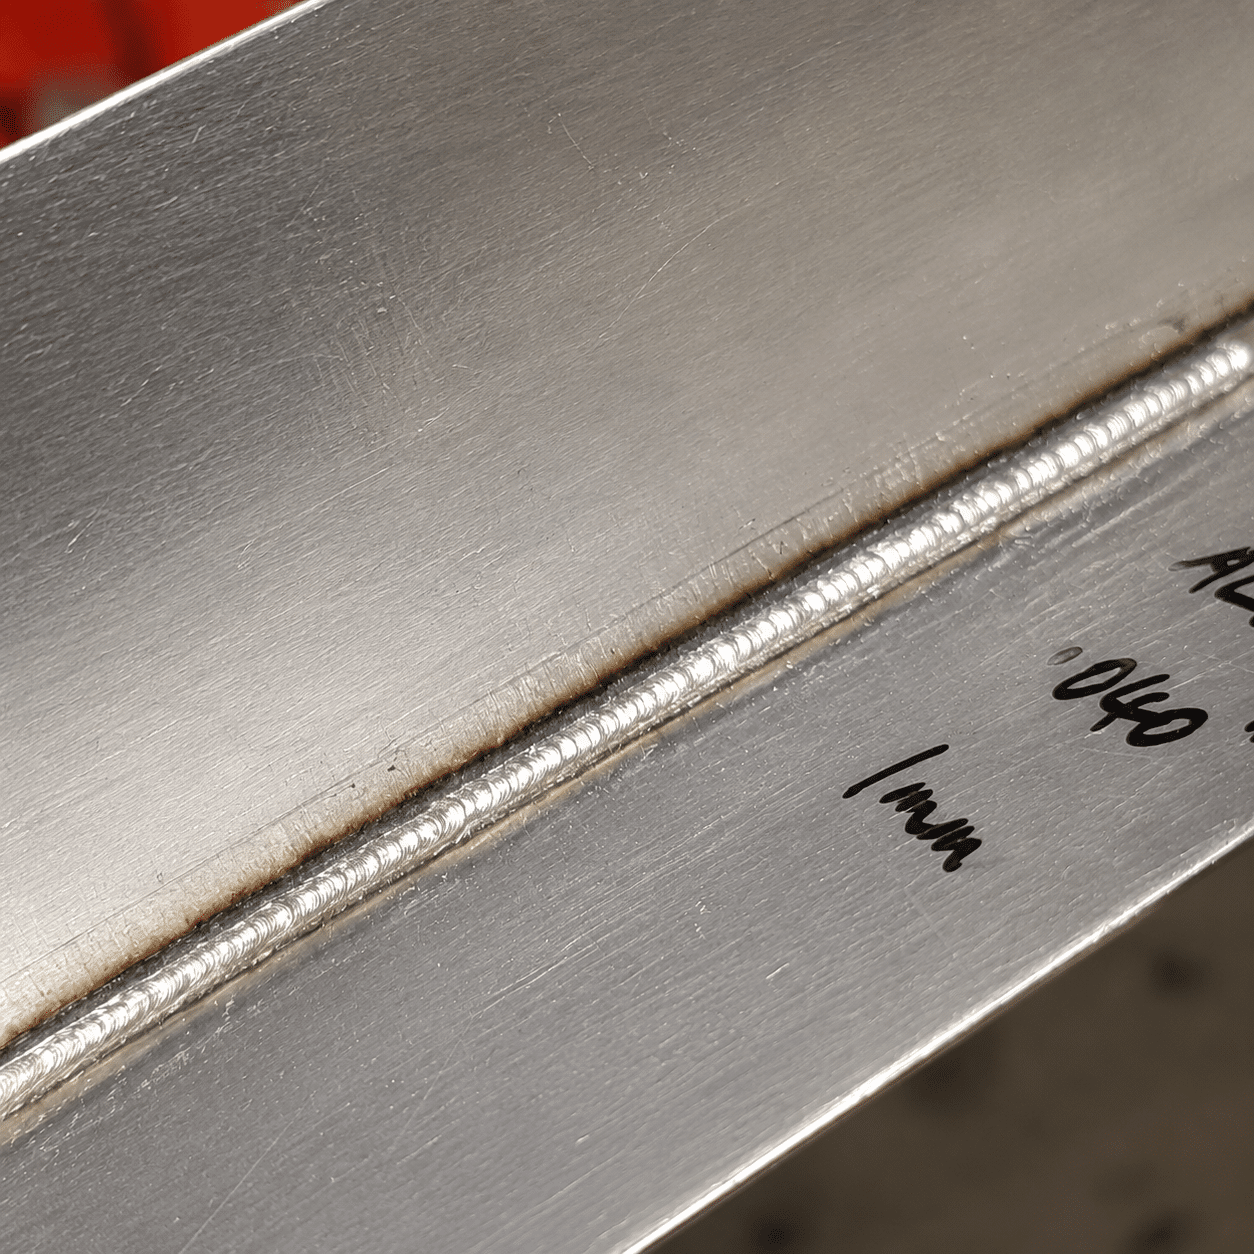
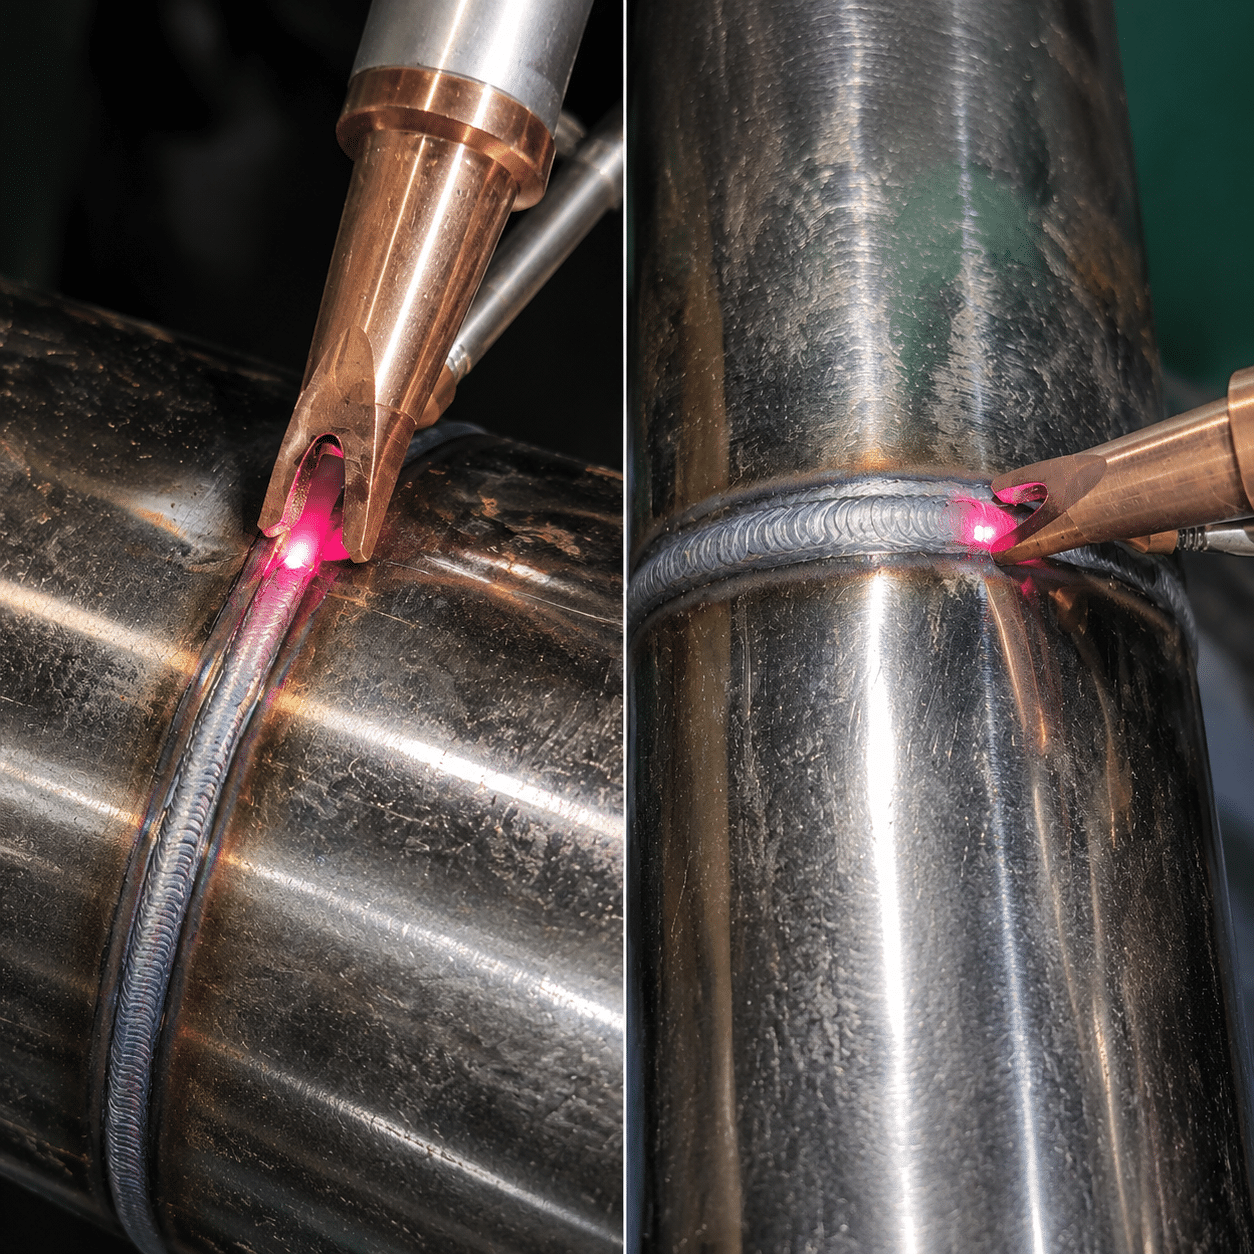
縫い目の外観を検査する 異なる金属と接合部
結果写真は、機械を確定する前に、ビードの形状、変色、接合状態、溶け込み具合、溶接後の仕上げなどを評価するのに役立ちます。
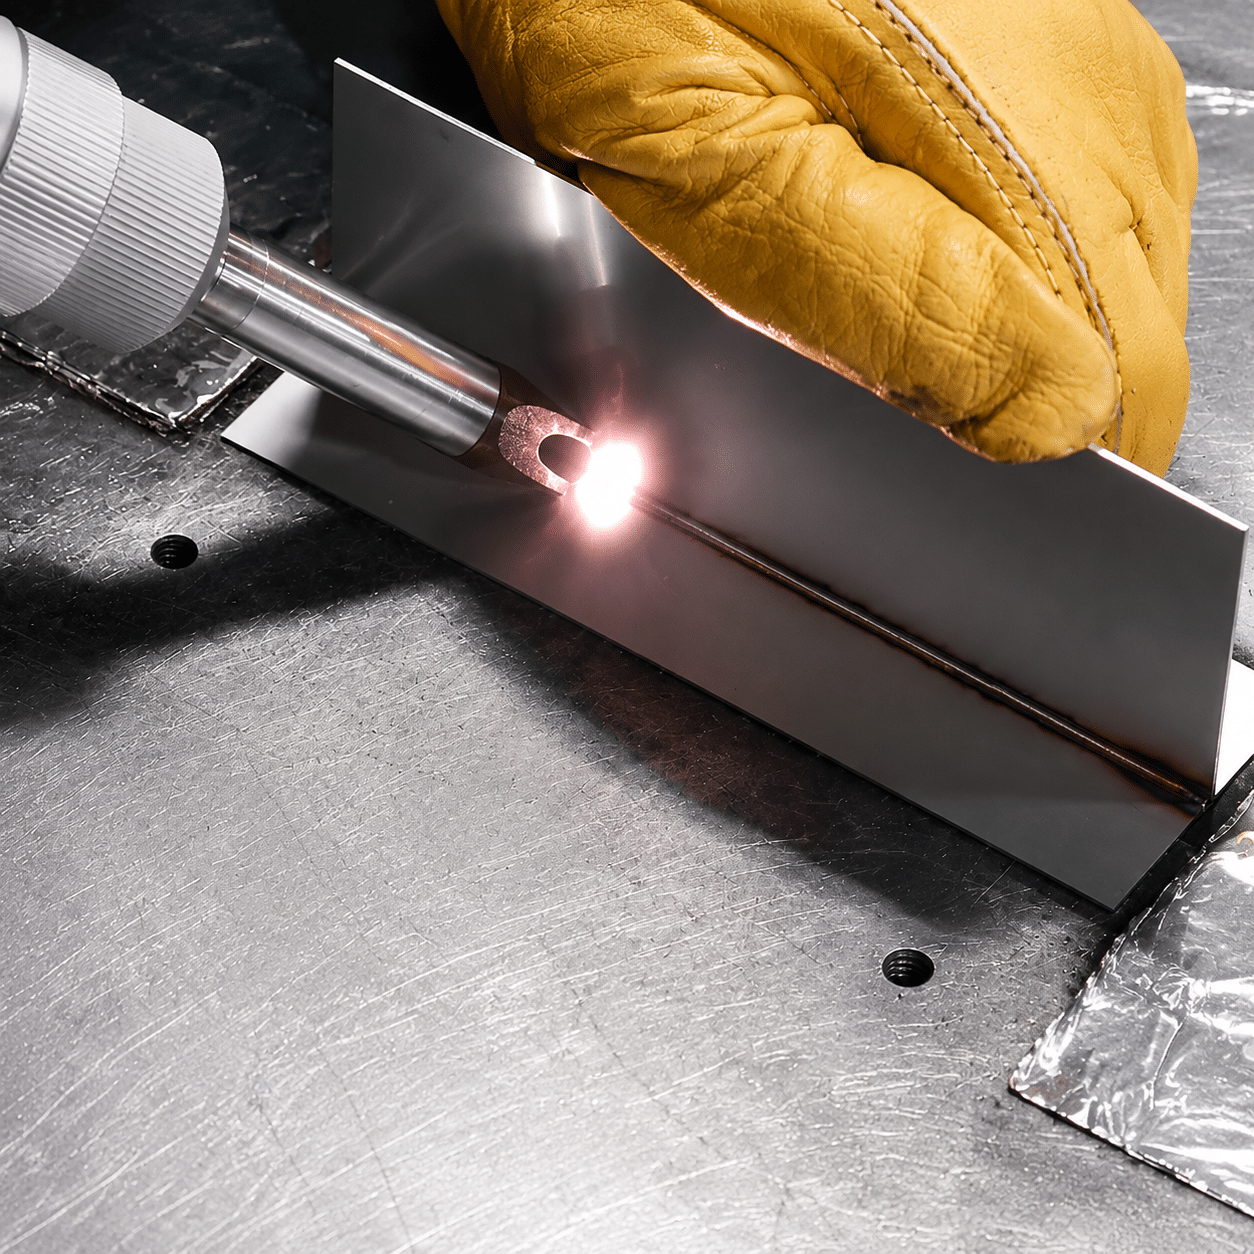


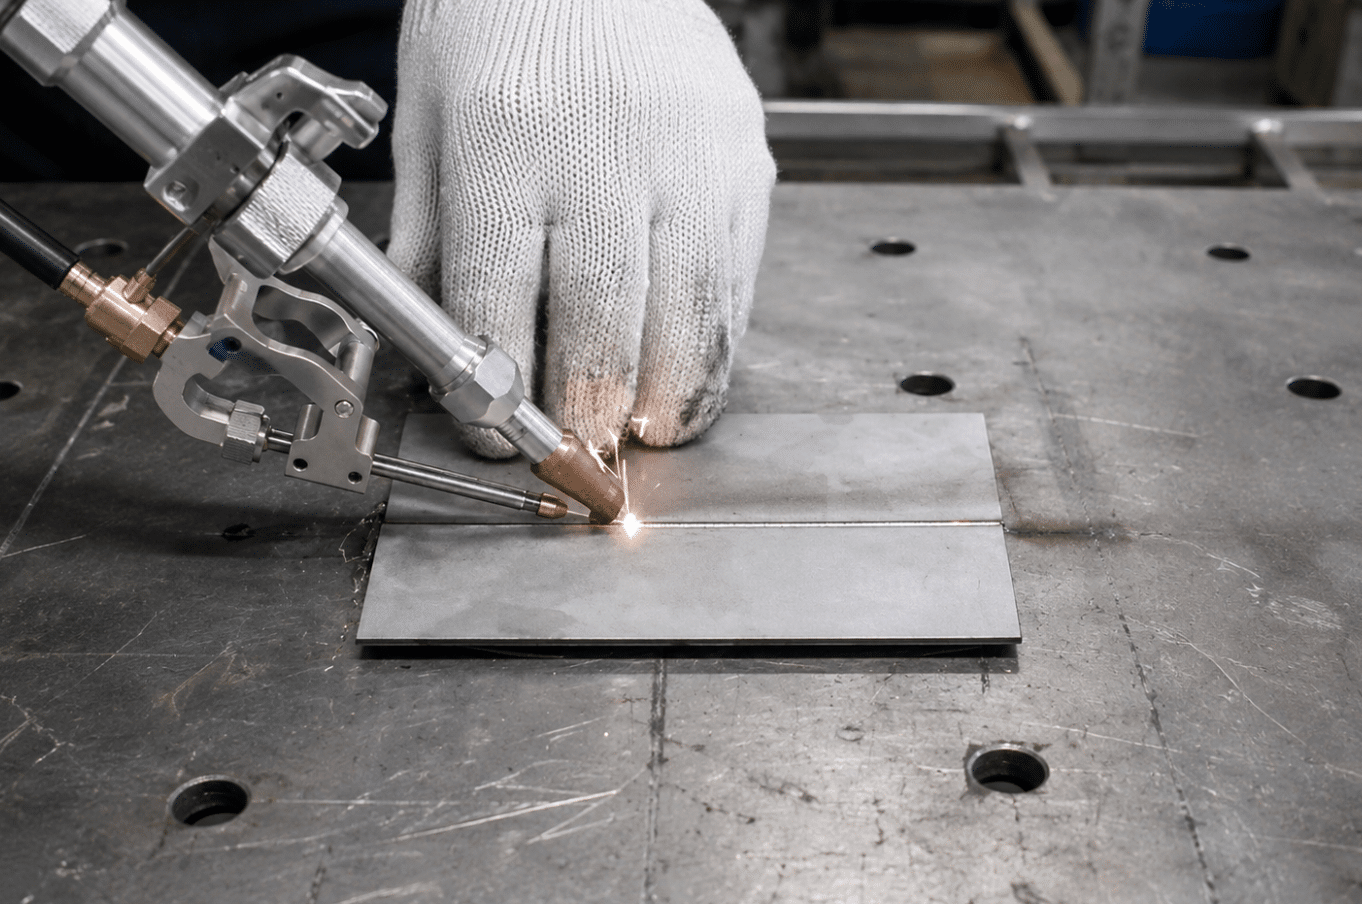
溶接速度、手の動き、 最終的な縫い目品質
システム形式を選択する前に、手持ち式操作、ワイヤ供給方式、ロボット生産方式を比較検討してください。
電力と冷却を選択する 厚さ、速度、デューティサイクル
最終的な性能は、材料、接合部の設計、嵌合状態、焦点位置、溶接速度、溶加材の使用の有無によって異なります。サンプル溶接によって実際の部品を確認してください。
薄板溶接、熱入力の制御、断続的な作業場での溶接に適した実用的な出発点。
スピード、貫通力、柔軟性のバランスが求められる様々な作業場部品において、よく選ばれる選択肢です。
接合部の準備と冷却が適切に行われる場合、より重作業や高速生産に適しています。
空冷を選ぶべき時
長時間の連続溶接よりも、携帯性とコンパクトな設置の方が重要である。
- ワークショップスペースが限られています
- 作業エリア間の移動
- 断続的または柔軟な生産
水冷を選ぶべき時
通常の生産作業においては、熱安定性と持続的な稼働が最優先事項となる。
- 1日の溶接時間が長くなる
- 周囲温度が高い
- 安定した工房生産

良い溶接は、 レーザーが点灯する
レーザー溶接は、接合部の位置が安定し、ギャップが適切に制御されている場合に最も効果を発揮します。治具、エッジの状態、ワイヤ、シールドガスは、機械の出力と同様に重要な要素となります。
- 治具を使用して、継ぎ目を揃え、焦点距離を安定させる。
- 溶接部から油、酸化物、コーティング残留物を除去する
- 隙間やビードの形状に応じて、フィラーワイヤーを追加してください。
- ワイヤの化学組成を母材と溶接要件に適合させる
- シールドガス流量、ノズル位置、換気状況を確認してください。
レーザー溶接を比較する TIGおよびMIGのワークフロー
すべての接合部に最適なプロセスは存在しません。実際の部品を使用して、速度、嵌合精度、熱入力、作業者のスキル、生産の柔軟性を比較してください。
| 決定点 | ハンドヘルドレーザー溶接 | TIG溶接 | MIG溶接 |
|---|---|---|---|
| 標準強度 | 適切な接合部への迅速な移動と集中的な熱入力 | 精密な手動制御と広く確立された実践 | 高い成膜速度と実用的な製造速度 |
| 取り付け要件 | 一貫した位置合わせによるメリット。ワイヤフィーダーがギャップの解消に役立ちます。 | 熟練した操作で様々な関節を柔軟に制御 | フィラーワイヤーを使用することで、多少の製造上の隙間にもより寛容になる |
| 熱と変形 | 集中したエネルギーは、全体の熱入力を削減できる。 | 移動速度が遅くなると、熱の蓄積が増加する可能性があります。 | 伝達モード、設定、ジョイント設計によって異なります |
| オペレーターのワークフロー | レーザー安全トレーニング付き、ガイド付きハンドヘルド動作 | トーチとフィラーの協調制御が必要 | 配線とパラメータ制御による馴染みのあるプロセス |
| 最適な評価方法 | 同じ接合部をサンプリングし、強度、外観、歪み、サイクルタイム、仕上げ作業を比較する。 | ||
溶接品質を計画し、 安全性とプロセス制御
完全なシステムには、レーザー光源以外にも多くの要素が含まれます。設置前に、保護装置、排気装置、シールドガス、消耗品、作業ステーションのレイアウトなどを確認してください。
レーザー保護
設置場所に適した、管理区域、波長定格保護装置、インターロック、およびガードを使用してください。
煙制御
材質や表面状態に応じて、溶接ヒュームや塗装排ガスを捕捉する。
シールドガス
選択した金属の種類、純度、流量、ノズル位置、および溶接結果を確認してください。
プロセス記録
作業者やバッチを問わず、再現性のある作業を行うために、適切なレシピと検査基準を保存しておく。
構成を行う前に、ご自身の部品の継ぎ目の品質を確認してください。
サンプルテストは、最終見積もり前に、電力、冷却、ワイヤ、シールドガス、溶接速度、接合公差、外観、変形などを検証するのに役立ちます。
部品の詳細を共有する
材料、厚さ、接合部、隙間、写真、目標品質をお送りください。
溶接テストを実行する
出力、速度、揺れ、ワイヤー、シールドガスの設定を比較してください。
結果を確認する
縫い目の外観、浸透度、変形、および製品の適合性を確認してください。
サンプル溶接から 完全な生産セットアップ
Oceanplayerは、産業用レーザー溶接プロジェクトにおけるシステム選定、アプリケーションテスト、アクセサリ、梱包、およびリモート起動ガイダンスをサポートします。
- 電力、冷却、レーザー光源の選択
- 溶接ヘッド、ノズル、ワイヤフィーダー、消耗品の計画
- ロボット、治具、筐体、抽出オプション
- 電圧、輸出梱包、配送調整
- 操作ガイダンスおよびアフターサービスに関するコミュニケーション


関連商品を比較する レーザー溶接製品およびガイド
これらのページを使用して、機械のフォーマット、素材、出力、および期待される縫製結果を絞り込んでください。
レーザー溶接機に関するよくある質問
機械の種類、材料、電力、冷却、ワイヤ送給、サンプル試験に関する実践的な回答。