


吸収された光から適格な接合部へ
レーザー溶接の動作原理と基本プロセス
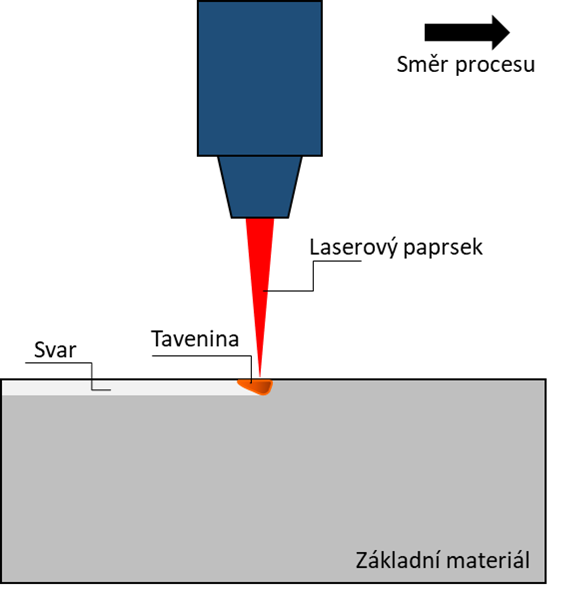
レーザー溶接では、光エネルギーを接合部に集束させ、ワークピースはそのエネルギーの一部を吸収して熱に変換します。伝導モードでは材料が溶融し、キーホールモードでは蒸気空洞が形成されます。その後、移動する溶融プールがビームの後ろで凝固し、溶接部が形成されます。
吸収されたレーザーエネルギーは局所的な溶融プールを形成し、吸収されなかった部分は反射、透過、または周囲に失われる可能性がある。
出力密度、溶接速度、スポットサイズ、および材料の反応によって、溶接が浅いままになるか、深い溶け込みが生じるかが決まります。
表面を清掃し、取り付け具合を管理し、パラメータを選択し、プールを保護し、プロセスを監視し、完成した接合部を検査します。
見た目が美しいビーズは、貫通性、内部の健全性、強度、再現性を証明するものではありません。
直接的な答え
レーザー溶接はどのように行われるのですか?
レーザー光源から発生するビームは、光ファイバーまたは光学ケーブルを通して接合部に照射され、集束されます。ワークピースが十分なエネルギーを吸収すると、溶融プールが形成されます。出力密度が高くなると、蒸発と反動圧力によって狭い蒸気空洞(キーホール)が開き、エネルギーが材料のより深い部分まで伝達されます。ビームが進むにつれて、溶融金属は相互作用領域の周囲を流れ、凝固して継ぎ目を形成します。
実用的な意味
レーザー出力だけでは溶接結果は決まりません。結果は、出力またはパルスエネルギー、集束スポット、ビームプロファイル、移動速度、焦点位置、揺動パターン、材料の吸収率、接合部の適合性、溶加材の供給、シールドなど、エネルギー分布全体によって決まります。これらの要素のいずれか一つを変更すると、溶け込み深さ、ビード幅、冷却速度、または欠陥リスクが変化する可能性があります。
レーザー溶接は低熱入力プロセスと呼ばれることが多いが、その表現には文脈が必要だ。ビームは狭い領域に非常に高い出力密度を供給し、高速で移動できるため、単位長さあたりの総エネルギーは、より低速なプロセスよりも低くなる可能性がある。そのため、溶接部と熱影響部は狭くなる。しかし、これは溶融部が低温であることを意味するものではなく、すべての部品で歪みが少ないことを保証するものでもない。
このプロセスでは、鋼、ステンレス鋼、アルミニウム合金、ニッケル合金、チタン、銅合金、および特定の異種合金の組み合わせを接合できます。各材料には、それぞれ固有の光学特性、熱特性、冶金特性、および表面状態に関する課題があります。表面が加熱されると反射率が変化し、合金元素が蒸発したり、急速な凝固によって硬質相や亀裂が生じたり、汚染によって多孔質化したりする可能性があります。
技術的根拠:TWIのレーザー溶接概要、EWIのモード比較、およびNISTの動的吸収とキーホールに関する研究。
動作原理
溶接はエネルギー結合から始まる――単に「高出力」というだけではない。
集束されたビームがワークピースに到達すると、光の一部は吸収され、一部は反射されます。吸収率は、波長、表面状態、温度、角度、および溶融状態の変化によって異なります。吸収されたエネルギーは、溶融によって局所的な温度を上昇させ、十分な強度があれば蒸発も引き起こします。
安定したキーホールでは、空洞内部での反射が繰り返されることでエネルギー結合が増加する可能性がある。しかし、同じ空洞が変動したり崩壊したりして、プールが凍結する際に蒸気を閉じ込めてしまうと、欠陥源となる可能性がある。そのため、NISTはキーホールを吸収と浸透には有益だが、細孔を閉じ込める場合には潜在的に有害であると説明している。
光源、光ファイバー、コリメータ、集光光学系によって、ビーム品質、焦点径、および使用可能な作動距離が決まります。
表面の化学組成、粗さ、温度、波長によって、ワークピースに入射するエネルギー量が決まる。
伝導、対流、表面張力、反動圧力、重力が溶融池の形状を決定づける。
移動速度、熱抽出、合金組成は、冷却速度、微細構造、残留応力、および発生する可能性のある亀裂を制御する。

対話型プロセス図
レーザー溶接の6つの物理的段階
ステージを選択すると、何が起こっているのか、何がそれを制御しているのか、そしてどのような証拠を確認すべきなのかが分かります。これらのステージは、ビームの進行に合わせてリアルタイムで重なり合います。
関節が必要とする場所にエネルギーを集中させる
光学系はビームを接合部またはその近傍に集束させます。焦点位置、作動距離、ヘッド角度、継ぎ目の追跡、およびフィッティングによって、意図したスポットが実際に両方の部材に当たるかどうかが決まります。
2つの運用体制
伝導溶接とキーホール溶接の比較
これらのモードは、別々の機械の種類を表すものではありません。レーザーと材料の相互作用の結果です。出力密度を上げたり、移動速度を下げたりすると、表面溶融から蒸気空洞形成へとプロセスが移行する可能性がありますが、その移行は材料とビームの種類によって異なります。
幅広く浅い融合
表面は深い蒸気空洞を形成せずに溶融する。熱は主に伝導と溶融池の対流によって材料内部に伝わる。
- 薄い部分、端のシーリング、外観が重要な縫い目などに適しています。
- 通常は奥行きと幅の比率が低い。
- 過剰なエネルギーは、過熱、酸化、または変形を引き起こす可能性があります。

深く狭い浸透
蒸発によって生じる反動圧が溶融物の表面を押し下げ、蒸気空洞を形成する。多重反射によって、エネルギーが接合部のより深い部分まで伝達される。
- 貫通力と高速移動が優先される場合に有効です。
- 伝導溶接よりも深さ対幅比が高い。
- キーホール不安定性は、多孔性、飛散、または隆起を引き起こす可能性がある。
| 決定要因 | 伝導モード | キーホールモード | 検証しなければならないもの |
|---|---|---|---|
| 浸透プロファイル | 一般的に幅が広く浅い | 一般的に狭くて深い | 最小、公称、最大パラメータセットにおける断面 |
| 支配的なメカニズム | 表面吸収に続いて熱伝導と対流が起こる | 蒸気空洞、内部反射、反動圧力、強い溶融流 | スタート、ストップ、コーナー、ギャップ全体を通して安定した状態を維持 |
| 外観 | 正しく制御すれば、よりスムーズになることが多い | 狭くてきれいだが、キーホールの不安定性に敏感である | ビード形状、アンダーカット、酸化、スパッタ |
| 主な欠陥に関する懸念 | 融合不良、過度の幅、または過熱 | 多孔性、崩壊、飛散、隆起、または不完全な浸透 | 必要に応じて内部検査および破壊検証を実施 |
モードの説明は、EWI、TWI 、およびキーホール溶接の物理学とモデリングに関する公開レビューに従います。
計画支援
どのプロセス方向を最初に試すべきだろうか?
このセレクターは保守的な出発点であり、溶接手順の仕様ではありません。最終的な設定には、代表的なサンプル、断面、および用途固有の合格基準が必要です。
制御伝導試験と浅いキーホール試験を比較する
形状がバランスの取れた適度な断面形状の場合、厚さだけを基準にモードを選択するのは適切ではありません。遷移領域を特定し、次に浸透度、ビード形状、および欠陥への対応を比較してください。
- 関節の準備と焦点位置を一定に保つ。
- 構造化された電力・速度マトリックスを実行する。
- 窓を選定する前に、代表的な溶接部の断面形状を示す。
システムコンポーネント
レーザー光源を再現性の高い溶接に変換する装置とはどのようなものですか?
安定した溶接は、供給と制御のチェーン全体に依存します。電源出力だけでは、光学系の汚染、焦点ずれ、溶接シームの追跡不良、ワイヤ送給の不安定性、またはシールド不足を補うことはできません。
基本的なプロセス
部品準備から溶接解除までの8つのステップ
堅牢なプロセスは、レーザーが点灯する前から始まり、承認の証拠が審査された後にのみ終了します。
要件を定義する
材料の等級と状態、厚さ、接合部の種類、貫通目標、外観上の制限、強度または漏洩要件、生産速度、および検査基準を記録します。
表面を準備する
溶融部から油分、水分、塗料、酸化物、および破片を除去してください。洗浄は合金の種類に合わせて行う必要があります。過度な研磨は汚染物質を内部に埋め込んだり、接合部の形状を変えたりする可能性があります。
ジョイントと固定具を組み立てる
端部の状態、ギャップ、不整合、およびクランプを制御します。ビーム、シールドガス、配線、および背面保護材やヒートシンクへのアクセスを確保します。
光学系と焦点を確認する
保護レンズを点検し、焦点と距離を確認し、ビームの中心位置をチェックし、プログラムまたは手動で設定した経路が両方の接合部材に到達していることを確認します。
プロセスウィンドウを設定します
制御されたテストマトリックスを使用して、出力、速度、焦点、スポットまたはブレ、ワイヤ送り、ガスの設定を行います。開始、停止、コーナー、および現実的な生産公差を含めてください。
実行と監視
移動距離、角度、スタンドオフ距離、充填位置を維持してください。煙の発生、飛散、不安定な音、過剰な発光、配線の断線、汚染、または継ぎ目追跡エラーに注意してください。
ジョイントを検査する
目視検査および寸法検査に加え、断面検査、漏れ試験、引張試験、曲げ試験、放射線検査、CT検査、または受入リスクに適したその他の方法を用いる。
レシピをロックして制御する
適合範囲、消耗品、光学系の状態、治具、洗浄方法、検査計画を文書化する。最初の良好なビードを永久的な証明とみなすのではなく、ドリフトを追跡する。
パラメータ間の相互作用
レーザー溶接において、溶け込み深さと品質を左右するパラメータはどれか?
パラメータは連動システムとして機能します。移動速度を変更すると、単位長さあたりのエネルギーと露光時間が変わります。焦点を変更すると、スポット面積とパワー密度が変わります。揺動を変更すると、エネルギーが再分配され、ピーク浸透度を下げながらギャップ許容度を向上させることができます。
利用可能なエネルギーと潜在的な貫通力は向上するが、過剰な電力はキーホールを不安定にしたり、スパッタを増加させたり、薄い部分を過熱させたりする可能性がある。
相互作用時間と線エネルギーを制御します。速すぎると不完全な融合や隆起が生じる可能性があり、遅すぎると溶融池が広がり、熱入力が増加する可能性があります。
一般的に、照射スポットが小さくなると、光パワー密度は高くなります。焦点位置が変わると、照射強度のピークが表面や接合部に対してどの位置にあるかが変わります。
コア/リングの分布やスキャナの動きによって、溶融プールの幅、混合状態、ギャップ許容範囲、安定性が変化する。
ガスの種類、ノズルの形状、方向、流量は、酸化、プルームの挙動、ビーズの外観に影響を与える。流量が多いほど良いとは限らない。
ワイヤの合金、直径、角度、接触点、速度は、溶融要求に合わせて調整する必要があります。供給が不十分だと、ワイヤの固着、溶融不足、または過剰な補強材の発生につながる可能性があります。
細い梁は橋渡し能力が限られています。揺れ、充填材、治具の変更は有効な場合もありますが、形状は規定の範囲内に収まる必要があります。
油分、酸化物、コーティング、表面粗さは吸水性を変化させ、ガスや介在物の発生源となる可能性があります。定められた前処理方法を使用してください。
部品の質量、クランプ、バックバー、および隣接する構造物は、放熱性、冷却速度、および歪みに影響を与える。
公称線エネルギー計算機
連続波溶接プロセスの場合、公称線エネルギーはレーザー出力を移動速度で割った値です。これは比較指標であり、溶接中の吸収と損失が変化するため、溶け込み深さを完全に予測するものではありません。
同じシステムでレシピを比較する場合は、公称値を使用してください。吸収率は動的であり、キーホールが形成されると急激に増加する可能性があるため、吸収推定値はあくまで参考値です。
パラメータセットとモニタリングのコンテキストは、公開レビュー「最新レーザービーム溶接プロセスのレビューと分析」に準拠しています。動的吸収率の制限については、NISTで議論されています。
材料反応
同じレーザー加工レシピでも、金属の種類によって挙動が異なるのはなぜですか?
光吸収の違いは、最初の違いに過ぎません。熱伝導率、融解範囲、蒸気圧、酸化物の化学組成、凝固挙動、相転移などが、レシピの安定性を決定づける要因となります。
炭素鋼および合金鋼
加熱が始まると通常は良好な結合を示すが、急速冷却すると硬い微細構造が形成される可能性がある。炭素当量、拘束条件、および水素制御が重要となる。
ステンレス鋼
多くの場合、きれいな継ぎ目が得られるが、遮蔽と熱制御は酸化、フェライトバランス、鋭敏化、外観に影響を与える。
アルミ
高い熱伝導率、表面酸化物、水素関連の多孔性、および高温割れは、プロセスウィンドウを狭める可能性があります。洗浄と充填剤の選定が重要です。
銅と真鍮
高い導電率と強い室温反射は、エネルギー結合を困難にする。また、真鍮は亜鉛蒸気挙動とそれに伴う煙制御の必要性ももたらす。
チタン
溶接は効果的に行えますが、高温の金属は酸素、窒素、水素に非常に敏感です。そのため、長時間の遮蔽が必要になる場合があります。
異種金属
融点差や脆い金属間化合物が支配的になる場合がある。接合部の設計、ビームオフセット、充填材、または中間層の方が、電力そのものよりも重要になる可能性がある。
最大溶接厚さは、合金の種類、接合部の形状、ビーム品質、出力、モード、速度、焦点状態、シールド、溶加材、および要求される合格基準によって異なります。ある合金で試作したビードが、別の用途に適しているとは限りません。

品質監視
明るく滑らかなトップビーズは証拠の一つにすぎない
レーザー溶接は高速で行われ、多くの場合、溶接部が狭いため、目視検査だけでは、溶け込み不足、表面下の気孔、内部亀裂、または溶融不良を見落とす可能性があります。監視計画は、不具合発生時の影響と合格基準に合致している必要があります。
最新のシステムでは、反射レーザー光、熱放射または可視光放射、プルームの挙動、カメラ画像、音響信号、溶接深さなどを観測できます。光コヒーレンストモグラフィーは、溶接前の接合部の位置、および溶接中と溶接後のキーホールや凝固した継ぎ目の特徴を測定できます。これらの信号は、検証済みの溶接品質と相関付けられて初めて有用になります。
素材の同一性、表面の清浄度、隙間、不一致、固定具、焦点。
電力、速度、トラッキング、ワイヤ、ガス、プルーム、スパッタ、排出ガス、溶接深さ信号。
外観、形状、断面、漏れ、強度、硬度、および必要に応じて内部非破壊検査を実施する。
レーザー溶接における溶融池およびキーホールのモニタリングのための走査型OCTに関する査読済みの研究を参照してください。
トラブルシューティング
レーザー溶接でよく見られる欠陥とその意味
欠陥の原因は一つに定まっていないことがほとんどです。無作為に電力を変更するのではなく、接合部、断面、パラメータ履歴、監視信号から診断してください。
| 症状 | 考えられるメカニズム | 最初に確認してください | 検証証拠 |
|---|---|---|---|
| 不完全な浸透 | 出力密度が低い、速度が速すぎる、焦点誤差、ビームのずれ、ギャップが大きい、または光学的汚染 | 実際の出力、レンズの状態、焦点、経路、速度、および取り付け | 定常状態および遷移状態の断面図 |
| 気孔 | 汚染、水素、コーティング蒸気、不安定または崩壊するキーホール、ガス被覆不良 | 洗浄、合金/コーティング、キーホールの安定性、ガス設定 | 放射線撮影/CTまたは断層撮影とプロセス相関 |
| スパッタ | ピーク電力密度が過剰、キーホールが不安定、ワイヤの送り不良、表面汚染、またはプルームとの相互作用 | パワーとスピードのバランス、フォーカス、ワイヤーの位置と清潔さ | 高速/プロセス信号比較およびビーズ検査 |
| アンダーカットまたは凹み | 過剰な速度、溶融物の排出、充填材のバランス不良、大きな揺れ、または好ましくないプールフロー | 速度、揺れ、ワイヤーレート、トーチ/ヘッド角度 | プロファイル測定と断面 |
| クラッキング | 合金の凝固範囲、拘束、溶加材の不一致、急速冷却、硬質変態または脆性化合物 | 材料の同一性、接合部の拘束、充填材、および熱サイクル | 金属組織学、硬度、機械的試験 |
| 酸化/変色 | 遮蔽が不十分または乱流状態、高温ゾーンが長い、ガス配管が汚染されている、または背面が露出している | ガスの純度、ノズルの位置、流量、後縁被覆率、および後縁 | 外観および該当する場合は腐食/化学的要件 |
| ハンピング | 高速溶融池の不安定性と好ましくない流体の流れ | 移動速度、スポット/プロファイル、フォーカス、ビーズ形状 | 表面形状と適格速度範囲 |
高速ハンプ機構については、米国エネルギー省の概要「X線が高速溶接が失敗する理由を明らかにする」で説明されています。
安全性
工業用レーザー溶接には、高度な制御技術が必要である。
高出力レーザー溶接システムには、一般的にクラス4の光源が使用されています。危険性は、明るいプロセス放射に限られません。直接または反射されたレーザー光は目に見えない場合があり、また、プロセスによってヒューム、高温金属、火災、電気、圧縮ガス、機械的動作などの危険が生じる可能性もあります。
囲んで連結する
OSHAのガイドラインでは、工学的対策を最優先事項としており、可能な限りビーム経路と相互作用領域を囲むことを推奨している。
その地域を制圧する
レーザー制御区域を定義し、立ち入りを制限し、安全にビームを照射停止させ、警告を掲示し、作動表示器と緊急停止装置を設置する。
波長に応じた個人用保護具を選択してください
保護メガネは、波長と必要な光学濃度に適合していなければなりません。通常の溶接用サングラスや一般的な眼鏡は、危険性評価の代わりにはなりません。
回収プロセス排出量
基材、コーティング、充填剤、および生産速度に応じて、発生源捕集抽出装置を使用してください。一部のヒュームには追加の制御が必要です。
反射と火を管理する
意図しない光る物体を取り除き、適切なスクリーンとビームストップを使用し、可燃物を制御し、高温作業と飛沫への対策を計画してください。
トレーニングと検証
レーザーの操作、保守、サービスにおいては、資格のあるレーザー安全プログラム、文書化された手順、点検、および有能な監督者による監督を実施してください。
OSHAは、工学的対策を最優先に検討すべきであり、アクセス可能な排出物を適用される曝露限度以下に低減できない場合に限り、眼の保護具を使用すべきであると述べている。
安全に関する参考資料:OSHA(米国労働安全衛生局)のレーザー安全および危険性評価に関するガイドライン。最新の地域規制および現場固有の評価を適用してください。
用途と限界
レーザー溶接が最も価値を発揮する場所
レーザー溶接は、熱の集中、正確な位置決め、高速な溶接速度、後処理の少なさ、そして自動化によって真の生産価値が生まれる場合に最も効果を発揮します。一方、ギャップの制御が不十分な場合、アクセスが困難な場合、生産量が少ない場合、そして要求される品質がシステム導入に見合わない場合には、その魅力は低下します。
バッテリー部品、特注ブランク材、パワートレイン部品、センサー、そして速度と自動化が重要なボディ構造。
小型の筐体、接点、タブ、および熱への曝露が限定された気密または精密な接合部。
精密なステンレス鋼またはチタン製のアセンブリで、厳密な形状制御、清浄度、および文書化された検証が求められるもの。
歪み、再現性、材料の完全性が厳密に管理される精密組立品や薄肉構造物。
キャビネット、台所用品、ドア、タンク、および目に見える継ぎ目は、手持ち式または自動溶接に適しています。
導電性、密閉性、または再現性のある接合部を必要とする燃料電池、熱交換器、バッテリー、およびバスバー。
充填材、熱入力、仕上げを慎重に制御することで、局所的な補修や盛り上がりを実現できます。
検証後、連続した狭い継ぎ目が気密性能を支える筐体および部品。
原理をプロセスに落とし込む
材料、接合部、生産目標を検証する
代表的な材料、厚み、接合部の写真、目標貫通深さ、外観基準、生産量、および利用可能な電源をお送りください。Oceanplayerはこれらの情報に基づいて、機械の方向性とサンプルテスト計画を提案いたします。
決定を継続する
レーザー溶接ツールと次のステップガイド
よくある質問
レーザー溶接の原理とプロセスに関するよくある質問
レーザー溶接の基本的な動作原理は何ですか?
集束されたレーザービームが接合部にエネルギーを照射します。ワークピースは光の一部を吸収して熱に変換し、溶融池を形成します。キーホールモードでは、蒸発によって狭い蒸気空洞が形成され、溶け込み深さが増します。移動する溶融池はビームの後ろで凝固し、溶接シームを形成します。
レーザー溶接工程の主なステップは何ですか?
要件を定義し、表面を準備し、接合部の嵌合と治具を管理し、光学系と焦点を確認し、認定されたパラメータ範囲を設定し、遮蔽と監視を行いながら実行し、溶接を検査し、承認されたレシピと保守管理を文書化する。
伝導レーザー溶接とキーホールレーザー溶接の違いは何ですか?
伝導溶接は表面を溶融させ、熱を材料内部に伝達するため、通常は幅が広く浅い溶接部が形成される。キーホール溶接は十分な電力密度を用いて蒸気空洞を形成するため、より深く狭い溶け込みが可能となる。どちらの方式も一概に優れているわけではなく、必要な形状と欠陥リスクによって選択が決まる。
レーザー出力が高いほど、必ずしも溶接品質が向上するのでしょうか?
いいえ。出力が高くなると浸透度は増しますが、速度、焦点、スポットサイズ、位置合わせ、シールドのバランスが取れていないと、キーホールが不安定になったり、スパッタが増加したり、アンダーカットが発生したり、部品が過熱したりする可能性があります。供給出力とプロセス全体の範囲をまとめて検証する必要があります。
レーザー溶接はなぜ一般的に歪みが少ないとされるのでしょうか?
ビームはエネルギーを狭い領域に集中させ、多くの場合高速で移動するため、単位長さあたりの総エネルギーを低減し、熱影響部を狭く保つことができます。ただし、歪みは部品の形状、拘束条件、熱容量、溶接順序、および溶接方法によって異なります。
レーザー溶接には溶加材が必要ですか?
必ずしもそうとは限りません。自己溶接は、接合状態や冶金学的条件が許せば有効です。ただし、制御されたギャップを埋めたり、溶接部の化学組成を変えたり、割れを軽減したり、失われた合金元素を補充したり、ビードの形状を整えたりするには、溶加材が必要になる場合があります。その場合、溶加材の位置と速度が重要なプロセス変数となります。
レーザー溶接で使用されるシールドガスはどれですか?
材料、レーザーの種類、および品質目標に応じて、アルゴン、ヘリウム、窒素、または適切な混合ガスが使用されます。ガスの純度、ノズルの形状、方向、および流量は、ガスの種類と同様に重要です。反応性材料や完全貫通接合部では、後方または後方へのシールドが必要になる場合もあります。
レーザー溶接の品質はどのように検査されますか?
検査項目には、目視検査、寸法検査、エッチング断面検査、引張試験または曲げ試験、硬度試験、漏れ試験、放射線検査、超音波検査、CTスキャンなどが含まれます。インラインセンサーは、接合部の位置、光放射、反射光、音、画像、溶接深さなどを監視することができますが、これらの信号は検証済みの品質と相関している必要があります。
レーザー溶接でアルミニウムと銅を接合できますか?
はい、しかしどちらも熱伝導率、反射率、合金特有の欠陥メカニズムのため、要求水準が高くなる可能性があります。アルミニウムは酸化物、水素多孔性、高温割れといった問題も抱えており、銅の場合は波長やビーム分布の最適化が必要になる場合があります。代表的なサンプルを用いた試験が不可欠です。
レーザー溶接にはどのような安全対策が必要ですか?
正式なレーザー危険性評価を実施してください。筐体、インターロック、アクセス制御、ビーム終端、警報システム、光源捕捉抽出などの工学的対策が最優先されます。残留危険性および地域の規則に応じて、波長に応じた眼の保護、保護服、高温作業管理、訓練を受けた監督者による管理が追加されます。