オーシャンプレイヤー

オーシャンプレイヤー 産業用レーザー機器|洗浄、溶接、マーキング、自動化 サンプルテスト | グローバル配送
主要システム
Best Seller オーシャンプレイヤー 500W パルスレーザー洗浄機
注目モデル
500Wパルスレーザークリーナー

制御された表面衝撃で、より高速なパルス洗浄を実現。

500Wパルス微調整Best Seller
用途
用途事例
ケーススタディ
資料
パイプレーザー溶接

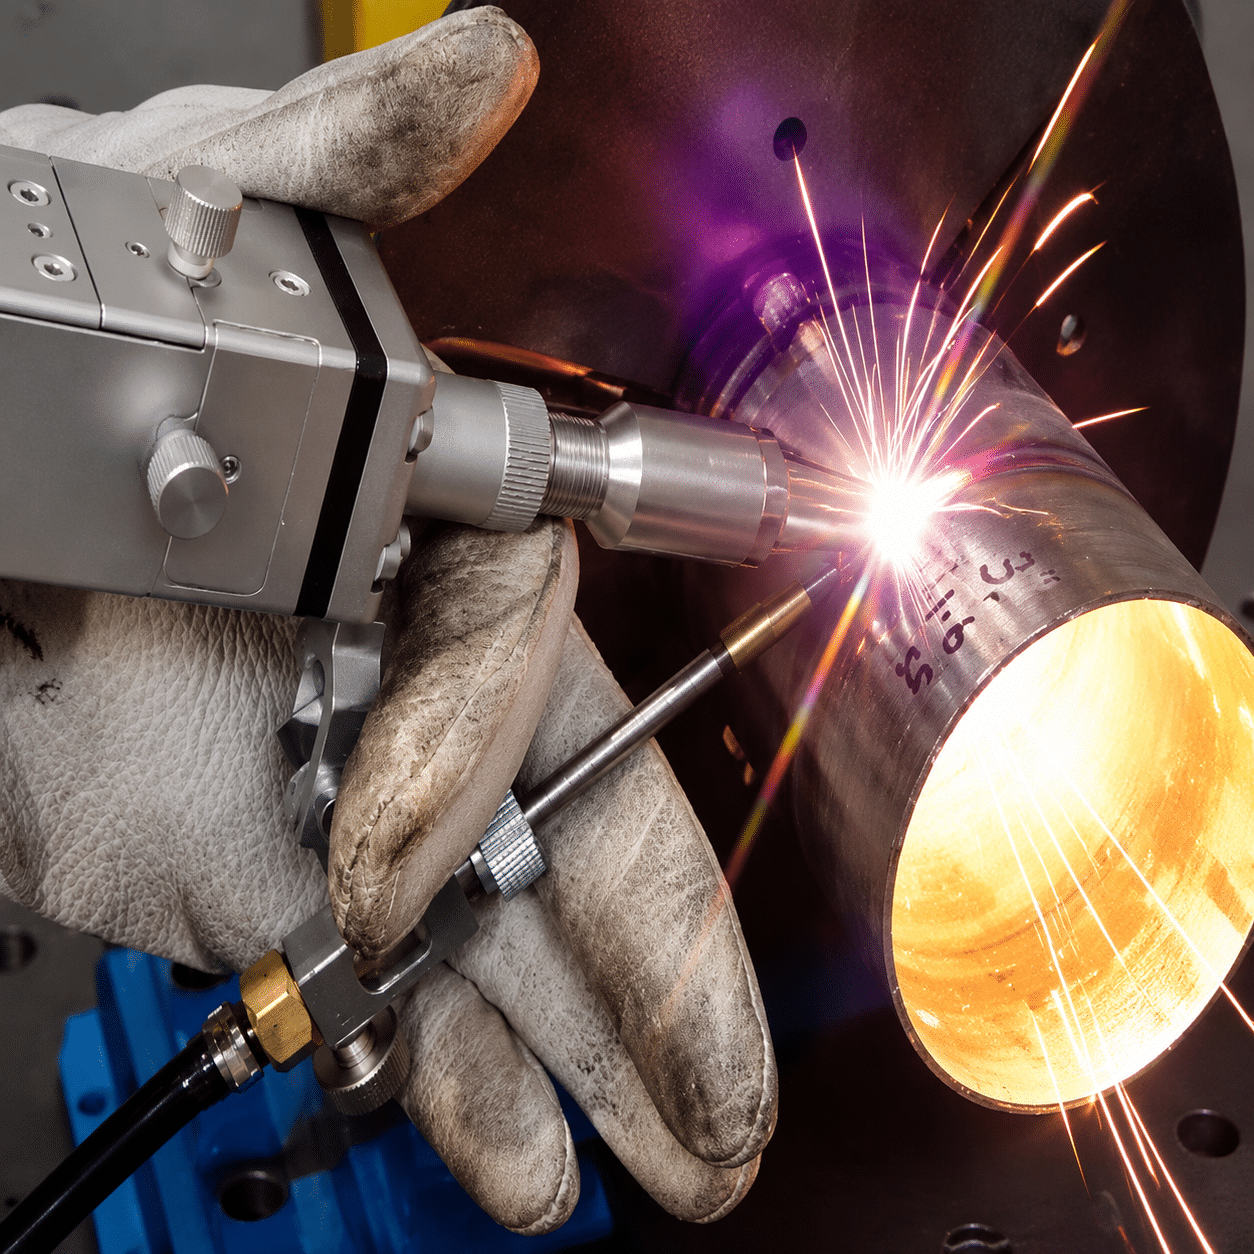
パイプレーザー溶接 円周方向の継ぎ目、チューブ接合部をきれいに仕上げ、製造工程を迅速化します。

Oceanplayerのパイプレーザー溶接ソリューションは、丸管、角管、薄肉管、ステンレス鋼管、炭素鋼管、アルミニウム形材の溶接において、よりきれいな継ぎ目、制御された熱入力、そして効率的な生産を実現します。パイプ径、肉厚、接合タイプ、ギャップ制御、および必要なシール品質に応じて、ハンドヘルド式、ワイヤフィーダー式、回転治具式、またはロボット式レーザー溶接機をお選びいただけます。
  • 丸パイプと角パイプの溶接
  • 回転治具およびワイヤフィーダーのオプション
  • 溶接試験サンプルあり
パイプレーザー溶接機による丸管継ぎ目の溶接
チューブの継ぎ目をきれいにするパイプ、フレーム、継手、および管状アセンブリ向けに設計されています。
チューブ丸型と四角型
360°回転継ぎ目
ワイヤーギャップを埋める
リングの継ぎ目をきれいに目に見えるパイプおよびチューブ製品の外観を改善する
熱による歪みが少ない薄肉チューブと小型継手を保護する
照明器具に優しい繰り返しパイプ継ぎ目には回転治具を使用する
サンプル校正ご注文前に、シール性、強度、外観をご確認ください。
お客様の懸念

パイプ溶接の問題 レーザー溶接は問題を解決するのに役立ちます

パイプやチューブの溶接には、安定した溶け込み、きれいな継ぎ目、そして良好な位置合わせが求められます。レーザー溶接は、治具、隙間、およびパラメータを適切に制御することで、熱による歪みや仕上げ作業を軽減するのに役立ちます。

不均一な周方向の縫い目

回転治具と安定したレーザーパラメータにより、円形パイプや継手の周囲に、より滑らかなリング溶接を施すことができます。

隙間とチューブの位置合わせ

配管の接合方法は、強度と外観に影響を与えます。配線供給と固定具を使用することで、小さな隙間や端部のずれを解消できます。

薄肉パイプの焼損

熱入力を制御することで、薄肉管における焼損、変形、および大きな熱影響部の発生を低減できる。

適用範囲

パイプレーザー溶接が最適な場合

レーザー溶接は、継ぎ目がきれいで、歪みが少なく、生産効率が高く、品質が再現性の高いパイプやチューブ製品に適しています。

  • ステンレス鋼管、炭素鋼管、亜鉛メッキ管、アルミニウム形材。
  • 丸管リング継ぎ目、角管フレーム、パイプ継手、および管状アセンブリ。
  • 家具のフレーム、手すり、棚、取っ手、ブラケット、およびディスプレイ構造物。
  • 小型タンク、非加圧容器、排気部品、機械配管アセンブリ。
  • 回転治具、位置決めテーブル、またはロボットシステムを使用して、繰り返し生産される縫い目。
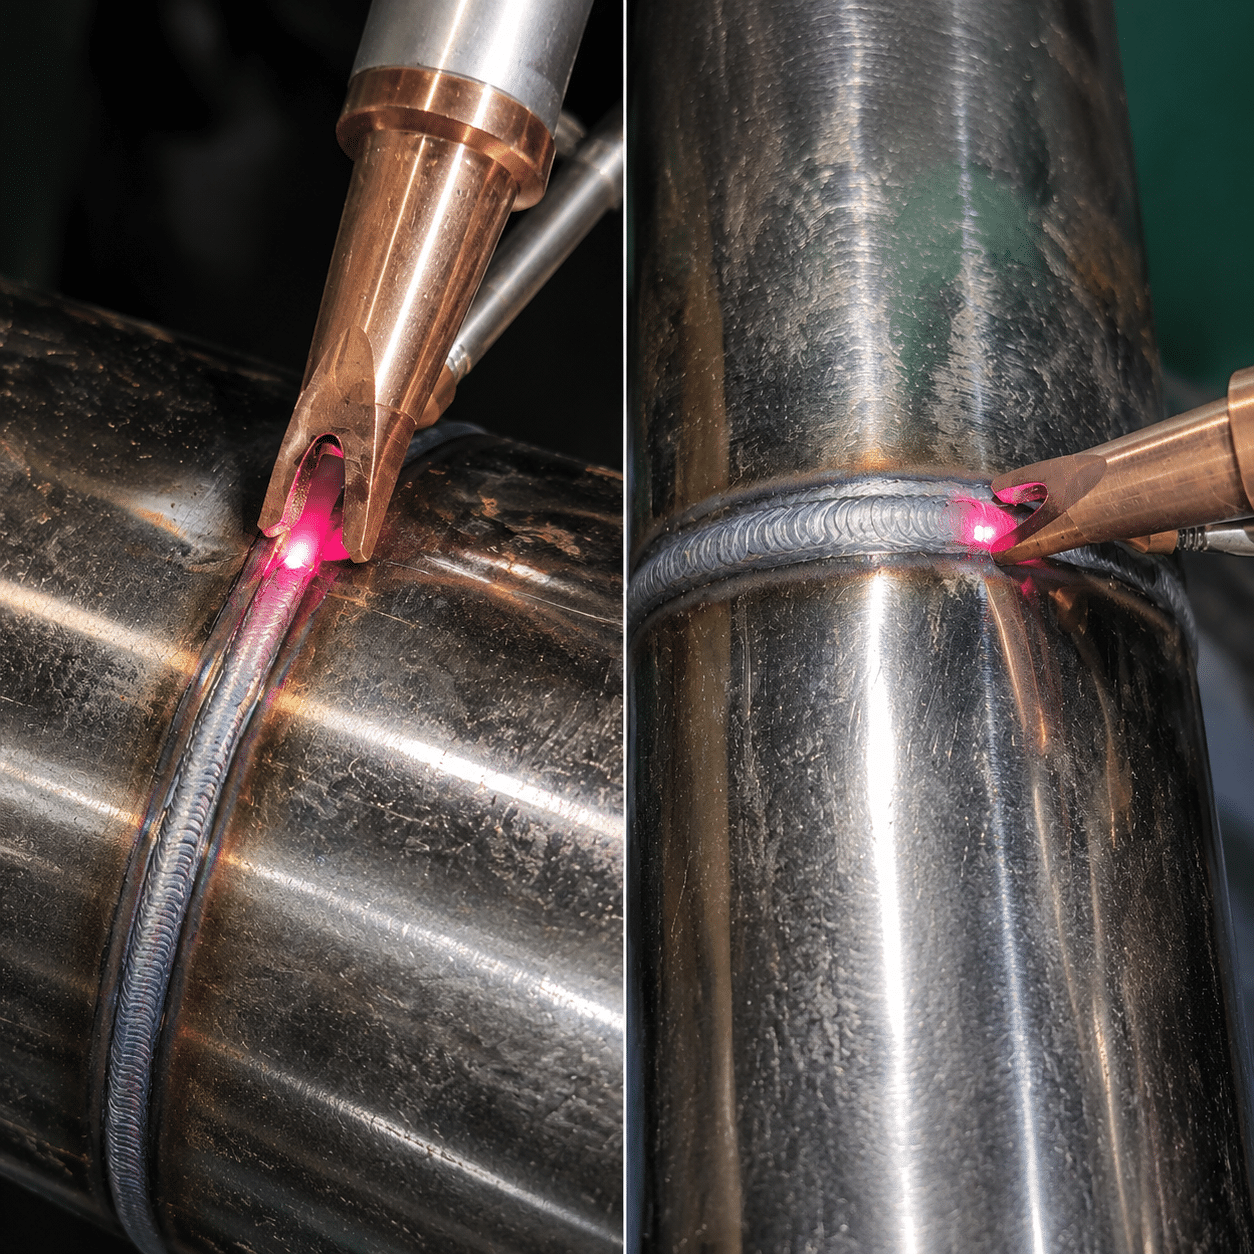
丸管、角管、継手、フレームのパイプレーザー溶接用途
配管プロセス要因

パイプのレーザー溶接の品質を左右する要因は何ですか?

きれいなパイプ溶接は、パイプの材質、肉厚、直径、接合部の適合性、回転安定性、シールドガス、ワイヤ送給、そして継ぎ目を密閉する必要があるか、構造的な強度のみを必要とするかによって決まります。

回転

安定した回転運動を使用する

360度パイプ継ぎ目の場合、回転治具を使用することで、速度、距離、継ぎ目の均一性を維持するのに役立ちます。

  • 回転速度を溶接速度に合わせる
  • パイプを中央に保つ
  • 制御開始・停止オーバーラップ
シーリング

強度と漏洩の要件を定義する

装飾用チューブ継ぎ目、構造用継ぎ目、および漏れ防止継ぎ目には、それぞれ異なる貫通検査基準が必要です。

  • 加圧使用か非加圧使用かを確認してください
  • 侵入対象を確認する
  • 溶接後の検査計画
厚さガイド

レーザー溶接設定を選択する パイプの肉厚と継手の種類

最適な構成は、パイプの材質、直径、肉厚、接合部の種類、隙間の状態、溶接速度、およびシール要件によって異なります。

パイプまたはチューブのワークピース一般的なセットアップベストセラー確認すべきこと
0.5~1.2mmの薄肉チューブ制御パラメータ付き1000W~1500W装飾用チューブ、照明フレーム、小型金具焼き抜け、位置ずれ、熱による歪み
1.2~3.0mmのパイプ壁1500W~2000Wのハンドヘルド式または回転式レーザー溶接機フレーム、継手、ハンドル、チューブアセンブリ貫通性、継ぎ目の外観、回転安定性
3.0~5.0mmのパイプ壁適切なジョイント設計により2000W~3000Wより重い管状構造物および機械部品接合部の準備、ワイヤの送り込み、貫通深さ
丸パイプリング継ぎ目回転治具レーザー溶接金具、袖、円形接合部、繰り返し縫い目同心度、始動・停止時の重なり、および遮蔽
角型チューブとフレームの接合部手持ち式または治具補助式溶接家具、手すり、棚、構造フレームコーナーの隙間、継ぎ目の仕上げ、および固定具のサポート
溶接結果ギャラリー

パイプレーザー溶接の結果を確認する 一般的なチューブ製品

丸管、角管、リング継ぎ目、継手、フレーム、ワイヤ送給式管継手などの溶接サンプルを比較してください。
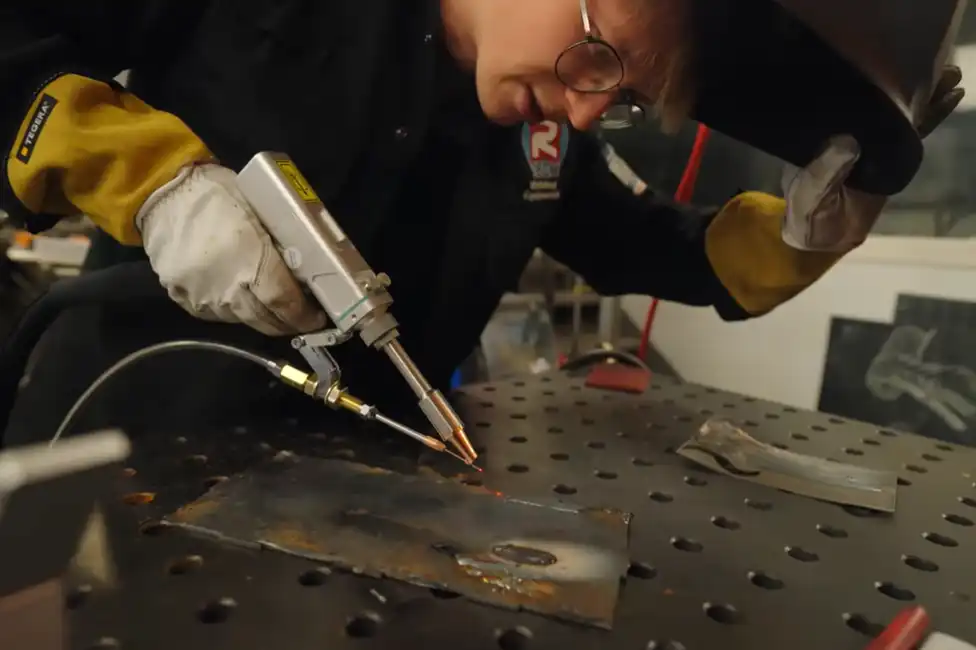
ビデオデモ

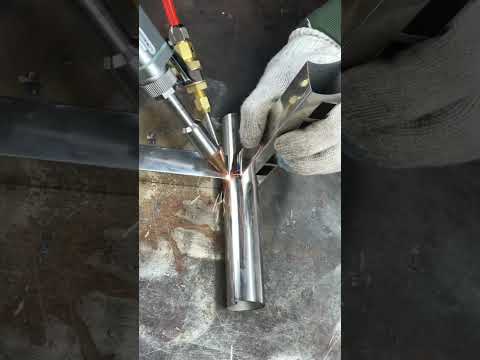
パイプのレーザー溶接の様子をご覧ください 本物のチューブ加工品

機械構成を選択する前に、パイプの回転、継ぎ目の形成、ワイヤの送り出し、最終的な溶接外観を確認してください。
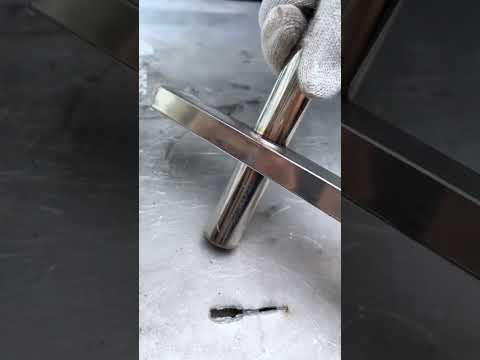
機械構成

レーザー溶接の設定を合わせてください パイプ溶接のワークフロー

パイプ溶接には、直径、体積、継ぎ目の要件に応じて、フレキシブルなハンドヘルド溶接機、回転治具、ワイヤ送給装置、水冷装置、またはロボットによる位置決め装置が必要になる場合があります。

ハンドヘルドレーザー溶接機

パイプフレーム、継手、修理作業、および様々なチューブアセンブリに対応する柔軟なオプション。

ロータリーフィクスチャー

安定した360度溶接が必要とされる、繰り返し発生する円形継ぎ目に適しています。

ワイヤフィーダーオプション

パイプの端に隙間があったり、縁にばらつきがあったり、継ぎ目に充填材を追加する必要がある場合に役立ちます。

水冷式レーザー溶接機

長時間の連続運転、高出力、厚肉パイプの溶接に推奨されます。

ロボットレーザー溶接

安定した形状を持つ、繰り返し使用されるチューブフレーム、継手、およびパイプアセンブリに適しています。

安全と抽出

生産使用前に、レーザー保護、排煙、シールドガス、および治具の安全対策を計画してください。

レーザー溶接と従来型溶接の比較

配管加工業者が比較する理由 TIG溶接とMIG溶接によるレーザー溶接

レーザー溶接は、パイプやチューブ製品において、従来の方法よりもきれいな継ぎ目、より速い溶接、そして熱による歪みの少なさが求められる場合によく選ばれます。

方法以下のためにベスト主な懸念事項レーザーが役立つ場合
レーザー溶接薄肉パイプ、目に見える管継ぎ目、繰り返しのリング溶接取り付け、安全性、パラメータ制御が必要よりきれいな縫い目、より速いスピード、より低い熱入力
TIG溶接精密な手動チューブ溶接と少量生産速度は遅く、スキル要求度は高いレーザーは繰り返しチューブ継ぎ目の生産性を向上させることができる
MIG溶接より厚いパイプと構造物の製作目に見える部分に、スパッタが多く、溶接部が広くなっている。レーザーは、薄い管や目に見える管の研磨を軽減できる。
機械接合連続溶接を必要としないアセンブリ追加の継手、穴、およびシールに関する制限レーザーは必要に応じて連続溶接継手を作ることができる
選ぶ前に

選択する前にこれらの詳細を確認してください パイプレーザー溶接機

パイプに関する明確な情報は、レーザー出力、ワイヤ送給方式、回転治具、シールド、冷却方法、および溶接サンプルパラメータの推奨に役立ちます。

パイプの材質と肉厚

ステンレス鋼、炭素鋼、亜鉛メッキ鋼、またはアルミニウム製のパイプの材質と肉厚範囲を教えてください。

直径とジョイントの種類

丸管、角管、リング継ぎ目、突き合わせ継ぎ目、重ね継ぎ目、枠継ぎ目は、それぞれ異なる位置決め方法が必要となる。

シール性または強度目標

漏れ防止継ぎ目、装飾継ぎ目、構造継ぎ目には、それぞれ異なる試験および浸透基準が必要です。

ギャップと切断品質

パイプ端部の品質は継ぎ目の安定性に影響します。隙間が大きい場合は、ワイヤーの送り込みや切断準備の改善が必要になる場合があります。

生産量

単発の溶接は手作業に適しているかもしれないが、繰り返し行う円形の溶接には回転治具や自動化が適しているかもしれない。

溶接後仕上げ

継ぎ目が研磨、ブラッシング、コーティング、塗装、圧力試験、または直接組み立てのいずれの方法で処理されるかを確認してください。

サンプル溶接試験

パイプのサンプルをお送りいただければ、実用的な溶接方法をご提案いたします。

材料、直径、肉厚、接合タイプ、ギャップサイズ、継ぎ目の写真、シール要件、生産量を共有してください。Oceanplayerは、レーザー出力、ワイヤフィーダーのオプション、回転治具の設定、溶接パラメータのサンプルなどを推奨します。

01

パイプの詳細を共有する

材料、直径、肉厚、接合タイプ、および目標とする継ぎ目形状をお知らせください。

02

試験溶接パラメータ

電力、速度、回転数、シールドガス、ワイヤ送給、および溶接部の品質を確認してください。

03

構成を選択

手持ち式、回転式、水冷式、ワイヤ送給式、またはロボット式パイプ溶接装置を選択してください。

FAQ

パイプレーザー溶接に関するよくある質問

レーザー溶接はパイプやチューブの溶接に使用できますか?
はい。レーザー溶接は、適切な接合、遮蔽、およびパラメータ管理が行われれば、丸管、角管、継手、フレーム、薄肉管アセンブリなどに使用できます。
レーザー溶接で360度のパイプ継ぎ目を作ることは可能ですか?
はい。回転治具を使用すれば、パイプを回転させて円周方向の継ぎ目を制御できます。これは、円形パイプの継手、スリーブ、およびフィッティングを繰り返し行う場合に便利です。
パイプのレーザー溶接にはワイヤフィーダーが必要ですか?
ワイヤフィーダーは、パイプ端部に小さな隙間がある場合、端部のずれがある場合、または継ぎ目を埋める必要がある場合に便利です。用途によっては、フィラーワイヤを使用せずに密着した接合部を溶接できる場合も多くあります。
レーザー溶接は薄肉管の歪みを軽減できるか?
レーザー溶接は、従来の方法に比べて熱入力が低いため、パラメータや治具が適切であれば、変形や溶け落ちを軽減できる。
サンプルテストに必要な配管の詳細は何ですか?
材質、直径、肉厚、接合部の種類、隙間のサイズ、シール要件、溶接部の写真、生産量などを考慮することで、最適な機械構成と溶接パラメータを決定できます。