

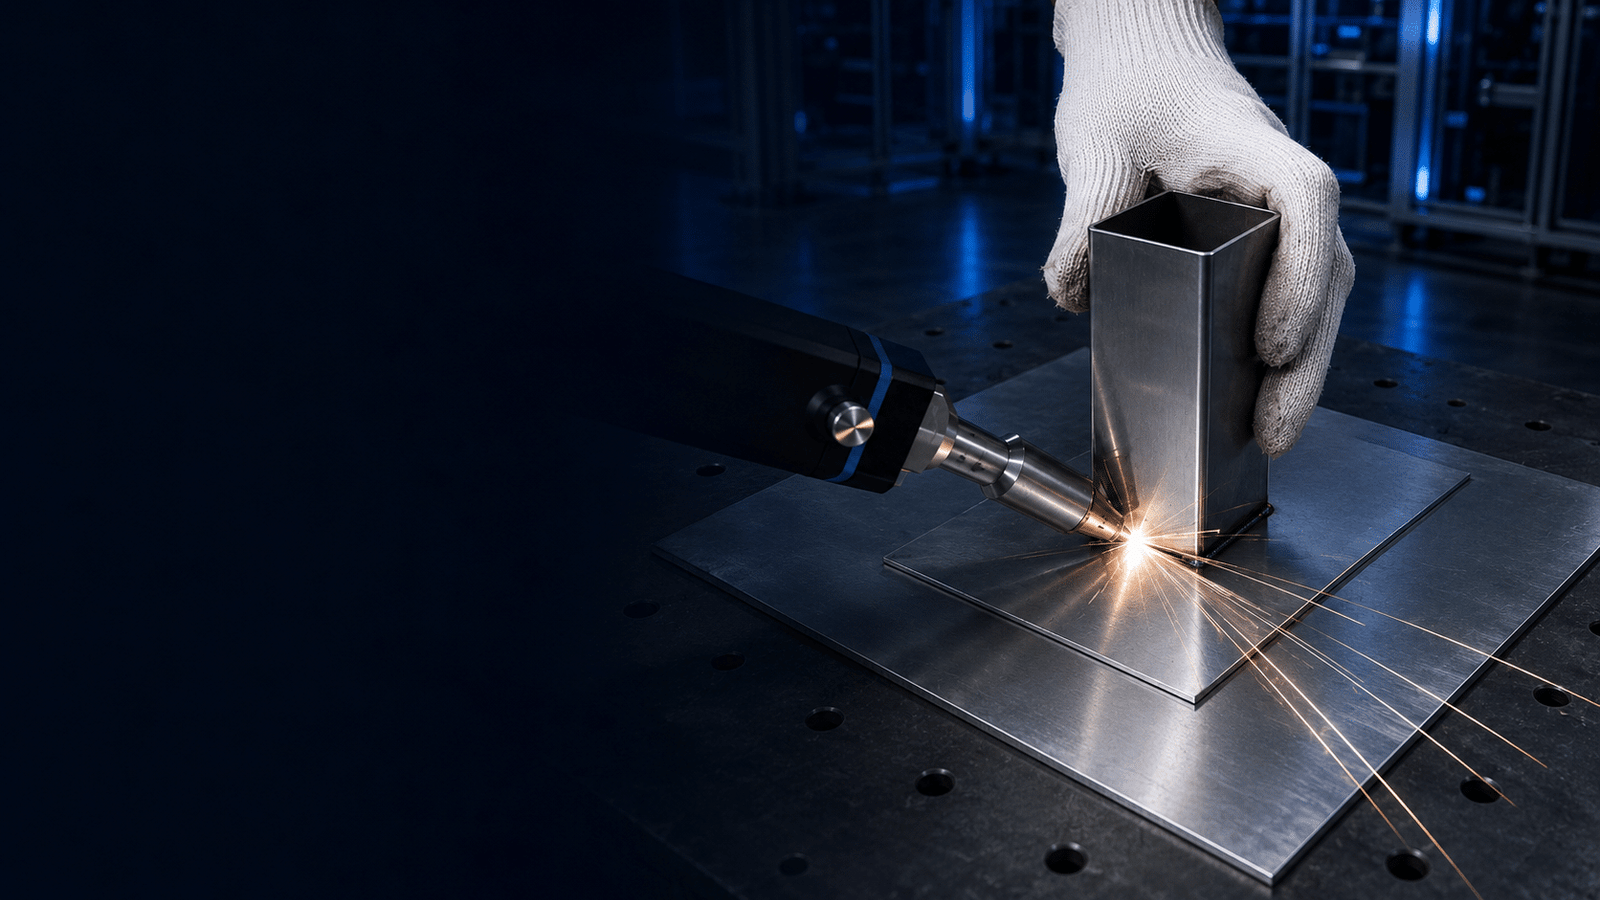
レーザー溶接機 出力と厚さの選択
1000W、1500W、2000W、または3000Wのレーザー溶接出力を、材料、厚さ、接合部、嵌合精度、溶け込み深さの要件、および生産作業量に合わせて選択してください。
- 素材と厚みが一致する
- ワイヤフィーダーの推奨事項
- 空冷または水冷の方向
- サンプルテストのチェックポイント
レーザー溶接出力を 共同要件
実際の母材の厚さと製造条件を入力してください。結果として計画方向が表示されますので、接合部の設計、仮組み、およびサンプル溶接で確認してください。
板厚がなぜ 電力選択の一部
セレクターは6つの実用的な要素を組み合わせています。最終的な構成を決定するには、承認されたサンプル溶接と生産セル全体のレビューが必要です。
材質と厚さ
熱伝導率、反射率、コーティング、および断面の厚さは、接合部の形成の容易さに影響を与える。
- 炭素鋼とステンレス鋼
- アルミニウムおよび反射性金属
- コーティングまたは亜鉛メッキされた表面
形状と適合性
ぴったりと接合された突き合わせ継ぎは、隙間のあるほぞ継ぎや継ぎ目とは異なる挙動を示す。
- 関節角度とアクセス
- ギャップの一貫性とエッジの品質
- フィラーワイヤーとビードの必要量
浸透度とワークロード
化粧継ぎ目、シーリング溶接、構造融合箇所では、それぞれ異なる工程マージンが必要となる。
- 移動速度と貫通力
- 1日の稼働時間
- 冷却と固定具の安定性
一般的なレーザー溶接機の出力を比較する 計画厚さ帯
これらの重なり合う範囲は、一般的な加工作業における出発点となる基準値であり、最大厚さを保証するものではありません。合金の種類、接合部、隙間、速度、溶け込み深さなどによって、プロジェクトの範囲は異なる場合があります。
| レーザー出力 | 厚み方向の計画 | 一般的な購入者のニーズ | 冷却方向 | 確認すべき事項 |
|---|---|---|---|---|
| 1000W | 薄ゲージの作業、通常は約0.5~2mm | 温度制御、修理、軽加工、断続的な使用 | 空冷式は軽負荷には適している可能性があります。構成を確認してください。 | 移動速度、継ぎ目の連続性、および貫通マージン |
| 1500W | 一般的な加工、通常は約1~3mm | 多様な金属部品に対応できるバランスの取れたワークショップの柔軟性 | 軽作業には空気、通常生産には水を使用 | 接合部の隙間、歪み、ガス、継ぎ目の外観 |
| 2000W | 中程度の切片、通常は約2~5mm | 移動速度の向上、より深い融合、そして定期的な生産 | 水冷が一般的に好まれる | 器具の安定性、熱入力、および必要な貫通深さ |
| 3000W | 厚みのある作業や高出力の作業、多くの場合3~8mm程度 | 要求の厳しいセクションとエンジニアリングされた生産システム | 水冷およびユーティリティの見直しが必要 | 安全性、抽出、光学、接合部の設計およびプロセス認定 |
電力選択を調整して 溶接する金属
同じ厚さの部品でも、吸収性、導電率、コーティング、欠陥リスクが異なるため、異なる加工条件が必要となる場合があります。
炭素鋼とステンレス鋼
適切な位置決めと遮蔽を制御すれば、幅広いプロセス範囲を持つ一般的な携帯型レーザー溶接材料。
- 浸透度と熱による着色を確認する
- ガスを仕上げ要件に適合させる
- エッジをきれいに保ち、均一にする
アルミニウム合金
高い導電率と反射率を持つ鋼材は、同じ厚さの鋼材よりも大きな加工マージンを必要とする場合がある。
- 合金および酸化物の状態を確認する
- 適切な高純度シールドガスを使用する
- 多孔性とひび割れリスクを確認する
亜鉛メッキ、銅、真鍮
コーティングや高反射性金属には、用途に応じた試験とより厳格なプロセス管理が必要です。
- 亜鉛の蒸気とヒュームを制御する
- レーザー光源の互換性を確認する
- 表面下の欠陥を検証する
隠すためにもっと力を使わないで 不安定な関節間隙
レーザー溶接は、接合部の精度を安定させるのに有利です。溶加材を使用することで、隙間の許容範囲やビード形状を改善できますが、適切な接合部の準備と治具の制御に取って代わるものではありません。
| 関節の状態 | 典型的な方向 | ワイヤーフィーダー | 主なリスク | 推奨チェック |
|---|---|---|---|---|
| 約0.2mm以下の隙間はきつめです | 自溶接は実用的かもしれない | 冶金学およびビードターゲットに応じてオプション | エッジのずれまたは焦点のばらつき | 断面と継ぎ目の連続性 |
| 約0.2~0.5mm程度の小さな隙間 | 制御されたフィラーワイヤーと安定した動作を使用する | おすすめ | アンダーカット、充填の不均一性、またはビード幅 | ワイヤの種類、送り速度、接合部の再現性 |
| 約0.5mm以上の隙間 | 動力源を選択する前に、ジョイントの設計を確認してください。 | 通常は必要だが、ギャップを埋めることはできない | 融合不良、過剰な充填材、または不安定なビード | 治具、エッジ準備、および代替プロセス |
| フィレットジョイント、ラップジョイント、またはカーブジョイント | ビーム角度とアクセスを確認する | 喉部とビーズの要件によります | パスオフセットと不均等融合 | マクロセクション、治具、および動作プログラム |
冷却に合わせる 溶接機の稼働時間
電源選定と冷却システムの選定は、同時に検討すべきである。コンパクトなシステムは魅力的だが、継続的な生産には様々な熱需要が生じる。
修理および柔軟なワークショップ利用
選択された空冷システムは、電力と使用率がメーカーの定格範囲内であれば、軽作業や断続的な作業に適しています。
- 周囲温度を確認する
- 実際のビーム照射時間を確認する
- 長い縫い目の間に冷却時間を設ける
日常的な製造
水冷方式は一般的に、通常の溶接、多様な溶接継手、そして安定した生産量に対して、より大きな余裕をもたらす。
- 水質と水温を監視する
- チラーのメンテナンス計画を立てる
- 排気空気の流れを安定させる
長時間勤務と自動化
高稼働率を実現するには、レーザー光源、冷却装置、光学系、治具、ロボット経路、遮蔽装置、安全筐体について、連携した見直しが必要です。
- 測定されたサイクルと利用率を使用する
- サービスへのアクセスを確認する
- 完全な細胞を認定する
実際の関節でパワーを確認してください
材料のグレード、厚さ、接合図、ギャップ範囲、溶接長さ、品質要件をお送りください。Oceanplayerは、見積もり前に電力、ワイヤ送給、ガス、冷却方法を比較検討するお手伝いをいたします。
共同の詳細を共有する
合金の種類、厚さ、接合部、隙間の公差、および部品の写真を提供してください。
受容を定義する
浸透性、強度、密閉性、外観、および歪みの限界を確認してください。
溶接部を確認する
表面仕上げ、断面品質、サイクルタイム、再現性を確認してください。
続行します レーザー溶接計算
出力の選択は、熱入力、溶加材、シールドガス、および完全な溶接ガイドと併せて行ってください。
レーザー溶接機の出力と厚さ 質問
これらの回答を参考に、結果を理解し、代表的な溶接試験を準備してください。