オーシャンプレイヤー

オーシャンプレイヤー 産業用レーザー機器|洗浄、溶接、マーキング、自動化 サンプルテスト | グローバル配送
主要システム
Best Seller オーシャンプレイヤー 500W パルスレーザー洗浄機
注目モデル
500Wパルスレーザークリーナー

制御された表面衝撃で、より高速なパルス洗浄を実現。

500Wパルス微調整Best Seller
用途
用途事例
ケーススタディ
資料
工業用表面洗浄におけるパルス式レーザー洗浄機と連続波式レーザー洗浄機の比較
無料レーザークリーニング判断ツール

パルス式レーザークリーナーと連続波式レーザークリーナーの比較 比較ツール

使用する材料、汚染度、表面処理要件、生産目標に合わせて、パルスレーザー洗浄と連続波レーザー洗浄を比較検討してください。サンプルテストや見積もりを依頼する前に、実用的な機械操作手順書を入手してください。

  • パルス式と連続波式のフィットスコアを並べて比較
  • 推奨電源ファミリー
  • 表面制御と出力のトレードオフ
  • 購入者重視の次のステップ
インタラクティブな比較

レーザーモードを合わせてください 実際の掃除の優先順位

洗浄を予定している最も要求の厳しい部分について説明してください。このツールは、基材の保護、除去能力、作業領域、および生産ニーズを比較します。

あなたの清掃業務について説明してください。

選択内容はブラウザ内に保持され、送信されることはありません。

6件の決定
1. 基材は何ですか?
2. 何を取り除かなければならないか?

この計画結果は、購入前に実際の材料で確認する必要があります。

クイック比較

実質的な違いを理解する パルス洗浄とCW洗浄

より優れた機械とは、単にワット数が大きい機械ではなく、商業的に有用な速度で許容される表面状態に到達できる機械である。

購買要因パルスレーザークリーナーCWレーザークリーナー
エネルギー供給パルス間のエネルギーを制御した、短くピークパワーの高いパルス高平均電力による連続的なエネルギー供給
典型的な電力ファミリー200W、300W、500Wのパルスシステム1000W、1500W、2000W、3000WのCWシステム
主な購入目標選択的洗浄と基材保護迅速な大量除去と広い面積での生産性
一般的なアプリケーション金型、精密部品、溶接酸化物、油、薄膜コーティング、敏感な表面ひどい錆、スケール、厚い塗料、そして頑丈な鉄骨構造
熱管理平均熱入力が低く、制御範囲が広いため、繊細な作業に適しています。特に低速走行時や薄い部品では、より多くの熱が蓄積される可能性がある。
仕上げ制御質感、寸法、外観を保護する必要がある場合は、通常より強度が高くなります。工業的な仕上がりが許容され、生産性が決定要因となる場合に適しています。
相対投資ワットあたりのコストは高いが、制御と選択的処理によって正当化されるワットあたりのコストが低く、大量の除去作業において高い価値を発揮します。
購入前に必ず確認する表面品質、許容できない基材の変化なし、再現可能なレシピ承認された仕上げ、測定されたm²/h、および現実的なデューティサイクル
アプリケーションの適合性

必要な結果に基づいて選択してください。 ワット数だけではなく

どちらのモードでも汚染物質を除去できます。本当の違いは、作業内容に応じてどの程度のプロセス制御、熱管理、および処理面積が求められるかという点です。
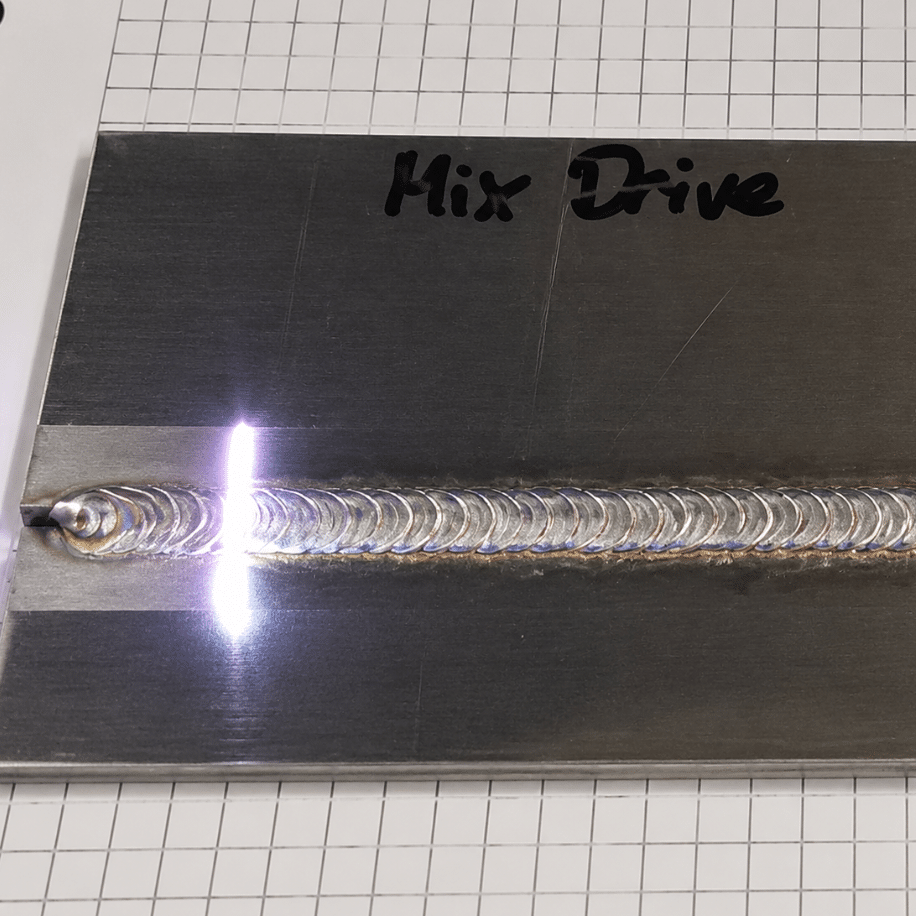
工業用金型表面におけるパルスレーザー洗浄の結果
パルスアドバンテージ

サーフェスコントロールが値を生成するとき

不要な層を除去しつつ、質感、形状、または繊細な基材を維持する必要がある場合は、通常、パルス洗浄の方がより強力な洗浄方向となります。

  • 研磨剤を使わないカビ除去
  • 溶接準備と酸化物除去
  • アルミニウム、ステンレス鋼、精密部品
  • 油、グリース、カーボン、および選択的コーティングの除去
  • 地域ごとの清掃ゾーンと繰り返し使えるレシピ
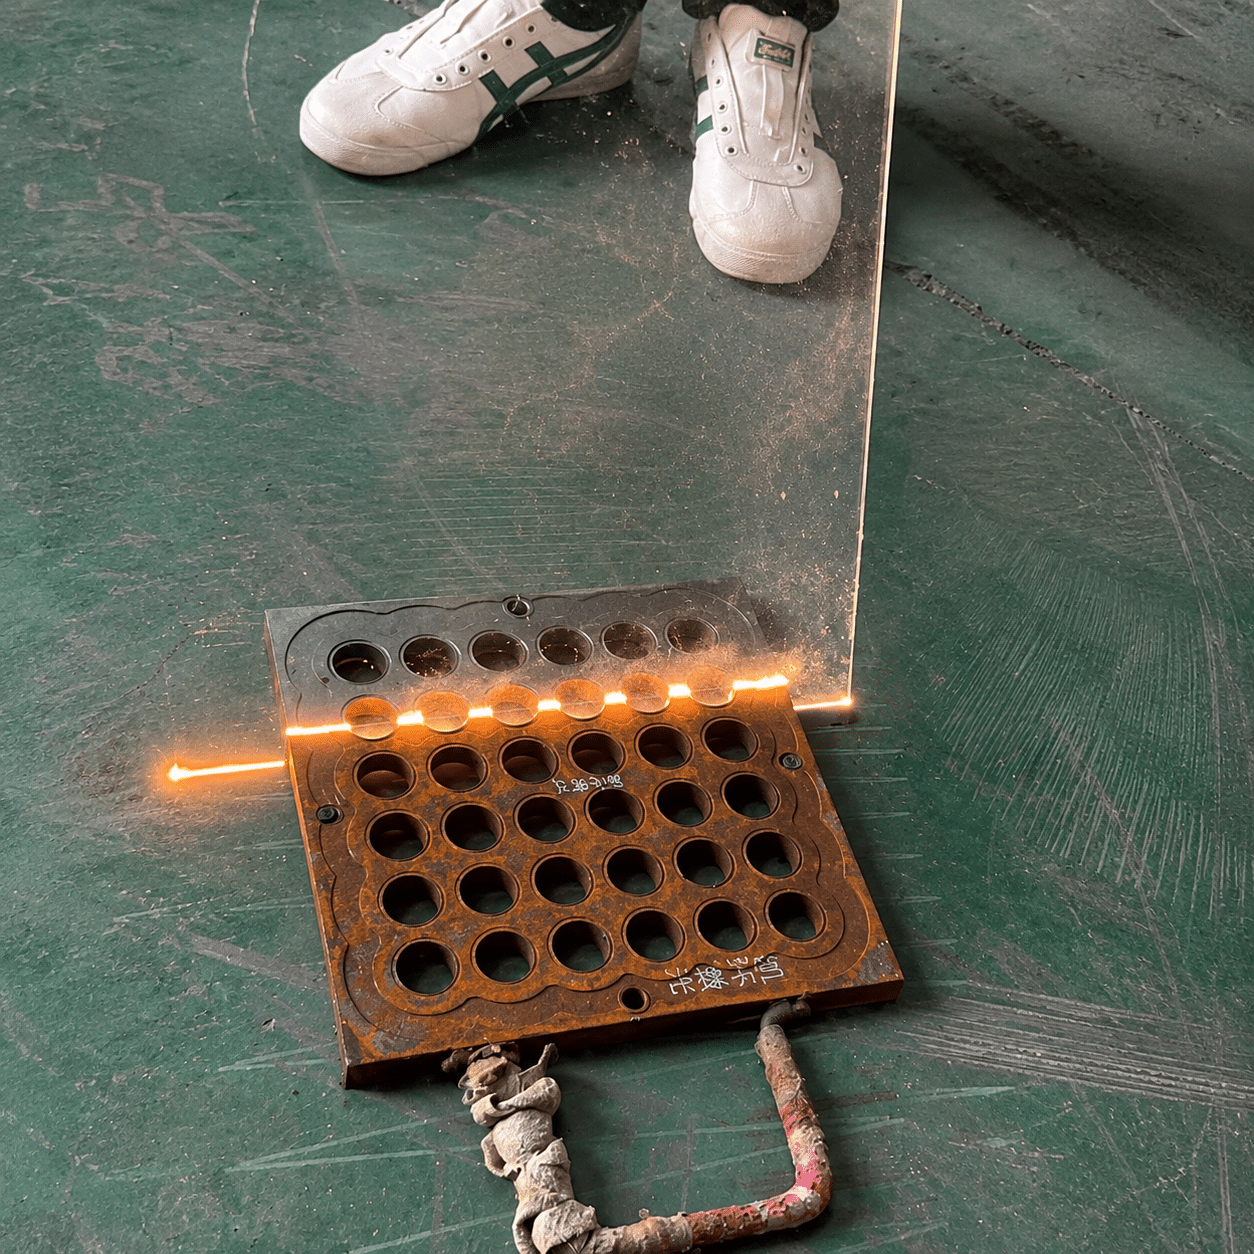
頑丈な鋼材の頑固な錆を除去するためのCWレーザー洗浄
CWアドバンテージ

除去出力が値を生成するとき

汚染がひどく、表面が広く頑丈で、1シフトあたりの清掃面積が投資収益率を左右する場合、通常はCW洗浄の方がより効果的な方法となります。

  • 炭素鋼にひどい錆とミルスケールが付着
  • 厚いコーティングと繰り返し行われる大量除去
  • 造船、パイプライン、鉄骨構造
  • 大型設備およびメンテナンスプロジェクト
  • 移動式、固定式、またはロボットによる高出力清掃
購入者のシナリオ

実際の購入優先順位を見てみましょう 推奨事項を変更する

同じ汚染物質であっても、基材、加工領域、仕上げ、または日々の加工量が変化すると、異なるレーザーモードを示している可能性がある。

精密金型

表面加工された工具鋼に付着した残留物

1時間あたりの清掃面積を最大にすることよりも、縁や質感、型枠の寸法を保護することの方が重要です。

可能性のある方向パルス
鉄骨構造

広範囲にわたるひどい錆

基材は頑丈で、購入者はシフトごとに実用的な平方メートル数を必要としている。

可能性のある方向CW
塗装アルミニウム

仕上げ限界を伴う塗膜除去

反射率、塗膜の密着性、および許容可能な表面変化を評価するには、管理された条件下での試験が必要です。

可能性のある方向パルステスト
溶接準備

酸化物とオイルを接合する前に

選択的な除去、再現性、および低熱入力は、制御されたパルスプロセスを支える。

可能性のある方向パルス
船の修理

コーティングと腐食対策

広い作業面と深刻な汚染がある場合、通常は作業効率が意思決定の中心となる。

可能性のある方向CW
複合契約業務

部品の変更と仕上げ目標

用途が大きく異なる場合は、契約前に高出力パルスシステムとエントリーレベルのCWシステムを比較検討してください。

可能性のある方向両方をテストする
機械範囲

レーザーモードから 右派の権力階級

機種のラインナップが確定してから、出力を選択してください。500Wのパルス式クリーナーと1000Wの連続波式クリーナーは互換性がありません。

200W~300W パルス出力

精密かつ管理されたメンテナンス

軽度の汚染、精密な表面、小型部品、金型、および選択的な洗浄領域に適しています。

  • 表面制御を最優先する
  • パラメータの微調整
  • 局所的かつ繰り返し行われる清掃
パルス洗浄を探求する
500Wパルス

高出力パルス洗浄

パルスエネルギーの制御性を損なうことなく、より高い作業速度を必要とする購入者向け。

  • 中程度から高度な汚染
  • 大型金型および工業部品
  • 仕上がりと出力のバランスが非常に優れている
500Wパルスを探索する
1000W~3000W CW

大量の産業廃棄物

厚い層や大きく頑丈な表面など、除去能力を測定することで投資回収率を左右する用途に適しています。

  • ひどい錆と厚いコーティング
  • 大型鉄骨構造物
  • シフトあたりの高生産性
CWクリーニングを探索する
同じ材料で、許容される仕上がりと測定された作業速度を比較してください。公表されているワット数だけでは、除去率、パス数、最終的な表面状態を予測することはできません。
検証ワークフロー

比較を 自信を持って購入を決断

短時間で管理されたテストを実施することで、誤ったレーザーの種類を選択したり、期待される結果を改善しない出力に費用をかけたりすることを防ぐことができます。

ステップ 01

代表部品を送付してください

最も硬い素材、最も厚い層、そして最も重要な仕上げ状態を含めてください。

ステップ 02

受容を定義する

清潔さ、質感、色、寸法、および残留物の有無について合意する。

ステップ 03

適切なモードをテストする

パルス信号と連続波信号を比較するのは、両方が購入者の実際の優先事項に合致する場合に限る。

ステップ 04

生産価値を測定する

通過回数、作業速度、処理時間、抽出量、最終品質を記録します。

選択要因

詳細を確認してください 最終的なマシン選択を変更する

写真上では似ているように見える2つの部品でも、コーティング、基材、アクセス方法、許容される仕上がりが異なるため、異なるレーザーモードが必要になる場合があります。

01

層の構成と接着

錆、酸化物、塗料、油、カビの残留物は、レーザーエネルギーの吸収率がそれぞれ異なります。厚さや接着状態によって、レーザー照射回数と除去速度が決まります。

02

基質感受性

薄肉部品、反射性の高い金属、精密な表面加工、および重要な寸法は、安全な加工範囲を狭めるため、パルス制御が有利となる場合が多い。

03

許容される表面状態

目標が目視による洗浄、溶接準備、塗膜密着性、金型保護、または測定による清浄度基準のいずれであるかを明確にしてください。

04

面積と生産目標

広いエリアと厳密なシフト出力が必要な場合はCW出力が正当化される一方、より小さな精密ゾーンでは制御されたパルス方式が有効な場合がある。

05

形状とアクセス

レーザーの定格出力に関わらず、エッジ、凹部、焦点距離、視線の確保状況は実際の清掃時間に影響を与える。

06

抽出と取り扱い

排煙、位置調整、検査、および作業員の移動は、公称スキャン速度よりも、日々の生産量を左右することが多い。

パルス波と連続波のどちらにするかまだ迷っていますか?

代表的な材料、汚染箇所の写真、洗浄箇所、仕上げ要件をOceanplayerまでお送りください。お客様のプロジェクトに最適なテストルートをご提案し、機械シリーズを比較検討いたします。

比較に関するよくある質問

パルス式レーザークリーナーと連続波式レーザークリーナーの比較 購入者の質問

洗浄品質、生産速度、熱入力、電力、機械価格を比較検討する購入者にとって、明確な回答が得られる。

パルス式レーザー洗浄と連続波(CW)レーザー洗浄の主な違いは何ですか?
パルスレーザーは短いパルスでエネルギーを照射し、選択的な除去、低い平均熱入力、およびより強力な表面制御が必要な場合に一般的に選択されます。CWレーザーは連続的なエネルギーを照射し、頑丈な金属表面からの高出力除去に一般的に選択されます。
500Wのパルスレーザークリーナーは、1000Wの連続波レーザークリーナーよりも強力ですか?
エネルギーの供給方法が異なるため、ワット数を直接比較することはできません。500Wのパルス式機械は、金型、アルミニウム、または精密な表面に対してより優れた制御性を発揮する可能性がありますが、1000Wの連続波式機械は、広い鋼材面積にわたる頑固な錆をより速く除去できる可能性があります。
錆除去にはどちらのレーザークリーナーが適していますか?
軽度の錆、精密部品、または保護が必要な表面に対しては、パルス洗浄がより安全な出発点となることが多い。一方、大型で頑丈な炭素鋼構造物に重度の錆が発生した場合は、連続波洗浄の方が効果的な場合が多い。
塗料除去には、どちらのレーザークリーナーが適していますか?
パルス洗浄は、選択的な塗膜除去やデリケートな基材への適用において一般的に評価されています。一方、連続波洗浄は、広い鋼板表面に厚く塗膜が付着している場合に、より経済的な選択肢となる可能性があります。ただし、塗膜の種類、厚さ、密着性、および仕上がりの許容範囲については、事前に試験を行う必要があります。
パルスレーザー洗浄は発熱量が少ないのでしょうか?
パルスシステムは一般的に平均熱入力が低く、エネルギーパルスの間隔が長いため、デリケートな表面を保護するのに役立ちます。ただし、熱応答はパルス設定、焦点、スキャン速度、重なり具合、および材質によって異なります。
連続波レーザー洗浄はパルス洗浄よりも速いですか?
連続波洗浄は、高い連続平均出力により、頑丈な表面の大量除去においてより高速な洗浄が可能です。パルス洗浄は、繊細な用途や選択的な用途において、修正工程の回数を減らして満足のいく仕上がりを実現できる場合があります。そのため、実際の生産性は、対象物そのもので測定する必要があります。
どちらのレーザークリーナーの方が高価ですか?
パルスシステムは、レーザー光源と制御に必要なコストのため、一般的にワットあたりのコストが高くなります。一方、連続波(CW)システムはワットあたりのコストが低く、広い面積の除去において高い価値を発揮します。最適な投資は、要求される日産量で、許容される仕上がりを実現できるシステムです。
購入前にパルスモードと連続波モードの両方をテストすべきでしょうか?
表面保護と除去速度が同等に重要な場合、または汚染や基材によって判断が難しい場合の両方でテストを実施してください。結果を公平に比較​​できるよう、同じ部品、合否判定基準、および現実的な取り扱い条件を使用してください。