錆と塗装の除去 時間見積もりツール
レーザー洗浄による錆や塗料の除去にかかる時間、シフトごとの処理量、およびプロジェクト期間を推定します。選択した洗浄剤、汚染レベル、部品形状、および許容される仕上がりレベルに基づいて、実際の生産時間を比較します。
- 錆と塗装の計画モデル
- パルス出力と連続波出力の範囲
- 機器の稼働時間とシフト日
- 現実的な生産性調整
掃除の仕事を 実用的な時間範囲
可能な限り、サンプルテストで得られた測定率を使用してください。それまでは、この推定器は一般的な機械クラスに対して保守的な計画係数を適用します。
何が変わるか見てみましょう 推定撤去時間
推定器は、まず機械クラスのベンチマークを設定し、次に生産エリアのカバー率を低下させる条件に合わせて調整する。
等面積がなぜ必要なのか 非常に異なる清掃時間
錆と塗料は単一の均一な材料ではありません。その厚さ、密着性、化学組成、そして求められる最終的な表面状態によって、実際に何回塗装を繰り返すかが決まります。
錆と酸化物の除去
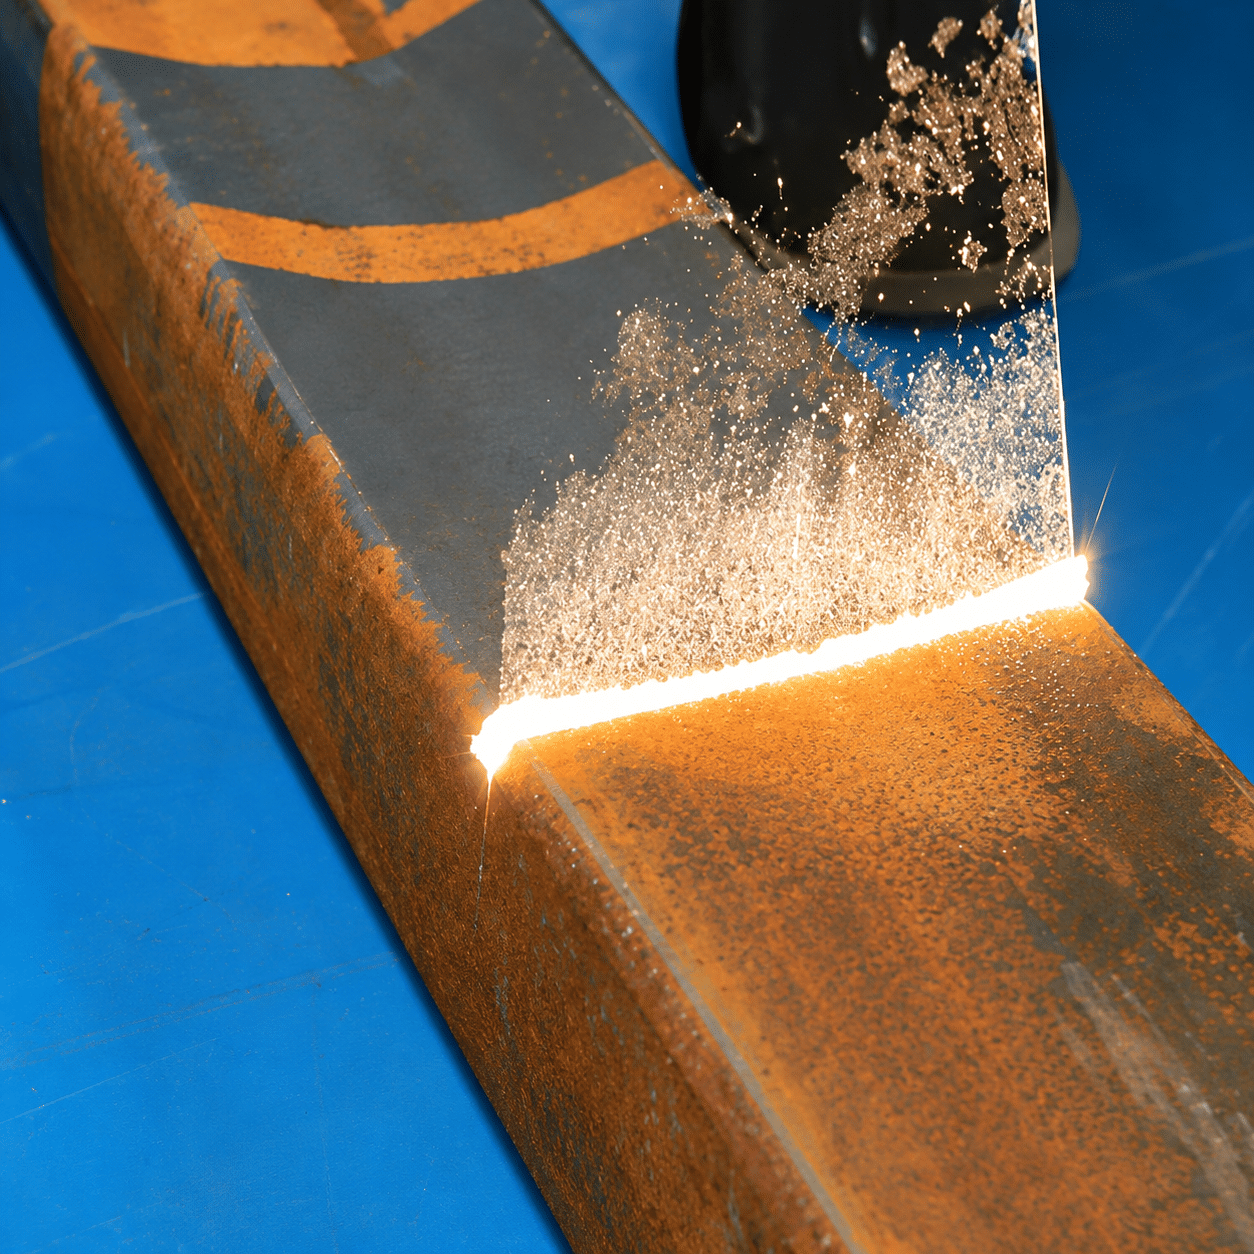
表面の緩い錆は迅速に処理できますが、緻密なスケール、深い腐食、不規則な孔食は処理速度を低下させます。レーザー洗浄は腐食生成物を除去しますが、孔食によって既に失われた金属を復元することはできません。

塗装とコーティングの除去
プライマー、トップコート、粉体塗装、多層構造のシステムは、それぞれ異なるエネルギー吸収特性を示します。選択的な除去にはパルス洗浄が適している場合があり、一方、広い鋼材面積に厚いコーティングを施す場合は、連続波(CW)出力が適している場合があります。
マシンベンチマークを次のように読みます 出発点であって、約束ではない
これらの値は、深刻度、形状、仕上げ、繰り返しパス、および生産時間が適用される前の、推定器の軽量層、1パスの初期モデルを表しています。
| マシンクラス | 錆の発生率 | ペイント開始レート | 最適な計画と活用 |
|---|---|---|---|
| 200Wパルス | 2.0m²/ h | 1.4m²/ h | 薄い層、局所的なゾーン、精密な表面制御 |
| 300Wパルス | 3.2m²/ h | 2.3m²/ h | 管理されたメンテナンスと中程度の部品 |
| 500Wパルス | 5.2m²/ h | 3.7m²/ h | プロセス制御を維持しながら、より高いパルス出力を実現 |
| 1000W CW | 7.5m²/ h | 6.0m²/ h | 頑丈な金属表面からの大量の物質除去 |
| 1500W CW | 10.5m²/ h | 8.0m²/ h | 定期的な工業用錆およびコーティング除去 |
| 2000W CW | 13.5m²/ h | 10.5m²/ h | 広大な面積と高い生産性 |
| 3000W CW | 18.0m²/ h | 14.0m²/ h | 非常に大規模で堅牢な鉄骨エリアと大量生産プロジェクト |
同じエリアがどのように作り出すことができるか見てみましょう プロジェクト期間が異なる
機械の出力も重要ですが、汚染度、求められる仕上がり、洗浄時間なども結果に大きく影響します。
機械加工部品に軽い錆が見られる
より小さな面積や仕上げ面の保護を目的とする場合、たとえ高出力システムの方が材料をより速く除去できる場合でも、制御されたパラメータを使用することが正当化されることが多い。
- 測定値は清潔なバンドとして受け入れられました
- 部品の積載と回転を含む
- 許容できないテクスチャの変化がないことを確認してください。
構造用鋼材への塗装
大きくて丈夫な表面は連続波出力で塗装するのに適していますが、多層塗装や角の部分では、よりゆっくりとした動きや複数回の塗装が必要になる場合があります。
- すべてのコーティング層を特定します
- 計画抽出と残渣処理
- 承認後に平方メートルを測定します
大型機器のスケール
高出力化によって照射時間を短縮できる可能性がある一方で、アクセス、移動、深いピット、検査といった要因が依然として日々の作業完了を制限している。
- 腐食部分から取り外し可能なスケールを分離する
- 現実的な生産時間に関する仮定を用いる
- ユーティリティとオペレーターのワークフローを確認する
除去時間を短縮 受け入れられた結果を犠牲にする
最も迅速かつ安全なプロジェクトを実現するには、レーザー出力を上げるだけではなく、ワークフロー全体を見直すことが重要です。
レーザーモードを検証する
制御された表面の洗浄にはパルス洗浄を使用し、大量の物質を除去する作業が主な場合は連続洗浄(CW)と比較してください。
経路計画の最適化
一貫した重なり、焦点距離、および動きにより、見逃したラインや不必要な再撮影を減らすことができます。
部品の取り扱いを改善する
治具、テーブル、バランスの取れたホース、そしてオペレーターが容易にアクセスできる環境は、ビーム照射時間の生産性を向上させます。
マッチ抽出容量
安定した煙と残留物の制御により、作業の中断を防ぎ、光学機器と作業エリアを清潔に保ちます。
プロジェクト全体を計画する前に、代表的なエリアを測定してください。
Oceanplayerは、実際の錆やコーティングを検査し、許容される表面を確認し、より正確な時間と設備の見積もりに必要な作業速度を記録することができます。
実際の資料を送ってください
最も厚い層と最も複雑な形状を含めてください。
仕上げを承認する
清潔さ、質感、許容範囲内の表面変化を確認してください。
プロセスの時間を計る
フルパス、ハンドリング、および現実的な作業出力を測定します。
続ける 機械とコストの決定
時間見積もりは、用途の実現可能性、レーザーモード、出力、効率、および所有コストと併せて考慮してください。
レーザーによる錆と塗料の除去 時間に関する質問
レーザー洗浄機を選定する前に、機器の稼働時間、シフト生産量、プロジェクト期間を見積もる購入者向けの回答。