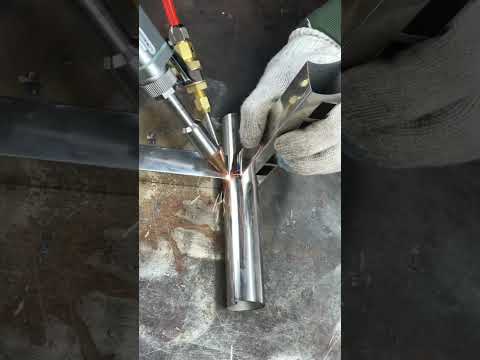
板金レーザー溶接 よりきれいな縫い目、より少ない歪み、より速い製造。
Oceanplayerの板金レーザー溶接ソリューションは、キャビネット、筐体、カバー、パネル、ボックス、フレーム、カスタム板金部品の溶接を、狭い継ぎ目、低い熱入力、少ない仕上げ作業で実現します。材料、板厚、接合部の設計、治具方式、生産量に応じて、ハンドヘルド式、ワイヤフィーダー式、水冷式、ロボット式など、最適なレーザー溶接方式をお選びいただけます。
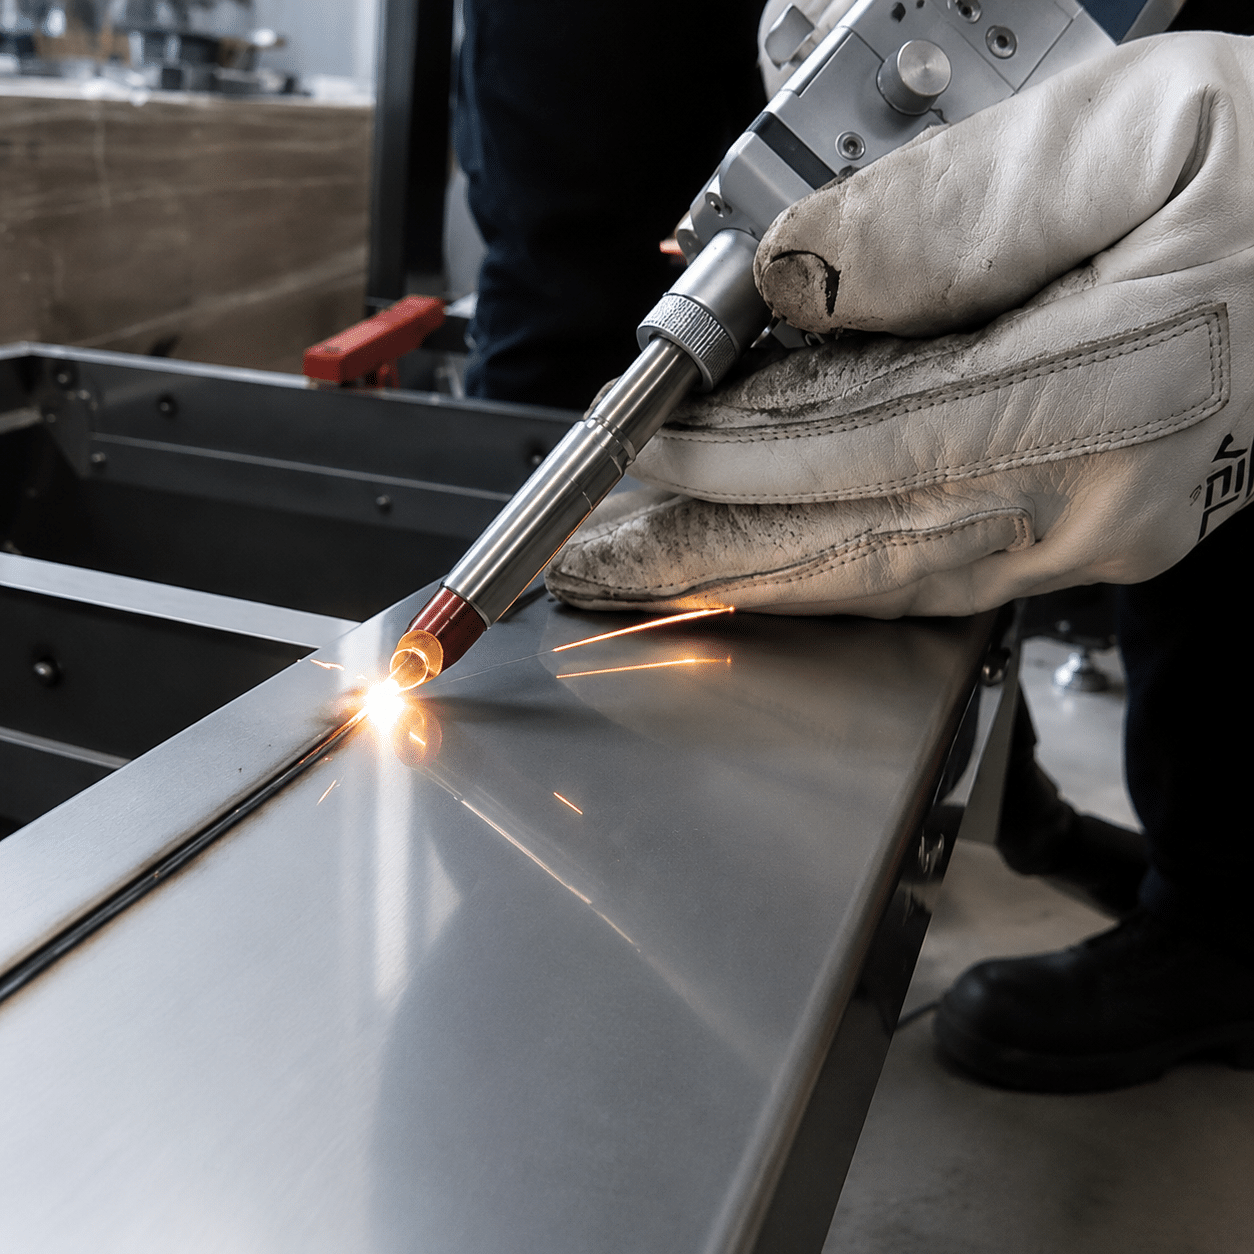
- ステンレス鋼、炭素鋼、アルミニウム板
- 研磨および再加工コストの削減
- 溶接試験サンプルあり

板金溶接の問題 レーザー溶接は問題を解決するのに役立ちます
板金製品の場合、溶接は十分な強度、十分な清浄度、そして十分な再現性を備えていなければならず、過度の歪みや溶接後の作業負担を生じさせてはならない。
薄いシートの反り
熱入力が低いほど、溶接後のパネルの変形、端部の浮き上がり、および組み立て上の問題を軽減できます。
溶接後の重研削
レーザー加工による細い継ぎ目は、キャビネット、カバー、ドア、装飾パネルなど、目に見える部分の研磨時間を短縮できます。
手動出力の不整合
治具とパラメータを適切に管理すれば、レーザー溶接は板金部品のバッチ生産における再現性を向上させることができる。
板金レーザー溶接が最適な場合
レーザー溶接は、板金製品において、きれいな継ぎ目、制御された熱、迅速な溶接、そして後処理の軽減が求められる場合に有効です。
- 電気キャビネット、制御ボックス、筐体、シャーシ、および機械カバー。
- ステンレス鋼、炭素鋼、亜鉛メッキ鋼、アルミニウムの板金部品。
- ドア、枠、ブラケット、パネル、棚、家電部品、陳列什器。
- 角継ぎ、突き合わせ継ぎ、重ね継ぎ、端継ぎ、および小型箱の組み立て。
- 試作品、修理、少量生産、および反復生産における溶接ワークフロー。
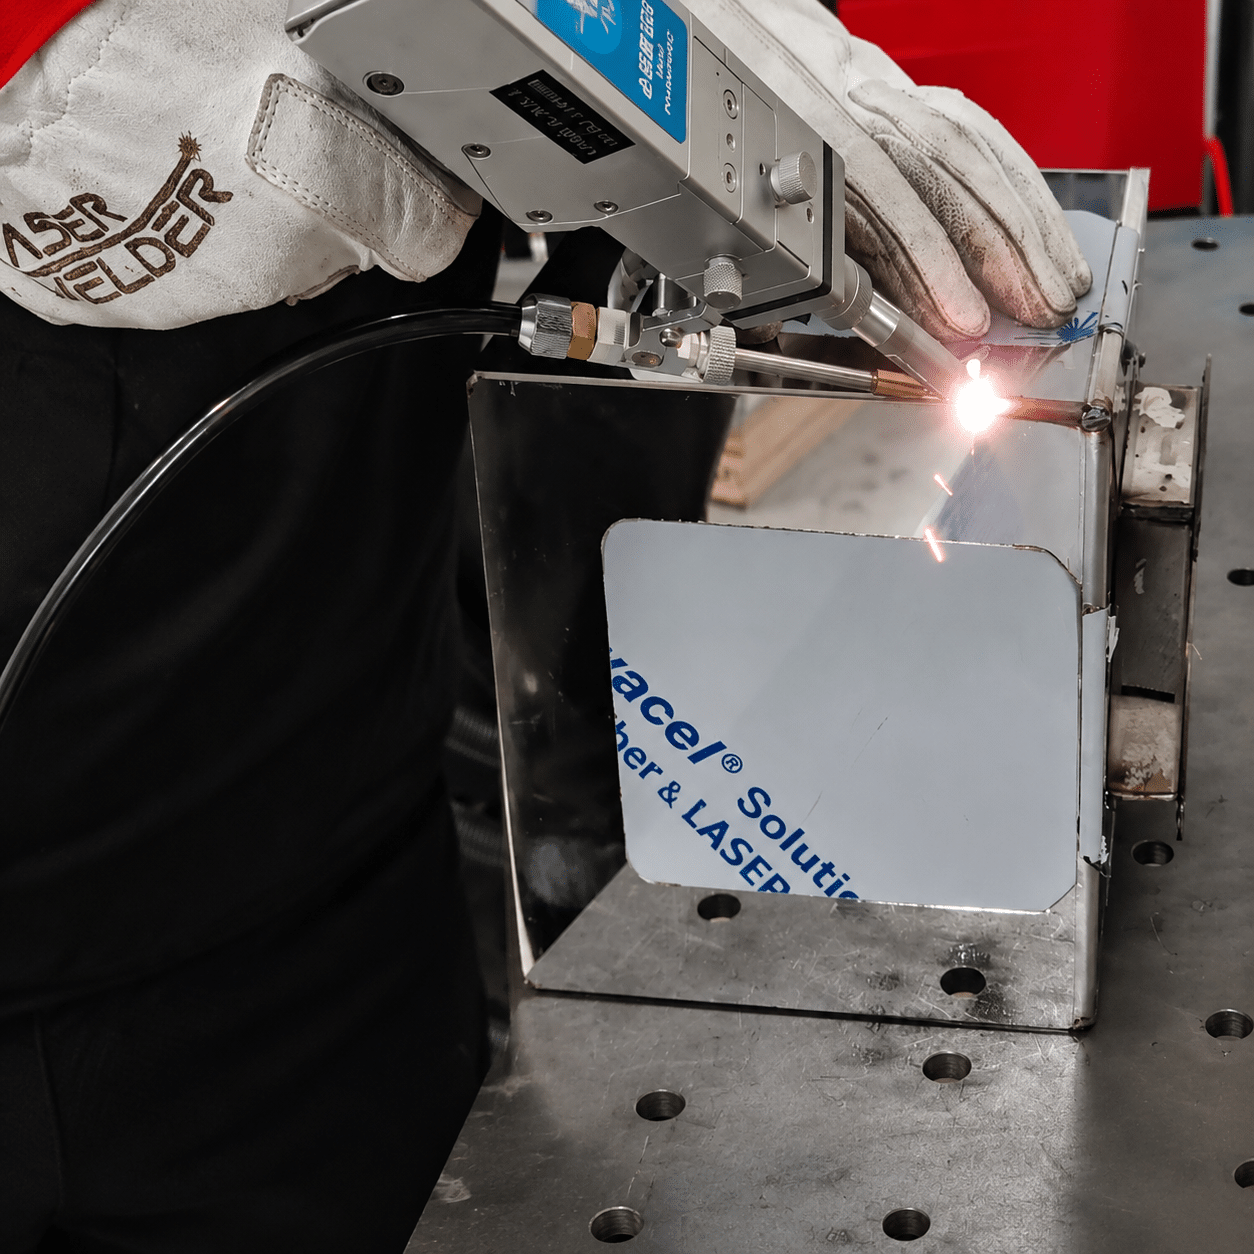
板金レーザー溶接の品質を決定づける要因は何ですか?
きれいな板金溶接は、材料の種類、厚さ、接合部の適合性、治具の支持、シールドガス、ワイヤ送給、および最終的な外観要件によって左右されます。
ギャップとエッジの位置合わせを制御します
板金部品は、切断、曲げ加工、組み立て後に小さな隙間が生じることがよくあります。より正確な嵌合により、継ぎ目がきれいになり、手直し作業を減らすことができます。
- 切断後にエッジの品質を確認する
- 治具を使用して、繰り返し位置合わせを行ってください。
- 隙間を埋めるためのワイヤ供給を追加する
薄型パネルの歪みを防ぐ
適切な出力、速度、溶接経路は、カバー、ドア、パネル、薄型筐体の反りを軽減するのに役立ちます。
- 入熱の制御
- 適切なステッチまたは連続ステッチを使用する
- 溶接後の平面度を確認する
縫製品質を製品用途に合わせて調整する
目に見える製品には、より滑らかな継ぎ目、少ない傷、そして少ない研磨が求められる。一方、構造部品は、貫通力と強度をより重視する。
- 目に見える縫い目か隠れた縫い目かを定義する
- 強度要件を確認する
- 溶接後に研磨またはコーティングを計画する
レーザー出力を選択する 板金の厚さと材質
最適な構成は、板厚、材質、継ぎ目の種類、ギャップの状態、溶接速度、および溶加材が必要かどうかによって異なります。
| 板金加工品 | 一般的なセットアップ | ベストセラー | 確認すべきこと |
|---|---|---|---|
| 0.5~1.2mmの薄板 | 制御パラメータ付き1000W~1500W | カバー、パネル、照明器具、および見える部分 | 焼き抜け、平面度、治具の安定性 |
| 1.2~3.0mmのシート | 1500W~2000Wのハンドヘルドレーザー溶接機 | キャビネット、ボックス、フレーム、および一般的な製作物 | 溶け込み深さ、溶接部の外観、溶接速度 |
| 3.0~5.0mmのシート | 適切なジョイント設計により2000W~3000W | より重いブラケット、フレーム、構造用板金 | 関節の準備、浸透、および熱制御 |
| 小さな隙間や角の継ぎ目 | ワイヤフィーダー付きレーザー溶接機 | 箱、キャビネットの角、および縁にばらつきのある部品 | ワイヤ径、送り速度、継ぎ目形状 |
| 繰り返しバッチ部品 | 治具を用いたレーザー溶接またはロボットによるレーザー溶接 | 生産用キャビネット、筐体、標準アセンブリ | 経路の再現性、負荷方法、および安全配置 |
板金レーザー溶接の結果を確認する 一般的な製品タイプ
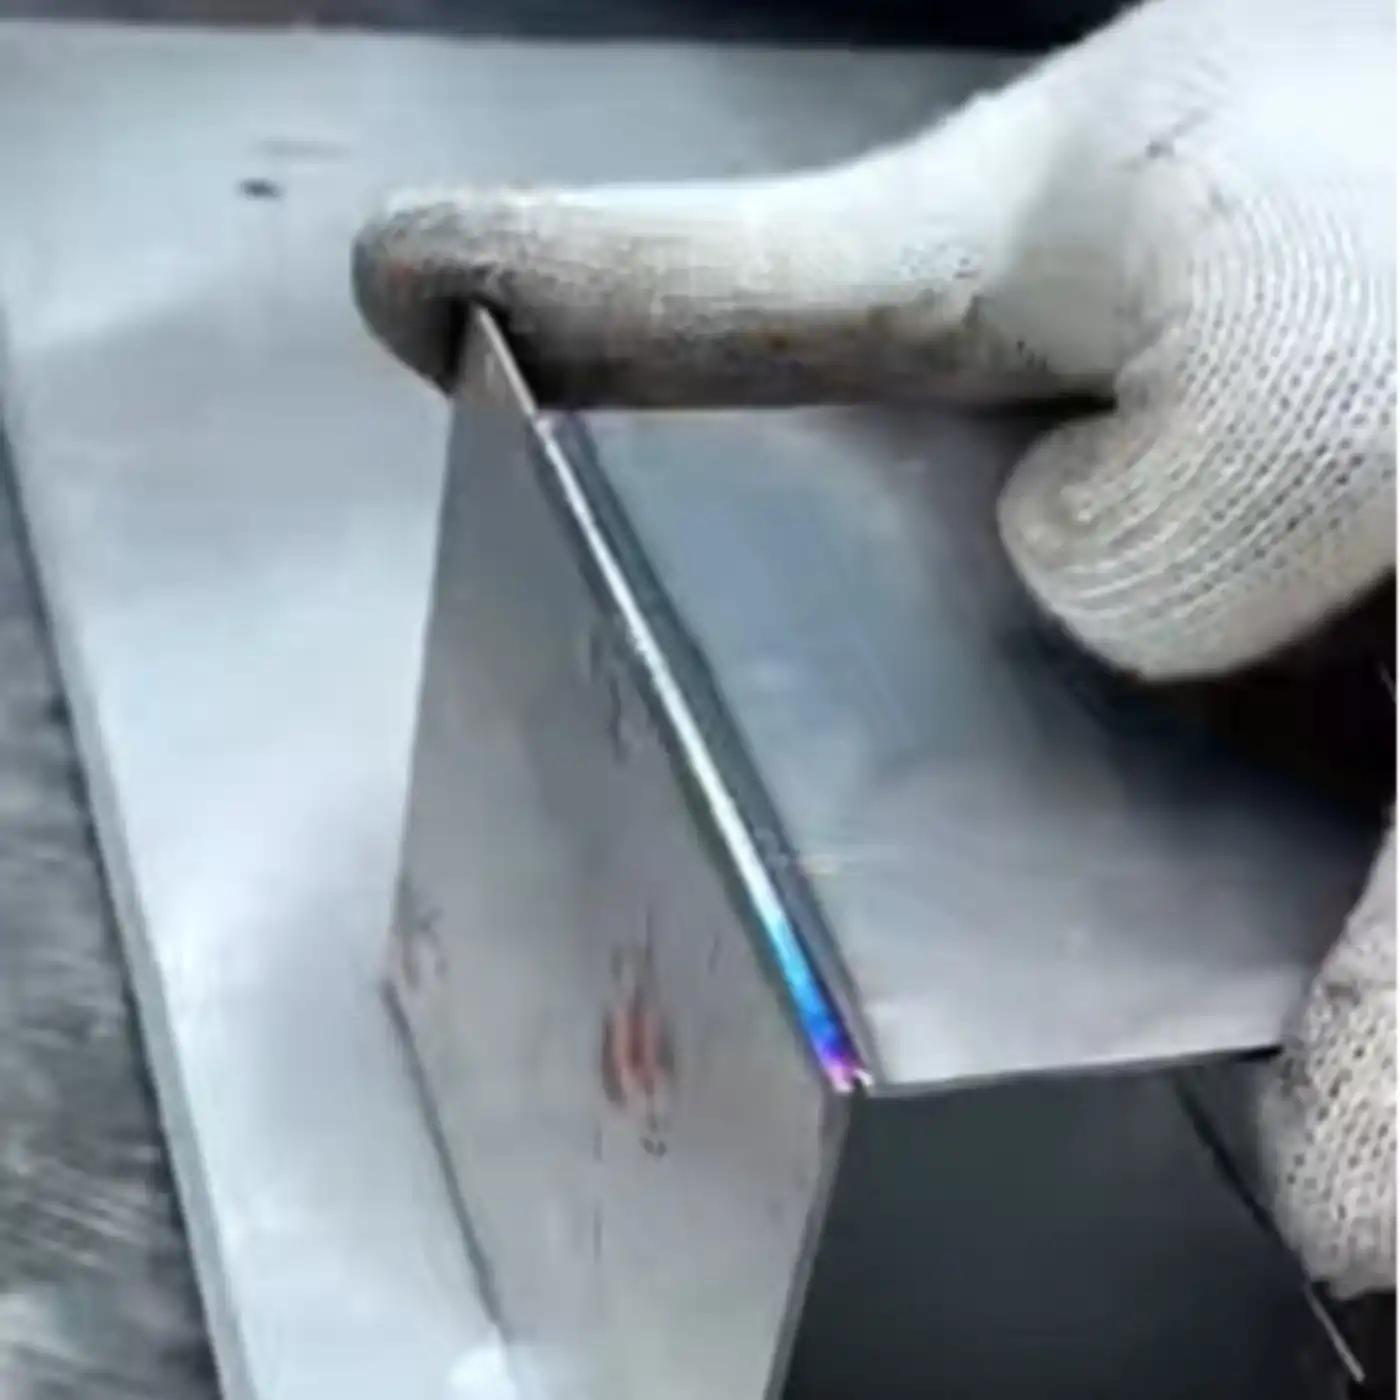
キャビネット、筐体、コーナー継ぎ目、パネル、ブラケット、ワイヤ送給式板金接合部の溶接サンプルを比較してください。
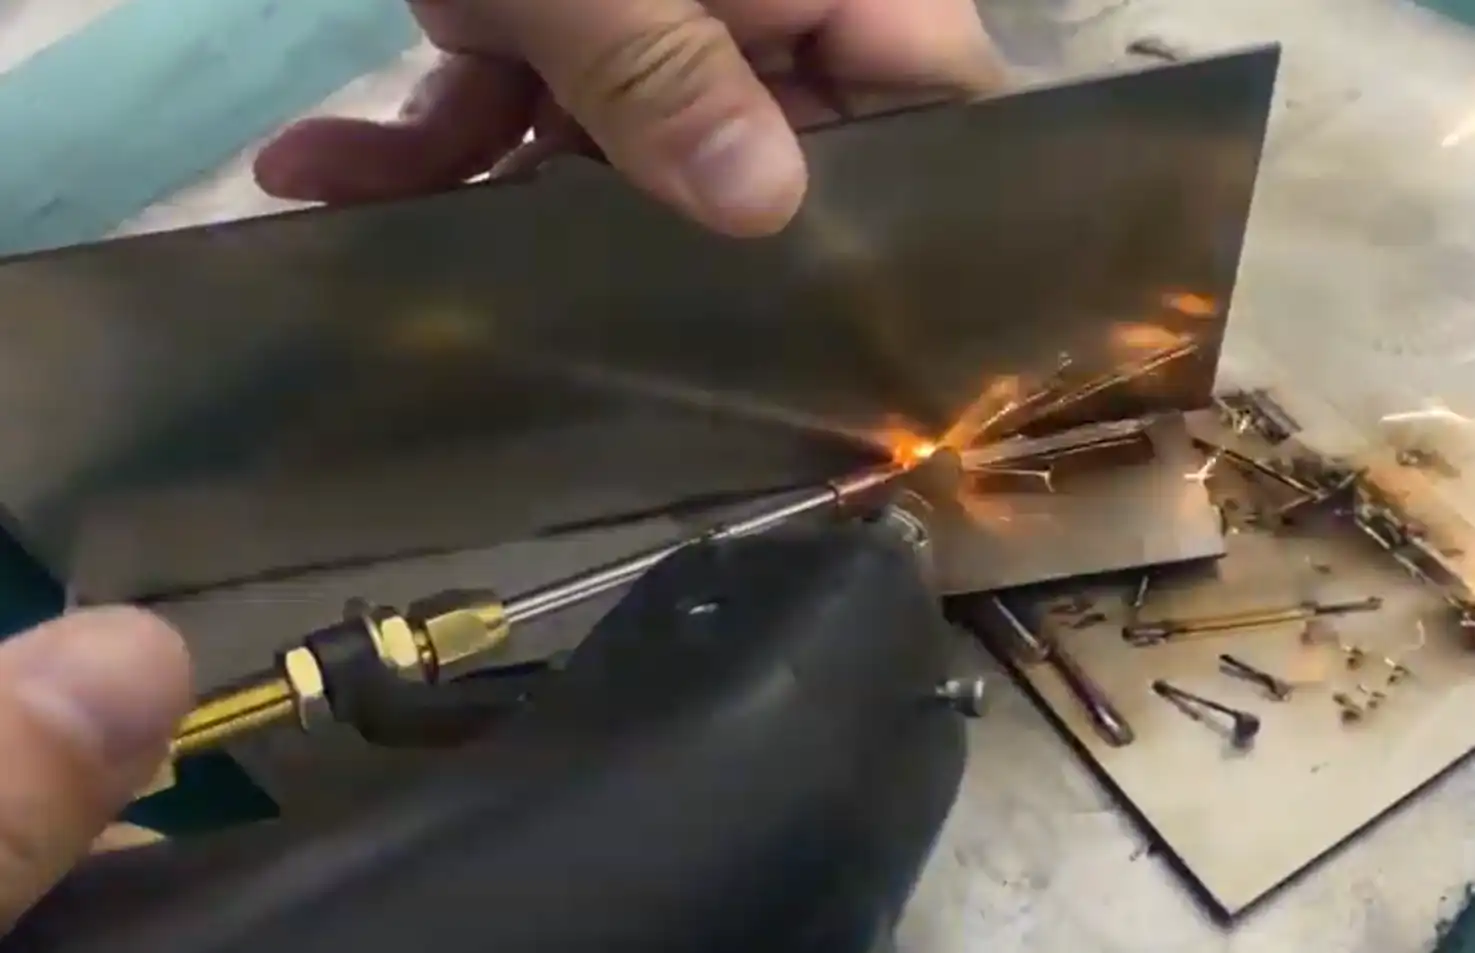
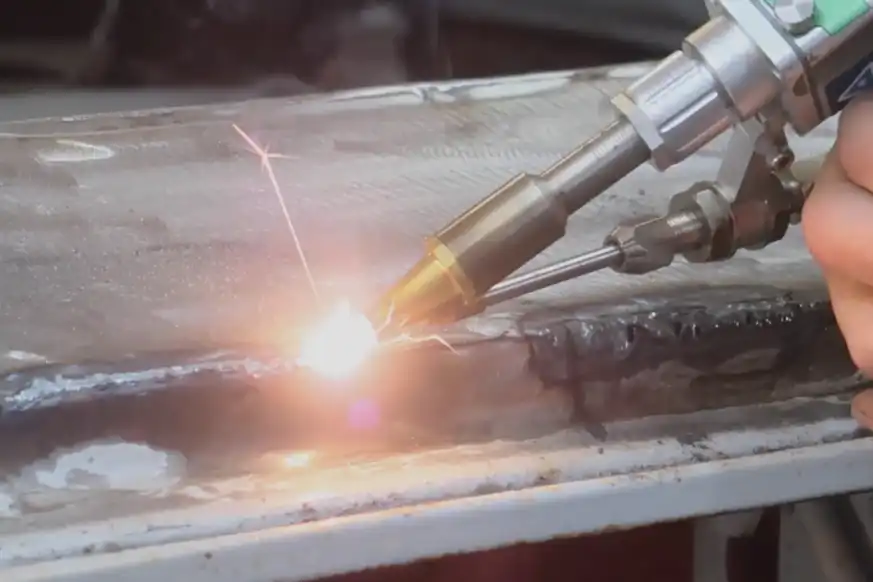
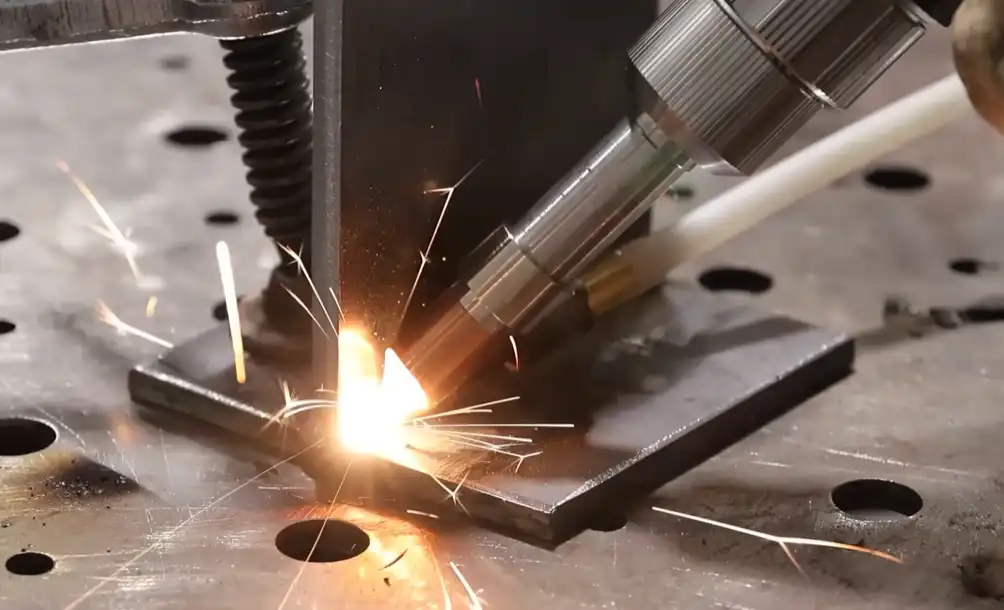
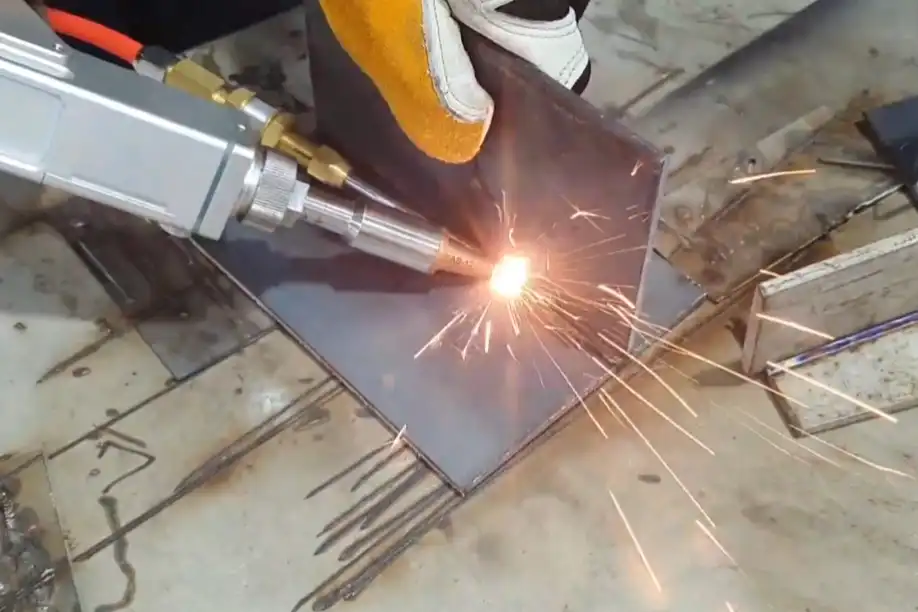
板金レーザー溶接の様子をご覧ください 実際の加工品
機械構成を選択する前に、溶接速度、溶接部の外観、治具の位置、最終的な表面品質を確認してください。
レーザー溶接の設定を合わせてください 板金加工ワークフロー
板金工場では、柔軟性の高い手持ち式装置、安定した水冷システム、隙間を埋めるためのワイヤフィーダー、あるいは繰り返し生産される継ぎ目のためのロボット溶接装置が必要となる場合がある。
ハンドヘルドレーザー溶接機
キャビネット、カバー、修理作業、複合材料、多様な板金部品など、幅広い用途に対応できる柔軟な選択肢です。
空冷式レーザー溶接機
軽量板金溶接において、機動性と簡単なセットアップが重要な場合に最適な、コンパクトなオプションです。
水冷式レーザー溶接機
長時間の連続運転、厚板金属の溶接、および1日に何時間も溶接を行う工場に適しています。
ワイヤフィーダーオプション
角の縫い目、小さな隙間、端のばらつき、および見た目の縫い目埋めに役立ちます。
治具補助溶接
治具を使用することで、位置合わせ精度が向上し、作業者のばらつきが軽減され、繰り返しバッチ生産が可能になります。
ロボットレーザー溶接
板金部品の形状が安定しており、繰り返し工程があり、大量生産が求められる場合に有効です。
板金加工工場を比較する理由 TIG溶接、MIG溶接、スポット溶接によるレーザー溶接
レーザー溶接は、板金製品において、従来の方法よりもきれいな継ぎ目、より速い溶接速度、そしてより少ない歪みが求められる場合によく選ばれる。
| 方法 | 以下のためにベスト | 主な懸念事項 | レーザーが役立つ場合 |
|---|---|---|---|
| レーザー溶接 | 薄いシート、キャビネット、筐体、および目に見える継ぎ目 | 安全設定と正しいパラメータが必要です | より速いスピード、狭い縫い目、そしてより低い熱入力 |
| TIG溶接 | 精密な作業と熟練した手作業による溶接 | 速度が遅く、オペレーターのスキル要求度が高い | レーザーは繰り返し製造される板金部品の生産性を向上させることができる |
| MIG溶接 | 厚みのある製造と高い堆積 | より多くのスパッタ、より広い溶接、そしてより多くの仕上げ作業 | レーザーは目に見える板金製品の研磨を軽減できる |
| スポット溶接 | 重なり合うシートアセンブリ | 縫い目のシーリングが不十分で、シミが目立つ。 | レーザーは、密封された製品に連続した継ぎ目を作ることができる。 |
選択する前にこれらの詳細を確認してください 板金レーザー溶接機
ワークピースに関する明確な情報は、電力、冷却方法、ワイヤ送給装置、治具、安全設定、および溶接パラメータのサンプルを推奨するのに役立ちます。
材質および厚さの範囲
ステンレス鋼、炭素鋼、亜鉛メッキ鋼板、またはアルミニウム板のグレードと一般的な厚さを共有してください。
接合部の種類と継ぎ目の位置
角継ぎ、突き合わせ継ぎ、重ね継ぎ、端継ぎ、箱型組立には、それぞれ異なる工程設定が必要です。
外見に関する要件
目に見える部分は、溶接後の継ぎ目をより滑らかにし、変色を少なくし、研磨を少なくする必要があるかもしれません。
隙間と取り付け状態
切断、曲げ加工、または組み立てによって隙間が生じる場合は、ワイヤフィーダーまたはより精度の高い治具が必要になる場合があります。
生産量
日々の作業量によって、手持ち式、水冷式、治具補助式、またはロボット式レーザー溶接のいずれを選択するかが決まる。
溶接後処理
部品がブラッシング、研磨、塗装、粉体塗装されるのか、それともすぐに組み立てられるのかを確認してください。
板金サンプルをお送りいただければ、実用的な溶接方法をご提案いたします。
材料、厚み、接合タイプ、ギャップサイズ、溶接部の写真、目標生産速度、外観要件をお知らせください。Oceanplayerは、レーザー出力、冷却方式、ワイヤフィーダーのオプション、治具の提案、溶接サンプルパラメータなどをご提案いたします。
ワークピースの詳細を共有する
材料、厚さ、接合方法、写真、および目標とする縫い目結果をお送りください。
試験溶接パラメータ
電力、速度、シールドガス、ワイヤ送給、最終的な継ぎ目の仕上がりを確認してください。
構成を選択
手持ち式、空冷式、水冷式、ワイヤ送給式、またはロボット溶接装置を選択してください。
Oceanplayerをもっと詳しく見てみよう レーザー溶接オプション
板金溶接作業に最適な構成を選択するために、関連する機械および用途のページを比較してください。