


シングル振り子とダブル振り子 レーザー溶接
単振り子は通常、1軸ビームの振動を表し、二重振り子は通常、2軸の操舵を表します。制御されたジョイントには、直線で十分な場合があります。ジョイントに異なるエネルギー配置が必要な場合、2軸によって円や楕円などのオプションが追加されます。追加の軸だけでは強度や厚みの許容範囲が確保されないため、実証済みの融合性と再現性に基づいて選択してください。
実験室でのレーザー溶接の写真。これは溶接プロセスを示すものであり、振り子のモードの比較を示すものではありません。
写真: クロルク / ウィキメディア・コモンズ, CC BY-SA 3.0暗いオーバーレイでトリミングされた画像を表示しています。
ヘッドに2つのスキャン軸があると、何が変わるのでしょうか?
主な違いは、集光スポットがヘッドに対してどの位置に移動できるかという点です。一般的なガルバノメーター設計では、駆動ミラーがビームを1つの軸に沿って制御します。2つの軸が連動することで、2次元の経路を生成できます。ヘッドまたはワークピースは、依然として継ぎ目に沿った全体の移動を提供します。
「振り子」「スイング」「ウォブル」は商業用語です。メーカーはシングルとデュアルの比較において、 1軸/2軸という区別を用いますが、実際のモデルを確認してください。「ダブル」という表記だけでは、レーザーが2つ、スポットが2つ、またはフィラーワイヤーが2本あるとは限りません。
スポットはスキャン軸に沿って移動する。図示された線は、前進方向に対して垂直である。
両方のスキャン軸が連動して動き、プログラムされた中心点の周囲をループ状に描画します。
軸の振幅が異なると、軌跡は細長くなり、その向きが重要になる。
交差する通路は、中心部と周辺部への訪問方法に新たな選択肢を加える。
| 機能 | 1軸ヘッド | 2軸ヘッド |
|---|---|---|
| スキャンパス | 利用可能な軸に沿った線。継ぎ目に対するその方向は、設置方法と向きによって異なります。 | コントローラーによって制御される二次元経路。直線モードも利用可能な場合があります。 |
| 独立した制御 | 対応している回線幅、周波数、波形。 | 位相、方向、経路形状の両面を制御できる可能性があるが、すべてのコントローラがすべての変数を公開しているわけではない。 |
| 幅と奥行き | 幅の広い線を使うと、縫い目を広げて深さを浅くすることができる。 | 小さな円でも、幅は狭い場合がある。軸の数だけでは、幅や深さは判断できない。 |
| 隙間埋めおよび充填機能 | ビーム、ワイヤー、エッジが適切に調整されている場合は、フィラーワイヤーを使用して作業できます。 | ワイヤーやエッジを迂回するより多くの方法。ただし、十分な金属量と安定した転送が依然として必要。 |
| 購入の正当性 | 実証済みの生産ラインプロセスは、要求される生産量において、両機関の要件を満たしている。 | この追加動作は、測定された問題を解決するため、または想定される部品ファミリーに必要なものです。 |
画面が小さい場合は、表を左右にスクロールしてすべての列をご覧ください。
例えば、IPG社はウォブルヘッドのラインナップに、直線、円、8の字、無限遠モードを挙げています。これは利用可能なビーム経路オプションを示すものであり、すべての2軸ヘッドが同じ機能をサポートすることを保証するものではありません。より広範なプロセス定義については、「ウォブルレーザー溶接の意味」を参照してください。
「幅と周波数」を一致させるだけでは不十分な理由
保存されたレシピは、数量が同じ意味を持つ場合にのみ再現可能です。加工対象物における経路、光学系と焦点、レーザー出力、送り速度、波形、遮蔽、およびワイヤ設定を記録してください。
スポット径とスキャン幅を分離する
スポット径とは、特定の平面における集束ビームの直径を、規定された直径に基づいて表したものです。スキャン幅とは、ビームの移動範囲を表します。コントローラの「2mm振幅」とは、ピークツーピークの2mm掃引、半径2mm、または円全体の直径を意味する場合があります。どの定義が使用されているか、またその値が動作距離で校正されているかを確認してください。
出力、スポット形状、焦点が一定の場合、スキャン範囲を広げても、移動するスポット内の瞬間的な強度が自動的に低下するわけではありません。これは、照射時間、再照射回数、および接合部周辺に蓄積されるエネルギーを変化させます。ビームの焦点をずらしてスポット自体を大きくすることは、これとは異なる変化です。EN AW 5083 の研究では、同じ出力であっても、小さな振動ビームと大きな振動ビームを明確に区別しています。
完全なスキャンサイクルを前進移動に関連付ける
vが一定の前進速度(mm/s)、fが1秒あたりの完全な振動サイクル数である場合、1サイクルあたりの前進距離はp = v / fとなります。このピッチは、レシピを比較するのに役立ちます。これは、細孔限界、浸透モデル、または完全な重なり率ではありません。
計算例:サイクル数の増加、線路エネルギーは変化なし
ビーム出力1,500W、移動速度20mm/s、スポット中心の半径1mmの円形経路を想定します。これらはあくまで例示であり、推奨される溶接設定ではありません。
| 数量 | 100 Hz | 200 Hz |
|---|---|---|
| 1サイクルあたりの進角、v/f | 20 mm | 20 mm |
| 頭部に対する円速度、2πrf | 628ミリメートル/秒 | 1,257ミリメートル/秒 |
| 前方シーム長あたりの入射エネルギー、P / v | 75 J/mm | 75 J/mm |
モバイル端末では横にスクロールしてください。
2番目のケースでは、溶接箇所をより頻繁に再訪し、スポットを円周上でより速く移動させます。入射線エネルギーは半減しません。部品上の実際のスポット速度には前進移動が含まれ、吸収される熱量も結合状態に依存します。どちらの列も、結果として得られる溶接を予測するものではありません。
ビーム発振周波数は、レーザーパルス周波数や出力変調周波数とは別に設定してください。また、コントローラが完全なサイクル数をカウントするかどうかも確認してください。パルス動作の場合、経路に対するパルスタイミングも変数の一つとなります。IPGの銅溶接研究では、過剰な回転速度が試験プロセスを不安定にする可能性があり、周波数が高いほど良いとは限らないことが分かりました。
あなたの関節には、どの治療法を試すべきでしょうか?
必要な溶融部と実際の部品のばらつきから始めます。2枚の魅力的な表面写真を比較するのではなく、各経路がこれらの要件をどの程度満たしているかを比較する方が効果的です。
生産ラインは生産ソリューションになり得る
隙間と位置を制御した再現性の高い縫い目を作るには、横線が両端に到達し、必要な根元または界面の融合が得られるかどうかをテストしてください。もしそれが可能であれば、追加のパターンはほとんど役に立たないでしょう。
直線は、パス形状の変数の数を制限するため、開発のベースラインとしても有用です。実際の幅、向き、波形を記録に残しておきましょう。正弦波は反転点付近で速度が低下するため、単純なパスであっても、どこでも均一な滞留時間を持つとは限りません。
エネルギーが異なる経路を必要とする場合、2つの軸が役立ちます。
プールの周囲を繰り返し動かすことで関節の調子が良くなる可能性がある場合は円形を、継ぎ目に沿って、または継ぎ目を横切るように希望する広がりが異なる場合は楕円形を、中心から端までの露出の異なる範囲を調べる必要がある場合は交差経路を試してみてください。
形状を変えると、経路長、局所速度、再訪回数も変わります。実用的な生産速度で必要な融合と欠陥を比較してください。8の字型は円に比べて普遍的な利点はありません。
異種金属接合部については、混合状態と必要な電気的・機械的結果を検査してください。目視可能なステンレス鋼の継ぎ目については、仕上げと溶融の両方を含めてください。密閉部品については、漏れ試験の要件を定義してください。材料名や業界名だけでは、パターンを選択することはできません。
ギャップサイズとフィラーワイヤーが選択にどのような影響を与えるか
ビームの動きによってエネルギーが分散され、溶加材が材料を補充します。走査幅を広げても、不足している金属を補うことはできません。開いた接合部は、パターンを変更する前に、接合精度の向上、溶加材の使用、または接合部の設計変更が必要となる場合があります。
角型突合せ継手の場合、最終的なビード形状を考慮する前のギャップ面積は、おおよそ厚さ×ギャップ幅となります。ワイヤの供給量は、この要求と前進移動量に合わせて調整する必要があります。重ね継手は形状が異なり、目的は重なり合う部分全体を埋めることではなく、適切な溶融接合を実現することです。溶接ルートギャップガイドでは、接合方法とサポートについてさらに詳しく説明しています。
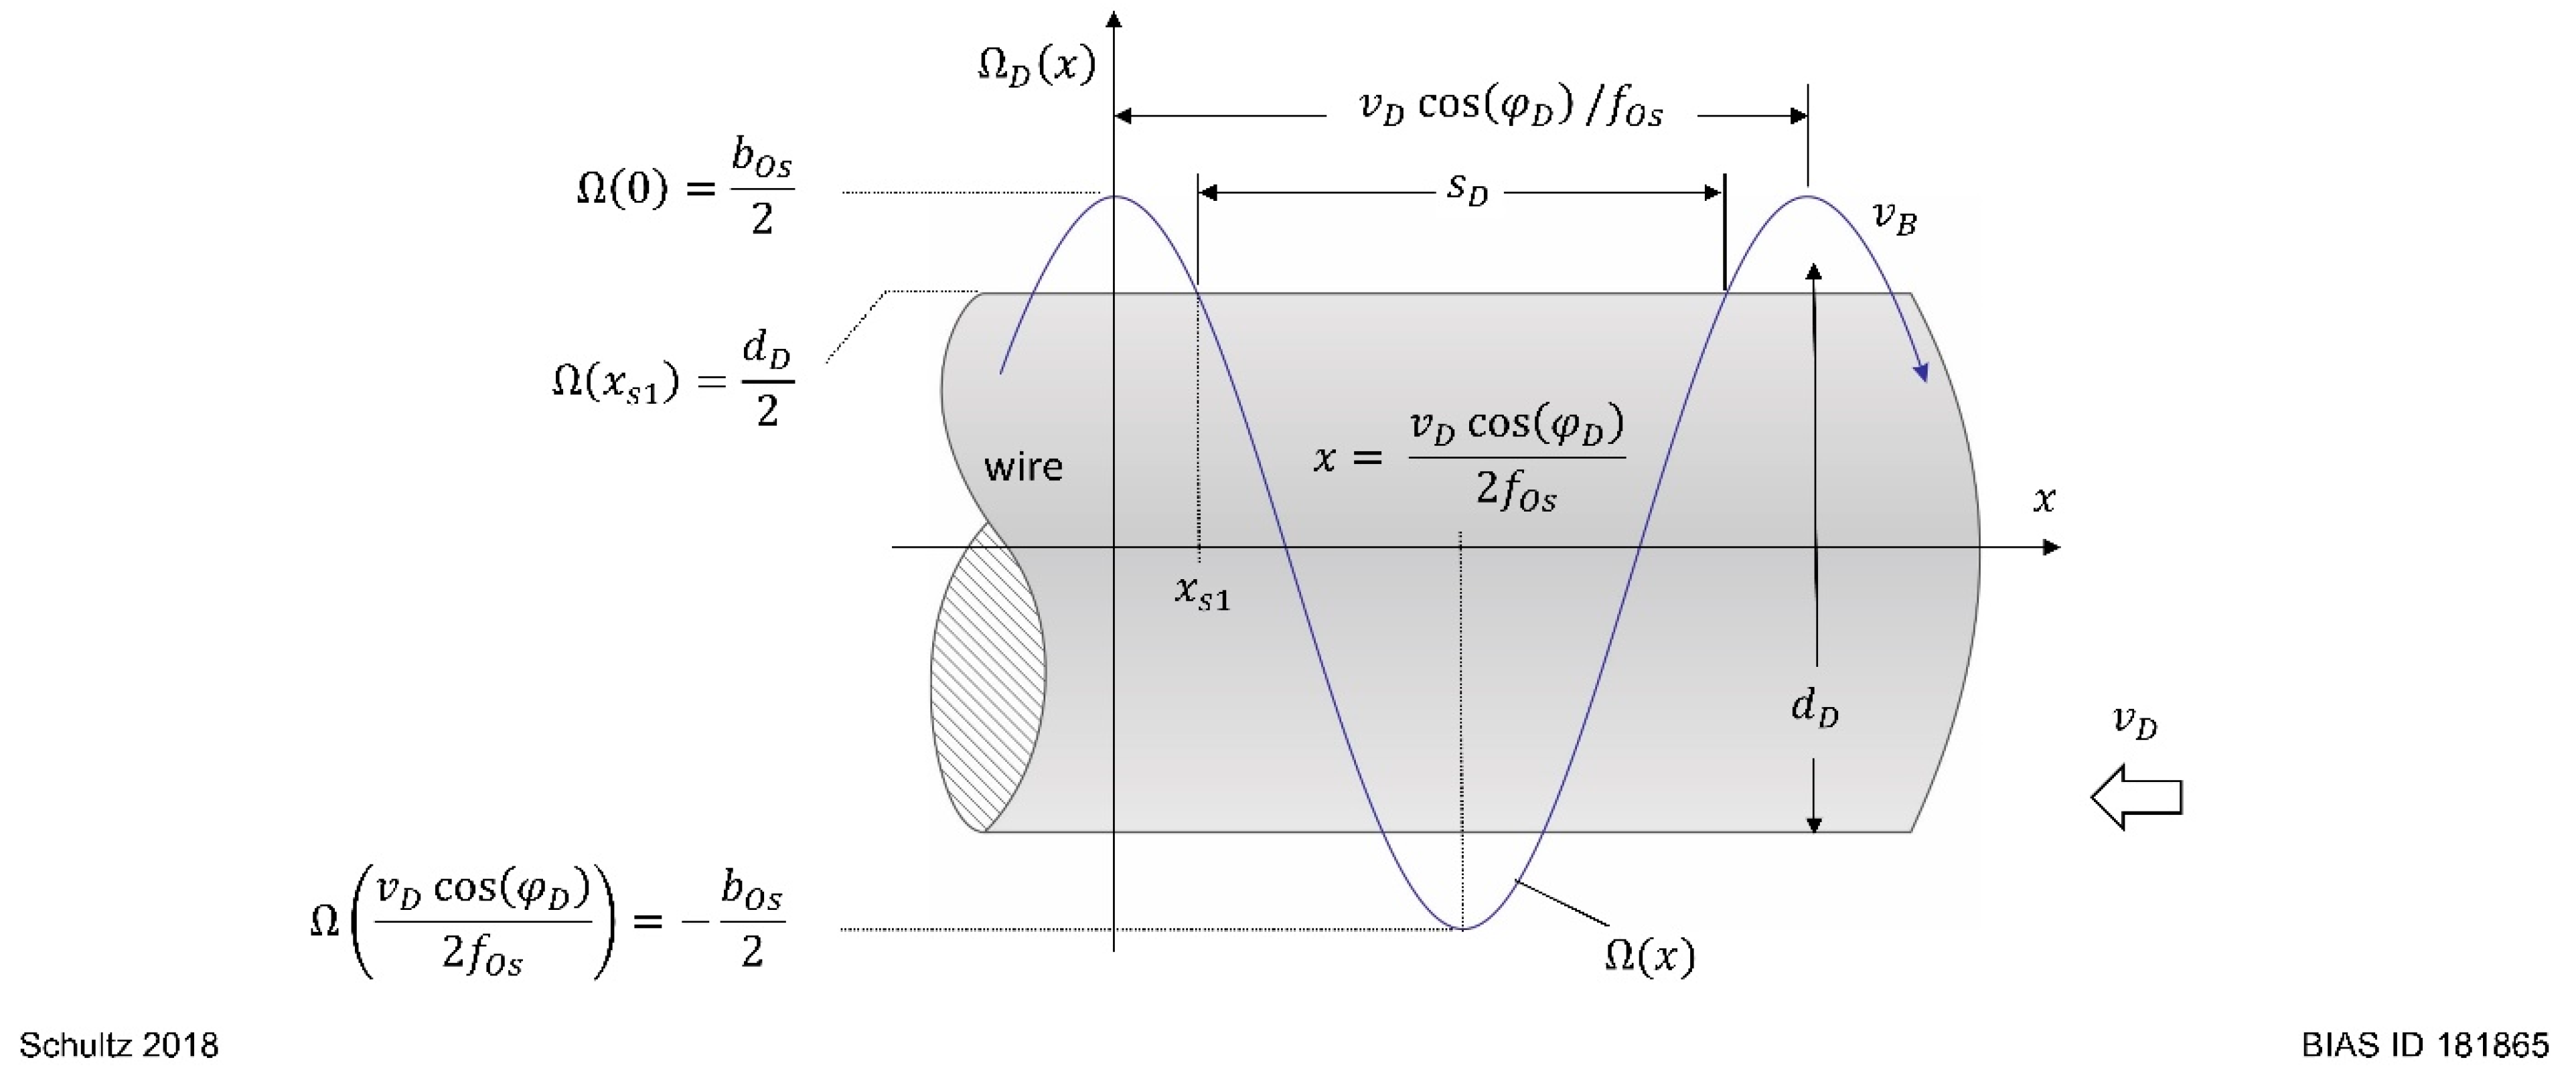
ワイヤを用いた単軸溶接は、実際の研究構成である。
シュルツ氏の2019年の研究では、1.5 mm厚のEN AW-6082鋼板と1.2 mm厚のML 4043溶加材を用いた横方向一次元振動が用いられた。この研究では、不安定なプロセス遷移と溶融が不十分なワイヤセグメントとの関連性が示された。また、走査軸が1つであってもワイヤとビームの協調が重要である理由が明らかになったが、他の装置に適用可能な最大ギャップ値を確立するものではない。
試作では、測定されたギャップの最小値、公称値、最大値、ワイヤ径、送り速度、照準、安定性を記録してください。溶融部と最終的な機能も評価してください。上部のビードが広い場合、アンダーフィルや未溶融の界面が存在する可能性があります。
幅の広い道が継ぎ目を悪くする場合
欠陥の位置と記録された変化を参考に、次の試行を進めてください。症状には複数の原因が考えられるため、明確な比較対象なしに、出力、速度、焦点、波形を同時に変更することは避けてください。
| 観測結果 | 何が変わったのか | 次のチェック |
|---|---|---|
| 顔幅が広いほど、貫通力は低下する。 | エネルギーの投入位置が、必要な核融合領域からずれてしまった。焦点位置も変化した可能性がある。 | 基準値と比較してください。実際のスキャン幅、スポットサイズ、フォーカス、および出力パワーを確認してください。 |
| 周期的または不均一なビーズ | 移動、スキャンサイクル、波形、ワイヤ送給の相互作用が不安定になる可能性がある。 | サイクルごとの送り量を計算し、欠陥間隔を工程記録と比較する。ワイヤ転送を検査する。 |
| 片方の端が濡れにくい | 継ぎ目のずれ、トーチの角度、または経路の向きによっては、反対側が有利になる場合があります。 | 加工対象物における経路の中心と向きを確認し、次に断面の両側を検査する。 |
| 気孔、飛沫、クレーターが残る | 選択された経路ではこのプロセスが安定しない可能性があり、清浄度、コーティング、または遮蔽も影響を与える可能性があります。 | 準備状況とガス供給状況を確認し、候補者の進路を適切な内部試験と比較する。 |
| 埋め戻し不足または根のたるみ | ギャップ容積、配線供給、プール支持、および熱入力のバランスが崩れている可能性があります。 | ギャッププロファイルとワイヤ送給量を測定し、スキャン幅を広げれば欠落部分が復元されると安易に考えないでください。 |
モバイル端末では横にスクロールしてください。これらは調査ルートであり、自動的なパラメータ補正ではありません。
2つの頭を公平に比較する方法
経路比較とシステム全体の比較は分けて行ってください。ヘッドを変更すると、光学系、焦点スポット、コントローラーの動作、出力も変化する可能性があります。ディスプレイ設定を同一にしても、第2軸の影響を分離することはできません。


- 結果を定義する。 材質と状態、厚さ、接合部の形状、必要な融着、許容される欠陥、および関連する強度、漏洩、または電気試験を指定してください。
- 再現可能な基準値を確立する。 ヘッド、光学系、光源、ソフトウェアバージョン、および実際のスポットを特定します。出力、移動量、焦点、波形、幅定義、周波数、ガスおよびワイヤーの設定を記録します。
- 意図した差異をテストする。 同一の接合基準および検査基準に基づいてパターンを比較する。システム全体を比較する場合は、それぞれの構成を報告し、同一の生産制約の下で最適化を行う。
- 製造上のばらつきを含める。 関連するギャップと位置の制限、開始、停止、およびコーナーをテストしてください。手持ち作業の場合は、非常に有利なパスが1回だけではなく、現実的な作業者のばらつきを考慮してください。
- 文書化された処理期間を公開する。 要件を繰り返し満たす条件を選択してください。許容範囲、検査頻度、変更管理、および異常結果に対する対応を記録してください。
特定の疑問に答えるために、セクションと必要な非破壊検査または性能試験を使用してください。レーザー溶接シーム品質ガイドでは、各種類の証拠が何を立証できるかを説明しています。
手順書は資格認定書とは別に保管する
溶接手順仕様書(WPS)は、溶接プロセスを記述したものです。ISO 15609-4:2009は、レーザービーム溶接におけるWPSの内容を規定しています。ISO 15614-11:2025は、電子ビーム溶接およびレーザービーム溶接における手順認定試験を規定しています。ベンダープリセットだけでは、完全なWPSでも認定記録でもありません。実際の作業に必要な版、修正、および承認ルールを使用してください。
供給業者はどのような書類を提出すべきでしょうか?
構成全体を明記した仕様書とサンプルレポートを請求してください。以下の詳細情報があれば、プロセスを実行するチームにとって見積もりがより役立つものになります。
- ビームステアリング: アクティブな軸、利用可能な溶接経路、方向制御、および2軸ヘッドが必要なラインモードを実行できるかどうか。
- 使用可能な制限事項の組み合わせ: 選択された波形と光学系に対して許容される幅と周波数。個別の最大値は、それらが同時に使用可能であることを保証するものではありません。
- 光学的な互換性: 波長、承認された光源と光ファイバー接続、出力定格、焦点範囲、冷却、および反射材に関するガイダンス。
- 生産統合: 配線供給、ロボットまたはモーションインターフェース、必要に応じた縫い目追跡、レシピ保存、およびアラーム処理。
- サービスと承認: 消耗品、検査手順、スキャナーの校正、スペアパーツの納期、およびお客様の材料と接合部に関連付けられた試用レポート。
単軸溶接機の場合、ヘッド部分だけを交換することでアップグレードできますか?
システムメーカーが組み合わせを承認した場合に限ります。光インターフェース、電源処理、冷却、コントローラ、スキャナドライバ、配線、インターロック、ワイヤ/ノズル配置は互換性がなければなりません。正確な交換に必要な統合および検証手順を入手してください。コネクタが一致するだけでは十分な証拠にはなりません。
2軸ヘッドはメンテナンス費用が高くなるのでしょうか?
実際のヘッド設計とサービススケジュールを比較してください。軸数だけでは、保護窓の消費量、校正作業、修理費用、ダウンタイムは決まりません。一律のコスト率を用いるのではなく、想定される稼働サイクルに基づいた、項目別のサービスおよびスペアパーツの見積もりを依頼してください。
Oceanplayer Laser社とレーザー溶接アプリケーションについてご相談いただくには、接合図面、材料、測定された適合範囲、および受入要件をお送りください。評価においてお客様の生産にとって重要な違いを把握できるよう、提案するヘッドまたは現在のレシピも併せてご提供ください。
- グレード、コーティング、厚さの組み合わせ
- 接合部の図面と測定された隙間範囲
- 必要な溶融部と試験基準
- 現在の設定と失敗したサンプル(利用可能な場合)
- サイクル目標と生産変動