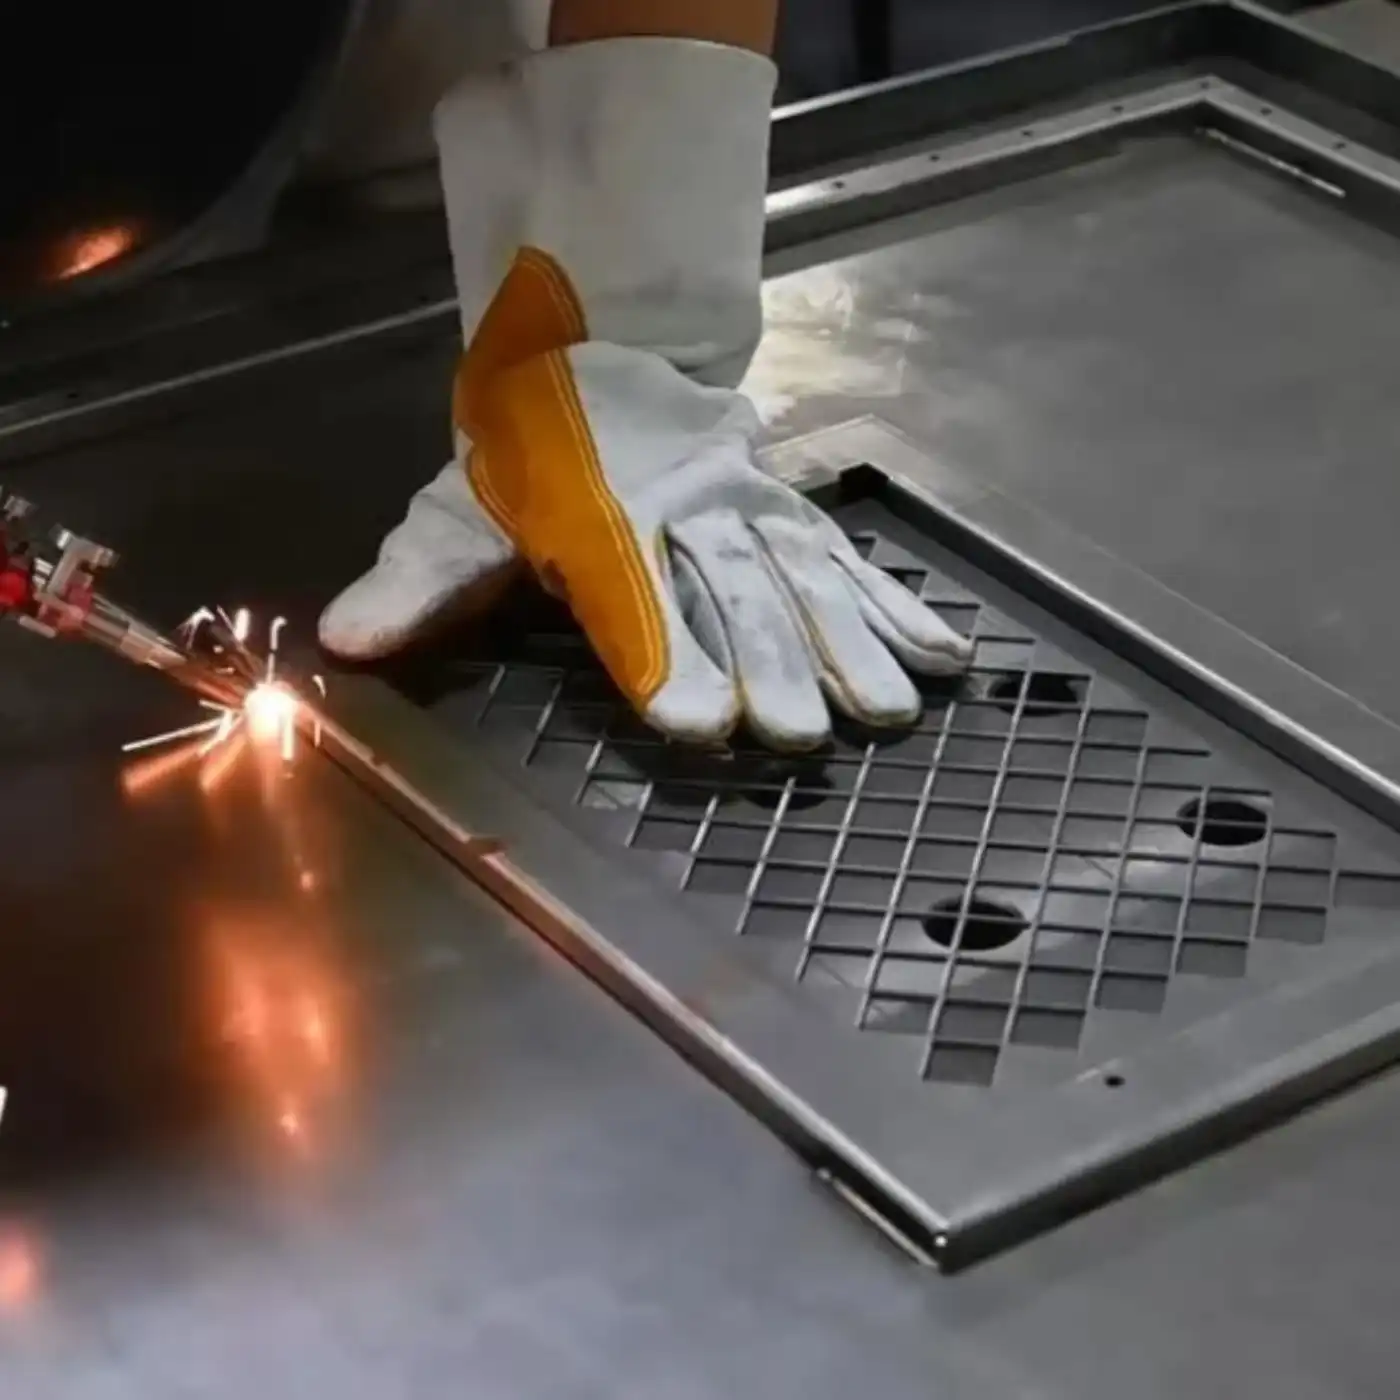
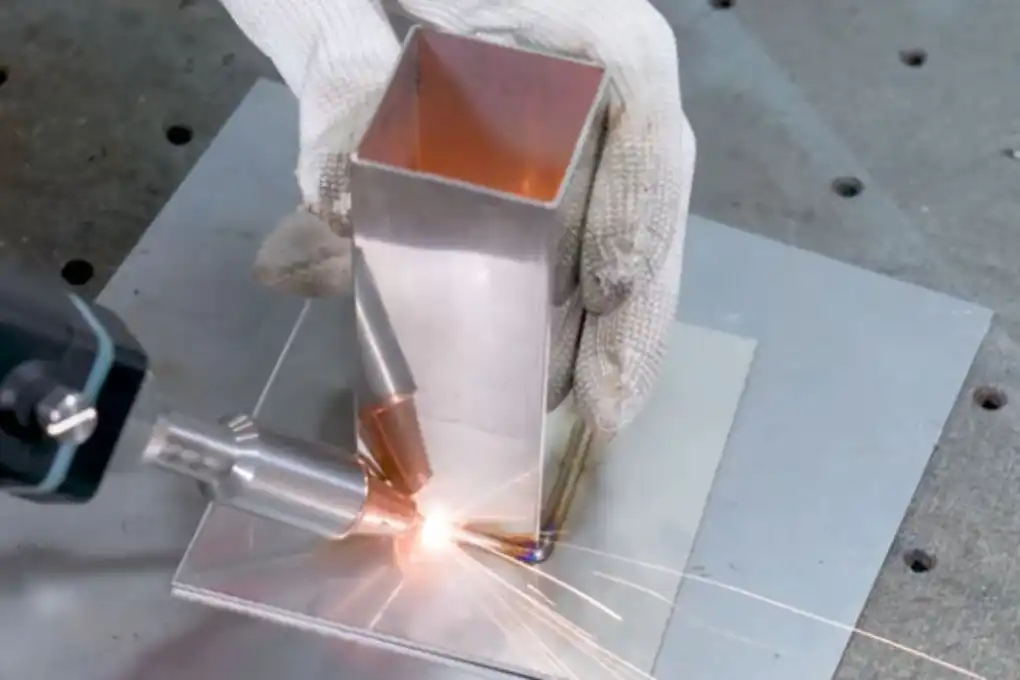
ステンレス鋼のレーザー溶接 よりきれいな縫い目、より低い発熱、より速い生産。
オーシャンプレイヤーのステンレス鋼レーザー溶接ソリューションは、薄板、キャビネット、チューブ、キッチン用品、ドア、フレーム、カスタム金属部品などを、狭い溶接幅、歪みの低減、溶接後の研削作業の軽減で溶接するのに役立ちます。材料の厚さ、溶接幅、作業量、仕上がり要件に応じて、ハンドヘルド式、空冷式、水冷式、ワイヤフィーダー式のレーザー溶接機をお選びいただけます。
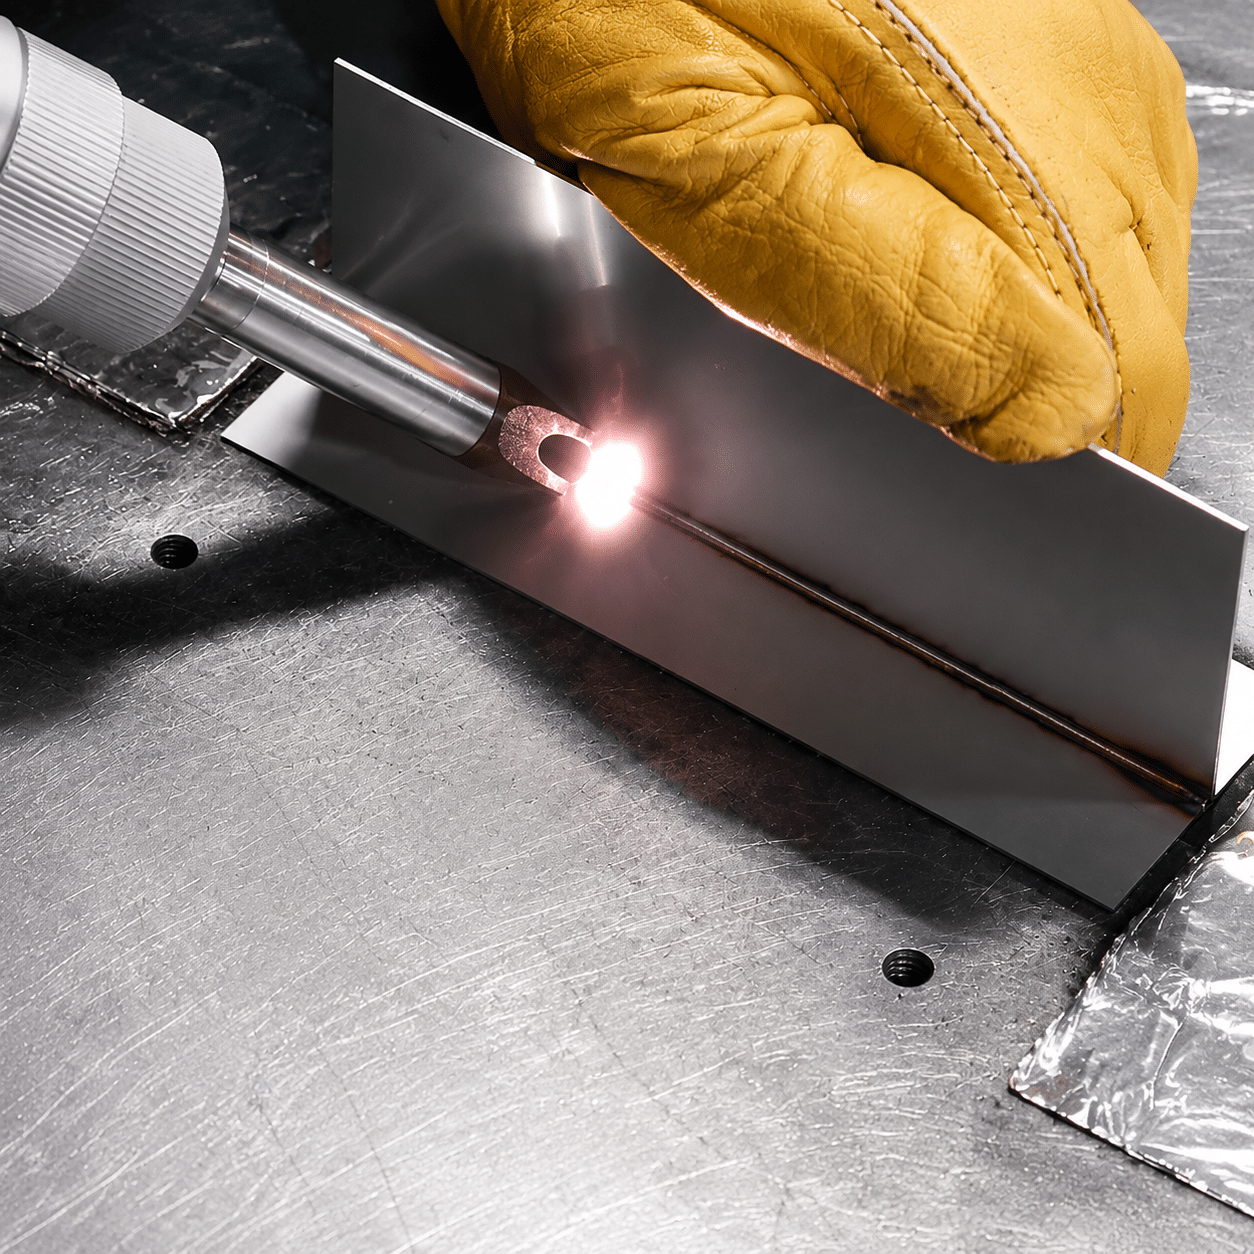
- 薄いステンレス鋼板の溶接
- 熱による歪みや研磨が少なくなる
- 溶接試験サンプルあり

一般的なステンレス鋼溶接の問題 レーザー溶接は問題を解決するのに役立ちます
ステンレス鋼部品が露出する場合、溶接部は強度が高く、きれいで、仕上げが容易でなければなりません。レーザー溶接は、生産速度の低下や研磨作業の増加につながる問題を軽減するのに役立ちます。
溶接継ぎ目が幅広または不均一
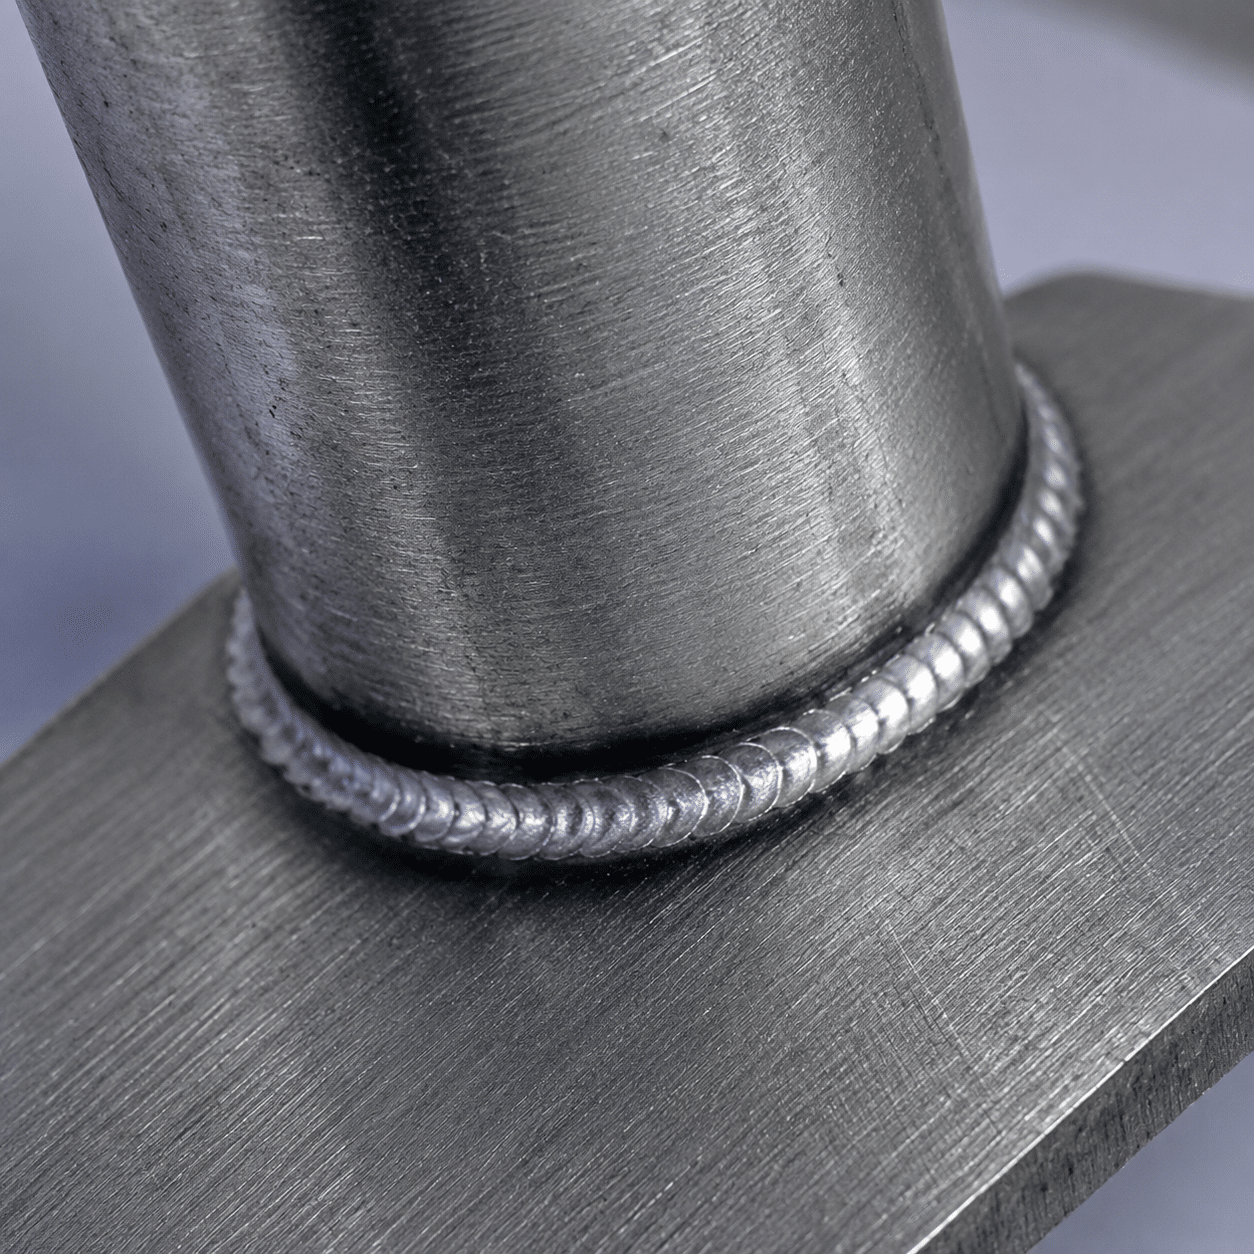
レーザー溶接の継ぎ目が狭いと、製品の外観が向上し、溶接後の研磨作業量を減らすことができます。
薄板の熱変形
熱入力が低いほど、薄いステンレス鋼の反り、焼け付き、および広範囲にわたる熱影響部の発生を防ぐのに役立ちます。
手動溶接の出力が遅い
レーザー溶接は、溶接速度を向上させ、ステンレス鋼部品の繰り返し溶接において安定した結果をもたらすことができる。
レーザー溶接が最適なステンレス鋼製品
レーザー溶接は、外観の美しさ、温度制御、効率的な生産が求められるステンレス鋼部品に特に有効です。
- 厨房機器、シンク、キャビネット、作業台、食品グレードの金属製品。
- ステンレス製のドア、窓、手すり、枠、装飾パネル。
- 電気キャビネット、筐体、シャーシ、および板金アセンブリ。
- ステンレス製のチューブ、配管継手、小型タンク、および非加圧容器。
- 広告用文字、ディスプレイ什器、家具部品、特注製作。
レーザー溶接出力を選択する ステンレス鋼の厚さと生産ニーズ
適切なレーザー出力は、材料の厚さ、接合部の種類、必要な溶け込み深さ、継ぎ目ギャップ、溶接速度、および溶加材が必要かどうかによって異なります。
| ステンレス鋼の厚さ | 一般的なセットアップ | ベストセラー | 確認すべきこと |
|---|---|---|---|
| 0.5-1.0mm | 1000Wまたは制御された低電力設定 | 薄板、筐体、装飾パネル | 熱入力、焼損、および器具の安定性 |
| 1.0-2.0mm | 1000W~1500Wのハンドヘルドレーザー溶接機 | キッチン用品、キャビネット、板金部品 | 溶接部の外観と溶接速度 |
| 2.0-3.0mm | 1500W~2000Wレーザー溶接機 | フレーム、チューブ、厚板アセンブリ | 貫通、シールドガス、および接合部の取り付け |
| 3.0-6.0mm | 適切なジョイント設計により2000W~3000W | より重厚なステンレス鋼加工 | 侵入、パス戦略、エッジ準備 |
| 縫い目が目立ち、隙間がある | ワイヤフィーダー付きレーザー溶接機 | 小さな接合部の隙間がある部品、または目立たない継ぎ目充填 | ワイヤ径、送り速度、継ぎ目形状 |
ステンレス鋼のレーザー溶接の外観と強度に影響を与える要因は何ですか?
優れた結果を得るには、機械のパワーだけでは不十分です。接合部の精度、シールドガス、焦点、移動速度、表面処理など、すべてが最終的な溶接部の仕上がりに影響します。
溶接前にギャップを制御する
ぴったりと接合することで、継ぎ目の均一性が向上します。隙間が広い場合は、ワイヤーフィーダーを使用すると継ぎ目を埋め、見た目を改善できます。
- 隙間のサイズとエッジの位置合わせを確認してください
- 繰り返し使用する部品には治具を使用する
- 必要に応じてワイヤ送給を追加する
適切な防護ガスを使用してください
ステンレス鋼の溶接では、酸化、変色、表面汚染を軽減するために、適切なシールドガスが必要となるのが一般的です。
- 溶岩プールを保護する
- 熱による色合いの変化を軽減
- 目に見える縫い目の品質を向上させる
溶接前に清掃してください
油分、酸化物、コーティング、水分は溶接部の安定性に影響を与える可能性があります。材料を清潔に保つことで、より滑らかなステンレス鋼溶接部が得られます。
- 油脂を取り除く
- 酸化物とコーティング残留物を除去
- 加工物を乾燥した安定した状態に保つ
ステンレス鋼の溶接結果を表示します 一般的な製品タイプ
薄板、管溶接、隅継ぎ、キャビネット部品、台所用品、装飾金属製品など、ステンレス鋼の溶接結果を確認してください。
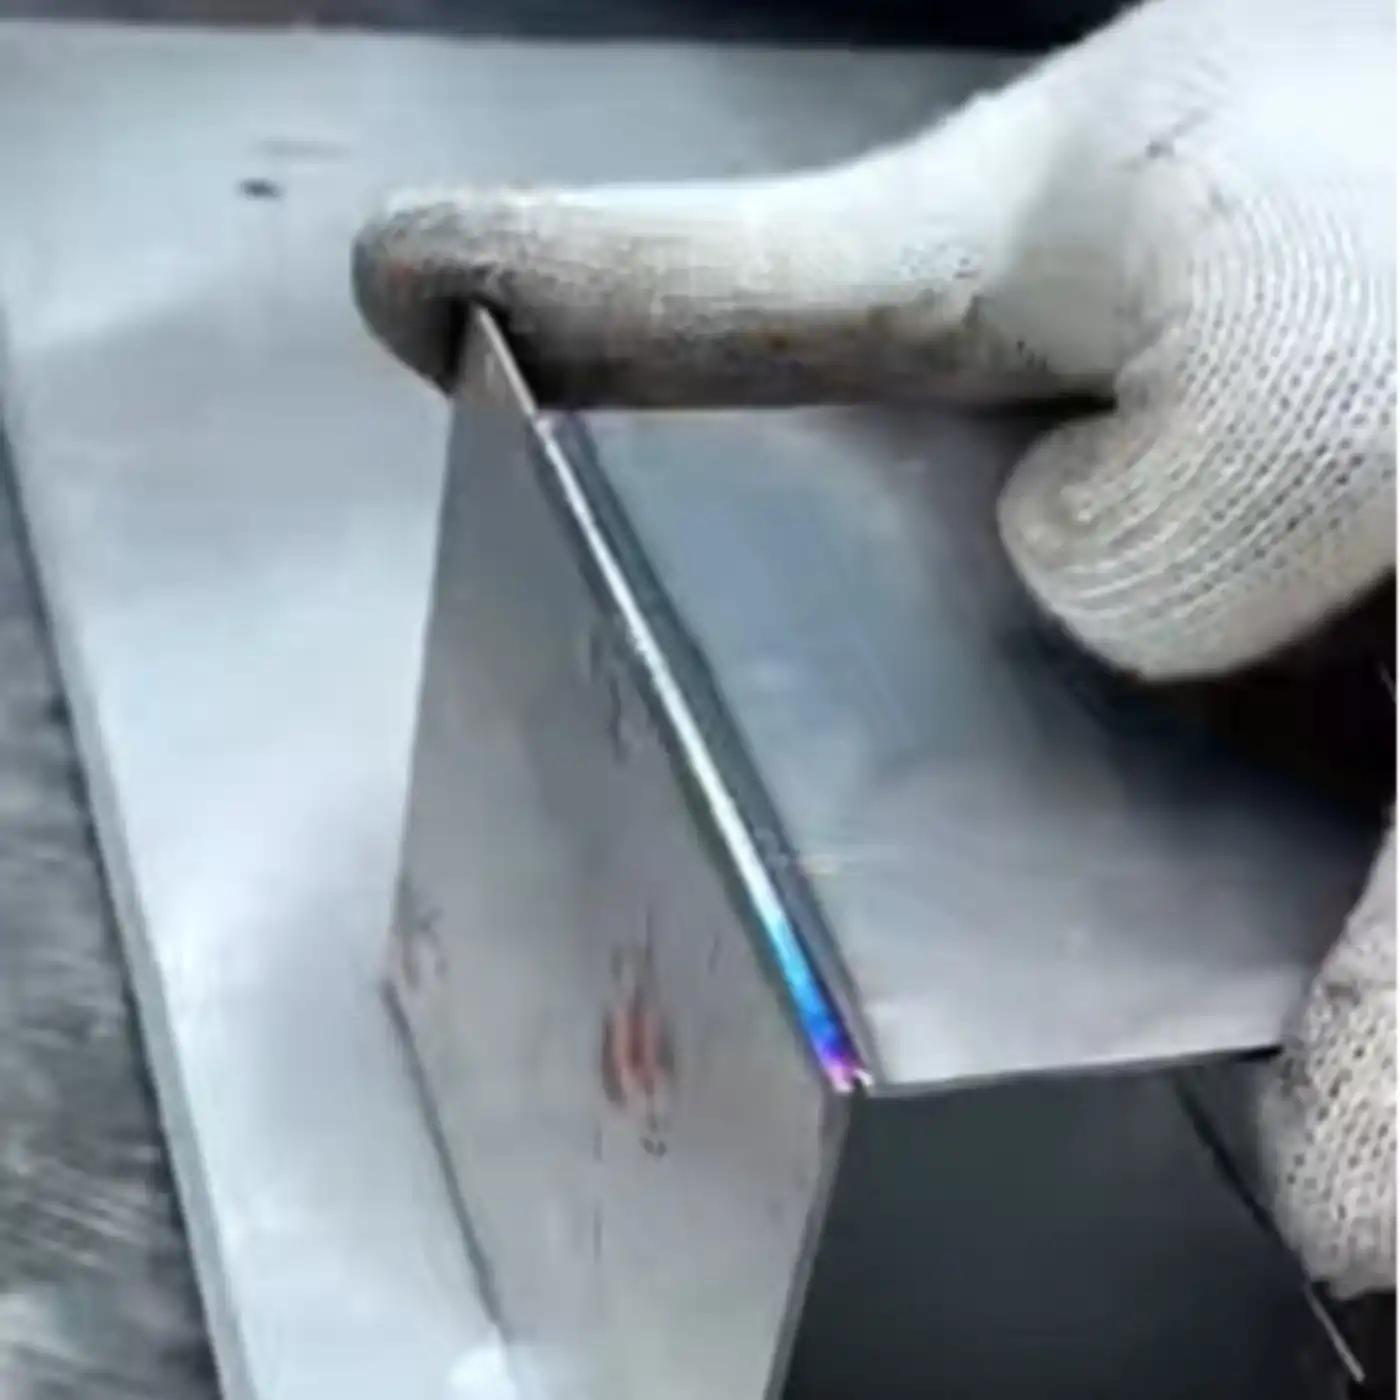
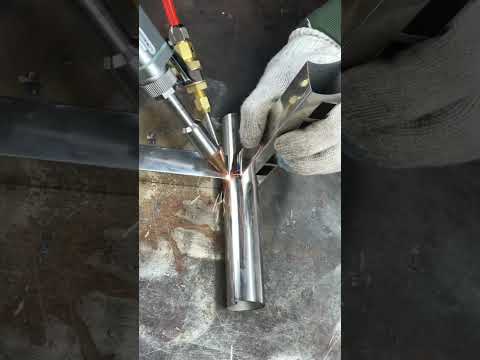
ステンレス鋼のレーザー溶接をご覧ください 実際の加工品
溶接速度、溶接部の形成、作業者の動き、最終的な表面品質を示すことで、レーザー溶接が貴社製品に適しているかどうかをチームが判断できるようになります。
溶接機を ステンレス鋼のワークフロー
工場によって必要な構成は異なります。最適な構成は、日々の作業量、移動要件、冷却方法、継ぎ目の隙間、作業員の経験などによって決まります。
ハンドヘルドレーザー溶接機
ステンレス鋼板、台所用品、キャビネット、額縁、修理作業など、さまざまな部品サイズに対応できる柔軟な選択肢です。
空冷式レーザー溶接機
機動性と簡単なセットアップが重要な、軽量から中程度のステンレス鋼溶接作業に適したコンパクトなオプションです。
水冷式レーザー溶接機
長時間稼働、高出力、そして1日に何時間もステンレス鋼の溶接を行う工場に適しています。
ワイヤフィーダーオプション
ステンレス鋼部品に小さな隙間があったり、縁のばらつきがあったり、あるいはより多くの充填材が必要な化粧継ぎ目がある場合に役立ちます。
クリーニング機能
適切なアクセサリと設定を使用すれば、一部の構成では溶接部の洗浄や表面洗浄に対応できます。
安全性とトレーニング
レーザー溶接には、保護メガネ、管理された作業区域、排煙設備、および適切な操作手順が必要です。
多くのステンレス鋼加工工場が比較する理由 TIG溶接とMIG溶接によるレーザー溶接
レーザー溶接は、ステンレス鋼製品の溶接速度が速く、熱による歪みが少なく、溶接後の仕上げ作業が少ない場合によく選ばれます。
| 方法 | 以下のためにベスト | 主な懸念事項 | レーザーが役立つ場合 |
|---|---|---|---|
| レーザー溶接 | 薄いステンレス鋼、目に見える継ぎ目、板金製品 | レーザーの安全性と適切なパラメータが必要です | よりきれいな縫い目、より速いスピード、より低い熱入力 |
| TIG溶接 | 精密な手溶接と高度な技術を要する作業 | 速度が遅く、オペレーターのスキル要求度が高い | レーザーは繰り返し製品のトレーニング時間を短縮できる |
| MIG溶接 | 厚みのある製造と高い堆積 | 目に見えるステンレス部品に、より多くのスパッタとより広い溶接部が見られる。 | レーザーは薄い部品のスパッタや研磨を軽減できる |
| スポット溶接 | 重なり合うシートジョイント | 縫い目の連続性が限られており、跡が目立つ。 | レーザーは、密閉性や外観が重要な箇所に連続した継ぎ目を作ることができる。 |
選択する前にこれらの詳細を確認してください ステンレス鋼レーザー溶接機
明確な溶接情報があれば、電力、冷却、ワイヤ送給、治具、安全装置の設定を実際の生産ニーズに合わせて調整できます。
材質グレードと厚さ
201、304、316、またはその他のステンレス鋼の溶接を行うかどうかを明記し、一般的な板厚範囲を記載してください。
接合部の種類と継ぎ目の長さ
突き合わせ継手、重ね継手、隅肉継手、管継手には、それぞれ異なる溶接経路とパラメータが必要です。
外見に関する要件
目に見える製品の場合、溶接後の継ぎ目はより滑らかにし、変色を少なくし、研磨も少なくする必要があるかもしれません。
隙間と取り付け状態
隙間が頻繁に発生する場合は、ワイヤーフィーダーを使用することで、継ぎ目の充填性を向上させ、手直しを減らすことができます。
日々の業務量
長時間の作業には、水冷、より高い安定性、より完全な排煙が必要となる場合がある。
オペレーター環境
生産現場での使用に先立ち、保護眼鏡、スクリーン、インターロック、換気設備、溶接に関する訓練を計画してください。
ステンレス鋼のサンプルをお送りいただければ、実用的な溶接方法をご提案いたします。
材料の厚さ、接合タイプ、継ぎ目の写真、隙間サイズ、目標生産速度、外観要件をお知らせください。Oceanplayerは、レーザー出力、冷却方式、ワイヤフィーダーのオプション、溶接サンプルパラメータをご提案いたします。
ワークピースの詳細を共有する
ステンレス鋼のグレード、厚さ、接合部の種類、および目標とする継ぎ目の外観をお知らせください。
試験溶接パラメータ
電力、速度、シールドガス、ワイヤ送給、および溶接部の仕上がりを確認してください。
構成を選択
手持ち式、空冷式、水冷式、またはワイヤ送給式レーザー溶接装置を選択してください。
Oceanplayerをもっと詳しく見てみよう レーザー溶接オプション
ステンレス鋼レーザー溶接機と関連機械のページを比較して、工場に最適な構成を選択してください。