

鋼材同士の摩擦係数: 乾燥状態、潤滑状態、テスト準備完了値
鋼材同士の接触には、単一の係数は存在しません。粗い乾燥スクリーンについては、過去のデータでは静止状態で約0.74~0.78、滑り状態で約0.42~0.57となっています。潤滑された状態では、これらの値ははるかに低くなる可能性があります。これらの数値は試験固有の参考値として扱い、設計リリース前に、表面、荷重、動作、潤滑剤、温度、および試験方法を明確に定義してください。
オーシャンプレイヤーレーザー技術チーム · エンジニアリングリファレンス · 2026年9月更新

鋼材同士の接触には、どの係数を使用すべきでしょうか?
まず、設計で答えるべき質問から始めましょう。以下の表は、安全な次のステップ、それを裏付けるために必要な証拠、そしてハンドブックの値がどこまで許容されるべきかを示しています。
| 設計状況 | 妥当な第一歩 | 収集すべき証拠 | 停止境界 |
|---|---|---|---|
| 乾燥状態での予備サイズ測定 | µ 0.4~0.8のような広範囲をスクリーニングする。 | グレード、硬度、表面仕上げ、荷重、動作、保持時間。 | コピーしたテーブルセルから重要な設計データをリリースしないでください。 |
| オイルまたはグリースを塗布した接触面 | モデルの起動と実行は別々に行う。 | 正確な製品名、量、粘度、温度、供給量、および試験期間。 | 「潤滑されている」というだけでは、再現可能な状態とは言えません。 |
| ドライブまたはアクチュエータのサイズ選定 | 剥離力と走行力を計算し、次に非摩擦荷重を加算します。 | 力の軌跡、加速度、ガイド、シール、アライメント、および不確実性。 | 最大荷重またはスティックスリップが不明な場合は、公称μ値から寸法を決定しないでください。 |
| 保持機能または安全機能 | 必要に応じて、適切な下限値と積極的な制約を使用してください。 | 代表的な最悪ケースのテスト、散布図、および該当するコードレビュー。 | 摩擦だけでは、吊り下げられた荷物や人員の安全を確保することはできない。 |
左右にスワイプして、すべての決定事項欄をご覧ください。
開始値はどのように選択するのですか?
初期のドライ接触計算では、不確実性を小数点以下1桁で隠さないでください。実用的な最初の試みとしては、おおよそ0.4~0.8の範囲を調べ、その広い範囲を実際の部品に一致する試験データに置き換えてください。以下のNASAの過去のデータは、ドライ摩擦のスケールを説明するのに役立ちますが、材料証明書や保証範囲ではありません。
潤滑接触の場合、起動時と定常運転時を別々にモデル化します。低速、低温、長時間の保持、または潤滑剤の供給不足は、表面が境界潤滑状態になる場合があります。高速では、混合または完全な流体膜によって損失メカニズムが変化する可能性があるため、固定クーロン係数はもはや適切なモデルではなくなる可能性があります。
故障を基準として、保守的な方向を選択してください。グリップ喪失が危険な場合は、適切な下限係数を使用してください。駆動力、熱、摩耗、焼き付き、または固着が懸念される場合は、適切な上限値を使用してください。
乾燥状態、油塗布状態、グリース塗布状態の鋼製接点は、それぞれどのように異なるのでしょうか?
これらの代表点は、起こりうる結果の規模を示しています。これらは感度チェックには役立ちますが、対応する試験なしに図面、発注書、または安全計算に使用することはできません。
| 接触条件 | 静止状態/分離状態 | スライディング | それを使用する方法 |
|---|---|---|---|
| 乾燥した軟鋼を軟鋼に当てて | 0.74 XNUMX | 0.57 XNUMX | 過去のNASAハンドブックに記載されている感度は、あくまでも予備的なものであり、保証されたグレード範囲ではありません。 |
| 乾燥した硬鋼と硬鋼の接触 | 0.78 XNUMX | 0.42 XNUMX | これは、「硬鋼」であっても、始動時および運転時の挙動が異なることを示している。 |
| 油まみれの硬い鋼と硬い鋼の接触 | いくつかのポイントは0.11~0.23付近。特殊フィルムはそれよりも低い。 | いくつかの点 ≈ 0.029–0.12 | グリース、被膜、試験結果はそれぞれ異なっていた。これらの平均値を一つの特性として算出してはならない。 |
| 油まみれの軟鋼と軟鋼の接触 | 引用行に記載されていません | 約0.09または0.19 | 潤滑剤の種類によって異なる2つの点が、正確な配合がなぜ重要なのかを示している。 |
| 薄い酸化皮膜を有するエアクリーニング鋼 | テスト固有の | 最大値はNASAのテストで約0.54 | 錆びたり、スケールが付着したり、黒色酸化皮膜が付着した部品には適用されません。 |
| 真空中の極めて清浄な鋼 | アプリケーション固有 | 3.5という高い値が報告されている | 接着力が強くなると係数が1を超える場合があることを示す例外的なケース。 |
主な情報源:NASA RP-1228およびNASA SP-36。RP-1228は、現代の制御された鋼材摩擦試験ではなく、過去のハンドブックの要点をまとめたものです。ASTM G115-24は、摩擦結果にトライボシステム全体と報告条件を含める必要がある理由を説明しています。
ブレークアウェイフォースとランニングフォースはどのように計算すればよいですか?
単純な係数モデルを使用して感度を確認し、次に加速度、ガイド、シール、アライメント、不確実性を追加してからハードウェアを選択します。
この計算ツールは、力、保持マージン、または傾斜面の結果を調べるために使用します。これは感度評価ツールであり、安全性の承認や試験の代替となるものではありません。
同じモデルでは、滑り開始後に4.00 kNの荷重がかかると予測されます。アクチュエータを選択する前に、加速度、アライメント、シール、ガイド、および不確実性による荷重を加算してください。
クーロンモデルはあくまでも初期推定値です。慣らし運転、温度変化、潤滑油不足、腐食、スティックスリップ現象などによって、実際の力はモデルの範囲外となる可能性があります。
静止摩擦、動摩擦、および初期摩擦とはそれぞれ何を意味しますか?
この係数は無次元量である。これは、接線方向の抵抗と、表面同士を押し付ける垂直力との関係を表すが、定義された接触状態においてのみ成り立つ。
Fs,max = µs × N静止摩擦力はゼロからこの限界値まで変化します。部品が静止している場合でも、常にμsNに等しいとは限りません。
Fk ≈ µk × Nµkが初期値、平均値、ピーク値、定常状態のいずれであるかを明記し、平均化ウィンドウを定義してください。
P = µk × N × vこれは機械的放熱です。熱は両方の部品、潤滑剤、破片、および周囲環境に分散されます。
µs = tan(θ)30°の角度では、テスト対象のライダーと飛行機の場合、計算された静圧係数は約0.577です。
接線方向の力が加わらない場合、摩擦力はゼロになる。静止摩擦力は、加わる力に抵抗するために必要な分だけ増加し、剥離限界に達する。この区別により、過大な荷重や不正確な自由体図の作成を防ぐことができる。

実際の接触面積は、見かけ上の面積よりもはるかに小さい。局所的な圧力によって凹凸が平坦化され、表面膜が破壊され、微細な接着結合が形成されることがある。滑りによってこれらの結合がせん断され、同時に突起や粒子が反対側の表面を削り取る。
「乾燥」とは、意図的に液体やグリースを塗布していない状態を意味します。化学的に完全に露出しているという意味ではありません。通常の鋼材には、製造工程で制御されていない限り、酸化物、吸着水、洗浄剤の残留物、指紋、防腐剤などが付着しています。
同じ鋼材の組み合わせでも、なぜ摩擦の結果が異なるのでしょうか?
短時間のテストでは、最も重要な状態を見逃してしまう可能性があります。起動、慣らし運転、安定動作、劣化といった段階を把握するために、力と時間、距離、またはサイクル数の関係を記録してください。
部品が届くのを待っている間に何が変わるのか?
油がはみ出したり、グリースが移動したり、腐食が発生したり、凹凸接合部が強化されたりする可能性がある。
第1楽章はどのように録音されているのか?
定義された力変化と運動閾値を用いて、最初の巨視的な動きを測定する。
表面はどのように摩耗するのか?
ピークは平坦になり、破片が移動し、保護膜または転写膜が形成され始める。
どの窓を報告すべきですか?
計算に使用した正確な区間について、平均値、範囲、およびピーク値を報告してください。
接触不良はいつから発生しますか?
飢餓、温度変化、汚染、摩耗などが原因で、発作が起こる前に摩擦が上方に押し上げられることがある。
初期作動から運転開始までの大きな段差は、低速駆動、構造的なコンプライアンス、バックラッシュ、制御応答性と相まって、チャタリング、キーキー音、バンディング、位置誤差を引き起こす可能性があります。潤滑油の変更で改善される場合もありますが、ガイド設計、剛性、プリロード、アライメント、モーションコントロールにも注意を払う必要があるかもしれません。
潤滑条件は鋼材同士の摩擦にどのような影響を与えるのか?
潤滑は、表面の凹凸を分離し、熱を運び、異物を移動させ、低せん断表面膜を形成する。抵抗力を決定するのは、容器のラベルではなく、実際の運転条件である。
境界潤滑では何が起こるのか?
負荷の大部分は表面の凹凸部分にかかる。摩擦は、表面の化学組成、添加剤、圧力、温度、接触時間、および潤滑剤の補充に依存する。
混合潤滑では何が起こるのか?
流体は負荷の一部を担い、凹凸は残りの負荷を担う。表面の粗さ、速度、粘度、そして流体不足はすべて重要な要素となる。
完全潤滑では何が起こるのか?
損失は主に流体のせん断、入口および出口の流れ、シール、攪拌によって生じます。鋼材同士のクーロン摩擦係数μを一定と仮定するのは、ここでは誤解を招きます。
EHLと飢餓はどのような場合に問題となるのか?
圧力によって粘度が変化し、表面が弾性的に変形する。供給が弱いと、接触面が混合状態または境界状態に戻る可能性がある。
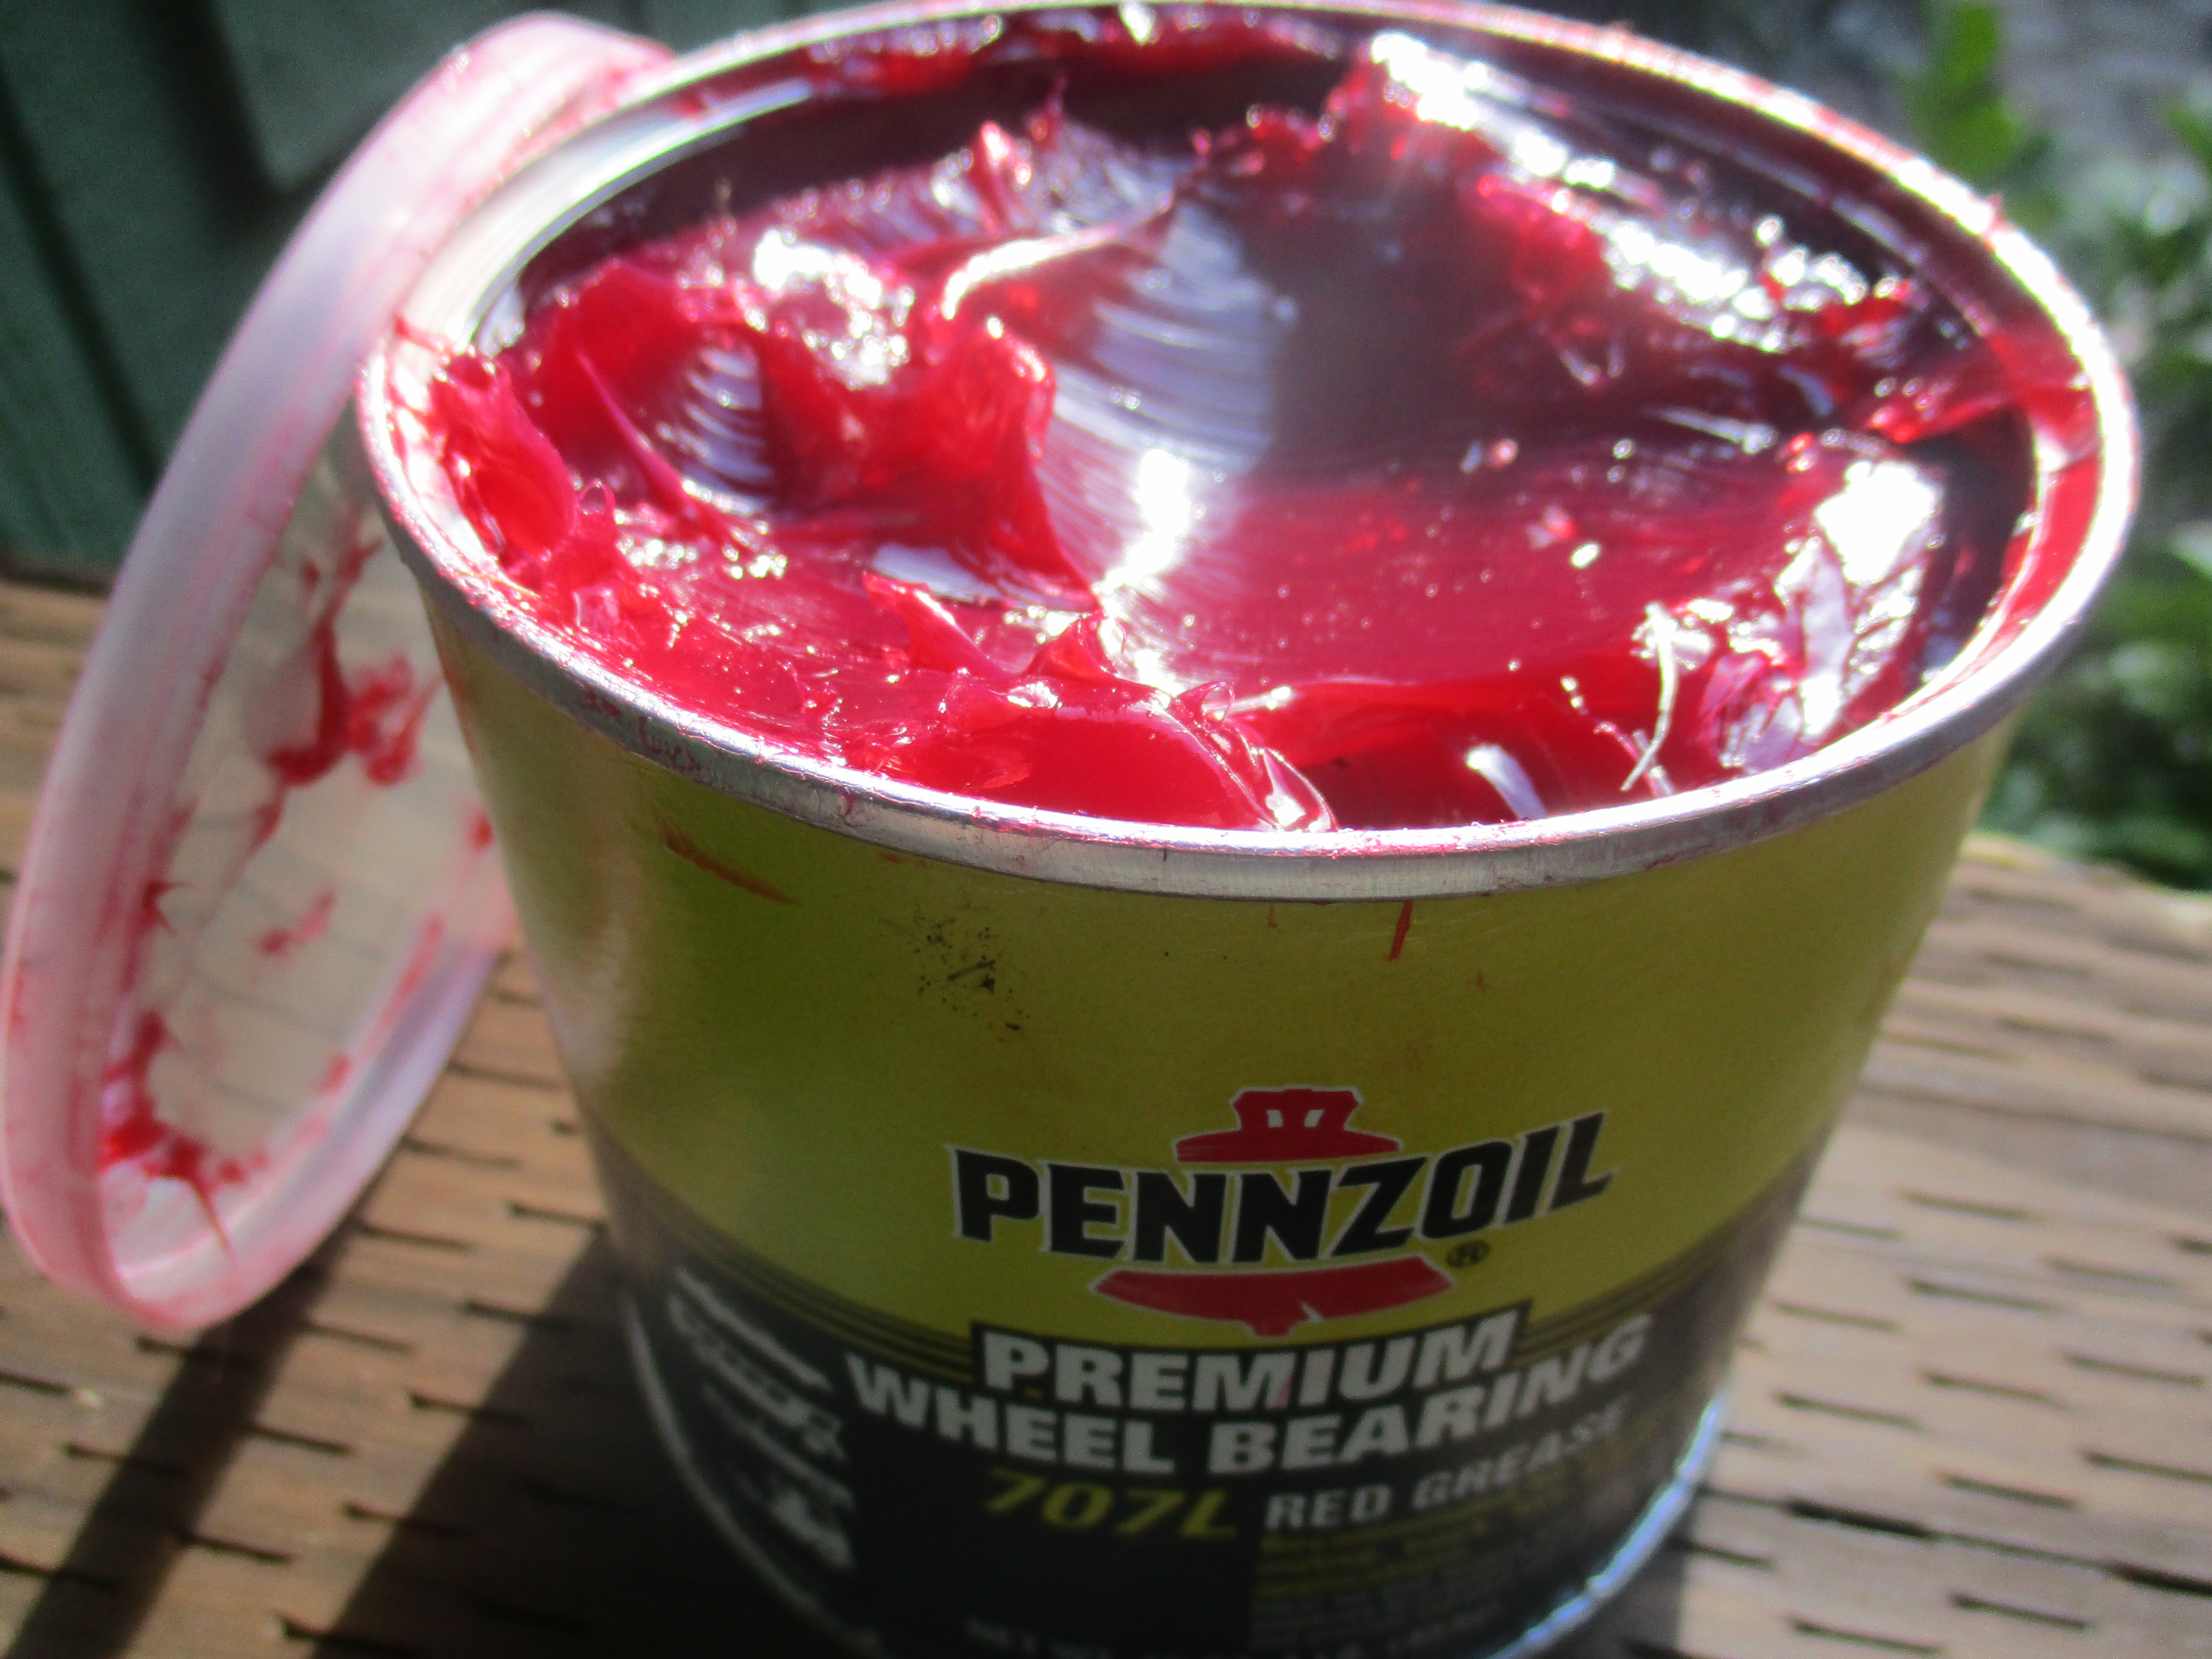
オイルは循環、冷却、ろ過が可能ですが、供給と漏洩を制御する必要があります。グリースは接触面付近にとどまり、汚染を防ぐのに役立ちますが、流路が偏ったり、滲み出たり、劣化したり、繰り返し清掃された経路を補充できなかったりする可能性があります。
- アイデンティティ: 正確な市販製品、改訂版、基油、粘度、および添加剤。
- 応用: 量、充填量、流量、配置、および再潤滑間隔。
- 温度: 冷間始動トルク、温間作動粘度、および高温劣化。
- 汚染: 粒子、水、洗浄剤の残留物、および混合製品の適合性。
荷重、表面粗さ、硬度、方向は摩擦にどのように影響しますか?
2つの係数を比較する前に、試験の詳細全体を正規化してください。ASTM G115が存在するのは、こうした詳細情報が欠落している場合、公表されている摩擦データの多くが再利用できないためです。
表面が粗い鋼材ほど、摩擦が大きくなるのでしょうか?
必ずしもそうとは限りません。表面粗さが粗くなると、プラウイング現象、インターロッキング現象、フィルム崩壊が増加する可能性がありますが、非常に滑らかで清潔な同種金属同士の接合では、接着性が向上することもあります。レイリー方向や潤滑剤の保持力は、Ra値よりも重要な要素となる場合があります。
鋼鉄が硬いほど、摩擦が少なくなるのでしょうか?
硬度が高いと、切削時の食い込みや溝の形成は軽減されるが、酸化安定性、添加剤の反応性、接着せん断強度は硬度によって決まるわけではない。硬くて粗い工具でも、軟らかい鋼材を削り取ることができ、硬くてきれいな鋼材同士でも焼き付きを起こす可能性がある。
摩擦が少ないということは、摩耗が少ないということでしょうか?
摩擦係数は力を表す。摩耗は材料の損失または損傷を表す。接触面は、硬い粒子が表面を削りながらも容易に滑り、保護膜が長期的な摩耗を抑制しながら高い摩擦を示すことがある。

顕微鏡観察、破片、および力の軌跡は、単一の平均係数よりも組み合わせて用いる方が有用である。
画像:杜暁東ら ウィキメディア·コモンズ、CC BY 4.0。これは衝撃腐食摩耗であり、ハンドブックの値の根拠となっている乾燥滑り試験ではありません。
ピッチング、擦り傷、摩耗溝、および金属転移には、それぞれ異なる修復措置が必要です。
写真:シミプロフ ウィキメディア·コモンズ、CC0 1.0。ピットは損傷の一例として示されており、特定の係数の証明ではありません。鋼材同士の接触状態の変化をどのように診断すべきでしょうか?
摩擦は初期の兆候ではあるが、目に見える表面の状態と運転履歴を見れば、何が起こっているのかが分かる。
機械の機能によって摩擦要件はどのように変化するのか?
機械の機能に応じて、適切な測定基準が変わります。転がり接触、ねじ、滑りが重要なジョイントでは、検証なしに平坦な滑り係数を継承すべきではありません。

転がり軸受は、転がり、わずかな滑り、弾性接触、潤滑膜の挙動、保持器との相互作用、シール、攪拌といった要素が組み合わさって構成されています。そのため、一般的な鋼材摩擦係数に軸受荷重を乗じるだけでは、総摩擦係数を正確に予測することはできません。
メーカー指定のベアリングモデルを使用し、実際の回転速度、荷重、クリアランス、潤滑剤、温度に関する試験結果を確認してください。接触面が境界潤滑または混合潤滑状態を通過する可能性があり、完全な潤滑膜が形成される前に接触面が潤滑状態になる場合があるため、始動時の状態は別途確認してください。
写真:馬場俊典 ウィキメディア·コモンズ、パブリック ドメイン。鋼材同士の摩擦値をどのように評価すべきでしょうか?
決定事項と危険な方向性から始めましょう。コピーした表のセルではなく、適切な範囲で終了してください。
関数を定義する
その接触部は、保持、滑動、トルク伝達、誘導、エネルギー形成、またはエネルギー散逸を目的としているのか?
リスクの名前を挙げてください
低摩擦、高摩擦、熱、スティックスリップ、摩耗、焼き付きのうち、どれが最も危険かを判断してください。
両方のサーフェスを定義する
等級、硬度、処理方法、表面仕上げ、酸化状態、洗浄方法、保管条件を記載してください。
義務をマッピングする
負荷、圧力、速度、ストローク、反転、滞留時間、サイクル数、ライフサイクル状態を記録します。
制御環境
潤滑剤の種類、量、温度、湿度、水分、粒子、および雰囲気を指定してください。
範囲をスクリーニングする
最終的な部品やデータが入手可能になる前に、広範囲な範囲で機密情報を明らかにする。
テストと認定
治具をサービスに合わせて調整し、トレースを保持し、統計的な許容限界を設定する。
両方の境界値を使用する
グリップ力の下限値、駆動力、発熱、損傷の上限値(該当する場合)。
どの摩擦試験があなたの技術的な判断に合致するでしょうか?
ASTM規格の単一の方法論では、あらゆる鋼材接触条件を網羅することはできません。規格の現行版テキストを使用し、意図的な変更はすべて文書化してください。
| 方法 | ベストセラー | 有用な結果 | 主な制限 |
|---|---|---|---|
| ASTMG115-24 | 摩擦測定の選択と報告 | 最小限のトライボシステムコンテキストと再利用可能なレポート | これはあくまで目安であり、鋼材係数を割り当てるものではありません。 |
| ASTMG219-24 | 傾斜面を使用した静的ブレークアウェイ | µs = tan(最初の巨視的運動時の角度) | ライダー、プレーン、滞留時間、傾斜、検出は、テスト固有の要素です。 |
| ASTMG99-23 | 一方向ピンオンディスクまたはボールオンディスク摩耗試験 | 記載された条件下での摩擦痕と摩耗 | 点接触と円形トラックは、平面の製造用スライドとは一致しない場合があります。 |
| ASTMG133-22 | 往復式ボール・オン・フラット試験 | 反転による摩耗および動摩擦 | ゼロスピードでの逆転動作や接触圧力は、機種によって異なる場合があります。 |
| ASTM G223 / G196 | 粘着摩耗または焼き付き防止スクリーン | 比較損傷/摩擦または焼き付きランキング | ランキングは普遍的な設計指標ではない。 |
| ASTM D5183 / D5707 | 潤滑油またはグリースの比較 | 規定された4球またはSRV接触における摩擦と摩耗 | フィールドの関連性はユーザーが確立する必要があります。 |
| ISOまたはコンポーネント方式 | 滑り軸受、コーティングシート、または特定の製品クラス | 応用重視の結果と受諾基準 | 適用範囲、材料システム、およびサービスが一致する場合にのみ使用してください。 |
摩擦が変化する場合、どのような証拠を収集すべきでしょうか?
潤滑剤、仕上げ、負荷などを闇雲に変更すると、原因が隠蔽され、二次的な故障を引き起こす可能性があります。まずは、負荷の痕跡、表面状態、温度、メンテナンス履歴から確認しましょう。
| 症状 | 調査の可能性 | 収集すべき証拠 | 最初の工学的行動 |
|---|---|---|---|
| アイドリング後の急加速 | 滞留による経年劣化、腐食、油の押し出し、またはグリースの移動 | ブレークアウェイと滞留時間および温度の関係;表面写真 | 最悪のシャットダウン状態とコールドスタート状態を再現してください。 |
| 走ると摩擦が増加する | 栄養不足、粘度低下、熱、異物またはコーティングの剥離 | 力、温度、供給、摩耗粒子、交換時間 | 焼き付きが発生する前に作業を中止し、塗膜と表面を点検してください。 |
| スパイクとノイズ | 破片、位置ずれ、端部荷重、または断続的な接着 | 高速力追跡、アライメント、および摩耗痕マップ | データの平滑化処理を行う前に、データの清浄度と接触形状を確認してください。 |
| 低速スティックスリップ | ブレークアウェイドロップ、速度低下、コンプライアンスまたは制御ループ | 様々な速度における力と位置の時間変化 | 駆動、誘導、制御システム全体をテストする。 |
| 方向依存の抗力 | 表面の配置、くさび形の形状、破片の経路、または非対称な配置 | 表面粗さの方向と双方向の痕跡 | コントロールポジションを取り、実際のリバーサルシーケンスを繰り返します。 |
| 実験室では合格したが、現場では不合格となった。 | 形状、フィルム供給、温度、汚染、またはライフサイクルが間違っている | 並列トライボシステム監査 | 試験内容を変更して、現場のメカニズムを再現する。 |
| 摩擦は低いが摩耗が激しい | 摩耗、疲労、または低せん断犠牲層 | 質量/体積損失、顕微鏡観察、およびデブリの化学分析 | 摩擦限界と摩耗限界は別々に指定してください。 |
- 機能、故障時の影響、そして危険な方向が低摩擦か高摩擦か。
- 鋼種、製品形状、熱処理、硬度、微細構造のいずれも基準となる。
- 最終的な表面処理、粗さおよび表面状態、コーティングまたは酸化膜、洗浄剤、および保管時間。
- 正確な潤滑剤製品名、数量、塗布方法、および補充計画。
- 形状、接触面積、通常荷重履歴、公称/接触圧力、およびアライメント。
- 速度、ストローク、反転、加速、滞留時間、サイクル数、距離、および動作閾値。
- 温度、湿度、大気、水分、粉塵、汚染物質の許容限度。
- 静的ピーク、実行ウィンドウ、最大値、摩耗指標、繰り返し回数、ばらつき、および不確実性。
指定された試験状態における係数に加え、運用への移行を判断するために必要な生データと表面的な証拠を要求する。
鋼材同士の摩擦に関して、技術者はどのような疑問を抱くのでしょうか?
これらの回答を参考に、重要なリリースを行う前に実際の接触をテストしてください。
乾燥した鋼材同士の摩擦係数はどれくらいですか?
普遍的な値はありません。NASAの過去のハンドブックでは、乾燥軟鋼の場合、静的摩擦係数が約0.74、滑り摩擦係数が約0.57、乾燥硬鋼の場合、静的摩擦係数が約0.78、滑り摩擦係数が約0.42とされています。これらはあくまで選別用であり、実際の結果は鋼種、硬度、表面仕上げ、酸化状態、荷重、速度、保持時間、温度、試験方法によって異なります。
潤滑された鋼材同士の摩擦係数はどれくらいですか?
乾燥摩擦よりもはるかに低い値になる場合もありますが、「潤滑された」状態は再現性がありません。過去のグリース鋼材の摩擦係数は、様々なデータで約0.03から0.23の範囲に分布しています。値を使用する前に、潤滑剤、潤滑油膜の供給量、潤滑条件、負荷、速度、温度、およびデータウィンドウを指定してください。
静止摩擦は常に動摩擦よりも大きいのでしょうか?
いいえ。接触面が保持中に強化されるため、剥離ピークが高くなるのは一般的ですが、走行摩擦は温度、異物、表面損傷、速度、または潤滑剤の劣化によって上昇する可能性があります。想定されるライフサイクル全体を通して、両方の状態を測定してください。
鋼材をスライドさせるのに必要な力はどのように計算すればよいですか?
簡単な初期推定値を得るには、運動係数に垂直抗力を掛けます。Fk ≈ µkN。ブレークアウェイの場合は、Fs,max = µsN を使用します。アクチュエータを選択する前に、加速度、シール、ガイド、ミスアライメント、および適切な不確実性マージンを加算してください。
錆は鋼鉄同士の摩擦を増加させるのか?
予測不可能です。錆は耕作性を高めたり、研磨性の破片に砕けたり、緩い第三の物体のように振る舞ったりする可能性があります。安定した、あるいは制御された高摩擦表面処理ではなく、保管後に剥離や焼き付きを引き起こす可能性があります。
磨かれた鋼は常に摩擦が低いのでしょうか?
いいえ。研磨によって削り込みは軽減されるかもしれませんが、非常に滑らかで清潔な同種の金属同士では、より密着した接着接触が生じる可能性があります。表面仕上げ、表面層、酸化状態、潤滑剤の保持力、圧力、および動作方向を総合的に考慮する必要があります。
鋼材の摩擦係数は1より大きくなることがありますか?
はい。これは力の比率であり、パーセンテージではありません。強い接着力、耕作、または変形によって、接線方向の抵抗が通常の荷重よりも大きくなることがあります。NASAの資料では、真空中の極めて清浄な鋼材の場合、試験固有の値がはるかに高いと報告されていますが、これらは通常の製造現場での想定とは異なります。
どのASTM試験を使用すればよいですか?
接触条件と判断基準に基づいて選択してください。ASTM G219は傾斜面上での静的ブレークアウェイ、G99はピンオンディスク、G133は往復運動するボールオンフラット、G196は焼き付きをそれぞれ規定しています。ASTM G115は、完全なトライボシステムを定義し、報告するのに役立ちます。
摩擦が少ないということは、摩耗が少ないということでしょうか?
いいえ。摩擦は力であり、摩耗は材料の損失または損傷です。研磨粒子は適度な摩擦係数で効率的に切削できますが、高摩擦の保護膜は長期的な損失を抑えることができます。両方の指標を明記し、テストしてください。
ハンドブックに記載されている値は、最終的な安全設計に使用できますか?
それだけでは不十分です。重要な保持機能、構造機能、輸送機能、または人員安全機能には、該当する規格、必要に応じた確実な拘束、生産現場を代表する試験、統計的許容範囲、および資格のある技術者によるレビューが必要です。
鋼鉄同士の摩擦:リリース前に何をすべきか?
Oceanplayer Laserは、表面処理工程において、錆、酸化物、油、コーティングのレーザー除去を評価するお手伝いをいたします。材料、汚染状況、必要な表面仕上げ、および後工程についてお知らせください。
- 鋼種と熱処理
- 錆、酸化物、油、塗料またはコーティング
- 部品の寸法と接触面積
- 必要な清潔さまたは粗さ
- 下流側のスライド、接合、またはコーティング工程
摩擦データは、記載されたトライボシステムおよび試験条件においてのみ有効です。出荷前に、購入した規格、製品説明書、および適用される設計基準を必ずご確認ください。
- NASA RP-1228、ファスナー設計マニュアル — 過去の乾燥状態および油分を含んだ鋼材の静的/滑り摩擦値と締結具の摩擦に関するデータ。
- NASA SP-36、境界潤滑 接着、フィルム、酸化鋼、境界潤滑、真空清掃などの例。
- NASA RP-1126、機械要素の潤滑 境界領域、流体力学的領域、弾性流体力学的領域。
- ASTMG115-24 摩擦方法の選択と、完全なトライボシステムの報告。
- ASTMG219-24 ―斜面による静的破壊。
- ASTMG99-23 ―ピンオンディスク式摩耗試験(摩擦測定オプション付き)。
- NIST(米国国立標準技術研究所)製、過酷な環境下での測定用摩擦計 ―形状、雰囲気、応力、速度、温度を制御する。
- SKF、表面損傷の理解と防止 —境界摩擦、混合摩擦、全膜摩擦、および表面粗さの影響。