

タングステンのサイズと種類 アルミニウムTIG溶接用
最新のACインバーター溶接機の場合、2%ランタン添加タングステン(青色)が一般的な選択肢として適しています。3/32インチ(2.4mm)は一般的な溶接工場での直径です。実際の電極と溶接機に合わせて、電流範囲とチャートから最終的なサイズを選択してください。従来のトランス式溶接機の場合は、代わりに先端が丸い純タングステンまたはジルコニア添加タングステンが必要になる場合があります。
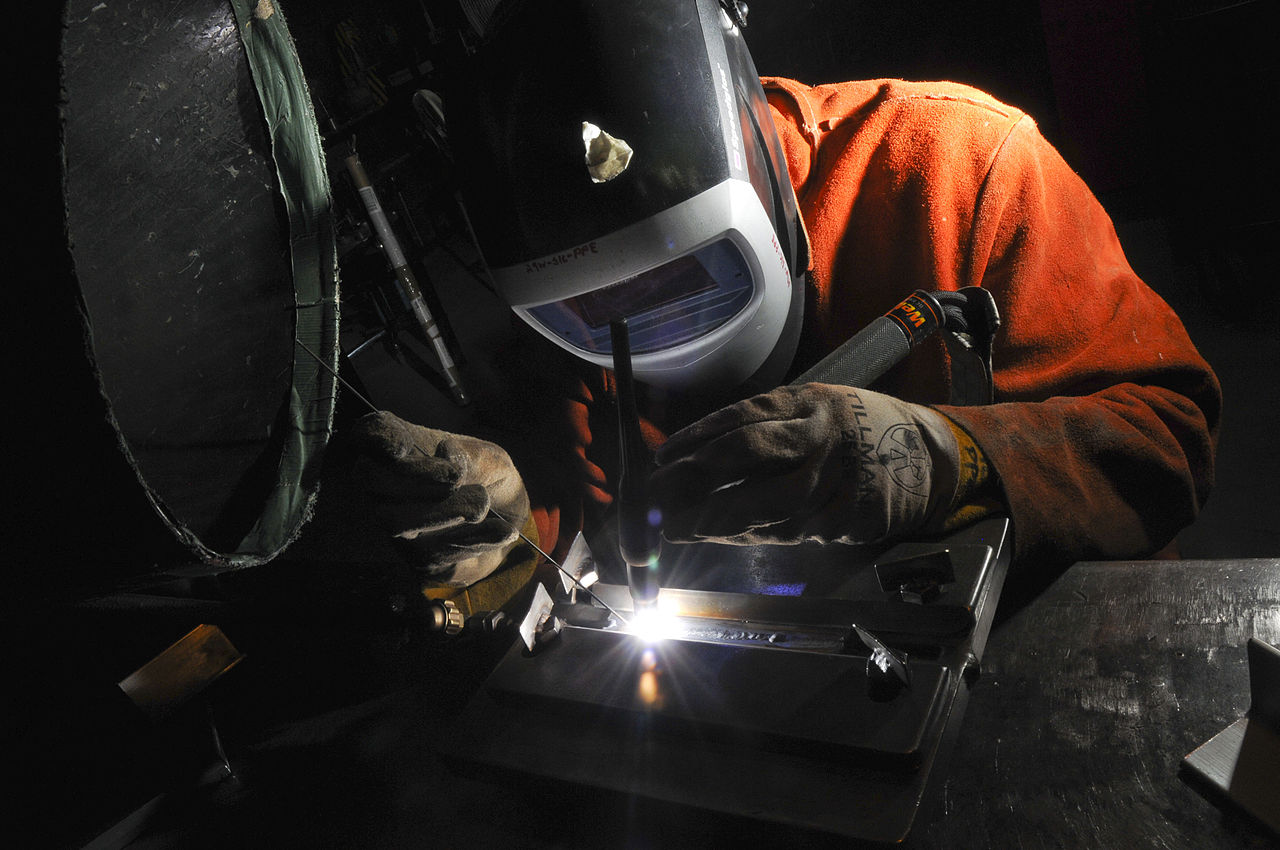
タングステンが制御するもの
TIG溶接(ガスタングステンアーク溶接(GTAW)とも呼ばれる)は、非消耗電極を用いてアークを発生させる溶接方法です。タングステン電極は溶融池から離しておく必要があります。溶加棒を別途使用して金属を供給できますが、その直径はタングステン電極の直径と一致させる必要はありません。
電極の種類、直径、先端形状は、アークの始動、耐熱性、アーク制御に影響を与える。アルミニウムは通常、交流TIG溶接で溶接されるため、電極はサイクルの電極正極部分で繰り返し加熱される。
そのため、選定は電源と電気設定から始まります。アルミニウムの厚さは必要な溶接電流を決定するのに役立ちますが、厚さだけではタングステンのサイズを特定することはできません。
上記の一般的な初期推奨値は、ミラー社のタングステン選定ガイドに基づいています。ただし、メーカーの用途別指示が優先されます。

アルミニウムに適したタングステンの種類はどれですか?
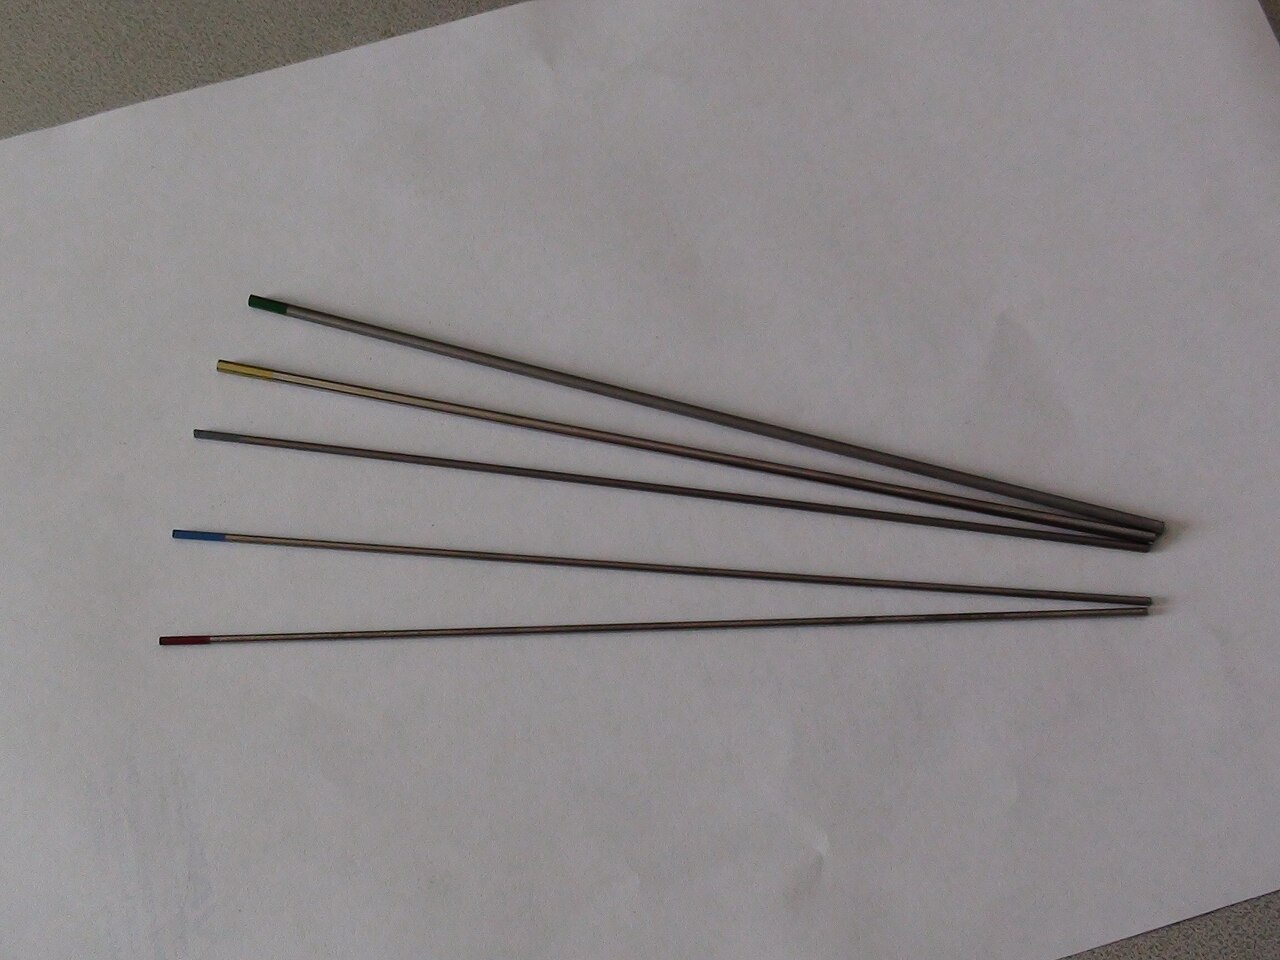
パッケージに記載されている等級を識別情報として使用してください。色は組成を示しており、直径を示すものではありません。また、古い色の表記規則は異なる場合があります。下記のパーセンテージは、公称酸化物添加量を示しており、金属ランタン、セリウム、ジルコニウムの含有率を示すものではありません。
テーブルを水平方向にスワイプしてください。キーボードユーザーは、テーブルにフォーカスを合わせて矢印キーを使用できます。
| 種類と一般的な色 | 欠陥種類の識別 | アルミニウムTIG溶接における役割 |
|---|---|---|
| 2%ランタン添加 - 青色 | EWLa-2 / WL20 | 最新のインバーターに最適な、汎用性の高いAC/DC両用コネクタです。メーカー指定の直径と先端形状のガイドに従ってください。 |
| 1.5%ランタン添加金 | EWLa-1.5 / WL15 | インバータAC用の別の合金電極オプション。具体的には、下記のミラー電流チャートに含まれています。 |
| セリウム含有率2% - 灰色 | EWCe-2 / WC20 | 低電流点火および再始動に有効です。下記の表にも記載されています。 |
| ジルコニア含有量0.8% - 白色 | EWZr-8 / WZ8 | 機械や手順で丸みを帯びた端部が必要な場合のACオプションです。変圧器式機械に限定されません。 |
| 純タングステン - グリーン | EWP / WP | 従来型の変圧器(交流)方式です。最新のインバーターにも必ずしも適しているとは限りません。 |
| トリウム含有率2% — 赤色 | EWTh-2 / WT20 | 主に直流(DC)加工に関連しています。アルミニウム交流(AC)加工には、トリウムを含まないタイプが望ましいです。研削時の注意事項については下記を参照してください。 |
構成と分類:CK Worldwide タングステン仕様。インバーターACオプション:MillerのACタングステンガイダンス。
インバーター式かトランス式かは、あくまでも基本的な違いであり、完全な仕様ではありません。トランス式溶接機の中には、矩形波出力やバランス制御機能を備えているものもあります。丸型または切り詰め型の先端を選択する前に、正確なモデルと承認されたチップ形状を確認してください。
タングステン直径と交流電流の関係図
これらの基準範囲は、Miller OM-291634A、セクション12-1、印刷ページ53からのものです。これらは、2%セリウム化タングステンまたは1.5%ランタン化タングステン、アルゴンシールド、および75%電極負極(EN)のアンバランスインバータACに適用されます。
横方向にスワイプすると、すべての列が表示されます。範囲が重なっています。
| 公称直径(インチ) | メートル法サイズ、mm | 基準交流電流、A |
|---|---|---|
| 0.020 | 0.5 | 5-20 |
| 0.040 | 1.0 | 15-80 |
| 1/16 | 1.6 | 70-150 |
| 3/32 | 2.4 | 140-235 |
| 1/8 | 3.2 | 225-325 |
| 5/32 | 4.0 | 300-400 |
| 3/16 | 4.8 | 400-500 |
出典:ミラー社タングステン電極選定表、セクション12-1(PDF)。メートル法の表記は、マニュアルに記載されている公称寸法です。これは電極の選定に関するガイダンスであり、溶接機、トーチ、または冷却システムの定格を示すものではありません。
青色の2%ランタン添加タングステン、または白色のジルコニア添加タングステンを使用する場合は、該当するグレードと設定に関するチャートを確認してください。上記の範囲は容量を示すものではなく、変圧器、異なるバランス設定、または異なるシールドガスにそのまま適用しないでください。
重複する範囲の読み方
145 Aでは、1/16 インチと 3/32 インチの両方が表に記載されています。230 Aでは、3/32 インチと 1/8 インチの両方が記載されています。これらはチャートの読み取り例であり、溶接テストではありません。記載されている境界値は、直径を変更する自動的な指示ではありません。
始点挙動、チップ安定性、および設定値での持続溶接を比較してください。電極径が小さいと極低電流での始動が容易になり、大きいと熱的な余裕が確保できます。パルス溶接またはペダル制御溶接の場合は、平均値の低さだけで選択するのではなく、計画したピーク値と持続時間を考慮してください。
ACバランスと周波数は異なる役割を果たす

バランスの変化は電極の加熱と洗浄によって起こります。
電極の負極部分を増やすと、一般的にタングステンの発熱は抑制されます。電極の正極部分はアルミニウム表面の洗浄作用を担い、電極に熱を加えます。洗浄作用が強ければ強いほど良いというわけではありません。
時間を「% EN」で指定するコントロールでは、「75% EN」は「25% EP」を意味します。「EP」または「洗浄率」でラベル付けされたコントロールは、異なる解釈が必要です。数値をコピーする前に、マニュアルの定義を確認してください。
出力周波数の変化は円弧状になる
交流出力周波数が高いほどアークは一般的に引き締まり、周波数が低いほどアークは幅広く柔らかくなります。これは、アーク発生時に使用する高周波システムとは別のものです。アークが引き締まっているからといって、小型のタングステン電極でもより多くの電流を流せるというわけではありません。
これらの制御効果については、ミラー社のインバータACガイドで説明されています。EN電流とEP電流が独立している機器の場合は、両方の値とバランス値を記録してください。
尖っているのか、切り詰められているのか、それとも球形なのか?
電極と電源を取り付けるための端部を準備します。インバーター用の合金タングステンでは、先端を軽く切り詰めるのが一般的です。滑らかで丸みを帯びた端部は、そのように指定する手順で使用されます。
インバーター:制御されたテーパーと小さなフラット
先端が細く中央が平らな形状にすることで、針の極めて脆い状態を回避できます。現在の針については、供給元の角度と平らな面の寸法に従ってください。図は形状を示すものであり、特定の角度や縮尺を示すものではありません。
丸みを帯びた先端のAC手術
純粋タングステンまたはジルコニアタングステンは、工程上必要な場合は、滑らかな半球状に加工することができる。ただし、大きくて不均一な形状や、端が割れている形状は、適切な電流容量や遮蔽性を確保するものではない。
ホバート社の電極作製ガイドラインでは、丸みを帯びた純電極/ジルコニウム電極と、縦方向に研磨された鈍い先端のセリウム/ランタン電極を区別している。
きれいに準備してから、アークをチェックしてください。
- 専用の研削面を使用してください。 電極の周囲ではなく、長手方向に沿って研磨痕を残してください。
- テーパーと平面を中央に配置する。 ひび割れ、凹凸、表面に埋め込まれた異物がないか点検してください。
- 水たまりや給水栓に接触したら停止してください。 汚染された電極を交換するか、汚染された端を取り外して、きれいな材料を用意してください。汚染された状態で溶接を続けないでください。
トリウムを含まない電極を使用する場合も含め、研削粉塵を適切に管理してください。研削機のガード、適切な眼/顔面保護具、および適切な集塵装置を使用してください。電極の取り扱いと廃棄については、電極の安全データシートに従ってください。赤色のトリウム含有電極には放射性トリウムが含まれており、研削によってトリウムが粉塵として放出されます。ミラー社の準備手順書にはこれらの注意事項が記載されており、米国原子力規制委員会(NRC)の歴史的技術ノートには、溶接棒からの空気中のトリウムについて具体的に説明されています。
チップの損傷とアーク挙動からわかること
これらはあくまで点検であり、見た目だけで診断を下すものではありません。原因を一つずつ変えて、同じ溶接条件下で電極を再度検査してください。
横方向にスワイプして、チェック項目とフォローアップ措置を確認してください。
| 何が見える | 最初に確認してください | 次はどうする |
|---|---|---|
| 過剰な球根形成または先端の成長 | 電流、EPシェア、直径、タングステンの種類、およびシールド。 | 設定を修正し、電極を再準備してください。それでも過熱が続く場合は、承認済みの別の直径の電極と比較してください。 |
| 研削後の弧状移動 | 中心からずれた形状、円周方向の研磨痕、汚染、または電極の緩み。 | 波形設定を変更する前に、清潔で中心が合ったチップを用意し、コレットがしっかりと嵌合していることを確認してください。 |
| 低電流始動が困難 | 電極のサイズと先端形状、アーク始動モード、始動設定、トーチとワーク間の距離。 | 電流ウィンドウが許す場合は、承認済みのより小型の電極と比較してください。装着されている場合は、装置のタングステンサイズ設定を確認してください。 |
| 先端が割れている、またはタングステンの剥離が見られる | 過熱、調理不良、または汚染。 | 作業を中止し、損傷した材料を交換し、影響を受けた溶接部にタングステン介在物がないか検査してください。 |
| すすや多孔質で、先端は健全に見える | ガス供給と漏れ、ドラフト、カップの状態、過剰な流量、ベースまたはフィラー金属の汚れ。 | 別の電極タイプを使えば解決するだろうと決めつける前に、シールドと清掃を確認してください。 |
ホバート社の多孔性に関するガイダンスでは、材料の清浄度と遮音の重要性について説明しています。不安定なアルミニウム溶接の背後にある材料側の問題については、「アルミニウム溶接が難しい理由」を参照してください。タングステンの選択は、接合部の洗浄や溶融の確認に代わるものではありません。

選択した設定を再現可能にする
選択した直径とトーチに合わせて指定されたコレットと関連消耗品を取り付けます。カップ、ガスシール、接続部を確認します。タングステン電極を大きくしても、トーチの定格電流や溶接機の使用率は向上しません。
電極のグレードと直径、先端部の準備方法、機械モデル、交流波形、バランス定義、周波数と電流設定を記録します。ガス組成と流量、カップサイズ、電極の延長部、冷却方式も追加します。
代表的なアルミニウム、溶加材、接合部の形状、および洗浄状態を用いて、接合部をテストします。予定されている溶接経路全体にわたって、アークの開始状態とチップの状態を確認します。その部品に必要な方法を用いて、溶融状態および関連する不連続部を検査します。ビードの外観と洗浄ゾーンの幅だけでは、溶接品質は判断できません。
組み合わせが作業に適していることが確認できたら、準備した電極をグレードとサイズごとに識別して保管してください。そうすることで、成功した試験結果を次のシフトでも再利用できます。
アルミニウム部品の溶接において、TIG溶接とレーザー溶接を比較検討していますか?
合金の種類、板厚、接合図、必要な仕上げをOceanplayer Laserにお知らせください。弊社のレーザー溶接ガイドでは、次に検討すべき工程上の疑問点についてご説明しています。