

溶接時のつま先位置: すみ肉溶接と溝溶接
溶接止端部とは、溶接面と母材が接する線のことです。すみ肉溶接では、通常、接合部材ごとに1本の止端部があります。補強溝溶接では、キャップエッジごとに1本の止端部があります。これらの線を接合部に沿ってたどってください。断面図では、これらの止端部は点として示され、全長は示されません。
以下の図を使用して、つま先を見つけ、根元や熱影響部と区別し、より詳細な検査が必要な表面の状態を特定してください。
溶接トー図を参照してください
すみ肉溶接と溝溶接における溶接趾の位置はどこにありますか?
まず、露出した溶接面を見つけます。その両端が元の部材表面と接しています。これらの接合部が溶接ビードのつま先部分であり、ビードの中心でも、完成した溝溶接の内側に埋め込まれた準備済みの開先でもありません。
すみ肉溶接:各部材に1つのつま先部
溝溶接:キャップの各端に1つのつま先
用語フレームワーク:AWS A3.0M/A3.0:2025。プロジェクトで指定されている用語集の版を使用してください。
実際のT継手では、垂直板のつま先はベース板のつま先よりも見えにくい場合があります。見やすい側だけを検査するのではなく、視点を変えたり、適切な鏡を使用したりしてください。溶接の開始、停止、および戻りでは、線が直線のままであると仮定するのではなく、変化する形状に従ってください。
つま先の位置は固定距離ではありません。溶接部の公称寸法だけを測ってつま先の位置を決めないでください。実際の脚長、部材角度、嵌合状態、および溶着プロファイルによって、溶接面の終端位置は変化します。
溶接部のつま先はいくつ検査すべきですか?
溶接パスの数ではなく、完成した溶接面の数を数えてください。複数のパスで、2つの外側つま先を持つ1つのキャップが形成される場合があります。反対側の別の溶接によって、検査すべき別の面ができます。
画面が狭い場合は、表を左右にスクロールしてすべての列を読んでください。
| 接合部が完成しました | 通常の表面のつま先数 | 追跡対象 | 見逃さないでください |
|---|---|---|---|
| シングルフィレ | フィレ1枚につき2個 | 各部材に1つの接合部がある | アクセスしにくいつま先部と溶接部 |
| ダブルフィレットTジョイント | 両方のフィレで4 | 垂直プレートの両側の部材 | 両側で異なる積載方法またはアクセス方法 |
| 強化溝溶接キャップ | その顔に2つ | キャップの左右の端 | ルート側は、指定された検査をまだ必要としている。 |
| 2つの強化面 | 通常は合計4つ | 各顔に2本のつま先 | 実際の裏面プロファイル(根元の補強を含む) |
| フラッシュグラインド溝溶接 | つま先が完全に馴染んでいる場合は、つま先が盛り上がっていない。 | 完成したブレンドと旧キャップ領域 | 仕上げ後の残存厚み、溝、および必要な検査 |
これらは簡略化された幾何学的寸法です。裏打ち、コーナー部の詳細、追加の付属品、溶接部の形状などによって、存在する表面の寸法が変わる場合があります。
裏当て板があっても、自動的に溶接部の端が2つ増えるわけではありません。裏当て板の端部が必ずしも溶接面と母材の接合部になるとは限らないからです。同様に、キャップが滑らかだからといって、ルート部が溶融したとは限りません。表面の識別と内部溶接品質は、別個の問題です。
溶接トーとルート、スロート、熱影響部との比較
トーは溶接面の終端位置を示すものであり、有効なスロート深さ、溶け込み深さ、または熱影響部の幅を示すものではありません。
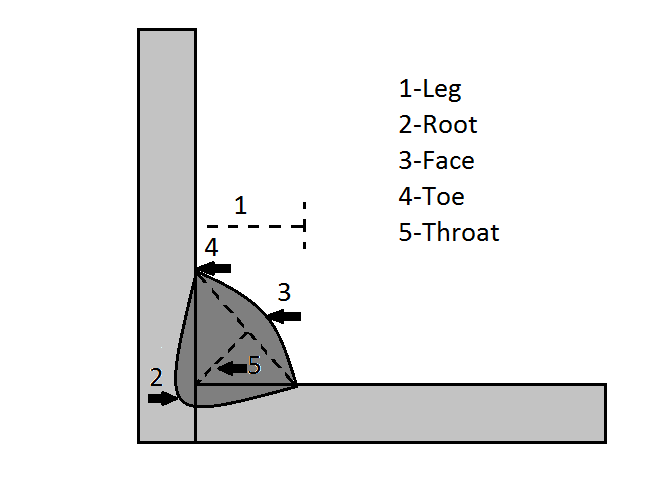
- 顔
- 溶接側の溶接金属の露出面。これらの例では、その外側の接合部がトー部を形成している。
- Root(根)
- 溶接面に対して最も深い部分。上に示した理想的なすみ肉溶接では、オレンジ色のつま先マーカーのどちらでもなく、内側の角に位置します。
- 喉
- 溶接寸法の決定に用いられる、溶接部を貫通する寸法。その設計上の定義は、継手と適用される規則によって異なり、溶接部の先端間の距離ではない。
- 融合境界
- 溶接金属と周囲の母材との界面。表面の溶接部とは異なり、その大部分は内部にある。
- 熱影響部(HAZ)
- 溶接熱サイクルによって母材が溶融することなく変化した部分。これは溶融ゾーンに隣接する領域を占め、単一の線状領域ではない。
熱による変色は溶接トーのマーカーではありません。ステンレス鋼の場合、目に見える酸化色は熱影響部(HAZ)を正確に示さず、溶接面の端を明確に定義しません。トーの位置は、着色帯の外縁ではなく、表面形状から判断してください。TWIは、HAZと熱による変色の違いについて説明しています。
溶接前の部品間の隙間に関するご質問であれば、「溶接ルートギャップ」および「溶接品質」の項目を参照してください。これは接合部の問題であり、トーポジションとは溶接後の仕上がり面を指します。
繰り返し荷重がかかる状況下で、溶接部のつま先が重要になるのはなぜですか?
同じ荷重を一度加えただけでは部品が破損しない場合でも、繰り返し荷重をかけると亀裂が拡大することがあります。鋭角なつま先部は局所的に応力を集中させます。そのつま先部付近のアンダーカットや小さな欠陥は、状況をさらに悪化させる可能性があります。
このことから、表面が滑らかに見えるビードだけでは、疲労荷重がかかった接合部であることを示す十分な証拠にはならない理由がわかります。非常に小さな亀裂は目視検査では見逃される可能性があり、疲労は根元や内部の欠陥から始まることもあります。重要なのは、どの部材が周期的な応力を負担しているかであり、単にどちらの面が最も粗く見えるかではありません。TWIの疲労に関するガイダンスでは、これらのメカニズムについて説明しています。
例:引張荷重のかかるプレートに溶接された補強材
垂直な補強材と、荷重がかかって繰り返し伸びるプレートを接合するフィレットを想像してみてください。一方の突起はプレート上に直接あり、もう一方の突起は補強材上にあります。これらは同じフィレットに属していますが、必ずしも同じ構造的役割を担っているわけではありません。
AWSの2025年版D1.5橋梁溶接規準の説明では、アンダーカット評価について議論する際に、この区別を明確にしています。そのため、検査記録には「溶接部にアンダーカットあり」とだけ報告するのではなく、部材と応力方向を明記する必要があります。
図解的な形状であり、Oceanplayer Laserのテスト結果ではありません。AWS :D1.5:2025におけるつま先部分のアンダーカット評価。
疲労設計を行う際は、担当エンジニアに接合部の詳細、荷重方向、荷重履歴を提供してください。溶接名だけで選択できる普遍的な「臨界趾点」は存在しません。
その線は通常の溶接痕、アンダーカット、それとも亀裂でしょうか?
つま先部分は溶接部の正常な形状です。つま先部分の欠陥は、別の問題となります。許容範囲かどうかを判断する前に、実際に目視および測定できる内容を記述してください。
画面が小さい場合は、表を横方向にスクロールしてください。
| 表面状態 | それはどのようなものか | 次に確認すべきこと |
|---|---|---|
| 正常な移行 | 溶接面はプレートに接しており、明らかな溝や段差はない。 | 必要な寸法と形状。外観だけでは内部品質は判断できない。 |
| アンダーカット | 溶接端の横にある母材の溝が埋められていない。 | 深さ、範囲、正確な部材、および適用される受入条項 |
| 重複 | 溶接金属はプレートに溶け込むのではなく、縁のようにプレートの縁に沿って広がっているように見える。 | 接着不良の可能性のある縁。写真だけで無害な幅広のつま先と分類しないでください。 |
| つま先のひび割れの疑い | 細い線で、時には移行部から伸びていたり、移行部に沿って伸びていたりします。 | 症状を記録し、修理または出荷前に指定された検査に回してください。 |
| 飛沫、スラグ、またはコーティング | 実際の交差点は一部隠れている | 清掃および通行は承認済みです。障害物を許容可能な表面と間違えないでください。 |
| 研削溝 | 仕上げた後にへこみや傷が残る | 残りの部分、ブレンド形状、および処理後の検査要件 |
見た目を良くするためだけに、原因不明の線を削り取ってはいけません。まずはその位置を保存し、専門家に診断してもらいましょう。表面的な仕上げでは、根本的な問題を解決せずに証拠を消してしまう可能性があります。
つま先ラインの位置と検査方法を教えてください。
まず図面と検査計画を作成し、必要な表面をすべて可視化してください。目的は、単に光沢のあるビーズの接写写真ではなく、追跡可能な発見結果を得ることです。
- 接合部と接合面を特定する。 部品と溶接部の識別番号を記録します。指定された被覆範囲で必要とされる箇所については、キャップ、裏面、およびリターンを確認します。
- 証拠を改ざんせずに準備する。 許可された準備方法を用いて、許可された障害物を取り除いてください。立ち入りが不可能な箇所については、検査済みとして扱うのではなく、記録してください。
- それぞれのつま先をなぞってください。 適切な照明、視角、および光学補助具を使用してください。溶接部の中央だけでなく、開始点と終了点も含めた接合部全体を観察してください。
- 関連する特徴量を測定してください。 アンダーカットの深さなどの寸法を測定するには、適切なゲージまたはプロファイル測定法を使用してください。単位、範囲、位置を記録してください。縮尺のない写真では、正確な深さの測定値は得られません。
- 評価し、記録する。 調査結果をプロジェクトの基準と比較してください。追加のテストが必要な場合は、公開前にその方法と結果を記録してください。
この手順は、ASNTが視覚検査に関して定めた準備、観察、評価、報告の原則に従っています。
どの試験方法がこの質問に適しているか?
目視検査(VT)は、目に見える欠陥の位置を特定し、表面形状を確認するのに役立ちます。ただし、微細な亀裂や隠れた亀裂をすべて除外できるわけではありません。
浸透探傷試験(PT)は、適切な非多孔質表面に開口する不連続部を検出できます。ただし、表面下の密閉された欠陥は検出できません。準備と指定された試験手順が重要です。ASNT PT ガイダンスを参照してください。
磁粉探傷試験(MT)は強磁性材料を対象とし、表面および表面近傍の不連続部を検出できます。アルミニウムやオーステナイト系ステンレス鋼に対する浸透探傷試験(PT)の一般的な代替手段ではありません。ASNT MT ガイダンスを参照してください。
内部亀裂や欠陥の程度が懸念される場合は、超音波検査が指定されることがあります。接合部の形状、アクセス、および手順の適合性が重要であり、つま先がアクセス可能であるという事実だけでは超音波検査の適用範囲が保証されるわけではありません。TWIは表面亀裂と内部亀裂の検出を区別します。
報告書は再現可能なものにしてください。溶接部の識別番号 → 検査面と部材 → 固定基準点からの距離 → 指示の種類と測定サイズ → 方法と範囲 → 適用基準 → 処置。必要に応じて縮尺付きの写真を含めてください。
どのような溶接趾の状態が許容されますか?
適用される建築基準、版、図面、および検査要件に従ってください。他の工事からコピーした単一のアンダーカット深さ制限は、信頼できる合格基準ではありません。部材、厚さ、および荷重区分によって、検査結果の評価方法が変わる場合があります。
AWS D1.5:2025の説明は、部品の役割とつま先の位置によって異なる処理方法を示す有用な例です。これは橋梁に関する規格の例であり、すべての機械フレームや板金製品に橋梁の制限を適用することを許可するものではありません。
仕上がり検査合格は、必要な疲労寿命を単独で決定するものではありません。逆に、外観の粗さは、測定された亀裂深さではありません。外観、寸法許容、欠陥検出、構造評価は区別して扱う必要があります。
爪を研磨したり、包帯を巻いたりすることで、足の指の状態は改善しますか?
はい、処理方法が故障メカニズムに合致し、承認された方法に従う場合です。トーグラインディングは局所的な形状を変化させ、材料を除去します。TIGドレッシングは遷移部を再溶解します。その他の処理方法として、ピーニングまたは高周波機械的衝撃を選択することもできます。これらは制御された操作であり、互換性のある表面仕上げではありません。
TWIの改善方法に関するガイダンスでは、詳細な手順と訓練を受けた作業員が求められています。末端処理だけで根元が原因の故障モードを解決できると考えるべきではありません。
つま先をこすり合わせるような研究から学べること
TWIが発表したS355JR鋼の非荷重支持横すみ肉継手に関する研究では、多くの疲労亀裂が依然として研磨面上またはその直下の欠陥から発生していた。このことから得られる教訓は、研磨が全く役に立たないということではなく、見た目に滑らかな表面仕上げであっても、亀裂発生の起点となる特徴がすべてなくなったとは限らないということである。
第三者機関による研究:ZhangおよびMaddox、「トーグラウンド溶接継手の疲労寿命予測」、2009年。試験片の結果は、普遍的な改善係数や補修方法を示すものではありません。
処置前に、許容される除去量、最終形状、残存厚さ、および検査方法を明確に定義してください。処置後には、これらの要件を確認してください。ひび割れが疑われる場合は、通常のつま先部分の仕上げで十分だと判断するのではなく、認定された補修評価を実施してください。
溶接趾の識別に関するその他の質問
多層溶接キャップの波紋一つ一つが、新たな溶接トーを生み出すのだろうか?
ここでいう「完成面」の意味ではありません。堆積されたビード間の波状または接合部は、必ずしも母材との接合部ではありません。指定されたビード間の欠陥を検査しますが、すべての波状を別の外側キャップのつま先として数える必要はありません。
キャップを研磨して平らにした後でも、溶接痕を特定することは可能ですか?
元の盛り上がった移行部はもはや見えない場合があります。接合記録と仕上げ面を使用して、処理された領域を特定してください。完全にブレンドされたキャップは溶接部を消去したり、指定された検査の必要性をなくしたりするものではありません。
溶接部のつま先が許容範囲内であることを写真で証明できますか?
鮮明な写真があれば、位置と形状を記録できます。しかし、関連する寸法、材料情報、基準、必要な試験結果がなければ、合格と判断することも、内部欠陥を除外することもできません。審査を依頼する際は、全体像と縮尺付きの詳細図の両方を含めてください。
ビーズの外観だけでなく、ジョイントの状態も評価してください。
実用的なルールは単純だ。まず、各仕上げ面を特定し、母材との接合部をトレースし、次に、関連する欠陥をプロジェクト要件と照らし合わせて評価する。
部品のレーザー溶接をご検討の場合は、Oceanplayer Laser社に材料グレード、厚さ、接合図、ギャップ範囲、および必要な品質チェック項目をお送りください。受入に影響する荷重条件、および全体写真と接写写真も併せてお送りください。
レーザー溶接の応用例について説明する