

溶接重ね継手 設計仕様
溶接重ね継手には、重ね寸法以上の仕様が必要です。材料と板厚、重ね合わせと嵌め合いの許容範囲、溶接サイズと位置、使用荷重、溶接手順、検査基準などを指定する必要があります。すべての製品に共通する重ね合わせ寸法やすみ肉寸法の規定はありません。継手に求められる性能は、適用される設計基準と実際の荷重経路によって決まります。
このガイドを使用して、図面の寸法と、溶接、検査、および生産における再現が可能な接合部を関連付けてください。

溶接重ね継手の図面には何を明記すべきでしょうか?
重ね継手では、一方の部品がもう一方の部品に重なり合います。接触する面は接合面と呼ばれます。「重ね」とは部品の配置を表す言葉であり、溶接方法を指すものではありません。エッジフィレット、上板を貫通するレーザーシーム、抵抗スポット溶接など、いずれも重ね合わせた部品を接合する方法として利用できます。
有用な図面には、構築すべきものが示されています。溶接手順仕様書(WPS)は、その溶接方法を規定し、検査計画書は、その受入方法を規定します。これらの文書を相互参照して、寸法や制限に矛盾が生じないようにしてください。
両方の列を表示するには、表を水平方向にスワイプしてください。
| 描画項目 | 何を定義するか |
|---|---|
| 素材と状態 | グレード、各部材の厚さ、納入条件、および溶接部または隠れた接合部におけるコーティングの有無。 |
| ジョイントジオメトリ | 公称重なり、許容変動、シート間の隙間、端部位置、および組立公差。 |
| 溶接寸法 | すみ肉溶接の脚部または喉部の寸法。有効長さと正確な位置。断続溶接の場合は、指定された記号規則に従ってセグメントの長さと間隔を定義する。 |
| 負荷およびサービス基準 | 必要な強度、荷重方向、繰り返し荷重または衝撃荷重、温度、および該当する場合は腐食または漏れ防止に関する要件。 |
| 製造管理 | プロセスおよびWPSの参照、アクセス側、治具の要件、手順、溶接部の除去または補修に関する制限事項。 |
| 受け入れ | 適用される規格および版、溶接品質の限界、寸法検査、試験方法、サンプリング、および承認権限。 |
ISO 2553などの一貫した図面規格を使用してください。その規格の記号は要求事項を伝えるものであり、必要な溶接サイズを計算するものではありません。
溶接重ね継手には、どのくらいの重なりが必要ですか?
重ね合わせ部分は、設計された接続部に適合し、確実に接続できるだけの十分なスペースを確保する必要があります。まず、適用される製品規格または構造規格を確認し、次に物理的なレイアウトを確認してください。構造用鋼の仕様書に記載されている最小寸法は、薄肉レーザー溶接筐体の設計規則として自動的に適用されるわけではありません。
- 必要な溶接箇所を配置する。 溶接経路、有効長さ、および必要な端部距離または端面距離を示してください。
- 製造上のばらつきを考慮に入れてください。 切断、曲げ、位置決めの公差を合わせた後、可能な限り最小の重なり具合を確認してください。
- 機器へのアクセスを確認してください。 トーチまたは溶接ヘッド、ワイヤ、クランプ、および検査のためのスペースを確保してください。従来の抵抗スポット溶接では、対向電極へのアクセスも必要です。
- ロードパスとサービスを確認してください。 溶接金属が耐力に達する前に、板材の曲げ、引き裂き、疲労、腐食、またはシールといった要因が設計を左右する可能性がある。
重なり部分が多いからといって、必ずしも接合部が強くなるわけではありません。溶接されていない接触面は、追加の溶融面積ではありません。重なり部分を広くすると、位置決めや拘束には役立つかもしれませんが、重量が増加したり、隠れた隙間が大きくなったりする可能性もあります。
公称図面だけでなく、許容される最悪の嵌合状態も確認してください。厳選された平面部品で作られた試作品は、曲げ位置、エッジの真直度、またはコーティング厚さの限界における部品を正確に表していない可能性があります。
すみ肉溶接の脚径と喉径はどのように異なるのですか?
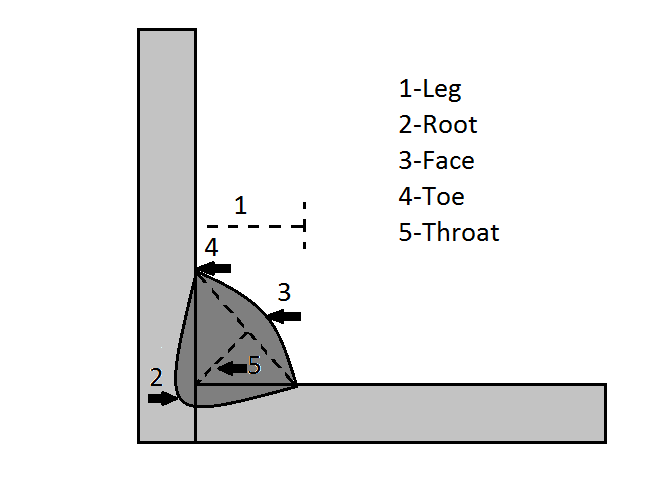
脚長は、溶接ルートから部材に沿って溶接トーまでの距離です。スロートは、すみ肉溶接においてルートから面までの最短距離です。ここで、zは脚長、aは幾何学的スロートを表し、一般的なISO表記に準拠しています。
理想的な、脚の長さが均等で、面と面の間隔が90度の平らなフィレを作るには:
a = z / √2 ≈ 0.707 × z
幾何学的例:脚の長さが6mmの場合、理想的なスロート面積は約4.24mmになります。有効長さが100mmの場合、対応するスロート面積は約424mm²になります。
これは面積計算であり、耐荷重や6mm溶接の使用を推奨するものではありません。設計強度は、採用された規則、材料、荷重方向、有効長さ、および接続部品によって異なります。
ビードが大きく見えるからといって、凸状のキャップを有効スロートとして数えてはいけません。脚の長さが不均一であったり、凹面であったり、隙間があったり、溶融が不完全であったりすると、形状が変わります。理論上の根元を超えた貫通についても、該当する設計規則および手順規則に基づいて裏付けられる必要があります。
形状と用語:TWIの溶接継手設計ガイドライン。
一枚重ね継ぎはどのように荷重を支えるのか?
重ね継手では、部材の中心線がずれています。そのため、部材を引っ張ると、接合部が曲がったり回転したりするだけでなく、溶接部にせん断荷重がかかる可能性があります。これは偏心荷重と呼ばれ、力が意図した荷重伝達線から離れた方向に作用します。
重ね合わせ部分の開口部や剥離は、溶接ルート部や溶接トー部付近に応力を集中させる可能性があります。繰り返し荷重がかかる場合、その局所的な応力は、目に見える溶接部の全長よりも重要になることがあります。単純に2つの溶接部の長さを足し合わせるだけでは、溶接部全体が偏荷重をどのように支えているかを説明することはできません。
両側を溶接することは、二重重ね継手と同じですか?
いいえ。アクセス可能な両端に溶接を追加すると、力の分布は変わりますが、重なり合う部材間のオフセットは残ります。二重重ね継手は異なる構造を採用しており、通常は2つの外側部材の間に中央部材が配置されます。バランスの取れたレイアウトは偏心を低減できますが、それでも独自の設計チェックが必要です。
周期的な負荷、吊り上げ、圧力保持、その他安全性が極めて重要な用途においては、設計責任者がプレートおよび溶接部を含むアセンブリ全体を評価する必要があります。すみ肉溶接の公式や見た目の強度が高いサンプルだけでは、使用に適しているとは判断できません。
重ね溶接は連続溶接にするべきか、断続溶接にするべきか?
必要な荷重伝達と使用条件に基づいてパターンを選択してください。連続溶接と複数の短いセグメントは、全長が一致していても、必ずしも互換性があるとは限りません。
スワイプして溶接パターンとその限界を比較してください。
| パターン | 選ばれる理由 | まだ確認しなければならないことは何か |
|---|---|---|
| 連続フィレ | 指定された縁に沿って途切れることのない荷重伝達を実現する。シール部材の一部を構成する場合もある。 | 必要なサイズと有効長さ、収縮率、始点と終点、および漏れ試験の要件。連続した外観は、漏れのないシールであることの証明にはなりません。 |
| 断続的なフィレ | 設計上、溶接されていない空間を設けることで、溶着量と発熱量を低減できる。 | 各セグメントの有効長さ、間隔、端部位置、局所的なプレート曲げ、繰り返し荷重、および露出した隙間。 |
| スポットまたは目立たない縫い目模様 | 局所的な接合点は、繰り返し使用される板金部品の組み立てに適している。 | 工程固有の溶接サイズ、間隔、端部距離、アクセス性、および各接合部にかかる荷重。 |
図面で「ピッチ」という用語を使用する場合は、どの表記法が適用されるかを明確にしてください。一般的には、隣接する溶接セグメントの対応する点間の繰り返し距離を指します。ある工場では未溶接ギャップと解釈し、別の工場では中心間隔と解釈するような事態は避けてください。
レーザー溶接と抵抗スポット溶接では、どのような変化が起こりますか?
重ね合わせの配置は同じままでも、重要な溶接寸法は変更可能です。板材の接合方法を確認せずに、アークすみ肉溶接の指示を他の工程に直接転用しないでください。
レーザー重ね溶接:接合界面での溶融状態を確認する
レーザーは、端部継ぎ目を作ることも、上板を貫通して下板と融合させることもできます。板を貫通する重ね継ぎ目の場合、界面での必要な融合、下部材への貫通、および許容される裏面への影響を指定し、確認してください。目に見える上側のビードの寸法は、板間の融合幅とは異なります。
溶接継ぎ目の位置、シートの接触、焦点、出力、速度、ビームの振動(使用する場合)、およびワイヤ送給(装備されている場合)を制御します。出力を上げるだけでは、必要な接合領域を外れた溶接経路を修正することはできません。
亜鉛めっきは、さらに別の変数を加えることになります。めっきされた板材間に発生する蒸気は、溶融池を乱す可能性があります。制御された通気ギャップを設けることは一つの方法ですが、そのサイズは、一般的なクリアランスとしてそのまま適用するのではなく、実際のめっきとプロセスに合わせて決定する必要があります。TWIによる重ね合わせ界面における亜鉛に関する説明と、当社の亜鉛めっき鋼板レーザー溶接ガイドを参照してください。
抵抗スポット溶接:接合部の表面マークではなく、接合部の状態を確認してください。
従来の抵抗スポット溶接では、板材を対向する電極で挟み込みます。内部の溶融部分が溶接ナゲットです。外面に電極痕が残っているだけでは、十分なナゲットが形成されているとは言えません。
シートの積層構成、溶接位置、電流/時間/力スケジュール、電極の状態、および必要な破壊検査またはその他の検証済み検査を定義します。ISO 14373:2024は、特定の範囲の被覆および非被覆低炭素鋼板アセンブリを対象としており、あらゆる金属に対する普遍的なスポット溶接規格ではありません。
接合方法と材料は、重ね継ぎの品質にどのように影響しますか?
問題となる隙間は、溶接中に生じる隙間です。バリ、曲がったエッジ、コーティングの堆積、仮付け溶接のずれ、クランプの動きなどによって、作業台上ではぴったり合うように見えた板材が分離してしまうことがあります。実際の溶接経路付近、特に端部の接触状態を確認してください。
円弧状のすみ肉接合の場合、分離によってルート形状と接合部を繋ぐために必要な金属量が変わります。板材貫通レーザー接合の場合、溶融材料が下側の板材に到達する経路が変わります。許容範囲は手順書に明記し、代表的な部品で検証する必要があります。ルートギャップガイドでは、より広範な接合部の問題について説明しています。
- 薄いシート: エッジの溶融漏れと歪みを確認してください。ビードが太すぎると、どちらも悪化する可能性があります。
- 腐食性環境または衛生環境で使用されるステンレス鋼: 隠れた隙間を考慮し、組み立て後に清掃、排水、密閉、点検が可能かどうかを検討してください。
- アルミニウムまたは熱処理合金: 正確な等級と状態を特定してください。溶接部の特性は、供給された材料の特性と異なる場合があります。
- コーティングされた金属または異種金属: 実際の組み合わせを評価する。コーティングの挙動、溶接部の冶金特性、ヒューム、および使用中の腐食状況によっては、異なる管理が必要となる場合がある。
仮付けと溶接の順序は、治具と合わせて計画してください。クランプを外した後と、固定した状態の両方でアセンブリを検査してください。治具は、スプリングバックや溶接収縮を隠しつつ、一時的に正しい形状を維持することができます。
大きな重ね溶接でも、なぜ強度が弱い場合があるのでしょうか?
実務上の問題の一つは、上部プレートの角が溶けてしまうことです。結果として、表面は充填材がたっぷり詰まっているように見えますが、実際に使用できる垂直脚部と喉部は、設計どおりに小さくなってしまう可能性があります。充填材を追加したり、加熱したりしても、必ずしも設計どおりの形状に戻るわけではありません。
図面と実際の形状を照合してください。また、溶融不良、アンダーカット、亀裂、または意図した接合領域外に溶接されていないかどうかも確認してください。表面ゲージは目視可能な寸法を確認できますが、隠れたルート部や板材の接合部が溶融していることを証明することはできません。
TWIは、すみ肉溶接継手の実践的なレビューの中で、上端の洗い出し、過剰サイズ、および熱入力について論じています。
溶接された重ね継手はどのように検査すべきか?
検出したい不具合の種類に応じて、検査方法を選択してください。明確な視覚的限界は有用ですが、隠れたインターフェースに関するすべての疑問に答えることはできません。
スワイプして、各チェックの目的と制限事項をお読みください。
| チェック | それが確立できること | 単独では確立できない |
|---|---|---|
| 視覚的および次元的 | 溶接位置、アクセス可能なサイズ、長さ、間隔、表面状態、および最終組立寸法。 | 隠れた根部全体または重なり部分全体にわたる完全な融合。 |
| 切断およびエッチングされたサンプル | 断面における局所的な溶融プロファイル、浸透度、スロート形状、またはナゲット形状。 | 溶接部全体、またはすべての生産部品において均一な品質。 |
| 機械的または機能的なテスト | 指定された試験における性能:例えば、せん断、剥離、疲労、または漏れ。 | 異なる負荷方向、環境、または未試験の耐用年数における性能。 |
| 追加の非破壊検査 | 形状と材料に適した方法と手順が採用されている場合、選択された欠陥。 | 重ね溶接部すべてに共通するチェック項目。薄板や重なり合う接合部では、判定が難しくなる場合がある。 |
試験前に、サンプル採取位置と許容範囲を明確に定義してください。開始点、停止点、遷移点、および許容される取り付け限界値など、関連する箇所を含めてください。理想的な試験片の中央部から採取した良好な断面だけでは、生産におけるあらゆる条件を検証するには不十分です。
溶接重ね継手にはどの規格が適用されますか?
あらゆる構造や工程を網羅する単一の「重ね継手規格」は存在しません。まず、プロジェクトに採用されている製品または施工要件(必要な版を含む)を確認してください。次に、適切な図面、手順認定、施工品質、および試験規格を使用してください。
ISO 5817:2023は、ビーム溶接を除く、対象となる鋼、ニッケル、チタンの溶融溶接における欠陥品質レベルについて規定しています。ISO 13919-1:2019は、鋼、ニッケル、チタン、およびそれらの合金における、対象となる電子ビーム溶接およびレーザー溶接における欠陥について規定しています。
溶接品質レベルは構造物の耐荷重定格ではありません。欠陥許容値をクリアしたとしても、継手設計、必要な手順認定、または用途に応じた試験に代わるものではありません。ISO 13919-1は、品質レベルと用途適合性を明確に区別しています。
要求事項は相互に関連づけておく必要があります。図面では、承認された手順で製造可能な接合部を要求し、検査計画では、合格の基準となる特性を検証できるものでなければなりません。
製品リリース前に確認すべき事項は何ですか?
- 代表的なサンプルを作成する。 指定された材料、コーティング、シートの積層方法、エッジ処理、治具、アクセス方法、および溶接位置を使用してください。
- 許容される変動をテストする。 接合部の限界値や、溶融状態または最終寸法に影響を与える可能性のあるその他の条件を含めてください。実際の設定値と測定値を記録してください。
- 隠れた接合部と要求される性能を確認してください。 外観だけでなく、選択したセクションの検査、機械的テスト、非破壊検査、または機能チェックを実施してください。
- リリース済みの設定を凍結します。 図面改訂、WPS、治具設定、検査計画、および修理限界をリンクします。生産を再開する前にレビューが必要な変更点を定義します。
実用的な目標は、最大のビードではなく、再現性のある接合部を実現することである。適切な仕様書は、荷重経路と寸法を管理されたプロセスに結びつけ、完成したアセンブリがその要件を満たしていることを証明するものでなければならない。
レーザー溶接による板金組立を計画中ですか?
Oceanplayer Laser社に、両部材の図面、材質、厚さ、コーティングの詳細、アクセス写真、および必要な品質試験または機能試験の結果をお送りください。これらの情報は、有意義なサンプル溶接に関する話し合いを行う上で役立ちます。
溶接試験のサンプルについて説明する板金レーザー溶接のプロセスと用途に関する背景情報を調べてみましょう。
技術参考資料
- TWI — デザイン、パート1接合部の種類、フィレットの形状、および荷重に関する考慮事項。
- TWI — すみ肉溶接継手:実務上の留意点:実際の溶接形状、エッジの溶融、およびオーバーサイズ。
- TRUMPF — レーザー溶接に関するホワイト ペーパー一般的なレーザー溶接継手の構成。
- ISO 2553:2019, ISO 5817:2023, ISO 13919-1:2019, ISO 14373:2024図面記号、溶接品質、スポット溶接手順のそれぞれ異なる範囲。
オーシャンプレイヤーレーザー