

主な構成要素は何ですか レーザー溶接機?
レーザー溶接機は、単なるレーザー光源ではなく、統合されたシステムです。その中核となるアーキテクチャは、ビーム生成、ビーム伝送、集束光学系、動作制御またはオペレーター誘導、制御装置、冷却装置、シールドガス装置、排気装置、およびレーザー安全設計を統合しています。オプションとして、ワイヤ送給、シームトラッキング、プロセス監視などの機能は、接合部や生産要件に応じて選択されます。
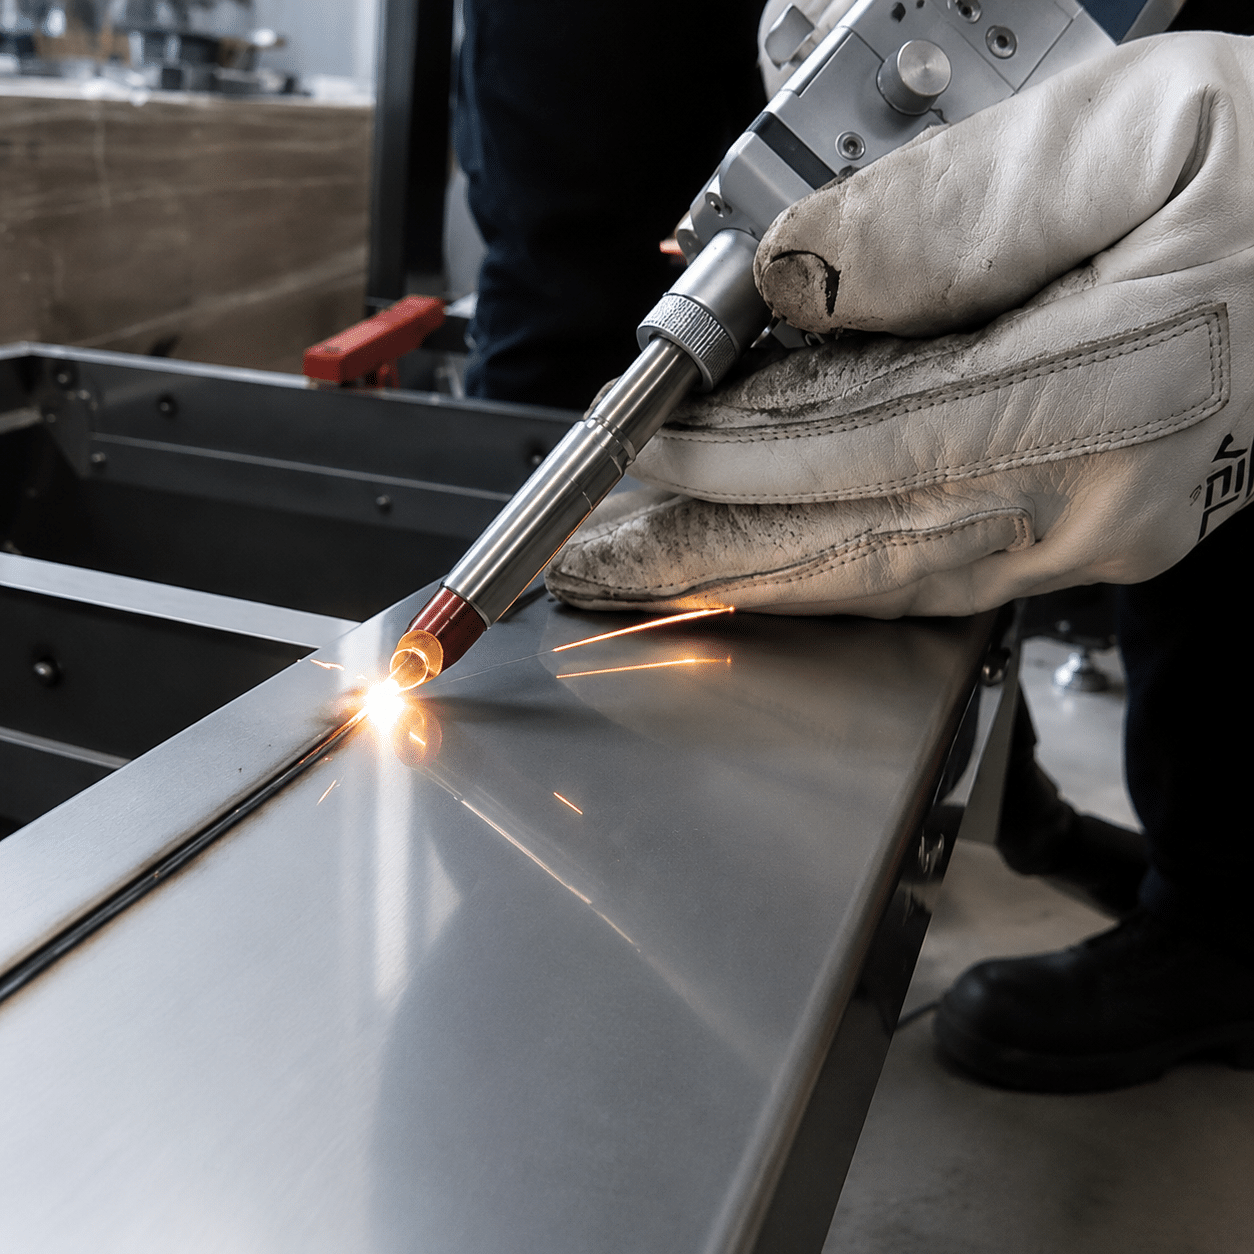
このシステムは10の機能によって動作する。
レーザー溶接機の主要構成要素は、レーザー光源とパワーエレクトロニクス、ビーム伝送路、加工ヘッドまたは溶接ヘッド、モーションおよび治具、制御システム、冷却システム、シールド/プロセスガス供給装置、ヒューム抽出装置、安全システム、および電気インフラです。ハンドヘルド溶接機は、これらの機能の一部を移動式キャビネット内に収めています。自動化セルは、これらの機能を光源キャビネット、ロボットまたは軸、治具、筐体、および制御パネルに分散させています。
ワイヤフィーダー、シームトラッカー、カメラ、溶接監視センサー、自動ローディングといった装置は、必ずしも必須ではありません。接合部の隙間、位置のばらつき、トレーサビリティ、生産量などを考慮すると、これらの装置の複雑さが増すことが正当化される場合にのみ、その価値を発揮します。
電気エネルギーから溶接部へのエネルギーの流れを追ってみよう。
レーザー溶接機を理解する最も簡単な方法は、そのプロセスの流れを追うことです。エネルギーは発生・調整され、溶接ヘッドに導かれ、制御された接合部に集束され、支持システムによって保護されます。このプロセスの流れのどこかで不具合が生じると、溶接品質や安全な作業に影響が出る可能性があります。
レーザー源
ビームを生成し、使用可能な波長、出力範囲、変調方式、およびビーム特性を定義します。
光路
プロセスファイバーまたは自由空間光学系を通してビームを伝送する際に、使用可能なビーム品質を維持する。
溶接ヘッド
加工対象物において、ビームを平行化、集束させ、指定があれば振動または分割します。
モーション+フィクスチャ
溶接経路全体を通して、ビーム、継手、溶加材、およびワークピース間の関係を制御します。
物質的相互作用
吸収されたエネルギーは、適切なプロセスウィンドウに応じて、伝導溶接またはキーホール溶接を生成する。
どの構成要素が必須ですか?
あらゆる稼働システムには、「コア」列に記載されている機能が必要であり、たとえ複数の機能が1つの筐体内に収められている場合でも同様です。オプションモジュールは、特定の接合部、品質、または自動化の問題を解決する場合にのみ選択されます。
| サブシステム | ステータス | 制御するもの | 要求する証拠 |
|---|---|---|---|
| レーザー光源+パワーエレクトロニクス | ペース: | 利用可能な光出力、変調方式、ビーム特性、および光源診断情報。 | 定格出力、動作モード、インターフェース、保証およびサービスに関する資料。 |
| ビーム伝送+処理ヘッド | ペース: | ビーム透過率、焦点位置、スポット特性、および光路の保護。 | ヘッド定格、焦点構成、保護ウィンドウ戦略、および承認済みの光ファイバー配線。 |
| モーション、ガイダンス、固定具 | ペース: | 相対位置、移動速度、トーチ角度、ジョイントギャップ、および再現性。 | 到達距離、該当する場合の精度/再現性、治具のコンセプト、およびドライサイクル試験。 |
| コントロール+HMI | ペース: | レシピ、タイミング、入出力、権限、アラーム、安全状態ロジック、および生産データ。 | 制御に関する説明、ユーザーレベル、アラーム履歴、バックアップ方法、および統合リスト。 |
| 冷房設備+ユーティリティ | ペース: | 許容される温度、流量、電力品質、および動作環境。 | ユーティリティスケジュール、冷却材仕様、熱負荷、周囲環境制限値、および警報。 |
| 遮蔽ガス+ヒューム制御 | ペース: | 溶接雰囲気、光学的清浄度、溶接プルームの挙動、および作業者の曝露管理。 | 材料固有の試験、ガス/ノズル配置、および抽出リスク評価。 |
| 安全アーキテクチャ | ペース: | 放射線へのアクセス、アクセス、インターロック、緊急対応、およびサービス境界。 | リスク評価、分類、安全回路情報、および操作手順。 |
| ワイヤー送り、シームトラッキング+モニタリング | アプリケーションに依存 | ギャップ調整、経路補正、閉ループ制御、および品質エビデンス。 | 代表サンプルテスト、誤報調査、および保守・消耗品計画。 |
レーザー光源は使用可能な プロセスビーム。
適切な光源とは、単に利用可能な最高出力の光源ではなく、実際の材料、接合部、および生産目標に対して、安定した制御可能なプロセスウィンドウを作り出す光源である。
ソースが決定するもの
- 波長: 光学適合性および材料の吸収特性に影響を与える。
- 利用可能な電力: エネルギー予算を設定するものではあるが、それ自体が普及を保証するものではない。
- ビーム特性: 集束点とエネルギー分布に影響を与える。
- 変調: 起動、停止、走行中の光出力の変化を制御します。
- 診断: 障害検出、サービス、およびプロセス記録をサポートします。

ファイバーレーザーの原理
光源は、ビームが溶接ヘッドに到達する前に、独自の光学的および電気的な構造を備えている。
Alex-engraver / Wikimedia Commons、CC0。供給源の選定を厚さチャートに還元できない理由
貫通深さや移動速度は、接合部の種類、合金の種類、表面状態、焦点位置、スポットサイズ、ビームの振動、遮蔽、放熱、および合格基準によっても左右されます。「1,500 W で特定の厚さになる」という表は、ある機械にとっては出発点となる仮説かもしれませんが、他の機械にも適用できる保証ではありません。
供給業者には、無関係なサンプル金属に見た目が美しいビードを取り付けたものではなく、生産に関係する材料グレード、接合部の形状、厚さ、向き、品質試験結果を提示するように依頼してください。
ビームの供給方法と溶接ヘッドによって、接合部に到達するものが決まります。
搬送経路はビームを運び、処理ヘッドはビームを調整・集束させる。ヘッドには、揺動補正、ガス供給、ワイヤ誘導、同軸視覚、クロスジェット保護、プロセスセンサーなどの機能を追加することもできる。

処理ヘッドを統合点として捉える
光学系、ノズル、センサー、および機械的なインターフェースは、常に位置がずれておらず、清潔で、熱的に安定している必要がある。
ピピマル / ウィキメディア・コモンズ, CC BY-SA 3.0.溶接ヘッドの内部または周囲
- コリメーション光学系 照射された光線を制御された光路に変換する。
- 焦点合わせ光学系 加工対象物に必要な焦点形状を作成する。
- 保護窓 高価な光学部品を飛散物や汚染から保護します。
- ウォブルスキャナー 処理においてより広い相互作用領域が必要な場合、スポットを一定のパターンで移動させます。
- ノズルとガス経路 プロセス近傍に遮蔽または光学的保護のための気流を供給する。
- ワイヤーガイド フィラーワイヤーを梁と接合部に対して適切な位置に配置します。
- カメラまたはセンサーポート 位置合わせ、監視、または測定をサポートします。
IPG社は、工業用溶接ヘッドにはリアルタイム溶接測定機能を統合できると指摘しており、Laserline社は、利用可能な処理光学系アドオンとしてカメラや高温計を挙げている。これらの例は、溶接ヘッドを汎用レンズホルダーではなく、システムインターフェースとして指定すべき理由を示している。
動作機構と固定装置は溶接機の一部である。
安定したビームでは、動く隙間、位置の悪い継ぎ目、または不均一な放熱を補正することはできません。多くのプロジェクトにおいて、治具と動作のコンセプトが、有望な実験室での溶接が再現可能な生産プロセスになるかどうかを左右します。
手動操作
オペレーターは、移動速度、距離、角度、経路を制御します。訓練、ノズル設計、物理的なアクセス、作業支援は、システムにとって不可欠な構成要素となります。
リニア軸またはCNC軸
繰り返し可能なパスや専用治具に適しています。軸範囲、加速度、ケーブル管理、同期は溶接に適したものでなければなりません。
ロボットまたは協働ロボット
到達範囲の拡大と柔軟な経路プログラミングが可能になる一方で、工具、安全システムの統合、衝突計画、プロセスケーブル管理も必要となる。
固定具+縫い目制御
部品の位置を特定し、隙間や歪みを管理し、熱を伝導し、ガス、配線、抽出のためのアクセスを確保します。
光源、ヘッド、モーション装置、治具は同時に試運転する必要があります。バラバラの試験片でレーザーをテストしても、部品の装着、クランプ、アクセス性、シーケンス、歪み、サイクルタイムの検証はできません。
支持システムは溶接部の安定性を保ち、作業現場を管理下に置く。
制御装置、冷却装置、ガス供給装置、排気装置は、時として付属品として扱われることがある。しかし実際には、これらは再現性、稼働時間、光学的な清浄度、そして安全な運転を左右する重要な要素である。
制御システム、HMI、レシピ管理
制御層は、レーザーの有効化、電源コマンド、動作、ガスのプリフロー/ポストフロー、ワイヤ送給、インターロック、アラーム、および生産I/Oを調整します。堅牢な実装では、オペレーターの設定とサービス設定を分離し、重要な障害を記録し、検証済みのバックアップ/復元プロセスを提供します。
- レシピの選択、編集、承認、エクスポートを誰が行えるかを定義します。
- センサー、ガス供給装置、冷却回路、または通信リンクに障害が発生した場合の安全な動作を確認してください。
- ロボット、治具、コンベア、またはMESシステムとの統合を行う前に、外部I/Oをマッピングしてください。
- HMIのスクリーンショットを、安全機能が検証された証拠として受け入れないでください。
冷却および環境制御
レーザー光源、処理ヘッド、および電子機器には、それぞれ定められた温度と流量の要件があります。小型システムの中には空冷式のものもあれば、専用の水冷チラーや工場冷却ループが必要なものもあります。適切な選択は、メーカーの熱負荷、水質、周囲環境、およびデューティサイクルの仕様に基づいて行うべきであり、「1kW以下か1kW以上か」という一律のルールに従うべきではありません。
シールドガス、クロスジェット、プロセスエア
プロセスガスは溶融金属を遮蔽し、プルームの挙動に影響を与え、光学系を保護するのに役立ちますが、すべての合金、ノズル、溶接に対して、1種類のガスと1種類の流量が適切であるとは限りません。TWIは、溶接遮蔽、プラズマ制御、プルーム制御をそれぞれ異なる機能として区別しています。したがって、ガスの種類、供給形状、流量は、材料とヘッド構成に合わせて評価する必要があります。
煙の抽出とろ過
レーザー溶接では、母材、コーティング、油、めっき、溶加材などから空気中に汚染物質が発生する可能性があります。捕集装置は、材料の危険性評価と実際の煙の経路に基づいて設計する必要があります。OSHAは、溶接条件と特定の金属に対する局所排気装置と機械換気装置の要件を定めています。排気装置は、遮蔽を妨げたり、汚染物質を光学系に直接送り込んだりしてはなりません。
安全アーキテクチャは機械のサブシステムであり、眼鏡のようなものではない。
工業用溶接レーザーは一般的にクラス4の放射線を発生または放出します。保護対策は、直接光と反射光、火災、ヒューム、電気エネルギー、および通常の運転、設置、保守作業中に存在するさまざまな危険に対処する必要があります。
安全システムにはどのようなものが含まれるか
- 防護住宅または管理区域 アクセス可能な排出量とタスクに適しています。
- 連動するドアとパネル 定義された安全状態に結び付けられている。
- キー制御、排出表示、リセットロジック レーザー関連の授業やシステム設計に適しています。
- ビームストップと反射制御 あらゆる信頼できるビーム経路に対して。
- 緊急停止アーキテクチャ レーザー、モーションセンサー、および関連機器と統合されています。
- アクセス制御、手順、およびトレーニング 操作、調整、清掃、およびサービスのため。
- 材料固有のヒュームおよび火災制御 実際の作業に基づいて。
密閉型ビームマシンと開放型ビームマシンは同じではありません
設計されたインターロック式の筐体であれば、高出力レーザーを通常の生産時にはクラス1システムとして動作させつつ、保守作業時には内部の危険性を高めることができます。オープンビーム式のハンドヘルドシステムや特殊システムには、管理区域戦略と現場固有の管理が必要です。したがって、「すべてのレーザー溶接機は密閉された箱のように見えるべきだ」というのは単純化しすぎですが、「保護メガネだけで十分」というのも安全とは言えません。
OSHAのレーザーに関するガイダンスでは、保護ハウジング、インターロック、リモートコネクタ、および保護ハウジングなしで使用する場合の制御について説明しています。ISO 11553-1:2020は、レーザー加工機のレーザー放射線安全要件を規定しています。
最初の段階でコンポーネントの優先順位を設定します。
最も近い生産シナリオを選択してください。これは安全回路の設計や溶接の認定を行うものではなく、早期に技術的な検討が必要なサブシステムを特定するものです。
オペレーターの誘導と管制区域の安全を最優先する。
手持ち式の高混合システムにおいては、使いやすさ、ファイバーの配線、ノズルへのアクセス、作業サポート、トレーニング、そして検証済みのレーザー制御領域は、出力パワーと同様に重要である。
同じ機能が異なるパッケージで提供される。
キャビネットの数だけで2つのサプライヤーを比較しないでください。あるユニットは電源、冷却、制御を一体化しているかもしれませんが、別のユニットは保守性やセル統合のためにそれらを分離している場合があります。
手持ち式レーザー溶接機
通常、電源、制御装置、冷却装置を移動式キャビネットに収め、プロセスファイバー、ハンドヘルドヘッド、ガス供給装置、およびオプションのワイヤフィーダーが付属する。
- オペレーターの動作と人間工学
- オープンビーム安全戦略
- 光ファイバーおよびケーブルの保護
- ノズル、レンズ、ワイヤーなどの消耗品
固定ワークステーション
専用治具と直線運動、回転運動、またはCNC運動を組み合わせ、繰り返し部品の製造には連動式ハウジングを使用する場合があります。
- 軸範囲と同期
- 器具の基準点と熱制御
- レシピの許可
- 部品の積み込みと筐体へのアクセス
ロボット溶接セル
ロボット制御、位置決め装置、安全機能の統合、経路プログラミング、ケーブル配線、そして多くの場合、ビジョン制御やモニタリング機能を追加する。
- 到達範囲と特異点の研究
- ツールセンターポイントの安定性
- 継ぎ目の位置と校正
- 自動化とラインI/O
複雑さを加えるのは、それが測定可能なギャップを埋める場合にのみ行う。
オプション機器は、不安定性、品質リスク、または作業負担といった既知の原因を解決するものでなければなりません。そうでなければ、溶接品質を向上させることなく、校正、誤検出、消耗品、およびメンテナンスの負担を増やすことになりかねません。

アプリケーションのジオメトリが統合を推進する
大型部品や回転部品の場合、位置決め装置、特殊な遮蔽装置、およびプロセスヘッド周辺への特別なアクセスが必要となる場合があります。
バーバラ・ナシロフスカ/ウィキメディア・コモンズ, CC BY 4.0.一般的なアドオンがその地位を確立するとき
- ワイヤーフィーダー: 適切な手順で必要とされる場合、充填材の添加、接合部の隙間の調整、または組成の制御をサポートします。
- シームトラッカー: 測定された接合部位置のばらつきが許容される梁と接合部の許容範囲を超えた場合、経路を調整します。
- ビジョンシステム: コントラストとアクセスが適切な場合、機能の位置特定、読み込み状況の確認、または経路修正のガイドに役立ちます。
- プロセスモニター: 関連するプロセス結果と相関関係にある光学的、音響的、熱的、または幾何学的信号を記録する。
- インライン測定: 浸透深さや表面形状を推定することは可能だが、破壊検査または独立した検査によって検証されなければならない。
- 部品の取り扱い: 溶接以外の作業を削減し、反復生産におけるサイクルタイムを安定させる。
監視システムは、その信号、制限値、誤検知挙動、および対応計画が実際の関節に対して検証された後にのみ有用となる。
完全な機械はレーザーキャビネットだけにとどまらない。
自動生産の場合、「レーザー溶接機」には、セル筐体、ロボットまたは軸、治具、排気装置、安全PLC、配電装置、およびより広い生産ラインへのインターフェースが含まれることが多い。

システムの境界で考える
この産業用レーザー切断設備は、統合の一例として示されています。機械構造、動作機構、筐体、排気装置、ユーティリティ設備などが光学プロセスを取り囲んでいます。溶接セルも同様のシステムレベルの考え方に基づいて構成され、接合作業に適した構成となっています。
Metaveld BV / Wikimedia Commons, CC BY-SA 3.0.ブランド名の羅列ではなく、機能と根拠を具体的に示してください。
有益な見積書には、システム全体が共同要件、処理能力、検査、実用性、安全性、およびサービス要件をどのように満たしているかを示す必要があります。
材料のグレード、厚さ、コーティング、接合部、向き、隙間分布、アクセス可能な側面、および目標生産速度。
浸透性、外観、歪み、強度、漏れ、多孔性、冶金学的要件、および検査方法。
光源モード、ビーム照射方式、ヘッド定格、焦点設定、保護光学系、および承認された動作範囲。
部品基準点、クランプシーケンス、ギャップ制御、到達範囲、再現性、段取り替え、およびドライサイクルの実演。
電力供給、冷却、圧縮空気、シールドガス、排気、周囲環境制限、および放熱。
機械の分類、危険性評価の入力項目、筐体または管理区域の計画、インターロック、およびサービスモード。
レシピの権限、アラーム、インターフェース、バックアップ、トレーサビリティ、サイバーセキュリティの所有権、および受け入れテスト。
消耗品、予防保守、スペアパーツ、リモートサポート、対応時間、オペレーター/保守担当者向けトレーニング。
すべての部品には保守義務が伴う。
購入価格が安くても、保護窓がすぐに汚染されたり、冷却液の化学組成が変化したり、繊維の配線が不適切だったり、スペアパーツの入手が困難だったりすると、結果的に高くつく可能性があります。生産開始前に保守性を十分に評価してください。
各シフトの前
手順書で要求されるプロセスヘッド、保護窓の状態表示器、ノズル、ガス、冷却アラーム、光ファイバー経路、治具、および安全機能を点検する。
計画的な予防作業
冷却液、フィルター、光学部品、接続部、校正、キャビネット清掃については、メーカー指定の間隔に従ってください。調整は、状態に関する文書による証拠がある場合にのみ行ってください。
衝突または異常な溶接の後
故障データを保存し、ヘッドの位置合わせ、ノズル、ウィンドウ、治具、経路を検査した後、システムを生産に戻す前に再検証してください。
サービス境界
筐体を開けたり、インターロックを解除したりすると、通常運転時には存在しない危険が生じる可能性があります。内部の保守点検は、訓練を受けた認定担当者のみが、承認された手順に従って行ってください。
実際の部品を使って、チェーン全体を検証してください。
有用なサンプルテストは、金属が溶けることを証明するだけではない。光源、ヘッド、焦点設定、ワイヤー、ガス、動作、治具、検査といった要素を、文書化された結果へと結びつける役割を果たす。
- 材質グレード、厚さ、コーティング
- 接合部の図面、隙間範囲、および方向
- 必要な侵入テストまたは受入テスト
- シフトごとの目標部品数と段取り替えに必要な部品数
- 利用可能な電力、ガス、抽出
- 携帯型、固定型、ロボット型など、好みに応じて選択してください。
レーザー溶接機の部品に関するよくある質問
購入者、運用担当者、システム統合エンジニアへの直接的な回答。
レーザー溶接機の主な構成部品は何ですか?
主な機能は、レーザー光源とパワーエレクトロニクス、ビーム伝送、溶接ヘッド、動作制御またはオペレーター誘導、治具、制御装置、冷却装置、遮蔽装置/プロセスガス装置、ヒューム抽出装置、電気インフラ、およびレーザー安全アーキテクチャです。ワイヤ送給、トラッキング、およびモニタリングは、用途に応じて異なります。
レーザー光源は最も重要な構成要素でしょうか?
単一の構成要素だけでは、良好な溶接を保証することはできません。光源は光エネルギーを提供しますが、ヘッドの形状、焦点、動作、接合部の適合性、ガス、冷却、制御、および安全性が、そのエネルギーが安定した使用可能なプロセスとなるかどうかを決定づけます。
ファイバーレーザー溶接機には、なぜビーム伝送システムが必要なのでしょうか?
光ビームは、損失を制御し、安全でない状態や損傷を与えることなく、光源から処理ヘッドまで伝送されなければなりません。多くの産業用光ファイバーシステムでは、プロセスファイバーとコネクタが、密閉された光路の一部として使用されています。
レーザー溶接ヘッドの内部構造はどうなっているのか?
機種によっては、ヘッドにはコリメーションおよびフォーカス光学系、保護窓、ビームスキャナ、ノズル、ガス経路、ワイヤガイド、カメラ、およびプロセス監視インターフェースが含まれる場合があります。
すべてのレーザー溶接機に冷却装置が必要なのでしょうか?
いいえ。冷却方式は、電源、ヘッド、筐体設計、使用サイクル、周囲環境によって異なります。小型機器の中には空冷式のものもあれば、水冷式や工業用チラーを使用するものもあります。実際のメーカーのユーティリティ要件に従ってください。
ワイヤフィーダーはレーザー溶接機の標準部品ですか?
一般的ではあるが、普遍的ではない。自溶溶接では溶加材は使用しない。継手の隙間調整、ビード形状、組成、または亀裂制御のために溶加材が必要な場合は、ワイヤフィーダーを追加する。
レーザー溶接機はすべて安全筐体が必要ですか?
放射線量と作業内容に応じた適切な安全対策が必要です。自動化されたセルではインターロック式の筐体を使用する場合があります。開放型ビームシステムでは、レーザー制御区域やその他の現場固有の制御が必要となります。通常運転時と内部保守作業時では、分類や危険性が異なる場合があります。
制御システムは何を管理しているのか?
レーザー出力、動作、ガス、配線、タイミング、レシピ、権限、アラーム、生産I/O、および障害対応を調整できます。安全機能には、独立した、または統合された安全規格準拠の制御アーキテクチャを使用できます。
プロセスモニタリングはレーザー溶接をどのように改善するのか?
モニタリングによって、溶融プルーム、溶融池、温度、アライメント、溶接形状に関する信号が得られます。これらの信号と閾値が、関連する溶接品質の証拠に基づいて検証された後にのみ、制御精度が向上します。
レーザー溶接機を購入する前に、どのような点を点検すべきですか?
代表的な溶接サンプル、受入試験、部品定格、ユーティリティ、治具コンセプト、サイクルタイム、安全アーキテクチャ、制御インターフェース、消耗品、保守アクセス、スペアパーツ、トレーニング、およびサービス対応についてレビューします。
システムの説明を検証するために使用した情報源
- ISO 11553-1:2020 — 機械の安全性:レーザー加工機のレーザー安全要件;2025年版の発行が確定。
- IEC 60825-1:2014 ―レーザー製品の分類および製造業者の要件。
- OSHA技術マニュアル、第III部、第6章 レーザーの分類、筐体、インターロック、および管理区域に関する考慮事項。
- OSHA 29 CFR 1910.252 ―溶接時の換気、個人用保護具(PPE)、および材料関連のヒューム対策。
- IPG Photonics:レーザー溶接ヘッド ―モジュール式ヘッド構成と溶接計測機能の統合。
- IPG Photonics:リアルタイムレーザー溶接測定 レーザーとビーム照射を統合したインライン測定。
- レーザーライン:加工光学 ビーム整形、溶接光学系、カメラ、高温計などの追加機能。
- TWI:ガスシールド、プラズマおよびプルーム制御 ―レーザー溶接におけるプロセスガスの明確な役割。
- TWI:溶接工程における品質モニタリング — レーザー/ハイブリッド溶接試験におけるセンサー信号および誘発されるプロセス上の不完全性。