

一般的な速度は レーザー溶接?
レーザー溶接の移動速度は、要求の厳しい深溶接や手動ガイド溶接では1m/分をはるかに下回る速度から、高度に制御された薄肉溶接や高輝度溶接では10m/分以上まで幅広く対応できます。単一の「標準」速度というものは存在せず、材料、厚さ、出力密度、接合部の形状、ビームの動き、溶加材、接合精度、および必要な断面積によって使用可能な速度範囲が決まります。

公称線エネルギーはあくまで出発点に過ぎません。スポットサイズ、焦点、吸収率、ビームプロファイル、接合部の状態によって、材料が実際に受ける影響が決まります。
画像:Krorc / Wikimedia Commons、CC BY-SA 3.0。
実用速度の評価
まず、材料と接合部に特化した検証範囲を設定します。次に、実際の生産公差において、浸透性、融合性、形状、外観、機械的要件、または漏れ要件を満たす最速の速度を評価します。
中心値だけでは感度を隠してしまう。他の記録変数を制御しながら、下限速度、公称速度、上限速度を設定する。
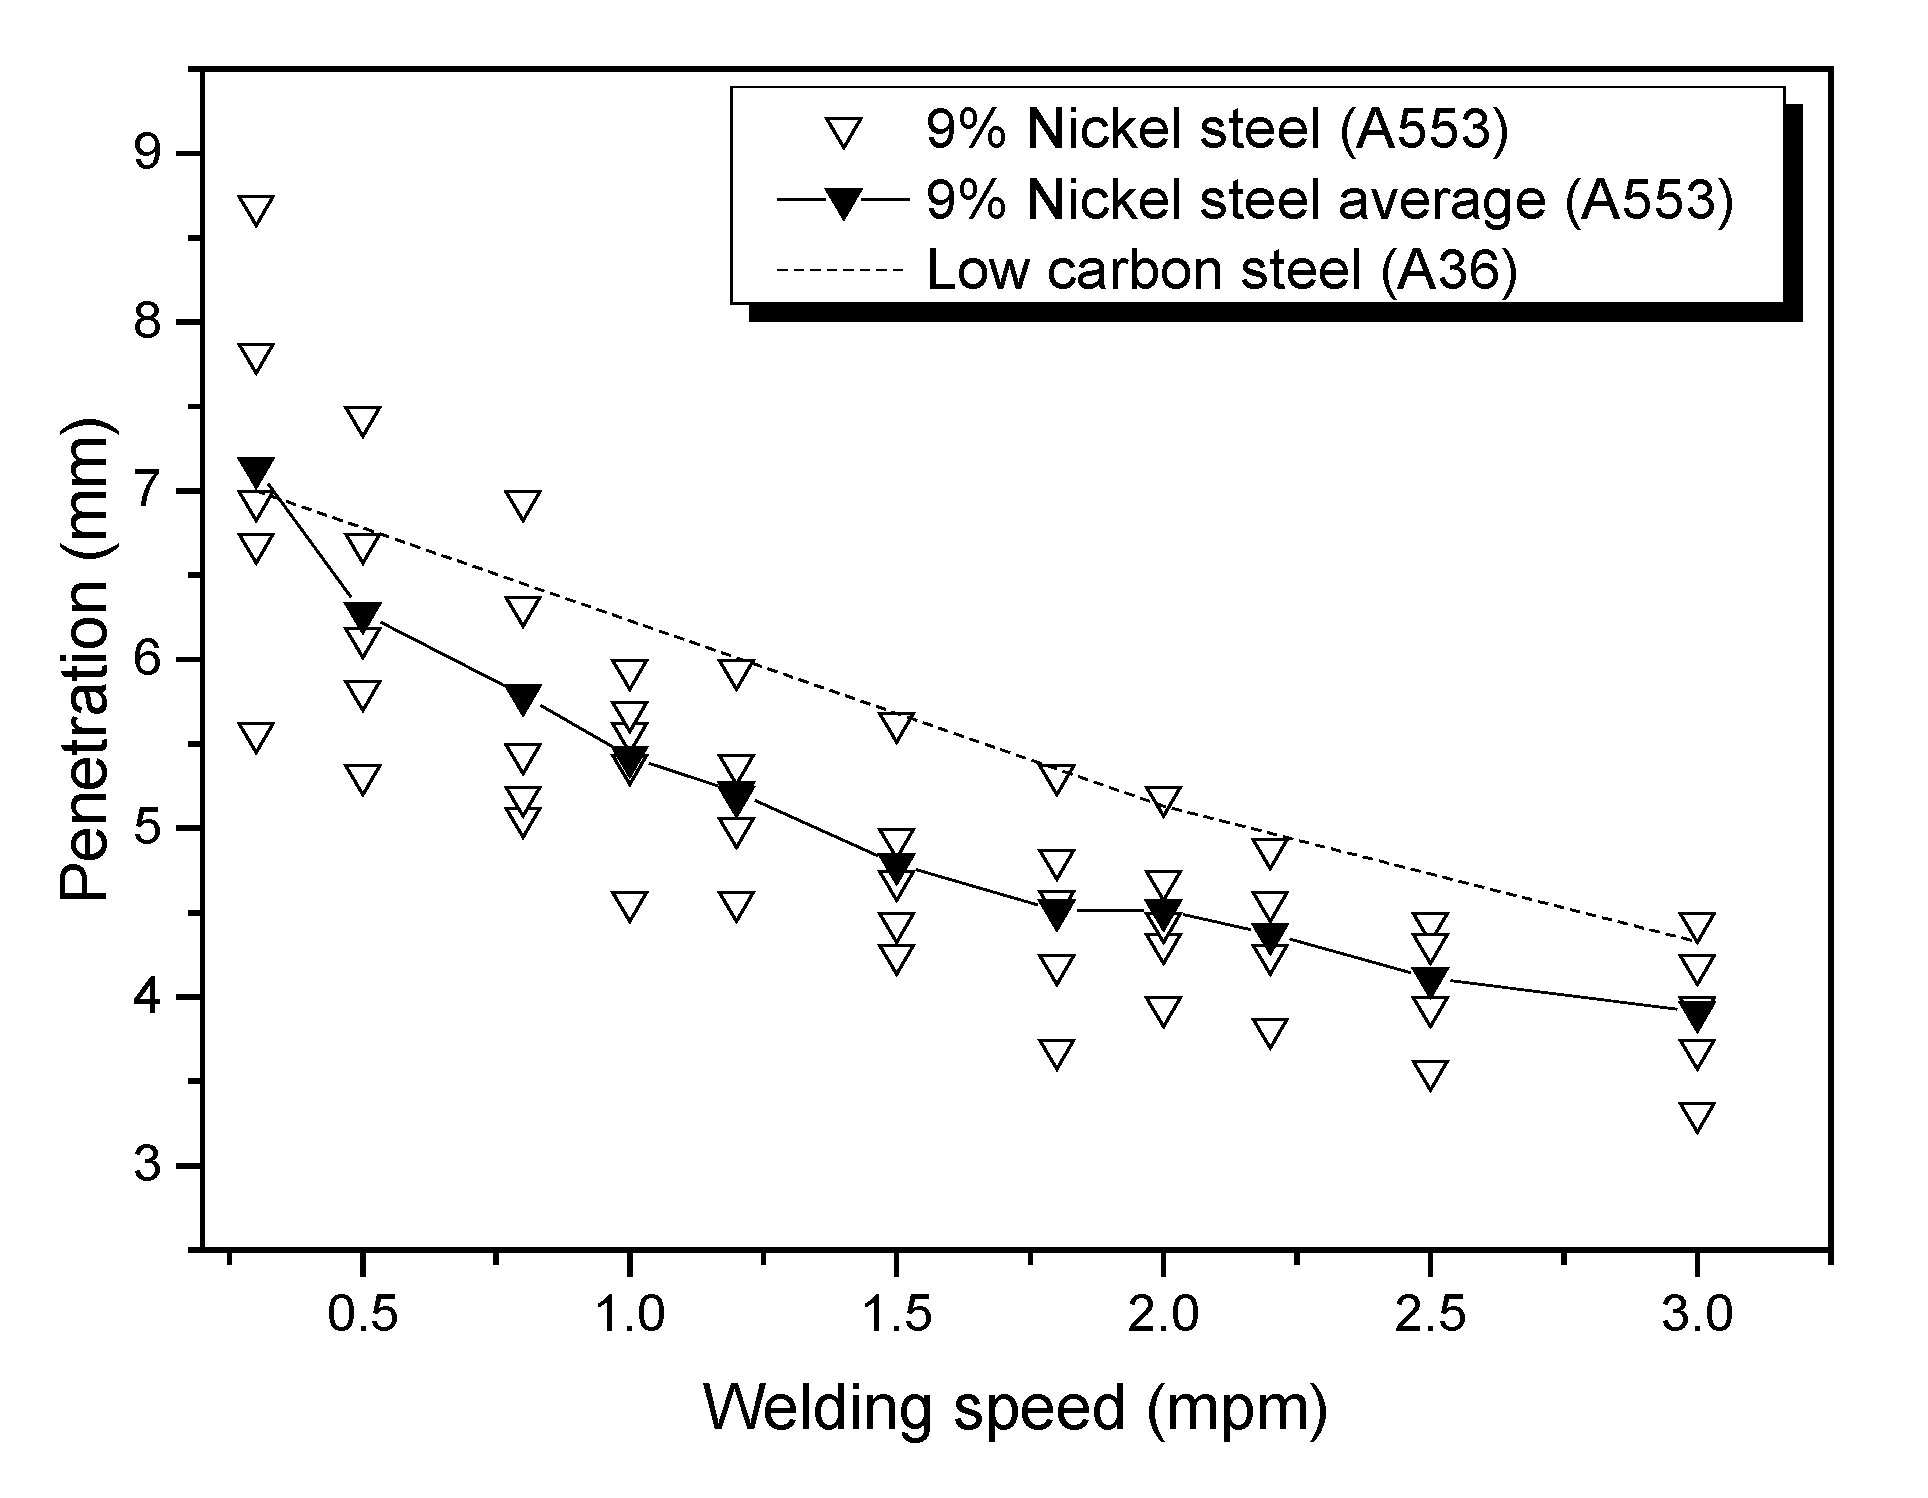
レーザー出力が一定の場合、前進速度を上げると、継ぎ目1ミリメートルあたりに供給される公称エネルギー量が減少する。
移動速度が速すぎると、充填不足、溶融不良、飛散、多孔性、または追加の検査や再加工が発生する場合、合格生産量が低下する可能性があります。
きれいな上面ビードだけでは、貫通深さや接合部の幅を証明することはできません。接合部が機能する上で重要な特徴を確認してください。
実際のレーザー溶接の証拠には、どのような速度範囲が見られるか?
「レーザー溶接の一般的な速度はどれくらいですか?」という問いに最も的確に答える方法は、文書化された適用例とその周辺条件すべてを比較することです。速度は、材料のグレード、厚さまたはターゲットの深さ、接合タイプ、レーザー出力、スポットまたはビームプロファイル、焦点、および受入結果と関連付けられた場合にのみ意味を持ちます。
例えば、査読済みのASTM A553-1鋼板15mm厚のビードオンプレート溶接に関する研究では、3~5kWの出力で0.3~3.0m/分の速度を意図的にテストしました。これは実験マトリックスであり、すべての点で許容できる接合部が得られたという主張ではありません。対照的に、Coherent社のアプリケーションノートでは、4kWの調整可能なリングモードレーザーを使用して銅を1mmの溶接深さで12m/分の速度で溶接したと報告しています。どちらの数値もそれぞれの状況下では有効ですが、どちらも他の機械の一般的な設定ではありません。
有用なスクリーニング解釈
初期計画段階では、1 m/分未満の速度は、より深い溶接部、低い出力密度、溶加材の堆積、複雑な形状、または手動制御を示唆することが多い。1~5 m/分の速度範囲は、工業開発作業で頻繁に見られる。5~12 m/分の速度は、適切なビーム供給を備えた、十分に制御された薄板、パワートレイン、遠隔操作、および銅の溶接用途で発生する。特殊な箔やスキャナのプロセスでは、さらに高い速度も可能だが、これらの用途が手持ち式板金溶接の期待値を決定づけるべきではない。
| 公開されたアプリケーション | 材質/形状 | レーザー状態 | 報告された速度 | どのように解釈するか |
|---|---|---|---|---|
| 9%ニッケル鋼の実験 | 15 mm ASTM A553-1 ビードオンプレート試験片 | 3~5kWファイバーレーザー、固定焦点、窒素シールド | 0.3~3.0 m/min 試験マトリックス | 管理された研究マトリックス全体で、浸透度とビード形状がどのように変化したかを示しています。すべてのテストポイントが欠陥のない状態だったわけではありません。 |
| AISI 304の研究事例 | 4mmおよび6mmのステンレス鋼製ビードオンプレート試験片 | 1~3kWディスクレーザー、200μmスポット、固定遮蔽構成 | 0.5~2.0m/分の例 | 厚みだけではなく、パワーとスピードの組み合わせによって、部分的または完全な貫通が実現されることが実証された。 |
| アルミ製ホワイトボディ | 0.8 mm 5xxx~6xxx アルミニウム重ね合わせ用途 | 調整可能なリング/コアファイバービーム。充填材なし。 | 5メートル/分 | 特定のビーム分布と合金の組み合わせに関する、応用実験室での結果。 |
| 低炭素鋼製パワートレイン | 高精度ギア/パワートレイン部品の試作 | アルゴンガス使用時のリング/コア総出力2kW | 5メートル/分 | スパッタと熱影響部を制御するために選択されたビームプロファイルを使用した、スループット重視の結果。 |
| 銅製電気自動車の実証実験 | 銅、溶接深さ1mmと報告されている | 4kW高輝度調整可能リングモード | 12メートル/分 | これは、特殊なビームと銅専用のセットアップによって達成された結果を示すものであり、一般的な手持ち式カメラの速度ではありません。 |
掲載されている数値は、このページ末尾付近に記載されている技術資料からの応用例として転載されたものです。これらはOceanplayerのパラメータ推奨値や厚さ保証値ではありません。
相対的に遅い移動
多くの場合、より深いエネルギー需要、手動移動、アクセス困難、電線堆積、または利用可能な電力密度の制限に関連しています。過剰な熱暴露は依然としてチェックする必要があります。
共通開発地域
工業用板材、プレート、部品の研究において頻繁に遭遇する。許容点は、出力、梁、接合部によって大きく異なる。
高スループット領域
安定した位置決め、適切なビーム伝送、および十分な出力密度があれば、薄型、精密、または特殊な用途にも適用可能です。
専門プロセス領域
遠隔操作、スキャナー、フォイル、または高度なビーム整形プロセスを用いることで、より高い精度を実現できる可能性があります。ただし、動作能力だけでは溶接品質を保証するものではありません。
移動速度を ラインエネルギーとサイクルタイム。
この計算機は単位変換と定電力計画の計算を行います。溶け込み深さ、強度、許容板厚、または認定された溶接手順を予測するものではありません。
計画値を入力してください
前方シーム移動速度を使用してください。揺動周波数、内部スキャナー速度、または高速再配置速度は使用しないでください。
吸収またはプロセス効率の仮定前の、1ミリメートルあたりの公称レーザー出力エネルギー。
一定の出力では、通常、移動速度を速くすると溶接部の寸法が小さくなる。
最も単純な比較は、公称送電線エネルギーです。
2 kWのレーザーが50 mm/sの速度で移動する場合、総エネルギー値は40 J/mmです。出力を変えずに速度を2倍の100 mm/sにすると、エネルギー値は20 J/mmに低下します。これは、40 J/mmのエネルギー値を持つ2つのプロセスが同じ溶接結果を生み出すという意味ではありません。吸収、波長、焦点、スポットサイズ、ビームプロファイル、揺動経路、キーホール挙動、接合部の形状によってエネルギーが再分配されるためです。
ここに示したASTM A553-1試験では、試験条件下において、速度を上げると浸透深さが減少し、ビード形状に影響が出ました。これは固定設定では一般的な傾向ですが、ビームの種類や出力レベルを変えると、プロセスウィンドウ全体が変化する可能性があります。
吸収と熱流
レーザー波長における反射率、熱伝導率、溶融挙動、コーティング、合金の化学組成は、入射エネルギーのうちどれだけが安定した溶接部になるかに影響を与える。
- 銅は特殊な波長やビーム制御を必要とする場合がある
- アルミニウムには亀裂と多孔性の制御が必要である
- 鋼種によって冷却速度に対する反応が異なる。
必要な融合体積
一般的に、深さや断面積が大きくなると、より多くのエネルギーが必要になりますが、接合部の設計や電力密度によって目標値が変わる可能性があるため、厚さだけでは速度を選択することはできません。
- 完全貫通 vs 部分貫通
- シングルパス対マルチパス
- 根幅と喉の必要条件
スポット、フォーカス、プロファイル
高輝度中心部、リングビーム、焦点ずれスポット、または揺動経路は、異なる強度分布を生み出します。「同じ出力」は「同じ溶接能力」を意味するものではありません。
- フォーカス位置
- コア/リング比
- ウォブル幅と周波数
フィットアップと縫い目へのアクセス
突き合わせ継手、重ね継手、縁継手、すみ肉継手では、梁の位置や融着条件が異なります。隙間、不一致、継ぎ目位置のばらつきは、使用可能な速度を低下させる可能性があります。
- エッジ接触とギャップ
- ビーム照準許容誤差
- 治具の再現性
Wireは同期フローを追加します
ワイヤアシスト溶接では、溶加材を溶融、位置決め、および溶接部に組み込むと同時に、端部の溶融状態を維持する必要があります。溶接速度とワイヤ送給速度は同時に最適化する必要があります。
- ワイヤーの合金と直径
- 供給量対移動量の比率
- ガイド角度と開始タイミング
この部分は「十分速い」を定義している。
外観上の継ぎ目、気密筐体、構造接合部、および電気接続部は、同じ合格基準や最適速度を共有しません。
- 断面と貫通
- 強さまたは疲労
- 漏れ、抵抗、または外観

厚みのみを表示するスピードテーブルが、購入者を誤解させる可能性がある理由。
完全貫入を目指す2mm突き合わせ継手は、接合面の幅を制御する必要のある2mm重ね継手とは異なります。すみ肉加工では、追加の溝と溶接ワイヤが必要になる場合があります。目に見える端部の継ぎ目では、滑らかなキャップと最小限の歪みが優先される場合があります。これらの異なる目標に対しては、同じ母材でも異なる速度を使用できます。
熱伝導溶接では、キーホールが持続することなく、比較的浅く広い溶融ゾーンが形成されます。深溶け込み溶接では、蒸気毛細管を利用して、狭くアスペクト比の高い溶接部を形成できます。速度の変化は、安定性、寸法、さらには動作モードにも影響を与える可能性があるため、速度は出力密度や焦点と合わせて評価する必要があります。
関節特有の質問
- 溶接は完全に貫通する必要があるのか、それとも界面に達するだけでよいのか?
- ルート幅またはインターフェース幅の最小許容値はどれくらいですか?
- 製造工程において、どの程度の隙間、不一致、縫い目位置の誤差が発生するのでしょうか?
- 充填剤は、量産用または冶金用として必要ですか?
- コーナーリング、発進、停止はサイクル目標に含まれますか?
速すぎたり遅すぎたりすると どちらも品質を不安定にする。
走行速度だけが原因であることは稀です。速度だけを変更するのではなく、症状に基づいてすべてのパラメータを調査してください。
エネルギー供給が不十分または不安定
必要な核融合形状が形成される前にビームが移動してしまうか、あるいは選択された出力とビーム分布において溶融状態/キーホール状態が安定しない。
- 浸透不足または界面幅不足
- 断続的な融合不全
- 細いビードとアンダーフィル
- 隆起または不安定な表面形状
- 充填剤の混入不良
- 漏れ、強度、または抵抗の結果が失敗しました
局所的な過度の熱曝露
接合部は単位ミリメートルあたりに受ける公称エネルギーが大きくなり、溶融池が製品が耐えられる範囲を超えて大きくなったり、高温状態が長く続いたりする可能性がある。
- 幅が広すぎる、または貫通しすぎる
- 焼け焦げたり根が垂れ下がったりする
- 歪みと熱的影響範囲の拡大
- 一部の材料では、蒸発、飛散、多孔性が増加する。
- 異種金属接合部における過剰な金属間化合物の成長
- 望ましくない熱による変色や表面の損傷
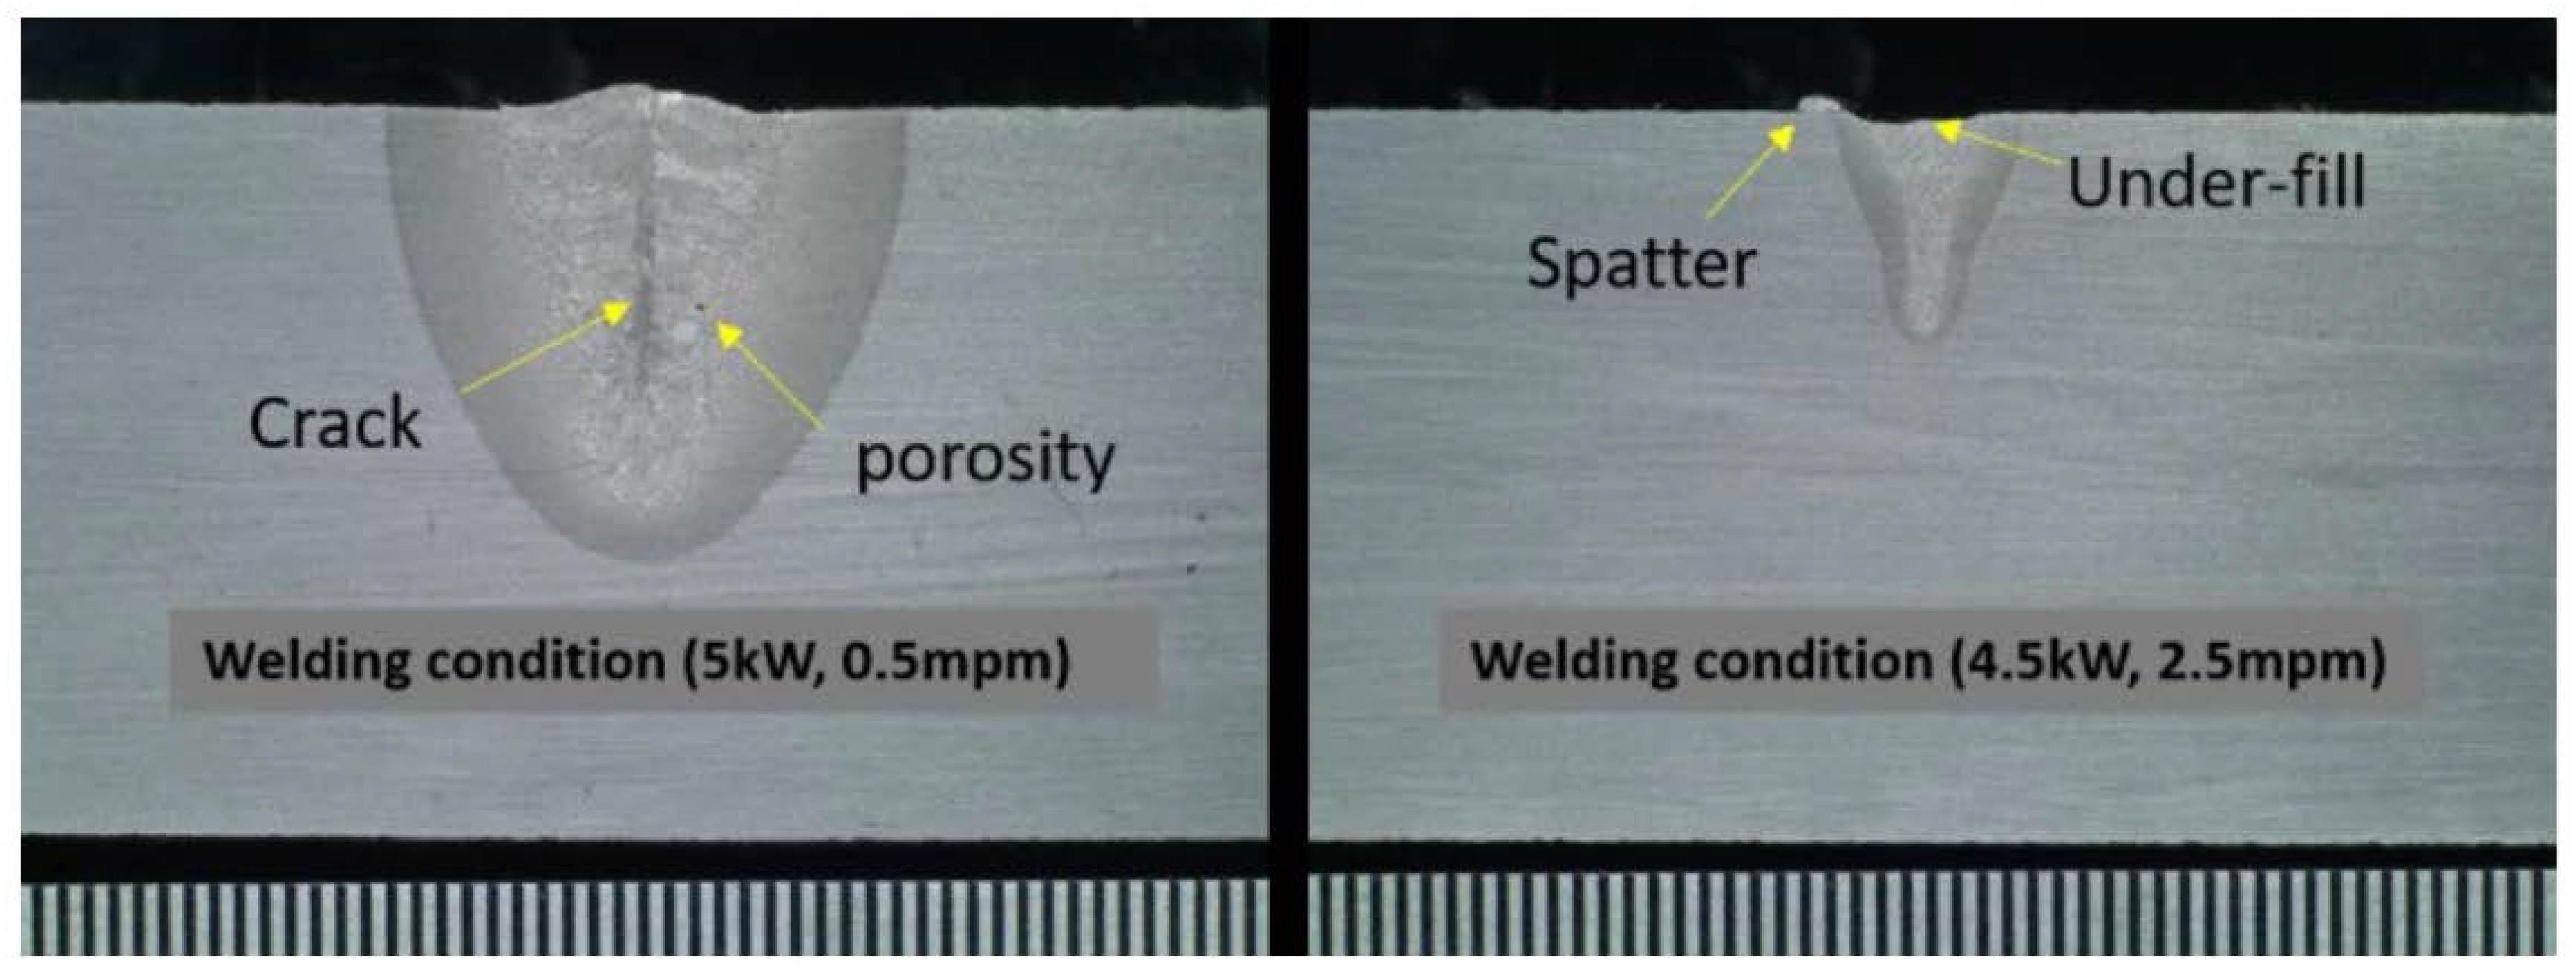
故障モードを分割してテストする。
この研究図は、特定の材料とパラメータを用いた研究において、複数の欠陥が発生したことを示している。ここから得られる教訓は、ある速度では必ず一つの欠陥しか発生しないということではなく、プロセスウィンドウは実際の証拠に基づいて設定する必要があるということである。
Kim et al., Metals 2020, CC BY 4.0 ->機械のアーキテクチャによって、使用可能な速度が変わる。
手持ち式レーザー溶接は、作業者の姿勢、視力、溶接部へのアクセス、ガンの角度、そして一定の前進速度を維持できる能力に依存します。機械の処理速度は、作業者が実際の組立品を安全に繰り返し保持できる速度よりも高い場合があります。そのため、直線状の試験片では生産速度が過大評価される可能性があります。
ロボット溶接や協働溶接では、プログラムされた経路を繰り返し実行し、開始、停止、コーナー、ワイヤ送給を協調させることができます。その利点は、単に移動速度が速くなるだけではありません。再現性によって、検証済みの最高速度限界に近い速度で作業することが可能になり、部品ごとに同じ動作を記録することができます。
リモートスキャナ溶接は、ミラーを用いてビームをワークフィールド全体に高速で移動させる方式です。これにより、溶接間のデッドタイムを短縮し、特に薄肉で再現性の高い部品において、高速なプロセス処理を可能にします。しかしながら、スキャナの再配置速度と、実際の溶接速度は依然として異なる値です。
ファイバーレーザーだからといって、必ずしも「最速」とは限らない。
最新の光ファイバー伝送型固体レーザーは、高効率でコンパクト、自動化にも適していますが、溶接速度は光と材料の相互作用全体によって決まります。波長、輝度、スポットサイズ、ビーム形状、材料吸収率、プロセス安定性は、一般的な光源ラベルよりも重要になる場合があります。特定の銅溶接作業では、緑色、青色、リングモード、またはシングルモードの光源が、標準的な赤外線マルチモードビームよりも優れた性能を発揮する可能性があり、別の接合部では、異なる構造が適している場合もあります。
1時間あたりの合格部品数こそが、真の生産性指標である。
600 mmの溶接シームを3 m/分の速度で溶接する場合、ビーム照射時間は12秒必要です。2つのシームを溶接する場合は24秒かかります。ローディング、クランプ、位置調整、アンローディングに30秒かかるとすると、検査、メンテナンス、稼働率低下を考慮する前の理想的な部品サイクルは既に54秒になります。上記の計算ツールでこの違いが視覚的に確認できます。
移動速度を3m/分から4m/分に上げても、600mmの溶接シーム2本分のビーム照射時間はわずか6秒しか短縮されません。この変更によって不良率や再加工率が上昇する場合、高速化によって生産量が減少する可能性があります。逆に、溶接パラメータを変更せずに、治具の精度向上、シームトラッキングの改善、またはハンドリングの最適化によって生産量を向上させることができます。
3つの速度層を測定する
- 移動速度: 溶接中のビームの前方移動。
- サイクル速度: 部品の取り扱いと位置調整を含めた、1時間あたりの完成部品数。
- 受け入れられる出力: 検査、不良品、再加工後の、シフトあたりの適合部品数。

スピードウィンドウを作成する 8つの制御されたステップ。
目的は、最も見栄えの良いクーポンを一つ作成することではありません。実際の変動にも耐え、製品の受入基準を満たす、再現性のある下限から上限までの運転範囲を確保することです。
ジョイントを定義する
材料の等級、厚さ、コーティング、接合図、溶接長さ、ギャップ、治具の状態を記録する。
受容を定義する
まず、浸透度、界面幅、喉部、外観、歪み、強度、漏れ、または抵抗の目標値を設定します。
光学系をロックする
波長、ビームプロファイル、スポットサイズ、焦点、角度、および揺らぎ、またはスキャナ経路を記録します。
安全なセンターを選びましょう
比較可能な証拠やアプリケーションラボでの経験に基づいて、保守的な初期出力・速度の組み合わせを選択する。
変数を1つ変更する
他の記録条件を一定に保ちながら、速度を範囲で調整してください。すべてを同時に調整しないでください。
内部検査
区間の開始、定速走行、カーブ、停止。必要な機械的、電気的、非破壊検査、または漏洩試験を追加します。
挑戦耐性
最小および最大ギャップ、部品ロット、向き、作業者、および生産温度で繰り返し試験を実施する。
制限付きリリース
公称速度、許容範囲、警報、点検頻度、およびドリフトに対する応答を文書化する。
高速処理は歪みや変色を抑える可能性があるが、縫い目の追跡と接合精度が、融着が連続的に行われるかどうかを左右する。
速度は、ビーム分布、合金の組み合わせ、亀裂感受性、表面状態、および気孔率の制御によって開発されなければならない。
高い導電率と波長依存性の吸収により、光源の明るさ、ビーム形状、および安定性が速度測定結果に大きく影響する。
移動速度は、単に貫通深さだけでなく、ワイヤの体積、位置、溶融、および必要なフィレットの喉部と整合していなければならない。
サイクルターゲット、スパッタ、粒子、熱影響部、および再現性のある貫通深さは、ビーム整形とモニタリングの決定に影響を与える可能性がある。
漏れの完全性、始動と停止は、公称直線速度よりも重要になる場合があるため、閉鎖経路全体を評価する必要があります。
目標サイクルを 認定溶接試験。
材料、厚さ、接合図、ギャップ範囲、継ぎ目長さ、目標部品数/時間、および受入方法をお送りください。Oceanplayerは、代表的な部品を用いて、出力、速度、ブレ、ワイヤ送りなどのサンプル比較を計画するお手伝いをいたします。
レーザー溶接速度に関する回答。
これらの回答を参考に、公表されている値を解釈し、妥当なパラメータ試験を準備してください。
レーザー溶接の一般的な速度はどれくらいですか?
多くの産業分野では1~10m/分という速度範囲が一般的ですが、これはあくまで大まかな計画範囲に過ぎません。このページに掲載されている事例では、材料、出力、ビーム形状、品質目標などによって、0.3~12m/分の範囲で速度が示されています。実際の接合部における速度値は、必ず実測値に基づいて決定する必要があります。
携帯型レーザー溶接機はどれくらいの速さで移動できるのか?
ハンドヘルド溶接機の再現可能な速度は、作業者の動作、材料、厚み、接合部の適合性、アクセス性、電力、揺れ、ワイヤ、および必要な溶融量によって異なります。単純な試験片の速度は、完全な生産部品の周囲における持続速度として扱うべきではありません。
厚い金属ほど、レーザー溶接の速度は遅くなるのでしょうか?
必要な溶融断面積が大きいほど、プロセスは高出力化または低速化の方向に向かうことが多いが、厚さだけでは速度は決定できない。ビームの明るさ、スポットサイズ、焦点、接合部の種類、貫通対象、および利用可能な出力によって結果が変わる可能性がある。
レーザー溶接の速度が速すぎるとどうなるのか?
考えられる結果としては、浸透不足、界面幅の狭さ、断続的な溶融、充填不足、隆起、キーホール挙動の不安定性、または充填材の不完全な混入などが挙げられます。具体的な症状は、材料とパラメータセット全体によって異なります。
レーザー溶接の速度が遅すぎるとどうなるのでしょうか?
速度を落とすと、一定の出力において1ミリメートルあたりの公称エネルギーが増加します。これにより溶接幅や溶け込み深さが増す可能性がありますが、同時に、溶け落ち、ルート部の垂れ下がり、歪み、蒸発、スパッタ、気孔、過剰な金属間化合物の成長、または望ましくない熱的影響を引き起こす可能性もあります。
m/minをmm/sに変換するにはどうすればよいですか?
メートル/分に1000を掛けて60で割ってください。例えば、3メートル/分は50ミリメートル/秒に相当します。このページの計算機は自動的に変換を行います。
レーザーの公称線エネルギーはどのように計算するのですか?
レーザー出力(ワット)を、前進速度(ミリメートル/秒)で割ります。結果は、吸収やプロセス効率の仮定を適用する前の総ジュール/ミリメートル値です。揺れ、ビーム形状、および材料間の相互作用は、局所的な溶接に影響を与えます。
同じJ/mm値では常に同じ溶接結果が得られるのでしょうか?
いいえ。同じ総線エネルギーでも、出力と速度の組み合わせ、スポットサイズ、ビームプロファイル、焦点位置、波長、経路が異なれば、出力密度、キーホール挙動、溶融流、溶接形状が変化します。
ファイバーレーザーは溶接において常に最速なのでしょうか?
光源の種類によって、普遍的に最速なものはありません。光ファイバー伝送レーザーは高速自動化に広く使用されていますが、材料の吸収率、波長、輝度、スポットサイズ、ビーム形状、およびプロセスの安定性によって、特定の接合部における使用可能な速度が決まります。
重ね継ぎは突き合わせ継ぎよりも常に遅いのでしょうか?
普遍的な割合は存在しません。重ね継手では特定の接合面幅や貫通深さが必要となる場合があり、突き合わせ継手では完全な貫通と厳密な隙間制御が必要となる場合があります。実際の融着対象と光学的なアクセスを比較してください。
ワイヤ送給はレーザー溶接速度を低下させますか?
ワイヤ溶接では溶加材の量と同期した変数が生じるため、溶接速度はワイヤの溶融と溶加材の取り込み速度に合わせる必要があります。これにより、1つの接合部における最大溶接速度が低下する可能性がありますが、不良品の発生を減らしたり、隙間が生じやすい部品を効率的に溶接したりすることも可能です。
レーザー溶接の速度をTIG溶接やMIG溶接と比較するにはどうすればよいでしょうか?
同じ接合部における、部品の合格に至るまでの総サイクルタイム(積載、組み立て、パス、仕上げ、検査、不良品、再加工を含む)を比較してください。汎用的な移動速度乗数は、すべての用途に当てはまるわけではありません。
表面の外観から、速度が正しいことを確認できるか?
いいえ。表面が滑らかだと、浸透不足、狭い界面、多孔性、または亀裂が隠れてしまう可能性があります。製品で要求される断面検査と、機械的、漏洩、電気的、または非破壊検査方法を使用してください。
レーザー溶接速度の推奨には、どのような情報が必要ですか?
材料の等級、厚さ、コーティング、接合図、測定された隙間、継ぎ目の長さ、位置、充填材、必要な浸透深さまたはスロート、目標サイクル、利用可能な電力、および検査または受入基準を提供してください。