

何が アーク電圧、 そして、それはどのように形成されるのか?
アーク電圧とは、動作中の電気アークにおける電位差のことです。アークは、プラズマと呼ばれる高温の電離ガスを通して電流を流します。その電圧は、ギャップ、電極、ガス、電流によって決まります。溶接機の測定値には、アーク外部での損失も含まれる場合があります。これは、溶接電流が流れる前の無負荷電圧とは異なります。
測定値を解釈するには、測定プロセス、測定点、および表示が設定値、測定値、または弧長補正値のいずれを示しているかを特定します。
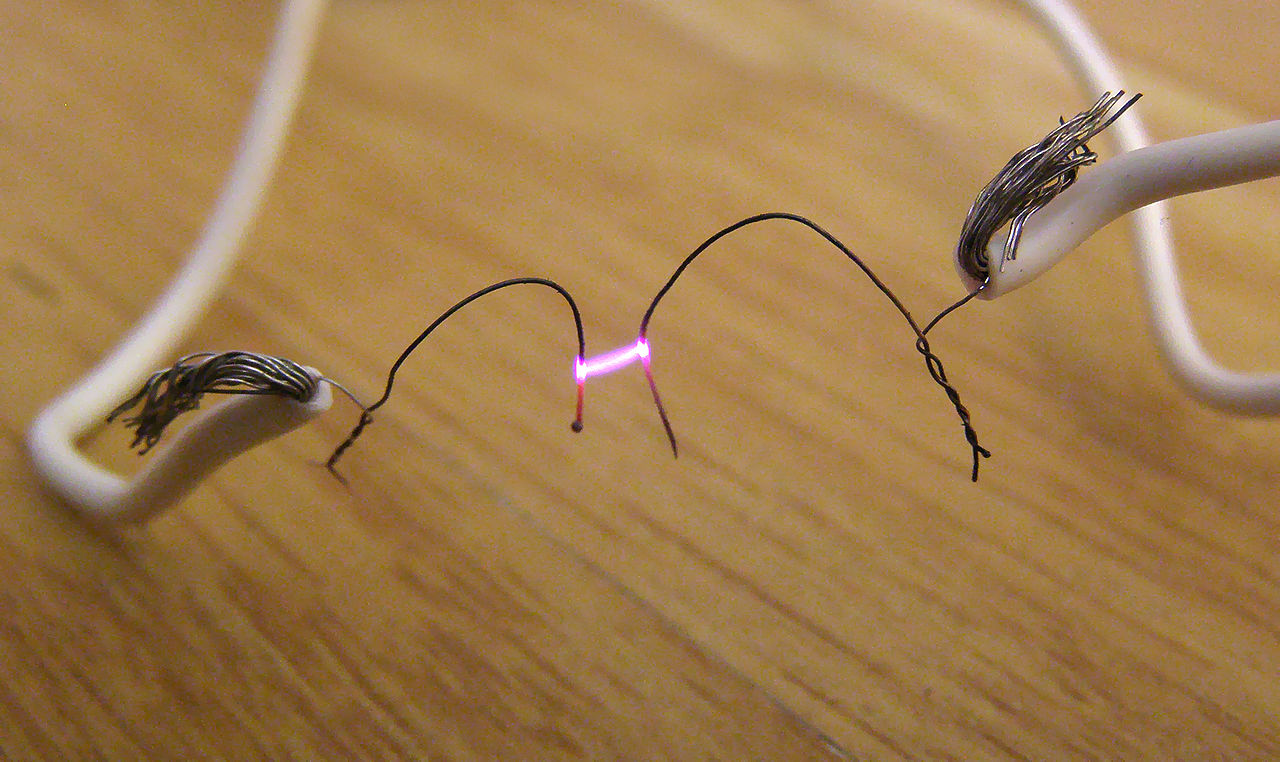
アーク電圧、開回路電圧、入力電圧
電圧とは、2点間の電位差を表すものです。動作状態や選択された点も、電圧の意味の一部となります。
画面が小さい場合は、表を左右にスクロールしてすべての列をご覧ください。
| 数量 | 何が説明されているか | どのように解釈するか |
|---|---|---|
| アーク電圧 | 導電性アークにかかる電圧(電極接続部を含む)。 | 負荷のかかった溶接プロセスの特性です。実際の測定値には他の電圧降下が含まれる可能性があるため、センシング位置を記録してください。 |
| 開回路電圧(OCV) | 溶接電流が流れていない状態での出力電圧。 | これは通常、稼働アーク電圧よりも高くなります。電圧低減機能によって、待機時の電圧値が変化する場合があります。OCVは溶接エネルギー計算の入力値ではありません。 |
| 端子電圧 | 電源出力端子で測定された電圧。 | 溶接中は、これらの端子間の回路に沿って電圧降下が発生します。補正された表示器では、異なる値が表示される場合があります。 |
| 主電源入力電圧 | 溶接機に供給される燃料。 | 110Vや220Vといった表示は、溶接アークにかかる電圧ではなく、電源側の電圧を示しています。 |
電圧設定は測定値とは異なります。コントローラは1つの値を制御できますが、ディスプレイは測定値の平均値を表示するか、最後の溶接値を保持します。溶接手順仕様書(WPS)と比較する前に、ディスプレイの定義をよく読んでください。電源側の選択肢については、「110V対220V溶接機ガイド」を参照してください。
電気アークはどのように形成されるのか?
アーク放電には、電気エネルギー源と、ギャップを横切って電流を流すことができる経路が必要です。放電を開始することでその経路が形成され、電流が流れ続けることでアーク放電が維持されます。
- 開始方法は導電経路を形成する。接触開始方式では、電極が短時間接触した後、離れます。TIG溶接では、接触せずにギャップをイオン化する制御リフトスタート方式や高周波点火方式が用いられます。
- ガスはプラズマになる。イオン化によって原子から電子が解放され、電荷を帯びたイオンが生成される。これらの粒子は電場の下で移動することができ、それによって、もともと電気伝導性の低い気体にも電流が流れるようになる。
- 電気入力によってホットチャンネルが維持される。アークは電極、ガス、周囲環境とエネルギーを交換する。その動作電圧は、結果として生じるプラズマ状態と電源の応答によって変化する。
高温の導通ギャップは、点火時に低温のギャップと同じ条件を必要としません。開回路電圧(OCV)、高周波点火パルス、およびアーク放電電圧は、それぞれ異なる量です。アーク放電には継続的なエネルギーが必要であり、電離だけでは燃焼を維持できません。
高周波始動とリフト始動の違いについては、TWIのTIG溶接装置に関する説明を参照してください。

アーク放電における電圧降下は何によって生じるのか?
合計には、電極近傍の2つの領域と、それらの間のプラズマ柱が含まれます。目に見える隙間は、説明の一部にすぎません。
電子が陰極からプラズマに流入する領域。電極表面の状態は、この局所的な電圧寄与に影響を与える。
電極領域間の導電性ガス。その電圧降下は、長さ、組成、温度、および電流を流す断面積に依存する。
電子が陽極に流入する領域。その寄与度は、電極の種類とアーク付着条件によって異なる。
これは領域の説明であり、固定電圧値のセットではありません。交流溶接では、電極の極性はサイクルを通じて変化します。
アークが長いほど、通常はより高い電圧が必要になるのはなぜですか?
電流、ガス、電極の条件が同程度の場合、プラズマ柱が長くなるほど、一般的に電圧降下は大きくなります。そのため、電圧はアーク長のモニタリングに役立ちます。ただし、電圧は普遍的なボルト/ミリメートル換算式ではありません。ガス、電流、電極の条件が変わると、この関係も変化します。
アークは固定抵抗器とは異なる挙動を示します。加熱や電流の変化に伴い、導電率や形状が変化します。ある動作範囲で測定された関係を、すべてのアークに適用することはできません。NISTIR 5037の2.3.3項では、GMAWにおけるアーク領域と接触部およびワイヤ延長部の電圧降下を区別しています。
MIG溶接、TIG溶接、アーク溶接における電圧制御とは何ですか?
従来のMIG溶接では、主に電圧設定とワイヤ送給速度が連動する。TIG溶接と被覆アーク溶接では、主に電流設定を行い、電圧は作業者または高さ制御システムによって保持されるアーク長に応じて調整される。
定電圧:給電に合わせてワイヤーが溶融する
従来のガス金属アーク溶接(GMAW、MIG/MAGとも呼ばれる)では、アークが短いほど電流が増加し、ワイヤの溶融速度が速くなります。アークが長いほど電流が減少し、ワイヤ送給速度が追いつくことでアーク長が回復します。ワイヤ送給速度は、このバランスを維持するために必要な電流に大きく影響します。
「一定」とは電源の特性を表す言葉であり、起動時、短絡時、その他の障害時には電圧は変動する。
定電流:電圧は保持ギャップに追従する
ガスタングステンアーク溶接(GTAW/TIG)および被覆アーク溶接(SMAW/スティック)では、アーク長がわずかに変化すると電圧が変化する一方、電流の変化ははるかに小さい。そのため、作業者はギャップを直接制御する。電圧の上昇は、電流設定の変更を示さずにアーク長が長くなったことを反映する可能性がある。
この関係は電源の動作範囲内でのみ適用されます。これは、機器があらゆるギャップにわたって電流を維持できるという意味ではありません。
電圧値を比較する前に、制御モードを比較してください。画面が小さい場合は、左右にスクロールしてください。
| プロセス | 電圧も併せて読み取ってください。 | 主な解釈の限界 |
|---|---|---|
| ティグ溶接/ガス溶接 | 電流、タングステンとワーク間のギャップ、シールドガス、直流極性または交流プログラム。 | 電流、ガス、または交流/パルスプログラムが変化すると、電圧だけでは高さの変化を特定することはできません。 |
| スティック溶接/SMAW | 電流、電極の種類、極性、および作業者が保持するアーク長。 | 電極の種類と極性によって動作範囲が変わります。同じ条件下で測定値を比較してください。 |
| 従来型のMIG/MAG溶接およびフラックス入りワイヤアーク溶接(FCAW) | ワイヤ送給方式、ワイヤの種類/直径、ガス、極性、電極延長部、および転送モード。 | 短絡転送は、意図的に接触とアーク放電を交互に繰り返す。電圧波形の変動は、必ずしも故障を意味するものではない。 |
| パルス式またはシナジー式ワイヤ溶接 | 正確な機械プログラムと、その電圧制御またはアーク長制御の意味。 | トリム値または補正値はボルト値ではない場合があります。この値を他の機器やプログラムに転送しないでください。 |

単一の「標準溶接電圧」は存在しない。
プロセス、消耗品、および動作条件が示されていない範囲は誤解を招く可能性があります。実際の接合には、機械プログラムと電極データを使用してください。ワイヤと電圧の設定については、MIGワイヤ速度と電圧ガイドに詳細な関係が記載されています。
具体的な表示例として、ミラー社のOM-285184Bマニュアルの7-11節では、0.0を中心としたパルスMIG溶接のアーク長補正について説明しています。この0は制御基準値であり、アーク電圧がゼロであるとか、アークギャップがゼロであるという意味ではありません。
機械の表示値と外部メーターの値が一致しないのはなぜですか?
まず、同じ測定点、同じ時間間隔、同じ平均化方法を用いて測定しているかどうかを確認してください。測定値の差は、回路損失、表示補正、波形処理などが原因で発生する可能性があります。
懐中電灯に近い測定値にはプラズマ以上のものが含まれています
ワイヤ溶接では、コンタクトチップとワークピースの間で測定される電圧には、アーク電圧に加えて、電極延長部の電圧降下と接触による影響が含まれます。検出点を溶接機からトーチ側に移動させることで、ケーブルの損失の一部は軽減されますが、チップとアーク間の通電ワイヤ自体は除去されません。
電極の延長部は、コンタクトチップからワイヤの溶融端まで伸びています。アーク長は、その端から溶融池まで伸びています。図示の簡略化された形状では、これらの合計がコンタクトチップからワークまでの距離(CTWD)となります。コンタクトチップが奥まっている場合、ノズルからの「突き出し量」は別の寸法になります。
定常抵抗近似では、2つの検出位置間の余分な電圧降下はI×Rとなる。パルス回路には動的な影響もあるため、これは完全な瞬時モデルではない。
計算例:電流200Aにおいて、回路抵抗を0.010Ωと仮定すると、その回路部分で2.0Vの電圧降下と400Wの抵抗発熱が発生します。これらはあくまで仮定の入力値であり、実際の抵抗値ではありません。表示値の差だけでは、損失発生箇所を特定することはできません。
指令値、測定値、保持値を区別し、リモートセンシングと補正を確認します。Froniusの回路抵抗に関する資料には、出力ジャック電圧がホースパックの電圧降下分だけ制御された近アーク値を超える例が示されています。
プロセス、入力制限、絶縁については、機器および溶接機の取扱説明書に従ってください。TWIは特に、TIG溶接の点火電圧は、アーク監視用に設計されていない機器を損傷する可能性があると警告しています。
両方の機器で同じ定常溶接間隔を使用してください。開始、クレーター充填、停止の各事象を調査する場合は、それぞれ個別に記録してください。センシングポイント、CTWD、プログラム、消耗品、ガス、電流、移動速度を記録してください。
平均値、実効値(RMS)、瞬時電圧はそれぞれ異なる値を表します。真の実効値(true-RMS)という表示だけでは、平均電力は分かりません。波形が変化する場合は、手順で指定された帯域幅と計算方法を用いて、同期電圧/電流取得を使用してください。
測定時の安全に関する注意事項:溶接回路は致命的な感電を引き起こす可能性があります。リード線を接続または変更する前に、電源を遮断してください。電気試験は、承認された設備を使用する有資格者が行う必要があります。絶縁体、コネクタ、または機器が損傷した場合は、作業を中止してください。SafeWork NSWのアーク溶接に関する警告を参照してください。
電圧と電流はどのようにして溶接長さあたりのエネルギーに変換されるのでしょうか?
電力は、電圧と電流を同じ瞬間に掛け合わせたものです。単位長さあたりのエネルギーは、移動速度にも依存します。電圧が高いだけでは、熱入力の増加や核融合深度の増加にはつながりません。
波形の変化:P意味する = mean[v(t) × i(t)]
エネルギー (kJ/mm) = 60 × P意味する (kW)÷速度(mm/分)
電圧検出境界は結果の一部となります。機械で測定された値には、意図した溶接領域外の損失が含まれる可能性があります。
パルス波形、交流波形、または短絡波形の場合は、測定された平均瞬時電力を使用してください。平均電圧と平均電流を別々に測定するだけでは不十分です。
指定された単位で正の有限値を入力してください。空白、ゼロ、または無効な値を入力すると、結果がクリアされます。初期値は例示であり、推奨設定ではありません。
電気エネルギーの見積もり
- 電力
- 4.80 kW
- 溶接長さあたりのエネルギー
- 0.960 kJ/mm
安定した直流出力の例:4.80 kW、0.960 kJ/mm。
効率係数は適用されません。この結果は、溶接手順仕様書(WPS)の制限値、溶接の許容値、またはアークフラッシュ保護を決定するものではありません。
実例:安定したDC
測定境界において、電圧24V、電流200Aが一定であると仮定します。電力は4.8kWです。300mm/分(5mm/秒)の速度では、長さあたりのエネルギーは4.8÷5=0.960kJ/mmとなります。電力を変えずに速度を2倍にすると、この値は半分になります。この計算では、最終的な溶接形状は予測できません。
別々の平均値を掛け合わせると失敗する理由
仮に、2段階の波形を考えてみましょう。時間の半分は30V、300A、残りの半分は20V、100Aです。これは計算例であり、溶接プログラムではありません。
平均電力 = (30 × 300 + 20 × 100) ÷ 2 = 5.5 kW
平均電圧 × 平均電流 = 25 × 200 = 5.0 kW
300 mm/min の場合、対応するエネルギーは 1.10 kJ/mm と 1.00 kJ/mm です。この差は、電圧と電流が同時に変化することによるものです。実効値 (RMS) の値を掛け合わせることは、瞬時値の積を平均することの一般的な代替手段ではありません。
アークエネルギーと熱入力は必ずしも同じ名称で呼ばれるとは限りません
TWIは、アークエネルギーと、プロセス効率係数(HI = η × AE)を用いて計算される入熱量を区別しています。また、一部の米国規格では、補正されていないアークエネルギーを「入熱量」と呼んでいることにも注意を促しています。該当する手順で定められた定義と方法を使用してください。溶接入熱量計算ツールは、効率と単位変換に対応しています。
電圧が異常な場合、何をチェックすべきでしょうか?
測定値を利用して調査範囲を絞り込んでください。設定値を変更する前に、測定方法と動作モードを確認してください。
画面が小さい場合は、横にスクロールして調査欄をご覧ください。
| 観察 | 考えられる説明 | 次に確認すべきこと |
|---|---|---|
| 表示とメーターの値が一致しない | 異なるセンシングポイント、ケーブル損失、補償、平均化、または保持された表示。 | 同じ溶接間隔と溶接量で比較してください。コントローラーの故障と決めつける前に、回路の点検を受けてください。 |
| 従来のMIG溶接では、ビードが突出したり、凸状のビードが作られたりする。 | 電圧はワイヤ送給量に比べて低い場合があります。移動、送給、ジョイントへのアクセスなども同様の症状を引き起こす可能性があります。 | 指定された配線、ガス、極性、CTWDを復元し、給電部と接続部を点検します。その後、該当する設定手順に従って調整してください。 |
| 従来のMIG溶接ではアーク制御が不十分である。 | 過剰な電圧は、不安定なアーク放電や乱流プールを引き起こす可能性がある。 | ワイヤ送給バランスと意図した搬送モードを確認してください。一度に1つの変数だけを変更し、実際の接合結果と比較してください。 |
| TIG溶接またはスティック溶接の電圧が上昇する | ほぼ同じ電流で弧の長さが長くなることが、一つの説明となる。 | 電極と作業対象物との距離と測定方法を確認し、次にガス/電極の状態と検出ポイントを確認してください。 |
| パルス電圧または短絡電圧が変動する | 波形は正常に動作している場合もあれば、機械的または電気的な障害が発生している場合もある。 | 同じプログラムの想定される動作と比較してください。平均値だけではこれらのケースを区別することはできません。 |
ミラー社のソリッドワイヤMIG溶接に関するガイダンスでは、上記の高電圧および低電圧の症状について説明しています。これらは手がかりであり、確定診断ではありません。表面の外観や安定した電圧波形だけでは、内部の溶融状態や機械的性能を判断することはできません。必要な検査を実施して結果を確認してください。
最終記録は、プロセス/プログラム、材料と接合部、電極またはワイヤ、ガス、極性、電流、電圧の定義と検出点、移動速度、CTWD、計測機器、検査結果など、有用な情報として残しておきましょう。これは、電圧表示の写真を保存するよりも再現性が高い方法です。
同じ概念はブレーカーやレーザー溶接にも当てはまるのでしょうか?
回路遮断器は導電経路を遮断する
接点が分離した後も、接点間でアークが継続することがあります。一部の低電圧ブレーカーは、アークをアークシュートに誘導して分割・冷却することで、電流の遮断を助けます。ABBの回路ブレーカーガイドには、このメカニズムが図解されています。アークの電圧降下は回路の供給電圧とは異なるため、溶接電圧の値だけではブレーカーの遮断容量やアークフラッシュ保護要件を定めることはできません。
通常のレーザー溶接では光エネルギーが供給される。
レーザー溶接では、電極とワークピースの間に電気アークを発生させる必要はありません。明るいプルームが発生しても、アーク電圧はレーザー溶接のパラメータにはなりません。ハイブリッドレーザーアーク溶接は、両方の熱源を組み合わせるため、レーザー設定と電気アークパラメータの両方が必要です。レーザーキーホール溶接ガイドでは、光学的なプロセスについて説明しています。
技術参考資料
- NISTIR 5037 — アーク光センシングを用いたガス金属アーク溶接の制御セクション2.3.3および3.1:アーク領域、プロセス電圧成分、およびプラズマ伝導。
- TWI - 電源特性開回路動作と定電流/定電圧制御。
- TWI — MIG溶接電流およびワイヤ送給制御ワイヤの焼損、自己修復、および電極延長効果。
- TWI — アーク溶接パラメータの測定位置検知、TIG溶接点火、波形認識型データ取得。
- ミラー - 突き出し、電極延長、CTWD寸法とその異なる基準点。
- Fronius — 溶接回路抵抗rの測定補償電圧と出力ジャックの測定について説明するマニュアルの該当箇所。
- TWI — 熱入力とアークエネルギー単位長さあたりのエネルギー、効率に関する慣例、およびパワービームプロセス。
- Miller OM-285184B — セクション 7-11 および 7-13機器固有のアーク長調整と測定平均電力報告の例。
アーク溶接とレーザー溶接を比較する?
Oceanplayer Laserとの打ち合わせでは、材料、厚み、接合部、現在の加工プロセス、および必要な溶接結果をお知らせください。歪み、仕上げ時間、アクセス性など、主な製造上の問題点も併せてご提示ください。