


レーザー溶接エンジニアリングガイド
深溶け込み溶接とは何か、そしてどのように 鍵穴 形状?
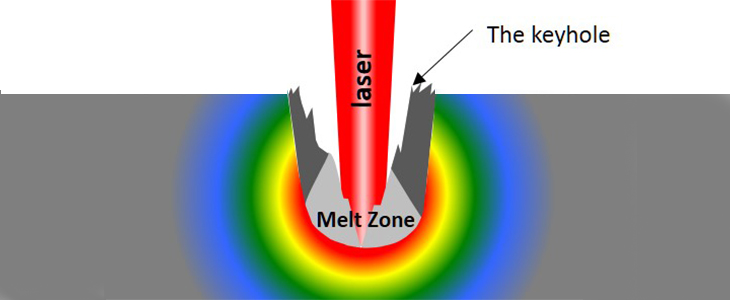
深溶け込み溶接は、高エネルギー密度の溶融プロセスであり、局所的な溶融と蒸発によって、一般的にキーホールと呼ばれる深い蒸気溜まりが形成されます。集束されたビームは、キャビティの壁に沿ってエネルギーを伝達します。熱源が移動するにつれて、溶融金属はキャビティの周囲を流れ、細くアスペクト比の高い溶接部へと凝固します。
画像:ピピマル / ウィキメディア・コモンズ、CC BY-SA 3.0。
素早い回答
鍵穴は、安定している場合にのみ有用である。
高出力密度は蒸気空洞を形成する可能性があるが、適切な溶接には、溶接速度、スポットサイズ、焦点、ビーム形状、材料の吸収率、接合状態、シールドなども関係する。出力だけでは、溶け込み深さや品質は保証されない。
金属の蒸発によって生じる反動圧力が、液面を下方へ押し下げる。
深い窪みの中での多重反射は、入射レーザーエネルギーの吸収率を高める可能性がある。
移動する空洞は、元の表面の下にエネルギーを伝達し、その背後に深い溶接部を残す。
不安定な空洞は、蒸気や遮蔽ガスが放出される前に、それらを包み込むように閉じてしまうことがある。
定義と範囲
深溶け込み溶接とは具体的にどういう意味ですか?
この用語は溶接方式を表すものであり、特定の溶接機を指すものではありません。レーザービーム溶接と電子ビーム溶接は最もよく知られたキーホール溶接方式ですが、プラズマキーホール溶接や一部の高エネルギーアーク溶接は、異なる物理法則と動作範囲を利用しています。
レーザー溶接において、TWIは、ワークピースに照射されるパワー密度によって、伝導律速溶接とキーホール溶接を区別する。伝導モードでは、溶融は主に表面で起こるため、溶融ゾーンは比較的広く浅い。十分に高い集束強度では、金属の蒸発によって蒸気またはプラズマで満たされた空洞が形成される。すると、ビームは平面だけでなく、この空洞とも相互作用する。
広く引用されている約10⁶~10⁷ W/cm²という範囲は、レーザー溶接の有用な基準値ではありますが、あらゆる材料、波長、ビーム形状に対応できる万能スイッチではありません。NIST の測定結果によると、伝導、遷移、キーホール挙動は動的に重なり合う可能性があり、吸収率はキャビティ形状の変化に伴って変化することが示されています。
熱は単に「横方向ではなく下方向に伝わる」わけではありません。ビームは蒸気圧の低い部分でエネルギーを放出し、伝導、対流、蒸気反動、表面張力、流体流動が複合的に作用します。深溶接は、こうした複合的なプロセスが巨視的に生み出す結果です。
モード比較
伝導溶接とキーホール溶接では、異なる溶融形状が生成される。
| 決定要因 | 伝導制限型レーザー溶接 | 深溶け込み溶接/キーホール溶接 | 工学的意義 |
|---|---|---|---|
| 主要な相互作用 | 表面吸収に続いて、熱がワークピース内部へ伝導される。 | 融解と蒸発が同時に起こることで、深い蒸気圧差が生じる。 | 同じ電力・速度ロジックがモード間で引き継がれるとは限らないので、そのように想定しないでください。 |
| 典型的な集束強度基準 | 多くの場合、10以下5 W/cm²。 | 多くの場合、約10以上6 W/cm²。この変化率はシステムと材料によって異なります。 | 公称光源出力だけでなく、測定されたスポットサイズとビーム品質を使用してください。 |
| 融合ゾーンの形状 | 比較的幅広く、浅い。 | 比較的幅が狭く奥行きがあり、ワイングラスや釘の頭のような形状をしていることが多い。 | 認定モードを宣言する前に、実際の接合部を断面観察してください。 |
| 吸収率 | 波長、表面状態、温度に大きく影響される。 | 多重内部反射は、エネルギー結合を大幅に増加させる可能性がある。 | 吸収率は動的であり、一定の効率を事前に設定することは、計画上の仮定に過ぎない。 |
| 主なメリット | 薄い接合部や外観が重要な接合部に適した、滑らかで制御された溶融を実現します。 | 多くの多段溶融方式に比べて、一回の溶融深さが大きく、溶融量が少ない。 | 全体のサイクル時間、歪み、検査結果を比較してください。浸透度だけを比較してはいけません。 |
| 主要プロセスリスク | エネルギー供給量が少なすぎると、核融合が不十分になる。 | キーホールが不安定な場合、多孔性、飛散、充填不足、または根の不安定性が発生します。 | 有効なプロセス境界には、下限と上限の両方が存在する。 |
出力密度値は、TWIが報告する一般的なレーザー溶接の基準値です。これらは普遍的な合格基準や保証された生産閾値ではありません。
インタラクティブな計画支援ツール
キーホール試験を計画する前に、入射電力密度を推定してください。
この計算機は、円形トップハットスポット近似を使用しています。実際のガウスビームやマルチモードビームはピーク強度分布が異なるため、結果はスクリーニング値であり、キーホール形成の証明にはなりません。
標準レーザー条件を入力してください
制御された鍵穴実験を計画する
公称入射強度は、一般的なレーザーキーホール基準値よりも高い値です。実際のスポットサイズ、焦点位置、浸透深さ、および細孔挙動は、製品を代表する試験片で確認してください。
エッジの準備、根元の支持、焦点位置、遮蔽、および必要な完全貫通または部分貫通プロファイルを確認してください。この計算ツールは貫通深さを予測するものではありません。
形成順序
レーザー溶接のキーホールはどのように形成されるのか?
キーホールは機械的に開けられた穴ではありません。それは、流動する液体金属に囲まれた一時的な蒸気の凹みです。NISTは、加熱によって吸収が変化し、蒸発によって反動が生じ、表面が凹み、その空洞によって反射光がさらに金属内部へと導かれるというフィードバックループについて説明しています。
集束されたビームが表面を加熱する。吸収率は波長、表面仕上げ、温度、酸化物、および相によって変化する。
表面は、伝導、対流、表面張力、およびビーム駆動力によって支配される溶融プールとなる。
蒸発する原子は運動量を運び去り、その反作用力が液体の表面を押し下げる。
窪みが深くなるにつれて、入射光はすぐに逃げ出すのではなく、他の空洞の壁に反射するようになる。
液体は移動する空洞の周囲を流れ、固化する。安定した動きは均一な根元を形成するが、不安定な動きはガスを閉じ込めたり、不規則な貫入を引き起こしたりする可能性がある。
動的平衡
鍵穴を開いたままにしているものは何で、そして鍵穴を崩壊させるものは何なのか?
有効な鍵穴が存在するのは、下向きの力と開口力が、空洞を閉じたり形を変えたりする傾向のある力や流れと両立する場合に限られる。
蒸気反動
蒸発によって生じる反動運動量によって、液面が押し下げられる。
表面張力
溶融金属は表面積を最小限に抑え、空洞を塞ぐ傾向がある。
流体力学
マランゴニ流、浮力、蒸気噴流、および移動運動によって溶融物が再分配される。
ビームとガス
出力、焦点、速度、ビームの動き、遮蔽は、空洞の形状とプルームの挙動を変化させる。
これは概念的なバランスであり、WPS方程式ではありません。実際のキーホールは振動します。プロセスは浸透性があっても不安定な場合があり、魅力的なトップビードが根元の多孔性や不完全な融合を隠してしまうこともあります。
パラメータ間の相互作用
貫通深さとキーホールの安定性を制御する変数はどれですか?
供給電力
出力は利用可能なエネルギー量を決定するが、スポットサイズ、ビーム形状、および光学的損失を考慮して評価する必要がある。
スポットサイズとフォーカス
直径を小さくすると、公称強度が急速に増加する。焦点をずらすと、ビーズが広がる一方で、浸透性が低下する。
移動速度
速度は相互作用時間と線エネルギーを変化させる。遅すぎると水たまりが大きくなり、速すぎると根の連続性が失われたり、隆起が促進されたりする可能性がある。
ビームプロファイル
単一モード、マルチモード、リングコア、および振動ビームは、同じ総出力であっても、強度分布が異なります。
材料結合
波長、反射率、導電率、表面仕上げ、および相変化は、エネルギーがワークピースにどのように流入するかに影響を与える。
ジョイントのフィッティング
細い梁の場合、継ぎ目の位置、端部の状態、隙間の精度が重要となる。溶加材溶接やハイブリッド溶接を用いることで、許容誤差を拡大できる可能性がある。
遮蔽と煙の制御
ガスの種類、方向、流れは、表面処理に取って代わることなく、酸化、プルームの相互作用、多孔性に影響を与える。
ビーム振動
ウォブルはプールの幅、混合、ギャップブリッジングを変化させるだけでなく、有効強度や相互作用パターンも変化させる。
貫通目標
完全浸透、部分浸透、および制御された溶融浸透には、それぞれ異なる根の支持と受容の証拠が必要となる。
2台の装置が同じ公称W/cm²を計算しても、焦点品質、ビームパラメータ積、時間的安定性、実際の照射電力、および材料の吸収率が異なるため、異なる結果を生み出す可能性がある。
プロセスの選択
レーザー溶接、電子ビーム溶接、プラズマキーホール溶接、それともハイブリッド溶接?
これら4つの溶接方法はいずれも、狭く浸透性の高い溶接が可能ですが、それぞれ異なる生産上の制約に対応しています。「最大板厚」の表に頼って選択することは避けてください。使用可能な溶接深さは、設備、合金、接合部、および認定状況によって異なります。
レーザービーム溶接
大気中または制御された遮蔽物中に集束された光エネルギー。一般的にCNCまたはロボットの動作と統合される。
- 繰り返し生産や低歪み接合に最適な設計。
- ビームの安全性、正確な焦点合わせ、継ぎ目の位置、そして取り付け精度が求められる。
- 自溶溶接、ワイヤーアシスト溶接、またはアーク溶接とのハイブリッド溶接が可能である。
電子ビーム溶接
集束された電子ビームは、非常に高いエネルギー密度を供給し、一般的には真空チャンバー内で用いられる。
- 非常に高いアスペクト比の材料や反応性材料へのアクセス性に優れている。
- 真空度、排気、部品の取り扱い、放射線遮蔽などがサイクルを左右する。
- 部品の形状は、チャンバーおよびビームアクセス戦略に適合していなければならない。
キーホールプラズマアーク溶接
狭窄円弧を用いることで、適切な厚さとパラメータの範囲内で貫通鍵穴を開けることができる。
- 集束光ビームではなく、アーク溶接方式を採用している。
- 多くの場合、自家レーザー溶接よりも表面状態や接合部の状態に対する許容度が高い。
- レーザー加工と電子ビーム溶接では、深さ、速度、接合オプションが異なります。
ハイブリッドレーザーアーク溶接
レーザーキーホールとアークが共有プール内で作用し、深部へのエネルギー供給と充填材、そしてアークアシストによるギャップブリッジングを組み合わせる。
- 化学反応、補強、または組み立てにおいて、溶加材が必要な場合に役立ちます。
- さらに多くの変数を同期させ、検証する必要がある。
- 治具、トーチビームの形状、消耗品が非常に重要になる。
トラブルシューティング
どのような欠陥がキーホールの不安定性を示しているのか?
目に見える症状は、単一のパラメータによる診断ではなく、証拠として扱うべきです。TWIは、レーザー溶接部の気孔は、汚染、不十分な遮蔽、またはキーホールの不安定性や崩壊によって発生する可能性があると指摘しています。
閉鎖中にガスが閉じ込められる
表面の清浄度、遮蔽状態、接合部の水分量、部分浸透形状、出力、焦点、速度の安定性を確認してください。キャップ単体ではなく、断面検査または資格のある非破壊検査員による確認を行ってください。
空洞が振動したり、断続的に閉じたりする
出力電力、焦点位置、スポット状態、継ぎ目追跡、移動動作、反射反射、プルーム相互作用、およびジョイントギャップの変化を確認してください。
エネルギーまたは流体の流れが過剰に激しい
局所的な照射強度が非常に高い場合、焦点が不適切な場合、照射開始が急激な場合、遮蔽が不十分な場合、または照射プールが大きすぎる場合、金属が飛散する可能性があります。照射ランプ、照射強度分布、および照射速度を総合的に確認してください。
溶融金属は空洞の後ろ側を平らにすることができない
移動速度、プールの長さ、表面張力、および後方溶融流は相互に影響し合います。速度を遅くしたり、焦点を調整したり、ビームの動きを制御したりすることで改善される可能性がありますが、再テストが必要です。
完全貫通にはサポートや制御が欠けている
隙間、裏打ち、焦点位置、速度、出力ランプ、および目標ルート補強を確認してください。継ぎ目が薄かったり、適切に接合されていなかったりすると、突然貫通状態から過剰な溶融状態に移行する可能性があります。
冶金学は、鍵穴物理学だけでなく、故障を制御する。
合金組成、拘束条件、溶融部の形状、溶加材の選択、冷却速度などが支配的な要因となり得る。安定した空洞構造は、耐亀裂性冶金を保証するものではない。
Verification
侵入を仮定するのではなく、どのように証明すればよいのでしょうか?
光沢のあるキャップは、完全な浸透、根の連続性、または内部多孔性の低さの証明にはなりません。検査計画は、製品コード、顧客仕様、接合部の形状、および欠陥の感度に従う必要があります。
横断面の試験片を切り出し、準備し、エッチングすることで、融合領域の深さ、根部の形状、およびアスペクト比を明らかにする。これは、最も直接的な手順開発の証拠となる。
アクセス可能な範囲で、キャップ、アンダーフィル、アンダーカット、溶融貫通、および表面を突き破る不連続性を評価する。
適切な形状における体積的不連続性に対して有効であるが、適用可能な手法と許容基準を明記する必要がある。
従来型またはフェーズドアレイ型の超音波探傷装置は、形状、手順、および認定条件が適切である場合、生産検査をサポートすることができます。
後方反射、光放射、音響信号、またはコヒーレントイメージングは、破壊検査および非破壊検査の証拠との相関関係が得られた後にのみ、プロセス変化を示すことができる。

標準マップ
パラメータウィンドウを開発する前に、受入システムを選択してください。
| ドキュメント | 対処するもの | 重要な制限 |
|---|---|---|
| ISO 13919-1:2019 | 鋼、ニッケル、チタンおよびそれらの合金における電子ビーム溶接およびレーザービーム溶接継手の欠陥に関する品質レベル。 | 品質レベルは生産品質を表すものであり、使用目的への適合性を表すものではありません。非破壊検査方法によっては、追加の要件が必要となる場合があります。 |
| ISO 13919-2:2021 | 電子ビーム溶接およびレーザービーム溶接によるアルミニウム、マグネシウム、それらの合金、および純銅の品質レベルに関する指針。 | 冶金学的効果および詳細な非破壊検査による寸法測定方法は、本研究の範囲外である。 |
| AWS D17.1/D17.1M:2024 | 航空宇宙機器の溶融溶接に関する要件(高エネルギービームプロセスを含む)。 | 契約書類によって発動された場合に適用され、設計、資格認定、製造、検査、および受入に関する規定を含む。 |
| ASME BPVC セクション IX | ASME建設規格に準拠した用途における溶接、ろう付け、および融着の手順と担当者の資格認定。 | 第IX項の資格要件は、該当する建築基準および顧客の要求事項と併せて使用する必要があります。 |
見積もり、品質保証、または制作物の受諾を行う前に、必ず版と契約上の階層を確認してください。一般的なブログチャートは、該当するコードの代わりにはなりません。
材料および接合部の挙動
同じ計算強度を用いても、すべての金属で同じキーホールが生成されるわけではない。
焼入れ性、コーティング、スケール、ルートの状態、および高い冷却速度が熱影響部または溶接金属を脆くするかどうかを確認してください。
必要に応じて表面と根を保護し、多孔性、フェライトバランス、感作リスク、および歪み基準を評価する。
酸化物、水素、反射率、熱伝導率などが、重合開始と細孔制御を複雑にする。表面処理は極めて重要である。
高い導電率と波長依存性の吸収率により、プロセス開始が敏感になる場合があります。実際の合金と表面状態を使用してください。
遮蔽材の純度、汚染度、亀裂発生時の挙動、および用途に応じた冶金特性は、ビードの形状よりも手順を左右する要因となる。


許容ギャップは、ビーム径、厚さ、接合部の種類、完全溶け込みまたは部分溶け込みの目的、溶加材の供給方法、治具の剛性、および合否判定基準によって異なります。単一のパーセンテージですべてのキーホール溶接を表すことはできません。
手順開発
実用的な5段階の鍵穴溶接試験。
合金の種類、厚さ、接合図、浸透目標、根元形状、機械的要件、規格、サイクル目標を文書化する。
加工対象物における出力、スポットサイズ、焦点位置、ビームプロファイル、速度、遮蔽、および動作の再現性を測定または検証する。
合理的な開始点を中心に、制御パラメータを一度に1つずつ変化させ、開始、停止、および遷移挙動を記録する。
マクロ断面に加え、用途に応じて必要な非破壊検査(NDT)および機械試験を実施してください。欠陥箇所と、最も状態の良いサンプルを記録してください。
WPSと生産管理計画を確定する前に、現実的なギャップ、部品のばらつき、焦点ずれ、速度許容範囲を検証してください。
エンジニアリングを継続する
レーザー溶接関連のリソース
よくある質問
深部溶接とキーホール溶接に関するよくある質問
深溶け込み溶接とは何ですか?
深溶け込み溶接は、集中したエネルギー源によって深い蒸気溜まり(キーホール)が形成される溶融方式です。エネルギーは空洞に沿って伝達され、移動する溶融池が比較的狭く深い溶融ゾーンへと凝固します。
レーザー溶接において、鍵穴はどのように形成されるのか?
集束されたビームは金属を加熱、溶融、蒸発させる。蒸気の反動によって液面が沈下する。沈下が深まるにつれて内部反射が起こり、吸収が増加するため、ビームが接合部に沿って移動する間に空洞が強化される。
キーホール溶接に必要な電力密度はどのくらいですか?
TWIでは一般的に、レーザーキーホール溶接は10⁶~10⁷ W/cm²以上、伝導制限溶接は10⁵ W/cm²以下で行われるとされています。実際の遷移は、波長、材料、表面、ビーム形状、スポットサイズ、および移動条件によって異なります。
高出力レーザーは自動的に深溶け込み溶接機になるのでしょうか?
いいえ。パワーは適切な場所に集束され、接合部で安定して供給される必要があります。焦点がずれた高出力ビームは浅い領域に留まる可能性がありますが、適切に集束された低出力ビームはより小さな領域でキーホール強度に達する可能性があります。
伝導溶接とキーホール溶接の違いは何ですか?
伝導モードでは主に表面から加熱・溶融するため、比較的幅広く浅い溶接部が形成される。一方、キーホールモードでは蒸発と深い空洞が加わるため、より深さ対幅比の高い溶融部が形成される。
鍵穴があるとレーザー光の吸収が増加するのはなぜですか?
深い窪みは、光が反射するのを防ぎ、空洞の他の壁に光を反射させる。NISTの測定によると、蒸気窪みの深さと形状が発達するにつれて、吸収率が大幅に上昇することが示されている。
キーホールレーザー溶接における多孔性の原因は何ですか?
考えられる原因としては、汚染、水素源、不十分な遮蔽、蒸気やガスを閉じ込める不安定または崩壊したキーホールなどが挙げられます。診断には、キャップの目視検査だけでなく、断面検査または適切な非破壊検査が必要です。
深溶け込み溶接は溶加材を不要にできるか?
レーザー溶接や電子ビーム溶接による密着性の高い突合せ継手は、自己溶接が可能な場合もある。ただし、化学組成、補強材、継手ギャップ、機械的特性、または溶接手順によって必要とされる場合は、溶加材が必要となる。
キーホール溶接は必ず歪みを軽減するのでしょうか?
濃縮プロセスは、多くの多段パス方式と比較して、溶融総量と熱影響幅を低減できるが、歪みは依然として拘束条件、接合順序、線エネルギー、形状、相変態に依存する。
完全な浸透を検証するにはどうすればよいか?
手順開発では通常、横断マクロ断面を用いて融合プロファイルを明らかにします。製造工程では、該当する仕様に応じて、目視検査、X線撮影、超音波検査、または資格を有するインラインモニタリングを追加する場合があります。
レーザー溶接の欠陥に関する規格はどれですか?
ISO 13919-1は、鋼、ニッケル、チタンおよびそれらの合金の品質レベルを規定し、ISO 13919-2は、アルミニウム、マグネシウム、それらの合金および純銅を規定する。必要なレベルと検査は、製品コードと顧客仕様によって決定される。
手持ち式レーザー溶接は、工業用深溶け込みレーザー溶接と同じですか?
ハンドヘルドシステムは貫通型溶接モードで動作可能ですが、そのビーム動作、出力、安全アーキテクチャ、ジョイント制御、および認定状況は、固定式自動化セルとは異なります。実際のツール、ジョイント、および受入基準を検証してください。
このページの計算ツールは、貫通深度を予測できますか?
いいえ。これは簡略化された仮定に基づいて、公称入射強度、総線エネルギー、スポット面積を計算するものです。溶け込み深さは、代表的な溶接試験と検査によって確認する必要があります。
技術参考資料
このガイドで使用した情報源
- TWI ― レーザー溶接とは何ですか?また、どのように機能するのですか?
- NIST — キーホール深さと絶対吸収率の同時測定.
- NIST — レーザー溶接中の動的光吸収の測定.
- TWI ― レーザー溶接における典型的な欠陥.
- ISO 13919-1:2019 — 電子ビーム溶接継手及びレーザービーム溶接継手、第1部.
- ISO 13919-2:2021 — 電子ビーム溶接継手及びレーザービーム溶接継手、第2部.
- AWS D17.1/D17.1M:2024 — 航空宇宙用途向け溶融溶接.
- ASME BPVC セクション IX — 溶接、ろう付け、および融着の資格.
この記事は技術的な指針を示すものであり、溶接手順や受入判定に関するものではありません。最終契約で定められた版および要件に従ってください。
理論から適格クーポンまで
実際の関節に合った、安定した挿入範囲を見つけてください。
合金の種類、厚さ、接合図、ギャップ範囲、溶け込み目標、溶接長さ、および合格基準をOceanplayerにお送りください。弊社では、代表的なサンプル試験手順を策定し、実用的な機械構成をご提案いたします。