

亜鉛メッキ鋼とは何か?そしてなぜ50年以上も持つのか?
亜鉛めっき鋼は、腐食を遅らせるために亜鉛でコーティングされた鋼材です。このコーティングは鋼材への水分の侵入を防ぎ、露出した小さな部分を先に腐食させることで保護します。適切な溶融亜鉛めっき構造物であれば、50年以上の耐用年数も可能ですが、そのためにはコーティングの厚さ、使用環境、およびメンテナンスの最終段階が適切である必要があります。

鋼材が荷重を支え、亜鉛が腐食を抑制する。
「亜鉛メッキ」とは、鋼材のグレードではなく、保護コーティングを指します。亜鉛メッキされた板材、梁材、管材、ブラケットであっても、強度、成形性、溶接性といった要件を満たすには、適切な基材鋼材が必要です。この言葉だけでは、降伏強度や亜鉛含有量は分かりません。
バッチ式溶融亜鉛めっきでは、洗浄済みの製品を溶融亜鉛に浸漬します。亜鉛と鉄が表面で反応し、結合した合金層を形成します。多くの場合、亜鉛を多く含む外層が形成されます。連続式シート製造では、ストリップは切断または成形されて部品になる前に、コーティングラインを通過します。
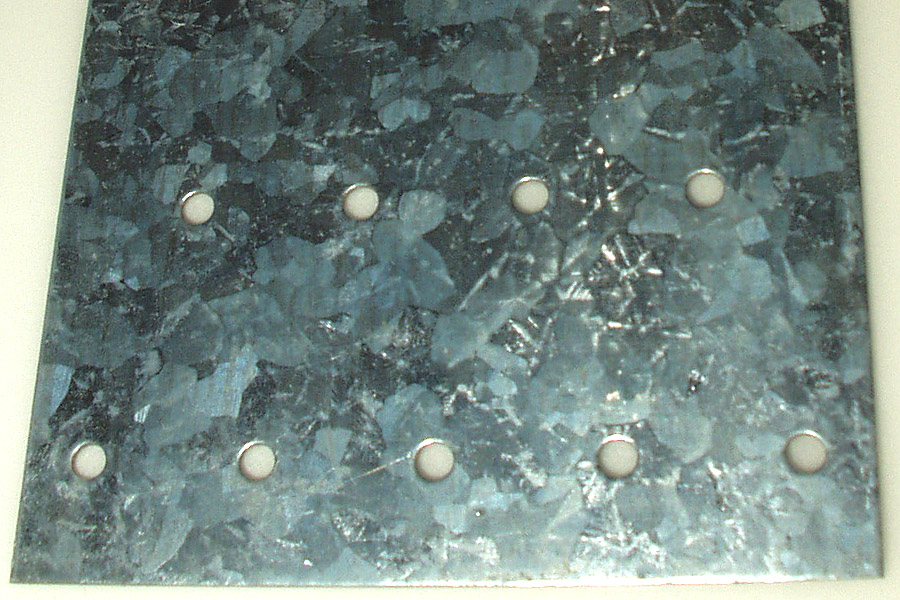
目に見える結晶模様はスパングルと呼ばれます。その大きさや明るさは、塗膜の厚さとは関係ありません。滑らかでつや消しのグレー仕上げでも、効果的な保護効果が得られます。
より幅広い材質とグレードの選択肢については、「亜鉛メッキ鋼の種類、グレード、用途」を参照してください。
亜鉛が下の鋼材をどのように保護するか
亜鉛はバリア効果と電気化学的保護効果を発揮する。また、亜鉛自体の表面が風化することで、その保護効果が徐々に失われていく速度を遅らせる効果がある。
物理的な障壁
健全なコーティングは鋼材を水や酸素から遮断します。製造後の溶融亜鉛めっきは、浴槽が届く準備済みの表面を覆うことができ、適切な通気と排水が行われていれば、適切な内部表面も処理できます。
保護的な緑青
空気、水分、二酸化炭素は、亜鉛の腐食生成物からなる緻密な皮膜を徐々に形成します。通常の湿潤と乾燥のサイクルは、この緑青の形成を促進します。緑青は亜鉛のさらなる損失を遅らせますが、腐食を完全に止めるわけではありません。
犠牲的な保護
水分が存在する小さな傷では、近くの亜鉛が優先的に腐食し、露出した鋼材を保護する可能性があります。亜鉛は隙間を埋めるように再生することはありません。しかし、広範囲にわたる露出部分や損傷した溶接部については、引き続き評価と補修が必要です。
メカニズム:アメリカ亜鉛めっき協会 (AGA)、腐食防止。
「50年以上」とは具体的にどういう意味ですか?
大気耐性を推定するには、まず終点を特定する必要があります。AGA(米国建築協会)の初回メンテナンスまでの期間チャートでは、基材鋼材表面の5%が錆びた時点を基準としています。これはメンテナンスを促すためのものであり、構造物の崩壊を予測するものでも、目に見える変化が全くないことを保証するものでもありません。
AGAの構造用鋼材の例では、亜鉛めっき層の厚さは3.9ミル(約99μm)で、工業大気環境下での耐用年数は約72~73年とされています。このことから、適切なコーティングと暴露条件であれば、50年以上という耐用年数を目標とすることが妥当である理由が分かります。
この図表の例は、すべての工業用地を網羅しているわけではなく、埋設鋼材、浸漬環境、海水飛沫環境、塩分を含む接合部などには適用できません。薄板コーティングについても、別途評価が必要です。
チャートのメンテナンス終了点
5%の錆
ベースとなる鋼材表面について。お客様のプロジェクトによっては、外観、衛生面、機能面、または局所的な損傷のため、より早期の対応が必要となる場合があります。

コーティング方法によって「亜鉛メッキ」の意味が変わる
溶接後に亜鉛めっきされた梁と、亜鉛めっきコイルから成形されたブラケットは、製造工程が異なります。梁のアクセス可能な溶接部と端部は、めっき浴でコーティングできます。一方、プレコートされた鋼板を切断および溶接すると、コーティング後に鋼材が露出する可能性があります。
また、溶融亜鉛めっき製品と電気亜鉛めっき製品を区別してください。名称が似ていても、めっきの厚さや屋外での耐久性が同じであるとは限りません。
表を左右にスワイプして、すべての列を比較してください。
| ルート | それがどのように作られるか | 確認すべきこと |
|---|---|---|
| バッチ式ホットディップ | 製品は製造後に浸漬され、亜鉛が下地処理された鋼材表面と反応する。 | 製品カテゴリー、最小塗膜厚、通気、排水、および許容される修理方法。 |
| 連続亜鉛メッキ鋼板 | ストリップは亜鉛浴を通過し、エアナイフがコーティングが固まる前にその状態を制御する。 | 鋼種、コーティング量、表面分布、切断または溶接後の保護。 |
| 溶融亜鉛めっき鋼板 | コーティングされたストリップを再加熱して、亜鉛鉄合金コーティングを形成する。 | 塗料システムと成形挙動:硬い塗膜は、過酷な成形時に粉化する可能性がある。 |
| 電気亜鉛めっき鋼板 | 亜鉛は電気的なプロセスを用いて析出させる。 | 各面に施されたコーティングの種類と想定される使用環境。表面が滑らかであるというだけでは、耐久性についてはほとんど何も分からない。 |
工程の詳細:GalvInfo、亜鉛めっき 2022。めっき厚は、工程名に付随する一般的な範囲ではなく、製品仕様または測定値から取得する必要があります。
G90とZ275はコーティングの質量を表しており、90μmや275μmを表しているわけではありません。
一般的なASTM A653/A653M規格のシートでは、塗膜質量は両面の合計値で示されます。G90は、3点平均塗膜量が0.90オンス/平方フィート以上であることを意味し、Z275は275グラム/平方メートルを使用します。これらは通常ペアで使用されますが、規格の2つの単位系はそれぞれ独立して適用する必要があります。
左右にスワイプすると、厚みの想定値が表示されます。
| 指定 | 最低トリプルスポット合計、両面 | 面ごとに計算されたμm、均等分割 |
|---|---|---|
| G30 | 0.30オンス/平方フィート | 6.4 |
| G60 | 0.60オンス/平方フィート | 12.8 |
| G90 | 0.90オンス/平方フィート | 19.2 |
| Z275 | 275 g /m² | 19.3 |
| G185 | 1.85オンス/平方フィート | 39.5 |
変換処理済み: Z275
275 ÷ (2 × 7.14) ≈ 19.3 μm/面
275は総質量(g/m²)です。2は均等分布を仮定した値です。7.14は亜鉛の密度(g/cm³)です。これらの単位から厚さ(μm)が求められます。
これはあくまで平均値であり、保証された最低値ではありません。実際の生産量、単一箇所での要件、片面への最小コーティング量は別個の事項です。
根拠:GalvInfoNote 1.1、1~2ページおよび5ページ。G185コーティングの質量は、Simpson Strong-Tie社のコーティング表(18ページ)にも記載されています。インチポンド厚は、GalvInfoの0.00168インチ/オンス/平方フィート換算値を使用しています。これらの値は、適切な暴露モデルがない場合、耐用年数の計算には使用できません。
50年間の保険金請求の効力を強める要因、あるいは弱める要因は何でしょうか?
まず、コーティングの種類と、それが機能しなければならない場所に関する証拠から始めましょう。「屋外」「沿岸」「工業地帯」といった表現は広義です。塩分と湿気が残る屋根付きの重ね継ぎ目は、水が流れて乾燥する露出面とは全く異なる挙動を示す可能性があります。
左右にスワイプして、証拠と対策に関する欄をご覧ください。
| 状態 | 証拠が必要 | 実践的な対応 |
|---|---|---|
| 不明または軽度のコーティング | コーティング規格、質量または測定厚さ、サンプリング記録。 | まずコーティングの種類を特定してください。厚塗りの構造用コーティングの例は、種類が不明なシートの代わりにはなりません。 |
| 海塩、融雪塩、または堆積物 | 地元の塩源、噴霧、洗浄、そして濡れている時間。 | 雨よけのある場所と水しぶきがかかる場所を別々に評価してください。必要に応じて、より頑丈なシステムまたは二重構造のシステムを検討してください。 |
| 水たまりや濡れた膝が窮屈 | 排水の詳細と、換気が最も悪い箇所の点検。 | 排水トラップを取り外し、乾燥させてください。接合部内部は通常の大気暴露状態にあるとは考えないでください。 |
| 銅または真鍮が近くにある | 電気的接触、湿気、露出部分、および流出方向。 | 湿った異種金属接続部を隔離し、銅を含む排水が亜鉛に到達するのを防ぐ。 |
| 溶接部が露出している箇所、または損傷箇所 | 損傷の程度、修理方法、および修理完了後の検査結果。 | 必要な保護を回復してください。表面のコーティングが摩耗する前に、局所的な腐食が始まる可能性があります。 |
亜鉛めっきの上に塗料や粉体塗装を施す場合、その複合的な保護層は二重システムと呼ばれます。その性能は、適切な表面処理、塗料の適合性、および仕上げの維持管理に左右されます。
化学洗浄を行う場合は、使用した薬品、濃度、温度、接触時間を記録してください。pH値だけでは適合性は判断できません。長時間の連続的な熱暴露については、AGAは最高温度を約200℃(392°F)にすることを推奨しています。これは短時間の温度変動とは異なります。
混合金属、化学物質への曝露、および使用温度に関するAGAのガイダンスを参照してください。
塩水噴霧試験時間は、屋外での耐用年数に直接換算できるものではありません。連続湿潤試験では、亜鉛の通常の風化サイクルを再現することはできません。塗膜および使用条件に適した暴露データとモデルを使用してください。
白い沈着物と赤い錆は、それぞれ異なる検査が必要となる。
白色または灰色の沈着物
新たに亜鉛メッキされた部品を湿った状態で空気の流れを制限して保管すると、湿潤保管による変色、すなわち亜鉛腐食生成物の付着が生じることがあります。薄い膜状の付着物だからといって、必ずしも下地の鋼が錆びているとは限りません。付着物が厚くなると、かなりの量の亜鉛が消費される可能性があるため、適切な洗浄後に残っているコーティングを確認してください。
保管する部品は、乾燥した風通しの良い場所に置き、水が流れやすいように配置してください。濡れたシートをぎっしり詰め込むと、特に湿気に弱くなります。表面処理は、保管と取り扱いの両方で湿気を管理している場合にのみ効果があります。
赤錆または局地的な攻撃
赤錆は鉄の腐食を示しています。亜鉛が失われていないか、切断や溶接によって鋼材が露出していないか、局所的な湿気の溜まりや異種金属接合部が腐食を加速させていないかを確認してください。修理方法を選択する前に、場所と範囲を記録しておきましょう。
厚みのある加工品のコーティングについては、校正済みの膜厚測定器と規定のサンプリング手順に従って検査してください。光沢のある仕上がりは合格基準ではありません。
検査の背景: AGAの保管および湿潤保管による染みに関するガイダンス。

溶接はヒュームへの曝露とコーティングの両方を変化させる。
亜鉛メッキ鋼を加熱すると、金属ヒューム熱の原因となる酸化亜鉛ヒュームが発生します。溶接または切断作業を行う際は、適切な曝露評価、局所的なヒューム除去、および必要な呼吸保護具の使用を計画してください。密閉空間での作業には、追加の対策が必要です。溶接部が目視できれいであっても、ヒューム制御が十分であるとは限りません。
コーティング除去が工程の一部である場合は、作業に適した制御された方法を使用してください。すべてのコーティングや接合部に対して、普遍的な除去幅やレーザー設定はありません。溶接部を要求される基準に照らして検査し、影響を受けた部分の防食処理を修復してください。
溶融亜鉛めっきの場合、ASTM A780/A780Mでは、亜鉛リッチ塗料、亜鉛系はんだ、または溶射亜鉛(金属化)による補修について規定しています。下地処理、材料の選択、および最終的な補修厚さが重要です。銀色のエアゾールスプレーは、補修が仕様を満たしている証拠にはなりません。
出典:OSHA溶接ヒュームの危険性と対策、AGA修理材料ガイダンス。
接合部の設計、亜鉛蒸気の漏洩、サンプル検証については、亜鉛メッキ鋼のレーザー溶接を継続します。
製品、コーティング、メンテナンス目標をまとめて指定してください。
有用な仕様書は、鋼材の種類、塗装方法、および受入要件を特定し、それらを実際の使用条件と関連付けます。塗装規格は、供給される製品と一致していなければなりません。
左右にスワイプして規格を比較してください。
| 製品仕様 | 主な用途 | 覚えておくべき境界線 |
|---|---|---|
| ASTM A123 / A123M | 多くの加工済みおよび未加工の鉄鋼製品に施される溶融亜鉛めっき。 | 製品の種類や鋼板の厚さによって塗装要件が異なります。これは連続板材の標準規格ではありません。 |
| ISO 1461:2022 | 鉄鋼加工品への溶融めっき。 | 連続亜鉛めっき鋼板、ワイヤー、メッシュは、本規格の適用範囲外です。本規格の要求事項は、ASTM A123とは互換性がありません。 |
| ASTM A653 / A653M | 亜鉛メッキ鋼板または亜鉛めっき鋼板をコイル状および切断済みでご提供いたします。 | 鋼材の種類/等級、塗装の種類、および単位系を指定してください。 |
| ASTM A780 / A780M | 溶融亜鉛めっきの損傷箇所や未めっき箇所の補修。 | 補修作業は、主製品の塗装受入要件に取って代わるものではありません。 |
ハードウェアやその他の特殊製品には、異なる規格が適用される場合があります。注文書に該当する規格版を明記し、製造前に矛盾する要件を解決してください。
- 材料を特定してください。 等級、製品形態、寸法、コーティング工程、コーティングの指定または厚さの要件。
- 暴露状況を説明してください。 塩分、湿気、化学物質、温度、排水、および異種金属接続。
- エンドポイントを定義します。 外観、初回メンテナンス、機能、点検アクセス。これらは構造設計寿命とは異なります。
- 証拠を要求する: 供給された部品に関連付けられた、塗装検査記録、処理の詳細、および修理記録。
コイルやシートの購入については、より詳細な亜鉛メッキ鋼板選定ガイドをご参照ください。
別の素材や仕上げと比較検討すべきなのはどのような場合ですか?
亜鉛メッキ鋼は、鋼の機械的特性と、維持・補修可能なコーティングを兼ね備えていますが、設置環境全体に適合している必要があります。重量、化学物質への曝露、外観、メンテナンスのしやすさなどによって選択が変わる場合は、代替案を比較検討してください。
- ステンレス鋼: 耐食性が合金自体から得られる必要がある場合は、適切なグレードを検討してください。塩化物や隙間腐食の状況は依然として重要です。
- アルミニウム: 軽量化が重要な場合は、剛性、接合部の設計、および隣接する金属との適合性を確認しながら、この点を考慮してください。
- 塗装鋼板または二層仕上げ: 色、表面処理、損傷の修復、将来の再塗装のためのアクセス性などを考慮してください。
設置済みのシステムと、切断、溶接、締結部品などのメンテナンス要件を比較してください。原材料価格の比較では、腐食性能を左右する可能性のある詳細な要素が考慮されません。
技術参考資料
以下のリンクは、コーティング用語、耐久性推定値、および製品範囲の基準を示しています。これらの参照情報がどのように適用されるかは、使用環境とプロジェクト仕様によって異なります。
- AGA:初回メンテナンスまでの期間 — チャートの終点、亜鉛の厚さ、および大気の例。
- GalvInfoNote 1.1 ―総コーティング質量、表面分布、厚さの換算。
- GalvInfo: 亜鉛めっき 2022 ―連続コーティングのプロセスと製品の挙動。
- ASTM A123 / A123M-24 — 溶融めっき鉄鋼製品の公共的適用範囲。
- ASTM A653 / A653M-25 — 公開シート製品の範囲と独立した単位系。
- ISO 1461:2022 — 加工品のコーティングの範囲と除外事項。