

工業マーキングガイド · 2026
レーザーマーキングとは何か、そして レーザーマーキングマシンはどのように動作するのでしょうか?
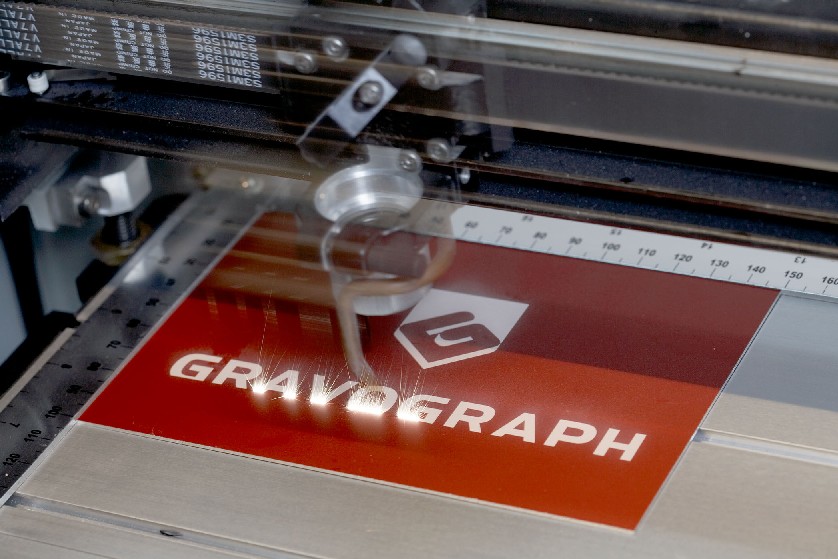
レーザーマーキングは、非接触で集束された光エネルギーを用いて、部品表面またはその近傍に耐久性のある目に見える変化を生み出すプロセスです。マーキング装置は、デジタルテキスト、ロゴ、シリアル番号、機械可読コードなどを同期したレーザーパルスとビームの動きに変換します。最終的な結果は、出力ワット数だけでなく、波長、材料、光学系、焦点、プロセス設定の相互作用によって決まります。
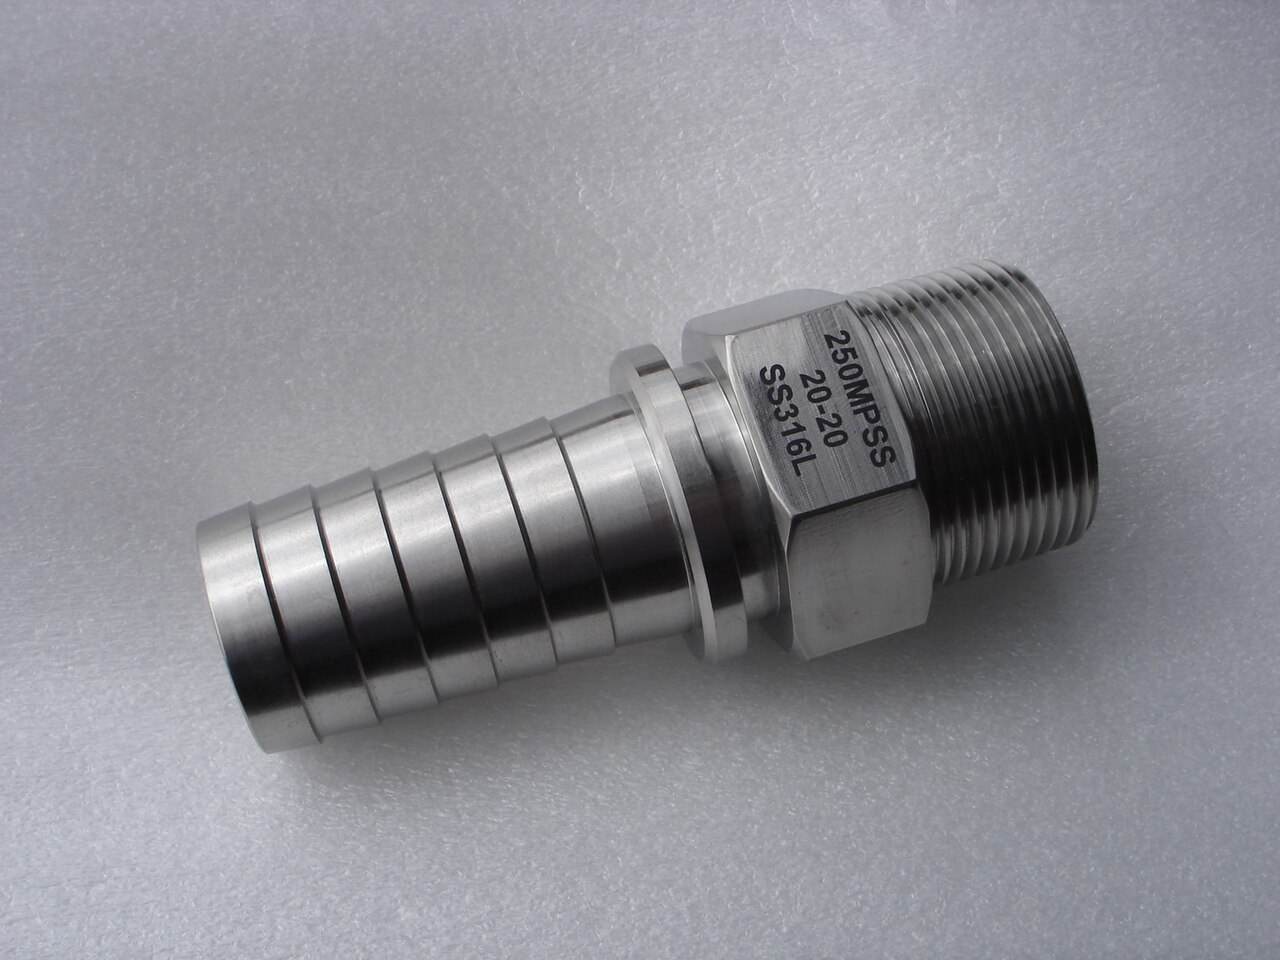
実用的な定義:生産用レーザーマーカーは、単なるレーザー光源ではありません。ジョブデータ、ビーム生成、ガルバノスキャン、フォーカス調整、部品の位置決め、安全機能、取り出し、検証を組み合わせた制御セルです。画像:テッド・ラリヴィエールによる316Lステンレス鋼へのレーザー彫刻、Wikimedia Commons、パブリックドメイン。
直接部品識別
ビームは部品自体を変化させ、印刷インクやラベルを貼ることなく、文字、グラフィック、またはコードを作成する。
デジタルジョブからビームパスへ
ソフトウェア、コントローラー、そして2枚のガルバノミラーが、ビームの移動位置とレーザーの発射タイミングを調整する。
コントラスト、除去、または色
このプロセスは、対象物に応じて、焼きなまし、溶融、発泡、炭化、コーティングのアブレーション、または深さの彫刻を行う場合があります。
ワット数ではなく、証拠を承認せよ
実際の部品サンプル、合意された読みやすさと耐久性の基準、サイクルタイム、そして完全な安全アーキテクチャに基づいて選択してください。
最初に答えてください
レーザーマーキングは、単一の表面効果ではなく、広範なプロセスを指します。
製造業において、レーザーマーキングとは、制御された集束ビームを用いて、部品、パッケージ、または製品に直接識別情報を書き込む技術です。マーキングには、固定ロゴ、人間が判読できるテキスト、固有のシリアル番号、日付やロット番号、あるいはトレーサビリティデータにリンクされたQRコードやデータマトリックスコードなどを刻印できます。
ビームは対象物に接触する必要がありません。この非接触方式により、マーキング時の工具摩耗が解消され、1つの光学システムで小さな文字、塗りつぶしグラフィック、ベクターアウトライン、可変コードを作成できます。しかし、「非接触」だからといって「表面への影響がない」わけではありません。耐久性のあるマーキングには、加熱、酸化、溶融、発泡、炭化、コーティング除去、アブレーション、またはより深い彫刻など、何らかの物理的または化学的変化が必要です。
「永久的」という言葉には、試験条件も必要です。通常の取り扱いに耐えるマークでも、不動態化処理、滅菌処理、塩分暴露、摩耗、塗料、洗浄剤、あるいは屋外での長年の使用によって劣化する可能性があります。したがって、製造チームはマークの必要耐用年数と、それを証明するために使用する方法を明記する必要があります。
レーザーマーキング vs. 彫刻 vs. エッチング
これらの用語は販売資料ではしばしば混同して使われますが、購入者は仕上がりの状態を具体的に説明する必要があります。レーザーマーキングは包括的なカテゴリーです。レーザー彫刻は、意図的に材料を除去して深みや質感を生み出します。レーザーエッチングは、浅い材料の移動、溶融、またはごくわずかな除去によく用いられますが、この用語はサプライヤーによって一貫して使用されているわけではありません。アニーリングは、深みがほとんどない暗い跡を残すことができますが、コーティングアブレーションは、表面層を除去して対照的な下地を露出させます。
| プロセス用語 | 表面で何が起こるか | それを選ぶ典型的な理由 |
|---|---|---|
| レーザーマーキング | 材料除去の有無にかかわらず、目に見える変化を網羅する幅広いカテゴリー。 | シリアル番号、コード、ロゴ、製品識別情報、および部品の直接的な追跡可能性。 |
| レーザー彫刻 | 材料を削り取ることで、凹状または凹凸のある形状を形成する。 | 指定された深さ、触覚による識別、摩耗許容値、またはコーティングの除去。 |
| 焼鈍/酸化 | 適切な金属に、制御された加熱によって、目立った深みのない、酸化物に関連した対照的な色が形成される。 | 地形の変化を最小限に抑えることが重要な箇所において、滑らかでコントラストの高いマーキングを施す。 |
| コーティングアブレーション | レーザーは、塗料、陽極酸化処理、またはその他の最上層を選択的に除去し、その下のコントラストを露わにする。 | 昼夜制御機能、コーティングパネル、多層構造部品。 |
| プラスチックの色の変化 | 発泡、炭化、漂白、または配合特有の反応により外観が変化する。 | 互換性のある成形ポリマー上に、高コントラストの文字とコード。 |
IPG Photonics社は、レーザーマーキングを、集束ビームを用いて耐久性のある、あるいは永久的なマーキングを施す非接触プロセスと定義しています。一方、Coherent社は、一般的なマーキング結果を表面コントラスト、表面溶融、彫刻の3つに分類しています。これらの定義は、有用な購入ルールを裏付けています。まず必要なマーキング結果を書き出し、次にそれを再現できるレーザーの種類と設定を選択する、というものです。
動作原理
デジタルコンテンツから認証マークまで、7つの段階を経て段階的に取得
高速ガルバノマーカーは数秒間に数千回のビーム移動を描画できるが、生産の成功はチェーン全体が同期しているかどうかにかかっている。
仕事を作る
ソフトウェアはアートワークをインポートしたり、テキスト、コード、シリアル化ルールを作成したりする。
ビームを生成する
この光源は、選択された波長の光を、制御されたパルス波または連続波として放射する。
ビームを調整する
光学系はビームを拡大、平行化し、走査ヘッドに向けて準備します。
XとYをトレースする
2枚のガルバノミラーがビームの方向を制御し、コントローラーがレーザーの発射タイミングを制御する。
その部分に焦点を当てる
F-θレンズまたはプロセスレンズは、マーキング領域上に意図したスポットを生成します。
表面を変える
吸収されたエネルギーは、コントラスト、溶融、酸化、発泡、または物質除去を引き起こす。
確認して記録する
視覚情報やコードリーダーを使用すれば、内容、位置、読みやすさを確認できます。
光学アーキテクチャ
レーザー光源がエネルギーを生成し、スキャンヘッドとレンズがそれを配置する。
Coherent社による従来型ガルバノマーカーの説明では、レーザー光源、直交する2つのガルバノミラーを備えたスキャンヘッド、およびF-θレンズという3つの主要な光学要素が挙げられています。生産システムでは、これらの光学要素は、ジョブ制御ソフトウェア、部品搬送、筐体制御、抽出、およびオプションのマシンビジョンに接続されます。
コントローラは、ベクトル、塗りつぶし、およびコードセルをビーム軌道に変換します。各ガルバノは、小型ミラーを1つの軸を中心に回転させることで、レーザーヘッド全体を動かさずにX/Y方向のビーム移動を実現します。プロセスレンズは、制御されたビームをワークピースに集束させます。これが、ガルバノシステムが定義された領域内で高速にマーキングできる理由です。一方、より大きな部品、複数の面、または広い作業領域には、メカニカルステージやロボットが追加されます。
- 光源によって波長と利用可能なパルス特性が決まる。
- スキャナは、ビーム経路をどれだけ正確かつ迅速に追跡できるかを決定する。
- レンズは、視野の大きさ、作動距離、および焦点位置に影響を与える。
- 治具は、再現性のある位置と焦点高さを決定します。

機械の構造
マーカーが生産システムになるかどうかは、8つの要素によって決まる。
技術的に優れたレーザー光源であっても、データフロー、焦点許容範囲、固定方法、抽出、検証といった要素が無視されると、結局は無駄な買い物になってしまう可能性がある。
 完全な細胞
レーザー源
波長、平均電力、パルスエネルギー、持続時間、繰り返し特性などの情報を提供します。材料の応答特性および要求されるマークに適合する必要があります。
配送光学系
スキャン前にビームを調整してください。ビームの品質と膨張は、集束スポットのサイズ、解像度、および使用可能なプロセスマージンに影響します。
ガルボスキャンヘッド
ビームを視野全体に照射します。再現性、速度、およびキャリブレーションは、形状と配置に影響を与えます。
Fθレンズ
視野サイズ、作動距離、スポットサイズの関係性を表す。一般的に、視野が広くなると、焦点の明るさや微細構造の観察能力が多少犠牲になる。
ソフトウェアとコントローラー
アートワーク、可変データ、シリアル化、レシピ、PLC信号、同期レーザー/スキャナーコマンドを管理します。
治具と軸
基準点、向き、高さを保持します。回転、Z軸、コンベア、またはロボットによる動作により、円筒、曲線、およびより大きな作業領域をサポートします。
ビジョンと検証
部品の位置を確認し、チェックマークの位置を確認し、読み取り可能なコードを評価します。不良品または再加工の対応は、発売前に定義しておく必要があります。
囲い込みと抽出
システムリスク評価の一環として、アクセス可能なレーザー放射線を封じ込め、プロセスで発生するヒュームや粒子を捕捉する。
機械画像:Jason7825、Wikimedia Commons、パブリックドメイン。
ビームと材料の相互作用
6つのマーキング機構が、非常に異なる表面を作り出す
機構を外見だけで承認してはいけません。表面の深さ、熱の影響、腐食挙動、破片の有無、下流への曝露状況などは、コントラストと同様に重要な要素となります。
表面コントラスト
最小限の地形変化で、明暗を自在に制御した光学的変化を生み出すことができる。識別が目的で、深部除去が不要な場合に有効である。
証明:実際の照明下でのコントラスト焼鈍/酸化
局所的な加熱により、適切な金属表面に変色層が形成される。比較的滑らかな表面を維持できるが、合金の種類、雰囲気、および下流での暴露によって結果が影響を受ける。
証明:色と腐食に関する要件溶融/リフロー
表面は局所的に再構成され、反射率と質感が変化する。これにより、深い彫刻に伴う除去を伴わずに、浅い痕跡が残る可能性がある。
証明:質感と熱効果コーティング除去
塗料、陽極酸化処理、またはその他の最上層を選択的に除去し、対照的な下地を露出させる。下層を損傷しないよう、厳密な制御が必要となる。
証明:除去深さと接着力発泡/炭化
一部のプラスチックは、局所的な熱反応または配合条件によって変色します。ポリマーのグレード、着色剤、充填剤、添加剤によって、変色条件の範囲が変化する可能性があります。
証明:コントラストとポリマーの完全性アブレーション/彫刻
深さや起伏を作るために材料が除去される。より深い深さを作るには、通常、より多くのエネルギー、より多くの工程、またはより多くの時間が必要となり、破片や熱負荷が増加する可能性がある。
証明:深さ、エッジ、サイクルタイムソースを選択してください
ファイバーレーザー、MOPAレーザー、UVレーザー、CO₂レーザーはそれぞれ異なる用途領域を占める。
材料の吸収は最初の選別基準であり、望ましいメカニズム、特徴サイズ、熱効果、フィールドサイズ、スループット、およびシステム全体のコストによって最終的な決定が下される。
パルスファイバー
金属や一部のプラスチックに共通する工業的な出発点となる要素で、シリアル番号、ロゴ、2Dコード、彫刻などが含まれる。
強度:幅広の金属マーキングに適合MOPAファイバー
パルス持続時間を調整することで、黒いマーキング、特定の色、陽極酸化アルミニウム、および高感度な用途など、幅広い用途に対応できる調整範囲を広げることができます。
強み:パラメータの柔軟性UV固体
互換性のある高感度プラスチック、電子機器、ガラス、および微細な部品への、高コントラストで繊細なマーキングに最適な候補です。
強み:精密で熱影響の少ない作業CO2
紙、段ボール、木材、皮革、ゴム、アクリル、包装材など、多くの有機材料や非金属にとって自然な方向性である。
強み:オーガニック製品とパッケージ
| レーザーファミリー | 一般的な嵌合方向 | 典型的な結果 | 重要な注意点 |
|---|---|---|---|
| パルスファイバー | 鋼鉄、ステンレス鋼、アルミニウム、真鍮、その他多くの工業用金属部品。厳選されたエンジニアリングプラスチック。 | 表面の傷、コード、コーティングの除去、彫刻。 | 合金の種類、表面仕上げ、腐食に関する要件によって、承認されたプロセスが変更される場合があります。 |
| MOPAファイバー | パルス持続時間のより広い範囲での制御が有効な金属、陽極酸化アルミニウム、および互換性のあるプラスチック。 | コントラストの制御、黒いマーキング、厳選されたカラー効果、そして精緻な彫刻。 | 「MOPA」は必ずしも結果を保証するものではありません。発生源の範囲や実際の材料試験も依然として重要です。 |
| UV | 厳選されたプラスチック、電子部品、微細コード、熱に弱い部品、一部のガラス、および多層部品。 | 適切な場合には、細かいエッジ処理、色の変化、または熱影響部を小さくした選択的な層除去が可能です。 | 紫外線照射は必ずしも損傷を防げるわけではなく、光源やメンテナンス費用が高くなる場合がある。 |
| CO2 | 木材、紙、段ボール、皮革、ゴム、アクリル、繊維、その他多くのコーティングされた基材や有機基材。 | 色の変更、彫刻、切断、または層の除去。 | これは素地金属へのマーキングのデフォルト設定ではありません。コーティングや添加剤が必要になる場合があります。 |
| ピコ秒/フェムト秒 | 高付加価値、熱に弱い用途、または厳密な仕様が求められる微細なディテールへの対応。 | 検証済みのプロセスにおいて、不要な熱拡散を低減しながら、精密なアブレーションまたは造影を実現します。 | より高い投資が正当化されるのは、品質、収益性、または能力が測定可能な価値を生み出す場合に限られる。 |
TRUMPF社は、ポリマー、顔料、充填剤、添加剤によって吸収率が異なるため、プラスチックにおいては波長が特に重要であると指摘しています。355nmの紫外線と532nmの緑色光源は、標準的な近赤外線光源と比較して、マーキングに適したプラスチックの範囲を広げることができます。正しい結論は「紫外線が常に優れている」ということではなく、「必要なコードサイズとサイクルタイムで、樹脂の種類、色、仕上げを正確にテストする」ということです。
アプリケーションマップ
レーザーを部品に合わせてください。材料名だけでなく、部品に合わせてください。
「ステンレス鋼」または「ABS」と呼ばれる2つの部品は、仕上げ、コーティング、色、添加剤、熱処理、表面状態によって吸収性や外観が変化するため、異なる反応を示すことがあります。
| 部品カテゴリ | 共通の採点目標 | レーザー開始方向 | 検証すべき事項 |
|---|---|---|---|
| 鋼とステンレス鋼 | シリアル番号、ロゴ、データマトリックス、ブラックマーク、刻印、資産識別情報。 | パルスファイバーまたはMOPA。表面制御が極めて重要な用途向けの特殊な短パルス光源。 | コントラスト、深度、不動態化/腐食への曝露、熱による色味の変化、読み取り性能、およびサイクルタイム。 |
| アルミニウムおよび陽極酸化アルミニウム | 明暗のコントラスト、コーティングの除去、銘板、電子機器筐体。 | ファイバーまたはMOPA。一部の精密構造物や繊細な構造物にはUVを使用。 | 陽極酸化処理の厚さ/色、基材の損傷、外観の均一性、およびロット間のばらつき。 |
| プラスチック | テキスト、記号、ロゴ、およびコンパクトな2次元コード。 | ポリマー、添加剤、および目標とする反応に応じて、UV、MOPA/ファイバー、またはCO₂を用いる。 | 正確な樹脂の種類と色、充填剤、コントラスト、脆性、表面の質感、発生する煙、および下流工程で使用される化学物質。 |
| 電子機器および半導体パッケージ | 小さなコード、部品識別情報、および生産トレーサビリティ。 | パッケージと熱予算に応じて、紫外線、緑色光、光ファイバー、または超短パルス光が使用される。 | 特徴サイズ、基板感度、焦点許容範囲、異物混入率、自動読み取り速度。 |
| ガラスとセラミックス | 装飾的または機能的なマーク、コード、および精密な識別表示。 | 材料の種類や亀裂・欠けの許容度に応じて、紫外線、二酸化炭素、または超短パルスを用いる。 | 微細亀裂、エッジ品質、深さ、熱応力、および光学/外観上の要件。 |
| 木材、紙、皮革、包装材 | ブランド名、ロット番号/日付コード、グラフィック、製品情報。 | CO₂は、評価の対象となる最初のファミリーであることが多い。 | 色のばらつき、焦げ付き具合、エッジの品質、粉塵・煙の捕捉、ライン速度、火災リスク。 |
| コーティングされた部品 | 最上層を取り除くと、対照的な色または導電性の基材が現れる。 | コーティング/基材の吸収率に応じて、光ファイバー、紫外線、またはCO₂を用いる。 | 塗膜の厚さ、下地の損傷、密着性、残留物、および視覚的な均一性。 |
 まずはサンプルをお試しください
サンプルが重要な理由
材料データシートでは、表面の反応を完全に示すことはできません。
公称組成によって供給元の選択肢は絞り込まれますが、マーキングは表面処理です。ミル仕上げ、研磨、コーティング、金型表面の質感、汚染、そしてバッチごとのプラスチック配合の違いなど、すべてがコントラストと加工マージンに影響を与えます。したがって、サプライヤーの試用には、汎用的なサンプルではなく、代表的な生産部品を使用する必要があります。
単一のデモ作品ではなく、パラメータウィンドウを要求してください。試験では、少なくとも2つまたは3つの有効な設定、測定されたサイクルタイム、フォーカス許容範囲、マークの外観、コードの読み取りやすさ、および目に見える表面効果を記録する必要があります。アプリケーションが規制上または安全上の重要性を持つ場合は、検証は製品自身の要件に従う必要があります。
- 複数の材質または色のロット間でばらつきが生じる可能性がある場合は、それらのロットから部品を送付してください。
- 実際のデザインデータ、コードセルサイズ、および対象フィールドの寸法をご提供ください。
- 承認前に、サンプルを洗浄、コーティング、摩耗、または滅菌処理にさらしてください。
- 生産限界を把握するために、良品、不良品、不合格品を検査する。
パラメータ制御
マークの品質はエネルギー配分の問題であり、ワット数の競争ではない。
平均出力も重要ですが、加工対象物にはパルス、スポットサイズ、ライン間隔、照射時間、繰り返しの重なりといった要素が影響します。システム全体を総合的に調整する必要があります。
波長
材料の吸収を制御し、発熱、変色、またはアブレーションのいずれの反応が起こりうるかを判断するのに役立ちます。
パルスエネルギーと持続時間
ピーク相互作用、熱拡散、アブレーション挙動、および表面の熱負荷に影響を与える。
反復率
速度に応じてパルス間隔とオーバーラップを設定します。また、一部の光源では利用可能なパルスエネルギーが変化する場合があります。
スキャン速度
変化は、経路長あたりの滞留時間と蓄積エネルギーに反映されます。速度が速いことは、マークが許容基準を満たしている場合にのみ有効です。
ハッチ間隔
隣接する充填ライン間で制御が重なり合うため、均一性、コントラスト、熱蓄積、サイクル時間に影響を及ぼします。
フォーカスとスポットサイズ
エネルギー密度、線幅、高さ変動許容範囲を決定します。曲面部品には3Dフォーカス制御が必要になる場合があります。
パス戦略
一度の強いパスと、複数回の制御されたパスでは、深さ、エッジ、破片、熱特性に異なる結果が生じる可能性がある。
固定具の安定性
実際の生産工程においては、表面仕上げ、基準位置、焦点高さはプロセスウィンドウ内に収まる必要がある。
計画式はパラメータの変化を説明するのに役立ちますが、材料の完全な反応を予測するものではありません。ビームプロファイル、パルス形状、吸収、プルーム遮蔽、焦点、光学系の状態、熱蓄積など、すべてが実際のプロセスウィンドウを変化させる可能性があります。
品質とトレーサビリティ
商標は、その内容、表面、製造証明のすべてが基準を満たした場合にのみ有効となる。
魅力的な写真だけでは、データの完全性、処理後のコードの可読性、あるいはシフトや材料のロットを跨いだ再現性を証明することはできない。

データマトリックスの例:Stannered / Guigui13parent、Wikimedia Commons、パブリックドメイン。
内容の正確性
シリアルロジック、コードペイロード、日付/ロット形式、重複、権限、および上流データが欠落した場合の動作を制御します。
配置と形状
治具の端だけでなく、機能的な基準点に基づいて位置を確認してください。向きや部品ごとのばらつきも考慮に入れてください。
コード検証
合意された読み取り担当者または検証者、照明、絞り、およびグレーディング方法を使用してください。スマートフォンのスキャンは、制作検証計画とはみなされません。
コントラストと地形
許容される色、深さ、粗さ、熱による色合い、異物、エッジの品質、および外観上の境界条件を定義します。
耐久性
実際の試験手順(洗浄、コーティング、摩耗、腐食、温度、滅菌、または化学物質への曝露など、該当するもの)をテストしてください。
再現性
シフト、部品の位置、材料ロット、レンズの状態、および想定される環境変動など、あらゆる側面からプロセスを検証する。
交渉不可
セル内への安全性と漏洩防止を設計する。
保護メガネの使用や操作者の注意は、アクセス可能なレーザー放射線の工学的制御の代替手段とはみなしてはなりません。
工業用レーザーマーキングは、ビームおよびプロセスによって発生する危険を生じさせる。
OSHAは、高エネルギーレーザーによるマーキングおよびスクライビングを潜在的な産業上の危険として挙げ、筐体、ガード、インターロック、緊急停止装置、およびレーザー安全プログラムを可能な対策として挙げています。ISO 11553-1:2020は、IEC 60825の要求事項に加え、レーザー加工機におけるレーザー放射線の危険性および製造業者から提供される安全情報について規定しています。
- 機械のリスク評価に適した囲いとインターロック式のアクセス機構を使用してください。
- 直接放射線、反射放射線、散乱放射線を評価する。特に、反射性の高い金属部品の周囲における評価を行う。
- 実際の材料とプロセスに合わせて選定された媒体を用いて、発生源で煙や粒子を捕集する。
- 電気、火災、動作、備品、圧縮ガス、および保守に関する危険を、必要に応じて管理する。
- 認定されたオペレーターおよびサービス担当者を訓練し、緊急時および保守手順を文書化する。
完成し、適切にインターロックされたワークステーションは、たとえ高クラスのレーザー光源を内蔵していても、通常動作時には低レベルのアクセス可能な放射として分類される場合があります。しかし、保守のために筐体を開けると、内部に潜む危険が露出する可能性があるため、保守モード、承認、および制御は個別に扱う必要があります。また、FDAのガイダンスでは、米国で販売されるレーザー製品は、該当する表示および性能要件を満たすことが求められています。機器の供給業者、システムインテグレーター、およびエンドユーザーは、製品の分類、設置、トレーニング、および安全な保守アクセスに関する責任を、販売先の市場において明確にする必要があります。
B2B機械選定
レーザーマーキングの見積もりを依頼する前に、この8つの項目からなる概要をご活用ください。
応募書類のデータが完全であればあるほど、サプライヤーの選定試験はより有益になり、魅力的ではあるものの無関係なデモンストレーションによってプロジェクトが選ばれる可能性は低くなる。
正確な部品を特定する
図面、材質グレードまたは樹脂の種類、仕上げ、コーティング、色、代表的な写真、および実際の生産物からの実物サンプルを提供してください。
採点結果を定義する
コンテンツ、アートワーク、コードの種類、寸法、位置、コントラスト、奥行きまたはフラッシュ要件、および許容される外観効果を送信してください。
生産率を述べよ
レーザー照射時間だけでなく、1時間あたりの部品数、タクトタイム、バッチ数、シフト数、段取り替え数、そして将来の生産量予測も含める。
形状と取り扱いについて説明します
平面、曲面、段差のある表面、焦点高さの許容範囲、アクセス可能な面、現在の治具、コンベア、および積載方法を示します。
データフローをマッピングする
シリアル化、ERP/MES/PLCインターフェース、データベース規則、監査記録、およびエラーマークまたは読み取り失敗の処理について説明します。
受け入れ証拠を設定する
読者、評価方法、配置許容範囲、耐久性暴露条件、サンプル数量、および期待される性能を明記してください。
サイトの制約を共有する
公共設備、設置面積、採掘ルート、環境、警備に関する要件、および仕向国の要件を確認してください。
ライフサイクルサポートを比較する
光学系の保守、スペアパーツ、トレーニング、リモートサポート、ソフトウェアの所有権、検証文書、およびサービス対応についてレビューする。
決定を継続する
プロセスの理解からシステムの選定と検証へと進む
ご自身の教材、情報源の選択、または統合に関する質問に該当する次のページをご利用ください。
よくある質問
レーザーマーキング機に関するよくある質問
マーキングトライアルの前に、バイヤーや生産チームが尋ねる質問への簡潔な回答。
レーザーマーキングとは何ですか?
レーザーマーキングは、非接触で部品に直接識別を行うプロセスです。集束されたレーザービームが部品表面またはその近傍に目に見える変化を生み出し、部品に文字、ロゴ、シリアル番号、目盛り、QRコード、データマトリックスコードなどを刻印します。この変化は、コントラストの調整、酸化、溶融、発泡、コーティングの除去、彫刻などによって生じます。
レーザーマーキングマシンの動作原理は何ですか?
ソフトウェアがマーキング作業を定義し、コントローラがレーザーと動作を同期させ、2つのガルバノミラーがビームをX軸とY軸方向に制御し、F-θレンズまたはプロセスレンズがビームを部品に集束させます。吸収された光エネルギーによって材料が変化または除去されます。オプションのビジョンシステムで位置と読み取り精度を確認できます。
レーザーマーキングとレーザー彫刻は同じものですか?
いいえ。レーザーマーキングはより広いカテゴリーです。彫刻は、意図的に材料を除去して深みや質感を作り出します。その他のレーザーマーキング方法では、コントラスト、焼きなまし、溶融、プラスチックの色変化、コーティングの除去などが生じますが、測定可能な深さはほとんど、あるいは全く生じません。
レーザーマーキング機1台で金属とプラスチックの両方にマーキングすることは可能ですか?
金属とプラスチックの混合物によっては、単一の波長でうまくマーキングできる場合もありますが、すべての混合物がそうとは限りません。近赤外線ファイバーまたはMOPA光源は、多くの金属と特定のプラスチックにマーキングできます。紫外線は、他の敏感なポリマーに適している場合があります。CO₂は、有機非金属に適している場合が多いです。使用する材料、色、添加剤を正確にテストしてください。
マーキングには、ファイバー、MOPA、UV、CO₂のうちどれが最適でしょうか?
万能な最適方法は存在しません。パルスファイバーは金属加工の一般的な出発点であり、MOPAはパルス持続時間の柔軟性を提供し、UVは精密部品や熱に弱い部品に適しており、CO₂は多くの有機材料や包装材料に適しています。実際のサンプルと合格基準からお選びください。
レーザーマーキングは部品に損傷を与えますか?
耐久性のある痕跡はすべて、材質または表面層に変化をもたらします。重要なのは、その変化が許容範囲内かどうかです。深さ、熱による変色、粗さ、腐食、亀裂、外観、および下流工程への曝露に関する許容範囲を定義し、代表的な部品でそのプロセスを検証してください。
レーザーマーキングの品質を左右するパラメータは何ですか?
主要なパラメータには、波長、平均出力、パルスエネルギー、パルス持続時間、繰り返し周波数、スキャン速度、ハッチ間隔、フォーカス、スポットサイズ、パス数、および治具の安定性が含まれます。これらのパラメータは相互に作用するため、出力を上げるだけでは、より良いマーキングやより速いマーキングが保証されるわけではありません。
レーザー刻印されたデータマトリックスコードやQRコードを検証するにはどうすればよいですか?
データの内容と配置を確認した後、アプリケーションに指定された読み取り装置または検証装置、照明形状、および品質評価方法を使用してください。直接部品に刻印されたマークには、DPM固有の検証が必要となる場合があります。適切な洗浄、コーティング、摩耗、または環境暴露の後には、読み取り可能性を再確認してください。
産業用レーザーマーカーにはどのような安全対策が必要ですか?
必要な対策は、システムのリスク評価と用途に関する規則によって異なります。一般的な対策としては、ビームを収容する筐体、インターロック式アクセス、緊急停止装置、制御されたサービスモード、警告ラベル、訓練、およびプロセスで発生するヒュームや粒子の発生源捕集抽出装置などが挙げられます。
レーザーマーキング機の見積もりを依頼する際に、何を送付すればよいですか?
代表的な部品、材質および仕上げデータ、マーキング図面および寸法、コードおよび検証要件、目標サイクルタイム、部品形状、積載方法、データインターフェース、下流工程の耐久性条件、現場設備および安全上の制約事項を送付してください。これらの情報は、有意義な試作およびシステム提案の策定に役立ちます。
技術参考資料
定義、プロセスアーキテクチャ、および安全性に関する情報源
- IPGフォトニクス - レーザーマーキング非接触プロセスの定義、集束ビーム、および材料/用途の概要。
- コヒーレント社 ― レーザーマーキングとは?光源、2軸ガルバノスキャンヘッド、F-θレンズ、およびマーキング機構。
- TRUMPF — プラスチックのレーザーマーキング: 材料吸収、波長選択、プラスチックの色変化、発泡、および層除去。
- GS1 — GS1 データマトリックスガイドライン:部品への直接マーキングおよび検証に関する考慮事項。
- ISO / IEC 29158:2025:直接部品マーキングされた2次元シンボルの品質測定方法。
- OSHA(米国労働安全衛生局)— 産業プロセスにおけるレーザー:マーキングおよび罫書き作業における危険性と可能な対策。
- OSHA(米国労働安全衛生局)— レーザーの危険性に関する概要: 工業用ビームの危険性と安全対策に関する情報。
- ISO 11553-1:2020レーザー加工機の安全要件。2025年に現行であることが確認済み。
- 米国食品医薬品局(FDA)-レーザーに関するよくある質問レーザー製品の分類と米国における表示に関する背景。
注文前に確認してください
実物部品、マークファイル、および受入基準を送付してください。
Oceanplayerは、代表的なサンプルを用いて、光源の方向、レンズ、固定具、設定、サイクルタイムを比較できます。比較対象には、材質と仕上げ、コードサイズ、目標コントラストまたは深度、生産速度、データインターフェース、および下流工程における耐久性要件が含まれます。