

何が レーザー溶接のブレ?
ウォブルレーザー溶接は、レーザー溶接の通常の前進移動に、制御された左右方向または二次元方向のビーム運動を重ね合わせる技術です。エネルギー分布が広がることで溶融ゾーンが広がり、溶接部の位置や接合部のばらつきに対する許容度が高まり、溶接形状を自在に調整できるようになります。ただし、これは振幅、周波数、速度、焦点、遮蔽、溶加材の配置といった要素を一つのプロセスとして開発した場合に限ります。
これはレーザー光源が異なるということではありません。ビーム照射方式が異なるのです。ガルバノミラーや可動光学系がプログラムされたパターンをトレースし、溶接ヘッドが接合部に沿って移動することで、同じレーザー出力が設計された領域全体に再分配されます。
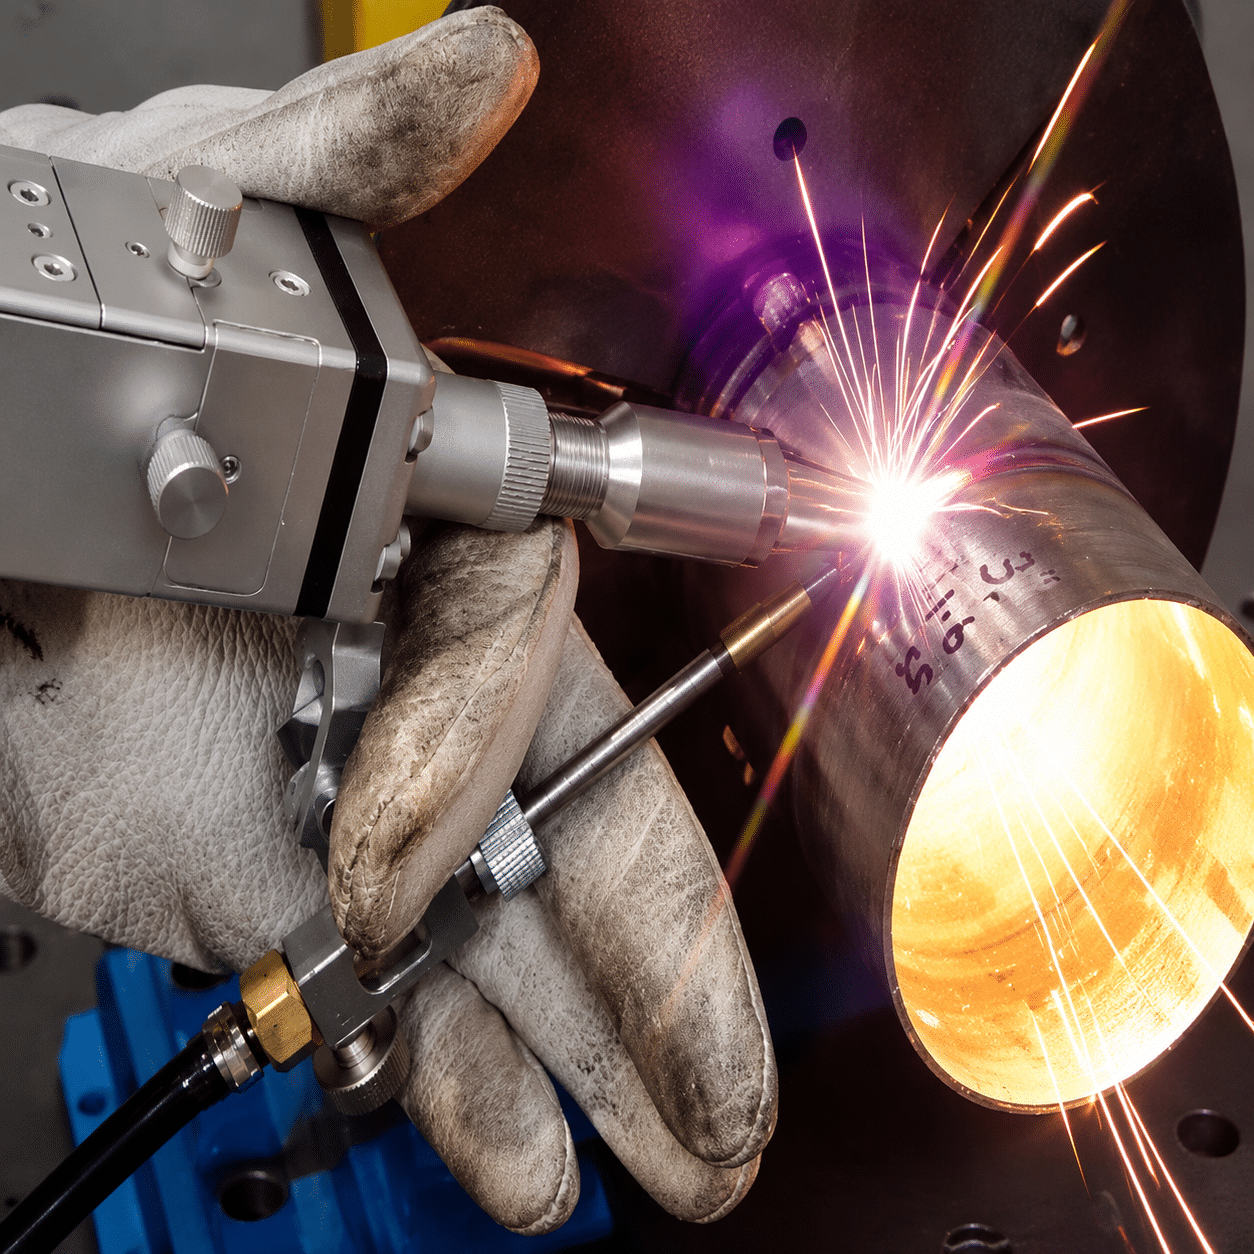
ウォブルによって、エネルギーが接合部に到達する場所と頻度が変化する。浸透深さ、融合面積、ギャップ許容範囲は、実際の材料積層体で検証する必要がある。
実用的 決定
狭い固定スポットでは、十分な継ぎ目幅、位置許容範囲、または溶融量が得られない場合は、ウォブルを使用してください。ただし、ウォブルを使用して接合部の準備を無視しないでください。ギャップ幅、不整合、エッジの状態、および充填材の量は、接合部が許容可能な耐荷重断面を持つかどうかを決定する要因となります。
レーザーは、継ぎ目に沿って移動しながら、直線、円、楕円、8の字、またはその他のサポートされている経路をトレースします。
静的な集束スポット溶接と比較して、溶接幅を拡大し、小さなずれや隙間に対する感度を低減できる。
出力と速度が一定であっても、過度の揺れは最大出力密度と浸透性を低下させる可能性がある。
表面の外観だけでなく、マクロ断面、強度試験、および製造上のばらつきも考慮して、工程を承認する必要がある。
スポットライト 第二の動き
従来のレーザーシーム溶接では、集光スポットは接合部の中心線に沿って移動します。一方、ウォブルレーザー溶接(ビーム振動溶接とも呼ばれる)では、光学系がその中心線に沿って高速かつ周期的な動きを加えます。パターンの中心は接合部に沿って移動しますが、スポットは接合部の両側を繰り返し通過します。その結果生じる熱の広がりは、通常、光学スポット自体よりも広くなります。
商用システムでは、スキャナミラー、統合されたウォブルモジュール、または専用のハンドヘルド光学系を使用してこの動きを実現します。IPG Photonics は、ウォブル溶接を、集束ビームをより広い領域に向け、継ぎ目を広げ、プロセス変数に対する耐性を向上させるものと説明しています。[1]したがって、この概念は、単純な出力増加ではなく、エネルギー分布の空間制御として理解するのが最適です。
溶融池の中では何が起こるのか?
移動する熱源は、温度場、溶融金属の流れ、キーホール挙動を変化させます。選択された経路とタイミングによっては、接合部の両端をより意図的に溶融させたり、溶融池を拡大したり、溶融金属を循環させたり、深さ対幅比を変化させたりすることができます。これらの変化は、継ぎ目の形状を改善したり、適切な範囲内で気泡を排出するのを助けたりすることができます。しかし、経路が広すぎたり、エネルギー密度が低すぎたりすると、溶融不足、充填不足、または浸透不足を引き起こす可能性もあります。
4つの出来事がそのプロセスを定義する
- 光学スポットは、作業面上またはその近傍に焦点を合わせます。
- スキャナは、指定された幅と周波数で、繰り返し可能なパターンを照射する。
- 溶接ヘッドまたはワークピースは、接合部に沿って前進する。
- 複合的な経路によって、局所的な滞留時間、重なり合い、溶融、凝固が決定される。
狭い場所から 設計された熱フットプリント
レーザー光源は変更されないが、ビーム経路によって関節における相互作用の数、位置、およびタイミングが変化する。
中心線を定義する
治具、継ぎ目追跡、または作業者の手作業により、パターンは接合部の中心に維持されます。ウォブルは許容範囲を広げますが、接合部の位置ずれを大幅に修正することはできません。
パターンを選択してください
直線、円、楕円、8の字型の経路は、中心部と端部でエネルギーの分配方法が異なります。パターン名と形状はコントローラーによって異なります。
幅と周波数を設定する
幅は横方向への到達範囲を左右し、頻度は前進中に発生するパターンサイクルの数を左右する。どちらもエネルギー密度とプールの動態に影響を与える。
熱とボリュームのバランスをとる
出力、速度、焦点、ワイヤ送給、およびシールドは、焼き切れ、充填不足、または過熱を起こすことなく、十分な溶融金属と核融合を提供する必要がある。
pitch = travel speed ÷ frequency連続するパターンサイクル間の前進距離。速度がmm/s、周波数がHzの場合、単位はmm/サイクル。
cycles/mm = frequency ÷ speed縫い目1ミリメートルあたり、完全な揺れサイクルが何回発生するか。サイクル数が多いほど必ずしも良いとは限らない。
span ≈ path width + spot diameterこれはあくまで幾何学的な推定値であり、融合深度、強度、充填材の必要量、許容される最大接合部ギャップを予測するものではありません。
形状が決定する エネルギーが戻ってくる場所
コントローラーライブラリはそれぞれ異なるため、同じ公称幅のパターンでも、加熱時間や端部加熱のパターンが異なる場合があります。これらの図は、一般的な経路の概念を示したものであり、普遍的なレシピを示すものではありません。
線/横断線
縫い目の両側を直接交互に切り替えます。意図的に端を溶かし、シンプルで幅の広いパスを作成したい場合に便利です。
エッジドウェルをご覧くださいサークル
照射スポットを経路の中心を中心に連続的に回転させます。照射範囲を広げ、スムーズな再分配を実現できますが、方向と局所的な照射時間が重要になります。
非対称性を確認する楕円
縦方向の動きと横方向の動きの関係を調整します。溶接部において、継ぎ目に沿って、または継ぎ目を横切る方向に異なる加熱が必要な場合に有効です。
軸の向きを確認する8の字/無限大
中心線を繰り返し横断し、エネルギーを両側と中心に再分配することができる。研究によると、その効果はパラメータセット全体に大きく依存することが示されている。
名前だけで順位付けしないでください6つの制御 一緒に動かなければならない
「揺動幅」だけを変更することは、プロセス開発とは言えません。各設定は、単位長さあたりのエネルギー供給量、局所的なピーク強度、または溶融金属バランスを変化させます。
| 変数 | 何が変わるのか | 追い詰められすぎた場合 | 確認すべきこと |
|---|---|---|---|
| レーザー出力 | 融解とキーホール形成に利用可能な全光エネルギー。 | 温度が低すぎると溶融が不完全になる可能性があり、高すぎると焼き抜け、飛散、または過度の浸透を引き起こす可能性があります。 | 断面形状、根元の状態、および電力安定性。 |
| 移動速度 | 単位縫い目長さあたりのエネルギーと、1ミリメートルあたりの揺れサイクル数。 | 高速移動では溶融不足や溶融不良が発生する可能性があり、低速移動では過熱、垂れ下がり、または熱影響部(HAZ)の拡大が発生する可能性がある。 | 線エネルギー、ビーズの連続性、および歪み。 |
| 揺れ幅/振幅 | 横方向への到達範囲と、電力が分配される領域。 | ビードの幅が広く見えても、幅が広すぎるとエネルギー密度と浸透力が低下する可能性がある。 | コントローラーが半径、振幅、または全幅のいずれを報告するかを確認してください。 |
| ウォブル周波数 | 1秒あたりのサイクル数、サイクルピッチ、そしてスポットが各領域を再訪する頻度。 | 周波数を変更すると、キーホール挙動、多孔性、エッジ滞留時間が変化する可能性があり、周波数が高いほど必ずしも良いとは限りません。 | サイクル数/mm、プロセス安定性、および可能な場合は高速観測。 |
| フォーカス/スポットサイズ | 電力密度、奥行き対幅比、および垂直位置に対する許容度。 | 小さなスポットは位置合わせに高い精度が求められる一方、大きすぎるスポットは必要な浸透深度に達しない可能性がある。 | 実際の焦点位置、保護窓の状態、作動距離。 |
| ワイヤ送給とシールド | 充填材の量、合金の化学組成、アンダーフィル制御、および酸化からの保護。 | 充填材が少なすぎると、欠損した関節容積を補うことができません。また、ガス流量が不適切だと、酸化や乱流が発生する可能性があります。 | ワイヤーの照準、送り出しの同期、ガスの種類、流量、ノズルの位置。 |
重要:表示される「2 mmの揺れ」は、あるコントローラーでは全幅2 mmを意味し、別のコントローラーでは半径または振幅2 mmを意味する場合があります。パラメータを転送する前に、機器の定義を確認してください。
ウォブル カバー範囲プランナー
速度、周波数、経路幅を、アプリケーションエンジニアと議論できる形状に変換します。このツールは溶接手順を発行したり、ギャップを承認したりするものではありません。
計画された動作を入力してください
機械の取扱説明書に特に指示がない限り、半径ではなく中心線パスの全幅を使用してください。
ビーム経路は、入射した隙間をまたぐ。
計算された掃引範囲はギャップよりも広いが、これは光学的なカバー範囲を示すに過ぎない。接合部を満たすのに十分な溶融金属が存在することを証明するものではない。
溶接部の最大製造ギャップで切断します。両側の壁が溶融していること、ルート部が許容範囲内であること、残りの耐荷重断面が図面または該当する規格を満たしていることを確認します。
報道範囲の拡大は役立つ—金属の欠落は依然として問題である
静止したレーザースポットは、開いた突き合わせギャップを部分的に、あるいは完全に通過することもあれば、片方の端にとどまり、もう一方の端へのエネルギー供給が不足することもある。ウォブルによってスポットを両方の端に向け、継ぎ目の幅を広げ、溶融池の体積を拡大することができる。これが、ギャップや継ぎ目位置のばらつきに対する耐性を向上させる基本的な理由である。[1]
しかし、ビームの被覆と隙間の充填は同じ問題ではありません。隙間は接合部から材料を取り除いてしまいます。溶融した端部が十分な体積を供給できない場合、両方の端部が目視で溶融していても、凹状のビード、充填不足、ルートの脱落、または耐荷重面積の減少が生じる可能性があります。充填ワイヤ、接合部の設計、移動速度、およびクランプの調整が必要になる場合があります。
なぜ正直なガイドは普遍的な最大ギャップを示さないのか
ギャップ許容値は、板厚、接合部タイプ、材料、嵌合の一貫性、溶加材戦略、使用可能な出力、ビームサイズ、パターン、フォーカス、および要求される許容レベルに応じて変化します。TWI は、従来の突合せ接合レーザー溶接では、一般的に材料厚の約 10% 未満のギャップが要求される一方、クランプの改善や高度なプロセスバリアントによって許容範囲が拡大される可能性があると指摘しています。[3]特定の光学設定を使用した発表済みの研究では、0.2 mm のギャップで信頼できる結果が得られ、ビーム振動で 0.4 mm で十分な品質が得られることがわかりました。同じ研究では、パターンと速度に対する強い感度も確認されています。[2]これらの結果は可能性の証拠であり、移転可能な機械仕様ではありません。
測定すべき4つの生産変数
- ギャップ: 代表的な部品セットに沿って、最小、標準、および最大ギャップを記録する。
- ミスマッチ: 隙間が小さくても、片方のシートの端がもう一方の端よりも高くなることがある。
- 縫い目のずれ: 梁の中心が真の接合部からどれだけずれるかを定量化する。
- エッジ条件: バリ、酸化物、油、コーティング、半径は、吸収量と溶融量を変化させる可能性がある。
静的レーザー対 レーザー溶接の揺れ
より優れたプロセスとは、より複雑な動作を伴うプロセスではなく、最も広い安定した生産期間で共同要求を満たすプロセスである。
| 決定要因 | 静電気ビーム | ウォブルビーム |
|---|---|---|
| エネルギーフットプリント | 狭い範囲で、一点の動く点の周囲に集中している。 | より広い範囲にわたってプログラムされており、局所的な滞留時間はパターンと頻度によって決まります。 |
| 浸透力 | 多くの場合、一定の出力と速度において、高い出力密度と狭く深いキーホールが好まれる。 | エネルギーを横方向に分散させると、奥行きを犠牲にして幅を広げることができる。ただし、パワーやスピードのバランスを再調整する必要があるかもしれない。 |
| フィットアップ感度 | 通常、正確な接合位置とわずかな隙間が求められる。 | 両端が適切に溶融されている場合、わずかな隙間やオフセットのばらつきに対する許容度を高めることができます。 |
| ビーズの外観 | 細いビーズ。センタリングが非常に重要。 | より幅広く滑らかなビーズ状の外観を作り出すことはできるが、外観は内部品質を保証するものではない。 |
| プログラミング | 結合変数が少なくなり、パラメータ設定が一般的に簡素化される。 | 溶接手順に、経路、方向、幅、および周波数を追加します。 |
| 最適 | 狭く狭い熱入力と浸透が優先される、安定した正確な位置の接合部。 | 継ぎ目幅の制御、より高い位置許容範囲、制御された混合、またはカスタマイズされた熱特性を必要とする用途。 |
ウォブルは欠陥を変える可能性があるが、 欠陥が少ないことを保証する
ビームの振動は溶融池の流れとキーホールの安定性を変化させる。その変化の方向と大きさは、選択されたプロセスウィンドウによって異なる。
潜在的な改善点
適切に開発された振動は、プールを広げ、キーホール挙動を安定させ、気泡の脱出経路を変え、混合を改善し、継ぎ目の位置に対する感度を低下させる可能性がある。特定のアルミニウムおよびチタンのセットアップに関する研究では、最適化された周波数と振幅で低多孔性が報告されている。[4] [5]
- 両方の接合端をより意図的に溶かす
- 継ぎ目オフセットの処理ウィンドウの拡大
- 試験対象窓における多孔性または飛沫低減の可能性
- ビーズの幅と奥行き対幅比をカスタマイズ
新たな故障モードの可能性
同じ動作でも、電力密度が低下したり、熱曝露が増加したり、不均一な滞留が生じたりする可能性がある。あるチタンの研究では、小さな振幅でテストすると従来の条件よりも多孔性が高くなり、大きな振幅では浸透が減少した。[5]
- 浅い侵入または不完全な融合
- 過剰な隙間容積によるアンダーカットまたはアンダーフィル
- パターンがずれている場合の非対称融合
- 周波数、速度、ワイヤ送りが一致しない場合に不安定になる
金属は 溶接がぐらついている?
この方法は広く適用可能ですが、各合金の反射率、熱伝導率、蒸気圧、割れやすさ、遮蔽要件を解消するものではありません。
炭素鋼とステンレス鋼
板材加工において、重ね継ぎ、フィレット継ぎ、突き合わせ継ぎの幅を広げるために、ウォブル加工がよく用いられます。幅が広がると浸透力が低下する可能性があり、また、移動速度が遅すぎるとアンダーカットや過度の熱による変色が発生する可能性があるため注意が必要です。
ルート融合と歪みを確認するアルミニウム合金
振動は、キーホールの安定性、多孔性、およびプール循環に影響を与える可能性があります。酸化物の除去、合金の選択、遮蔽、および清浄度は依然として重要であり、最適な周波数は合金と形状によって異なります。
毛穴やひび割れを検査する銅および導電性部品
より広い制御された経路は電気接合部の改善に役立つ可能性があるが、近赤外線吸収、放熱、および急激に変化する表面状態によって結合が不安定になる可能性がある。光源の波長とビームプロファイルは、単なる揺れよりも重要な要素となる場合がある。
抵抗と引張強度を測定する異種金属
ビームの動きによって、それぞれの面がどれだけ溶融・混合するかを制御できるが、脆性金属間化合物の形成やガルバニック挙動が、その組み合わせが実用的かどうかを依然として左右する。
幅だけでなく、希釈度も制御するコーティングまたは亜鉛メッキ鋼
揺動によって亜鉛蒸気が消えるわけではありません。コーティングの厚さ、通気経路、ギャップ設計、ヒュームの捕捉、および処理タイミングによって、蒸気が多孔性や噴出を起こさずに排出されるかどうかが決まります。
抽出経路と蒸気経路を提供する薄くて熱に弱い部品
ウォブルはエネルギーを分散させる効果がありますが、加熱面積が大きくなっても総熱入力が減少するとは限りません。出力、速度、経路サイズと、焼き切れ、熱影響部の幅、歪みとのバランスを考慮してください。
線エネルギーと最高温度を追跡する手持ち式と自動式の揺れは 同じ制御問題ではない
どちらもビーム振動を利用できるが、再現性、継ぎ目追跡、パラメータ制御には大きな違いがある。


ハンドヘルドシステムの優先順位
ガンが調整可能な揺動幅と周波数をサポートしているか、プリセットがどのようにロックされるか、コンタクトチップがどのようにスタンドオフを設定するか、ワイヤ送りがどのように同期されるか、そして伝送の完全性が失われた場合にどの安全インターロックが放出を停止するかを確認してください。
- オペレーターの動作は手順の一部である
- 消耗品チップと保護ウィンドウの状態が重要
- ワークピースの接触と戻り経路のロジックを理解する必要がある
自動システム優先順位
ロボット、スキャナー、レーザーのクロックがどのように同期されているか、パターンがどのように角を回るか、シームトラッキングがどのように中心線を変更するか、そしてモニタリングによって目視可能なビードと許容範囲内の内部融合がどのように区別されるかを尋ねてください。
- パターンの向きは関節座標に従う必要があります
- スキャナーのキャリブレーションは定期的に検証する必要があります。
- レシピ管理とトレーサビリティが生産を保護する
ウォブル溶接の資格を取得する 5つの制御されたステップ
堅牢なプロセスを実現するための最短ルートは、生産上のばらつきを反映した設計されたテストマトリックスを用いることであり、1つのクーポンが良さそうに見えるまで無作為に調整することではない。
受容を定義する
貫通深さ、耐荷重面積、強度、気密性、電気抵抗、外観、許容変形量を明記してください。
関数から開始地図製作のバリエーション
実際の部品について、材料の厚さ、隙間、不一致、コーティング、エッジの状態、継ぎ目のずれ、治具の再現性などを測定する。
極限状態をテストする小さなマトリックスを作成する
出力、速度、幅、周波数を系統的に変化させる。焦点、シールド、ワイヤ伝送を制御しつつ、トレードオフを考慮する。
一つの要因だけでは誤解を招くカットしてテストする
導電性接合部については、マクロ断面観察、引張試験または剥離試験、漏洩試験、必要に応じてX線/CTスキャン、および電気的測定を実施する。
ビーズの下を見てください窓をロックする
公称設定値、許容範囲、検査頻度、校正チェック、変更管理、および対応計画を定義する。
再現可能にする欠陥を次のように読みます プロセス信号
幅広のビード、浅い浸透
経路が利用可能な出力と移動速度に対してエネルギーを広範囲に分散させている可能性があります。まず焦点と保護光学系を確認し、次に経路を狭くするか、エネルギーバランスを修正して比較してください。最小ギャップでの焼き付きを確認せずに出力を上げることで症状を解決しないでください。
大きな隙間には下塗り材を敷く
ビームは両端に届くものの、欠損した接合部を補うのに十分な溶融体積が得られません。熱入力とルート部の安定性を確認した上で、工具を用いてルート部の開口部を縮小するか、適切な位置に溶加材を追加するか、接合部の準備方法を見直すか、または溶接速度を落とすなどの対策を講じてください。
片方の端は溶着するが、もう片方は溶着しない。
縫い目の中心、パターンの向き、スキャナーのキャリブレーション、トーチの角度、ジョイントの不一致を確認してください。円運動は、移動方向、回転方向、プールの流れが相互作用する場合、方向性の非対称性を引き起こす可能性もあります。
揺らぎを加えると多孔性が上昇する
振動によって必ずガスが放出されると決めつけないでください。表面洗浄、遮蔽、蒸気経路、キーホール挙動、周波数と振幅の相互作用を確認してください。研究によると、振動パラメータが変化すると、多孔度は最初は低下し、その後上昇することがあります。[5]
飛沫音または不安定な音
パターンが繰り返しビームを開口部に通していないか、折り返し地点での電力密度が高すぎないか、ワイヤがプールの正しい部分に入っているかを確認してください。監視が必要な場合は、高速ビデオまたはフォトダイオード信号を記録してください。
恩恵を受けるアプリケーション 制御された縫い目幅
ウォブル加工は、部品のばらつき、継ぎ目の外観、混合、または意図的に広い溶融ゾーンが、追加のプロセス変数を正当化するほど重要な場合において、最も価値を発揮します。
板金加工
キャビネット、ドア、台所用品、筐体などでは、視覚的に広いビード幅と適度な接合公差が求められる場合、重ね継ぎ、角継ぎ、フィレット継ぎがよく用いられます。
外観の品質と歪みを観察するチューブとプロファイル
円形および長方形の製品は、形状の変化に応じて安定した向きを維持する必要があります。自動化により、パターンを回転や縫い目追跡と連携させることができます。
スタート/ストップとコーナーを確認してくださいバッテリーと電気接続部
ビームの動きによって、タブ、バスバー、端子の重なり具合や混合具合を調整できます。接合部の抵抗、金属間化合物、多孔性、スパッタリングは、ビード幅だけよりも重要です。
電気的性能を測定する自動車組立
大量生産部品では、部品位置の加工許容範囲を広げるために揺動を利用することがあるが、歩留まりを確保するためには、検証済みの治具と監視が依然として必要となる。
サイクルタイムの一貫性を考慮した設計精密部品
医療機器、電子機器、センサーの筐体は、設置面積が大きくなり熱容量を超えない限り、エネルギー配置を計画的に行うことでメリットが得られる可能性がある。
汚染と熱影響部(HAZ)を制御する異なる組み合わせ
パターンによってエネルギーを片側に偏らせたり、プールをより意図的に混合したりすることができる。ただし、冶金学的適合性は、断面観察と試験によって確認する必要がある。
希釈を設計変数として扱う表面的な美しさは 受け入れ基準の一つ
揺動経路によって、幅広く均一なビードが形成される。内部溶融と有効断面積によって、接合部が荷重を支えるか、密閉するか、電流を流すかが決まる。


揺れによってビームの経路が変わる。危険物クラスではない
工業用光ファイバー溶接機は一般的にクラス4レーザーシステムです。直接照射、反射照射、拡散散乱照射によって目や皮膚に損傷を与える可能性があり、また、火災、感電、ヒューム発生の危険性も伴います。
まず工学的制御から
検証済みの囲いまたは制御されたレーザー領域、インターロック、放出警告、ビーム封じ込め、保護された伝送ファイバー、安全なワーク保持、および発生源捕集ヒューム抽出を使用してください。OSHAは、クラス4システムを、直接および拡散視において危険であり、皮膚および火災の危険性があるものとして特定しています。[6]
- 現場固有のレーザーリスク評価を実施する
- 金属表面からの鏡面反射を制御する
- 合金やコーティングに適した抽出方法を用いる
個人用保護具は封じ込め対策の代わりにはならない
レーザー保護メガネは、波長と必要な光学濃度に適合していなければなりません。溶接用個人用保護具(PPE)は、高温金属、溶接煙、および従来の機械的危険にも対応できるものでなければなりません。該当する場合は、訓練、認可、およびレーザー安全責任者養成プログラムが必要です。
- ファイバーレーザーの保護には、通常の溶接用遮光板を決して頼りにしてはいけません。
- 保護窓、インターロック、および筐体を点検する
- 地域の規制および機器メーカーの指示に従ってください。
購入前に尋ねるべき質問 ウォブルレーザー溶接機
システムを、宣伝されている出力や最大揺動幅だけでなく、測定可能な性能と実際の使用実績に基づいて比較してください。
具体的に何が調整可能なのか?
対応パターン、作動距離における最大幅、周波数範囲、方向制御、および値が半径を意味するのか全幅を意味するのかを尋ねてください。
コントローラーのマニュアルを請求してくださいそのプロセスはどのように検証されるのですか?
使用する合金、板厚、接合部の種類、最大ギャップに応じた溶接サンプルを請求してください。マクロ断面のサンプルと、関連する機械的、漏洩、または電気的試験結果も依頼してください。
地表下の証拠を要求するレシピはどのように管理されているのですか?
パスワードレベル、パラメータ制限、ジョブ保存、トレーサビリティ、キャリブレーション、およびオペレーターが生産中に重要な設定を変更できるかどうかを確認してください。
資格のある窓を保護する溶加材は一体化されていますか?
可変ギャップまたはオープンギャップの場合は、ワイヤ角度、送り速度、開始/停止タイミングがビームおよび移動動作とどのように同期されているかを確認してください。
フィラーの量を隙間に合わせてくださいどのような安全対策が含まれていますか?
インターロック、筐体コンセプト、接触監視、緊急停止装置、排煙装置、および管轄区域で必要とされる文書を確認してください。
金庫室全体の価格納品後のサポートはどのようなものですか?
初期手順の開発、作業員の訓練、光学機器やチップの供給、不安定な溶接部の診断、そして将来の材料のサポートは誰が行っているのかを尋ねてください。
電力ではなく、アプリケーションサポートを購入してください。コンセプトから テスト済みのプロセス
サンプル溶接を依頼する前に、これらのページを使用して、機械の構造、材料の特性、および生産要件を比較してください。
ウォブルレーザー溶接 質問
購入者やプロセスエンジニアが最もよく尋ねる質問に対する簡潔な回答。
ウォブルレーザー溶接とは何ですか?
ウォブルレーザー溶接とは、レーザーヘッドまたはワークピースが接合部に沿って移動する間、集光スポットがプログラムされた振動パターンに従って移動するレーザー溶接方法です。この動きにより、静止スポットよりも広い範囲にエネルギーが分散され、溶接幅、溶融金属の流れ、および接合部のばらつきに対する許容度を変化させることができます。
ウォブル溶接は、あらゆるサイズの隙間を埋めることができますか?
いいえ。接合部の両端を溶融させ、溶融池の幅を広げることでギャップ許容度を向上させることは可能ですが、許容ギャップは板厚、材質、接合部の設計、溶加材の量、パターン、出力、速度、および合否判定基準によって異なります。接合部のテストを行わない限り、供給業者の最大値はそのまま適用できません。
ウォブルレーザー溶接は、従来のレーザー溶接よりも強度が高いのでしょうか?
自動的にそうなるわけではありません。強度は、溶融面積、浸透度、多孔度、アンダーフィル、微細構造、および基材の挙動に依存します。ウォブルは、適切な範囲内であればこれらの結果を改善する可能性がありますが、エネルギーが広範囲に分散して溶融が浅くなると、強度を低下させる可能性があります。
どの揺れパターンが最適でしょうか?
万能なパターンは存在しません。直線、円、楕円、8の字といったパターンは、それぞれ異なる保持時間や溶融流動挙動を示します。最適なパターンは、接合部の形状、移動方向、材料、ギャップ、および必要な貫入深さによって変化します。パターンを、制御された試験や断面図と比較してください。
ウォブル幅と溶接幅の違いは何ですか?
揺動幅とは、ビーム中心のプログラムされた横方向の動きを表します。溶接幅とは、結果として生じる溶融または目視可能な溶融幅のことです。後者はスポットサイズ、出力、速度、焦点、導電率、および材料の反応にも依存するため、この2つの値は等しくありません。
揺動周波数を高くすると溶接品質は向上するのか?
それだけでは十分ではありません。周波数を高くすると、一定の移動速度における単位長さあたりのサイクル数は増加しますが、局所的な滞留時間、キーホール挙動、プール循環も変化します。発表された研究結果は、単純な「高いほど良い」というルールではなく、最適化された周波数範囲を示しています。
手持ち式レーザー溶接機は、揺れを利用しても問題ありませんか?
はい。多くのハンドヘルドシステムは、1軸または2軸のビーム動作とプリセット設定を統合しています。オペレーターの移動速度、角度、距離、継ぎ目追従はプロセスの一部であるため、手順の制御とトレーニングは依然として必要です。
溶加材はどのような場合に必要ですか?
フィラーは、溶融した端部で補える量よりも多くの材料が除去される隙間がある場合、アンダーフィルを制御する必要がある場合、または合金の化学組成を変更する必要がある場合に重要になります。ワイヤの照準と送り速度は、ウォブルパターンと移動速度に合わせて開発する必要があります。
溶接部のぐらつきはどのように検査すべきでしょうか?
まず目視検査を行い、次にマクロセクションを用いて側壁の融合、貫通、および残存断面積を確認します。接合部の機能および適用される規格に応じて、引張試験、曲げ試験、剥離試験、漏れ試験、疲労試験、X線/CT試験、または電気抵抗試験を追加します。
この証拠は、 ガイド
製造元の情報は商業的な実現可能性を示し、査読済みの研究と独立した技術指導はプロセスの限界と用途固有の性質を定義する。
- IPGフォトニクス社製 ― ウォブル溶接ヘッド調整可能なビームパターン、より広い継ぎ目、およびプロセス変数に対する許容度の向上に関する商業的な説明。
- ミュラーら — 固体レーザービーム溶接における周囲圧力の低下とビーム振動がギャップブリッジング能力に及ぼす影響、製造および材料加工ジャーナル、2020年。
- TWI — レーザー溶接における接合部の精度を向上させるにはどうすればよいですか? 設置要件と制御オプションに関する独立した概要。
- ディトリッヒら — ビーム振動とワイヤ送給を伴うレーザービーム溶接におけるプロセス安定性、製造および材料加工ジャーナル、2019年。
- 円軌道モデルを用いた振動レーザービーム溶接によるTC4接合部の溶接形成と気孔率、材料研究技術ジャーナル、2024年。
- OSHA技術マニュアル、第III部、第6章 ― レーザーの危険性高出力レーザーシステムの分類および制御原理。
実際の関節のぐらつき範囲を見つけてください。
合金の種類、厚さ、接合部の種類、測定ギャップ範囲、生産量、合格基準をお送りください。Oceanplayerはこれらの詳細情報に基づいて、最適な機械の方向性と、的を絞ったサンプルテスト計画をご提案いたします。