

何が 加工硬化? 金属は曲げると硬くなる理由
加工硬化(ひずみ硬化とも呼ばれる)とは、金属が塑性変形を受けた後に、永久変形に対する抵抗が増加する現象である。永久的な曲げによって、結晶欠陥がそれ以上の動きを阻害するため、局所的な強度と硬度が上昇することがある。ただし、その代償として、次の成形工程における延性が低下するのが一般的である。小さな、完全に弾性的な曲げでは、このような変化は生じない。


金属が永久的に曲がると、何が変わるのか?
金属は降伏する前は主に弾性変形します。つまり、荷重を取り除くと元の形状に戻ります。しかし、断面の一部が降伏すると、ある程度の変形が残ります。加工硬化とは、この永久ひずみが蓄積されるにつれて、それ以上の塑性流動に対する抵抗が増加する現象を指します。
冷間加工はプロセスであり、加工硬化は材料の反応です。圧延、引抜き、プレス加工、曲げ加工はいずれも加工硬化を引き起こす可能性があります。「冷間」とは、熱軟化によって変形構造が容易に除去される温度範囲以下を意味します。一般的には室温を指しますが、必ずしも冷間加工物である必要はありません。銅開発協会の加工定義を参照してください。
これは、焼入れ、時効処理、表面化学組成の変化による硬化とは異なります。これらの処理は別のメカニズムを利用しますが、合金によっては複数の強化メカニズムが組み合わされている場合もあります。
| プロパティ | その意味 | 冷間作業が通常変化させるもの |
|---|---|---|
| 降伏強度/流動強度 | 永久変形を開始または継続させるのに必要な応力。 | 同一経路に沿って継続的に負荷が増加する。 |
| 硬度 | 規定の圧痕試験に対する耐性。 | 通常、塑性変形領域で増加する。 |
| 延性 | 破壊前の塑性変形能力。 | 残存成形性は通常低下する。 |
| 弾性剛性 | 可逆的なたわみに対する耐性。 | ヤング率は強度ほど大きく変化しない。部品の形状によって剛性は大きく変化する可能性がある。 |
| 靭性/疲労耐性 | 規定の条件下における、破損または繰り返し荷重に対する耐性。 | 自動的に改善されるわけではない。ひび割れ、残留応力、使用条件などが影響する。 |
溝状の形状は、平らな帯状の形状に比べて剛性が高いように感じられる。この点については、鋼鉄とアルミニウムにおける剛性と強度の関係を参照されたい。
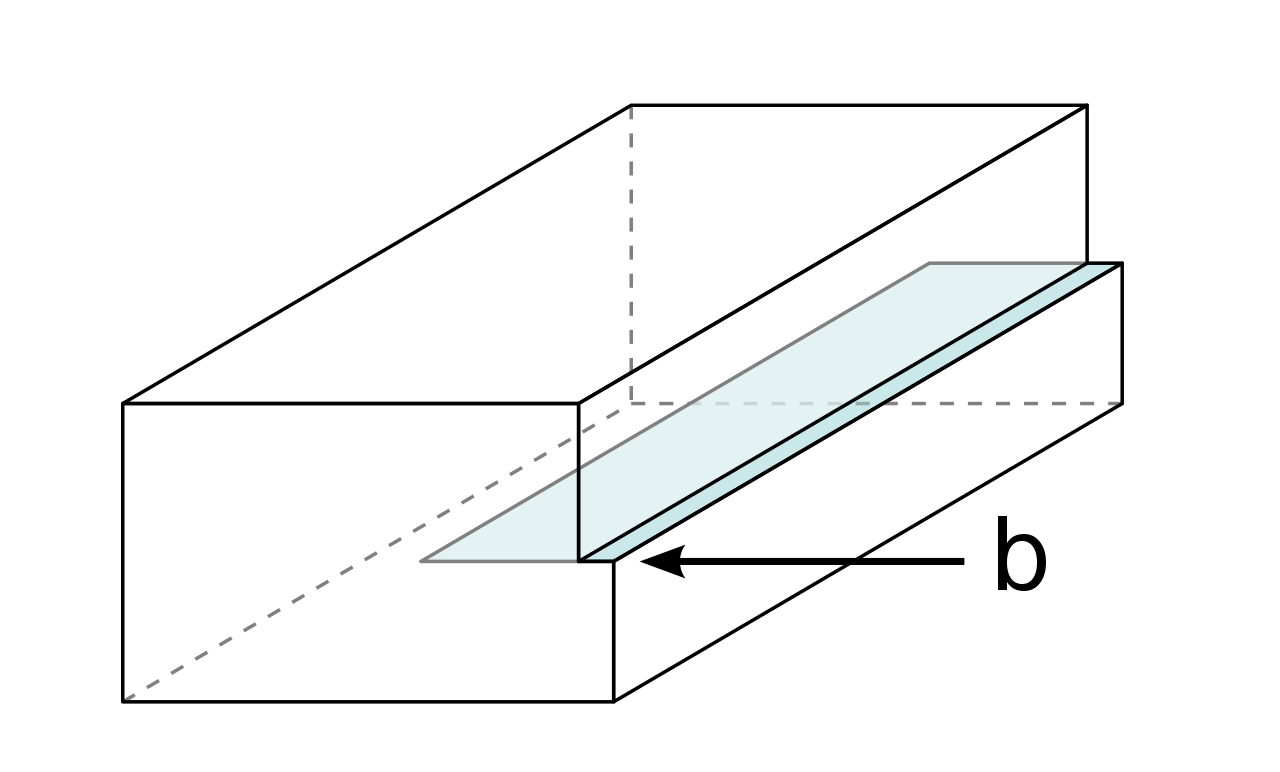

なぜ塑性変形によって、それ以上の動きが難しくなるのでしょうか?
金属は結晶、つまり結晶粒から構成されている。それぞれの結晶粒内部には、転位と呼ばれる線状の欠陥があり、原子の層が小さなステップで滑り動くことができる。結晶面全体が一度に動く必要はない。
塑性変形は転位を生成し、再配置する。転位が増えるにつれて、転位同士が相互作用し、絡み合い、さらなる動きを阻害する障害物となる。そのため、金属が塑性変形を続けるには、より大きな応力が必要となる。この抵抗の増加こそが、NISTの「金属の変形」で説明されている、従来の加工硬化の核心的なメカニズムである。
金属は単に密に詰め込まれるのではなく、内部の欠陥構造が変化している。その結果は、合金の種類、初期条件、温度、そして変形の仕方によって異なる。
曲げ加工において、加工硬化はどの部分で発生するのか?
曲げ加工では、板厚全体に均一な量の冷間加工が施されるわけではありません。単純な曲げ加工では、外面は伸び、内面は圧縮され、中立層付近では縦方向のひずみが低くなります。
- 外面:張力外側の長い弧が伸びる。塑性変形が生じると、加工硬化して薄くなることがある。傷、バリ、損傷したエッジは、亀裂の発生源となる可能性がある。
- 中立層付近:縦方向の歪みが低いひずみ中立層は、きつい塑性曲げ加工中にずれることがあります。曲げ許容値に使用されるK係数は、プロセス校正のためのものであり、普遍的な材料定数ではありません。
- 内面:圧縮内側の短い円弧は圧縮され、加工硬化を起こす可能性があります。形状や支持条件によっては、厚みの増加、しわ、座屈などが制約となる場合があります。
厚みに対する内径半径が小さいほど、一般的に表面応力は大きくなります。これは必ずしも部品の品質が良いことを意味するものではありません。最小曲げ半径を確認する際は、実際の合金、焼き戻し状態、エッジの状態、および工具を使用してください。
硬化、スプリングバック、繰り返し曲げの違いは何ですか?
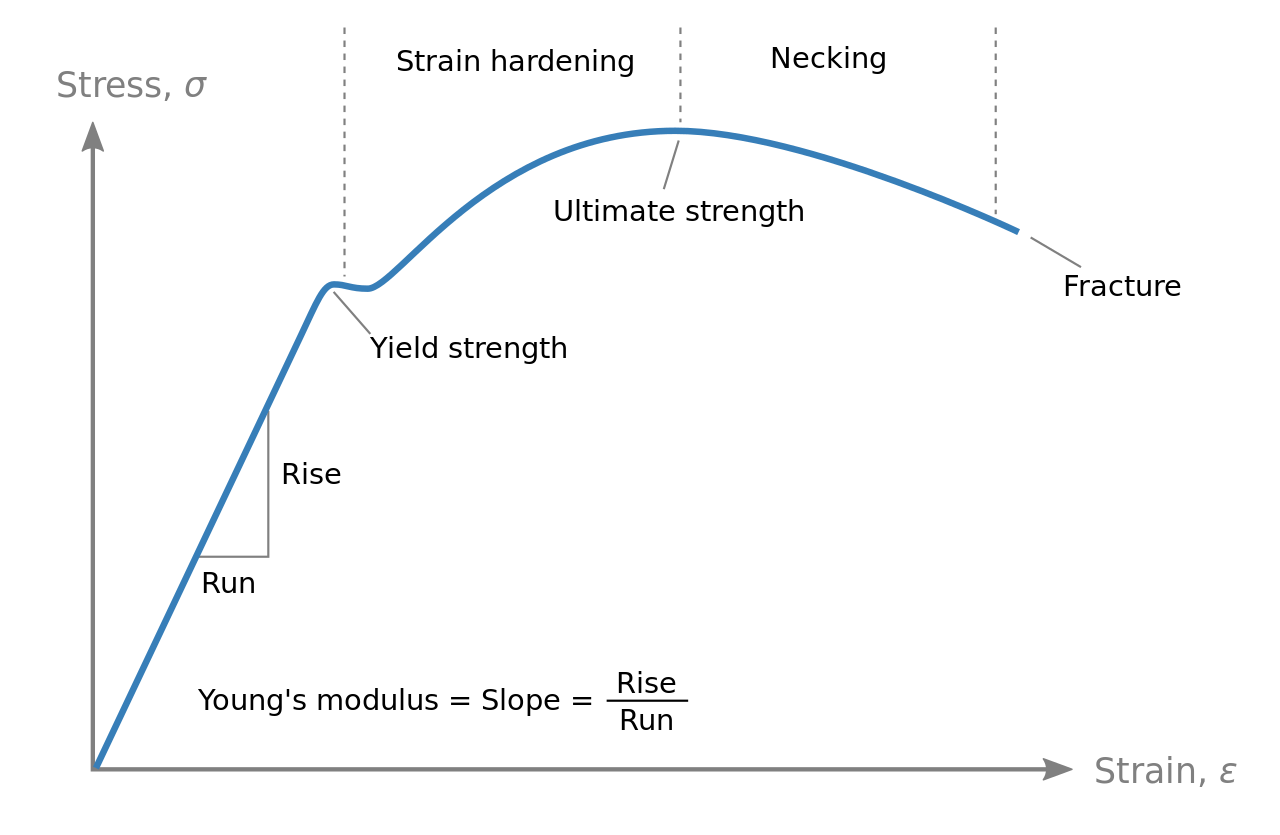
引張応力-ひずみ曲線において、初期勾配は弾性応答を表します。降伏後、金属は塑性変形を継続するために、より大きな応力を必要とする場合があります。荷重が除去されると、弾性部分は回復しますが、永久ひずみが残ります。
同じ方向に再負荷をかけると、一般的に塑性流動は以前に到達した流動応力付近で再開します。これはスプリングバックとは異なります。スプリングバックとは、成形荷重が除去されたときに弾性回復によって生じる形状変化のことです。スプリングバックは、 NISTが説明しているように、材料特性、形状、金型、および荷重経路に依存します。
荷重の方向を反転させると状況は一変する。事前の塑性ひずみは、逆方向の降伏応力を低下させる可能性がある(バウシンガー効果)。同方向硬化則だけでは、矯正と再曲げ加工を予測することはできない。引張圧縮試験はこの反応を検証する。

ペーパークリップはなぜ最終的に折れてしまうのか?繰り返し永久曲げを行うことで、硬化反応の変化と蓄積された損傷、そして低サイクル疲労が組み合わさる。これは変形履歴が重要であることを示しており、硬度だけを分離したり、安全な曲げ回数を確立したりするものではない。
どの金属が加工硬化を起こすのか?
多くの延性金属はそうである。有益な比較は、同等のひずみにおける正確なグレードと納入条件を比較することであり、「鋼鉄対アルミニウム対銅」といった普遍的な順位付けではない。
| 材質/状態 | 典型的な行動 | 結成前に確認すべきこと |
|---|---|---|
| 304/316オーステナイト系ステンレス鋼 | 成形時に強い加工硬化を起こすことがある。グレードや条件によっては、ひずみ誘起マルテンサイトも発生する。 | 初期強度、伸び、温度、実際のグレード。すべてのステンレス鋼が同じように振る舞うとは限らない。 |
| 低炭素鋼板 | 成形可能な状態では、しばしば有用な延性を発揮する。事前の冷間加工は、次の工程に影響を与える。 | コイルの特性、圧延方向、および製造時のエッジ品質。高強度鋼には独自の曲げデータが必要です。 |
| アルミニウム板 | 1xxx、3xxx、5xxx系の多くのH調質合金は、加工硬化によって強度を高める。熱処理可能な合金は、析出状態にも左右される。 | 完全な焼き戻し状態を示すものです。T6という状態は、単に冷間作業の度合いを示すものではありません。 |
| 銅と多くの真鍮 | 圧延と引き伸ばしによって、柔らかいものから硬いものまで、幅広い焼き戻し具合を作り出すことができる。 | 次の曲げ加工または絞り加工を行う前に、焼き戻し状態、結晶粒度、および残存成形性を確認する。 |
材料に関するガイダンス:SSINAの製造リソースおよび銅開発協会。製品固有のデータが、ファミリーレベルの説明よりも優先されます。
加工硬化は製造業においてどのように利用されているのか?
冷間加工は、合金の化学組成を変えることなく、より強度のある帯状部品、線材、成形部品を意図的に製造することができる。ただし、その過程では、後続の加工に必要な延性を確保しなければならない。


圧延およびストリップ焼き戻し
厚みを減らすと冷間加工が発生し、結晶粒の配向が変化する。硬い帯状の材料は有用なばね力を発揮する可能性があるが、同じ合金でも柔らかい状態のものに比べて、後々のきつい曲げに対する耐性は劣る場合がある。


図面作成と段階的な成形
ダイスを通してワイヤーを引き抜くと、その断面積が減少します。複数回の断面積減少には、成形性を回復するために中間段階で焼きなましが必要になる場合があります。この写真は、引抜き加工の原理を示したものであり、生産強度試験の様子を示すものではありません。
硬化がプロセス上の問題となる場合
予期せぬ冷間加工は、2回目の曲げ加工や矯正加工をより困難にする可能性があります。機械加工において、鈍い刃先で擦ったり、保持したりすると、加工硬化しやすい合金が硬化し、次の切削が難しくなることがあります。工具の状態、送り速度、セットアップは、材料に合わせて調整する必要があります。
一般的な成形設定については、金属曲げに関する規則に従ってください。適切なプロセス仕様には、開始時の調質と成形手順全体が含まれます。
n値とコールドワーク率から何がわかるのでしょうか?
これらは異なる事柄を表しています。n値は、定められた試験期間における材料の引張加工硬化特性を示します。冷間加工率は、絞り加工などの工程における断面積減少率を表すのが一般的です。
ひずみ硬化指数
この一般的なべき乗則モデルにおいて、σは真の流動応力、εpは真の塑性ひずみ、Kは適合強度係数、nは無次元量である。Kはσと同じ応力単位を持つ。
同等の材料および試験条件下において、n値が高いほど、引張ひずみが局所化する前に広範囲に分散する能力が高いことを示す。これは硬度を示す指標でも、単独の最小曲げ半径の基準でもない。
ASTM E646では、ネッキング前の引張n値の測定について規定しており、単一のべき乗曲線が塑性範囲全体に適合しない場合があることを指摘しています。適合した区間、方向、温度、およびひずみ速度を記録してください。このK値は、曲げ代に使用されるK係数とは無関係です。
断面縮小による冷間加工率
A₀とAfは、同じ単位を用いた初期および最終断面積である。
計算例:ワイヤの断面積を10 mm²から8 mm²に引き伸ばすと、断面積が20%減少します。これは硬度が20%増加したことを意味するものではありません。理想的な均一な体積保存の引き伸ばしの場合、対応する真の軸方向ひずみはln(10/8) ≈ 0.223です。
曲げ加工された板材には、厚み方向に歪み勾配が生じます。図面に基づくこのパーセンテージを曲げ全体に適用したり、材料試験データなしにこれらの数値を用いて硬度値を予測したりしないでください。
焼きなましは加工硬化を元に戻すことができるか?
はい。適切な焼きなまし処理によって、蓄積された変形構造を低減し、硬度を下げ、延性を回復させることができます。適切な温度、時間、冷却方法は、合金の種類、初期状態、冷間加工レベル、および望ましい最終特性によって異なります。
正当な補償
転位が再配列し、残留応力の一部が緩和される。強度低下は軽微な場合がある。
再結晶
転位が比較的少ない新しい結晶粒が変形した構造内に成長し、より顕著な軟化を引き起こす。
穀物の成長
さらに熱にさらされると、再結晶粒が粗大化し、成形性や使用時の挙動が変化する可能性がある。


TWIのアニーリングガイドでは、軟化の目的と段階について説明しています。応力除去処理は必ずしも完全なアニーリングを意味するものではありません。加熱は析出物、相、酸化、寸法にも影響を与える可能性があるため、元の納品状態を保証するものではありません。
焼きなましは形成中の亀裂を修復しません。亀裂の入った部品には、単に別の熱処理サイクルを行うのではなく、承認された処置が必要です。
冷間加工された部品を溶接するとどうなるか?
溶接部とその熱影響部は、形成された母材とは異なる特性を持つことがある。加熱によって、冷間加工された領域は回復または再結晶化によって軟化する可能性がある。他の合金では、析出変化、焼き戻し、または相変態によって反応することがある。
例えば、ハイドロ社の6061データシートには、溶接によってT6溶接部の強度が低下する可能性があると記載されています。これは熱処理可能な合金特有の問題であり、加工硬化の除去だけが原因では説明できません。
レーザー溶接では熱サイクルが発生します。溶接部が狭いからといって、必要な局所特性が維持されているとは限りません。成形、接合、およびその後の熱処理の全工程が完了した後、最終的な接合部と隣接する成形領域を検査してください。
加工硬化が問題を引き起こしたかどうかを確認するにはどうすればよいですか?
ひび割れや曲げ角度の開きは症状であって、診断ではありません。レシピを変更する前に、実際の材料ロット、曲げ形状、エッジ、および加工履歴を比較してください。
| 観察された問題 | 収集すべき証拠 | 次の比較 |
|---|---|---|
| 外側の曲がり部分に亀裂 | 実際の半径/厚さ、焼き戻し状態、圧延方向、および亀裂の発生源。 | 同じエッジ加工を施した状態で、より大きな半径の曲げと、より成形しやすい状態を比較する。 |
| 切断面のみにひび割れあり | バリ、切断面の損傷、近傍の穴、およびノッチの形状。 | 加工済みエッジと製造済みエッジを比較し、製造に使用されたエッジの品質を評価する。 |
| 荷降ろし後に角度が開きます | 荷重がかかった角度と荷重がかかっていない角度、材料特性、および工具形状。 | 代表的な部品を用いて、スプリングバック補正を調整する。 |
| 矯正後の損傷 | 過去の整形手術の回数、方向、および重症度。 | 未加工部品と比較し、許可されている再加工手順を確認してください。 |
| 溶接部の横にある軟らかい部分 | 位置、熱履歴、および適切な硬度測定範囲。 | 合金固有の熱影響を評価し、最終的な接合部の要件を確認する。 |
検査結果をプロパティに一致させる
加工済みの断面を横断するビッカース硬度またはヌープ硬度測定により、局所的な硬度のばらつきを明らかにすることができます。ASTM E384は、マイクロインデンテーション試験について規定しています。表面処理、試験力、および圧痕間隔は結果に影響を与えます。
引張試験では、方向別降伏強度、引張強度、伸びを測定します。曲げ試験では、規定の形状における延性を確認します。硬度値や曲げ試験結果だけでは、疲労寿命、残留応力、溶接部の性能を保証することはできません。
結果を再現するために十分なプロセス履歴を記録する
合金の種類と調質、材料証明書、板厚、圧延方向、曲げ半径、工具、エッジ状態、成形手順をまとめて記載してください。後工程の溶接、加熱、再加工についても記載してください。受入要件は、受入された板材だけでなく、完成品についても記載する必要があります。
技術参考資料
- NIST — 金属の変形転位と加工硬化の物理的メカニズム。
- NIST — スプリングバック (NAIST) と 引張圧縮試験:荷重経路、弾性回復、および逆降伏。
- ASTM E646-16(2024)引張強度n値の測定と適合限界。
- 銅開発協会 ― 用語と定義冷間加工、延性、および加工に関する用語。
- SSINA — 製造ステンレス鋼の成形および加工硬化に関する考察。
- TWI - アニーリング回復、再結晶、軟化。
- Hydro - 合金6061データシート:焼き戻しおよび溶接に関連した強度変化。
- ASTME384-22:マイクロインデンテーション硬度試験。
成形部品をレーザー溶接する予定ですか?
代表的な溶接試験について話し合うため、合金の種類と熱処理条件、板厚、曲げ位置、接合図面、最終強度要件をOceanplayer Laser社と共有してください。