

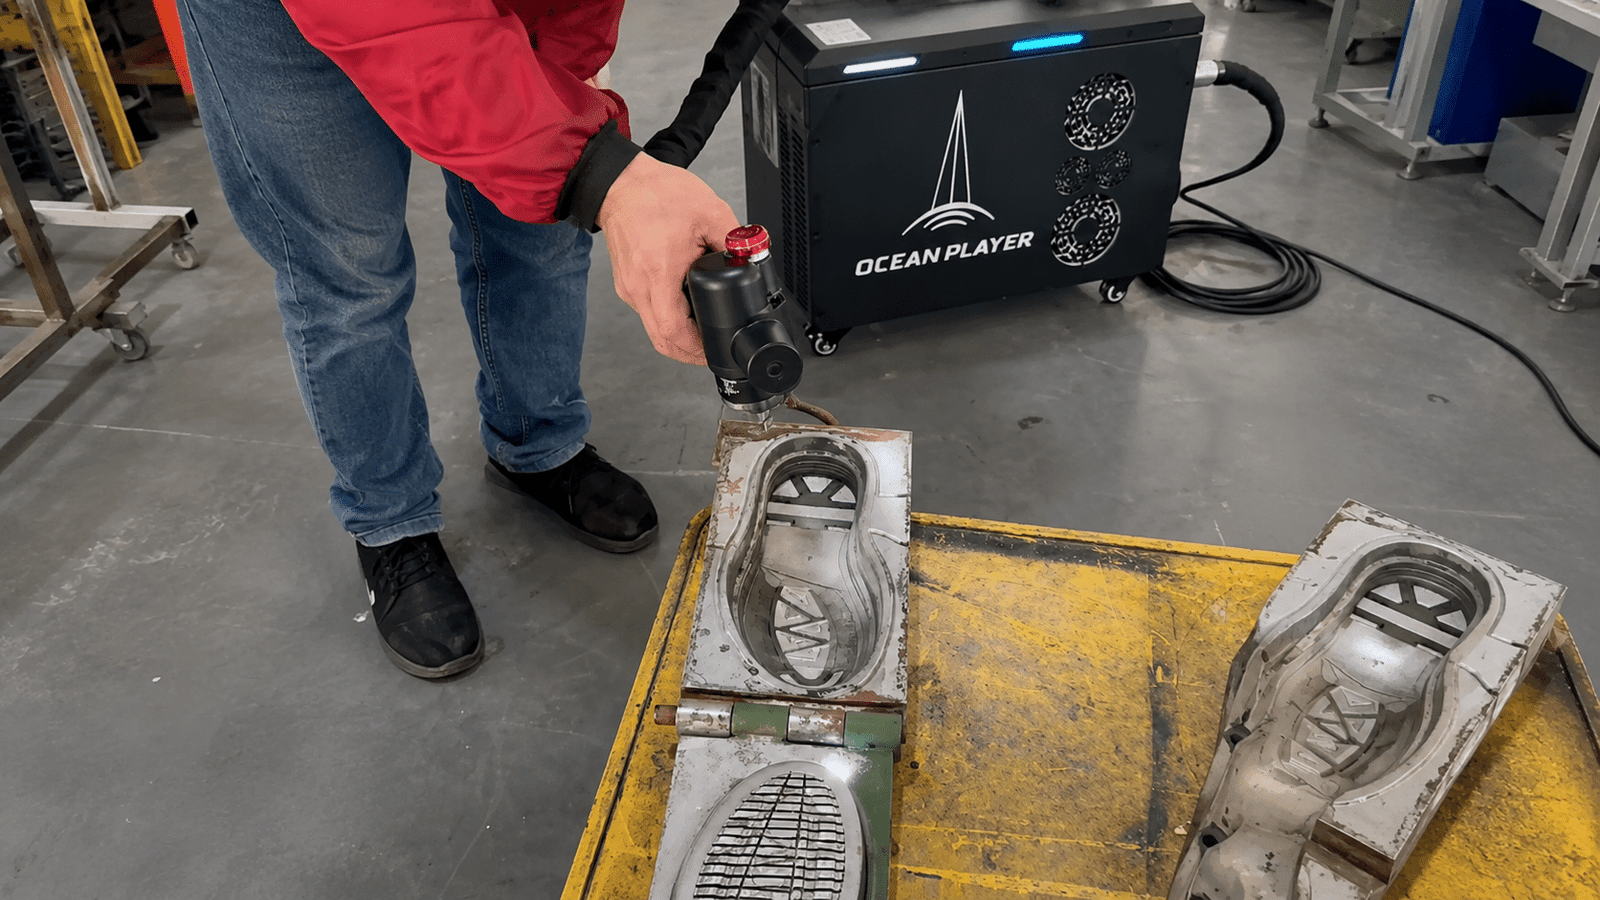
レーザー洗浄機のトレーニングについてオペレーターが知っておくべきこと
効果的なレーザー洗浄機のトレーニングとは、制御画面を簡単に操作するだけのものではありません。オペレーターが許可された作業範囲内で作業できること、ビームやプロセスの危険性を認識できること、プルームを制御できること、基材を保護できること、異常事態に対応できること、そして再現性のある結果を記録できることを証明するものです。
訓練は4つのことを証明しなければならない。
生産技術とレーザー安全は、同じオペレーティングシステムである。
レーザー洗浄は、精密な非接触エネルギーを用いて、錆、塗料、酸化物、油、またはプロセス残留物を除去できます。しかし、その精密さが必ずしもすべての用途において安全性や基材への中性を保証するわけではありません。このプロセスでは、作業員が直接または反射されたレーザー光、高温粒子、火災、電気エネルギー、およびレーザーが除去した物質から発生する空気中の汚染物質にさらされる可能性があります。
したがって、優秀なオペレーターは、出力を上げる方法だけでなく、機械の通常運転時の分類方法、作業エリアの制御方法、材料やコーティングの識別方法、承認されたレシピの検証方法、通常の煙の挙動、エスカレーションが必要なアラーム、オペレーターの権限外のサービス作業など、より多くのことを学びます。
訓練は、システムと作業内容に見合ったものでなければなりません。完全にインターロックされた筐体への装填は、開放型のハンドヘルドレーザークリーナーの操作とは全く異なるリスクを伴います。承認されたレシピを実行することは、新しいコーティングのパラメータを開発することとは異なります。外部消耗品の交換は、保護ハウジングを開けること、ビームの位置合わせ、高電圧および蓄積エネルギー部品の作業とは全く異なります。
重要:このページはオペレーター向けの計画ガイドであり、現場固有のレーザー安全評価、認定コース、または機械マニュアルの代わりとなるものではありません。実際の管理体制と承認構造は、雇用主、レーザー安全責任者(LSO)、EHSチーム、および機器メーカーが定める必要があります。
レーザー洗浄作業員が必ず達成すべき6つの成果。
出席証明書は安全な作業遂行能力を証明するものではありません。作業員は、施設の承認された手順に従い、実際の機械で実際の作業を完了する様子を観察されるべきです。
タスクの境界を把握する
承認済みの材料、レシピ、治具、作業エリア、および変更事項のうち、監督者、プロセスエンジニア、またはLSOによるレビューが必要なものを特定する。
安全対策を確認する
筐体、インターロック、排出表示器、アクセス制御、ビーム経路、排気、冷却、および緊急機能をバイパスせずに点検してください。
適格なウィンドウを実行します
出力、パルスエネルギー、周波数、スキャン速度、フォーカス、パターン、オーバーラップ、パス回数が、除去性能と基材へのリスクにどのように影響するかを理解する。
正常な行動を認識する
外観だけに頼るのではなく、音、煙の発生状況、スキャンパターン、除去結果、温度、警報などを、基準値と比較してください。
停止してエスカレートする
制限を超えた場合は、通常の停止または緊急停止を適切に使用し、エリアを隔離し、証拠を保全し、権限のある担当者に連絡してください。
結果を再現可能にする
部品識別情報、コーティング、レシピ改訂、合格回数、検査結果、逸脱事項、消耗品の状態、および是正措置を記録する。
オペレーターが実際に制御しているもの。
ビームは汚染物質、コーティング、または表面層にエネルギーを沈着させる。波長、パルス幅、フルエンス、熱特性、および接着性に応じて、除去には急速な加熱、蒸発、噴出、熱応力、プラズマ形成、または衝撃効果が含まれる場合がある。同じパスで複数のメカニズムが発生することもある。
基材が保護されるのは、選択されたプロセスウィンドウが、対象層が基材を損傷、溶融、酸化、変色、または表面加工する速度よりも速く除去する場合に限られます。このウィンドウは、代表的な部品で実証されなければなりません。「損傷なし」といった宣伝文句から推測することはできません。
吸着
コーティングと基板は波長の吸収率が異なる場合があり、それが選択性に影響を与える可能性がある。
エネルギー供給
パルスエネルギー、スポットサイズ、フォーカス、スキャンパターンによって、局所的なエネルギー密度と滞留時間が決まる。
材料反応
その層は膨張、破断、蒸発、または噴出する可能性があり、基材も加熱または変化する可能性がある。
キャプチャと承認
除去された物質は管理されなければならず、同時に清潔さや下地の状態も検査されなければならない。

「訓練を受けた」ということは、すべての業務を行う権限を与えられているという意味ではない。
最も安全なトレーニングマトリックスは、製造作業、工程設定、保守、およびサービスを区分して構成されています。実際の業務は、製造元の指示、現場の手順、および適用される規制に従って実施する必要があります。
| 職種 | 典型的な公認作品 | 追加の能力 | 通常は範囲外 |
|---|---|---|---|
| 生産オペレーター | 始業前点検、部品の装填/固定、承認済みレシピの実行、工程の観察、結果の検査と記録、通常シャットダウン。 | 機械固有の標準作業手順書、作業区域の管理、緊急時対応、承認済み材料、および受入基準。 | 新規パラメータの開発、インターロックの解除、筐体へのアクセス、光学調整、または電気系統の保守。 |
| セットアップ/プロセス技術者 | 承認されたツールやレシピを変更し、監督下で試験を実施し、承認された方法を使用して焦点とスキャン範囲を確認する。 | 材料とプロセスの相互作用、レシピ管理、測定、変更承認、および試験文書化。 | 別途資格と許可がない限り、内部の危険なエネルギーにさらされる作業。 |
| メンテナンス技術者 | 製造元が定める予防保全および故障診断は、当該施設のエネルギー制御手順に基づいて実施される。 | 危険エネルギーの認識、ロックアウト/タグアウトの承認、電気/機械に関する能力、およびサービス文書。 | 特別な訓練を受け、許可されている場合を除き、ビームの調整、レーザー光源の修理、またはインターロックの解除は行わないでください。 |
| レーザーサービス専門家 | 保護筐体、内部光学系、ビーム経路、高電圧、または埋め込み型レーザー放射へのアクセスを必要とする作業。 | サービスレベルのレーザー安全、一時的な管理区域手順、エネルギー遮断、およびメーカー固有の認定。 | 承認されたサービス手順外の、計画外の作業。 |
| LSO / EHS / スーパーバイザー | 危険性分析、管理承認、標準作業手順書(SOP)および個人用保護具(PPE)の承認、研修枠組み、事故調査および承認監督。 | レーザーの危険性評価、適用規格、曝露管理、施設の方針、および能力保証。 | オペレーターの能力を直接観察する代わりに、書類による評価を行う。 |
作業員は、危険連鎖全体を把握する必要がある。
高出力の材料加工用レーザーは、目、皮膚、火災、火傷、吸入などの危険性を生じさせる可能性があります。工学的対策と作業内容に応じた訓練が不可欠であり、個人用保護具(PPE)はこれらの対策を補完するものであり、代替するものではありません。
直接光線と反射光線
光沢のある面、曲面、または傾斜面からの反射光は、意図した作業領域から外れる可能性がある。開放型ビームを用いた作業では、評価済みの制御領域と管理されたビーム経路が必要となる。
煙と微粒子
除去された層は、空気中の微粒子、ヒューム、蒸気、または残留物として放出される。その危険性は、コーティングと基材の化学組成によって決まり、「クリーン」という表示とは無関係である。
火と熱い物質
塗料、油、粉塵、包装材、および近くにある可燃物は引火する可能性があります。部品、噴出物、および固定具は、排出が停止した後も高温状態が続くことがあります。
電気エネルギーと蓄積エネルギー
レーザー光源、電源装置、冷却装置、コンデンサー、圧縮システム、可動軸などは、使用中に危険なエネルギーを蓄積する可能性がある。
ロボットおよび機械的な危険性
自動化されたセルでは、挟み込み、衝撃、予期せぬ動作などのリスクが増大します。機械の安全対策とエネルギー制御は、セル全体を網羅する必要があります。
基材または製品の損傷
過剰なエネルギーや焦点のずれは、表面が綺麗に見えても、粗さ、色、寸法、硬度、酸化状態、またはコーティングの密着性を変化させる可能性があります。

クラス1製品には、クラス4レーザーが含まれている可能性がある。
分類は、規定された使用条件下におけるアクセス可能な排出物に基づいて行われます。完全にインターロックされた筐体は、通常の操作をより安全にしますが、保護筐体を開けたり、インターロックを解除したり、サービスモードに入ったりすると、全く異なる危険にさらされる可能性があります。オペレーターは、自身の認可がどの条件を対象としているかを理解しておく必要があります。

「レーザーメガネ」という表現は、完全な仕様ではありません。
保護眼鏡は、実際の波長、曝露条件、必要な光学濃度、作業に適した可視光透過率、視野角を考慮して選定する必要があります。LSO(照明安全責任者)またはその他の資格を有する担当者は、危険性分析および標準作業手順書(SOP)の一部として、これを承認する必要があります。
PPEは最終防衛線であり、主要なビーム制御手段ではない。
開放型の高出力レーザーの場合、保護メガネだけでは、制御されていない反射経路、無制限のアクセス、不適切な遮蔽物、または無効化されたインターロックを補うことはできません。まずは、排除、囲い込み、および工学的制御から始めましょう。
除去されたコーティングは消えません。
錆、塗料、酸化物、油、残留物は、粒子、煙、または蒸気に変化する可能性があります。鉛、クロム、カドミウム、ニッケル化合物、未知の顔料、フッ素系コーティング、油性残留物、汚染された工業堆積物については、専門家による評価が必要となる場合があります。収集された粉塵、フィルター、拭き取られた残留物についても、管理された取り扱いと廃棄が必要となる場合があります。
発生源捕集装置は、プロセスを妨げたり作業者を危険にさらしたりすることなく、煙を捕捉できる十分な近さに設置する必要があります。ろ過は汚染物質の種類に合わせて行う必要があり、粒子ろ過だけではガスや蒸気を制御できない場合があります。運転点検では、気流計、フィルターの負荷、ダクトの状態などを確認する必要があります。

危険箇所の経路に沿って、役立つチェックリストが掲載されています。
正確なチェックリストは、機械および設置場所ごとに作成する必要があります。以下の項目は、有能なオペレーターが排出を開始する前に確認すべき事項を示しています。
部品と工程
- 部品、合金、コーティング、汚染物質は承認された作業内容と一致している。
- レシピの改訂、治具、合格数、および受入方法が利用可能です。
- 未知のコーティングや予期せぬ残留物が問題視されている
- 試用クーポンまたは初回承認の定義
人やビーム経路
- 必要な境界線、標識、障壁、およびアクセス制御が設置されています。
- 反射物体や意図しないビーム経路は制御される
- 訓練を受けた許可された人員のみが立ち会います
- 緊急停止と通常停止が可能です
安全対策とユーティリティ
- 保護ハウジング、インターロック、排出インジケーターは正常な状態を示しています
- 伝送ファイバー、クリーニングヘッド、ケーブル、外部ウィンドウに損傷は見られない。
- 冷却システム、電源、圧縮空気、モーションシステムが準備完了
- 不正なバイパス、一時的な修理、またはアクティブな障害は存在しません。
救出、個人用保護具、火災
- 抽出作業は実行中で、適切な位置に配置され、許容範囲内の流量を示しています。
- 必要な眼鏡およびその他の個人用保護具は、承認済みであり、清潔で、損傷がないものであること。
- 作業区域から可燃物と堆積した粉塵を除去する。
- 火災対応および残渣処理の体制が整っています。
制御ループを使用してください。「電源を設定してスキャンする」方式は避けてください。
確認します
作業内容、承認、安全対策、抽出方法、作業区域、個人用保護具(PPE)、および緊急時対応準備状況を確認してください。
最初の作品
承認された低リスクの開始クーポンまたは試験クーポンを実行し、除去後の状態と基材の状態を検査する。
モニター
煙の発生状況、音、熱、スキャン範囲、反射経路、アラーム、結果の一貫性を監視します。
同意
明確な基準を使用してください。目視検査だけでは、清潔さ、外観、または保証金の支払準備状況を証明することはできません。
閉じる
通常通りシャットダウンを行い、冷却を行い、残留物を処理し、消耗品を点検し、記録を完了する。
オペレーターに必要なのは、原因と結果に関する知識であって、自由に実験する許可ではない。
機械のインターフェースは機種によって異なり、一部のパラメータは内部的に連動しています。オペレーターは、承認された手順と変更プロセスに従いながら、各制御項目の効果を理解する必要があります。
平均電力
総供給エネルギー量と除去率に影響します。出力が増加すると、基材の加熱、煙の発生、火災リスクも高まります。
パルスエネルギーと持続時間
層との相互作用のピーク形状を決定づける。これにより、選択性、排出性、表面テクスチャ、光学負荷に影響を与える可能性がある。
パルス周波数
パルス間の間隔とエネルギー関係を変化させます。光源の挙動を理解せずに単独で調整すべきではありません。
スキャン速度
経路に沿った滞留時間とパルス間隔を制御します。遅すぎると過熱する可能性があり、速すぎると除去が不完全になる可能性があります。
パターンと重なり
被覆の均一性を確認します。過剰な重なりはエネルギーの重複を引き起こし、隙間は未処理の縞模様を残します。形状によって部品上の実際の間隔が変わります。
集中と距離
スポットサイズとエネルギー密度に影響します。曲面や不均一な表面では、処理が許容範囲外になる可能性があります。
力だけで悪い結果を追い求めてはいけない。
除去率が低下する場合は、まずコーティングの種類、焦点、スキャン範囲、光学系の状態、抽出、部品形状、およびレシピが正しいかどうかを確認してください。出力を上げると、セットアップの問題が隠蔽されるだけでなく、基板や火災のリスクも高まります。
「レーザー洗浄可能」とは、材料のラベルではなく、用途に応じた結果を示すものです。
| アプリケーションファミリー | 実行前に確認すべき事項 | 考えられる故障モード | 受諾の証拠 |
|---|---|---|---|
| 鋼材の錆と酸化物 | 合金、錆、油、塩分、孔食、必要な形状、および次の工程。 | 残留酸化物、過度の粗さ、熱による変色、汚染物質の拡散、または塗膜の密着不良。 | 視覚的な基準に加え、次のステップに適した形状、清浄度、または接着性試験を実施する。 |
| 塗装とコーティングの除去 | コーティングの化学組成、顔料、膜厚、基材、有害成分、剥離終点。 | 有毒ガスの発生、下地へのマーキング、プライマーの残留、発火、または下地層への損傷。 | 層除去、基材の状態確認、残留物管理、廃棄物の分類。 |
| 金型および精密工具 | 工具鋼、コーティング、表面質感、寸法公差、残留物の位置、および熱感受性。 | 研磨状態の変化、質感の喪失、エッジの丸み、変色、または局所的な寸法変化。 | 必要に応じて、拡大検査、表面粗さ測定、寸法確認を行います。 |
| 溶接前/接着前洗浄 | 合金、酸化物、油、前処理、接合部、および工程固有の清浄度目標。 | 目に見えない残留物、変質した酸化物、多孔性、結合力の低下、または腐食性能の低下。 | 表面の外観だけではなく、溶接/接合部の適格性試験を実施する必要があります。 |
| 石、ガラス、ポリマー、または複合材 | 基材、コーティング、充填剤、顔料、熱応答、表面仕上げの正確な仕様。 | ひび割れ、焦げ付き、曇り、変色、剥離、光沢または質感の変化。 | 代表的な試験片を用いた、用途に応じた光学試験、機械試験、または寸法試験。 |
生産開始前に異常状態を定義する。
適切な工程においては、煙や火花が目に見えるのは正常な現象である。作業員には、煙が出たらすぐに停止せよという漠然とした指示ではなく、具体的な制限値が必要である。停止条件は標準作業手順書(SOP)に明記し、実地訓練で徹底させるべきである。
排気を停止し、火災対応計画に従い、原因究明が完了するまで再稼働させないでください。
デバイスを迂回しないでください。エリアを確保し、権限のある担当者に連絡してください。
必要なソースキャプチャが利用できない場合、または効果がない場合は、プロセスを停止します。
部品、治具、または形状が評価対象の制御経路外に放射線を放出する場合は、停止してください。
熱、漏水、窓の破損、または配送システムのアラームが発生した場合は、作業を継続しないでください。
識別情報、煙の挙動、臭い、色、残留物、または基材の反応が、認定された状態と異なる場合は、その作業を隔離してください。
どの問題がどの役割に属するのかを把握する。
レーザー洗浄機に共通する週単位または月単位のメンテナンススケジュールはありません。製造元のマニュアルと設置場所の予防保守計画に従ってください。メンテナンス頻度は、稼働時間、環境、汚染負荷、アラーム履歴、および観察された状態に基づいて決定する必要があります。
観察、清掃、報告
- 承認された外部検査を完了する
- 指示に従って、手の届く範囲の外装面を清掃してください。
- 風量/冷却インジケーターと消耗品を確認してください。
- アラーム、症状、およびプロセス変更を記録します。
- ユーザーが修理可能な部品は、標準作業手順書(SOP)に従って交換する。
エネルギー制御下で維持する
- メーカーが定める予防保守を実施する
- 電気系統、冷却系統、または動作系統の故障を診断する
- サイトのロックアウト/タグアウト手順を適用する
- 修理前に絶縁状態を確認する
- 承認された方法を使用して機械をテストおよび修復する
ビームアクセス作業の制御
- 保護ハウジングを開けるか、内部ビーム経路にアクセスしてください。
- 正規サービス用のオーバーライドインターロック
- 光学系を調整するか、レーザー光源を修理する
- 一時的なレーザー制御区域を設定する
- 生産再開前に管理体制を承認する
ロックアウト/タグアウト境界:危険エネルギーの遮断は、雇用主のエネルギー制御手順に従って、権限のある従業員が実施しなければなりません。緊急停止ボタンを押したり、制御キーをオフにしたりしても、自動的にエネルギー遮断が確認されたとはみなされません。
レーザー洗浄オペレーターの準備状況確認
最も近いタスクを選択してください。結果には、作業開始前に確認すべきトレーニングと承認の手順がハイライト表示されます。
承認された通信事業者ルートを利用してください。
選択された作業は、機械固有のチェックリスト、現在の承認状況、および最初の部品の要件が確認された後にのみ開始できます。
- 現在の標準作業手順書(SOP)とレシピの改訂内容を確認してください。
- 筐体、インターロック、排気機能、および緊急機能を確認してください。
- 初回合格時の状態と、あらゆる逸脱事項を記録してください。
このツールは、オペレーターの資格を認定するものではなく、施設の危険性評価、LSO(作業安全責任者)の承認、機械マニュアル、または規制要件に取って代わるものでもありません。
ブレンド型学習を活用し、その後、実機上でその性能を実証してください。
研修期間は能力に基づいて設定すべきである。単純な密閉型生産作業は、開放型手作業、新工程開発、ロボットセル設置、サービスアクセスといった作業よりも短い時間で済む場合がある。また、新規オペレーターはレーザー、産業機械、電気安全、材料加工に関してそれぞれ異なる経験を持っている。
Foundation
レーザーの基礎知識、分類、機械構造、材料との相互作用、危険性、制御階層、および現場における責任。
機械固有の練習
制御、安全対策、承認済みレシピ、設備、抽出、検査、起動/停止、および通常のアラーム応答。
監督された生産
代表的な部品、初回品確認、異常状態対応訓練、文書作成、および指導付き反復練習。
認証と更新
観察に基づく評価、明確な範囲の設定、再訓練のトリガー、変更またはインシデント後の定期的なレビューと更新。
クイズだけではなく、仕事全体を観察してください。
評価者は、実際のシステムまたは同等の制御されたシミュレーションを使用し、オペレーターが危険な指示なしに操作できるかどうかを文書化する必要がある。
- 承認された作業範囲を特定する
- 正しいSOPとレシピを選択します
- アクセスとビーム制御を確認します
- 抽出および残留物計画の確認
- 必要な個人用保護具を点検する
- 最初のピースの検証を実行します
- 異常な煙や反射を認識
- 通常停止と緊急停止を正しく使用する
- 役割外の過失をエスカレートさせる
- 記録パラメータと承認
トレーニングは管理されたプロセスであり、一度きりのイベントではない。
再研修は、関連する変更や証拠に基づいて実施されるべきであり、恣意的に設定された普遍的な有効期限に基づいて実施されるべきではありません。職務内容、機械、材料、工程、管理、手順に変更が生じた場合、事故やニアミスが発生した場合、観察によって能力のギャップが明らかになった場合、および施設プログラムや適用される規則で定められた頻度で、能力の見直しを行う必要があります。
モジュール、講師、機器、日付、評価結果、および承認された範囲。
材料、コーティング、パラメータの改訂、検証データ、および承認。
点検、警報、予防保守、サービス、および使用再開承認。
逸脱、ニアミス、是正措置、再訓練、および検証済みの有効性。
機械、材料、および動作範囲をまとめて検証する。
基材、コーティングまたは汚染物質、洗浄エリア、目標結果、1日の処理量、作業場の配置、および予定されているオペレーターの役割を共有してください。Oceanplayerは、機械の方向と集中的なサンプルテストルートを定義するのに役立ちますが、最終的な危険性評価、管理、およびオペレーターの承認については、現場チームが責任を負います。
関連するレーザークリーニングツールとガイド。
レーザー洗浄機のトレーニングに関するよくある質問
これらの回答は、計画段階でよくある質問に対するものです。実際の作業においては、現場の手順書と機械の取扱説明書が優先されます。
レーザー洗浄機を操作する前に、どのような訓練が必要ですか?
オペレーターは、アクセス可能なレーザーの危険性および割り当てられた作業に応じて、現場および機械固有のトレーニングを受ける必要があります。トレーニング内容は、使用許可範囲、安全対策、作業区域の管理、物質の危険性、抽出、個人用保護具(PPE)、承認された手順、検査、異常事態、緊急対応、記録管理などを網羅する必要があります。開放型の手持ち式機器、ロボット、セットアップ、およびサービス作業には、通常の密閉型機器の操作以上の高度な能力が求められます。
レーザー洗浄オペレーターの研修にはどれくらいの期間がかかりますか?
信頼できる普遍的な所要時間はありません。訓練は、オペレーターが承認された作業に必要な知識と実技能力を実証した時点で完了となります。過去の経験、機械の種類、開放型か密閉型か、使用する材料、自動化、およびサービスアクセス状況によって、所要時間は大きく変動する可能性があります。
レーザーオペレーターは常にレーザー安全メガネを必要とするのでしょうか?
必ずしもすべての完全密閉型クラス1運転条件下で必要となるわけではありません。要件はハザード分析と標準作業手順書(SOP)によって決定されます。保護メガネが必要な場合は、波長と必要な保護レベルに適合し、特定の作業に対して承認されているものでなければなりません。保護メガネは、密閉空間、アクセス制御、またはビーム経路管理に取って代わるものではありません。
訓練を受けたオペレーターはレーザー洗浄のパラメータを変更できますか?
雇用主が承認した範囲内、かつ認定されたプロセス内でのみ実施可能です。製造オペレーターは承認されたレシピに限定される場合があり、セットアップ技術者またはプロセス技術者は管理された試験の実施を許可される場合があります。新しい材料、コーティング、焦点、形状、または主要なパラメータの変更は、文書化された変更および検証プロセスに従う必要があります。
未知の塗料やコーティング剤を受け取った場合、作業者はどう対処すべきでしょうか?
無害だと決めつけないでください。作業を中断し、塗料の状態や空気中に浮遊する可能性のある汚染物質について十分な情報を収集してください。古い塗料や工業用塗料には、有害な金属、顔料、その他の化合物が含まれている場合があります。抽出、ろ過、呼吸保護、廃棄物処理は、その評価に基づいて行われます。
レーザー洗浄機において、ロックアウト/タグアウトが必要となるのはどのような場合ですか?
保守作業中に従業員が予期せぬ通電、起動、または危険なエネルギーの放出にさらされる場合、雇用主のエネルギー制御手順が適用されます。エネルギー遮断は、権限のある従業員のみが行います。通常停止、キーオフ、および緊急停止は、検証済みの遮断の代替手段にはなりません。
レーザー洗浄は有害廃棄物や有害な煙を発生させますか?
可能です。レーザーは除去された層を空気中または回収可能な物質に変換します。危険性は、コーティング、汚染、および基材によって異なります。錆は比較的単純な場合もありますが、鉛塗料、クロム酸塩コーティング、油性堆積物、または未知の残留物は、重大な管理および廃棄要件を引き起こす可能性があります。
オペレーターの再教育研修はどのくらいの頻度で行うべきですか?
リスクと変更に基づいたプログラムに加え、該当する規制や社内規定に基づく間隔を適用してください。業務内容、機械、プロセス、管理、手順に変更が生じた場合、事故、観察、検査によって知識のギャップが明らかになった場合、および現場プログラムの定期的な再評価が必要になった場合は、再訓練を実施してください。
本ガイドで使用されている規格および安全情報源。
レーザーの分類、LSO(レーザー安全責任者)の職務、ビーム制御、管理区域、個人用保護具(PPE)および訓練。 OSHA 29 CFR 1910.147
危険エネルギーの制御、資格を有する従業員、訓練、再訓練、および隔離。 ISO 11553-1:2020
レーザー加工機におけるレーザー放射線安全要件。 NIOSH:レーザーおよびプラズマ切断作業者
ビーム、火災、火傷、吸入による危険性。工学的対策、訓練、換気。
この教育コンテンツは、法的助言を提供するものではなく、法令遵守を保証するものでもなく、資格を有する現場固有のリスク評価に代わるものでもありません。要件は、管轄区域、機械設計、アクセス可能な排出物、材料、プロセス、および作業方法によって異なります。最新の機器マニュアル、該当する規格、地域の規制、および資格を有する安全担当者にご相談ください。