

溶接ビードの色は? 溶接について明らかにする
溶接部の色は、表面の酸化、遮蔽状態、熱曝露の証拠となりますが、それ自体で強度を測ることはできません。ステンレス鋼の場合、熱による変色が濃いほど、酸化層が厚くなり、局所的な耐食性が低下していることが多いです。チタンの場合、色は大気汚染や脆化の可能性を示すことがあります。炭素鋼やアルミニウムの場合、同じ色でも全く異なる意味を持つことがあります。
色を初期診断の手がかりとして利用し、次に材料、プロセス、ビードの位置、および合格基準を特定します。明るいビードは溶融不良や気孔を隠してしまう可能性があり、着色されたステンレス鋼溶接部は機械的には健全であっても、耐食性を回復するために酸化物除去が必要となる場合があります。
 色は手がかりであって、証明ではない
材料の化学組成、酸素への曝露、温度、時間、表面仕上げ、照明など、すべてが目に見える色に影響を与えます。
TIG溶接写真:Mak04、 パブリックドメイン.意味は 金属
溶接ビードをカラーチャートと比較する前に、何が溶接されたのか、そして完成品にどのような性能が求められるのかを確認してください。万能な「良質な溶接色」チャートは存在しません。
金色、青色、または紫色の熱による変色は、酸化皮膜が形成されていることを示します。一般的に、色が濃いほど酸化皮膜が厚いことを示しますが、製品の仕様によって受け入れと洗浄の可否が決定されます。
銀色から淡い麦わら色は、多くの処置における通常の目標値です。青、緑、灰色、または白色は深刻な汚染を示している可能性があり、除去または再処理が必要になる場合があります。
青色や茶色は熱曝露や酸素濃度を示している可能性があり、黒色のスケールや煤は調査に値する。形状、亀裂、溶融状態、および手順は依然として決定的な要素である。
アルミニウムはステンレス鋼のような「虹色」のロジックは適用しません。煤の位置、遮蔽、移動方向、酸化物の除去、溶加材の合金、および多孔性検査の方が重要です。
何が生み出すのか レインボー溶接色?
高温の金属が酸素にさらされると、表面が酸化します。ステンレス鋼の場合、温度、時間、酸素への曝露が増加するにつれて、透明な酸化膜が厚くなります。この酸化膜の表面から反射された光が、金属と酸化膜の界面から反射された光と干渉し、麦わら色、金色、紫色、青色などの色が生じます。したがって、この色はアーク放電によって残された塗料ではなく、酸化膜の厚さに関連した光学的効果です。
このメカニズムは、色が有用な理由を説明する一方で、普遍的な温度チャートが信頼できない理由も説明しています。合金の組成、酸素濃度、シールドガス、加熱時間、表面粗さ、照明によって、見かけ上の色合いが変化するのです。英国ステンレス鋼協会のガイダンスでは、公表されているステンレス鋼の熱変色チャートは試験条件に依存するため、温度しか示すことができないと特に注意喚起しています。
色は溶接強度を証明するものではない
カメラは表面を見ることはできますが、溶け込み不足、側壁の溶融不良、埋没気孔、水素割れ、または不適切な溶加材の使用は確認できません。銀色のビードは、溶接温度が低すぎた可能性があります。黒色のビードは、溶け込みは十分でも、シールドが不十分であったり、溶接後の腐食性能が劣っていたりする可能性があります。外観は検査項目の1つに過ぎず、機械的特性の証明書ではありません。
場所が分かっている場合、色はより意味深いものになる
表面の変色、根元の変色、熱影響部(HAZ)の変色は、それぞれ異なる原因を示している可能性があります。表面がきれいで、根元が黒く砂糖のように固まっている場合は、バックパージが不十分であることを強く示唆しています。再起動時のみに暗い帯状の変色が見られる場合は、シールドが失われたか、加熱時間が長すぎた可能性があります。広い範囲に均一な変色が見られる場合は、熱入力が高すぎるか、冷却が遅いことを反映している可能性があります。
同じ色合いでも 5つの異なるメッセージ.
このパターンはステンレス鋼で最も顕著に現れます。チタン、アルミニウム、炭素鋼には直接転写してはいけません。
最小可視着色度
表面酸化が限定的であることを示唆しているが、それだけでは浸透、融合、内部多孔性については何も分からない。
軽質酸化膜
一部の製造基準では許可される場合があるが、より厳格な衛生基準や腐食性環境下では拒否または除去される場合がある。
より濃い耐熱性
ステンレス鋼の場合、これは酸化が進んでいることを示しており、入熱量、シールド、溶接後処理を見直す必要性が高まっていることを意味する。
深刻な酸化またはスケール
パージの失敗、大気への強い曝露、または表面スケールを伴うことが多く、受け入れ前に検査が必要です。
材料固有の警告
白いチタンはひどく汚染される可能性があるが、黒いアルミニウムの煤は原因が異なり、場所や欠陥によって判断する必要がある。
一般的な溶接ビードの色は? 実際に明らかにする
これらは診断の出発点です。プロジェクトの承認は、該当する図面、WPS、顧客仕様書、規格、および技術当局によって行われます。
| 材料 | シルバー/色味なし | 麦わら色/金色/茶色 | 青/紫 | グレー/ブラック/ホワイト |
|---|---|---|---|---|
| オーステナイト系ステンレス鋼 | 熱による変色が少なく、一般的に耐食性に優れている。 融合と形状を引き続き検査してください。 | 軽度から中程度の酸化状態。許容範囲は様々で、腐食や衛生上の理由から除去が必要となる場合がある。 | 酸化膜が厚くなり、局所腐食耐性の低下がより顕著になる。遮蔽、熱入力、洗浄について再検討する。 | 重度の酸化、スケール、または糖化。通常、深刻なパージ/シールドの問題であり、修復前は許容できない状態であることが多い。 |
| チタン | 多くの施術において、明るい銀色は好ましい視覚的結果となる。 | 淡い麦わら色から茶色までの色は、分類や手順によっては認められる場合があります。正確な基準を確認してください。 | 紫や青色は、より厳しい基準では不合格となる場合があり、酸素や窒素の混入を示している可能性があります。研磨したからといって問題が解決したと思い込まないでください。 | 緑色、灰色、または白色は、一般的に深刻な汚染を示します。再作業の必要性は、手順および権限によって管理されます。 |
| 炭素鋼または低合金鋼 | 金属表面がきれいであれば検査は可能だが、健全性を証明するものではない。 | 焼き戻し色は、熱曝露と酸化の痕跡を示す。その意味は、合金の種類と使用状況によって異なる。 | 熱履歴を反映している可能性があり、必ずしも構造上の欠陥とは限りません。形状、アンダーカット、ひび割れ、スケール、およびWPS(溶接手順仕様書)への準拠状況を検査してください。 | 黒色酸化物、煤、またはスケールは目視検査を妨げ、汚染または過度の酸化を示している可能性があります。 |
| アルミ | 清潔で明るいビーズの外観が望ましいが、それでも多孔性は隠されている可能性がある。 | 茶色っぽい堆積物、いわゆる「胡椒」状のものは、TIG溶接における汚染、酸化物、または交流バランス/洗浄の問題を示している可能性があります。 | ステンレス鋼の熱処理による変色順序は、アルミニウムの検査には適していません。 | マグネシウム含有溶加材を使用した場合、MIG溶接ビードの横に黒い煤が付着することがあります。ビードに煤が付着したり、煤が大量に付着したりする場合は、ガス、電圧、溶接技術、または汚染の問題を示している可能性があります。 |
AWSは、衛生用ステンレス鋼管と航空宇宙用溶融溶接について、それぞれ異なる変色に関するガイダンスを発行しています。材料、接合部の位置、使用クラスが異なるため、基準も異なります。AWS D18.2および一般公開されているAWS D17.1の改訂版を参照してください。
溶接の色を診断する パラメータを変更する前に.
最も近い組み合わせを選択してください。この結果は、次の検査とプロセスチェックの優先順位を示すものであり、コードの承認決定を示すものではありません。

濃い色のステンレスがなぜ 腐食に関する質問.
ステンレス鋼は、薄いクロムを豊富に含む不動態表面皮膜に依存している。酸素存在下での溶接は、より厚い目に見える酸化皮膜を生成し、その直下にクロム欠乏領域を残す可能性がある。部品が水、塩化物、食品、または化学物質に対する耐性を必要とする場合、これは単なる外観上の問題にとどまらない。
銀色またはほぼ無色:遮蔽と熱曝露によって目に見える酸化物が抑制されたことを示唆する。これは良好なプロセス指標であるが、溶融を証明するにはマクロ断面検査などの追加検査が必要となる場合がある。
淡黄色から金色:薄い酸化皮膜を示します。一部の規格では許容されますが、衛生面や腐食対策を重視する用途では除去が必要です。色の人気度から許容範囲を判断することはできません。
青色から紫色:一般的に、酸化膜が厚くなり、局部腐食に対する感受性が高まることを示します。熱入力、ガス被覆、パージ酸素、冷却中の遮蔽継続時間などを確認してください。
根元が灰色、黒色、または砂糖状になっている場合は、深刻な酸化を示しています。ステンレス製のチューブの根元の場合は、パージ漏れ、パージ時間の不足、過剰な圧力、ダムの不具合、パージの早期除去、または高温再起動などを調査してください。
同様のビーズ形状は隠すことができる 熱による色合いの変化.
2025年に公開されたAISI 316Lサニタリーチューブの軌道TIG溶接に関する研究では、完全溶け込み、引張強度、内部変色をそれぞれ個別に評価した。一部の試験片は良好な形状を達成したが、研究で定められたAWS D18.2の変色閾値を超えていた。これはまさに、色と溶融状態を一つの評価基準にまとめることができない理由を示している。
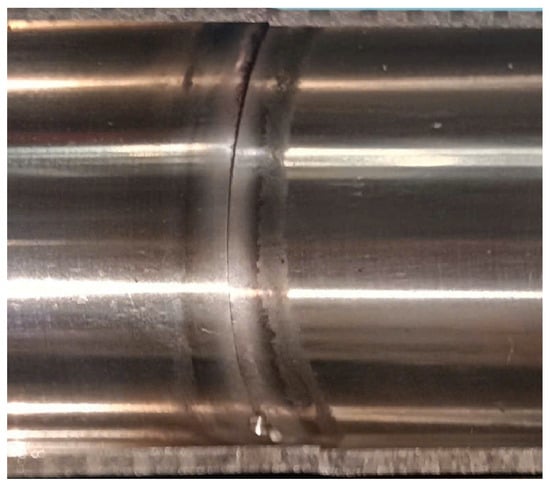
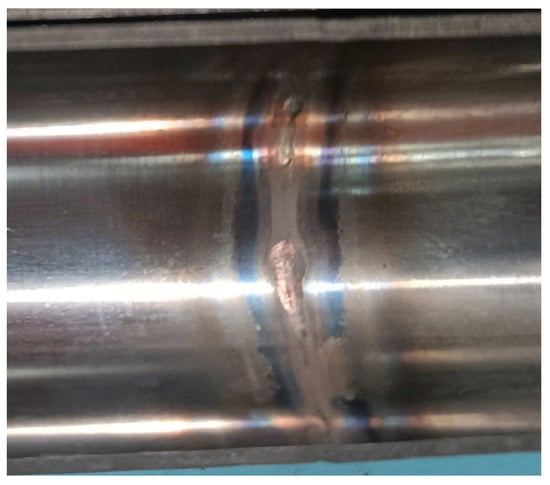
色は、素材、表面、カメラ/照明、および基準が管理されている場合に有効です。しかし、表面の装飾ビーズを、洗浄済みの衛生チューブの内側を対象とするチャートと比較する場合、色は信頼できる指標とはなりません。
チタンでは、色は 汚染と脆化.
高温のチタンは酸素、窒素、水素との親和性が非常に高い。大気中のこれらの元素が混入すると機械的特性が変化する可能性があるため、チタンの色は、通常の鋼材に施される装飾的な熱処理による着色よりも、より慎重に扱われる。
シルバー/明るいメタリック
制御されたチタンGTAW溶接における通常の視覚的目標。接合部の形状、溶け込み深さ、および手順の検査要件を継続的に確認してください。
方向性:良好な視覚的結果。淡い麦わら色から茶色
一部の手順およびサービス区分では承認される場合があります。AWSの航空宇宙基準では、承認は溶接クラスと色レベルによって異なる場合があるとされています。
指示:正確な仕様と比較してください。紫/青/緑
大気との相互作用が大きいことを示します。より厳しいクラスでは溶接部付近の紫色や青色は許容されませんが、より低いクラスでは限定的な条件で許容される場合や、除去が求められる場合があります。
指示:保留し、権限者の承認を得る。灰色/白色/薄片状
深刻な汚染が発生する可能性が高い。表面研磨では、高温のチタン溶接金属に吸収された酸素や窒素を除去することはできない。
手順:再作業手順に従ってください。炭素鋼とアルミニウムは 異なる視覚ロジック.
「光は良い、闇は悪い」という考え方は、様々な素材を使った生産を導くにはあまりにも単純すぎる。
色調
青、紫、または茶色は、表面の酸化と熱サイクルを記録します。外観、硬度、または後のコーティングに影響を与える可能性がありますが、引張強度や浸透度を単独で示すものではありません。
検査項目:亀裂、アンダーカット、形状、溶融状態、およびWPS(溶接手順仕様書)への準拠。視界の問題
厚い黒色酸化物、すす、またはフラックス残留物は、表面の不連続部を隠してしまう可能性があります。溶接部を目視検査できる程度に清掃し、酸化や汚染が過剰になった原因を調査してください。
検査:洗浄後の表面検査を行い、必要に応じて非破壊検査を実施する。わいせつな場所が重要
溶接ビード側面に黒い煤が付着するのは、マグネシウムの気化によるもので、除去可能な場合があります。ビードに煤が付着している場合や、溶接部がひどく黒くなっている場合は、ガス被覆率、電圧、押し込み角度、速度、および清浄度を点検する必要があります。
検査:重要な場合は、断面を切断するか、適切な多孔度試験を実施する。酸化物と汚染
茶色の「胡椒」のような斑点、汚れた水たまり、または予期せぬ錆色の沈着物は、酸化物、不十分な清掃、不適切な交流バランス、または汚染されたタングステンを示している可能性があります。
点検項目:専用工具、表面洗浄、タングステンおよびガス経路。変化する6つの変数 溶接ビードの色.
ガス量を増やしたり電流を下げたりといった安易な方法ではなく、システムを正しく調整すべきだ。
熱入力と移動
高電流・高出力、低速移動、長時間保持、広範囲なウィービング、または繰り返し開始することで、表面を十分に高温に保ち、より厚い酸化膜を形成させることができます。ただし、熱量が少なすぎると、溶融不良が発生する可能性があります。
電力/電流、電圧、および実際の走行速度を同時に記録します。シールドガスの適用範囲
流量不足、ボンベの空、ガスの種類間違い、漏れ、ディフューザーの詰まり、カップの小ささ、またはトーチとの距離が長すぎると、高温の金属が露出する可能性があります。また、流量が長すぎると乱流が発生し、空気が巻き込まれることもあります。
流量が多いからといって、必ずしもカバレッジが向上するとは限らない。バックパージ
管状根には、十分な通気時間、低酸素環境の確認、適切な堰、そして根が冷えるまでの継続的な保護が必要です。表面がきれいだからといって、根が保護されていたとは限りません。
手順で必要とされる箇所では、パージ酸素を測定する。後流および後縁シールド
クレーター、タングステン、またはチタン溶接部がまだ熱いうちにガス供給を止めると、急速な酸化が起こります。大型または高温のチタン溶接部には、トーチカップの外側にシールドを追加する必要がある場合があります。
排便後のケアは、習慣ではなく、熱の加減と手順に合わせて行う。表面の汚染
油分、指紋、水分、塗料、酸化物、埋め込まれた炭素鋼粒子、汚れた充填材などは、色と健全性の両方を変化させる可能性があります。清掃には、素材に適した工具と溶剤を使用する必要があります。
継ぎ目と充填材の両面を清掃してください。合金と表面仕上げ
クロム含有量、チタンのグレード、アルミニウムフィラー、表面粗さ、および前処理によって酸化速度と反射色が変化します。同一の設定でも、必ずしも同一の色合いになるとは限りません。
素材、表面仕上げ、照明条件などを比較してください。暗いまたは一貫性のない 溶接部の変色.
検証済みの原因を一度に1つずつ変更し、元の状態に関する証拠を保存してください。
保持して識別する
材料のグレード、加工方法、充填剤、ガス、場所、およびサービスを記録してください。洗浄前に、一定のニュートラルな照明の下で顔面と根元を撮影してください。
証拠を先に消去してはいけません。ガス経路を確認する
シリンダー、純度、ホース、継手、トーチ本体、ディフューザー、ノズル、カップ、およびトーチからのガスの流れを確認してください。密閉空間の危険を生じさせないように注意しながら、周囲を風から遮蔽してください。
流量を増やす前に、漏水箇所を修理してください。不要な熱を減らす
アーク長、焦点、電流/電力、速度、パルス、揺動、ウィービング、滞留時間を確認してください。必要な核融合に必要な最小限のエネルギーを維持してください。
見た目の美しさのために、貫通力を犠牲にしてはいけない。結果を証明せよ
実際の接合部で同様の手順を繰り返し、色、ビード形状、ルート、断面、および必要な非破壊検査または性能試験を検査します。認定されたプロセスウィンドウを更新します。
証拠と仕様に基づいて承認する。溶接の色は 安全に取り外されました?
はい、表面の熱による変色は、機械的、化学的、または電気化学的に除去できる場合が多いです。しかし、「色が消えた」からといって、耐腐食性が完全に回復したとは限りません。この方法は、鉄を埋め込んだり、欠陥を塗り広げたり、仕上げ面を損傷したりすることなく、酸化物と、必要に応じてクロム欠乏層を除去する必要があります。
機械的洗浄
専用のステンレス鋼ブラシ、制御された研削、研磨ブラスト、または研磨によって変色を取り除くことができます。炭素鋼に使用した工具はステンレス鋼を汚染する可能性があります。過度な研磨は、欠陥の上に金属を塗りつけたり、使用条件で許容されるよりも粗い表面を作り出したりする可能性があります。
酸洗と不動態化
酸洗処理は、熱による変色や表面の金属の損傷を除去します。不動態化処理は、表面が適切に洗浄された後に、保護的な不動態皮膜の形成を促進します。これらはそれぞれ異なる工程です。適切な手順は、合金の種類、表面仕上げ、製品の化学組成、および顧客の仕様によって異なります。
電気化学洗浄
電気化学システムは、用途によっては、より穏やかな化学反応で局所的に着色を除去し、表面の光沢を回復させることができます。ただし、リスク評価、適切な電解液、換気、そして最終的な表面が腐食性または衛生上の要件を満たしていることの証明が必要です。
溶接ビードの色は何色ですか? 明かすことはできない.
効果的な検査計画では、表面の状態と接合部の健全性を区別する。
浸透深さ
表面の色調だけでは、根が癒合しているかどうかは判断できません。代表的なマクロ断面、X線撮影、超音波検査、またはその他の承認された方法を使用してください。
地下の多孔性
きれいな銀の表面は、水素、汚染、不安定なキーホール挙動、または接合部内部のシールド不良によって生じる内部の細孔を覆い隠すことができる。
クラック
色だけでは、高温割れ、水素誘起割れ、クレーター割れ、または微細割れを除外することはできません。目視検査、浸透探傷検査、磁気探傷検査、超音波探傷検査、またはその他の検査が必要となる場合があります。
充填剤との適合性
美しいビーズを作るには、適切な充填合金を間違えても構いません。消耗品の分類、ロット番号、母材と金属の組み合わせ、希釈率を確認してください。
機械的性質
引張強度、疲労強度、靭性、硬度については、材料や製造工程に関する証拠が必要です。色は調査の指針にはなりますが、これらの特性を測定するものではありません。
洗浄後の腐食
目に見える着色を除去することは腐食試験ではありません。表面の化学組成、粗さ、埋め込まれた鉄、および使用媒体によっては、不動態化チェックまたは腐食試験が必要となる場合があります。
よりきれいな色は 安定したプロセスウィンドウ.
手持ち式および自動式のレーザー溶接では、狭い溶接継ぎ目と限定的な熱影響部を実現できますが、レーザーエネルギーだけでは酸化を完全に除去することはできません。出力、溶接速度、揺動幅、焦点、シールドガス、ノズル位置、プルームの排出、材料表面、接合部の密着性など、すべてが溶接ビードの色に影響します。
ステンレス鋼の場合、レーザー溶接部の黒ずみは、過度の熱曝露またはガス被覆不良を示している可能性があります。亜鉛めっき材の場合、煙や堆積物は亜鉛蒸気に関連している可能性があります。アルミニウムの場合、すすや多孔性については、合金固有の調査が必要です。適切な対応は、色だけでなく、浸透度、ビード形状、歪み、強度も測定するサンプルマトリックスであり、外観パラメータの変化だけを指標とするものではありません。
- 各サンプルについて、出力、速度、焦点、揺れ、充填ワイヤー、ガス量を記録する。
- 定常状態区間は、始動、停止、およびコーナーとは別に検査してください。
- 色の許容基準は、ソーシャルメディアの写真ではなく、最終用途の要件に基づいて設定してください。
溶接ビードの色 FAQ
溶接部分に虹色の模様が現れるのはなぜですか?
高温の金属は酸素と反応して薄い酸化膜を形成します。この酸化膜と下層の金属から反射された光が干渉し合い、麦わら色、金色、紫色、青色などの色が生じます。合金の種類、酸化膜の厚さ、酸素濃度、反応時間、温度、表面仕上げなど、様々な要因が色に影響を与えます。
青い溶接部分は強度が弱いということでしょうか?
自動的に判断できるわけではありません。ステンレス鋼の場合、表面酸化膜が厚くなっていることを示し、局所的な耐食性の低下を警告する可能性があります。チタンの場合、有害な大気汚染を示している可能性があります。炭素鋼の場合、主に熱酸化を示している可能性があります。強度と融点については、別途証拠が必要です。
ステンレス鋼の溶接に最適な色は?
一般的に、銀色またはごくわずかな色合いが最も好ましい外観となります。ただし、プロジェクトの仕様によっては、淡い麦わら色などの色合いが許容される場合があり、衛生用途や腐食対策用途では、目に見える熱による色合いを除去する必要がある場合があります。
ステンレス鋼の溶接部に金色を使用することは許容されますか?
製造基準によっては許容される場合もあるが、普遍的に許容されるわけではない。金色の部分は依然として酸化膜の存在を示している。酸化膜をそのまま残せるか除去しなければならないかは、合金の種類、ビード/ルートの位置、使用環境、および適用される受入基準によって決まる。
ステンレス溶接部の表側はきれいなのに、裏側は黒いのはなぜですか?
顔面シールドは適切でも、溶接ルート部へのバックパージが不足している可能性があります。パージダム、漏れ、酸素濃度、パージ時間、圧力、ルート部温度、溶接後ガス保護が継続された時間を確認してください。
チタン溶接の色として許容されるのはどのような色ですか?
明るい銀色が望ましいが、淡い麦わら色から茶色までは、手順によっては許容される場合もある。紫、青、緑、灰色、白はより厳しい基準が適用される。AWSの基準は溶接クラスによって異なるため、該当する手順によって合否が判断される必要がある。
青色のチタン溶接部を研磨して使用できますか?
そう決めつけないでください。表面研磨で色は除去できますが、高温チタンに吸収された酸素や窒素を元に戻すことはできません。部品を手に取り、技術責任者の検査または再加工手順に従ってください。
アルミのMIG溶接部分に黒い煤が出るのはなぜですか?
スマットは、合金元素の蒸発によって発生し、特にマグネシウム含有充填材の場合、ビードの周囲に現れることがあります。多量の煤やビード上の煤は、シールド不足、電圧、ドラッグアングル、距離過多、通風、または汚染を示している可能性もあります。
溶接の色で溶け込み具合を示すことはできますか?
いいえ。カラーデータは表面の酸化状態や熱・遮蔽状態を記録するものであり、溶融境界全体を示すことはできません。マクロセクションまたは用途に応じた検査方法を使用してください。
シールドガスを増やすと、溶接部は銀色になりますか?
必ずしもそうとは限りません。流量が少なすぎると保護性能が低下し、多すぎると乱流が発生してガス層内に空気が引き込まれる可能性があります。ガス量を増やす前に、漏れ、ノズル/カップ、トーチとの距離、角度、通風、および指定された流量範囲を確認してください。
ステンレス鋼の溶接熱による変色は除去できますか?
はい、適切な機械的方法、酸洗方法、または電気化学的方法によって可能です。適切な方法は、鉄の汚染や許容できない表面粗さを生じさせることなく、必要に応じて酸化物および影響を受けた表面を除去するものでなければなりません。
美しい溶接は自動的に検査に合格するのだろうか?
いいえ。外観だけでは、充填材の種類、浸透度、内部多孔性、亀裂、硬度、強度、耐食性などを判断することはできません。美しいビードであっても、図面、溶接手順仕様書(WPS)、外観基準、および必要な非破壊検査(NDT)または試験基準を満たしている必要があります。
この記事で使用した情報源 溶接色ガイド
材料固有の結論は、溶接協会、規格発行機関、規制当局、製造業者、および公開研究と照合して検証された。
このガイドは教育目的のものであり、溶接手順仕様書、顧客受入基準、規格、資格を有する溶接検査員、技術当局、安全評価、または化学製品の指示に代わるものではありません。
色、浸透度、速度を検証します 同じサンプル.
材料、厚み、接合部、現在のプロセス、必要な仕上げ、および合格基準を共有してください。Oceanplayerは、ビードの色、溶融状態、歪み、ワイヤ使用量、および生産速度を記録するレーザー溶接の試作を開発できます。