

ワイヤ送給式レーザー溶接とワイヤ送給なしレーザー溶接の比較: どちらが良いですか?
ワイヤレスレーザー溶接(または自溶式レーザー溶接)は、端部がぴったりと接合し、母材金属から必要な溶接化学組成とビード形状が得られる場合に、通常はよりクリーンな初期溶接方法です。接合部に制御された追加金属が必要な場合(ギャップブリッジング、すみ肉量、アンダーフィル補正、または冶金学的改質のため)は、溶加ワイヤを追加します。
どちらの方法も、普遍的に強度、速度、またはコストの面で優れているわけではありません。より優れたプロセスとは、実際の接合部の隙間、部品の公差、材料ロット、作業者の動作、および生産サイクル全体にわたって安定性を維持しながら、必要な検査に合格するプロセスです。
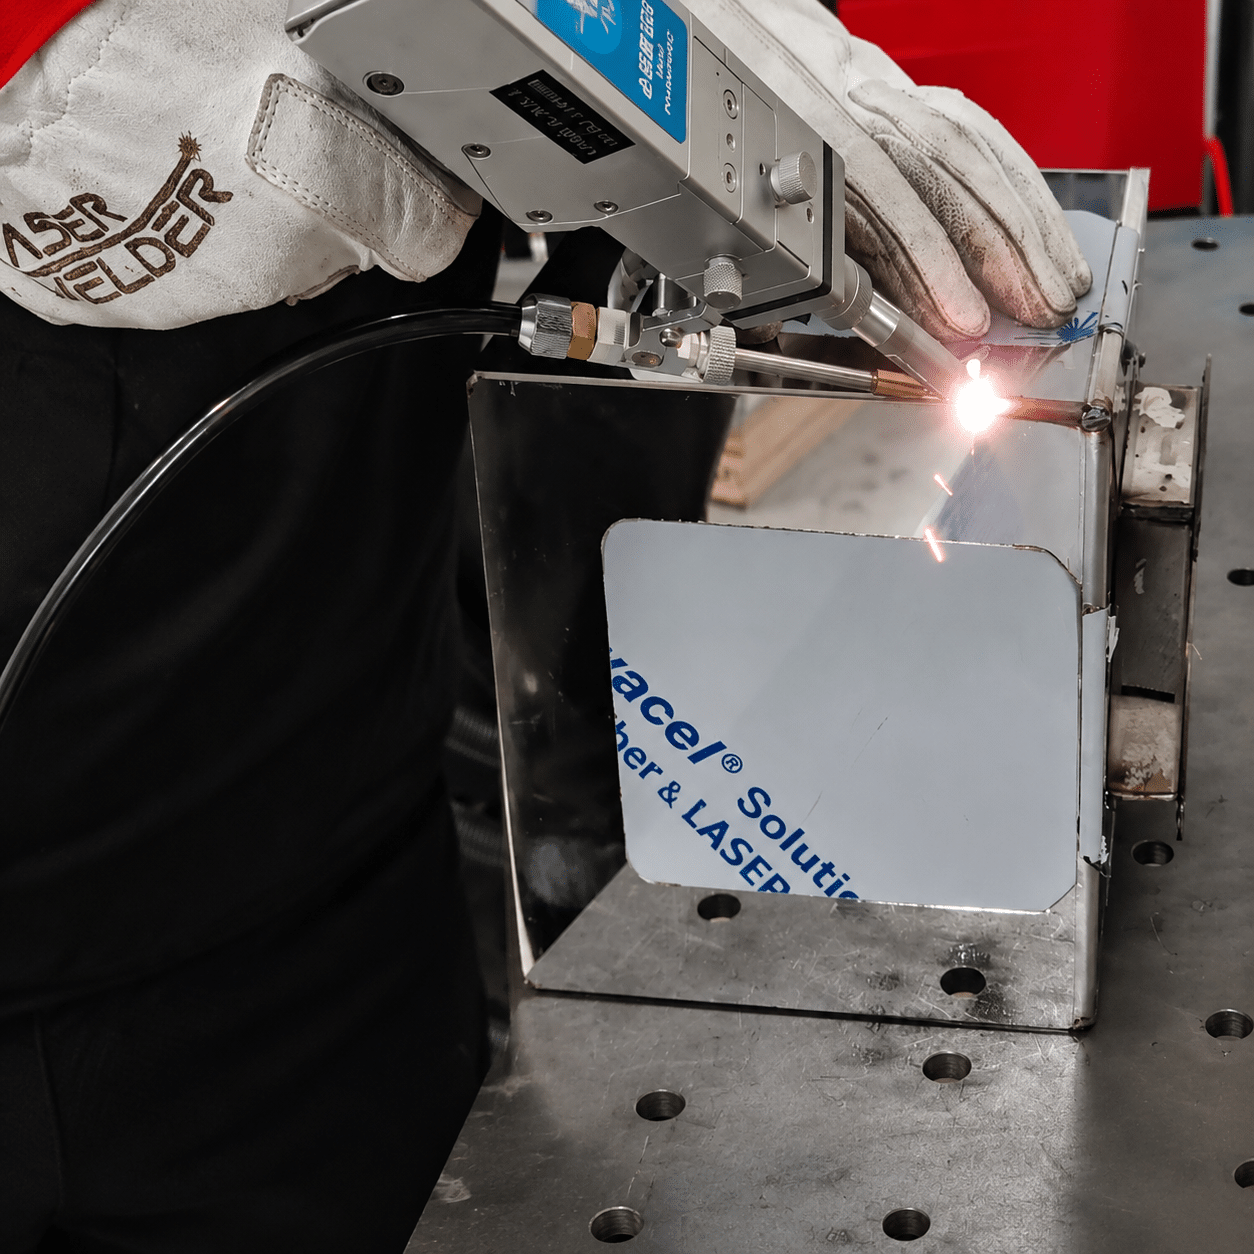 付属品リストからではなく、ジョイントから選択してください。
ビーム、ワイヤ、移動経路、接合部、および遮蔽部は、再現性のある単一の溶融プール内で接合されなければならない。
ワイヤを選択するのは、それが明確な接合部の問題を解決する場合に限る。
充填剤を必要としないプロセスは、相互作用する変数が少なく、配線も消費しません。追加の容量や化学物質を必要とするプロセスは、装置を簡素化するためだけに、自己生成的に実行することを強制すべきではありません。
ベースメタルのエッジは十分なボリュームがあり、合金の組み合わせも適切で、狭い面一の継ぎ目が望ましい。
接合部には制御された隙間があり、フィレット補強が必要であり、充填不足のリスクがあり、または適切な充填材組成物を使用することでメリットが得られます。
取り付け具合はロットによって異なり、外観と強度が競合したり、ビーム振動によって充填材の需要の一部(すべてではない)が代替される可能性がある。
大きな隙間や動く隙間、照準のずれ、汚れた表面、相性の悪い化学組成などは、ジョイントの再設計または別のプロセスを必要とする。
ワイヤ送給と自溶接レーザー溶接は 異なる制約。
以下の比較では、溶接速度、溶け込み深さ、厚さといった数値は一律には使用していません。これらの数値は、材料、接合部、焦点条件、出力密度、溶接モード、装置、および合否判定基準によって異なります。
| 決定要因 | ワイヤーなし/自家移植 | フィラーワイヤー付き | 確認すべきこと |
|---|---|---|---|
| 金属源 | 溶融池を形成するのは母材のみである。 | 母材と計量された溶加材が溶融池を形成する。 | 必要な断面積、補強材、希釈率、および化学組成。 |
| 内装工事の需要 | 欠損した金属を補うための追加ボリュームがないため、通常はより厳密なエッジ位置とギャップ制御が必要となる。 | 許容範囲のギャップや端部の不足に対する許容度を高めることは可能ですが、ワイヤは一貫してプール内に挿入されなければなりません。 | 最小、公称、最大生産ギャップが存在する――理想的なクーポンは一つではない。 |
| 冶金 | 溶接部の化学組成は、母材とその希釈度によって決まる。 | 充填材は、組成、亀裂感受性、腐食挙動、および色の一致性を変化させることができる。 | 正確な合金組成、充填材の分類、希釈率、および使用条件。 |
| ビーズの形状 | 材料の量が十分な場合、狭い継ぎ目、平らな継ぎ目、または補強の少ない継ぎ目に最適です。 | フィレット、クラウン、エッジの盛り上げ、またはアンダーフィル補正が必要な場合に役立ちます。 | 断面と喉部の状態を確認すること。見た目だけでは判断できない。 |
| プロセス変数 | レーザーの出力、速度、焦点、ビームの動き、照準、遮蔽、表面、および固定具が決定的な要素となる。 | ワイヤ合金、直径、送り速度、角度、位置、突き出し量、駆動ロール、ライナー、同期などの設定項目を追加します。 | スタート、コーナー、停止、トーチの向きの変更など、あらゆる状況下での再現性。 |
| 消耗品 | 充填ワイヤーの購入、保管、経路の維持管理は不要です。 | 適合するワイヤー、チップ、ロール/ライナー、および在庫管理が必要です。 | 承認された部品1個あたりの総コスト(取り付け費用および再加工費用を含む)。 |
| 潜在速度 | 接合部がすでにレーザー加工に適した状態であれば、ワイヤーの溶融や位置決めの制約がないため、多くの場合、より迅速に作業を進めることができます。 | 必要な充填量を組み込むためには、移動速度を落とす必要があるかもしれない。しかし、不良品の発生や前工程での精密作業を回避できれば、全体の処理能力を向上させることができる。 | 1シフトあたりの受け入れ部品数であり、最大走行速度ではありません。 |
| 最適な出発点 | 精密な板金加工、密閉部品、しっかりと固定された突き合わせ継ぎ目/重ね継ぎ目、および繰り返し組み立てられる部品。 | 制御された隙間、フィレット量、亀裂に敏感な合金、異種接合部、および補修/肉盛りの要件。 | 実際の接合部を用いた代表サンプル試験および受入方法。 |
フィラーワイヤーが入ると何が変わるのか レーザー溶接プール?
どちらの方法においても、レーザーは主要な熱源であり続ける。ワイヤは、接合、貫通、遮蔽、表面状態、接合部の追跡といった制御を代替するものではなく、溶融、位置決め、混合が必要な質量と化学物質を追加するものである。
フィラーワイヤーなし
ビームは接合部の片側または両側の端から材料を溶融させる。溶融した端は流れ合って固まり、継ぎ目となる。
- 主な利点同期変数が少なくなり、無駄な消費もなくなります。
- 一次需要正確な照準、接触または制御された隙間、そして十分な母材量。
- 典型的な形状レーザー照射に対応した、突き合わせ縫合、重ね合わせ縫合、縁縫合、伝導モード縫合などの美容縫合。
- 主な故障モード充填不足、溶融不良、ビームが隙間を通過する、位置ずれ、および基合金の亀裂。
ワイヤ送給
フィーダーは、指定されたワイヤをライナーとガイドを通して、レーザーによって生成された溶融プールの先端部または後端部へと押し出す。
- 主な利点制御された量の溶加材を添加し、溶接金属の化学組成を変化させることができる。
- 一次需要安定したワイヤー送り、正確なワイヤー照準、そしてワイヤー/ビーム/移動動作の同期。
- 典型的な形状隙間が生じやすい突き合わせ継ぎ目、フィレット、目に見える角部、異種材料の組み合わせ、およびひび割れ制御試験。
- 主な故障モード冷間溶接、不完全な混入、供給脈動、過剰な補強材、飛散、および希釈の不均一。
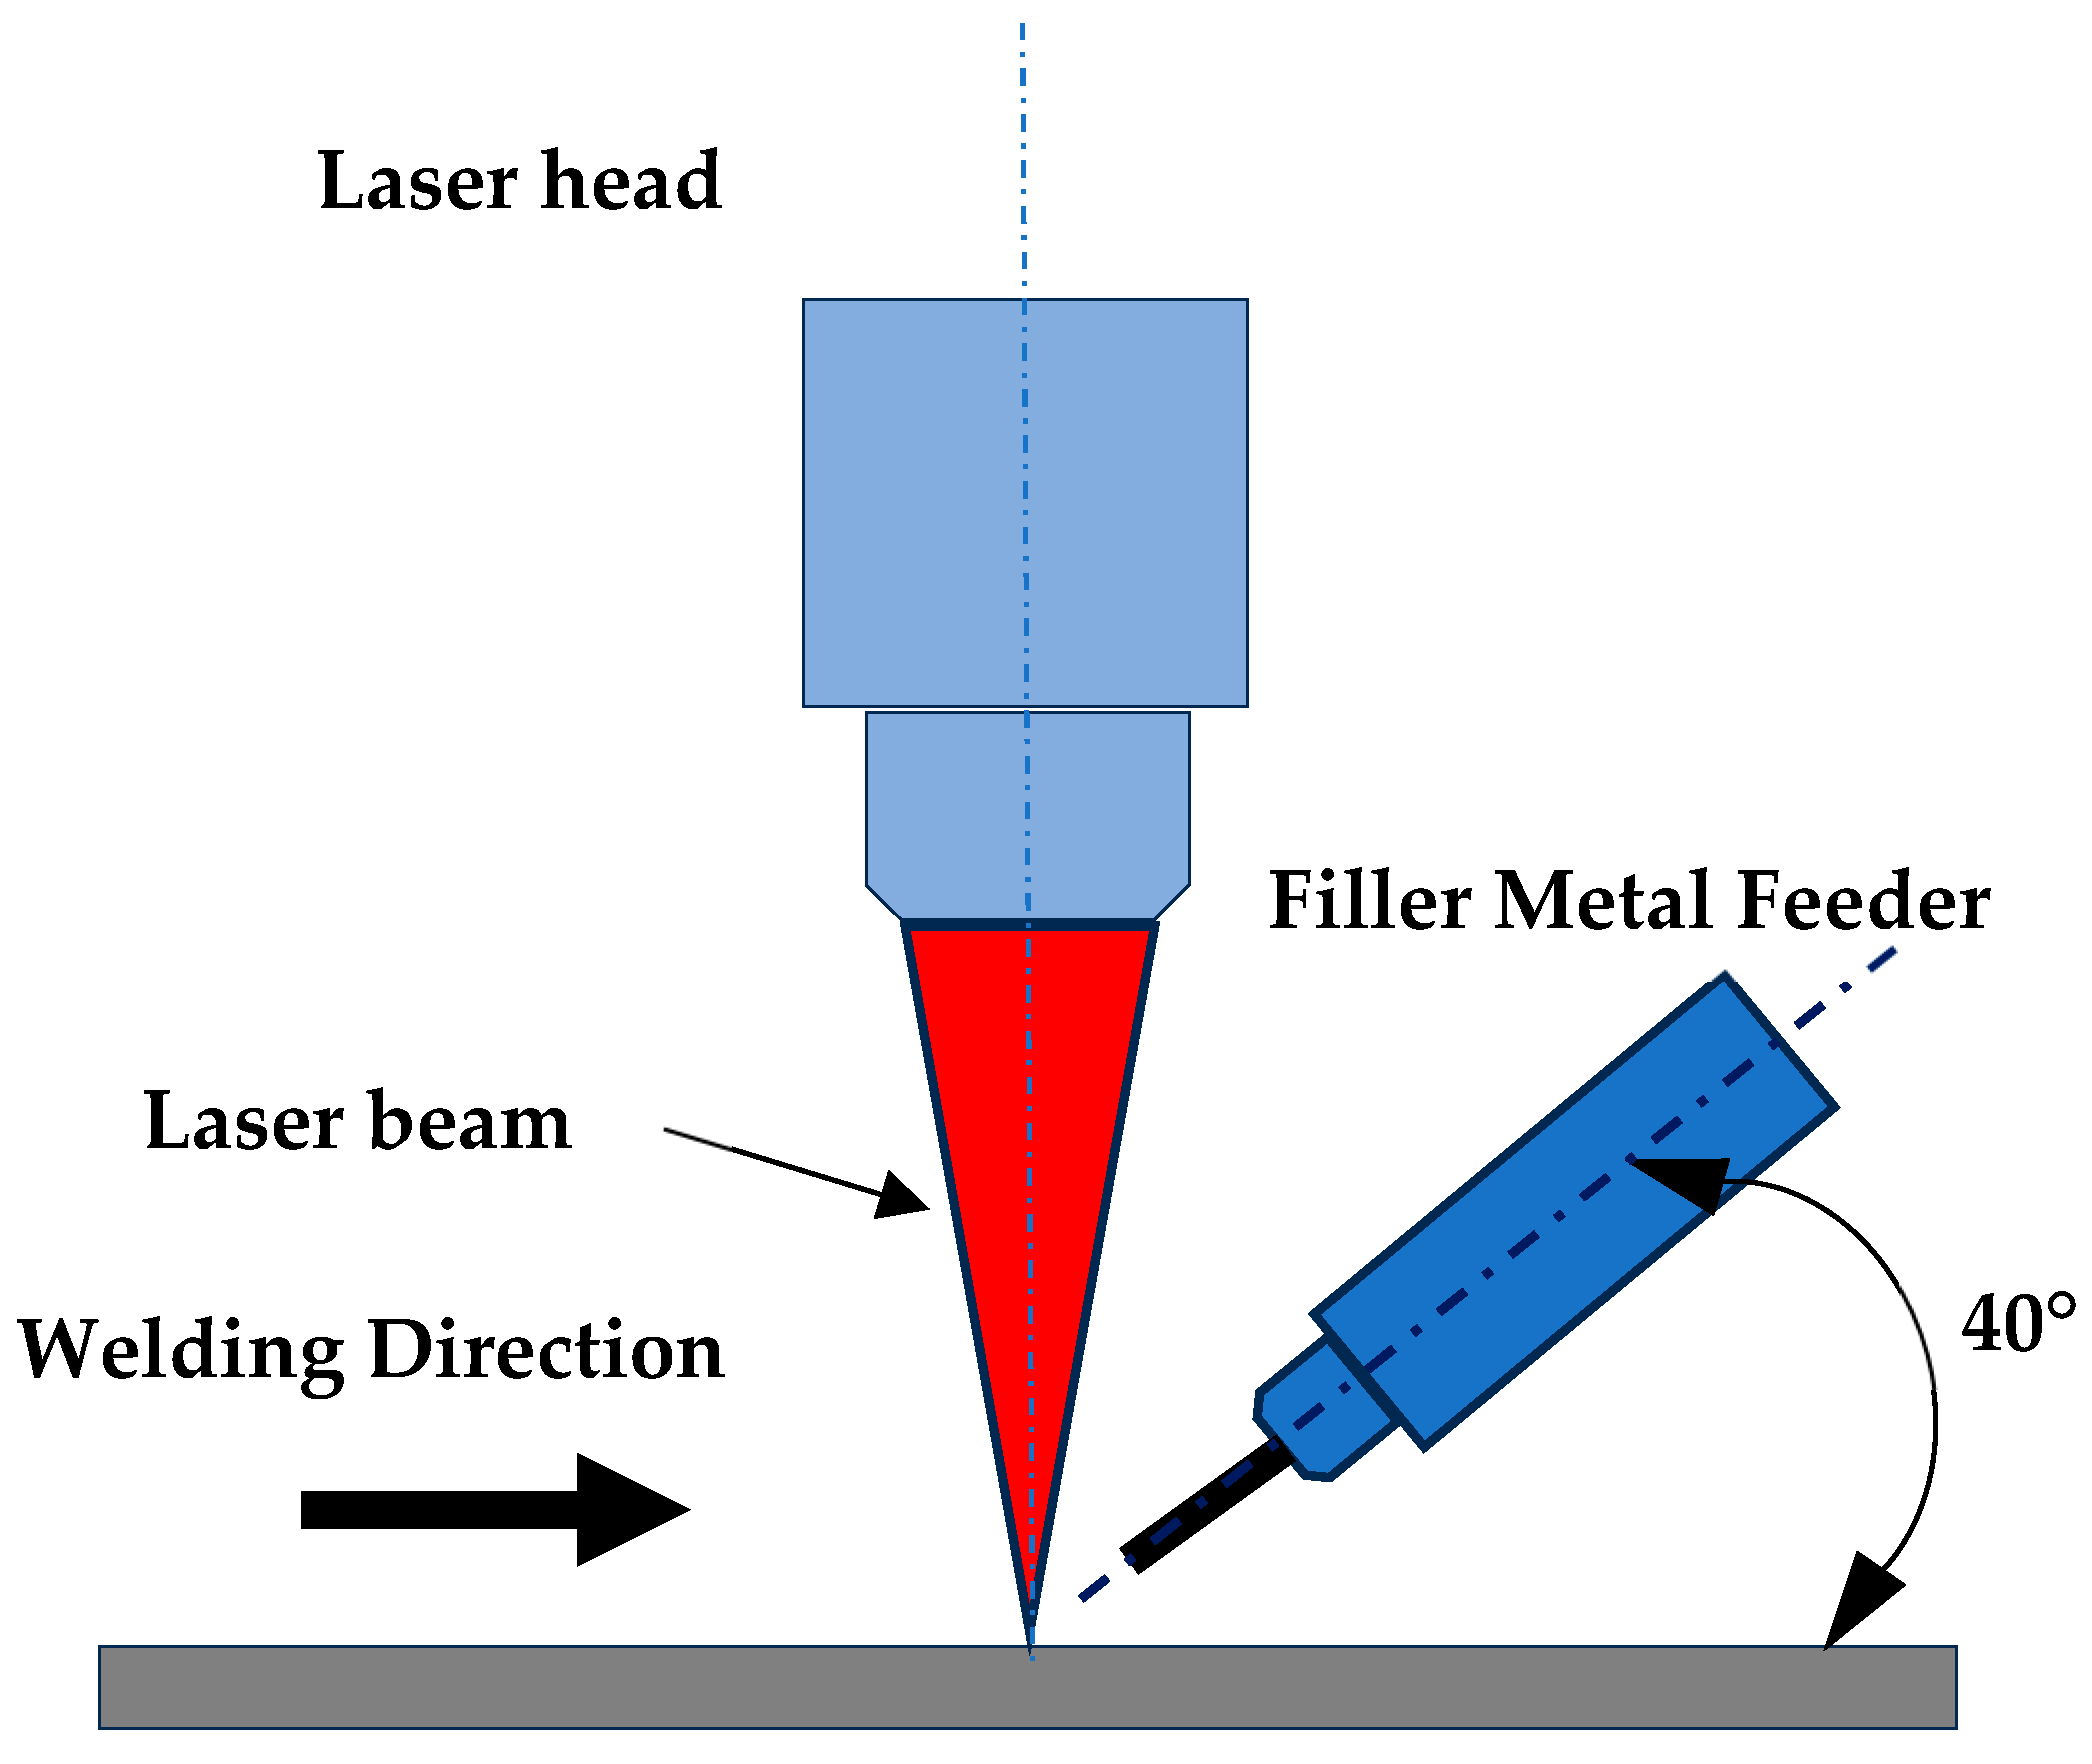
電線の位置はエネルギーバランスの一部である。
ワイヤは、ビームを遮ったり溶融池を冷却したりすることなく、ワイヤを溶融できる領域を通過する必要があります。供給角度、アプローチ方向、ビーム位置、スポットサイズ、移動距離、および接合部の形状によって、充填材がスムーズに混入するかどうかが決まります。
査読済みのAA7075研究では、レーザー出力、移動速度、ワイヤ速度、遮蔽、ワイヤ角度を制御して、異なる充填材が亀裂挙動にどのような影響を与えるかを調べました。この実験は原理を実証するものであり、ハンドヘルドシステムにおける普遍的な設定ではありません。
実際的な結論:論文に記載されているパラメータの数値ではなく、制御された試験方法をそのまま模倣すること。
図はAlkhabbatらから改変。 Metals 2023, 13, 1704, CC BY 4.0.自溶式レーザー溶接は、接合部から必要な断面積を形成するのに十分な溶融母材が供給されることを前提としています。突合せ継手の隙間が、集束スポットと利用可能なエッジ体積に対して大きくなると、エネルギーが開口部を通過したり、ブリッジングせずにエッジが溶け戻ったりする可能性があります。その結果、充填不足、断続的な溶融、凹み、または開いた継ぎ目が生じる可能性があります。
溶加材は不足している体積を補うことができますが、そのギャップを埋める能力には限界があります。溶加材は溶融領域に常に同じ位置から進入する必要があります。ギャップが移動したり、継ぎ目がずれたり、溶加材が不安定な角度で進入したりすると、溶加材が継ぎ目を突き抜けたり、冷たいエッジに当たったり、塊状になったり、ビームが偏向したり、過剰なクラウンを形成したりする可能性があります。
単一の「最大ギャップ」数値が安全でない理由
公表されているギャップ値は、特定の接合部、厚さ、ビーム径、加工モード、ワイヤ、出力、速度、および合否判定基準に基づいています。例えば、8 mm厚のC-Mn鋼を用いたTWI比較では、自己溶接レーザー、フィラーワイヤを用いたレーザー、およびハイブリッドレーザー-MAG方式の間でギャップ挙動が大きく異なることが分かりました。この結果は、フィラーによって許容範囲を拡大できることを示す有用な証拠であり、あらゆる金属に適用されるハンドヘルドレーザーの仕様ではありません。
ワイヤーを追加するよりも部品を修理する方が良い
- 治具が弱いため、溶接中に接合部が動いてしまう。
- 切断や曲げ加工が制御されていないため、刃先の品質にばらつきが生じる。
- 継ぎ目は、ビームとワイヤーガイドの両方がアクセスできない場所にある。
- その隙間は、必要なビードや熱入力を損なうことなく組み込むことができる金属の量を超えている。
- 追加されたワイヤーは、位置ずれや融合不足を隠すだけで、それらを解消するわけではありません。
上流工程の切断、成形、溶接位置、または治具の改良により、より高速で安定した自己溶接プロセスを実現できる可能性があります。逆に、部品の再設計が不可能で、制御された溶加材経路が図面に適合する場合、溶接ステーションがより複雑であっても、ワイヤ送給方式を採用することで製造コスト全体を削減できる可能性があります。
安定したワイヤ送給には、設定以上のものが必要です。 速度番号。

スプール → ロール → ライナー → ガイド → 溶融池。
経路のあらゆる部分が、供給されるワイヤの挙動に影響を与える可能性があります。スプールはオーバーランなく巻き戻されなければならず、駆動ロールはワイヤの材質と直径に適合していなければなりません。圧力は、ワイヤを潰したり削ったりすることなく動作を伝達しなければなりません。ライナーは清潔で適切なサイズでなければならず、ガイドチップは過度の抵抗なくワイヤを配置しなければなりません。
軟質アルミニウム線は、変形や導管抵抗に特に敏感です。鋼線やステンレス鋼線は、異なるロール形状や圧力に耐えることができます。すべてのスプールに同じロール、ライナー、またはチップが適合すると想定するのではなく、フィーダーと充填機の取扱説明書に従ってください。
- 配管は、可能な限りまっすぐで、かつ緩やかなカーブになるようにしてください。
- レーザー照射を有効にする前に、安定したジョギング/リトラクト動作を確認してください。
- ワイヤーとプールの位置を、実際の作業角度と距離に合わせて設定してください。
- 給餌の開始と停止を確認してください。定常的な給餌だけでは不十分です。
- 圧力を上げる前に、摩耗した消耗品を交換してください。
直径でワイヤーを選ばないでください 単独で。
直径は供給形状と供給量に影響します。合金の種類は溶接金属に供給される物質に影響します。スムーズに供給されるワイヤであっても、強度、腐食反応、色、亀裂感受性、または使用特性が適切でない場合があります。
卑金属の組み合わせ
材料、グレード、状態、コーティングを両方とも特定してください。見た目が似ている鋼材やアルミニウム合金でも、異なる溶加材戦略が必要となる場合があります。
正確な仕様を文書化してください。「ステンレス鋼」「軟鋼」「アルミニウム」といった漠然とした表現は避けてください。希釈
最終的な溶接金属の化学組成は、溶加材と、溶融・混合する各母材の成分によって決まります。ワイヤの分類だけでは、最終的な化学組成は決まりません。
断面分析を行い、必要に応じて組成分析を行う。亀裂発生感受性
適切な溶加材を使用することで、溶接部の組成を亀裂発生しやすい範囲から外すことができます。その効果は、溶接深さ全体にわたって適切かつ均一な混合が行われるかどうかにかかっています。
上部のビードだけでなく、根元と内部の融合ゾーンも検査してください。サービス要件
強度、延性、腐食性、耐熱性、電気的性能、食品接触性、圧力、外観などが、充填材の選択を制限する要因となる可能性がある。
図面とサービス環境によって、受け入れの可否が決まる。色と仕上げ
充填剤の希釈により、研磨、陽極酸化処理、または化学処理後に色が変化する場合があります。機械的には問題のないビードでも、見た目が許容範囲外となる可能性があります。
資格認定クーポンを、製造時と全く同じように仕上げて露出させる。配線の状態
錆、油、水分、酸化物、汚れ、または鋳造の不均一性は、多孔性、不安定な供給、および汚染を引き起こす可能性があります。
保管、スプールの取り扱い、ロットの追跡、および清浄度を管理する。2つのルートが失敗する理由と、 まず点検してください。
滑らかなビードは、溶融不良、根元充填不足、内部多孔性、または亀裂を隠してしまう可能性があります。出力、ワイヤースピード、または揺動を変更する前に、メカニズムを診断してください。
ボリュームが欠落しているか、融合が欠落しています
- 凹型または窪んだビーズ接合部から十分な溶融金属が供給されないか、過剰な蒸発によって金属が除去される可能性がある。
- 断続的な縫い目ギャップ、照準、フォーカス、表面状態、または動きが処理範囲外である可能性があります。
- 片側融合ビームは一方の端を追跡する一方で、もう一方の端を濡らすことができない場合がある。
- ホットクラッキング基合金の化学組成、溶接形状、および拘束条件によっては、自溶接に適さない場合がある。
未溶解、位置ずれ、または過剰な充填剤
- ワイヤーボールまたはプールを押す配線の配置、送り/移動バランス、または利用可能なエネルギーが間違っている可能性があります。
- 不規則な補強送り速度の脈動、導管の抵抗、トーチの角度、または作業者の動きにばらつきが生じる可能性があります。
- 冷間ラップまたは不完全な混合充填材は、母材金属が十分に溶融しないまま表面にとどまる可能性がある。
- 飛沫またはワイヤーの焼け戻し始動タイミング、ガイド位置、熱バランス、または停止シーケンスが不安定になる可能性があります。

きれいな縫い目は価値があるが、それが受け入れられるかどうかは機能性にかかっている。
レーザー溶接された密閉部品は、自己溶接加工の魅力を示しています。狭い溶接部、局所的な加熱、そして充填材の在庫が不要である点が挙げられます。しかし、真に求められるのは、外観よりも気密性、寸法安定性、あるいは疲労寿命かもしれません。
重要な生産工程においては、ビード形状を最適化する前に検査方法を決定してください。マクロ断面検査、リークテスト、引張/せん断テスト、曲げテスト、放射線検査、CTスキャン、金属組織検査、または用途に応じた非破壊検査が適切な場合があります。
有線試験と無線試験を比較する際には、同じ承認方法を使用してください。
画像:Phiarc / ウィキメディア·コモンズ, CC BY-SA 4.0.どちらのルートが速いか、そしてどちらのルートが費用がかかるか 少ない?
自己融着プロセスは、接合部が安定している場合、レーザーエネルギーを母材の溶融と必要な浸透深さの形成に集中させることができるため、多くの場合、最高の速度を実現できます。溶融させるワイヤの質量が増えず、スプールの交換も、ワイヤ経路の維持も不要です。
ワイヤ送給方式では、異なる出力/移動量バランスが必要となる場合があり、多量の充填材を注入する必要がある場合は、最大移動速度が低下する可能性があります。しかし、許容誤差範囲を満たし、充填不足を防ぎ、エッジ加工を軽減し、亀裂発生リスクの高い化学組成を変更したり、不良品の発生を回避したりできる場合は、全体的な経済性を向上させることができます。
ワイヤレスレーザー溶接のコスト要素
- より精密な切断、曲げ加工、接合部の位置決め、または固定が必要になる場合があります。
- 充填ワイヤーや配線経路の消耗品コストは発生しません。
- 切り替え時間の短縮と、供給関連の停止時間の減少が期待できる。
- 実際の取り付けが自己組織化の許容範囲を超えると、再作業のリスクが高まります。
ワイヤ送給式レーザー溶接のコスト要素
- ワイヤー、ガイドチップ、駆動ローラー/ライナー、保管およびトレーサビリティ。
- 供給位置、圧力、経路、タイミングの設定と維持。
- 上流工程における精密作業の削減、あるいはギャップに起因する不良品の削減の可能性。
- 過剰な補強が行われた場合、仕上げ費用が増加する可能性があります。
適切な評価指標は、目標生産量における合格部品1個あたりのコストである。「低速」のワイヤ送給式溶接でも、繰り返し発生する不良をなくせるのであれば有利になる。「高速」の自己溶接でも、部品設計で既に優れた嵌合精度が確保されている場合は有利になる。
典型的な出発ルート 生産シナリオ。
しっかりとした、目立つ角の縫い目
曲げ加工と固定によって連続的な接触が得られ、かつ基材合金が適している場合は、自己組織化を開始する。
- 歪みと外観の低さを優先する
- マップの角の半径と照準位置
- アンダーフィルまたはギャップが残っている場合にのみワイヤーを追加してください。
隙間ができやすい突き合わせ接合部
ワイヤアシスト加工と比較して、改善された嵌合精度を比較してください。充填材が公差の累積を完全に吸収できるとは限らないことに注意してください。
- 実際のギャップ分布を測定する
- 境界条件におけるテストワイヤ
- 両端と根元を検査する
必要な喉部または補強
図面で必要とされる溶接金属の量が、溶融した端部から供給できる量よりも多い場合は、ワイヤが必要になることがあります。
- 喉部と脚部の寸法を定義する
- 希釈度とビーズの形状を制御する
- 実際の形状で強度を検証する
ひび割れしやすい組成物
適切な溶加材ルートを用いることで溶接部の化学組成が変化する可能性があるが、正確な合金組成、熱処理、希釈率、および使用強度を評価する必要がある。
- フィラー候補を比較する
- 全深さを断面
- 熱影響部および溶接後の特性を確認する
狭い継ぎ目と厳格な漏れ防止目標
部品をしっかりと機械加工して固定できる場合、汚染や追加的な変動要因を減らすことができるため、自家加工は魅力的な方法である。
- まず、漏洩許容範囲を定義する。
- 開始位置と重複ゾーンを検証する
- 必要に応じて内部検査を実施する
材料は修復されなければならない
ワイヤ送給は、単に接合するのではなく、欠落した材料を再構築する必要がある場合、堆積作業となる。
- 接合部と外装の目標を分離する
- 加工代を計画する
- 熱の蓄積と層を制御する
厚い部分は溶加材なしで溶接できるが、薄い部分は溶加材が必要になる場合がある。
自己溶融レーザー溶接は、接合部の準備、出力密度、およびプロセス安定性が適切であれば、大きな部材を接合することができます。一方、薄い角部では、目に見える半径、設計されたすみ肉、または隙間補正が必要な場合、溶加材が必要になることがあります。
「太い=ワイヤ」「細い=ワイヤなし」といった単純なマッピングは行わないでください。まずは、必要な接合部の断面形状、合金の特性、実際の嵌合状態から始めてください。
- 厚みはエネルギーと貫通戦略に影響を与える。
- ギャップは利用可能な金属量とビームの相互作用に影響を与える。
- 目地の設計は、充填材を注入できる場所に影響を与える。
- 受容度は、追加の強化が有益か有害かを判断する上で影響を与える。

最初の試用 有線接続か、無線接続か?
この計画画面では、最初の試験片のルートを整理します。溶接手順、溶加材の分類、または保証ギャップ許容値は発行されません。
関節について説明してください
最良の厳選サンプルではなく、最も近い生産条件のものを選んでください。
現在の関節設計では、適合性やベースメタル量が制御されているように見えるため、自家組織を用いた試験が推奨される。
- 繰り返し部品全体にわたって、隙間と継ぎ目の位置を確認する
- パワー、スピード、フォーカス、ビームモーションウィンドウを開発する
- 外観を承認する前に、断面全体を検査してください。
両方のルートを比較する資格取得計画 かなり。
ジョイントを定義する
ベースグレード、厚さ、コーティング、接合図、アクセス、ギャップ範囲、および治具の状態を記録してください。
受容を定義する
溶接前に、外観、溶け込み深さ、のど深さ、強度、漏れ、歪み、および許容欠陥を規定してください。
コントロールサーフェス
同等の試験を実施する場合は、同じ準備、ガス条件、取り扱い、溶接時間を使用してください。
ワイヤレスウィンドウを地図上に表示
自溶溶接が可能な場合、実際の接合境界において、ビームの照準、出力、速度、焦点、および動きをテストする。
意図的にワイヤーを追加する
冶金学的要件と使用上のニーズに基づいて充填材を選択し、次に直径、位置、速度、タイミングを評価します。
内部検査
区間の開始、定速走行、カーブ、停止。製品に必要な非破壊検査(NDT)または機械/漏れ検査を追加する。
チャレンジのバリエーション
異なる部品ロット、間隔、向き、作業者、生産温度を使用する。理想的なクーポンは一つではない。
経済学を比較する
シフトごとの合格部品数、上流工程の準備、消耗品、メンテナンス、検査、および再加工を計算します。
プロセスを選択してください 証拠に基づいて判断する。憶測に基づいて判断するのではない。
材料、厚さ、接合図、測定ギャップ範囲、必要なビードまたはスロート幅、目標出力、および受入方法をOceanplayerにお送りください。代表的なサンプルを用いて、自溶接、ウォブル溶接、ワイヤアシスト溶接の比較を計画いたします。
ワイヤ送給式レーザー溶接とワイヤ送給なしレーザー溶接 よくある質問。
レーザー溶接は、ワイヤーありとワイヤーなしのどちらが良いですか?
どの方法も普遍的に優れているわけではありません。ワイヤなしレーザー溶接は、ぴったりと嵌合する互換性のある部品の場合、通常はより簡便で、場合によってはより迅速に溶接できます。ワイヤ送給方式は、接合部に体積を追加する必要がある場合、隙間を制御して埋める場合、すみ肉溶接、アンダーフィル補正、または冶金学的改質が必要な場合に有効です。
ワイヤ送給式レーザー溶接は常に強度が高いのでしょうか?
いいえ。強度は、溶融度、浸透度、接合部の断面形状、希釈度、欠陥、母材および溶加材の冶金特性、熱影響部の挙動、および使用時の負荷によって決まります。不適切なワイヤを使用したり、ワイヤを組み込まなかったりすると、品質が低下する可能性があります。
ワイヤレスレーザー溶接は、深い溶け込みを実現できるのか?
はい。自溶式レーザー溶接はキーホールモードで動作し、深く狭い溶接部を形成できます。溶け込み深さは、材料、接合部、利用可能な出力密度、焦点、速度、ビーム形状、およびプロセスの安定性に依存し、溶加材の有無だけでは決まりません。
溶加材を使用すれば、あらゆる隙間をレーザー溶接できますか?
いいえ。ワイヤは、規定の範囲内でのみギャップ許容範囲を拡大します。ビーム、ワイヤ、および両方の接合端は、常に一定の相互作用を保たなければなりません。大きなギャップ、変動するギャップ、または位置ずれのあるギャップには、より適切な切断、成形、治具、接合部の再設計、または別の溶接プロセスが必要になる場合があります。
自家レーザー溶接は、どのような場合に最適な出発点となるのでしょうか?
接合がしっかりしていて再現性があり、母材が適切な溶接化学組成と十分な量を提供し、必要な継ぎ目が狭いか平らで、検査で溶融と性能が確認された場合は、ワイヤを使用せずに溶接を開始してください。
溶加材を使ったレーザー溶接はいつから始めるべきですか?
図面で追加のスロートや補強が必要な場合、実際の接合部に制御された隙間や端部の不足がある場合、自己溶接試験で充填不足が判明した場合、または亀裂感受性や溶接化学組成を調整するために資格のある充填材が必要な場合は、ワイヤ溶接から始めます。
ビームウォブルはフィラーワイヤーの代わりになりますか?
ビーム振動は有効溶融ゾーンを拡大し、一部の接合条件に対する耐性を向上させることができますが、新たな金属を生成するわけではありません。特定の接合部における溶加材の必要量を削減できる可能性はありますが、必要な溶接量や冶金学的特性を代替することはできません。
溶加材の直径はどのように選べばよいですか?
溶接ヘッド、フィーダー、ロール、ライナー、ガイドチップで支えられる直径を選択し、制御可能な供給範囲が必要な溶加材量と一致することを確認してください。直径だけでは、合金の種類、供給速度、ギャップ容量は決まりません。
溶加材合金はどのように選べばよいですか?
母材の種類、希釈率、強度、延性、耐食性、温度、仕上げ、および該当する手順要件を正確に使用してください。溶加材メーカーの指示に従い、汎用的な材料ラベルに頼るのではなく、最終的な溶接の品質を検証してください。
ワイヤ送給は、ハンドヘルドレーザー溶接を難しくするのでしょうか?
これにより、ワイヤ経路、送り速度、ガイド位置、トーチ角度、開始/停止タイミングといった設定と調整が必要になります。正しく設定すれば、隙間が生じやすい接合部をより容易に製造できますが、トレーニングと適切なプロセスが不要になるわけではありません。
どちらのプロセスが安価ですか?
ワイヤレス溶接は溶加材や給油装置のメンテナンスが不要ですが、より精密な部品や治具が必要になる場合があります。ワイヤ給油方式は消耗品やセットアップ費用が増加しますが、不良品、再加工、または上流工程の公差コストを削減できる可能性があります。合格品1個あたりの総コストを比較してください。
ワイヤフィーダーをオンにした後でも、同じレーザーパラメータを使用できますか?
そう決めつけないでください。充填材は質量を増加させ、熱分布を変化させ、移動やビーム動作の要件を変更する可能性があります。代表的なサンプルを使用して、ワイヤアシストのパラメータ範囲を開発し、検証してください。
有線試験と無線試験はどのように比較すべきか?
同一の材料、表面処理、接合部の形状、ギャップ境界、および合否判定基準を使用してください。設定を記録し、溶接部を断面化し、製品で要求される機械的試験、漏洩試験、非破壊検査、または外観試験を実施してください。
プロセスに関する推奨事項を依頼する際に、どのような情報を送付すればよいですか?
基材のグレードとコーティング、厚さ、継手図面、測定ギャップ範囲、希望するビードまたはスロート、溶加材候補、溶接方向、目標サイクル、写真、および必要な検査または受入基準を提供してください。