

1500W versus 2000W handlasapparaat: Welke moet je kiezen?
Kies op basis van de lasverbindingen die u moet kwalificeren, niet op basis van het hoogste wattage in de offerte.

| Werkelijke productieomstandigheden | Aanbevolen startpunt | Vereist bewijs | Stopgrens |
|---|---|---|---|
| Herhaalbaar dun tot middelmatig zacht of roestvrij staal | Begin met 1500W. | De dunste, normale en hardste terugkerende onderdelen doorstaan de fusie, het uiterlijk en de takttijd met een ruime marge. | Keur niet goed op basis van een blanco showcoupon of een foto van een topmodel. |
| 1500W overschrijdt de takttijd of een terugkerende gewrichtslimiet. | Test 2000W. | Meer goedgekeurde onderdelen per shift, minder passes of een breder assortiment gekwalificeerde onderdelen. | Betaal niet meer als de extra output de geaccepteerde productie niet verbetert. |
| Aluminium, koper, gecoat materiaal of een materiaal met een hoog warmteafvoerend vermogen. | Test beide configuraties. | Dezelfde legering, hardheid, coating, verbinding, spleet, bevestiging en inspectievoorschriften. | Stop het proces als de koppeling, dampen, reflecties of processtabiliteit niet onder controle zijn. |
| Gemengde werkplaats met zowel dunne cosmetische als zwaardere constructiewerkzaamheden. | Begin bij 1500W; ga pas over op 2000W voor een bewezen, breder en winstgevender vermogensbereik. | Gewogen proef met verschillende ordermixen en kosten per geaccepteerd onderdeel. | Selecteer niet op basis van één enkele claim over de "maximale dikte". |
| De elektrische voeding, koeling, inschakelduur of het veiligheidspakket is onduidelijk. | Leg de aankoopbeslissing vast. | Gedetailleerde modelgegevens, handleiding, locatieonderzoek en veiligheidsplan. | Leid de benodigde ruimte niet alleen af uit het wattage. |
Wat is het belangrijkste verschil tussen een laserlasapparaat van 1500 W en een van 2000 W?
Het meest bruikbare verschil is de procesmarge, niet simpelweg 500W extra nominaal vermogen. Procesmarge is de ruimte die beschikbaar is om de snelheid te verhogen, een moeilijkere verbinding te verwerken of de stabiliteit te behouden wanneer materiaal en passing variëren. Een machine van 2000W biedt meer mogelijke marge, maar alleen een proefproductie kan uitwijzen of uw onderdelen daar baat bij hebben.
| Vraag van de koper | 1500W startpunt | 2000W startpunt | Wat bewijst het antwoord? |
|---|---|---|---|
| Nominaal maximaal vermogen | 1.5 kW | 2.0 kW, wat 33.3% meer is dan 1.5 kW. | Bronspecificatie en gekalibreerde systeemuitvoer |
| Beste reden om te kopen | Het voldoet al aan de normale eisen qua werkzaamheden, maar tegen lagere installatiekosten. | Extra output zorgt voor een acceptabele doorvoer of het benodigde toepassingsbereik. | proefproductie op gelijke wijze |
| Dunne-plaatcontrole | Vaak een verstandig uitgangspunt wanneer doorbranden en uiterlijke marges belangrijk zijn. | Het is nog steeds mogelijk om dunne platen te lassen, maar de toegestane snelheid, focus en vermogenslimiet moeten worden gecontroleerd. | Dunste gedeelte en hoek-/start-stop-coupons |
| Zwaarder werk of werk dat warmte afvoert. | Kan passeren, maar kan zijn snelheids- of fusielimiet eerder bereiken. | Meer potentiële reserve; de winst varieert per materiaal en gewricht. | Moeilijkste terugkerende onderdeel, dwarsdoorsnede en functionele test |
| Gap-tolerantie | Geen van beide vermogensniveaus lost een slechte pasvorm op. Het ontwerp van de verbinding, de klemming, speling, de draad en de randconditie bepalen de marge voor de speling. | Gemeten lage, normale en slechtst-normale gap-proeven | |
| Nutsvoorzieningen en koeling | Controleer het exacte model. Het label op het stroomnet geeft geen informatie over spanning, fase, stroomsterkte, stroomonderbreker, koeltype of inschakelduur. | Machinegegevensblad, handleiding en locatieonderzoek | |
| Kwalificatie | Dezelfde regel is van toepassing: voorinstellingen zijn uitgangspunten, geen bewijs van de kwaliteit van de lasverbinding. | Gedocumenteerde procedure, bedieningselementen en bewijs van acceptatie | |
Hoeveel extra lascapaciteit biedt 2000W nu eigenlijk?
Een 2000W-bron heeft 33.3% meer nominaal vermogen dan een 1500W-bron. De daadwerkelijke winst in lassnelheid, fusiediepte of materiaalbereik is zelden een vast percentage van 33.3%, omdat absorptie, spotgrootte, lassnelheid, lasmassa en smeltbadgedrag ook van invloed zijn op het resultaat.
De verhouding is eenvoudig: 2000 ÷ 1500 = 1.333. Maar de lassnelheid, indringing en kwaliteit stijgen niet volgens een vaste lijn van 33.3%, omdat absorptie en smeltbadgedrag niet-lineair zijn.
Nominale lijnenergie bij 20 mm/s.
Bij hogere snelheden kan het extra vermogen worden benut.
Dit is wiskundeonderwijs, geen lasprocedure.
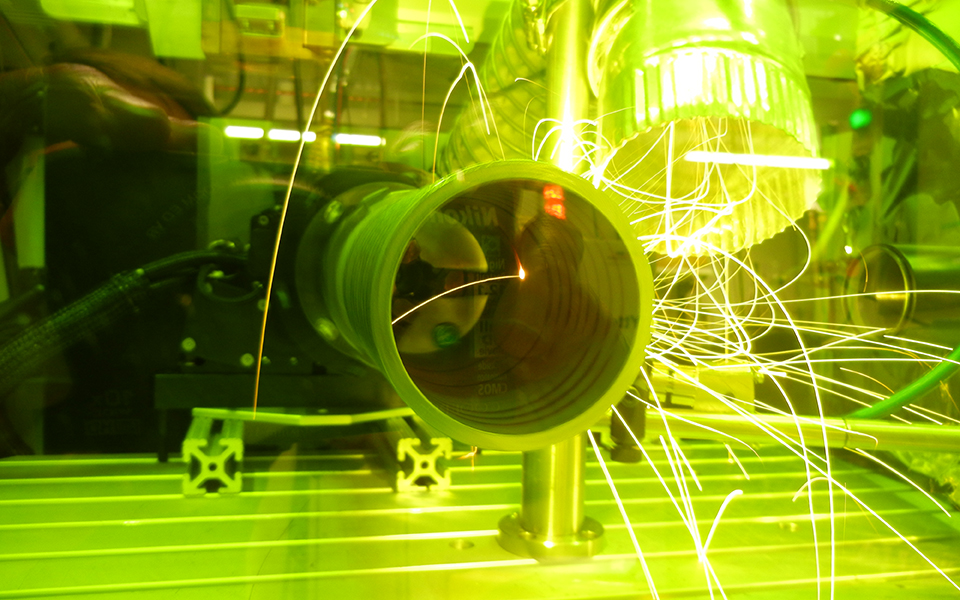
Wanneer 1500W al voldoende procesmarge biedt
Als de dunste, normale en hardste terugkerende onderdelen allemaal binnen de vereiste cyclustijd slagen – en stabiel blijven bij normale spleet- en materiaalvariaties – dan levert die extra 500W mogelijk geen nuttige productiewinst op.
Wanneer 2000W de lassnelheid kan verhogen
Een hogere output kan snellere verplaatsingen mogelijk maken, terwijl de vereiste fusie op een terugkerend gewricht behouden blijft. Tel de winst alleen mee als de snellere instelling nog steeds voldoet aan dezelfde visuele, dimensionale, dwarsdoorsnede- en functionele acceptatie-eisen.
Wanneer 2000W een nuttige extra procesmarge oplevert
Het extra vermogen kan helpen wanneer 1500W zijn limiet nadert bij dikkere, meer warmteafvoerende of lastiger aan te sluiten componenten. Stop als het voordeel alleen optreedt bij een ideaal testexemplaar en verdwijnt bij normale productievariatie.
Welke invloed heeft het materiaal op de vergelijking tussen 1500W en 2000W?
Materiaalverschillen in absorptie, warmteoverdracht, smeltgedrag en risico op defecten zijn inherent aan het materiaal. Daarom kan een voordeel van 2000 W, gemeten bij de ene legering, niet zomaar worden overgenomen voor een andere. Gebruik bij de vergelijking de exacte legeringssoort, productvorm, dikte, coating en verbinding.
Roestvast staal
Beide vermogensniveaus zijn geschikt voor veel toepassingen met roestvrijstalen platen. Test het dunste cosmetische onderdeel en de meest hardnekkige lasnaad, en vergelijk vervolgens de acceptabele cyclustijd, verkleuring door warmte, vervorming en wortelfusie.
2000W kan de snelheid of diepte verhogen, maar vervangt de montagecontrole niet.Koolstofstaal
Koolstofstaal is vaak gemakkelijker te verbinden dan aluminium of koper, maar de dikte, coating, roest, olie en de massa van de verbinding beïnvloeden nog steeds de benodigde speling. Gegalvaniseerd materiaal brengt bovendien risico's met zich mee op het gebied van zinkdampen en -rook.
Test de daadwerkelijke oppervlakteconditie en coating, niet de gegevens van schoon, onbewerkt staal.Aluminium
Legeringsserie, harding, oxide, verbindingsmassa en draad kunnen het resultaat beïnvloeden. Extra vermogen kan helpen, maar een stabiele koppeling en een bewezen parameterbereik zijn belangrijker dan het wattage.
Test de exacte legering, hardheid en productvorm.Een hoger beschikbaar vermogen kan het bereik van een model vergroten, maar reflectiviteit en warmteoverdracht blijven harde beperkingen. Veiligheidsvoorzieningen moeten gevaarlijke gereflecteerde stralen afschermen.
Kies deze banen nooit alleen op basis van het wattage.Laserlassen vereist vaak een nauwkeurigere passing dan booglassen. Klemmen, straalinstabiliteit en toevoegdraad kunnen een bepaald tolerantiebereik vergroten, meestal ten koste van snelheid of warmteontwikkeling.
Meet de werkelijke verdeling van de kloof; schat deze niet.Een glad oppervlak kan onvolledige wortelgroei of poriën verbergen. Controleer dwarsdoorsneden en de mechanische eigenschappen, lekkage of gebruikssporen die het product vereist.
Een cosmetisch succes is geen garantie voor structurele acceptatie.Wat laat een vergelijking tussen huidige fabrikanten zien?
IPG vermeldt momenteel de volgende maximale bereiken voor zijn eigen LightWELD 1500 XR en 2000 XR. Deze waarden laten zien waarom de winst van 2 kW geen vast percentage is. Het betreft modelspecifieke catalogusgegevens, geen limieten of ontwerptoegestane waarden van Oceanplayer Laser.
Catalogusvergelijking tussen de 1500 XR en de 2000 XR.
Sterke winst in deze genoemde systeemfamilie.
Een veel kleinere gepubliceerde wijziging.
Modelspecifiek toepassingsbereik.
De vermogenswinst vertaalt zich niet uniform.
Toch een smaller bereik dan bij staal.
Levert een laserlasapparaat van 2000 W betere lassen op dan een apparaat van 1500 W?
Niet automatisch. Een bron van 2000 W levert weliswaar meer vermogen, maar de laskwaliteit hangt nog steeds af van het complete leveringstraject: de verbinding, de beweging, de afscherming, het vulmateriaal, de koeling en de bediening door de operator. Een zwakke schakel na de bron kan de waarde van die extra 500 W tenietdoen of juist meer defecten veroorzaken.
Het nominale vermogen, de stabiliteit, de golflengte, het regelbereik en de onderhoudshistorie bepalen wat de bron kan leveren.
De conditie van de vezel, het beschermende venster, de optiek, de focus en de spotgrootte bepalen de energie die de verbinding bereikt.
De bewegingssnelheid en het scanpatroon beïnvloeden de verblijftijd, de breedte van de rups, de bevochtiging van de rand en de grootte van het procesvenster.
Draad kan volume toevoegen of een gecontroleerde opening overbruggen. Gas beïnvloedt de rookpluim, oxidatie en het uiterlijk van het oppervlak.
Legering, coating, dikte, speling, massa, toegankelijkheid en bevestiging bepalen hoe het onderdeel warmte ontvangt.
De controle van hoek, contact, afstand, snelheid en start-stop moet binnen de goedgekeurde werkinstructies blijven.
De koelarchitectuur, de omgevingstemperatuur en de werkbelasting bepalen of de prestaties gedurende de hele dienst behouden blijven.
Het uiterlijk van de lasrups is één aanwijzing. Of de las slaagt, hangt af van de fusie, de afmetingen en de prestaties in de praktijk.
Hoe vergelijk je de lasprestaties van een 1500W en een 2000W apparaat?
Gebruik het voorgestelde productiepistool, de optiek, de draadaanvoer, het gas en de koeling. Vergelijk beide systemen eerst onder dezelfde opgegeven omstandigheden en laat vervolgens elke leverancier zijn machine optimaliseren zonder de materiaal-, verbindings- of acceptatieregels te wijzigen.
Vergelijk dezelfde materiaal-, dikte-, voeg- en bewegingsomstandigheden.
Gebruik waar mogelijk dezelfde materiaalpartij en registreer de kwaliteit, hardheid, coating, dikte, gemeten spleetbreedte, opspaninrichting, positie en oppervlaktevoorbereiding. Dwing beide systemen niet om dezelfde vermogensinstelling te gebruiken; vergelijk het best gecontroleerde proces van elke machine binnen dezelfde productiegrenzen.
Fusie, afmetingen, uiterlijk, sterkte, lekkage, NDT, takttijd en reparatielimieten.
Het dunste, meest voorkomende en moeilijkste terugkerende werk - geen enkel blanco showcoupon.
Legering, hardheid, coating, dikte, verbinding, spleet, bevestiging, positie en oppervlaktevoorbereiding.
Documenteer vermogen, snelheid, trillingen, focus, gas, bedrading en cyclus vóór optimalisatie.
Stel het apparaat naar eigen inzicht af en noteer vervolgens de lage, nominale en hoge goedgekeurde instellingen.
Beginpunten, eindpunten, bochten, lastige toegang en de slechtst mogelijke gaten leggen zwakke marges bloot.
Vergelijk het aantal geproduceerde onderdelen per uur, herwerk, afwerking, nutsvoorzieningen, verbruiksartikelen en stilstandtijd.

Registreer de laskwaliteit, penetratie, snelheid en processtabiliteit.
Een nuttige proefinstallatie legt het geaccepteerde procesvenster vast, niet slechts één winnende instelling. Het biedt productie-, kwaliteits- en serviceteams na de installatie ook een gemeenschappelijk referentiepunt.
Welke veranderingen in elektrische en koelingsvereisten treden op bij een vermogen van 2000W?
Het vermogen kan weliswaar toenemen, maar het wattage alleen bepaalt niet de vereisten van de locatie. Een actueel commercieel voorbeeld zijn luchtgekoelde systemen van 2 kW. De exacte specificaties en handleiding van de machine – en niet een algemeen label van 2000 W – moeten de spanning, fase, stroomsterkte, stroomonderbreker, koeling en maximale belasting specificeren.

Elektrische voedingsvereisten
Vraag naar de exacte ingangsspanning, fase, vollaststroom, stroomonderbreker, stekker, aarding, kabel en tolerantie-eisen voor de voeding. Een voorbeeld van een 2 kW Miller OptX-versterker specificeert 208–240 V wisselstroom, eenfasige ingang en 32 A vollaststroom. Deze modelspecifieke waarde mag niet worden overgenomen voor een ander apparaat.

Koelcapaciteit en continue werkbelasting
Vergelijk het koeltype, het nominale vermogen bij uw omgevingstemperatuur, de inschakelduur, de warmtebelastingslimieten, de benodigde bedrijfsruimte en het alarmgedrag. Een machine die bij een test op vol vermogen draait, maar tijdens een dienst terugschakelt, levert niet de opgegeven productiecapaciteit.
Een kleinere spotgrootte kan de vermogensdichtheid verhogen; een grotere spreiding kan de energie beter verdelen. Vergelijk de goedgekeurde straalconfiguratie, niet alleen het vermogen van de bron. Zie de handleiding van Oceanplayer Laser voor spotgroottes van 0.14 mm versus 0.4 mm.
Controleer het draaddiameterbereik, de aanvoerstabiliteit, de aandrijfrollen, de voering, het mondstuk, de synchronisatie en de reserveonderdelen. Geen van beide vermogensniveaus vereist of elimineert automatisch de aanwezigheid van draad.
Vergelijk de garantie op de fiber en het pistool, de beschermvensters, nozzles, verbruiksartikelen, diagnose op afstand, lokale respons, reserveonderdelen en de procedure voor het herstellen van gekwalificeerde instellingen.
Wat is het verschil tussen een laserlasapparaat van 1500W en een van 2000W?
De prijs van de machine is slechts een deel van het antwoord. Vergelijk het complete geïnstalleerde systeem met de kosten per gekwalificeerd gelast onderdeel. Een snellere las die meer insteltijd, nabewerking, inspectie of stilstand met zich meebrengt, kan alsnog duurder uitvallen.
Gebruik één consistente kostengrens.
Vergelijk vervolgens de systemen van 1500W en 2000W bij dezelfde acceptatienorm en realistisch gebruik. Als beide systemen hetzelfde geaccepteerde vermogen leveren, wint het systeem met de laagste installatie- en gebruikskosten doorgaans.
Prijs voor het complete geïnstalleerde pakket
Als beide systemen dezelfde werklast en doorvoer leveren, voorkom dan dat u betaalt voor ongebruikte capaciteit.
De extra output verhoogt het aantal goedgekeurde onderdelen, maakt een goedkeuring overbodig of dekt winstgevend werk dat met 1500W niet in aanmerking komt.
Voer eerst tests uit met een laag, verwacht en hoog volume voordat u een demonstratie omzet in een terugbetalingsclaim.
Het juiste vermogen is de configuratie met het laagste vermogen die volledig voldoet aan de productievereisten, met een bruikbare marge. Gebruik deze twee aankoopsecties na een vergelijking van materiaal, kwaliteit, nutsvoorzieningen en kosten.
Wanneer is een handlaserapparaat van 1500 W de juiste keuze?
- Het meeste werk bestaat uit herhaalbare dunne tot middelzware vellen.
- De dunste, normale en hardste terugkerende onderdelen voldoen aan dezelfde acceptatienorm.
- De fusie, het uiterlijk en de cyclustijd blijven stabiel bij normale variaties.
- De montage is gecontroleerd en de afwerking is al minimaal.
- De 2000W-proef levert geen extra gegevens op over het aantal geaccepteerde onderdelen per ploegendienst of het rendabele toepassingsbereik.
Wanneer is een handlaserapparaat van 2000 W de juiste keuze?
- Na een verstandige procesoptimalisatie haalt de 1500W-processor niet de vereiste takttijd.
- Voor complexere, terugkerende onderdelen is een grotere, aantoonbare marge nodig op het gebied van snelheid, fusie of warmteoverdracht.
- Aluminium, koper of een ander moeilijk te verwerken materiaal wordt alleen getest bij 2 kW.
- Het bredere gekwalificeerde assortiment maakt een tweede proces, een extra bewerking of een extra machine overbodig.
- De verwachte benutting is hoog genoeg om de hogere installatie- en eigendomskosten terug te verdienen.
Test beide methoden wanneer de werkmix zeer dunne cosmetische onderdelen en hardere verbindingen bevat, wanneer de spelingen variëren, wanneer de offertes gebruikmaken van verschillende koppen of koelsystemen, of wanneer de leverancier een maximale dikte claimt zonder het materiaal, de verbinding en de inspectiemethode te specificeren.
Welke veiligheidsvoorzieningen zijn vereist voor beide vermogensniveaus?
Het werken met een krachtige, openstraallaser met handbediende fiberlaser valt onder klasse 4. Directe en gereflecteerde straling kan oog- en huidbeschadiging veroorzaken en brandgevaar opleveren. De keuze voor 1500W in plaats van 2000W neemt de noodzaak van een compleet laserbeveiligings-, rookbeheersings- en brandbeheersingssysteem niet weg.
Ontwerp het werkgebied
Gebruik een gedocumenteerde risicobeoordeling, een gecontroleerde zone of gevalideerde afscherming, gecertificeerde barrières en ramen, toegangscontrole, vergrendelingen, lichtstraalafschermers, waarschuwingsborden en noodbedieningssystemen.
Train voor het daadwerkelijke systeem.
Wijs een bevoegde persoon aan voor de veiligheid. Selecteer een veiligheidsbril op basis van de laser golflengte en optische dichtheid. Standaard lasbeschermingsmiddelen zijn op zichzelf niet voldoende voor de gereflecteerde straling van een fiberlaser.
Vang de procesemissies op.
Beoordeel de aanwezigheid van basismetaal, vulmiddel, zink, verf, olie en andere verontreinigingen. Gebruik afzuiging bij de bron om fijne dampen te beheersen zonder de afscherming te verstoren, in combinatie met geschikte brand- en hetewerkbeheersingsmaatregelen.

Waar moet je op letten voordat je een van beide machines koopt?
Vraag om een compleet productiesysteem, niet alleen om een wattageopgave. Stuur tekeningen, foto's, exacte materiaalspecificaties, diktes, gemeten spleten, naadlengtes, posities, jaarlijks volume en acceptatie-eisen. Eis schriftelijke antwoorden die tijdens de fabrieks- en locatieacceptatie gecontroleerd kunnen worden.
Laserbron en laskop
Controleer de fabrikant en het model van de lichtbron, het nominale en geleverde vermogen, de golflengte, de vezellengte, het spot- en focusbereik, de trillingspatronen, het beschermingsvenstersysteem en de kalibratiemethode.
- Registreer de geteste laserpistool, glasvezel en optiek.
- Definieer de kosten voor het vervangen van vensters, sproeiers en lenzen.
- Vergelijk de garantievoorwaarden voor de lichtbron, de glasvezel en de laskop.
Draadaanvoerapparaat en verbruiksartikelen
Controleer of elke lasverbinding autogeen of draadgevoed is. Controleer het draaddiameterbereik, de aandrijfrollen, voeringen, sproeiers, de toevoersynchronisatie, de vereisten voor beschermgas en de lokale beschikbaarheid van reserveonderdelen.
- Test de lage, normale en slechtste productieverschillen.
- Registreer het gebruikte draad en gas tijdens de acceptatie.
- Prijs van standaard verbruiksartikelen en aanbevolen reserveonderdelen.
Elektrische en koelingsconfiguratie
Gebruik de exacte modeldocumentatie om de spanning, fase, vollaststroom, stroomonderbreker, aarding, omgevingsclassificatie, koeltype, inschakelduur, vermogensreductiegedrag en bedrijfsruimte te controleren.
- Voer vóór verzending een locatieonderzoek uit.
- Test de continue output, niet slechts een korte steekproef.
- Neem de verantwoordelijkheden van de faciliteit op in de bestelling.
Veiligheid, rookafzuiging en training van operators
Vraag om een volledige systeemclassificatie, golflengte- en veiligheidsdocumentatie. Definieer het gecontroleerde gebied, de barrières, vergrendelingen, straalstoppers, persoonlijke beschermingsmiddelen (PBM's), bronafvang, brandpreventie, training en het proces voor het vrijgeven van de productie.
- Beoordeel reflecties en alle materiële verontreinigingen.
- Controleer de veiligheidsfuncties tijdens de acceptatie.
- Geef de productie niet vrij op basis van alleen machine-voorinstellingen.
Laserlasapparaat van 1500W versus 2000W: de definitieve keuze
Als beide systemen dezelfde onderdelen, kwaliteitsregels en levensduur met marge halen, kies dan voor 1500W. Kies alleen voor 2000W als de test een waardevol capaciteits- of toepassingsvoordeel aantoont. Stuur de onderdelen op die de doorslaggevende factor zijn, zodat Oceanplayer Laser een eerlijke vergelijking kan adviseren.
Een bruikbaar antwoord kan zijn: 1500W, 2000W, draadaanvoer, een andere opspaninrichting of een ander lasproces. Het doel is een acceptabel vermogen, niet het hoogste vermogen.
Veelgestelde vragen over 1500W versus 2000W laserlasapparaten
Is een draagbare laserlasmachine van 2000 W twee keer zo krachtig als een model van 1500 W?
Nee. De verhouding tussen het nominale vermogen en het totale vermogen is 2000 ÷ 1500 = 1.333, dus 2000W levert 33.3% meer maximaal nominaal vermogen. Het is niet automatisch 33.3% sneller of dieper, omdat het resultaat ook afhangt van de straalrichting, snelheid, het materiaal, de voeg en de instellingen.
Kan een laserlasapparaat van 2000 W altijd dikker metaal lassen?
Er bestaat geen universele dikteregel die altijd klopt. Een specifiek 2 kW-systeem kan een breder gekwalificeerd bereik hebben dan de 1.5 kW-versie, maar de winst varieert afhankelijk van de legering, de verbinding, de optiek, de draad en de acceptatiecriteria. Gebruik het hardste daadwerkelijke onderdeel in een gecontroleerde test.
Is 1500W voldoende voor roestvrijstalen platen?
Het kan voldoende zijn voor veel gecontroleerde toepassingen met roestvrijstalen platen, maar de dikte alleen is niet het enige antwoord. Test de exacte kwaliteit, voeg, spleet, positie en afwerking. Keur het pas goed als de fusie, afmetingen en cyclustijd binnen de productiemarge vallen.
Kan een handlasapparaat van 2000 W dun plaatmateriaal lassen?
Ja, een geschikt systeem kan onder het maximale vermogen werken en gebruikmaken van een snellere bewegingsafstand of een ander straalpatroon. Dunne randen, hoeken en beginpunten kunnen echter een kleine marge hebben tegen doorbranden. Het dunste normale deel hoort thuis in de acceptatietest.
Vereist een laserlasapparaat van 2000 W altijd meer stroom van de installatie?
Het maximale laservermogen is hoger, maar de locatievereisten zijn modelspecifiek. Controleer de spanning, fase, vollaststroom, stroomonderbreker, koeling en inschakelduur aan de hand van het exacte specificatieblad en de handleiding. Ga er niet vanuit dat elk 2 kW-systeem driefasenstroom of waterkoeling nodig heeft.
Is een procedurekwalificatie vereist voor handlasapparaten met een vermogen van 1500W en 2000W?
De vereiste procedure is afhankelijk van het product, het contract, de code en de jurisdictie. Machine-voorinstellingen zijn geen gekwalificeerde lasprocedure. Definieer de geldende eisen, het bewijsmateriaal voor acceptatie, de bedieningselementen en de wijzigingsregels voordat de productie wordt vrijgegeven.
Deze links zijn afkomstig uit het actuele publicatieregister van Oceanplayer Laser.
Bronnen en technische grenzen
De bronnen zijn gecontroleerd op 3 september 2026. Fabrikantgegevens zijn alleen van toepassing op het genoemde model en de testdefinitie. Controleer de actuele editie en de lokale toepasbaarheid van de normen voordat u een product aanschaft, in gebruik neemt of de productie vrijgeeft.
- IPG LightWELD-vergelijking — Modelspecifieke mogelijkheden, bedradings- en koelingsvoorbeelden voor de 1500 XR en 2000 XR.
- IPG 2000 XR-release — Volgens de fabrikant levert 2 kW meer dan 30% meer vermogen dan 1.5 kW.
- TWI-laslaspasinstructies — Afwegingen met betrekking tot opening, klemming, balkweving en vuldraad.
- Specificaties van de Miller OptX 2 kW — een modelspecifiek voorbeeld voor de vereisten met betrekking tot belasting, elektriciteit en bedrading.
- OSHA-lasergevaren — Klasse 4: directe, weerkaatste, huid- en brandgevaren.
- OSHA Technisch Handboek: Lasergevaren — gecontroleerde zones, trainingsruimtes en procesventilatie.
- ISO 11553-1: 2020 — veiligheidseisen voor laserbewerkingsmachines.
- ISO 15614-11: 2025 — procedurekwalificatietests voor elektronen- en laserstraallassen.
- ISO 13919-1: 2019 — Kwaliteitsniveaus voor laserlasfouten bij staal, nikkel en titanium.
- ISO 13919-2: 2021 — kwaliteitsniveaus voor laserlassen van aluminium, magnesium en zuiver koper.
Deze kopersgids combineert documentatie van de fabrikant, actuele veiligheids- en lasnormen en een praktisch acceptatietestkader. De uiteindelijke instellingen en kwalificatie moeten worden geverifieerd op de daadwerkelijke materialen, verbindingen en productieomstandigheden van de koper.