

3 manieren waarop thermische geleidbaarheid van invloed is Lasdefecten
Thermische geleidbaarheid beïnvloedt lassen doordat het warmte van de lasnaad afvoert. Het helpt bepalen of de randen goed samensmelten, hoe de las en het omliggende metaal afkoelen en waar ongelijkmatige verwarming spanning en vervorming veroorzaakt. Maar het is op zichzelf geen diagnose van een defect: de legering, de vorm van de lasnaad, de warmtebron, verontreiniging en de gebruikte opspaninrichting kunnen het resultaat beïnvloeden.

Wat betekent thermische geleidbaarheid bij lassen?
Thermische geleidbaarheid beschrijft hoe gemakkelijk warmte door een materiaal wordt geleid. Het symbool ervoor is k en de gebruikelijke eenheid is W/(m·K). Bij hetzelfde temperatuurverschil voert een materiaal met een hogere geleidbaarheid meer warmte af van het warme gebied.
Beschouw het koelere metaal naast een lasnaad als een warmteafvoer. Het smeltbad heeft voldoende energie nodig om de benodigde verbindingsvlakken te smelten, terwijl de warmte zich verspreidt naar de rest van het onderdeel. Een dikke plaat of een nauw aansluitende steunbalk kan een veel grotere warmteafvoer bieden dan een dunne, onondersteunde rand.
Geleidbaarheid is iets anders dan warmtecapaciteit en laserabsorptie. Warmtecapaciteit beschrijft de energie die nodig is om de temperatuur van een materiaal te verhogen. Thermische diffusiviteit combineert geleidbaarheid, dichtheid en warmtecapaciteit om te beschrijven hoe snel temperatuurveranderingen zich verspreiden. Laserabsorptie beschrijft hoeveel invallend licht als energie in het materiaal wordt opgenomen.
De schets toont warmtestroompaden, geen berekende temperatuurkaart. In een echte las variëren deze eigenschappen met de temperatuur. Smelten kost ook energie en vloeibaar metaal stroomt. Daarom kan een geleidbaarheidsgetal bij kamertemperatuur wel een trend verklaren, maar geen volledige las voorspellen. In de discussie over lasmodellering van NASA wordt de noodzaak beschreven om thermische, vloeistofstroom- en mechanische eigenschappen te combineren.
Wat zijn de thermische geleidbaarheidswaarden van veelgebruikte lasmetalen?
Koper en aluminium geleiden warmte veel gemakkelijker dan roestvrij staal 304 bij temperaturen rond kamertemperatuur. Een waarde voor puur aluminium is echter niet per se een waarde voor elke aluminiumlegering. De kwaliteit, harding en temperatuur moeten allemaal meegewogen worden.
| Materiaal / conditie | Geleidingsvermogen W / (m · K) | Referentietemperatuur | Gegevensbasis en beperkingen |
|---|---|---|---|
| Koper | 400 | 295 K (ongeveer 22 °C) | NIST-referentietabel; algemene metaalreferentie, geen certificaat voor een specifiek koperproduct. |
| Aluminium | 235 | 295 K (ongeveer 22 °C) | NIST-referentietabel; geen 6061, 5083 of andere legeringsspecifieke waarde. |
| 6061-T6 / T651 aluminium | 167 | 20 ° C | Kaiser-gegevens voor platen, rollen en panelen, pagina 2; typische waarde, Rev. 05/06. |
| 304 roestvrij staal | 15 | 295 K (ongeveer 22 °C) | NIST-referentietabel; gebruik temperatuurafhankelijke gegevens voor een thermisch model. |
Schaal het lasvermogen niet op basis van de geleidbaarheidsverhouding. Een vergelijking van de geleidbaarheid is geen regel voor het kiezen van wattage, stroomsterkte, lassnelheid of voorverwarming. Het benodigde smeltvolume, de geabsorbeerde energie en de warmteverliespaden zijn andere aspecten van het probleem.
Voor temperatuurspecifieke gegevens over roestvrij staal en omrekeningen naar eenheden, zie thermische geleidbaarheid van roestvrij staal 304: waarden en grafiek.
1. Welke invloed heeft thermische geleidbaarheid op fusie en penetratie?
Een sterke koelplaat kan ervoor zorgen dat het lasoppervlak te koud blijft om goed te lassen. Dit is vooral belangrijk bij een koude start, in de buurt van een dikke verbinding of naast een contactpunt. De bovenste lasrups kan er glad uitzien, terwijl een deel van de lasnaad of de zijwand niet is gelast.
Houd de twee termen gescheiden. Smeltproces betekent dat de materialen op de plaats van de verbinding zijn samengesmolten. Indringing beschrijft de diepte die de las bereikt. Een diepe las in het midden bewijst niet noodzakelijkerwijs dat beide zijwanden zijn samengesmolten. Onze handleiding voor laspenetratie legt het onderscheid op verbindingsniveau uit.
Bij een koude start en bij opgewarmde onderdelen zijn aparte controles nodig.
Aluminium is een nuttig voorbeeld. AWS wijst op de moeilijke fusie bij het begin van de boog als een gevolg van de hoge geleidbaarheid. Tijdens het lassen kan het omringende werkstuk echter opwarmen. Een instelling die in het begin net aan de grens zat, kan later een grotere smeltzone creëren. De handleiding voor aluminiumlassen van AWS bespreekt daarom de controle van het begin en einde van het lasproces.
Voordat u het vermogen verhoogt, inspecteer de lasnaad, de toegankelijkheid, de oppervlaktevoorbereiding, de positie van de lastoorts of lasstraal en de werkelijke lassnelheid. Een geblokkeerde zijwand of een verkeerd uitgelijnde lasstraal zal niet automatisch verbeteren door meer vermogen. Bij booglassen kan een te hoge stroomsterkte of een te lage lassnelheid er ook voor zorgen dat het smeltbad te ver vooruitloopt en een slechte penetratie veroorzaakt. Australian Welding Institute: fusiefouten.
Waarom kan het toevoegen van warmte doorbranden veroorzaken?
Te veel plaatselijke smelting kan doorbranden veroorzaken, vooral bij een dunne sectie, een grotere opening of een bewegingsonderbreking. Een instelling die een probleem met een koude start oplost, kan daarom een opgewarmd onderdeel beschadigen.
Vergelijk de voeg met de vereiste fusie, penetratie en wortelconditie. De breedte van de voegrand en een glad oppervlak zijn niet voldoende om een wijziging goed te keuren.
Waarom laserabsorptie ook de penetratie beïnvloedt
Koperlaserlassen combineert snelle warmtegeleiding met golflengteafhankelijke absorptie. Het veranderen van de golflengte of de vorm van de laserstraal kan de manier waarop energie het werkstuk binnendringt beïnvloeden; dit verandert de bulkgeleidbaarheid van koper niet. Het overzicht van koperlassen van TRUMPF legt de strategieën voor koppeling met groen licht en infraroodstralen uit.
Bij laserlassen met warmtegeleiding smelt het oppervlak en wordt de warmte naar het werkstuk geleid. Bij dieplassen zorgt een dampholte, een zogenaamd sleutelgat, ervoor dat de energieoverdracht onder het oppervlak verandert. Geleidbaarheid blijft belangrijk, maar ook focus, vermogensdichtheid, indringdiepte en stabiliteit van het sleutelgat moeten in overweging worden genomen. TRUMPF: lassen met warmtegeleiding.
2. Welke invloed heeft het afkoelen van de las op porositeit, scheurvorming en de warmtebeïnvloede zone (HAZ)?
De warmtestroom beïnvloedt de tijd dat het materiaal heet is en het afkoelingsproces, maar de legering bepaalt wat die veranderingen teweegbrengen. Het smeltbad stolt, terwijl het nabijgelegen, nog niet gesmolten metaal van structuur kan veranderen. Dat omringende gebied is de warmtebeïnvloede zone, ofwel HAZ.
Porositeit vereist een gasbron, niet alleen snelle koeling.
Porositeit bestaat uit gasbellen die tijdens het stollen van de las worden ingesloten. De warmtestroom beïnvloedt de tijd die de bellen hebben om te ontsnappen, maar levert het gas niet. Vocht, olie, oppervlaktecoatings of een slechte afscherming kunnen een belangrijkere oorzaak zijn. Bij aluminium is waterstof afkomstig van vocht en koolwaterstoffen een groot probleem.
Controleer de verontreiniging en de afschermingsroute voordat u probeert poriën te "genezen" met meer warmte. Een langer aanhoudend smeltbad is geen bewijs dat de gasbron is verwijderd. Australian Welding Institute: oorzaken van porositeit.
Snelle afkoeling kan gevoelige staalsoorten harder maken.
Sommige koolstof- en laaggelegeerde staalsoorten kunnen tijdens snelle afkoeling een harde, scheurgevoelige structuur ontwikkelen. Waterstofscheuren vereisen meer dan alleen deze structuur: er moeten ook waterstof en trekspanning aanwezig zijn. Het kan pas ontstaan nadat de las is afgekoeld, waardoor een onmiddellijke visuele controle niet altijd voldoende is. De richtlijnen van TWI voor waterstofscheuren leggen deze combinatie uit.
De praktische reactie hangt af van de staalsamenstelling, dikte, fixatie, waterstofbeheersing en de lasprocedurespecificatie (WPS). Pas de voorverwarmings- of afkoelingsregels voor staal niet zomaar toe op aluminium, alleen omdat beide soorten verbindingen scheuren.
Warmtebehandelbaar aluminium kan in de buurt van de las zachter worden.
Bij warmtebehandelbaar aluminium zoals 6061-T6 kan lassen de versterkende structuur verstoren en de sterkte in de warmtebeïnvloede zone (HAZ) verminderen. Dit is niet hetzelfde mechanisme als de harding in een gevoelig staal. Scheurvorming tijdens de stolling van aluminium hangt ook af van de compatibiliteit van het vulmateriaal, de vorm van de las en de mate van fixatie – niet alleen van de geleidbaarheid. TWI: lasbaarheid van aluminiumlegeringen.
Waar sterkte van belang is, dient u de eigenschappen van de lasverbinding te controleren die in het ontwerp vereist zijn. De T6-sterkte van het basismetaal mag niet automatisch worden toegekend aan het gelaste gedeelte.
De verkleuring door hitte is niet de grens van de warmtebeïnvloede zone (HAZ). De oppervlaktekleur is ook afhankelijk van oxidatie, afscherming en de conditie van het oppervlak. Een smalle gekleurde band bewijst niet dat er een smalle verzachte zone is of dat de sterkte acceptabel is. Gebruik de voorgeschreven inspectie of eigenschapstest. TWI legt de grootte van de HAZ en de verkleuring door hitte uit.
3. Welke invloed heeft de thermische geleidbaarheid op de vervorming van de las?
Geleidbaarheid helpt bij het vormen van temperatuurverschillen; ongelijke uitzetting en krimp zetten die verschillen om in spanning en beweging. Heet metaal probeert uit te zetten tegen koeler materiaal. Naarmate de verbinding afkoelt, krimpt deze. Wanneer de spanning en de weerstand permanente vervorming veroorzaken, kan het onderdeel buigen, verdraaien of krimpen en afwijken van de gewenste afmetingen.
Een lage geleidbaarheid betekent niet automatisch meer vervorming.
De geleidbaarheid moet in samenhang met thermische uitzetting, stijfheid, vloeigedrag, dikte en laslocatie worden beschouwd. Een aluminiumplaat met een hoge geleidbaarheid kan nog steeds ernstig vervormen, omdat warmteverspreiding de uitzetting en krimp van de las niet compenseert.
Een dun paneel met een lange lasnaad vormt een ander probleem dan een compact, dik onderdeel. Door alleen de materiaaleigenschappen te vergelijken, wordt de structurele respons over het hoofd gezien. Het vervormingsoverzicht van TWI bespreekt deze onderling samenwerkende factoren.
Controleer het onderdeel na afkoeling en laat het los.
Een opspaninrichting heeft twee functies die niet met elkaar verward mogen worden: het beperkt beweging en het contactoppervlak voert warmte af. De naastgelegen foto toont vervorming in een niet-opgespannen gelast proefstuk; er wordt geen vergelijking gemaakt tussen materiaalgeleidbaarheden. Een onderdeel dat tijdens het lassen vlak wordt gehouden, kan bewegen wanneer het wordt losgelaten. Noteer de afmetingen in de toestand zoals vereist in de tekening of het inspectieplan, niet alleen wanneer het is vastgeklemd.
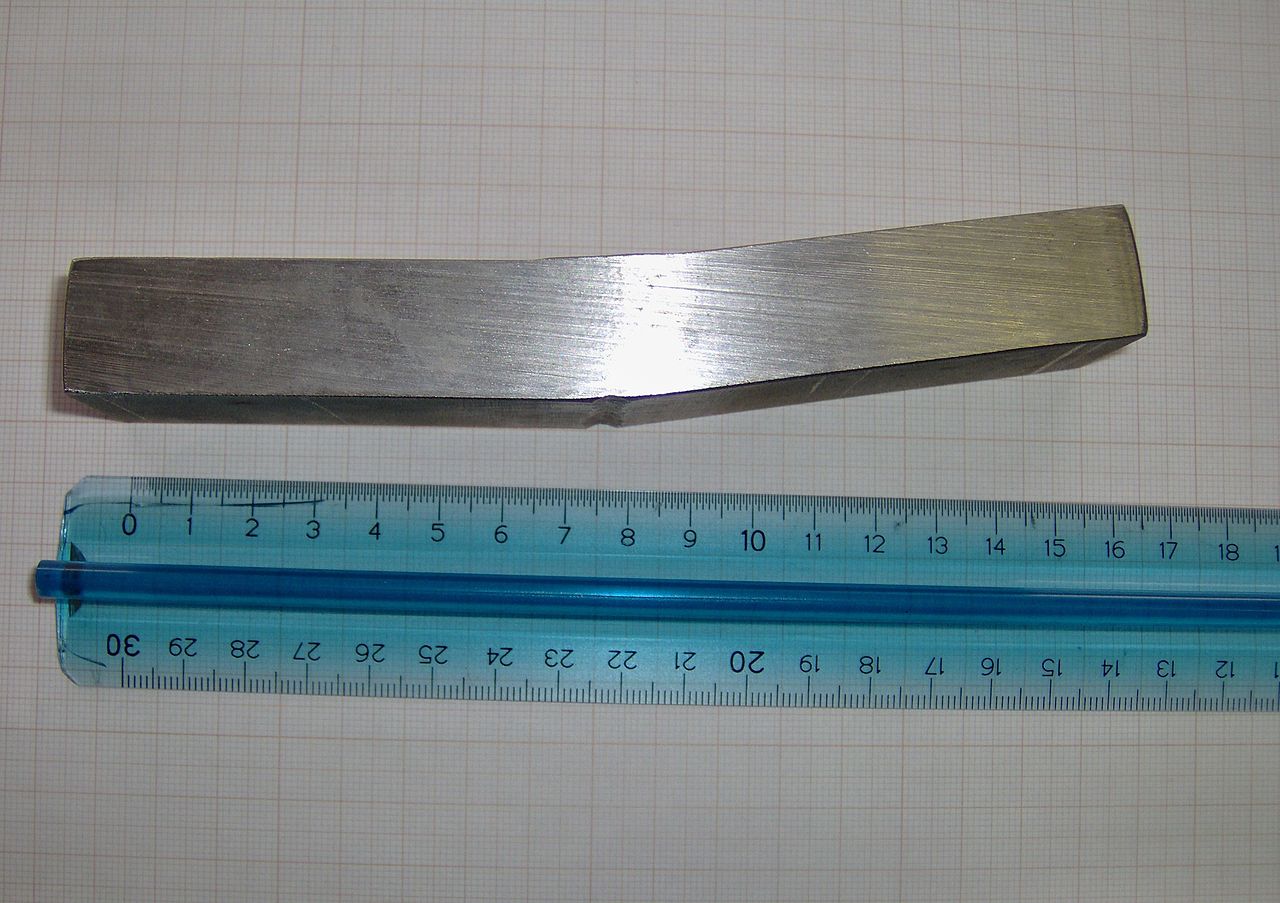
Nuttige beheersmaatregelen kunnen onder meer een gebalanceerde lasvolgorde, een verbinding die onnodig lasvolume vermijdt, herhaalbaar contact met de opspaninrichting en beperkingen op warmteaccumulatie omvatten. Elke aanpassing moet nog steeds voldoen aan de eisen voor fusie en sterkte. Het verminderen van de warmte totdat het paneel recht blijft, is geen succesvolle oplossing als de verbinding niet meer smelt. TWI: waarom lassen vervorming veroorzaakt.
Waarom kan dezelfde instelling bij het ene onderdeel wel werken en bij het andere niet?
De machine kan een instelling herhalen terwijl de thermische startconditie verandert. Het werkstuk kan warmer beginnen, de opspaninrichting kan warmte vasthouden of de pauze tussen cycli kan korter zijn. Verschillen in dikte en contact met de opspaninrichting kunnen ook het warmteverliespad beïnvloeden.
Een voorbeeld van een koude start versus een herhaalde cyclus.
Hypothetische situatie in een werkplaats: een 6061-T6 lasverbinding vertoont onvolledige fusie nabij het begin van de eerste lasnaad. Later in dezelfde batch geeft hetzelfde recept overmatige wortelsmelting. De verleidelijke reactie is om een compromisvermogensinstelling te kiezen.
Een betere eerste vraag is of het werkstuk en de opspaninrichting aan het begin van elke las in dezelfde toestand verkeren. Markeer vergelijkbare begin-, midden- en eindpunten. Noteer de begintemperaturen, de werkelijke verplaatsing, de tussenruimtes en de pauzes tussen de lassen. Vergelijk vervolgens de vereiste lasnaadafmetingen op die punten.
Als de resultaten de temperatuur volgen terwijl de andere factoren gecontroleerd worden, is warmteaccumulatie een sterkere verklaring. Als ze daarentegen een veranderende spleetbreedte of straalpositie volgen, onderzoek dan die oorzaak. Dit zijn mogelijke observaties voor een voorgestelde proef, geen gepubliceerde testresultaten van Oceanplayer Laser.
Gebruik de bevinding om een herhaalbare startconditie en een toegestaan productiebereik te definiëren. Het wijzigen van vermogen, start-/eindregeling, koeltijd of het ontwerp van de mal wordt dan een gecontroleerde procedurewijziging, in plaats van een gok gebaseerd op de legeringsnaam.
Hoe kun je een probleem met de warmteoverdracht vaststellen voordat je de lasinstellingen wijzigt?
Begin met het vaststellen van de locatie en het tijdstip van de imperfectie. De onderstaande tabel geeft prioriteiten voor het onderzoek, geen eenduidige diagnose. Of een imperfectie afkeurenswaardig is, hangt af van de geldende acceptatie-eisen.
| Waargenomen symptoom | Mogelijke warmtestroomverbinding | Concurrerende reden om te controleren | Nuttige vergelijking |
|---|---|---|---|
| Slechte fusie aan het begin | Een koud onderdeel of een koude achterkant voert de warmte snel af. | Start de timing, oxide, toegang of straal-/toortsuitlijning. | Begin secties met dezelfde tussenruimte en gemeten beginconditie. |
| Diepere penetratie later | De temperatuur van het onderdeel of de mal stijgt tijdens de productie. | Langzamer reizen, grotere afstand of veranderde focus. | Start-/midden-/eindsecties plus een reis- en temperatuurregistratie. |
| Poriën in de las | Stolling heeft invloed op het ontsnappen van gas. | Vocht, olie, afschermingsproblemen of een instabiel laser-keyhole. | Gecontroleerde reinigings-/afschermingsproef en passende interne inspectie. |
| Scheuren na het lassen | De thermische cyclus beïnvloedt de structuur en de spanningen. | Verkeerd vulmateriaal, gevoeligheid van de legering, waterstof of hoge spanning. | Locatie en tijdstip van scheuren, gegevens over kwaliteit/vulstoffen en vereiste metallurgische controles. |
| Paneelbuigingen of -verdraaiingen | Ongelijkmatige verwarming en krimp. | Voegindeling, lasvolume, lasvolgorde of inconsistente klemming. | Afmetingen na afkoeling en lossing, met gebruikmaking van dezelfde referentiepunten. |
| Doorbranden op één plek | Plaatselijke warmteophoping of het koelvermogen neemt af. | Dunne doorsnede, grote opening, bewegingspauze of overmatige lokale energie. | Dikte-/spleetkaart en procesregistratie op de exacte locatie van het defect. |
Wat moet een traceerbaar lasproefverslag bevatten?
Spreek vóór de test de gewenste resultaten af: fusie en indringing van de verbinding, toegestane onvolkomenheden, afmetingen na afkoeling en eventuele eisen met betrekking tot sterkte of lekdichtheid. Neem de numerieke limieten over uit de tekening en de toepasselijke procedure – niet uit de geleidbaarheidstabel.
- Noteer het materiaal en de opstelling. Geef elke proef een uniek ID. Noteer de legering en hardingsgraad, de dikte en de spleetbreedte in mm, de tekening van de verbinding, de oppervlaktevoorbereiding, het vulmiddel, de afscherming en het contact met de mal. Noteer voor laserproeven ook de golflengte en de bedrijfsmodus van de laserbron, het geleverde vermogen in W op het gedefinieerde meetpunt, de focus- of spotconfiguratie, de instellingen voor de trillingen en de bewegingssnelheid in mm/s.
- Verander één verdachte factor tegelijk. Houd de inspectielocaties en meetmethode consistent. Als de temperatuur de variabele is, registreer dan de temperatuur van het onderdeel en de testopstelling in °C op gemarkeerde locaties en tijdstippen. Gebruik dezelfde geschikte meetmethode; ongecorrigeerde infraroodmetingen op reflecterend blank metaal kunnen misleidend zijn.
- Controleer het gewenste resultaat, niet alleen het uiterlijk. Koppel de monster-ID aan afbeeldingen van het begin-, midden- en eindgedeelte met een schaalverdeling, gemeten fusie- en penetratiediepte, en afmetingen in afgekoelde/ontladen toestand. Voeg mechanische, lek- of geschikte niet-destructieve testen toe indien nodig. Registreer geslaagd/niet geslaagd voor elke overeengekomen limiet, inclusief afgekeurde monsters.
- Herhaal dit voor alle productieomstandigheden. Neem koude starts, opwarming en relevante onderbrekingen mee in de metingen. Houd de goedgekeurde veiligheids- en afzuigconfiguratie aan. Eén goed testexemplaar is niet voldoende om het volledige werkingsbereik te bepalen.
Dwarsdoorsneden tonen alleen de onderzochte locaties. Voor productiegoedkeuring moeten de inspectiemethode, de reikwijdte en de beperkingen afgestemd zijn op de verbinding; één aantrekkelijke doorsnede is geen garantie voor de kwaliteit van de gehele las.
Moet je de verwarming voorverwarmen of de vulstof vervangen om het probleem op te lossen?
Geen van beide keuzes mag uitsluitend op basis van thermische geleidbaarheid worden gemaakt. Voorverwarmen verandert de begintemperatuur en de koelomstandigheden, dus het kan nuttig zijn wanneer het materiaal en de betreffende procedure dit vereisen. Het lost echter geen problemen met de toegankelijkheid op, verhelpt geen gaslekken en maakt een incompatibel vulmiddel niet geschikt.
Voor gevoelige staalsoorten maakt voorverwarming deel uit van een breder plan ter beheersing van waterstofscheurvorming. Voor warmtebehandelbaar aluminium moet ook extra verwarming worden overwogen, afhankelijk van de vereiste materiaalconditie en voegeigenschappen. Gebruik de toepasselijke WPS (Warehouse Process Specification) en materiaalrichtlijnen in plaats van een algemene voorverwarmingstemperatuur.
Bij de keuze van het vulmateriaal draait het vooral om compatibiliteit met het basismetaal, scheurweerstand, vereiste eigenschappen en gebruiksomstandigheden. Het afstemmen van de geleidbaarheid is niet het doel. Voor een praktische, legeringsspecifieke vergelijking, zie 5356 vs 4043 vs 4643 vulmateriaal voor 6061 aluminium.
De nuttige regel: beschouw warmteoverdracht als één onderdeel van het bewijsmateriaal. Identificeer eerst het defectmechanisme en bepaal vervolgens een aanpassing die de verbinding verbetert zonder elders een nieuw probleem te creëren.
Stuur Oceanplayer Laser de exacte legering en hardheid, dikte, schets van de verbinding, foto's van het defect, huidige instellingen en het gewenste inspectieresultaat. Vermeld ook of het probleem zich voordoet bij een koude start, tijdens een lange las of na het produceren van meerdere onderdelen.
Bespreek de gezamenlijke en proefomstandigheden →Gerelateerde lashandleidingen
Bronnen en beeldcredits
- NIST-referentietabellen en Technische gegevens Kaiser 6061, pagina 2 — de materiaalwaarden en referentieomstandigheden die hierboven zijn gebruikt.
- AWS: Een gids voor uitstekende aluminiumlassen en Australisch Lasinstituut: fusie en porositeit — koude starts, toegang tot gewrichten en gasgerelateerde onvolkomenheden.
- TWI: waterstofscheuren in staal, lasbaarheid van aluminiumlegeringenen de door hitte getroffen zone — materiaalspecifieke scheurvorming, verweking en inspectielimieten.
- TWI: het voorkomen en corrigeren van vervorming en Wat veroorzaakt vervorming? — uitzetting, inkrimping, beperking en permanente beweging.
- TRUMPF: koperlassen en warmtegeleidingslassen — optische koppeling en het verschil tussen laserlasmodi.
- NASA NTRS: Het belang van eigenschappen bij het modelleren — waarom lasanalyse meer dan één materiaaleigenschap bij kamertemperatuur vereist.
- Fluke: infrarood thermometer meting — Beperkingen bij metingen van emissiviteit en reflecterende metalen.
- Foto van laserlassen: Krorc. Foto van vervorming van een gelaste plaat: Claudio NardiBeide via Wikimedia Commons onder CC BY-SA 3.0De afbeeldingen zijn verkleind, niet bijgesneden. Deze afbeeldingen van derden illustreren processen, niet de testresultaten van Oceanplayer Laser.