

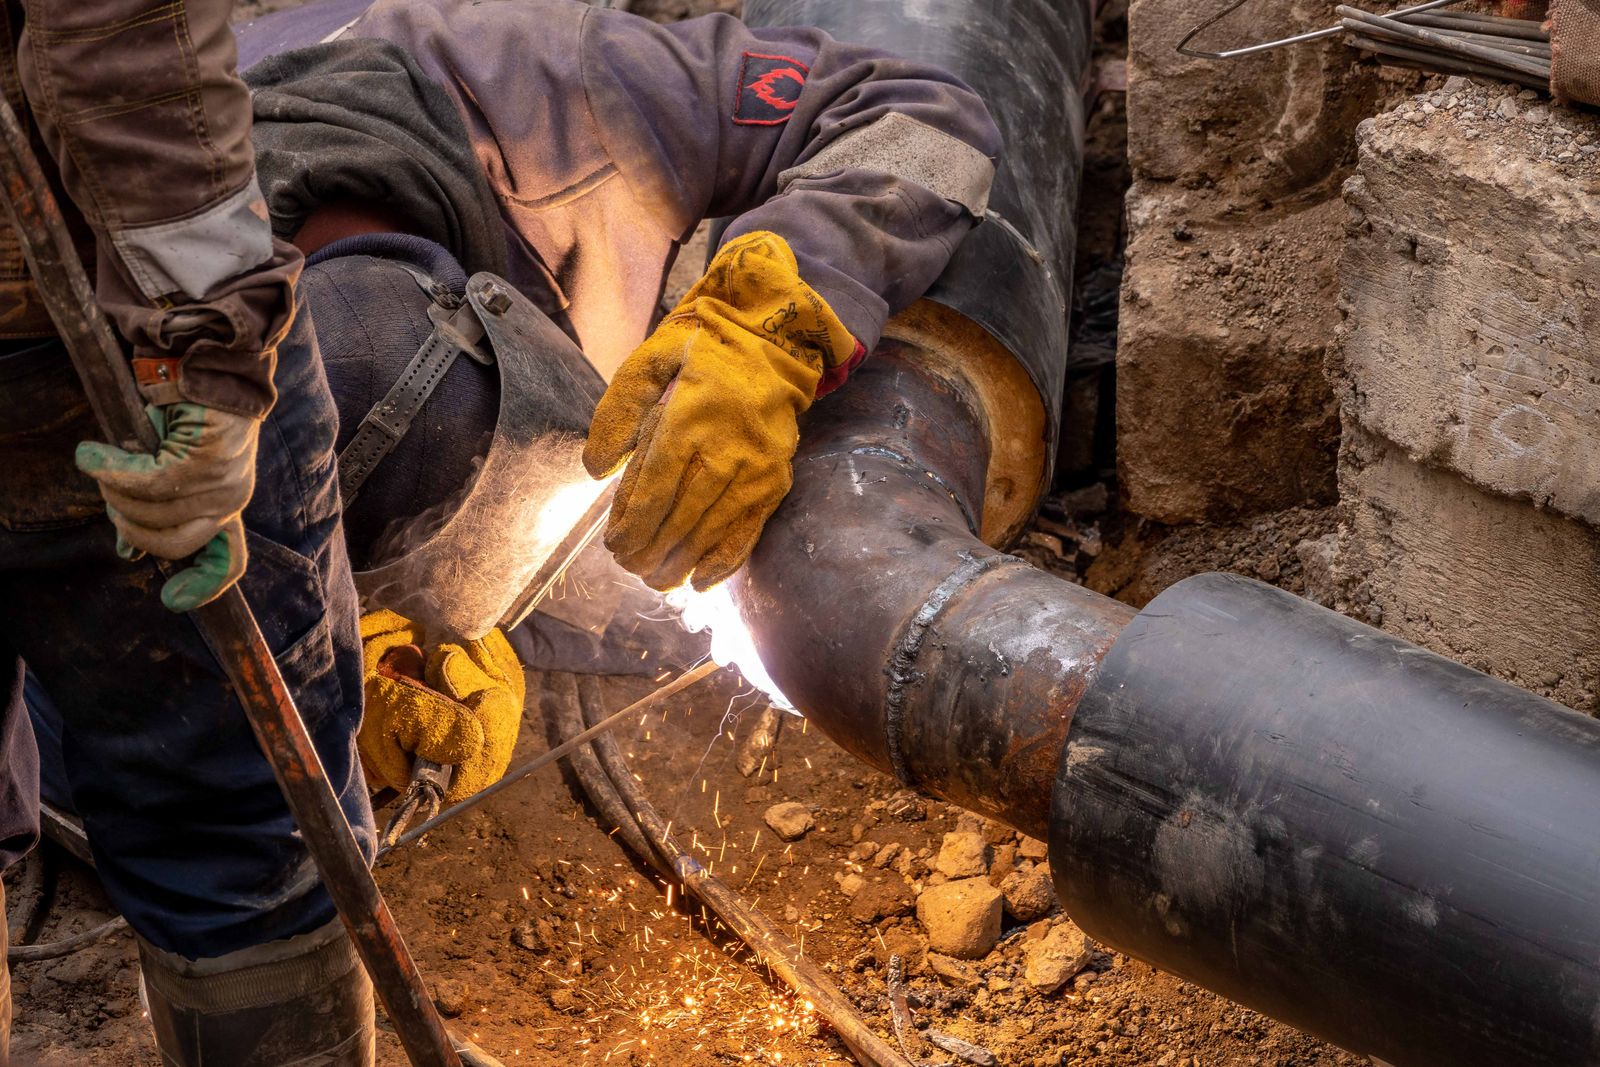
4130 Steel Eigenschappen, samenstelling en toepassingen
4130 is een laaggelegeerd chroom-molybdeenstaal, vaak chromoly genoemd. Hoewel mensen vaak zoeken naar "4130 koolstofstaal", is het geen gewoon koolstofstaal. Het combineert nuttige sterkte en taaiheid met de mogelijkheid om gevormd, bewerkt en gelast te worden. De werkelijke sterkte hangt af van het product en de warmtebehandeling, niet alleen van het kwaliteitsnummer.
Wat is 4130-staal en wat betekent dat getal?
SAE 4130, ook wel aangeduid als UNS G41300, behoort tot de familie van chroom-molybdeenlegeringsstaal. In het traditionele SAE-naamgevingssysteem identificeert 41 deze familie en 30 geeft een koolstofgehalte van ongeveer 0.30% aan. "Chromoly" is de bijnaam voor de familie; het duidt niet op één specifieke kwaliteit.
De legeringselementen zorgen ervoor dat het staal tijdens de warmtebehandeling harder wordt. Deze eigenschap wordt hardbaarheid genoemd : hoe gemakkelijk een harde structuur zich vormt in een doorsnede tijdens het afkoelen. Het is iets anders dan hardheid , wat een gemeten weerstand tegen indrukking op een bepaalde plaats is.
Dat onderscheid verklaart waarom twee authentieke 4130-producten zich verschillend kunnen gedragen. Zacht materiaal is mogelijk geschikt voor een gevormde beugel; warmtebehandeld materiaal is mogelijk geschikt voor een belaste as. Geen van beide eigenschappen kan worden afgeleid uit een label waarop alleen "4130" staat.
Kies de juiste conditie voor het werk: gegloeid materiaal voor gemakkelijker vormen of bewerken; genormaliseerd materiaal wanneer de gecertificeerde eigenschappen geschikt zijn voor het onderdeel; gehard en getemperd materiaal wanneer een specifieke, hogere sterkte vereist is. Als het onderdeel gelast moet worden, beoordeel dan de eigenschappen na het lassen en eventuele nabewerking.
Wat is de chemische samenstelling van 4130 staal?
De gangbare gepubliceerde waarden liggen tussen 0.28 en 0.33% koolstof, 0.80 en 1.10% chroom en 0.15 en 0.25% molybdeen per gewichtseenheid . Deze legeringstoevoegingen onderscheiden 4130 van een gewone koolstofstaalsoort. De rest bestaat voornamelijk uit ijzer, met gecontroleerde hoeveelheden andere elementen.
Veeg de tabel zijwaarts om alle kolommen te bekijken.
| Element | Gepubliceerd bereik / limiet | Waarom dit zo belangrijk is |
|---|---|---|
| Carbon Fibre | 0.28-0.33% | Heeft een grote invloed op de haalbare hardheid, sterkte en lasbaarheid. |
| Chromium | 0.80-1.10% | Verbetert de hardbaarheid; deze hoeveelheid maakt het staal niet roestvrij. |
| Molybdeen | 0.15-0.25% | Ondersteunt de hardbaarheid en de weerstand tegen verzachting tijdens het temperen. |
| Mangaan | 0.40-0.60% | Draagt bij aan de hardbaarheid en de beheersing van het staalproductieproces. |
| Silicium | 0.15-0.35% | Wordt gebruikt bij deoxidatie; draagt ook bij aan de sterkte. |
| Fosfor | % Maximum 0.035 | Een beperkt restelement. |
| Zwavel | % Maximum 0.040 | Een beperkt restelement dat invloed heeft op insluitsels en ductiliteit. |
Bron: TSM Steel, AISI 4130-gegevensblad . Dit zijn geen universele limieten voor elk 4130-product. Zo vermeldt de referentielijst van AED voor plaatstaal een maximum van 0.025% fosfor en zwavel. Gebruik de productspecificaties en het fabriekstestrapport voor acceptatie.

Waarom de productspecificaties belangrijk zijn
Een chemische overeenkomst bewijst niet dat buis, staaf en plaat onderling verwisselbaar zijn. Hun afmetingen, productieprocessen, tests en leveringsvoorwaarden verschillen.
ASTM A519/A519M heeft bijvoorbeeld betrekking op naadloze mechanische buizen , niet op elk product dat van 4130-staal is gemaakt. Buizen van vliegtuigkwaliteit vereisen mogelijk een specifieke AMS-specificatie. Een materiaaltestrapport ( MTR ) moet de betreffende batch koppelen aan de specificatie op de bestelling.
Controleer vóór het snijden het warmtenummer op het materiaal aan de hand van het certificaat. Dit verwijdert de originele markering en zorgt ervoor dat de link tussen het onderdeel en het bijbehorende materiaal behouden blijft.
Wat zijn de sterkte en hardheid van 4130 staal?
Er bestaat geen uniforme vloeigrens, treksterkte of hardheid voor alle 4130-staalsoorten. Gepubliceerde waarden zijn alleen bruikbaar als rekening wordt gehouden met de afmetingen en de conditie van het product. De onderstaande voorbeelden laten zien hoeveel de verwerking het resultaat kan beïnvloeden.
De vloeigrens beschrijft het punt waarop permanente vervorming optreedt. De treksterkte is de maximale technische spanning die wordt bereikt tijdens een trekproef. De Brinell-hardheid meet de weerstand tegen indrukking. Ze beantwoorden verschillende vragen; een hardheidsgetal is geen volledige specificatie voor sterkte of taaiheid.
Veeg de tabel zijwaarts om alle kolommen te bekijken.
| Productconditie en herkomst | treksterkte | Rendementswaarde | Brinell-hardheid |
|---|---|---|---|
| Warmgewalst, gegloeid Alro gemiddelde testgegevens | 84 ksi ≈579 MPa | 53 ksi ≈365 MPa | 183 |
| Genormaliseerd bij 1600 °F (≈871 °C), luchtgekoeld. E&J-gegevens over één enkele warmtegolf | 97 ksi ≈669 MPa | 63.25 ksi ≈436 MPa | 197 |
| Afgekoeld in water vanaf 857 °C (1575 °F), getemperd bij 482 °C (900 °F) E&J-gegevens over één enkele warmtegolf | 161 ksi ≈1110 MPa | 137.5 ksi ≈948 MPa | 321 |
| Dezelfde afkoeltemperatuur, getemperd op 1100°F (≈593°C) E&J-gegevens over één enkele warmtegolf | 128 ksi ≈883 MPa | 113.25 ksi ≈781 MPa | 262 |
Bronnen: Alro Metals Guide, pagina's 11-4–11-5 en Earle M. Jorgensen, 4130 mass-effect data, sectie R pagina 13. Alro geeft de resultaten weer als gemiddelden; E&J geeft aan dat de waarden afkomstig zijn van één smeltgang. SI-waarden zijn afgeronde omrekeningen. De vermelde temperaturen beschrijven de referentietests, niet een volledige warmtebehandelingsprocedure.
Hoe de tabel te lezen: de twee E&J-voorbeelden van gehard en getemperd staal gebruiken dezelfde staafdiameter en afkoeltemperatuur. Een hogere tempertemperatuur resulteert in een lagere sterkte en hardheid. Dit illustreert een afweging in het productieproces – geen gegarandeerd resultaat voor uw onderdeel. Een andere doorsnede, chemische samenstelling of thermische cyclus kan andere waarden opleveren.
Is 4130 lichter of stijver dan zacht staal?
4130 heeft een typische dichtheid van ongeveer 7.8 g/cm³, of 7,800 kg/m³ , vergelijkbaar met gewone staalsoorten. Een vervangend onderdeel van dezelfde afmetingen weegt daarom ongeveer hetzelfde. Eventuele nuttige gewichtsbesparing komt voort uit een ontwerp dat veilig met minder materiaal kan worden uitgevoerd, niet uit een veel lagere dichtheid.
Verwar een hogere vloeigrens niet met een hogere stijfheid. Een sterkere buis kan beter bestand zijn tegen permanente buiging, terwijl deze onder normale belasting nog wel kan doorbuigen. De buisdiameter, wanddikte, onondersteunde lengte, knik en vermoeiing moeten allemaal worden gecontroleerd voordat de doorsnede wordt verkleind.
Welke veranderingen worden er door gloeien, normaliseren en warmtebehandeling aan 4130 teweeggebracht?
Warmtebehandeling verandert de interne structuur van het staal. Het kan een onderdeel gemakkelijker te vormen maken, een consistentere uitgangsconditie opleveren of een hogere sterkte creëren. De juiste aanpak hangt af van de functie die het uiteindelijke onderdeel moet vervullen.
Gegloeid 4130
Gloeien zorgt voor een zachtere structuur, waardoor het materiaal gemakkelijker te vormen en te bewerken is. Sferoidiseren is een specifieke verzachtingsbehandeling die de vorm van carbiden verandert. Geen van beide termen garandeert dat het materiaal al aan de uiteindelijke structurele eisen voldoet.
Genormaliseerd 4130
Normaliseren verhit het staal tot in het austenitische gebied, waarna het aan de lucht afkoelt. Dit kan een meer uniforme structuur opleveren. De doorsnede blijft echter van belang, omdat dikke en dunne gedeelten niet in hetzelfde tempo afkoelen.
Gehard en getemperd 4130
Afschrikken kan een harde structuur creëren; temperen vermindert de brosheid en past de sterkte en taaiheid aan. Het midden van een dik onderdeel kan anders reageren dan het oppervlak, dus de testlocatie is belangrijk.
Moet de warmtebehandeling vóór of na het lassen plaatsvinden?
Plan de volgorde voordat u het materiaal bestelt. Lassen na de uiteindelijke warmtebehandeling creëert een nieuwe lokale thermische cyclus: de las en het omliggende metaal hebben mogelijk niet langer de gecertificeerde eigenschappen van het basismetaal. Warmtebehandeling na het lassen kan dit probleem verhelpen, maar kan ook de afmetingen veranderen of de sterkte elders verminderen.
Spanningsvermindering is niet hetzelfde als het herstellen van alle oorspronkelijke eigenschappen. Een warmtebehandeld onderdeel moet voldoen aan overeengekomen eisen op het gebied van sterkte, hardheid, taaiheid en afmetingen. Het gekozen proces moet aan al deze eisen tegelijk voldoen.
Bij nabewerking kan zachter materiaal de snijkrachten verminderen, maar de uiteindelijke warmtebehandeling kan de afgewerkte vorm vervormen. Plan de voorbewerking, warmtebehandeling en nabewerking als één geheel wanneer de toleranties nauw zijn. Wijs niet één snijsnelheid toe aan alle 4130-condities.
Kun je 4130 staal lassen?
Ja, met een procedure die is afgestemd op de materiaaleigenschappen en de verbinding. Door het lagere koolstofgehalte is 4130 over het algemeen minder veeleisend om te lassen dan 4140. Het is echter nog steeds een hardbaar staal, dus "lasbaar" betekent niet dat elke instelling of toevoegmateriaal werkt.
De warmtebeïnvloede zone (HAZ) is het basismetaal dat door de las verhit is maar niet gesmolten. Snelle afkoeling kan daar harde plekken creëren. Waterstof en trekspanning kunnen vervolgens bijdragen aan scheurvorming, waaronder scheuren die ontstaan nadat de verbinding is afgekoeld.
Hoe moeten voorverwarmingsmetalen en toevoegmetalen worden gekozen?
Gebruik de werkelijke chemische samenstelling, begincondities, dikte, beperkingen, waterstofregeling en warmte-input om de thermische regeling te bepalen. Dunne buizen en een dikke aansluiting kunnen zelfs binnen dezelfde constructie heel verschillend afkoelen. Daarom is een regel als "alle dunne 4130-buizen hoeven niet voorverwarmd te worden" onbetrouwbaar.
Voorverwarmen kan het afkoelen vertragen en waterstof meer tijd geven om te ontsnappen. Het maakt een slecht ontwerp van de verbinding, een verontreinigd oppervlak of een ongeschikt vulmateriaal echter niet acceptabel. De richtlijnen van TWI met betrekking tot waterstofscheuren leggen de interactie uit tussen harde microstructuren, waterstof en spanning.
De keuze van het vulmateriaal hangt ook af van de uiteindelijke toepassing. De TIG-lashandleiding voor chroommolybdeen van Miller maakt onderscheid tussen ER80S-D2 voor algemeen chroommolybdeenwerk, ER70S-2 voor bepaalde verbindingen tussen chroommolybdeen en zacht staal, en het bijbehorende 4130-vulmateriaal voor onderdelen die warmtebehandeld zullen worden. Dit zijn toepassingsrichtlijnen, geen onderling verwisselbare goedkeuringen voor elk buizenframe of kritisch onderdeel.
Kan 4130 met een laser gelast worden?
Ja. Een smalle laserlas betekent echter niet dat de warmtebeïnvloede zone (HAZ) ongevaarlijk is . Geconcentreerde energie kan de breedte van het verhitte gebied verkleinen, terwijl snelle afkoeling nog steeds harde microstructuren kan veroorzaken.
Wat een gepubliceerd experiment aantoonde: een onderzoek uit 2015 waarin autogeen TIG-lassen en laserlassen in AISI 4130 werden vergeleken, toonde aan dat er bij beide processen martensiet in de smeltzone aanwezig was. De door de laser verhitte gebieden waren smaller; warmtebehandeling na het lassen verbeterde de ductiliteit. Deze resultaten zijn afkomstig van dat specifieke experiment en gelden niet voor elke handlaser of 4130-lasverbinding. Lees het onderzoek.
Voor een productieproef moeten de materiaaleigenschappen en de geometrie van de verbinding constant worden gehouden. Controleer een doorsnede op fusie en doorlassing en meet vervolgens de hardheid over de las en de warmtebeïnvloede zone (HAZ). Voer de mechanische testen en niet-destructieve testen uit die vereist zijn volgens de toepassing of norm van het onderdeel. Indien vertraagde scheurvorming aannemelijk is, hanteer dan de voorgeschreven inspectievertraging.
Een lasprocedure specificatie ( WPS ) beschrijft de toegestane methode en variabelen. Een procedurekwalificatierapport ( PQR ), indien vereist, beschrijft het testbewijs dat aan die procedure ten grondslag ligt. Een mooi ogend voorbeeld is geen vervanging voor beide. Onze handleiding voor laserlassen in de warmtebeïnvloede zone (HAZ) legt uit wat er in het verhitte gebied kan veranderen; de handleiding voor laserlassen behandelt het bredere proces.
Waar wordt 4130-staal voor gebruikt?
4130 wordt gebruikt waar sterkte, taaiheid en verwerkbaarheid hand in hand moeten gaan. Typische voorbeelden zijn motorsteunen en -onderdelen voor vliegtuigen, motorsportconstructies, fietsframes en bepaalde machineonderdelen. De materiaalsoort is een uitgangspunt; het ontwerp en de uiteindelijke toepassing bepalen de geschiktheid.
Gelaste buizen, frames en bevestigingen
Dunwandige buizen maken een efficiënte materiaalverdeling rond een doorsnede mogelijk, waardoor 4130 aantrekkelijk is voor gewichtsgevoelige constructies. De geometrie van de verbinding en de cyclische belasting blijven belangrijk: een sterke basisbuis elimineert niet de vermoeiingsgevoelige lasnaad of een onondersteund belastingspad.
Bij werkzaamheden aan vliegtuigen moeten de toepasselijke specificaties van de fabrikant en de goedgekeurde technische gegevens worden nageleefd. De FAA beperkt het gebruik van de reparatierichtlijnen van AC 43.13-1B ; dit geeft geen toestemming om een structuur opnieuw te ontwerpen met behulp van een algemene tabel uit 4130. Ook bij motorsportprojecten is het reglement voor de betreffende klasse en het evenement vereist voordat buisdiameters of verbindingsmethoden worden gekozen.
Bewerkte en warmtebehandelde componenten
Fittings, assen en andere belaste onderdelen kunnen baat hebben bij de warmtebehandelingseigenschappen van 4130. Bij een groot profiel is de vraag of de vereiste eigenschappen op de kritische diepte bereikt kunnen worden – en niet alleen of een oppervlaktehardheidsmeting een positief resultaat oplevert.
Als een diepere harding of een andere sterkte-taaiheidsverhouding nodig is, vergelijk dan andere kwaliteiten zoals gelegeerd staal 4340. Onderdelen die onder druk of in corrosieve omgevingen worden gebruikt, moeten ook voldoen aan de relevante materiaal- en gebruikseisen; de algemene beschikbaarheid van 4130 garandeert geen goedkeuring.
4130 versus 4140, zacht staal en 25CrMo4: welke moet je kiezen?
Selecteer op basis van de beperkende factor die het onderdeel bepaalt: fabricage, uiteindelijke sterkte, sectiegrootte, corrosie of een gespecificeerde materiaalnorm. Vergelijk de afgewerkte toestand, niet alleen de legeringsnamen.
Veeg de tabel zijwaarts om alle kolommen te bekijken.
| Keuze | Wanneer moet je het overwegen? | Belangrijkste afweging of controle |
|---|---|---|
| 4130 | Gelaste of warmtebehandelde onderdelen die een nuttige balans tussen sterkte en fabricage vereisen. | Controleer de uiteindelijke staat en de eigenschappen van de voegen; plan de corrosiebescherming. |
| 4140 | Onderdelen die een groter hardingspotentieel of een hogere hardheid nodig hebben na een geschikte behandeling. | Het koolstofgehalte van ongeveer 0.40% heeft gevolgen voor de eisen die gesteld worden aan het lassen en de warmtebehandeling. |
| Zacht staal / gespecificeerde DOM-buis | Onderdelen waarvan de belastingseisen met een eenvoudiger fabricageproces kunnen worden vervuld. | DOM staat voor 'drawn over mandrel' (getrokken over een doorn), niet voor een legeringskwaliteit. Specificeer de chemische samenstelling en de gecertificeerde eigenschappen afzonderlijk. |
| 25CrMo4 / 1.7218 | Ontwerpen en toeleveringsketens gebaseerd op de geldende Europese productnorm. | Een soortgelijke aanduiding is niet automatisch gelijkwaardig aan 4130. |
| RVS | Onderdelen waarvoor corrosiebestendigheid een primaire vereiste is. | Kies een geschikte roestvrijstaalsoort voor de omgeving; de sterkte en het lasgedrag kunnen namelijk verschillen. |
Voor een gedetailleerdere vergelijking van koolstofgehalte, conditie en verbindingsmethoden, zie de eigenschappen en warmtebehandeling van staal 4140.
Is 25CrMo4 exact hetzelfde als 4130?
Nee. Kruisverwijzingstabellen helpen bij het vinden van kandidaten, maar ze keuren geen vervangingen goed. De gegevens van Ovako voor 25CrMo4 variant 9224 vermelden bijvoorbeeld 0.22–0.29% koolstof, vergeleken met 0.28–0.33% in de bovengenoemde referentie 4130. Ook andere chemische limieten en productvereisten kunnen verschillen.
Als een leverancier een gelijkwaardige kwaliteit aanbiedt, vergelijk dan de volledige norm, leveringsvoorwaarden, afmetingen, mechanische tests en inspectie-eisen. Vraag de goedkeuring van de ontwerpautoriteit wanneer een vervanging een gecontroleerde tekening betreft.
Roest 4130 staal?
Ja. 4130 is geen roestvrij staal. De relatief kleine hoeveelheid chroom die eraan is toegevoegd, is nuttig voor de reactie tijdens warmtebehandeling, maar het biedt geen roestvrije bescherming bij blootstelling aan vocht.
Kies een coating-, galvaniseer-, olie- of milieubeheersingssysteem dat geschikt is voor de daadwerkelijke toepassing. Denk verder dan het gemakkelijk zichtbare oppervlak: de binnenkant van de buis, verbindingen waar water zich kan ophopen, beschadigde coatingranden en moeilijk bereikbare plekken kunnen de levensduur beïnvloeden.
Bereid de constructie voor en breng de coating aan in een volgorde die compatibel is met lassen en inspectie. Bij onderdelen met een hoge sterkte moet worden beoordeeld of beitsen of galvaniseren waterstof kan introduceren. Een glanzende afwerking bewijst niet dat het onderliggende materiaal geschikt is voor de omgeving.
Wat moet je specificeren bij de aankoop van 4130 staal?
Een goede inkooporder maakt het materiaal inspecteerbaar. Vraag naar de productspecificaties en de staat waarin het geleverd wordt, niet alleen naar "4130" of "vliegtuigkwaliteit". Vermeld ook de eisen die na het snijden, lassen en warmtebehandelen nog steeds van belang zijn.
- Kwaliteit en productvorm: Identificeer buizen, staven, platen of smeedstukken volgens norm 4130 en hoger; onderscheid gelaste buizen van naadloze buizen.
- Regelgevende specificatie: Vermeld de toepasselijke productnorm en de vereiste herziening volgens de tekening of het contract. ASTM A519/A519M is een voorbeeld voor naadloze mechanische buizen, geen universele staalspecificatie.
- Afmetingen en toleranties: Hierbij moeten de wanddikte, diameter, rechtheid, oppervlakteafwerking en eventuele kritische bewerkingsmarges worden meegerekend.
- Levering en uiteindelijke staat: Vermeld de toegepaste warmtebehandeling en de gewenste eindeigenschappen. "4130N" betekent doorgaans genormaliseerd, maar de afkorting van de leverancier moet worden bevestigd.
- Tests en traceerbaarheid: Een MTR (Material Test Record) gekoppeld aan de warmtebron of het perceel, plus de chemische, mechanische en inspectieresultaten die daadwerkelijk vereist zijn volgens de specificatie.
- Vervolgverwerking: Identificeer de las-, warmtebehandelings-, coating- en acceptatiebehoeften die het resultaat na levering kunnen beïnvloeden.
Illustratieve aankoopbeslissing: een werkplaats vergelijkt twee offertes voor een gelaste buisconstructie. In de ene offerte staat alleen "4130 chroommolybdeenstaal"; in de andere offerte worden de buisspecificaties, de genormaliseerde toestand, de maattoleranties en het warmtebindingscertificaat vermeld. De tweede offerte is gemakkelijker te controleren, maar de uiteindelijke lasverbinding heeft nog steeds een eigen acceptatieplan nodig. Geen van beide offertes garandeert op zichzelf dat de constructie bestand is tegen de beoogde gebruiksbelasting.
De praktische conclusie: 4130 is waardevol omdat de chemische samenstelling ervan verschillende nuttige productieprocessen mogelijk maakt. Kies ervoor wanneer het eindproduct baat heeft bij die flexibiliteit. Bepaal in welke toestand het onderdeel zal functioneren en koppel vervolgens materiaalgegevens, verbindings- en inspectiegegevens aan die toestand.
Bent u van plan een 4130-component te laserlassen?
Stuur Oceanplayer Laser de materiaalspecificaties en -condities, de dikte, de voegtekening, het beoogde gebruik en de vereiste inspectieresultaten. Deze details helpen bij het voeren van een relevante procesbespreking en bepalen wat een representatieve proef moet aantonen.
Technische bronnen
- TSM Steel — AISI 4130: Chemische referentie en productinformatie gebaseerd op ASTM A29.
- AED Motorsport Products — 4130 plaat en vel: chemische grenzen en onderscheid tussen de geleverde omstandigheden.
- Alro Steel — Metaalgids, naslaggedeelteGemiddelde mechanische gegevens voor ronde staven van 1 inch, met beperkingen.
- Earle M. Jorgensen — Mechanische eigenschappen en hardbaarheid: conditie- en groottespecifieke 4130 testgegevens, sectie R pagina's 12-13.
- Gautier Specialty Metals — Technische gegevens van de 4130-legering: kwaliteitsidentificatie, dichtheid en toepassingen.
- ASTM A519 / A519M-24a: gepubliceerde toepassingsmogelijkheden voor naadloze mechanische buizen, inclusief de geschiktheid van de verbindingsprocedure.
- TWI — Waterstofscheuren in staal: scheurvormingsfactoren, thermische beheersing en vertraagde inspectie.
- Miller — TIG-lassen van chroommolybdeenstaal: gezamenlijke voorbereiding en toepassingsafhankelijke selectie van vulstoffen.
- Een analyse van het mechanisch gedrag van AISI 4130-staal na TIG- en laserlasproces, Procedia Engineering 114 (2015), 181–188: experimentele resultaten van de lasmicrostructuur en de warmtebehandeling na het lassen.
- Ovako — 25CrMo4, variant 9224: de specifieke chemie achter het voorbeeld van de kruisverwijzing naar een cijfer.