

Kan messing zijn Laser gelast?
Ja, messing kan met een laser worden gelast, maar zinkverdamping, hoge reflectiviteit en snelle warmteoverdracht maken het minder vergevingsgezind dan staal. Deze handleiding beschrijft de legeringskeuze, de keuze van de laserbron, de beheersing van porositeit en scheurvorming, rookontwikkeling, het ontwerp van de lasnaad, het lasmateriaal en de tests die vóór de productie moeten worden uitgevoerd.
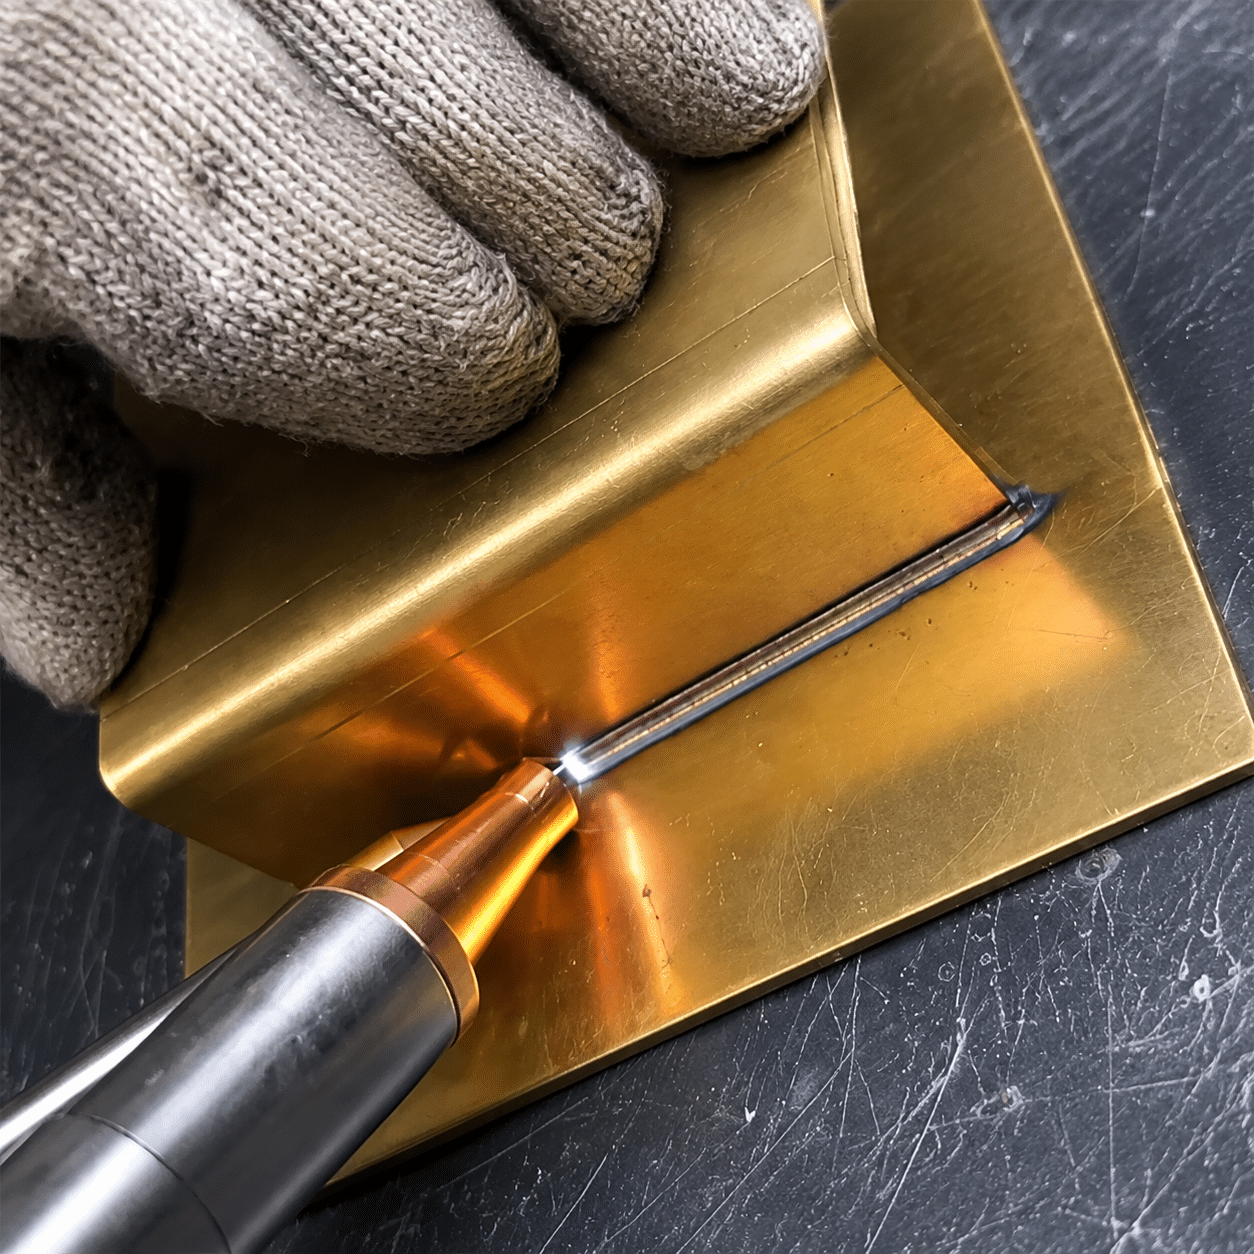
Vier beslissingen vóór de eerste proeflas
Begin met de legering, controleer vervolgens de zinkdamp, stem de laser af op de absorptie-uitdaging en ontwerp de afzuiging rond de daadwerkelijke verbinding. Deze vier controles bepalen of een messingtoepassing een gestructureerde lasproef rechtvaardigt.
Lagere zinkgehaltes zijn over het algemeen gemakkelijker te lassen, maar zelfs CuZn37 kan met een geschikt proces worden gelast.
Dampdruk kan het sleutelgat destabiliseren, smeltmateriaal uitstoten en poriën achterlaten onder een aantrekkelijke bovenste laag.
De golflengte van de lichtbron, het bundelprofiel, de voortplantingssnelheid, de trillingen en de focus moeten een stabiel energievenster creëren.
Bij het lassen van messing kunnen zinkoxide dampen vrijkomen; er moeten veiligheidsmaatregelen worden getroffen die specifiek voor dit proces zijn ontworpen.
Wanneer is laserlassen van messing een goed idee?
Laserlassen is vooral aantrekkelijk wanneer een messing onderdeel een kleine warmtebeïnvloede zone, een precieze naad, gelokaliseerde energietoevoer of automatisering vereist. Typische toepassingen zijn elektrische contacten, sensorbehuizingen, fittingen, kleine hardware, decoratieve assemblages, instrumentonderdelen en messing-staal subassemblages. Dunne of compacte componenten kunnen hiervan profiteren omdat de laserstraal energie in een veel kleiner gebied kan concentreren dan veel conventionele verbindingsmethoden.
Het proces is minder aantrekkelijk wanneer de legering onbekend is, het materiaal lood bevat, er dampen in de verbinding blijven hangen, de onderdelen ongelijkmatige spleten vertonen, de las puur decoratief is en op een lagere temperatuur gesoldeerd kan worden, of de fabriek geen effectieve laser- en rookafzuigingssystemen kan installeren. Een visueel gladde lasrups alleen is geen bewijs van kwaliteit: onder het oppervlak kunnen door zink veroorzaakte poriën en stollingsscheuren aanwezig zijn.
Hoe ziet een geslaagde laserlasverbinding van messing eruit?
Een goed resultaat is niet simpelweg "goudkleurig". Het vereist een stabiele penetratie voor de voeg, beperkte ondervulling, gecontroleerd zinkverlies, geen onaanvaardbare poriëndichtheid, geen scheurnetwerk, een herhaalbare lasrupsgeometrie en een oppervlakteconditie die voldoet aan de tekening. Het inspectieplan kan een gepolijste dwarsdoorsnede, röntgenonderzoek of CT-scan voor kritische werkzaamheden, lektesten, trek- of afpeltesten, maatcontroles en productiebewaking omvatten.
Is een handlasapparaat met glasvezellaser geschikt voor messing?
Een handlaser met een golflengte van 1064 nm kan bepaalde messingtoepassingen lassen, vooral nadat een test met een proefstuk heeft aangetoond dat de lichtbron, de straalbeweging, de draad, de lassnelheid en de lasnaad een stabiele verbinding vormen. Messing is echter rijk aan koper en kan nabij-infraroodstraling sterk reflecteren voordat het smelt. Onderdelen met een hoog zinkgehalte of sterk reflecterende onderdelen vereisen mogelijk een smaller werkingsbereik dan staal, en voor sommige toepassingen is een systeem met een groene golflengte of een gespecialiseerd straalprofiel wellicht geschikter dan een standaard handlaser.
Waarom is messing moeilijker te laserlassen dan staal?
Messing combineert een reflecterend, koperrijk oppervlak met zink, een vluchtig legeringselement. De laserstraal moet een stabiele smelt op gang brengen en tegelijkertijd voorkomen dat dampdruk het sleutelgat verstoort en de lokale samenstelling verandert.
Het temperatuurverschil
Bij benadering referentietemperaturen voor het begrijpen van het proces – geen productie-instelpunt.
Lage initiële absorptie
Vezellasers in het nabij-infraroodgebied kunnen slecht koppelen met een koud, koperrijk oppervlak. De absorptie verandert snel na het smelten, waardoor de overgang abrupt kan zijn.
Zinkdampdruk
Damp die uit het smeltbad ontsnapt, kan spatten, ondervulling, een instabiele capillaire structuur en poriën veroorzaken die tijdens de stolling vast komen te zitten.
Snelle warmteoverdracht
Koperrijke legeringen voeren warmte snel af, dus vermogen, spotgrootte en bewegingssnelheid moeten zorgen voor fusie zonder een te grote lokale piek.
Samenstelling verandert
Voorkeursverlies van zink kan de kleur en de plaatselijke chemische samenstelling van de las veranderen. Loodhoudende lassoorten vormen een ernstig probleem met betrekking tot rookontwikkeling en metallurgische aspecten.
Welke messingsoorten zijn gemakkelijker te Laserlassen?
De lasbaarheid neemt doorgaans af naarmate het zinkgehalte en de hoeveelheid materiaal dat de lasbaarheid bevordert toenemen, maar de legeringssamenstelling is slechts één aspect van de beoordeling. De tabel dient als een relatieve richtlijn voor de selectie van lasbare materialen en is geen vervanging voor een materiaalcertificaat en een proeflas.
| Messingfamilie | Typische compositierichting | Relatieve laserlaspassing | Belangrijkste procesbetreft | Aanbevolen volgende stap |
|---|---|---|---|---|
| Rood messing / verguld metaal | Ongeveer 5-15% zink, rijk aan koper. | Gunstiger | Reflectiviteit en warmtegeleiding blijven belangrijk. | Zorg voor focus, snelheid en bescherming bij het gebruik van kortingsbonnen. |
| Patroonmessing (zoals CuZn30) | Ongeveer 30% zink | Gecontroleerde test | Meer zinkdamp en mogelijk ondervulling of porositeit. | Vergelijk de bron, de beweging van de bundel en de ventilatie van de voegen. |
| Geel messing / CuZn37 | Ongeveer 35-37% zink | Nauwere venster | Sleutelgatinstabiliteit, spatten en interne poriën | Gebruik een gestructureerde parametermatrix en doorsneden. |
| Loodhoudend, vrij snijdend messing | Hoge zink- en loodtoevoeging | Deskundige beoordeling | Loodhoudende dampen, kraakreacties en samenstellingscontrole | Pauzeer totdat de legering en de EHS-beheersingsmaatregelen professioneel zijn beoordeeld. |
| Onbekend of geplateerd messing | Niet-geverifieerde basislegering of coating | Raad niet | Onbekende dampen, coatingreacties en instabiele resultaten. | Identificeer de legering en coating voordat u een laserproef uitvoert. |
Is uw messing onderdeel redelijk geprijsd? Geschikt voor laserlassen?
Dit korte scherm helpt bij het structureren van het volgende gesprek. Het keurt geen lasverbinding goed en vervangt geen veiligheidscontrole.
Beschrijf de toepassing
Kies de meest vergelijkbare bekende omstandigheden. Bij onbekend materiaal moet altijd eerst identificatie en onderzoek plaatsvinden.
Een gecontroleerde proef met laserlassen van messing is een redelijke optie.
Begin met een couponmatrix en inspecteer de binnenkant voordat u de machineconfiguratie bevestigt.
Groen versus 1064 nm, gepulseerd versus continu: Welke is beter voor messing?
Geen enkel lasertype is in alle messing toepassingen de beste keuze. De golflengte beïnvloedt de initiële koppeling, terwijl het pulsformaat, het straalprofiel, de focus en de beweging bepalen hoe de energie de verbinding bereikt.
| Laserrichting | Waarom het nuttig kan zijn | Typische kandidaat | Belangrijkste beperking | Wat te vergelijken in een proef. |
|---|---|---|---|---|
| 515 nm groene laser | Een hogere absorptie in koperrijke materialen kan de energiekoppeling en de procesinitiatie verbeteren. | Dunne, reflecterende of precisieonderdelen van koperlegering | Kosten en beschikbaarheid van gespecialiseerde systemen | Startstabiliteit, spatten, penetratie en zinkverlies |
| 1064 nm gepulseerde vezel / solid-state | Pulsenergie en timing kunnen warmte lokaal op kleine onderdelen concentreren. | Microlassen, dunne secties en afzonderlijke verbindingen | Bij een slechte beheersing kan er materiaal worden uitgestoten tijdens de piekintensiteit. | Pulsoverlap, energie, focus, krater- en porieniveau |
| 1064 nm CW-vezellaser | Efficiënte doorlopende naden en brede industriële beschikbaarheid | Langere naden en productieonderdelen na kwalificatie | Lage absorptie in koude toestand en abrupte koppelingsovergang | Vermogenshelling, balkinstabiliteit, snelheid en stabiliteit van het sleutelgat |
| Kern-en-ring / verstelbare balk | Herverdeelt energie om het smeltproces en het sleutelgat te stabiliseren. | Messing met een hoog zinkgehalte en veeleisende diepdoorborende ontwikkeling | Gespecialiseerde optica en procestechniek | Ring/kernbalans, puntgrootte, naadoppervlak en CT-porositeit |
Geef prioriteit aan beheersbaarheid.
Gepulseerde energie of een beter geabsorbeerde golflengte kan een breder stabiel venster creëren, maar de puls mag geen zinkrijke uitstoting of doorbranding veroorzaken.
Beheers de overgang
Bij CW-vezellassen is het belangrijk om de vermogensopbouw, focus, trilling en lassnelheid te controleren, zodat het proces niet abrupt van reflectie naar overmatige penetratie overgaat.
Test het echte gewricht
Een handbediende machine moet worden beoordeeld in samenhang met de daadwerkelijke bevestiging, de beweging van de operator, de draad, het gas, de afzuiging en de toegangshoek – niet alleen op basis van een vlakke plaat.
Wat veroorzaakt poreusheid, scheuren en verkleuring in Laser-gelast messing?
Beschouw elk defect als bewijs voor de smeltstroom, dampontsnapping, energieverdeling en reinheid. Reageer niet op elk probleem door simpelweg het vermogen te verhogen.
Porositeit en gaatjes
Zinkdamp kan ingesloten raken wanneer het zwembad sluit. Overlappende zwembadranden, instabiele openingen en een abrupte stop vergroten het risico.
- Controleer de voegventilatie en de positie van de balken.
- Controleer de snelheid, de afbouw en de focuspositie.
- Snijd de las door; beoordeel niet alleen het oppervlak.
Heet kraken
Samenstellingsveranderingen, thermische spanning, beperkingen en een ongunstig stollingsproces kunnen scheuren veroorzaken in het midden van de korrels of langs de korrelgrenzen.
- Bevestig het legerings- en loodgehalte.
- Verminder onnodige pieken in de hitte en de bijbehorende beperkingen.
- Evalueer de geschikte vulstof en bundelverdeling.
Ondervulling en spetteren
Heftige verdamping kan gesmolten metaal uitstoten en een ingedeukte naad achterlaten. Een te hoge piekintensiteit draagt hier vaak aan bij.
- Controleer de spotgrootte en de wiebelbreedte.
- Stabiliseer de koppeling in plaats van vermogen toe te voegen.
- Gebruik draad pas nadat de oorzaak is vastgesteld.
Zwart of wit residu
Oxidatieafzettingen kunnen wijzen op hoge temperaturen, onvoldoende afscherming of condensatie van zinkrijke dampen. De kleur is een aanwijzing, maar geen volledige diagnose.
- Controleer de gasdekking en de positie van de sproeier.
- Controleer de afzuigrichting ten opzichte van de afscherming.
- Bekijk de oppervlaktechemie en de warmte-inbreng.
Gebrek aan fusie
Reflectie, onscherpe lichtbundel, te hoge snelheid of slechte bereikbaarheid kunnen een gelijkmatige smelting belemmeren, zelfs als het oppervlak er verhit uitziet.
- Controleer de locatie van de straal en de werkingsafstand.
- Meet de indringing op een dwarsdoorsnede.
- Controleer of de bron geschikt is voor de legering.
Instabiele kraalbreedte
Variabele spleten, handmatige beweging, oppervlakteafwerking of snel veranderende absorptie kunnen ervoor zorgen dat de naad afwisselend geleidend en als een sleutelgat fungeert.
- Verbeter de fixatie en de consistentie van de randen.
- Recordvermogen, snelheid en instabiliteit gecombineerd
- Overweeg automatisering voor herhaalde productie.
Wat zijn de juiste parameters voor laserlassen van messing? ontwikkelde?
Er bestaat geen betrouwbaar recept dat alleen op dikte is gebaseerd. Ontwikkel een testvenster met de daadwerkelijke legering, verbinding en acceptatietest, terwijl defecten onder het oppervlak worden gecontroleerd.
| Veranderlijk | Als het te laag of te smal is | Als het te hoog of te breed is | Wat te verifiëren |
|---|---|---|---|
| Laservermogen / pulsenergie | Gebrek aan fusie, inconsistente initiatie | Spatten, onderdosering, zinkverlies, doorbranden | Doordringing, naadverzakking en interne poriën |
| Reis snelheid | Overtollige warmte per lengte-eenheid en verdamping | Onvoldoende fusie en onderbroken naad | Lijnenergie, kralencontinuïteit en door warmte beïnvloed gebied |
| Spotgrootte / scherpstelling | Hoge intensiteit en onstabiele uitstoot | Lage energiedichtheid en ondiepe fusie | Werkafstand, werkelijke focus en fusiediepte |
| Wiebelbreedte / frequentie | Smalle rand met beperkte spelingtolerantie | Ondiep, te breed of oververhit oppervlak | Kraalprofiel, zijwandfusie en verblijftijdverdeling |
| Beschermgas | Oxidatie en slechte bescherming van het smeltbad | Turbulentie die de afscherming of dampstroom verstoort. | Sproeierafstand, stromingspatroon en residu |
| Voegopening / ventilatiekanaal | Ingesloten damp in sommige overlappende configuraties | Onvoldoende vulling, verkeerde uitlijning en gebrek aan overbrugging | Gewrichtsspecifieke dwarsdoorsnede – er bestaat geen universele spleet |
| Draadaanvoer | Onvoldoende opvulling van de openingen waar vulmiddel nodig is. | Koude draad, overmatige wapening of instabiliteit | Draadlegering, invoerpositie, verdunning en verbindingssterkte |
Vergrendel de materiële identiteit
Noteer de legeringsaanduiding, het zinkgehalte, het loodgehalte, de coating, de dikte en de oppervlakteconditie.
Definieer de gezamenlijke aanvaarding
Specificeer de indringing, belasting, lekdichtheidseis, uiterlijk, toegestane poriën en inspectiemethode.
Voer een parametermatrix uit.
Verander één regelvariabele tegelijk en registreer vermogen, snelheid, focus, trilling, gas en draad.
Inspecteer verder dan de bovenste kraal.
Gebruik dwarsdoorsneden en de relevante mechanische, lek- of niet-destructieve testen vóór vrijgave.
Pasvorm kan net zo belangrijk zijn als laservermogen
Damp heeft een gecontroleerde ontsnappingsroute nodig, maar de verbinding moet ook voldoende metaal bevatten om een stevige naad te vormen. De beste geometrie is degene die zich in de praktijk bewezen heeft.
Zorg ervoor dat de uitlijning herhaalbaar blijft.
Strakke, consistente randen verminderen variatie in de lasrups. Een opzettelijk aangebrachte opening kan in sommige gevallen helpen bij dampvorming, maar kan ook leiden tot ondervulling; test deze opening in plaats van een universele regel van 0.1–0.2 mm te hanteren.
Voorkom dat zinkdamp wordt ingesloten.
Damp die ontstaat bij een raakvlak kan druk opbouwen. Controleer de balkverschuiving, de ontluchtingsstrategie, de overlapping, de klempositie en of een andere verbindingsvorm veiliger is.
Bescherm de rand tegen instorten
Open toegang helpt damp te ontsnappen, maar dunne randen kunnen snel weer smelten. Armaturen, stralingshoek, focus en een lagere piekintensiteit worden daarom belangrijk.
Gebruik draad om een specifieke reden.
Een geschikt vulmiddel op basis van koper of siliciumbrons kan een opening overbruggen of de chemische samenstelling van de naad aanpassen, maar het verandert ook de verdunning en de eigenschappen van de verbinding. Controleer of het vulmiddel compatibel is met de specificaties van het onderdeel.
Beschermen zonder turbulentie te veroorzaken
Argon is een veelgebruikt uitgangspunt; helium of mengsels kunnen voor specifieke toepassingen worden overwogen. De doorstroming moet overeenkomen met de geometrie van het mondstuk, de toegankelijkheid en de damprichting.
Verwijder olie en instabiele coatings.
Olie, oxide, beplating en vervuiling in de werkplaats beïnvloeden de absorptie, dampen en porositeit. Gebruik een gecontroleerde reinigingsmethode en houd de lasnaad droog vóór het lassen.
Het lassen van messing vereist geavanceerde controlemechanismen, niet zomaar een open deur.
Bij het verhitten van zinkhoudende legeringen kan zinkoxidedamp vrijkomen, wat metaaldampkoorts kan veroorzaken. Loodhoudend of gecoat messing kan extra gevaren opleveren. Beheers de rookpluim bij de bron en voltooi het vereiste laserveiligheidsplan van klasse 4.
Controleer de legering en coatings vóór de test. Vrij verspanbaar messing kan lood bevatten en oude decoratieve onderdelen kunnen plating of resten bevatten die zowel de samenstelling van de rook als het lasgedrag beïnvloeden.
Vang rookgassen zo dicht mogelijk bij de bron op.
Gebruik een lokale afzuiginstallatie die is ontworpen voor de rookpluim en die zo is geplaatst dat er geen beschermgas van de las wordt weggetrokken.
Beoordeel de blootstelling met behulp van gekwalificeerde ondersteuning.
De ventilatiecapaciteit en ademhalingsbescherming moeten afgestemd zijn op de specifieke legering, de productiesnelheid, de behuizing en de lokale regelgeving.
Beheers de lasergevaren van klasse 4
Plan voor een afgesloten ruimte of gecontroleerd gebied, vergrendelingen, golflengtespecifieke oogbescherming, reflecterende oppervlakken, training en noodprocedures.
Controleer de extractie tijdens de productie.
Neem het systeem in bedrijf, inspecteer de filters en leidingen en controleer of het vervangen van armaturen of sproeiers de rookpluim niet buiten de afvangzone brengt.
Wanneer moet je hardsolderen, zachtsolderen of weerstandslassen? in plaats daarvan?
Het beste proces is het proces dat aan de eisen van de verbinding voldoet met het laagste totale risico en de laagste kosten. Laserlassen is niet automatisch de beste keuze voor elke messingverbinding.
| Verbindingsmethode | Vaak een goede match voor | Sterkterichting | Belangrijkste afweging | Kies het wanneer |
|---|---|---|---|---|
| Laserlassen | Nauwkeurige naden, automatisering, lage vervorming, compacte warmte-inbreng | Lasverbinding indien gekwalificeerd | Zinkdamp, reflectiviteit, veiligheidssysteem en procesontwikkeling | De naad vereist precisie of doorvoer en kan correct worden gevalideerd. |
| TIG-solderen / siliciumbrons | Decoratieve, zinkrijke of spleetgevoelige constructies | Een verbinding met vulmiddel in plaats van een volledige fusie van basismetaal. | Meer zichtbare opvulling en vakkundig handwerk | Een lagere temperatuur van het basismetaal vermindert de neiging om zink uit het messing te koken. |
| soldering | Elektrische, sanitaire en lichtbelaste dunne onderdelen | Lagere temperatuur, lagere sterkte verbinding | Niet geschikt voor toepassingen met hoge structurele eisen of extreme temperaturen. | De gezamenlijke belasting is bescheiden en kostenbesparing is belangrijker dan samensmelting. |
| Weerstandslassen | Overlappende stroken, contactpunten en gelokaliseerde plekken | Gelokaliseerde plek of projectiegewricht | Toegang tot elektroden, markeringen en beperkte mogelijkheden voor doorlopende naden. | Puntlassen bij grote volumes is belangrijker dan een doorlopende naad. |
| Mechanische bevestiging / lijm | Warmtegevoelige, ongelijksoortige of onderhoudbare assemblages | Afhankelijk van het ontwerp van de bevestiging of de lijm. | Toegevoegde componenten, uithardingstijd of voeggrootte | De risico's van hitte en dampen wegen niet op tegen de voordelen van een gelaste verbinding. |
Een overtuigend resultaat vereist meer dan een mooie topkraal
Deze afbeeldingen van de Oceanplayer-applicatie illustreren het soort bewijsmateriaal dat bij een lasproef moet worden vastgelegd. Uw messingproef moet worden voorzien van labels met de legering, dikte, instellingen en inspectieresultaten.


Bekijk het proces en vraag vervolgens een specifieke test voor messing aan.
Beoordeel het lasproces, de beweging van de lastoorts, de voorbereiding van de lasnaad en de afgewerkte lasnaad. Geef bij het lassen van messing de exacte legering, dikte, lasnaadontwerp en inspectiedoelen door, zodat de proefneming zich kan richten op zinkdamp, porositeit en scheurvorming.
Test de messinglas voordat u een machine kiest.
Deel het legeringscertificaat, de dikte, de voegtekening, de naadlengte, het productievolume en de acceptatie-eisen. Oceanplayer kan helpen bij het bepalen van de juiste testmethode en machineconfiguratie.
Identificeren
Bevestig de legering, het zink- en loodgehalte, de coating, de dikte en het type verbinding.
Test
Vergelijk de laserrichting, het vermogen, de snelheid, de focus, het gas en de draad.
Bevestigen
Doorsnede, inspecteer en test de las aan de hand van de werkelijke eisen.
Gerelateerde laserlasmachines, geleiders en technische hulpmiddelen
Gebruik deze pagina's om machineconfiguraties te vergelijken en de warmte-input, draadbehoefte en beschermgasplanning te kwantificeren vóór een proefproef.
Messing laserlassen FAQ
Korte antwoorden op veelgestelde vragen van kopers en technici over het lassen van messing met een fiberlaser.
Kan messing met een laser worden gelast?
Ja. Messing kan met een laser worden gelast als de legering is geïdentificeerd en het proces de reflectiviteit, zinkverdamping, passing van de verbinding, afscherming, extractie en de vereiste lasinspectie controleert. Hoogzink- of loodhoudende soorten vereisen een zorgvuldigere beoordeling.
Kan een fiberlaser messing lassen?
Een 1064 nm fiberlaser kan bepaalde messingtoepassingen lassen, maar koud messing absorbeert nabij-infraroodenergie slecht en de koppeling kan na het smelten snel veranderen. Een test op een proefstuk moet de compatibiliteit van de bron, de straalbeweging, de focus, de snelheid en de interne laskwaliteit bevestigen.
Is een groene laser beter geschikt voor het lassen van messing?
Groene golflengten rond 515 nm worden effectiever geabsorbeerd door koperrijke materialen dan conventioneel nabij-infrarood licht, wat de procesinitiatie en -stabiliteit kan verbeteren. Het is echter niet automatisch superieur voor elke verbinding; vermogen, straalprofiel, dikte, snelheid en productiekosten blijven van belang.
Waarom ontstaan er poriën in lasergelast messing?
Zink kan verdampen voordat de koperrijke matrix volledig gesmolten is. Als die damp ingesloten raakt tijdens het stollen, ontstaan er poriën. Voeggeometrie, stabiliteit van het sleutelgat, lassnelheid, focus, afbouw en het ontsnappen van damp hebben allemaal invloed op het resultaat.
Waarom barst messing tijdens laserlassen?
Mogelijke oorzaken zijn onder andere zinkverlies, lood- of andere legeringstoevoegingen, thermische spanning, overmatige beperking, instabiele smeltstroom en een ongunstig stollingspad. Controleer de legering en inspecteer de locatie van de scheur voordat u parameters wijzigt.
Is beschermgas nodig bij laserlassen van messing?
Bij de meeste smeltlasproeven wordt een inert beschermgas zoals argon gebruikt, waarbij helium of mengsels daarvan worden overwogen voor specifieke processen. Het juiste gas en de juiste gasstroom zijn afhankelijk van het ontwerp van het mondstuk, de toegankelijkheid, de legering, de snelheid en de vereiste oppervlakteconditie.
Is er bij laserlassen van messing een toevoegdraad nodig?
Niet elke verbinding heeft een vulmiddel nodig. Lasdraad kan helpen bij het overbruggen van gecontroleerde openingen, het vormgeven van een esthetisch aantrekkelijke lasnaad of het aanpassen van de lassamenstelling. De legering van het vulmiddel, de verdunning en de eigenschappen van de verbinding moeten voor de betreffende toepassing worden gevalideerd.
Kun je messing met roestvrij staal laserlassen?
Het lassen van ongelijksoortige materialen, zoals messing en roestvrij staal, met behulp van lasers is technisch mogelijk, en er is al onderzoek gedaan naar pulslaserverbindingen. Verschillen in absorptie, thermische geleidbaarheid, smeltgedrag en de vorming van intermetallische verbindingen maken de positionering en de test van de laserstraal bijzonder belangrijk.
Wat is het beste vermogen voor laserlassen van messing?
Er bestaat geen universele vermogenswaarde. Het benodigde vermogen is afhankelijk van de legering, het zinkgehalte, de golflengte, het pulsformaat, het straalprofiel, de spotgrootte, de dikte, de verbinding, de snelheid en het penetratiedoel. Beschouw elke afzonderlijke vermogensaanbeveling als onvolledig totdat een monster is getest.
Zijn zinkdampen die vrijkomen bij het lassen van messing gevaarlijk?
Bij verhitting van zinkhoudend metaal kan zinkoxidedamp ontstaan, wat gepaard gaat met metaaldampkoorts. Identificeer de legering, vang de dampen op met een speciaal daarvoor ontworpen afzuiginstallatie, beoordeel de blootstelling van werknemers en volg de geldende voorschriften op het gebied van arbeidsveiligheid en laserbeveiliging.
Moet ik messing laserlassen of solderen?
Kies voor laserlassen wanneer een nauwkeurige smeltnaad, minimale vervorming of automatisering de procesontwikkeling en veiligheidseisen rechtvaardigen. Solderen is mogelijk beter geschikt voor decoratieve onderdelen, onderdelen met een hoog zinkgehalte of onderdelen met kleine openingen die geen volledige fusie van het basismetaal vereisen.
Hoe kan ik een messing laserlas controleren voordat de productie van start gaat?
Bevestig de legering en coatings, definieer de acceptatiecriteria, ontwikkel een gedocumenteerd parameterbereik, snijd representatieve monsters en voer de vereiste mechanische, lektesten of niet-destructieve testen uit voor het daadwerkelijke onderdeel.
Technische referenties en veiligheidsbronnen
Deze handleiding vertaalt gepubliceerde onderzoeksresultaten en overheidsrichtlijnen op het gebied van veiligheid naar gebruiksvriendelijke planningsinformatie voor de koper. Het biedt geen gekwalificeerde lasprocedure of locatiespecifiek veiligheidsontwerp.
- Hugger et al., “Laserlassen van messing,” Physics Procedia 56 (2014) — Sleutelgatgedrag van CuZn37 en zinkverdamping.
- Laser Zentrum Hannover, “Laserlassen van messing met gecombineerde kern- en ringstraal” (2023) — Dieptepenetratiestudie van CuZn37/CuZn39Pb3.
- Fraunhofer, onderzoek naar het proces van een groene 515 nm laser op koper. — context van golflengtekoppeling voor koperrijke materialen.
- NIOSH-zakgids: Lasrook — blootstellingsroutes, symptomen en de context van arbeidsgezondheid.
- NIOSH Engineering Controls Database: Lokale afzuiging bij lassen — Richtlijnen voor bronregistratie.