


Snelste roestverwijdering van staal: Kies op basis van het afgewerkte oppervlak.
Voor grote stalen oppervlakken die roest moeten verwijderen en een nieuwe coating nodig hebben, is straalreiniging een goede eerste stap. Voor kleine reparaties kunnen elektrische gereedschappen de voorbereidingstijd verkorten; voor specifieke plekken waar reiniging met straalreiniging lastig is, kan laserreiniging sneller resultaat opleveren. Dompelreiniging en waterstraalreiniging bieden oplossingen voor andere problemen met toegankelijkheid en verontreiniging.
Een nuttige vergelijking is de tijd die nodig is om een acceptabel oppervlak te verkrijgen – inclusief voorbereiding, reiniging en inspectie – en niet alleen hoe snel de roest verdwijnt.
Roestfoto: Fumikas Sagisavas , CC0 1.0 ; bijgesneden met een donkere overlay. Uiterlijk alleen zegt niets over de kwaliteit van de preparatie.

Welke roestverwijderingsmethode moet je als eerste uitproberen?
Gebruik de taakbeperking om methoden te selecteren. Dit zijn voorwaardelijke uitgangspunten, geen ranglijsten op basis van gemeten snelheid. Een methode wint alleen als deze de vereiste reinheid, oppervlakteprofiel en onderdeelconditie voor de volgende bewerking levert.
Op kleinere schermen kunt u horizontaal scrollen om alle kolommen te lezen.
| Methode | Sterke startpositie | Waar tijd bespaard kan worden | Wat kan de winst tenietdoen? |
|---|---|---|---|
| Schuurstralen | Grote, toegankelijke oppervlakken, hechtende schilfers, coatingwerk dat een nieuw profiel nodig heeft. | Verwijderen en profielgeneratie in één bewerking; continue verwerking voor geschikte herhaalonderdelen. | Inperking, maskering, compressorlimieten, terugwinning van schuurmiddelen en afvalverwerking |
| Laserreiniging | Plaatselijke corrosie, lasnaden, bepaalde onderdelen en samenstellingen die geen schurende indringing kunnen verdragen. | Selectieve behandeling zonder toevoeging van straalmiddel. | Langzame verwijdering van de roest zelf, ontoegankelijke onderdelen, extractie, laserbehandeling of onaanvaardbare oppervlakteverandering |
| Elektrisch gereedschap | Kleine reparaties, randen, bouten en toegangspunten voor onderhoud. | Korte mobilisatietijd en directe toegang tot kleine gebieden. | Herhaaldelijk bewerken, vermoeidheid, polijsten, krassen en een afwerking onder de gespecificeerde kwaliteit. |
| Chemische verwijdering | Verwijderbare onderdelen met schroefdraad, uitsparingen of een geometrie die geschikt is voor onderdompeling. | Batchbehandeling en minder handmatig werk tijdens het weken. | Verblijftijd, ingesloten vloeistof, spoelen, drogen, badconditie en materiaalincompatibiliteit |
| Waterstraal | Onderhoudswerkzaamheden waarbij stof, het verwijderen van coatings of oplosbare verontreinigingen droogstralen bemoeilijken. | Vermijd het toevoegen van schuurmiddelen; was tijdens het verwijderen van oppervlaktemateriaal. | Afvalwater, bereikbaarheid, vliegroest of de noodzaak van een aparte profileringsoperatie |
Een coatingprofiel is de oppervlaktestructuur die is gespecificeerd om de hechting van de coating te bevorderen. Het verwijderen van zichtbare roest en het creëren van het juiste profiel zijn twee afzonderlijke vereisten. Zuiver waterstralen legt een bestaand profiel bloot; natstralen met schuurmiddel is een ander proces.
Controleer op roest, walshuid en putjes voordat u een proef uitvoert.
Walshuid is de oxidelaag die ontstaat tijdens het warmwalsen. Door de hechting ervan kan verwijdering lastig zijn, zelfs als er slechts weinig oranje roest zichtbaar is. Noteer ook oude verf, olie, zouten, ontoegankelijke oppervlakken en de dikte of maatafwijkingen van het staal.
De ISO 8501-1 roestclassificaties onderscheiden vier beginstadia van roestvorming. Ze specificeren niet de reinigingssnelheid of de vereiste conditie na reiniging.
- AMeestal hechtende schaal
- Een groot deel van het oppervlak vertoont nog walshuid, met weinig tot geen roest.
- BHet begin van roest
- Er ontstaat roest en de walshuid begint af te brokkelen.
- CLichte zichtbare putjes
- De aanslag is weggecorrodeerd of kan worden verwijderd door te schrapen; lichte putjes zijn met het blote oog zichtbaar.
- DAlgemene zichtbare putjes
- De kalkaanslag is weggecorrodeerd en er zijn putjes zichtbaar over het hele oppervlak.
Reinigen herstelt het verloren metaal niet. Als corrosie een dragend gedeelte of een kritische afmeting heeft aangetast, zorg dan voor de juiste dikte of een technische beoordeling. Een schone put blijft een put.
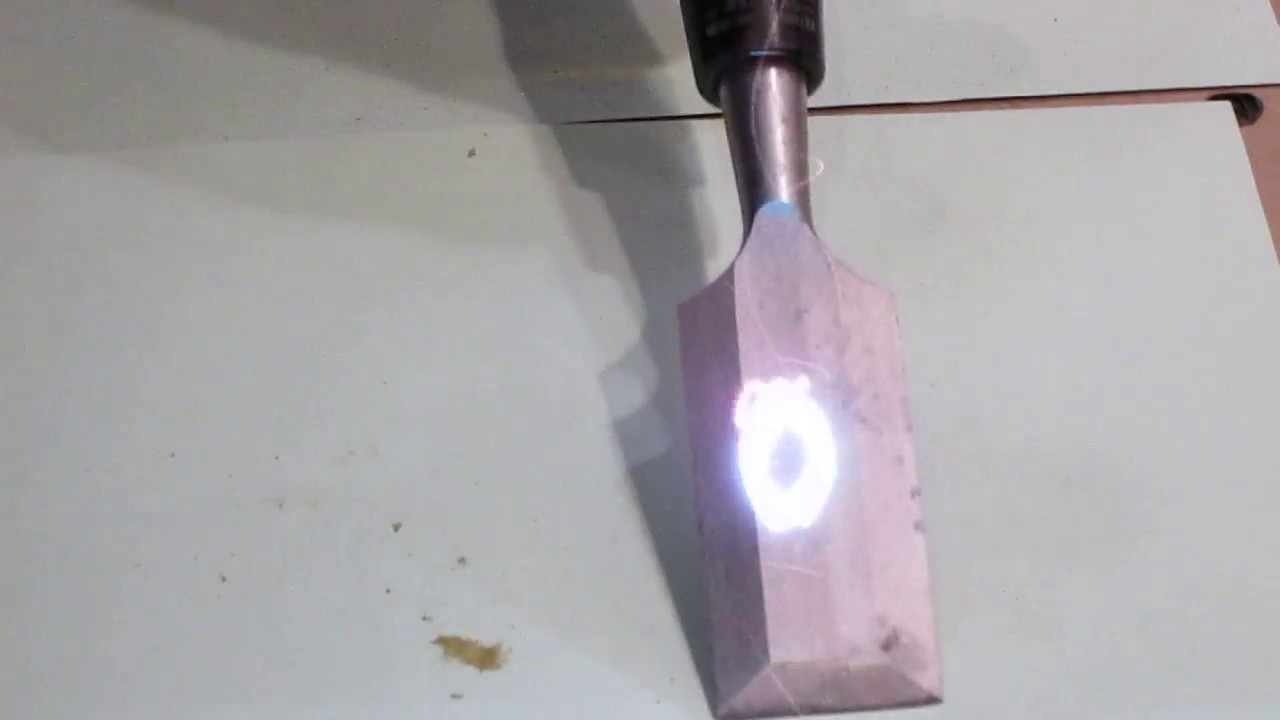
Laserreiniging: test de waarde van selectieve verwijdering.
Laserreiniging richt optische energie op een oppervlaktelaag, waardoor deze loslaat door verhitting, ablatie en aanverwante effecten. Het kan een geselecteerde band of structuur behandelen zonder schuurmiddel toe te voegen. Dit kan de hoeveelheid afplak- en herstelwerk rondom assemblages verminderen, mits de laserstraal het doel kan bereiken en nabijgelegen onderdelen beschermd zijn.
Het voordeel is het grootst wanneer slechts een klein deel van een grotere constructie behandeld hoeft te worden. Bij breed, sterk gecorrodeerd staal kan een langzamer actief verwijderingsproces de besparing op de reinigingskosten tenietdoen. Test de daadwerkelijke oxidelaag, coating en geometrie; een schone strook in een video is geen garantie voor het acceptabele aantal vierkante meters per ploegendienst.
Voor systemen met pulserende en continue golven zijn aparte tests nodig.
Gepulseerde systemen leveren energie in pulsen; continue-golfsystemen (CW) leveren deze continu tijdens de belichting. De modus op zich bepaalt niet de doorvoer of de schade. Vermogen aan het oppervlak, pulsinstellingen (indien van toepassing), spotgrootte, focus, scanoverlap en verblijftijd hebben allemaal invloed op de warmte-input en -afvoer.
Evalueer het afgewerkte staal op ongewenste verhitting, smelten, textuurverandering of dimensionaal verlies. Er mag niet van worden uitgegaan dat een lasergereinigd oppervlak zijn oorspronkelijke profiel behoudt of voldoet aan de profieleisen van straalreiniging. Raadpleeg de handleiding voor een betere vergelijking tussen gepulseerd en continu stralen.
Geen toevoeging van schuurmiddel betekent niet dat er geen emissies zijn. Verwijderde roest en coating vereisen nog steeds een geschikte opvang en afvalverwerking. Neem lasertoegangscontrole, controle op de gereflecteerde laserstraal en afzuiging op in de getimede installatie.
Schuurstralen: een uitstekende keuze voor grote oppervlakken en een nieuw profiel.
Schurende deeltjes verwijderen corrosie en aanslag en veranderen tegelijkertijd de oppervlaktestructuur van het staal. Wanneer zowel verwijdering als een specifiek verankeringsprofiel vereist zijn, kan dit een aparte profileringsstap overbodig maken. De keuze van het medium en de procesomstandigheden moeten afgestemd zijn op de gewenste afwerking en het substraat.
Luchtstralen is geschikt voor veel grote of reeds geïnstalleerde constructies. Voor platen, balken en profielen die herhaaldelijk bewerkt moeten worden, kunt u ook een straallijn met wielen overwegen: de rollenbandsystemen van Wheelabrator laten zien hoe continu transport, straalbehandeling en terugwinning van straalmiddel in één productie-opstelling gecombineerd kunnen worden. Dit transportvoordeel geldt echter alleen voor onderdelen die op de lijn passen.
Vergelijk de volledige installatie
Controleer de toegankelijkheid, afscherming, luchttoevoer, staat van de sproeiers, aanvoer en afvoer van schuurmiddel. Een hoge afnamesnelheid is van weinig nut als de locatie het stof niet kan beheersen of het gebruikte schuurmiddel niet tijdig kan afvoeren. Oude coatings kunnen ook de blootstellingsbeperkingen en de afvalverwerking beïnvloeden.
Verwijder olie en vet door middel van het voorgeschreven voorreinigingsproces; schurende impact is geen vervanging voor ontvetten. Controleer het bereikte profiel en de reinheid, met name bij randen, hoeken en putjes.


Elektrisch gereedschap: vaak de snelste manier om een kleine reparatie uit te voeren.
Met een geschikte slijpmachine, ontkalker, schuurmachine of borstelmachine kan het werk met minimale verplaatsing worden gestart. Dit maakt elektrisch gereedschap de moeite waard om te testen voor kleine oppervlakken, randen en onderhoudspunten waar het verplaatsen van een straalinstallatie langer zou duren dan de reiniging zelf.
De naam van het gereedschap zegt niets over de voorbereidingsgraad.
De SSPC-SP 3-methode voor het reinigen met elektrisch gereedschap en de SSPC-SP 11-methode voor het reinigen met elektrisch gereedschap tot op het blanke metaal hebben verschillende eindpunten. SP 3 is bedoeld voor loszittend materiaal; SP 11 vereist een aanzienlijk veeleisender resultaat wat betreft het blootliggende metaal en het profiel. De gearchiveerde FHWA-inspectiehandleiding legt dit onderscheid uit. Pas de editie en acceptatiecriteria toe die voor het huidige project gelden.
Een staalborstel kan aangehecht materiaal wegpolijsten, terwijl een agressieve schijf juist gezond staal kan verwijderen. Kies de juiste kop en techniek voor het gewenste resultaat en inspecteer vervolgens putjes en randen in plaats van alleen op een glanzend uiterlijk af te gaan.
Bij grotere oppervlakken moet rekening worden gehouden met gereedschapswisselingen, herpositionering, vermoeidheid van de operator, stofafzuiging en herhaalde bewerkingen. Een korte demonstratie op een comfortabel vlak stuk grond kan de continue output overschatten.
Chemische verwijdering: tel de verstreken tijd en de daadwerkelijke arbeid apart.
Door onderdompeling kunnen blootliggende schroefdraad en uitsparingen worden bereikt die met een schijf of rechte straal moeilijk te bereiken zijn. Onderdelen kunnen in batches worden ondergedompeld terwijl een operator ander werk verricht. Dit kan de arbeidskosten verlagen zonder de doorlooptijd te verkorten.
Roestverwijderaars op basis van zuren en chelerende middelen werken chemisch gezien verschillend. Een roestomvormer werkt weer anders: deze reageert met roest en laat een conversielaag achter, in plaats van simpelweg kaal staal te produceren. Vervang de twee niet door elkaar, tenzij het daaropvolgende proces die afwerking toelaat.
Een productvoorbeeld: weken is slechts een deel van het proces.
De gebruiksaanwijzing van CRC voor Evapo-Rust omvat voorbereiding, weken, spoelen en drogen. Ook staat erin dat hardnekkig vet eerst verwijderd moet worden en wordt gewaarschuwd dat sommige oxidecoatings aangetast kunnen worden. Daarom garandeert de vermelding "veilig voor staal" niet dat het product compatibel is met elke afwerking of elk onderdeel.
Raadpleeg de productinstructies en het veiligheidsinformatieblad voor informatie over concentratie, temperatuur, inwerktijd, spoelen en afvoer. Houd rekening met het afvoeren van holtes, drogen, de conditie van het bad en de volgende beschermende stap in de cyclus. Ga er niet van uit dat chemische verwijdering de schurende textuur creëert die voor een coating is gespecificeerd.
De vergelijking tussen laser- en chemische methoden geeft een gedetailleerdere uitleg van deze afwegingen op het gebied van proces en compatibiliteit.


Waterstraalreiniging: evaluatie van stof, zouten en het bestaande profiel in combinatie
Overweeg waterstraalreiniging wanneer stof of oplosbare verontreiniging een grote beperking vormt en de locatie geschikt is voor de verwerking van afvalwater.
AMPP maakt onderscheid tussen waterstralen en nat schuurstralen : puur waterstralen kan een profiel onthullen dat is ontstaan door eerdere voorbereiding, maar het creëert geen nieuw ankerpatroon. Natstralen voegt schuurmiddel toe en kan de textuur veranderen.
Controleer het oppervlak nadat het is opgedroogd.
Als het bestaande profiel ongeschikt is, voeg dan een extra profileringsbewerking toe. Specificeer het reinheidsniveau van de waterstraal en de acceptabele mate van vliegroestvorming in combinatie met het coatingsysteem. Controleer op resterende verontreiniging in plaats van aan te nemen dat één waterstraalpassage de zoutlimiet van het project heeft bereikt.
Vliegroest kan ontstaan tijdens het drogen van staal. Coördineer drainage, drogen, inspectie en coating om een tweede voorbereidingscyclus te voorkomen.
Meet de tijd tot een geaccepteerd oppervlak.
Stel voor elke kandidaat dezelfde beginconditie, gereinigde ruimte en acceptatie-eisen in. Start de tijdmeting wanneer de taakspecifieke voorbereiding begint en stop wanneer de opruimwerkzaamheden en de overeengekomen overdracht zijn voltooid. Registreer de actieve schoonmaaktijd apart, zodat u kunt zien of de verwijdering of de overhead de voltooiing bepaalt.
Voeg aparte droog-, wacht- of beschermingstijd toe als deze buiten de genoemde fasen valt. Registreer de verstreken tijd en de arbeidsuren afzonderlijk: twee personen die één uur werken, gebruiken twee arbeidsuren, terwijl parallelle taken niet dubbel in de verstreken tijdsplanning mogen worden meegeteld.
Uitgewerkt voorbeeld: de snellere doorgang kan het langzamere resultaat opleveren.
Illustratieve aannames, geen gemeten prestaties van de apparatuur: een lokale reparatie van 2 m², twee gekwalificeerde routes, dezelfde geaccepteerde afwerking en opeenvolgende fasen. De onderstaande tijden geven alleen de berekeningen weer; het zijn geen opgegeven straal- of laserreinigingssnelheden.
Op kleinere schermen kunt u horizontaal scrollen om de twee scenario's te vergelijken.
| Stadium | Explosiescenario | Laserscenario |
|---|---|---|
| Installatie en beveiliging | 60 min | 20 min |
| Actieve verwijdering | 20 min | 40 min |
| Opruimen en afvalverwerking | 30 min | 10 min |
| Inspectie en overdracht | 10 min | 10 min |
| Totale werktijd | 120 min | 80 min |
De actieve verwijderingssnelheden bedragen respectievelijk 6 m²/u en 3 m²/u. Wanneer alle vier de fasen zijn meegerekend, worden de snelheden in het geaccepteerde gebied 1 m²/u en 1.5 m²/u. De veronderstelde laserroute is sneller klaar, ondanks een langzamere doorgang. Verschillende insteltijden, gebieden of acceptatieresultaten kunnen dit resultaat omkeren.
Gebruik het voorbeeld als een nuttige proef voor een leverancier.
Gebruik representatieve roestplekken en lastige details, evenals vlakke, makkelijk te bewerken oppervlakken. Registreer afgekeurde gebieden, extra bewerkingen, wisselingen van media of filters, verplaatsing van onderdelen en de tijd die nodig is om de volgende bewerking te bereiken. Als een van beide bewerkingen niet het overeengekomen resultaat oplevert, neem dan de herwerking mee in de berekening voordat de totale voltooiingstijd wordt vergeleken.
Voor de verdere planning kunt u uw gemeten aannames invoeren in de schattingstool voor de tijd die nodig is voor het verwijderen van roest en verf . Een planningsschatting vervangt geen herhaalde proeven met de productiemix.
Definieer de acceptatie voordat je een methode sneller aanroept
Bij het coaten moet de voorbereidingsmethode worden afgestemd op het coatinginformatieblad en de projectspecificaties. Het oppervlak kan er schoon uitzien, terwijl het toch niet voldoet aan een eis die de hechting of levensduur beïnvloedt.
- Netheid en uitstraling: Geef de toepasselijke voorbereidingsnorm, het toegestane restmateriaal en de vereiste textuur aan.
- verontreiniging: Specificeer de relevante controles en limieten voor olie, stof, oplosbare zouten of procesresiduen.
- Substraatconditie: Controleer de afmetingen, de resterende dikte en eventuele verboden hitte- of mechanische schade.
- Overdrachtsvoorwaarden: Definieer het droogproces, de acceptabele vliegroest en het omgevingsvenster voor de volgende bewerking.
Gebruik de standaard voor het daadwerkelijke proces.
De oppervlaktebehandelingsnormen van AMPP maken onderscheid tussen droogstralen, natstralen, waterstralen en het gebruik van elektrisch gereedschap. Een methodenaam of een foto van glanzend metaal is geen bewijs van conformiteit, en reinheidslabels mogen niet automatisch als gelijkwaardig worden beschouwd voor alle processen.
Voor laserbewerking is AMPP SP21511-1-2024 van toepassing op de preparatie van ferrometalen met behulp van gepulseerde lasers, zoals vermeld in het AMPP-rapport van 2024. ISO/FDIS 8504-6 was daarentegen nog in ontwikkeling toen dit op 10 september 2026 werd gecontroleerd. Een conceptversie mag niet worden beschouwd als een gepubliceerde internationale standaard of algemene certificering voor apparatuur.
Neem belichtingsregelingen mee in de insteltijd.
Identificeer de roest, coating en andere materialen die verwijderd moeten worden voordat er beslissingen worden genomen over de opvang en afvalverwerking. Straalwerkzaamheden en gereedschap vereisen adequate stof-, deeltjes- en geluidsbeheersing; chemische processen vereisen productspecifieke hanteringsmethoden; waterstraalreiniging vereist drukbestendige apparatuur en gecontroleerde toegang.
Laserwerkzaamheden vereisen ook een gecontroleerde straalbaan, bescherming tegen directe en gereflecteerde straling, training en geschikte emissieopvang. NIOSH legt deze algemene risico's van industriële lasers uit . Beheersmaatregelen voor de daadwerkelijke installatie moeten in het plan worden opgenomen voordat de demonstratie begint.
Na goedkeuring dient de vereiste conditie te worden behouden tot de volgende bewerking. De handleiding voor het schilderen na roestverwijdering behandelt het drogen, vliegroest en de gereedheid voor de coating.
Technische bronnen
- ISO 8501-1:2007 voorbeeld, sectie 2 — beginnende roestkwaliteiten A–D; visuele beoordeling is geen test voor de productiesnelheid.
- AMPP: waterstraal- en natstraalreiniging — het onderscheid in profiel en de overwegingen met betrekking tot vliegroest.
- FHWA-veldhandleiding voor inspectie van brugschilderwerk — Gearchiveerde uitleg van reinigingsmethoden, voorreiniging en verschillen tussen SP 3 en SP 11. De huidige projectdocumenten bepalen de contractuele vereisten.
- CRC Evapo-Rust instructies — een specifiek voorbeeld van de volgorde van voorbereiden, weken, spoelen en drogen; geen universeel recept voor chemische behandelingen.
Voorbeelden van apparatuur, de standaardstatus en richtlijnen voor de veiligheid van industriële lasers zijn te vinden in de betreffende secties.
Vergelijk een echt onderdeel, een gedefinieerde afwerking en een complete cyclus.
Deel de staalsoort en -dikte, de staat van roest en coating, het oppervlak, eventuele complexe geometrie en de volgende bewerking met Oceanplayer Laser. Vermeld ook de gewenste afwerking en het eindresultaat, zodat de bespreking zich kan richten op een representatieve reinigingsproef.