

Hoe te oordelen Kwaliteit van de laserlasnaad
Beoordeel een laserlas aan de hand van het gespecificeerde oppervlakteprofiel, de fusiegeometrie en de toepassingsvereisten. Begin met de tekening en het procesverslag, inspecteer de volledige lasnaad en gebruik vervolgens doorsneden, geschikte niet-destructieve testmethoden en prestatietests waar nodig. Een gladde lasrups alleen is onvoldoende om de interne kwaliteit te bepalen.


1. Definieer wat deze verbinding moet bereiken
De zeven onderstaande controles structureren de inspectiebeslissing; het zijn geen zeven verplichte tests voor elke las. Een decoratieve behuizing, een belaste beugel en een afgesloten tank vereisen verschillende bewijzen. Bepaal het vereiste resultaat voordat u de inspectiemethode kiest.
Noteer het exacte materiaal en de staat ervan, de dikte van elk onderdeel, de details van de verbindingen, de vereiste indringing of lasbreedte, het toelaatbare oppervlakteprofiel en de relevante producttesten. Voeg de inspectiemethode, de acceptatiegrenzen, het bemonsteringsplan en de persoon die bevoegd is om het werk vrij te geven toe. "Ziet er goed uit" laat te veel ruimte voor interpretatie.
Houd drie documenten gescheiden: de tekening definieert de verbinding; de lasprocedurebeschrijving ( WPS ) beschrijft hoe deze gemaakt moet worden; het inspectieplan geeft aan hoe de naleving gecontroleerd zal worden. Indien procedurekwalificatie vereist is, dient het bijbehorende testverslag als bewijs voor het gekwalificeerde bereik.
Voor de kwalificatie van procedures is ISO 15614-11:2025 van toepassing op het lassen van metalen materialen met elektronen- en laserstralen. De bijbehorende ISO-registratie vermeldt een gecorrigeerde versie van mei 2026. Pas de editie en correcties toe die vereist zijn volgens de geldende contract- of productvoorschriften.
2. Controleer het gewricht en het procesverslag.
Controleer voordat u het laservermogen aanpast of het onderdeel en de instellingen overeenkomen met de gekwalificeerde procedure. Een verkeerde coating, een verschoven lasnaad of een vervuild beschermvenster kunnen de las beïnvloeden, zelfs als de weergegeven vermogensinstelling hetzelfde blijft.
Voor het lassen
- Identificeer de kwaliteit, het partijnummer, de staat en de coating.
- Controleer de randafwerking, de reinheid van het oppervlak en de overlapping.
- Meet de speling, de afwijking en de positie van het onderdeel ten opzichte van de opgegeven limieten.
- Controleer de bevestiging, de klemvolgorde, de ondersteuning en de toegang tot de naad.
Tijdens het lassen
- Noteer de programmaversie, vermogens- of pulsinstellingen, bewegingssnelheid en scherpstelling.
- Noteer de wiebelinstellingen, vuldraad en afscherming waar deze zijn gebruikt.
- Bewaar alarmen, trackinggegevens en belangrijke onderhoudswijzigingen.
- Koppel de gegevens aan het daadwerkelijke onderdeel, de naad en de productietijd.
Gebruik het bewijsmateriaal om de oorzaak te achterhalen. Als een defect optreedt na een wijziging in de optiek, controleer dan die wijziging. Als het defect zich alleen voordoet op één specifieke bevestigingspositie, controleer dan de uitlijning en passing op die positie. Het gelijktijdig wijzigen van meerdere variabelen maakt het volgende resultaat lastiger te verklaren.
3. Inspecteer de gehele zichtbare naad.
Een visueel acceptabele laserlasnaad volgt het beoogde pad en voldoet aan de gespecificeerde profiel- en continuïteitslimieten. Controleer het begin, het stabiele gedeelte, de hoeken, de overlappingen en het einde, plus de wortel waar deze toegankelijk is. Oordeel niet op basis van één aantrekkelijk gedeelte.
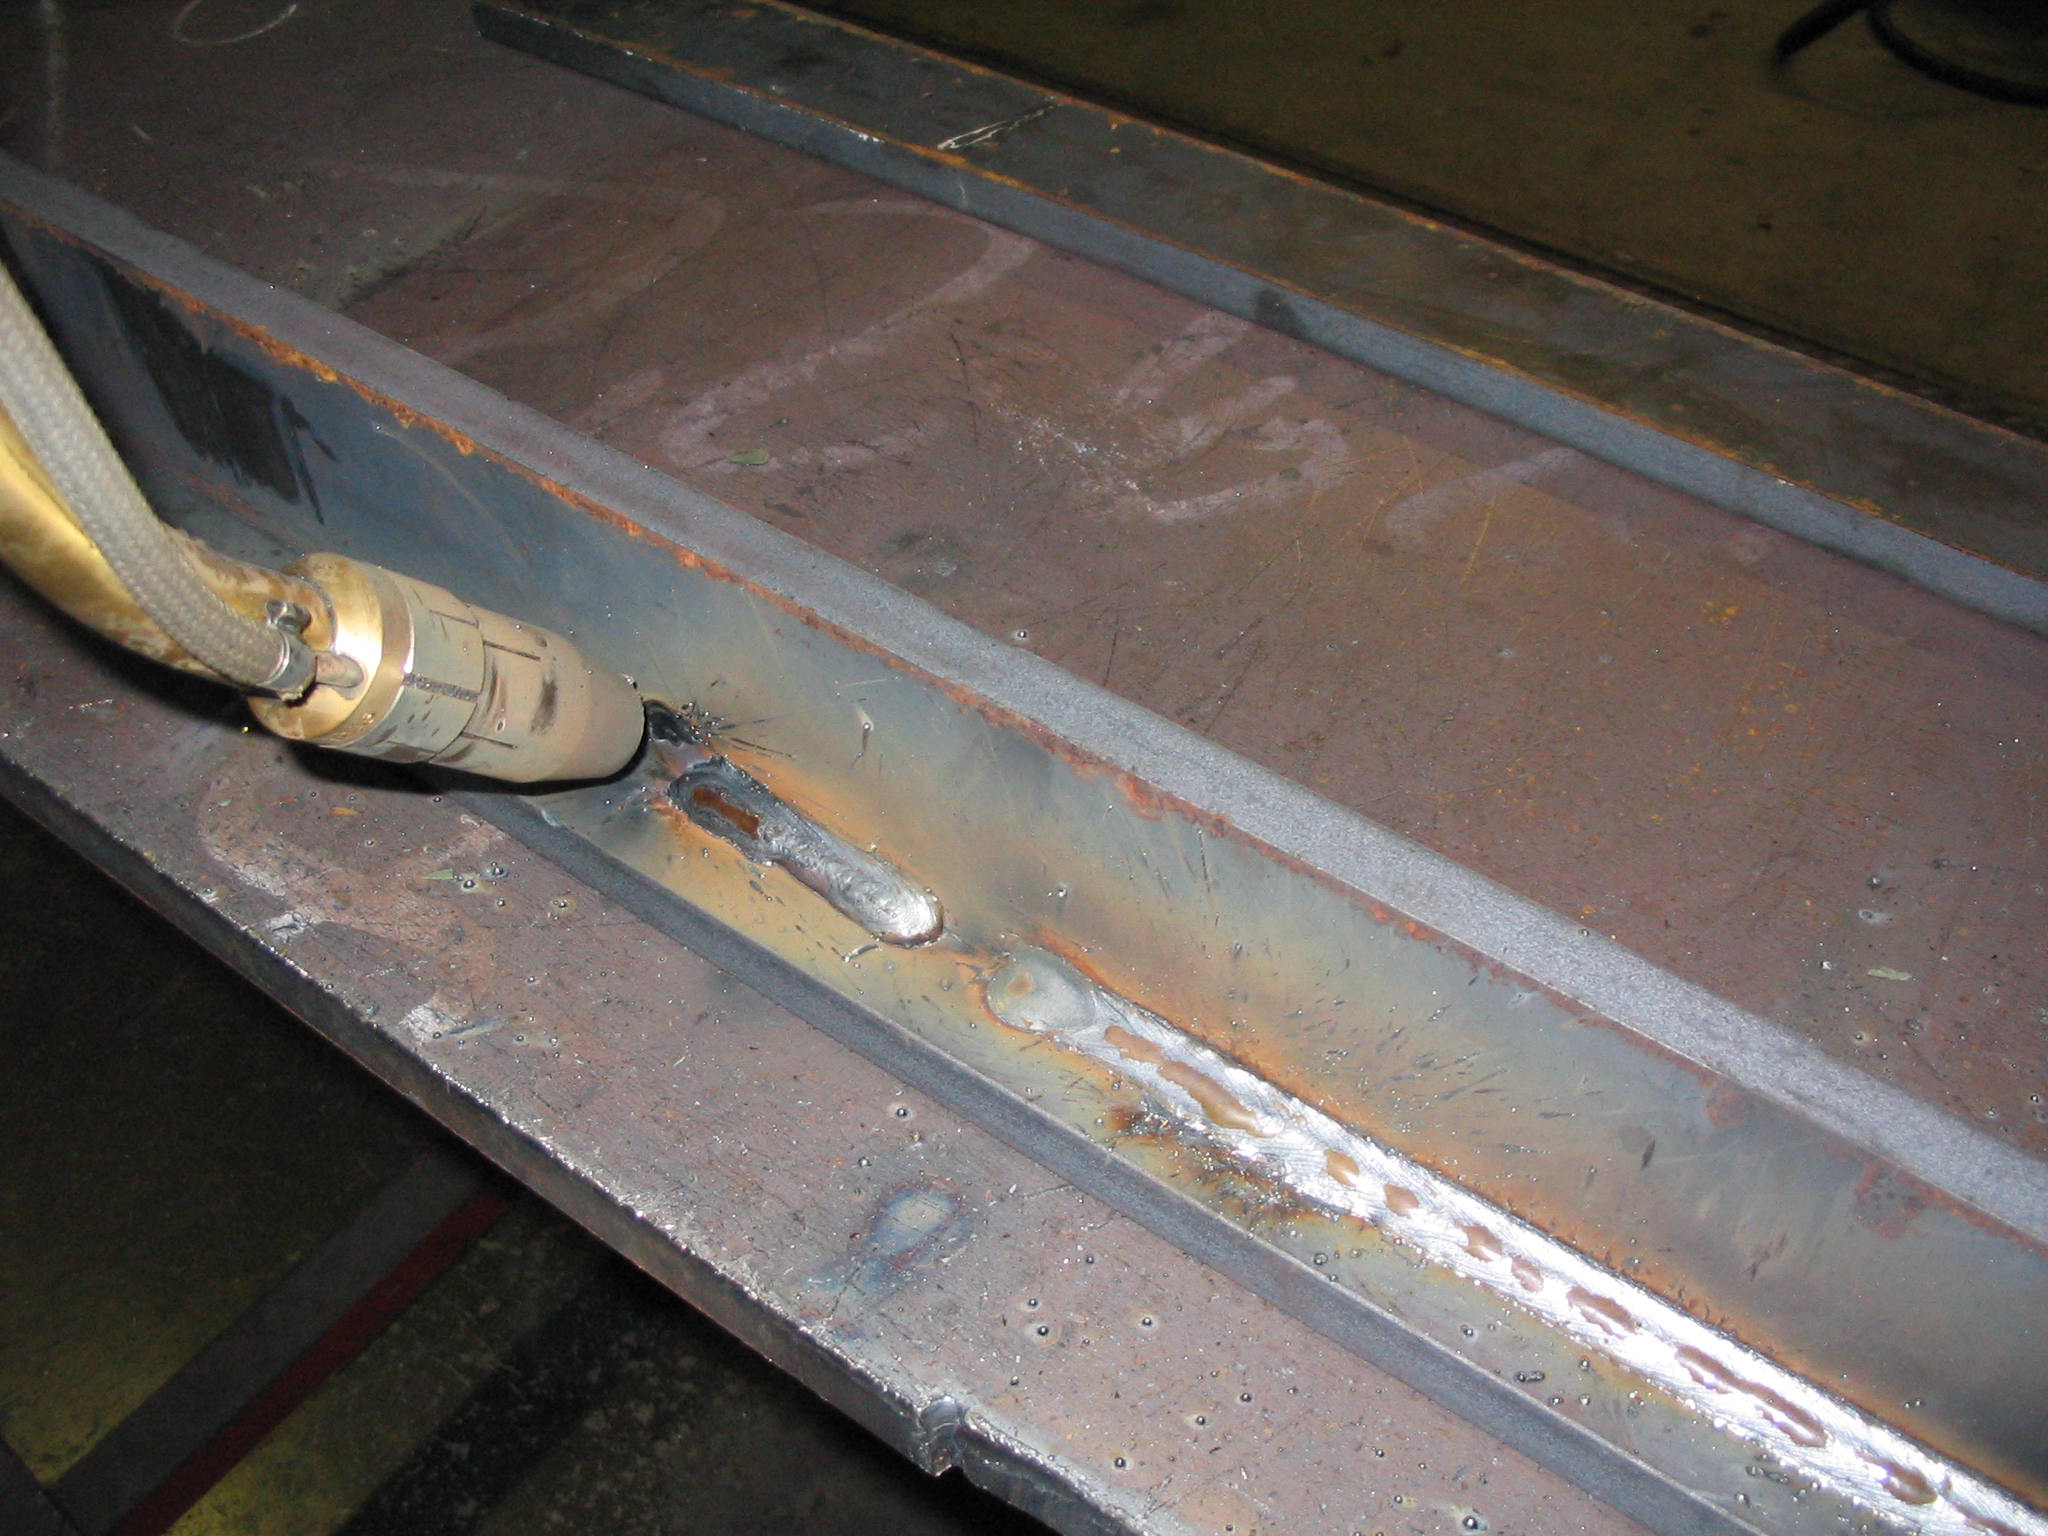

Zorg ervoor dat waarnemingen herhaalbaar zijn.
Gebruik een goedgekeurde reinigingsmethode die de indicaties behoudt. Zorg voor voldoende verlichting en toegang, en gebruik de vereiste meetinstrumenten of een gekalibreerd meetsysteem. ISO 17637:2016 behandelt de visuele inspectie van smeltlassen en kan ook ondersteuning bieden bij inspectie van de lasnaad vóór het lassen.
Noteer de werkelijke afmetingen en locaties: breedte, ondersnijdiepte, ondervulling, wapening, onregelmatigheden en begin-/eindpunten zoals vereist op de tekening. Een lasnaad is de grens waar het zichtbare lasoppervlak het basismateriaal raakt.
Kleur en spetters zijn aanwijzingen. Hun betekenis hangt af van het materiaal en de toepassing. Noch een zilverkleurig oppervlak, noch een gelijkmatig rimpelpatroon geeft een universeel oordeel over goed of fout.
| Observatie | Wat te vestigen | Nuttige vervolgactie |
|---|---|---|
| Fijne lijn of barstachtige afdruk | Of het een discontinuïteit betreft en hoe ver deze zich uitstrekt. | Bewaar het betreffende werkstuk voor evaluatie; gebruik geschikte oppervlaktetests of doorsnedeonderzoeken. |
| Kuilen of gaten | Of de opening nu aansluit op een grotere holte of een ontbrekend gedeelte. | Breng de functies in kaart en selecteer interne examens waar nodig. |
| Ondergraven of ondervullen | Undercut is een groef aan een rand; underfill is een laag lasvlak. Meet de opgegeven afmetingen. | Vergelijk met de limieten; controleer de sectiegeometrie als de effectieve voeggrootte onzeker is. |
| Onregelmatige breedte, ontbrekend pad of mismatch | Waar de geometrie afwijkt van de goedgekeurde voorwaarde. | Vergelijk de locatie, tracering, snelheid en montagegegevens van het onderdeel op die positie. |
| Krater of abrupte herstart | Continuïteit en lokale fusie bij het transient. | Vermeld die locatie in het onderdeel of het functioneel testplan, indien van toepassing. |
Veeg op een klein scherm de tabel zijwaarts om alle kolommen te lezen.
Een symptoom wijst niet op één enkele oorzaak. De richtlijnen van TWI voor defecten bij laserlassen beschrijven scheurvorming gerelateerd aan de legering en de lasvorm, en porositeit geassocieerd met verontreiniging, afscherming en instabiliteit van het sleutelgat. Bij verzinkte overlappende verbindingen kunnen ook blaasgaten ontstaan door ingesloten coatingdamp. Voor een gedetailleerd profielonderzoek kunt u de handleiding voor ondersnijdingen bij laserlassen raadplegen.
4. Controleer de penetratie en fusie op het vereiste grensvlak.
Een geprepareerde dwarsdoorsnede is een directe manier om de voeg te onderzoeken tijdens de ontwikkeling, kwalificatie of geplande verificatie. Het toont het bemonsterde vlak. Eén doorsnede kan niet bewijzen dat dezelfde toestand zich over de gehele lengte van de voeg voortzet.
Doordringing en fusie beantwoorden verschillende vragen. De vereiste diepte hangt af van het ontwerp van de verbinding. Bij fusie gaat het erom of de beoogde oppervlakken daadwerkelijk aan elkaar zijn gesmolten. Bij een overlappende verbinding kan een ogenschijnlijk diepe lasnaad in de bovenste plaat er nog steeds voor zorgen dat de onderste plaat niet goed is verbonden.
Dit zijn conceptuele doorsneden, geen opgemeten lasnaden of acceptatiesjablonen. De kleuren geven de smeltzone en de basisplaten weer; de diagrammen tonen niet de warmtebeïnvloede zone of een gespecificeerde laagdikte.
Leg het gedeelte vast, niet alleen de foto ervan.
Bepaal de locatie en oriëntatie. Meet de gespecificeerde diepte, de breedte van het grensvlak of de effectieve lasafmeting; noteer de vorm van de laswortel en de waargenomen poriën, scheuren of niet-gesmolten gebieden. Onderscheid de gesmolten smeltzone van de warmtebeïnvloede zone ( HAZ ), die wel verhit is maar niet gesmolten.
Bereid het werkstuk voor zonder het te onderzoeken kenmerk af te dekken. Snijschade en ongelijkmatig polijsten kunnen de interpretatie vertekenen. Macro-onderzoek richt zich op de algehele geometrie; micro-onderzoek en hardheidstesten beantwoorden andere vragen over materiaaleigenschappen. Raadpleeg de richtlijnen van Struers voor lasdoorsneden en ISO 17639:2022 voor de respectievelijke voorbereidings- en onderzoeksomvang.
Voor meer informatie over volledige versus gedeeltelijke laspenetratie en de bijbehorende terminologie, zie 'laspenetratie' . Een opzettelijk gespecificeerde gedeeltelijke laspenetratie moet niet worden verward met het niet voldoen aan de eis van volledige penetratie.
5. Selecteer de juiste NDT-methode voor het defect, het materiaal en de geometrie.
Niet-destructief onderzoek ( NDT ) onderzoekt het onderdeel zonder een teststuk uit te snijden. Kies een onderdeel met de verwachte fout en toon aan dat de techniek die fout in de daadwerkelijke verbinding kan detecteren. Toegankelijkheid, dikte, oppervlakteconditie, oriëntatie en detectiegevoeligheid spelen allemaal een rol.
ISO 17635:2025 biedt algemene richtlijnen voor de selectie. Houd de testmethode, de omvang van de test en de acceptatiecriteria expliciet; een kwaliteitslabel alleen is geen volledige specificatie van het onderzoek.
| Methode | Nuttig bewijs | Belangrijkste beperking |
|---|---|---|
| Visuele testen (VT) | Toegankelijke oppervlakteconditie en gemeten geometrie. | Verborgen fusie, interne poriëninhoud of materiaaleigenschappen kunnen niet worden vastgesteld. |
| Penetrant testen (PT) | De onderbrekingen geven toegang tot een schoon, niet-poreus oppervlak. | Het onthult geen verborgen interne gebreken. ISO-3452 1 Geeft principes weer, geen acceptatiecriteria voor lassen. |
| Magnetische deeltjestest (MT) | Oppervlakte-indicaties in geschikt ferromagnetisch materiaal. | Controleer of het magnetische materiaal geschikt is; kies het niet alleen omdat het materiaal "staal" heet. Zie ISO 17638 . |
| Radiografisch onderzoek (RT) | Interne omstandigheden zoals porositeit, waar toegankelijkheid en gevoeligheid geschikt zijn. | Nauwe, vlakke defecten kunnen moeilijk te detecteren zijn bij ongunstige stralingshoeken. |
| Ultrasoon onderzoek (UT) | De interne reflectoren zijn onderzocht met een gevalideerde sonde en opstelling. | Dunne, smalle of complexe gewrichten vereisen mogelijk gespecialiseerde technieken; ga er niet vanuit dat conventionele echografie hiervoor geschikt is. |
| Voorbereide sectie (destructief) | Smeltgeometrie en zichtbare onvolkomenheden in het snijvlak. | Het apparaat neemt een monster van een specifieke locatie, in plaats van het volledige volume van de ader. |
Veeg horizontaal op een mobiel apparaat. De geschiktheid van de methode garandeert op zich geen acceptabel resultaat.
Waarom conventioneel ultrasoon onderzoek geen standaardmethode is voor dunne naden
ISO 17640:2018 beschrijft handmatig ultrasoon onderzoek van metaallassen met lage demping van minimaal 8 mm dik, voornamelijk volledig doorgelaste ferritische verbindingen. Het biedt ook specifieke toepassingen. Deze omschrijving impliceert niet dat ultrasoon onderzoek geen dunnere materialen kan inspecteren; het betekent dat een andere, toepassingsspecifieke techniek moet worden gerechtvaardigd in plaats van aangenomen.
Voor RT laat het radiografische detecteerbaarheidsonderzoek van TWI zien waarom de opening, oriëntatie en penetratiedikte van defecten de detectie beïnvloeden. "Gebruik röntgenstraling" is daarom een onvolledig advies zonder een gedefinieerde techniek en vereiste gevoeligheid.
6. Test de eigenschap waarvan het product afhankelijk is.
Een goede geometrie en een acceptabel NDT-resultaat ondersteunen de kwaliteitsbeoordeling, maar meten niet direct alle gebruikseigenschappen. Kies de test die de belasting of functie van het product vertegenwoordigt, met een gedefinieerde methode en acceptatiecriteria.
- Statische belasting: Gebruik de geschikte trek-, schuif- of verbindingsproef. Noteer de geometrie van het proefstuk, de belastingsrichting, het resultaat en de locatie van de breuk.
- Ductiliteit of blootgelegde imperfecties: Een specifieke buigproef kan openingen of beperkte ductiliteit aan het licht brengen. De oriëntatie van het proefstuk en de buigomstandigheden zijn van belang; zie Uitleg van de buigproef door TWI.
- Metallurgisch gedrag: Gebruik de vereiste microstructuur-, hardheids- of andere materiaaltesten waar de legering en het gebruik dit relevant maken.
- afdichting: Definieer de lektestmethode, de testomstandigheden en de toelaatbare lekdebiet voor de voltooide assemblage.
- Elektrische of cyclische aansluiting: Evalueer de gespecificeerde weerstand, temperatuurstijging of vermoeiingsprestaties onder representatieve omstandigheden.
Een hoge treksterkte is geen garantie voor lekdichtheid, en een lektest geeft geen indicatie van de vermoeiingslevensduur. Evenzo is falen in het basismateriaal een indicatie van het betreffende proefstuk en de belastingopstelling; het is geen bewijs voor alle andere gebruiksomstandigheden.
7. Controleer de herhaalbaarheid vóór de productievrijgave.
Eén succesvol testexemplaar demonstreert één geteste conditie. De productie vereist ook controle over materiaal, pasvorm, apparatuur en het verificatieplan. Controleer herhaalde productieonderdelen en de relevante toleranties voordat u een instelling als een betrouwbaar productievenster beschouwt.
Controleer wat de monitor bedoelt.
Fotodiodes en camera's kunnen lichtsignalen of kenmerken van het smeltbad waarnemen en deze correleren met het gedrag van de las. De output hiervan is bewijsmateriaal voor het lasproces. TWI legt deze monitoringprincipes uit en hoe de kwaliteit wordt afgeleid uit de waargenomen signalen.
Valideer het systeem aan de hand van relevante secties, NDT- of prestatieresultaten voor het daadwerkelijke proces. Neem relevante onaanvaardbare omstandigheden mee, beoordeel gemiste indicaties en valse meldingen, en herzie de relatie na wijzigingen in materiaal, geometrie, optiek of sensor. Een ongewijzigd signaal mag een mislukte inspectie niet overrulen.
Definieer de reactie op een afwijkend resultaat.
Het controleplan moet de stop- of pauzevoorwaarden, het betreffende productie-interval, de bevestigende controle, de vrijgavebevoegdheid en de reparatieregels specificeren. Bewaar het verdachte onderdeel en de bijbehorende gegevens. Onderzoek de gewijzigde variabele voordat verdere productie wordt geaccepteerd.
Minimale informatie voor een bruikbaar kwaliteitsrapport voor lassen
- Onderdeel- en naad-ID; materiaallot, coating en diktestapel.
- Revisie van tekening en WPS; daadwerkelijke installatie en programmering.
- Inspectiemethode, dekkingsgebied, locaties, apparatuur en beperkingen.
- Gemeten resultaten, sectie- of testreferenties en afwijkingen.
- Afhandeling, verantwoordelijke persoon en eventuele vervolgcontroles.
De triggers voor bemonstering en herkwalificatie zijn vastgelegd in de toepasselijke specificatie en het gevalideerde controleplan. Er bestaat geen universeel interval van "testen na elke N lassen".
Vragen die gesteld worden wanneer het resultaat onduidelijk is.
Mag ik de las slijpen of polijsten voordat deze wordt geïnspecteerd?
Alleen zoals toegestaan door de productie- en inspectieprocedure. Nabewerking kan profielinformatie verwijderen, een oppervlakteopening vervagen of de lasafmetingen wijzigen. Bewaar eerst de vereiste waarnemingen van de lasnaad en beoordeel ook de afgewerkte toestand waar de specificatie dit vereist.
Wat als de las de visuele inspectie doorstaat, maar niet slaagt voor een lek- of sterkteproef?
Bewaar het mislukte resultaat en identificeer de betreffende werkzaamheden. Controleer de testopstelling en onderzoek vervolgens de geometrie van de verbinding, de interne toestand en de materiaaleigenschappen, indien relevant. Het slagen voor de visuele controle heft een eventuele afkeuring bij een afzonderlijke, vereiste test niet op. Vrijgave vereist een geautoriseerde afhandeling conform de daadwerkelijke eisen.
Om een laserlasapplicatie met Oceanplayer Laser te bespreken, dient u het materiaal en de coating, de laagdikte, de lasnaadtekening, de verwachte spleten, het lastraject en de acceptatiecriteria te sturen. Voeg ook afgekeurde monsters of bestaande inspectieresultaten toe. Spreek af welke onderdelen en producttesten in de evaluatie moeten worden opgenomen.