

Hoe laserlassen te gebruiken Sterk reflecterende materialen
Sterk reflecterende metalen kunnen met een laser worden gelast, maar het procesvenster moet worden afgestemd op energiekoppeling en systeembeveiliging – niet alleen op het pure laservermogen. Kies een laserbron en een lasergeleidingssysteem die passen bij de legering, dikte en verbinding; controleer de oppervlakteconditie en de passing; stabiliseer het smeltbad; en bescherm de laser tegen gevaarlijke terugreflectie.
Koper, aluminium, messing, vergulde onderdelen en verbindingen van verschillende materialen gedragen zich niet als één materiaalfamilie. Hun reflectiviteit, thermische geleidbaarheid, vluchtige legeringselementen, oxidefilms en metallurgische reacties creëren verschillende risico's. De praktische aanpak is een gecontroleerd testplan dat golflengte, vermogensdichtheid, bewegingssnelheid, focus, straalvorm, afscherming en inspectie koppelt aan het daadwerkelijke onderdeel.
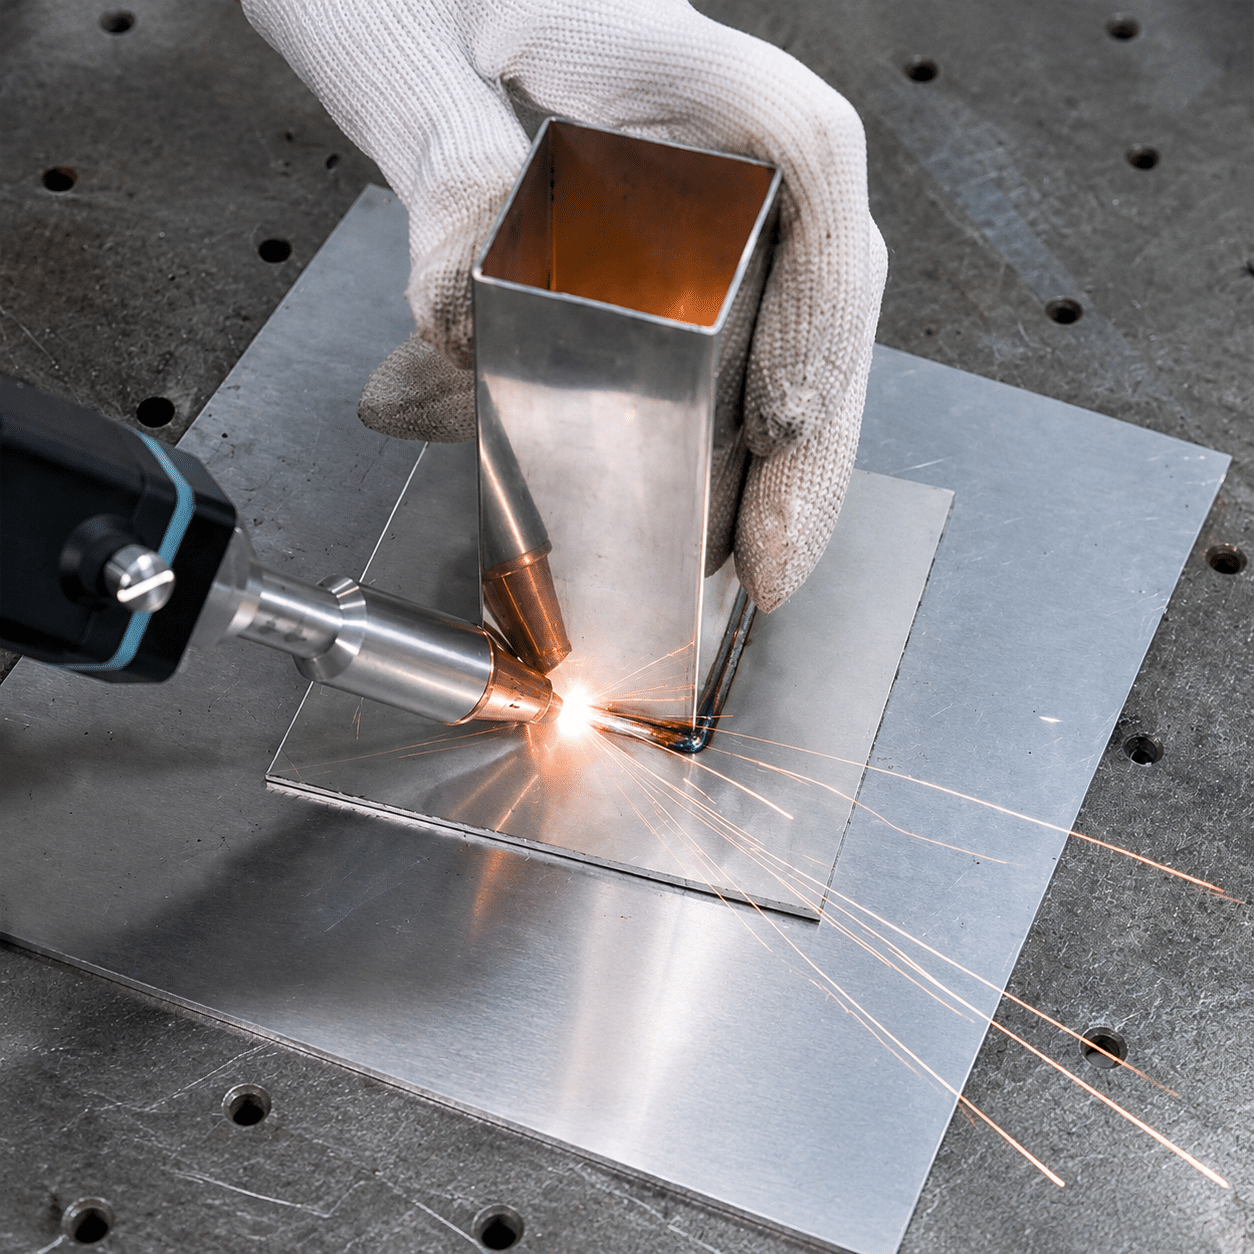
Beschouw reflectiviteit als een systeemvariabele.
De reflectiviteit van een koud oppervlak is belangrijk, maar het is niet de enige factor die de las beïnvloedt. De absorptie verandert naarmate het oppervlak opwarmt, smelt en overgaat in een sleutelgat. Een goed werkend proces regelt daarom de instroom in de las, het stabiele smeltbad en de manier waarop de gereflecteerde energie door de bron en de optiek wordt verwerkt.
Infraroodvezels, groene en blauwe lichtbronnen bieden verschillende afwegingen op het gebied van vermogen, straalkwaliteit en koppeling met het koude oppervlak.
Reflectie, snelle warmteoverdracht, oxide, verontreiniging en een slechte passing kunnen spatten, porositeit of onvolledige fusie veroorzaken.
Controleer of de laser, proceskop, toevoervezel, bewakingsapparatuur en optische beveiliging daadwerkelijk zijn goedgekeurd voor de toepassing.
Valideer de werkelijke legering, coating, geometrie en productietolerantie met behulp van dwarsdoorsneden en toepassingsspecifieke tests.
Waarom zijn sterk reflecterende materialen zo belangrijk? Is laserlassen lastiger?
Bij procesplanning beschrijft "sterk reflecterend" een oppervlak dat aanvankelijk een groot deel van de invallende golflengte terugkaatst in plaats van deze om te zetten in warmte. Dat verhoogt de drempel voor een stabiele smelt of sleutelgatvorming en creëert een tweede probleem: de gereflecteerde straal kan terugkeren naar de proceskop en de laserbron.
Een schoon, gepolijst koperen oppervlak kan in het begin van het proces bijzonder lastig zijn voor nabij-infrarood licht. De oppervlakteconditie, temperatuur, fase en golflengte beïnvloeden allemaal de momentane absorptie.
Koper en aluminium geleiden warmte efficiënt. Een kleine parameterwijziging kan het proces doen omslaan van onvoldoende fusie, geleidingslassen naar een instabiel sleutelgat.
De richting en de omvang van een terugslag kunnen veranderen naarmate het oppervlak vervormt en er zich een plas vormt. Apparatuur moet worden geselecteerd en geconfigureerd voor deze belasting, en niet slechts afgeschermd door een geïmproviseerde hoek.
Optische gegevens bij kamertemperatuur kunnen helpen bij het vergelijken van golflengten, maar ze kunnen op zichzelf geen productielas voorspellen. Oppervlakteruwheid, oxide, coating, invalshoek, temperatuur, smelten en sleutelgatgeometrie beïnvloeden de koppeling tijdens het lassen. Daarom zijn vaste uitspraken zoals "koper reflecteert X procent" of "één golflengte is altijd het beste" onbetrouwbare processpecificaties.
De lastige overgang is vaak het begin van het lasproces.
Vóór het smelten kan de beperkte absorptie de initiatie gevoelig maken voor de focuspositie, het straalprofiel, de oppervlakteconditie en de vermogensopbouw. Zodra een stabiele smelt of sleutelgat is gevormd, verandert de energiekoppeling meestal. Als de initiatie inconsistent is, kunnen operators dit compenseren met een te hoog vermogen. Het resultaat kan een abrupte overgang zijn van zwakke koppeling naar heftige verdamping, spatten en het instorten van het sleutelgat.
Een betere aanpak is om het proces in drie fasen te verdelen: opstarten, stabiele beweging en beëindiging. Definieer de opstartfase, de naderingsbeweging en de beëindiging voor elke fase. Inspecteer het eerste en laatste deel van de lasnaad in plaats van aan te nemen dat een stabiel middenstuk de volledige cyclus bewijst.
Bij repetitieve productie kunnen signalen die een verandering in het proces aan het licht brengen, worden gemonitord: retourlicht, plasma- of thermische emissie, laservermogen, alarmen van de printkop, de toestand van het dekglas en variaties in de hoogte van het onderdeel. Monitoring vervangt metallografische validatie niet, maar kan helpen om afwijkingen te detecteren voordat een zichtbare afkeuring optreedt.

Kies de laserbron door gezamenlijke eisNiet alleen de kleur.
De golflengte van de lichtbron beïnvloedt de initiële koppeling, vooral in koper, maar de productiekeuze hangt ook af van het beschikbare vermogen, de straalkwaliteit, de spotgrootte, de leveringsarchitectuur, de compatibiliteit van de proceskop, de terugreflectie, de inschakelduur, de serviceondersteuning en de totale kosten.
| Bronroute | Waar het sterk kan zijn | Belangrijkste beperking bij verificatie | Goede eerste vragen |
|---|---|---|---|
| Nabij-infrarood vezellaser ongeveer 1030–1080 nm | Breed beschikbaar met hoog vermogen; volwassen industrieel ecosysteem; veel gebruikt voor aluminium, staal en diverse gemengde productieprocessen. Koper kan ook worden gelast als de intensiteit, de bundeltoevoer, de startstrategie en de bronbescherming geschikt zijn. | De koppeling bij koud koper is lager en gevoeliger voor het oppervlak dan bij zichtbare golflengten. Een gereflecteerde belasting kan ernstige gevolgen hebben als het systeem daar niet op is ontworpen. | Is de lichtbron geschikt voor koper? Welke bescherming en bewaking tegen terugkaatsend licht zijn ingebouwd? Kan het lichtprofiel of de trilling worden geoptimaliseerd? |
| Groene laser ongeveer 515 nm | Een hogere initiële absorptie in koper kan de drempel voor stabiel smelten verlagen en gecontroleerde geleiding of sleutelgatlassen ondersteunen. Vergelijkende onderzoeken hebben aangetoond dat de koppeling en stabiliteit onder geteste koperomstandigheden verbeteren. | Het beschikbare vermogen, de straalkwaliteit, het rendement, de integratiemogelijkheden en de kosten verschillen per leverancier. Resultaten van één bepaalde dikte of modus kunnen niet zomaar worden overgenomen. | Is de vereiste penetratiediepte haalbaar bij productiesnelheid? Welke spotgrootte, werkafstand en scanstrategie zijn beschikbaar? |
| Blauwe laser ongeveer 445–450 nm | Sterke koppeling van zichtbaar licht in koper en andere non-ferrometalen kan zorgen voor stabiele verwarming, het verbinden van dunne platen, batterijverbindingen en additieve energieoverdracht. | De vermogensdichtheid en de straalkwaliteit van het daadwerkelijke pakket kunnen de penetratiediepte beperken. Toegang tot de verbinding en optische integratie blijven van belang. | Is de taak geleidingslassen of sleutelgatlassen? Levert de beschikbare bron de vereiste lichtbundel en helderheid? |
| Hybride of multi-straalbenadering | Een zichtbare lichtbron kan zorgen voor gecontroleerde verwarming, terwijl een infraroodbron voor penetratie zorgt; gevormde of meerdere lichtbundels kunnen het procesvenster verbreden. | Complexere hardware, uitlijning, controle en validatie. De voordelen moeten worden aangetoond in de productieomgeving. | Rechtvaardigt de kwaliteitswinst de integratiekosten? Hoe zullen beide bronnen worden gemonitord en onderhouden? |
Het benodigde vermogen is afhankelijk van de golflengte, het straalprofiel, de spotgrootte, de dikte, de geometrie van de verbinding, de snelheid, de modus en de materiaaleigenschappen. Een dunne koperen lip vereist mogelijk een gecontroleerde geleidingslas met zichtbaar licht; een dikke stroomrail vereist wellicht een sleutelgatproces met hoge helderheid. Vermogen zonder stabiele koppeling kan leiden tot meer spatvorming en risico's voor de apparatuur in plaats van de verbinding te verbeteren.
Bouw een eerste lasroute voor uw toepassing.
Deze planner structureert het eerste technische overleg. Hij berekent geen gekwalificeerde lasprocedure en mag niet worden gebruikt als machine-instelblad.
Beschrijf het gewricht
Kies de meest geschikte combinatie. Het planningsadvies wordt direct bijgewerkt.
Vergelijk zichtbare en afgeschermde IR-koperleidingen.
Voor dunne koperkabels waar stabiliteit prioriteit heeft, vergelijk een groene of blauwe route voor zichtbaar licht met een voor koper goedgekeurd infraroodvezelsysteem. Kies op basis van de kwaliteit van de verbinding, de doorvoersnelheid en de integratie – niet alleen op basis van de golflengte.
Dit is slechts een hulpmiddel voor de planning. De definitieve instellingen, afscherming, persoonlijke beschermingsmiddelen en acceptatietests moeten worden vastgesteld door het verantwoordelijke personeel voor laserveiligheid en lassen.
Bescherming tegen terugreflectie is noodzakelijk. ingebouwd in het systeem.
Een reflecterend werkstuk kan energie terugkaatsen naar de proceskop, de toevoervezel of de laserbron. De veilige oplossing is niet een algemene belofte dat één isolator "99% blokkeert". Bescherming is apparatuurspecifiek en moet worden bevestigd voor het verwachte materiaal, vermogen, geometrie en inschakelduur.
Geef een compatibele bron op.
Vraag de laserfabrikant of het betreffende model geschikt is voor koper, aluminium of de beoogde reflecterende belasting. Controleer het toegestane retourvermogen, het alarmgedrag, de uitschakellogica en de garantievoorwaarden. Een laserbron die veilig op staal gebruikt kan worden, is niet automatisch geschikt voor gepolijst koper.
Bescherm en bewaak het stralingspad.
Gebruik de goedgekeurde proceskop, beschermvensters, glasvezelinterfaces en sensoren. Bewaak de vervuiling van het afdekglas en de alarmen voor de retourverlichting. Bepaal inspectie- en vervangingsintervallen op basis van procesgegevens in plaats van te wachten op zichtbare schade.
Beheers de geometrie van de gereflecteerde bundel.
Gebruik door de fabrikant goedgekeurde koporiëntatie, straalafscherming en behuizingsoppervlakken. Een ongecontroleerde kanteling van het werkstuk kan de lichtvlek verplaatsen, de penetratiediepte veranderen en het gevaar elders naartoe leiden. Geometrische veranderingen horen thuis in de gevalideerde procedure.
Als er alarmen afgaan voor retourlicht, glasvezel, optiek of temperatuur, stop dan en achterhaal de oorzaak. Controleer de materiaaloriëntatie, focus, conditie van de printkop, afdekglas, connectorstatus en processtabiliteit. Herhaaldelijk resetten zonder de oorzaak te achterhalen kan een kwaliteitsprobleem veranderen in een kostbare bronstoring.
Directe, gereflecteerde en controle gevaren in de lucht.
Bij laserlassen met hoog vermogen kunnen mensen worden blootgesteld aan gevaarlijke directe, spiegelende en diffuse optische straling, heet materiaal, vuur, elektrische energie en door laser gegenereerde luchtverontreinigingen. Technische beheersmaatregelen vormen de eerste beschermingslinie.

ISO 7010 W004 waarschuwingssymbool: Maxxl2 / Wikimedia Commons , publiek domein.
Gebruik een geschikte beschermende behuizing, vergrendelingen, een gecontroleerd gebied, straalafschermingen, waarschuwingssystemen en gedocumenteerde toegangsprocedures. Voor werkzaamheden in de open lucht (klasse 4) is een formele risicoanalyse vereist.
Gewone lasbrillen bieden niet automatisch bescherming tegen laserstraling. De bril moet geschikt zijn voor de werkelijke golflengte en de vereiste optische dichtheid, en vervangt geen afscherming of straalbeheersing.
Gebruik een afzuiginstallatie die is afgestemd op het proces. Messing kan zinkhoudende dampen produceren; geplateerde of gecoate onderdelen kunnen extra gevaarlijke bestanddelen bevatten. Identificeer de coatings vóór het lassen.
Verwijder brandbare materialen, beheers spatten en hete onderdelen, zorg voor adequate brandbestrijding en volg het programma voor werkzaamheden met open vuur. Reactieve legeringen en fijne afzettingen vereisen mogelijk specifieke beheersmaatregelen.
De laserbeveiligingsfunctionaris of de verantwoordelijke veiligheidsdeskundige moet de golflengte, het vermogen, de blootstellingsgeometrie, de toegankelijke emissie, de kijkomstandigheden, de behuizing, de vergrendelingen, de ventilatie en de niet-lasergerelateerde gevaren beoordelen. De training en de standaardwerkprocedures moeten overeenkomen met de daadwerkelijke lasercel.
Bereid het oppervlak, de voeg en het bevestigingsmiddel voor, zoals procesvariabelen.
Bij het lassen van sterk reflecterende metalen wordt vaak het laservermogen als oorzaak aangewezen, terwijl de oncontroleerbare variabelen in werkelijkheid verontreiniging, oxide, beplating, werkstukhoogte of spleetbreedte zijn. Een herhaalbare voorbereidingsspecificatie verkleint de procesmarge voordat parameteroptimalisatie begint.
Geef het exacte materiaal en de staat ervan aan.
Noteer de legering, hardheid, leverancier, dikte en oppervlaktebehandeling. "Koper", "aluminium" of "messing" is niet voldoende. Elektrische koperkwaliteiten, geanodiseerd aluminium, gegoten aluminium en vrij verspanbaar messing kunnen verschillende gassen, oxiden en metallurgische risico's met zich meebrengen.
Identificeer elke coating en elk residu.
Controleer de chemische samenstelling van de beplating, oxide, smeermiddel, lijm, verf en reinigingsmiddelen. Verwijder of behandel deze met een gekwalificeerde methode. Las geen onbekende coating totdat de dampen, het verdampingsgedrag en het effect op de verbinding ervan bekend zijn.
Controleer de pasvorm en de hoogte van het onderdeel.
Meet de speling, overlapping, randconditie, vlakheid en herhaalbaarheid van de bevestiging. Kleine spelingen kunnen de warmtestroom en de vulstofbehoefte beïnvloeden. Hoogteverschillen veranderen de focus en kunnen in scannersystemen de spotgrootte en energiedichtheid veranderen.
Controleer de houdbaarheid van het preparaat.
Een schoon oppervlak kan tijdens opslag veranderen. Definieer de toegestane tijd tussen reinigen en lassen, de hanteringsregels, de verpakking en de criteria voor herreiniging. Gebruik representatieve verouderde onderdelen tijdens de validatie als de productie niet direct zal plaatsvinden.
Zorg voor afscherming en afzuiging.
Kies het gas en de toevoer op basis van de legering, de verbinding en de acceptatie-eisen. Controleer de gasstroom bij de las zelf en niet alleen bij de drukregelaar. Een te hoge gasstroom kan het smeltbad verstoren; een onjuiste plaatsing kan oxidatie veroorzaken of ervoor zorgen dat de rookpluim niet wordt opgevangen.
Stel een meetbasislijn in.
Registreer het straalprofiel, de focusreferentie, het vermogen bij het werkstuk, de verplaatsingskalibratie, het trillingspatroon, de draadaanvoer en de optische conditie. Zonder een basislijn kan een latere "parameterwijziging" in werkelijkheid een afwijking van de apparatuur zijn.

Zelfs een fraai ogende koperen lasverbinding kan in de praktijk falen.
Voor stroomrails, aansluitklemmen en geleidende assemblages dient u de contactweerstand of verbindingsweerstand, temperatuurstijging, stroomcyclusgedrag en mechanische integriteit te valideren zoals vereist door het ontwerp. Een brede, fraaie lasrups bewijst niet per se een lage weerstand; een smalle las bewijst niet per se onvoldoende prestaties.
De klemdruk, het contactoppervlak, de toestand van de beplating en de laslocatie kunnen zowel het stroompad als de warmteoverdracht beïnvloeden. Deze factoren moeten in het teststuk worden meegenomen. Wanneer het productieonderdeel gelaagd is, gecoat of thermisch verbonden is met een grote koelplaat, kan een vlakke lasproef met één plaat een misleidend gevoel van zekerheid geven.
Gebruik dwarsdoorsneden om de zichtbare lasrups te koppelen aan penetratie, porositeit, grensvlakfusie en door warmte beïnvloede geometrie. Relateer die waarnemingen vervolgens aan de functionele test die relevant is voor het product.
Bouw een raam – niet één enkel raam. magische setting.
Elke parameter beïnvloedt meer dan één fysiek effect. Optimaliseer met een vooraf bepaalde volgorde, registreer het resultaat en verander één gecontroleerde factor tegelijk, tenzij je een formeel experimenteel ontwerp gebruikt.
| Veranderlijk | Wat het verandert | Te weinig / te laag | Te veel / te hoog | Wat te inspecteren |
|---|---|---|---|---|
| Vermogensdichtheid | Opwarmingssnelheid, smeltinitiatie en sleutelgatvorming. | Intermitterend smelten, onvolledige fusie, startstoring. | Heftige verdamping, spatten, ondersnijding, overmatige penetratie of bronspanning. | Consistentie van de start, penetratie, gedrag van de rookpluim, terugkerend lichtsignaal. |
| Reis snelheid | Energie per lengte-eenheid en verblijftijd van het smeltbad. | Overmatige hitte, grotere hittebeïnvloede zone, vervorming, verlies van vluchtige elementen. | Onvoldoende fusie, smalle instabiele kraal, start-/stopgevoeligheid. | Dwarsdoorsnede, boven-/onderrand, vervorming en consistentie over de lengte van de naad. |
| Focus en spotgrootte | Intensiteit, penetratievorm en tolerantie voor hoogteverschillen. | Een grote vlek voldoet mogelijk niet aan de vereiste drempelwaarde. | Een heel klein, intens lichtpuntje kan het venster verkleinen en de spatvorming versterken. | Focuskalibratie, onderdeelhoogte, optische conditie en korrelgeometrie. |
| Balkprofiel / wiebeling | Energieverdeling, breedte van het zwembad, beweging van de opening en overbrugging van de kloof. | Onvoldoende interfacedekking of instabiele fusie. | Overmatige verhitting, verminderde penetratie of periodieke defecten als frequentie/amplitude niet op elkaar zijn afgestemd. | Smeltbreedte, periodiciteit, porositeit, overlapping en smeltuitstoting. |
| Vermogenshelling | Overgang naar en van de las. | Zwakke starts of kratervormige beëindiging. | Plotselinge absorptieovergang, spatten of plaatselijke oververhitting. | Eerste/laatste 10-20 mm, eindkrater en monitoringsignalen. |
| Beschermgas | Oxidatie, interactie met de pluim en het uiterlijk van het oppervlak. | Oxidatie, verontreiniging en inconsistente bescherming. | Verstoring van het reservoir of verspilling van gas; gas kan een slechte extractie niet compenseren. | Doorstroming bij de verbinding, spuitmondpositie, verkleuring en dampafvang. |
| Vuldraad | Tolerantie voor speling, chemische samenstelling en volume van het gesmolten materiaal. | Onvoldoende vulling, onoverbrugde opening of ongunstige chemische samenstelling. | Koude draad, instabiele overdracht, overmatige versterking of verandering van verdunning. | Draadrichting, aanvoersynchronisatie, legeringscompatibiliteit en doorsnede. |
Uitspraken zoals "verhoog de spanning" of "schakel over op een draad met metalen kern" zijn adviezen voor booglassen, geen universele aanpassingen voor laserlassen. Een lasersysteem kan een draadaanvoer hebben, maar de bepalende variabelen zijn laservermogen en straalafgifte, beweging, draadlegering/diameter/aanvoer, voeggeometrie, afscherming en de specifieke besturingsarchitectuur.
Gebruik een ander risicomodel voor elk reflecterend metaal.
De materiaalnaam is slechts het begin. Legering, harding, coating, dikte, verbinding en gebruikseisen bepalen of bij de eerste proef de nadruk moet liggen op koppeling, dampbeheersing, porositeit, scheurvorming, intermetallische vorming of oppervlakte-uitstraling.
Koper en koperlegeringen
Koppeling + warmtestroomZuiver koper combineert een lage absorptie bij lage temperaturen in het nabij-infrarode golflengtegebied met een hoge thermische geleidbaarheid. Zichtbare groene of blauwe lichtbronnen kunnen de initiële koppeling verbeteren; beschermde infraroodsystemen met hoge helderheid kunnen ook koper lassen wanneer het procesvenster geschikt is.
- Scheid zuiver koper van brons, messing en neerslaggeharde koperlegeringen.
- Beheers de oppervlakteconditie en de startstrategie; ontsteking met koud koper kan gevoelig zijn.
- Controleer bij elektrische verbindingen de weerstand, de thermische belasting en de stroombelasting – niet alleen het uiterlijk.
- Let op spatten, porositeit, onvolledige interfacefusie en retourlichtalarmen.
Aluminiumlegeringen
Oxide + porositeitAluminium wordt veelvuldig lasergelast met infraroodbronnen, maar de hoge thermische geleidbaarheid, oppervlakteoxidatie, waterstofbronnen en legeringsafhankelijk stollingsgedrag kunnen de kwaliteitsmarge beperken. Spuitgietwerk en geanodiseerde lagen vereisen speciale aandacht.
- Identificeer het gesmede versus gegoten materiaal en de exacte serie, hardheid en coating.
- Beheers oxide, smeermiddel, vocht en reinigingsmethode.
- Gebruik dwarsdoorsneden of CT-scans wanneer porositeit cruciaal is; een gladde bovenlaag kan poriën maskeren.
- Evalueer de gevoeligheid voor scheurvorming en de keuze van het vulmateriaal voor het betreffende legeringspaar.
Messing
Zinkdamp + rookMessing brengt een probleem met vluchtige elementen met zich mee. Zink kan heftig verdampen, de sleutelgatstructuur verstoren, smeltmateriaal uitstoten en porositeit veroorzaken, terwijl er tegelijkertijd zinkhoudende dampen vrijkomen. Identificatie van de legering en extractie van de bron zijn daarom essentieel.
- Noteer het zinkgehalte en of er lood of andere bestanddelen aanwezig zijn.
- Test de voeggeometrie en de ontsnappingsroutes voor dampen in plaats van de pluim te verbergen.
- Gebruik een gecontroleerd energievenster dat het heftige zinkverlies beperkt terwijl fusie plaatsvindt.
- Inspecteer de laag onder de fraaie bovenste beschermlaag; er kan sprake zijn van porositeit onder het oppervlak.
Plaatverbindingen en verbindingen van verschillende materialen
Coating + metallurgieEen dunne reflecterende coating kan de initiële optische interactie domineren, terwijl het substraat de warmteoverdracht en de sterkte van de verbinding bepaalt. Verschillende metalen kunnen ook broze intermetallische fasen of ongunstige verdunningszones vormen.
- Specificeer het coatingmateriaal, de dikte, de uniformiteit en de conditie.
- Modelleer de koelplaat en het elektrische circuit van de complete stapel.
- Beheers de indringing en verdunning; "volledig mengen" is wellicht niet het beste doel.
- Valideer de afpel-/schuif-/treksterkte, corrosiebestendigheid en thermische cycli indien nodig.
Reactieve legeringen, brandbare afzettingen en onbekende coatings mogen niet onder één algemene noemer "reflecterend metaal" worden gebracht. Controleer de samenstelling, brandveiligheidsmaatregelen, dampgevaar, compatibiliteit met de behuizing en een gekwalificeerde procedure vóór de verwerking.
Gebruik het defectpatroon om de keuze te maken volgende gecontroleerde controle.
De onderstaande tabel geeft een stappenplan voor probleemoplossing weer, geen garantie dat één aanpassing elk gewricht zal verhelpen. Controleer de fysieke configuratie voordat u meerdere parameters wijzigt.
| Waargenomen resultaat | Mogelijke mechanismen om te onderzoeken | Eerste gecontroleerde controles | Vermijd deze sluiproute. |
|---|---|---|---|
| Inconsistente start of intermitterende fusie | Lage of variabele initiële koppeling, oxide/verontreiniging, focusdrift, verandering in onderdeelhoogte, instabiele helling. | Controleer de oppervlaktevoorbereiding, het vermogen van het werkstuk, het focusreferentiepunt en de startprocedure. Vergelijk de meetresultaten van goede en slechte lassen. | Schakel niet direct over naar het maximale vermogen voordat u de compatibiliteit van de bron en de optische retour hebt gecontroleerd. |
| Spat- of smeltuitstoting | Abrupte overgang naar een sleutelgatvorm, overmatige lokale intensiteit, vluchtig coating-/legeringselement, ongunstige trilling, instabiele passing. | Observeer het gedrag van de pluim/plas; beoordeel de hellingshoek, focus, snelheid, straalprofiel, coating en voegafstand één variabele tegelijk. | Ga er niet van uit dat langzamere beweging de las altijd stabiliseert; het kan de verdamping juist vergroten. |
| poreusheid | Waterstof/vocht/oxide, dampvorming in de coating, instorting van het sleutelgat, gasinsluiting, vluchtig zink of magnesium. | Identificeer de locatie en het type van de poriën met behulp van een dwarsdoorsnede of CT-scan; controleer de reiniging, opslag, legering, afscherming, stralingsbeweging en ontsnappingsroute. | Beoordeel de porositeit niet alleen op basis van de bovenste korrel. |
| Gebrek aan penetratie | Onvoldoende gekoppelde intensiteit, grote spot, hoge snelheid, focusfout, koelplaat, spleet-/stapelfout of slecht interfacecontact. | Meet de spot/focus en het geleverde vermogen; controleer de stapel en het armatuur; maak een vermogensdichtheid/snelheidsmatrix. | Geef het vermogen niet op zonder de spotgrootte, snelheid en voeggeometrie te vermelden. |
| kraken | Stollingsbereik van de legering, mismatch van het vulmateriaal, beperking, verdunning, thermische cyclus of broze intermetallische verbindingen. | Bepaal de locatie en fase van de scheur; bespreek de legeringscombinatie, het vulmateriaal, de fixatie, de indringing en de koeling met een specialist op het gebied van lassen/metallurgie. | Gebruik geen algemene adviezen over voorverwarmen of langzaam afkoelen zonder legeringsspecifieke gegevens. |
| Alarm voor optische schade of terugkerend licht | Onveilig reflectiepad, incompatibele bron/kop, vervuild beschermingsvenster, connector- of vezelprobleem, instabiel proces. | Stop; volg de alarmprocedure van de fabrikant; inspecteer de optiek en geometrie; controleer de bewaking en de goedkeuring van de leverancier. | Schakel het alarm nooit uit en reset de productie nooit herhaaldelijk zonder eerst de oorzaak te achterhalen. |
Valideer de volledige productiebudget.
Een succesvolle lasrups op een met de hand gereinigd vlak proefstuk is nuttig bewijs, maar het is geen garantie voor productievrijgave. Het validatieplan moet de materiaal- en geometrische variatie omvatten die de productiecel daadwerkelijk zal tegenkomen.
Stel de testmatrix samen.
- Minimale, nominale en maximale materiaaldikte.
- Variaties in leveranciers en legeringen die de aankoop toelaat.
- Schoon, verouderd en in de slechtst acceptabele staat van het oppervlak.
- Minimale en maximale productiespleet, onderdeelhoogte en opspantolerantie.
- Start-, stationaire-, hoek-/overgangs- en eindgebieden.
- Nominale instellingen plus gecontroleerde boven- en ondergrenzen voor het proces.
Koppel het bewijsmateriaal aan de productfunctie.
Gebruik visuele en dimensionale inspectie, dwarsdoorsneden en porositeitsbepaling die geschikt zijn voor de voeg. Voeg lek-, afpel-, schuif-, trek-, vermoeiings-, corrosie-, elektrische weerstands-, thermische uitzettings- of druktesten toe wanneer het ontwerp dit vereist.
Documenteer het bronmodel en de golflengte, het straalprofiel, het geleverde vermogen, de focus, de kophoek, het trillingspatroon, de snelheid, de draad, de afscherming, de extractie, de voorbereiding, de bevestiging en de monitoringsignalen. Het doel is om een procesvenster met detecteerbaarheid te definiëren, en niet om één onverklaarde "gouden instelling" te behouden.
Materiaalidentiteit: legering, harding, coating, dikte en leveringsvoorwaarden zijn bekend.
Optische compatibiliteit: de bron, de leveringsvezel en de verwerkingskop zijn goedgekeurd voor de reflecterende belasting.
Veiligheidsmaatregelen: afscherming, vergrendelingen, straalstoppers, persoonlijke beschermingsmiddelen, afzuiging en procedures moeten overeenkomen met de risicoanalyse.
Procesvenster: de kwaliteit blijft acceptabel binnen de gedefinieerde input- en paslimieten.
Monitoring: alarmen en processignalen hebben gedocumenteerde actiegrenzen en reactiestappen.
Functioneel bewijs: de verbinding doorstaat de relevante mechanische, elektrische, afdichtings- of duurzaamheidstests.
Stuur het materiaal, de gezamenlijke tekening en het beoogde resultaat op.
Oceanplayer kan uw toepassing met koper, aluminium, messing of andere metalen beoordelen, een representatief testplan opstellen en een richting voor een laserlassysteem aanbevelen op basis van kwaliteits-, doorvoer-, integratie- en veiligheidseisen.
Laserlassen van zeer reflecterende materialen
Deze antwoorden ondersteunen de vroege planning. De uiteindelijke apparatuur, parameters en veiligheidsvoorzieningen moeten nog worden bevestigd voor de daadwerkelijke toepassing.
Kunnen sterk reflecterende materialen met een laser worden gelast?
Ja. Koper, aluminium, messing en geplateerde onderdelen worden routinematig met laserlassen verbonden, maar hiervoor zijn een laserbron, een lasergeleidingssysteem en een procesvenster nodig die zijn afgestemd op de legering, dikte, verbinding en kwaliteitseisen. Oppervlaktecontrole, bescherming tegen terugreflectie en representatieve tests zijn essentieel.
Wat is de beste laser golflengte voor het lassen van koper?
Er bestaat geen universeel beste golflengte. Groene en blauwe golflengten koppelen over het algemeen efficiënter aan koud koper dan nabij-infrarood licht, wat de initiatie en stabiliteit in geschikte toepassingen kan verbeteren. Hoogwaardige nabij-infraroodvezellasers kunnen ook koper lassen. De keuze hangt af van penetratie, snelheid, straalkwaliteit, bescherming van de apparatuur, integratie en kosten.
Kan een standaard fiberlaser koper lassen?
Sommige nabij-infrarood glasvezellasersystemen zijn ontworpen en goedgekeurd voor het lassen van koper, andere niet. Controleer het exacte model van de laserbron, de proceskop, de tolerantie voor het retourlicht, de bewakingsmogelijkheden en de garantie. Ga er niet van uit dat een glasvezellaser veilig is voor een sterk reflecterende belasting.
Waarom ontstaat er spatvorming bij laserlassen van koper?
Spatten kunnen ontstaan door een abrupte overgang naar sleutelgatlassen, te hoge lokale intensiteit, instabiele koppeling, focusfout, ongunstige straalbeweging, oppervlakteverontreiniging of variaties in de lasnaad. Observeer het begin- en smeltbadgedrag en pas vervolgens een gecontroleerde parametermatrix aan in plaats van alleen de snelheid te verlagen of het vermogen te verhogen.
Waarom is aluminiumlaserlassen gevoelig voor porositeit?
Waterstofbronnen, oxide- of geanodiseerde lagen, verontreiniging, gietgas en instabiel sleutelgatgedrag kunnen poriën insluiten tijdens het stollingsproces. Het mechanisme is afhankelijk van het aluminiumproduct en de verbinding. Controleer de voorbereiding en opslag, valideer de straalbeweging en afscherming, en inspecteer de binnenkant van de plaat wanneer porositeit een rol speelt.
Is messing veilig om met een laser te lassen?
Messing kan met een laser worden gelast, maar zinkdamp kan de las destabiliseren en zinkhoudende rook produceren. Identificatie van de legering, afscherming, bronafzuiging en een gevalideerd energievenster zijn vereist. Extra bestanddelen of coatings kunnen andere gevaren met zich meebrengen.
Moet de laserkop gekanteld worden voor reflecterende metalen?
Alleen wanneer de leverancier van de apparatuur en een gevalideerde procedure de geometrie specificeren. Een goedgekeurde hoek kan helpen bij het beheersen van een reflectiepad, maar een geïmproviseerde kanteling verandert de focus, de vorm van de reflectievlek, de toegankelijkheid van voegen en de richting van het gevaar. Gebruik een gedefinieerde oriëntatie, een stralingsvanger en een behuizing.
Bieden gewone lashelmen met automatische verduistering bescherming tegen laserlassen?
Niet automatisch. Laserbeschermingsbrillen moeten worden geselecteerd op basis van de werkelijke golflengte en de vereiste optische dichtheid als onderdeel van de risicobeoordeling. Technische maatregelen zoals een geschikte behuizing en vergrendelingen hebben prioriteit. Conventionele lasbrillen mogen niet als laserbescherming worden beschouwd, tenzij ze specifiek zijn geëvalueerd en goedgekeurd.
Lost een hoger laservermogen de hoge reflectiviteit op?
Nee. Meer vermogen kan helpen om de vereiste intensiteit te bereiken, maar zonder geschikte golflengte, spotgrootte, startstrategie, voortbewegingssnelheid, straalprofiel en apparatuurbeveiliging kan dit leiden tot meer verdamping, spatten en gereflecteerde straling. Het vermogen moet worden gespecificeerd als onderdeel van een compleet procesvenster.
Wat moet ik opsturen voor een test op reflecterend metaal?
Geef de exacte legering en hardheid, coating, dikte, voegtekening, acceptabele speling, gebruikseisen, beoogde cyclustijd en inspectiecriteria op. Lever representatieve onderdelen in hun productietoestand en geef eventuele toegestane vulmiddelen, afscherming of reinigingsbeperkingen aan.
Bronnen die in deze handleiding zijn gebruikt
De technische conclusies zijn gebaseerd op de genoemde testomstandigheden; waarden van één materiaal, golflengte of opstelling worden niet gepresenteerd als universele instellingen.
- Engler, S., Ramsayer, R., & Poprawe, R. “Procesonderzoek naar laserlassen van koper met heldergroene en infraroodlasers.” Fysica Procedures 12 (2011). https://doi.org/10.1016/j.phpro.2011.03.142
- Takenaka, T. et al. “Vergelijking van blauw, groen en infrarood laserlassen van zuiver koper.” Tijdschrift voor lasertoepassingen (2023). https://doi.org/10.2351/7.0001177
- Kaufmann, F. et al. “Dynamische optische koppeling tijdens laserbewerking van koper bij 515 en 1030 nm.” Journal of productieprocessen (2024). https://doi.org/10.1016/j.jmapro.2024.10.028
- Trometer, N. et al. “Modellering en validatie van waterstofporositeitsvorming bij laserlassen van aluminium.” Journal of productieprocessen 124 (2024). https://doi.org/10.1016/j.jmapro.2024.06.052
- Arbeidsveiligheids- en gezondheidsadministratie. "Lasergevaren." OSHA-richtlijnen voor de gevaren van lasers.
- Arbeidsveiligheids- en gezondheidsadministratie. "Richtlijnen voor laserveiligheid en risicobeoordeling." OSHA-richtlijn STD 01-05-001.
Laatste technische herziening: 20 juli 2026. Dit artikel ondersteunt de voorlopige procesplanning en vervangt niet de gebruiksaanwijzing, een gekwalificeerde lasprocedure of een locatiegebonden laserveiligheidsbeoordeling.